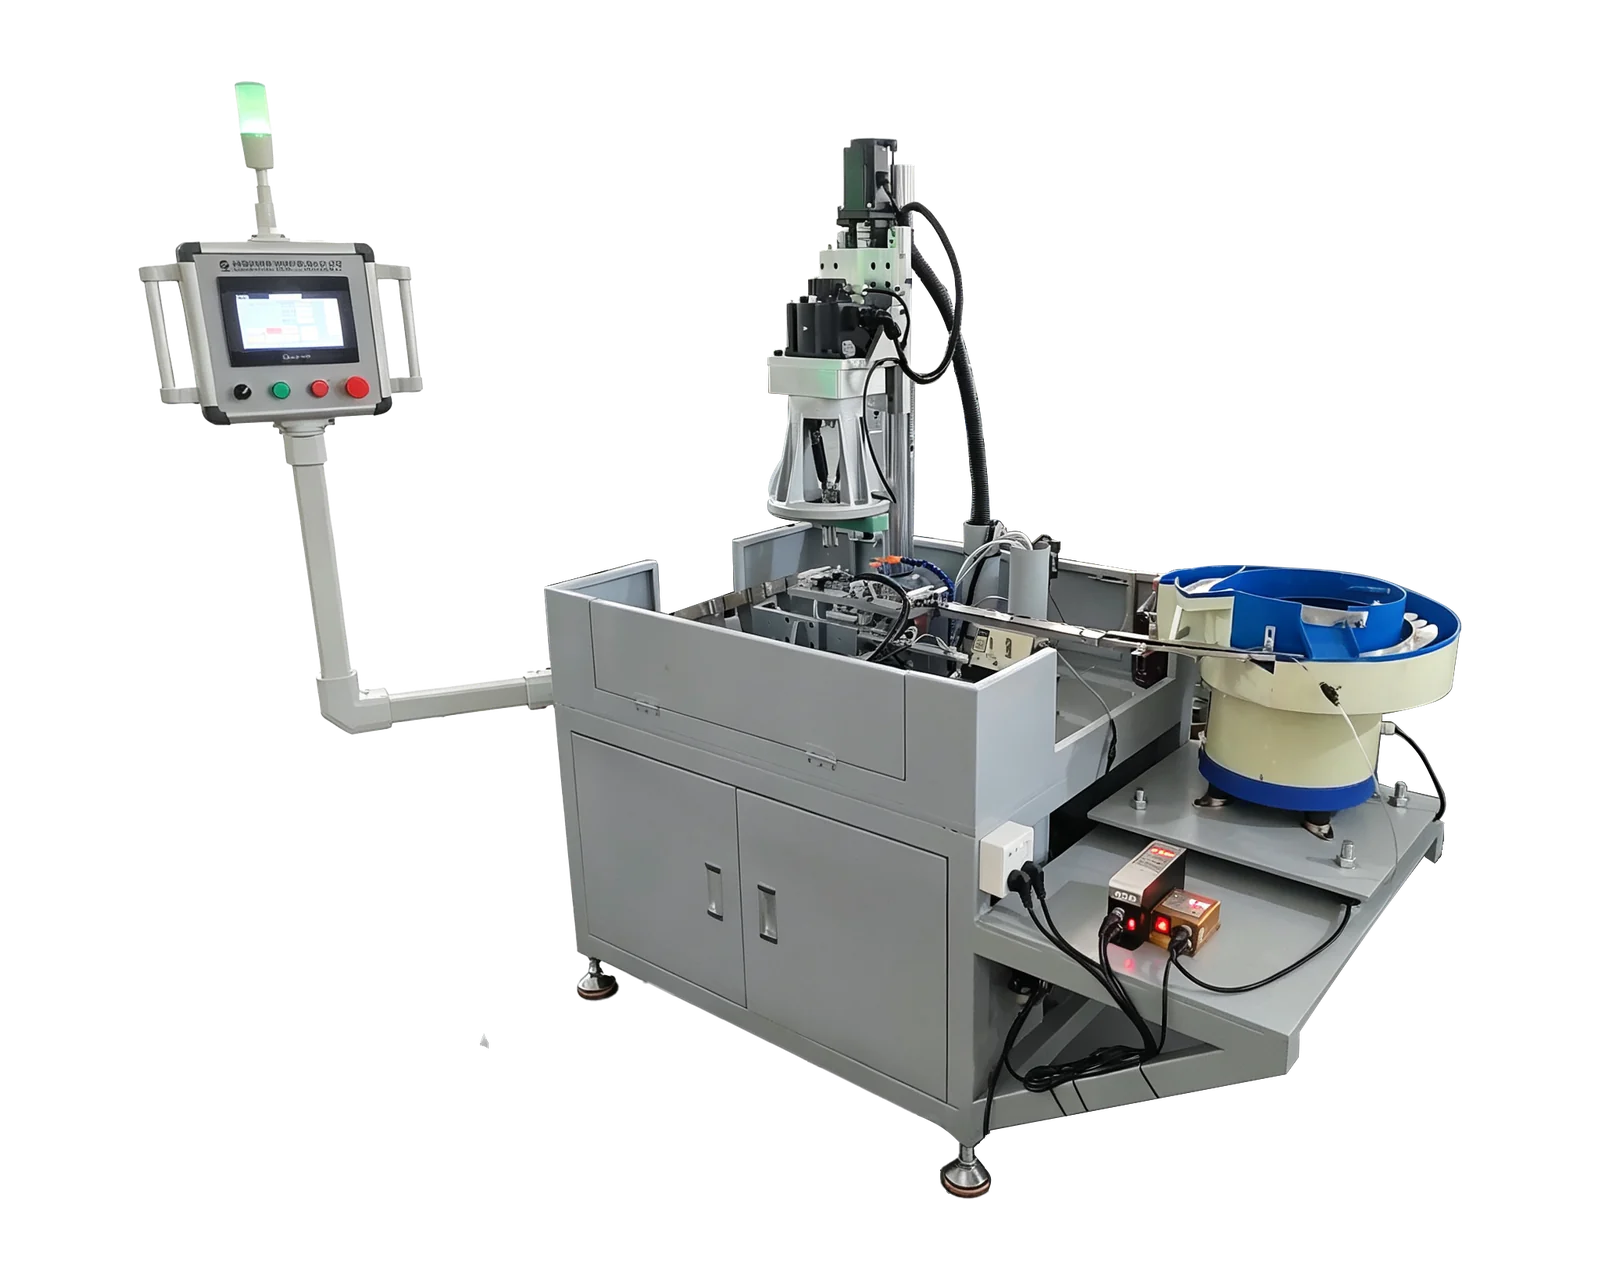
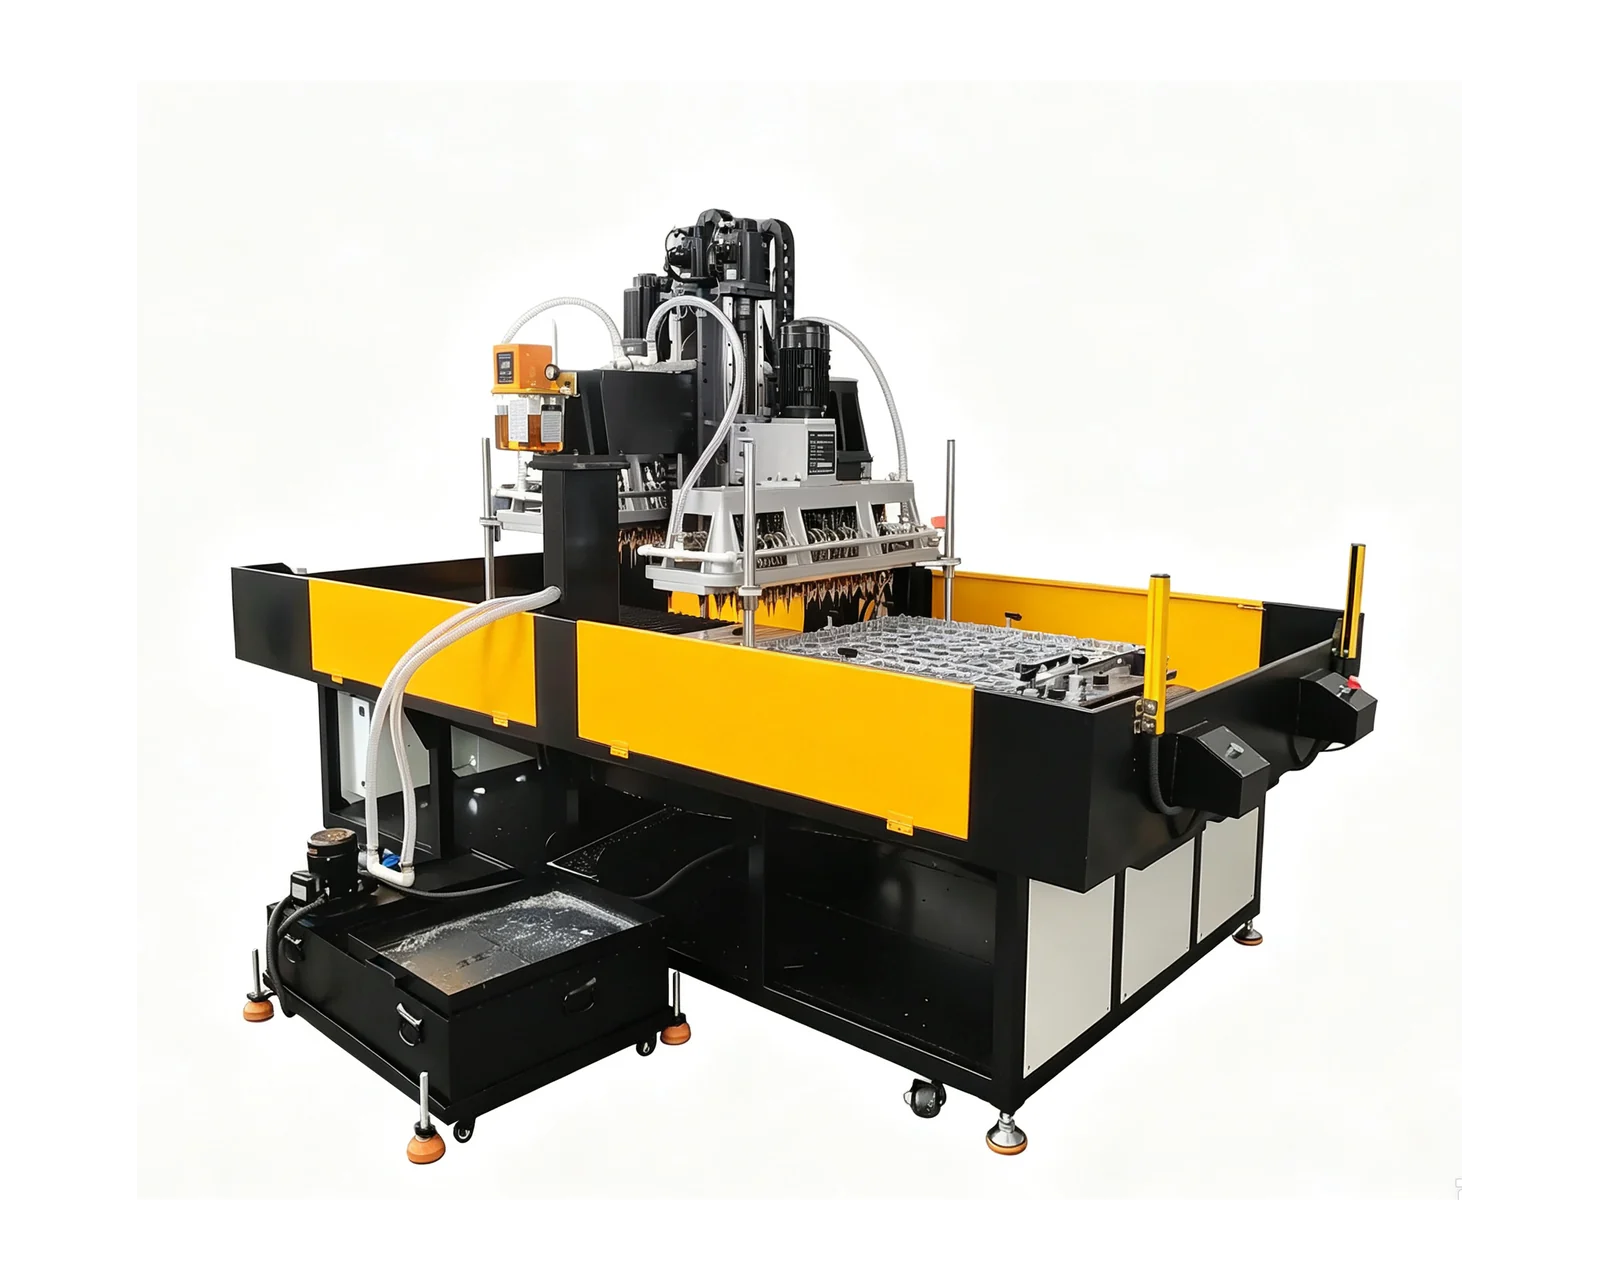
Explore equipos para su consulta
Taladrado y roscado con indexado rotativo →Revise las opciones de disposición y la información necesaria de la pieza para definir el alcance de una consulta sobre equipos a medida.
Acuerde la base de inspección antes de la cita
Utilice como referencia de inspección la oferta aprobada, los planos, la lista de configuración y los cambios escritos posteriores. Identifique la revisión exacta de la pieza y las variantes cubiertas por el pedido. Resuelva las descripciones contradictorias antes de programar la demostración; de lo contrario, comprador y proveedor podrían tener expectativas distintas sobre lo que constituye la finalización.
BINSING admite inspecciones en fábrica o por vídeo organizadas para el proyecto. Elija el formato y acuerde quién puede aprobar los resultados técnicos, quién registra los asuntos pendientes y quién autoriza cualquier decisión posterior de envío. La aceptación en fábrica, la autorización de envío y la aceptación final en planta pueden tener condiciones distintas. Su relación debe indicarse en el pedido, sin deducirla de una sola lista firmada.
Compruebe la configuración real frente al alcance
Identifique la máquina y compare sus herramientas, utillajes de sujeción, disposición de carga y accesorios incluidos con la lista acordada. Para familias de piezas, compruebe los elementos de cambio suministrados y las variantes que cubren. Registre cualquier sustitución y obtenga la aprobación requerida, sin considerar automáticamente equivalente un componente de aspecto similar.
Revise la documentación y los elementos de asistencia incluidos en el pedido, como instrucciones de operación, información de mantenimiento y la lista acordada de repuestos. Pida al proveedor que explique las funciones de protección suministradas y los procedimientos del operario según la documentación de la máquina; la verificación detallada corresponde a personal cualificado. No pida a observadores sin formación que improvisen pruebas de fallo o de sistemas de protección.
Asigne a cada comprobación un criterio de aceptación y un registro
Una lista solo resulta útil si se puede comparar el resultado con un requisito. Complete los criterios específicos del proyecto antes de la inspección. El ejemplo siguiente presenta categorías de registro; no establece tolerancias universales, tamaños de muestra ni una producción garantizada.
Inspeccione las piezas terminadas además del movimiento de la máquina
Utilice piezas identificadas para poder relacionar los resultados de medición con la demostración. Confirme el calibre o método de medición y la persona responsable de cada comprobación. Un primer plano de una rosca o un agujero taladrado no sustituye la inspección acordada. Si una medición requiere equipos no disponibles durante la inspección, acuerde dónde se completará y mantenga ese asunto pendiente.
Para una inspección por vídeo, planifique la cobertura de la cámara y el intercambio de documentos antes de la llamada. Incluya vistas de la carga y la descarga cuando formen parte del alcance y conserve los registros de medición acordados. Si se evalúa la producción, registre todas las condiciones de observación. No considere que una secuencia breve mostrada a velocidad normal demuestra la producción por turno ni la fiabilidad a largo plazo.
Cierre las incidencias con evidencia y responsabilidad explícita
Para cada discrepancia, registre el requisito, el estado observado, la acción correctiva, el responsable y la nueva comprobación propuesta. Distinga los asuntos documentales de los requisitos funcionales o dimensionales sin resolver. Acuerde qué asuntos impiden la aceptación técnica o el envío y cuáles pueden resolverse mediante un acuerdo aprobado por separado; no deje esa decisión implícita.
Tras las correcciones, repita las comprobaciones afectadas y conserve los resultados revisados junto con el registro original de incidencias. El informe final debe identificar el alcance aceptado y las limitaciones restantes. La instalación en planta puede introducir requisitos independientes de preparación y puesta en marcha; conserve por ello una lista de traspaso para su fábrica, incluso cuando la demostración en fábrica cumpla los objetivos acordados.