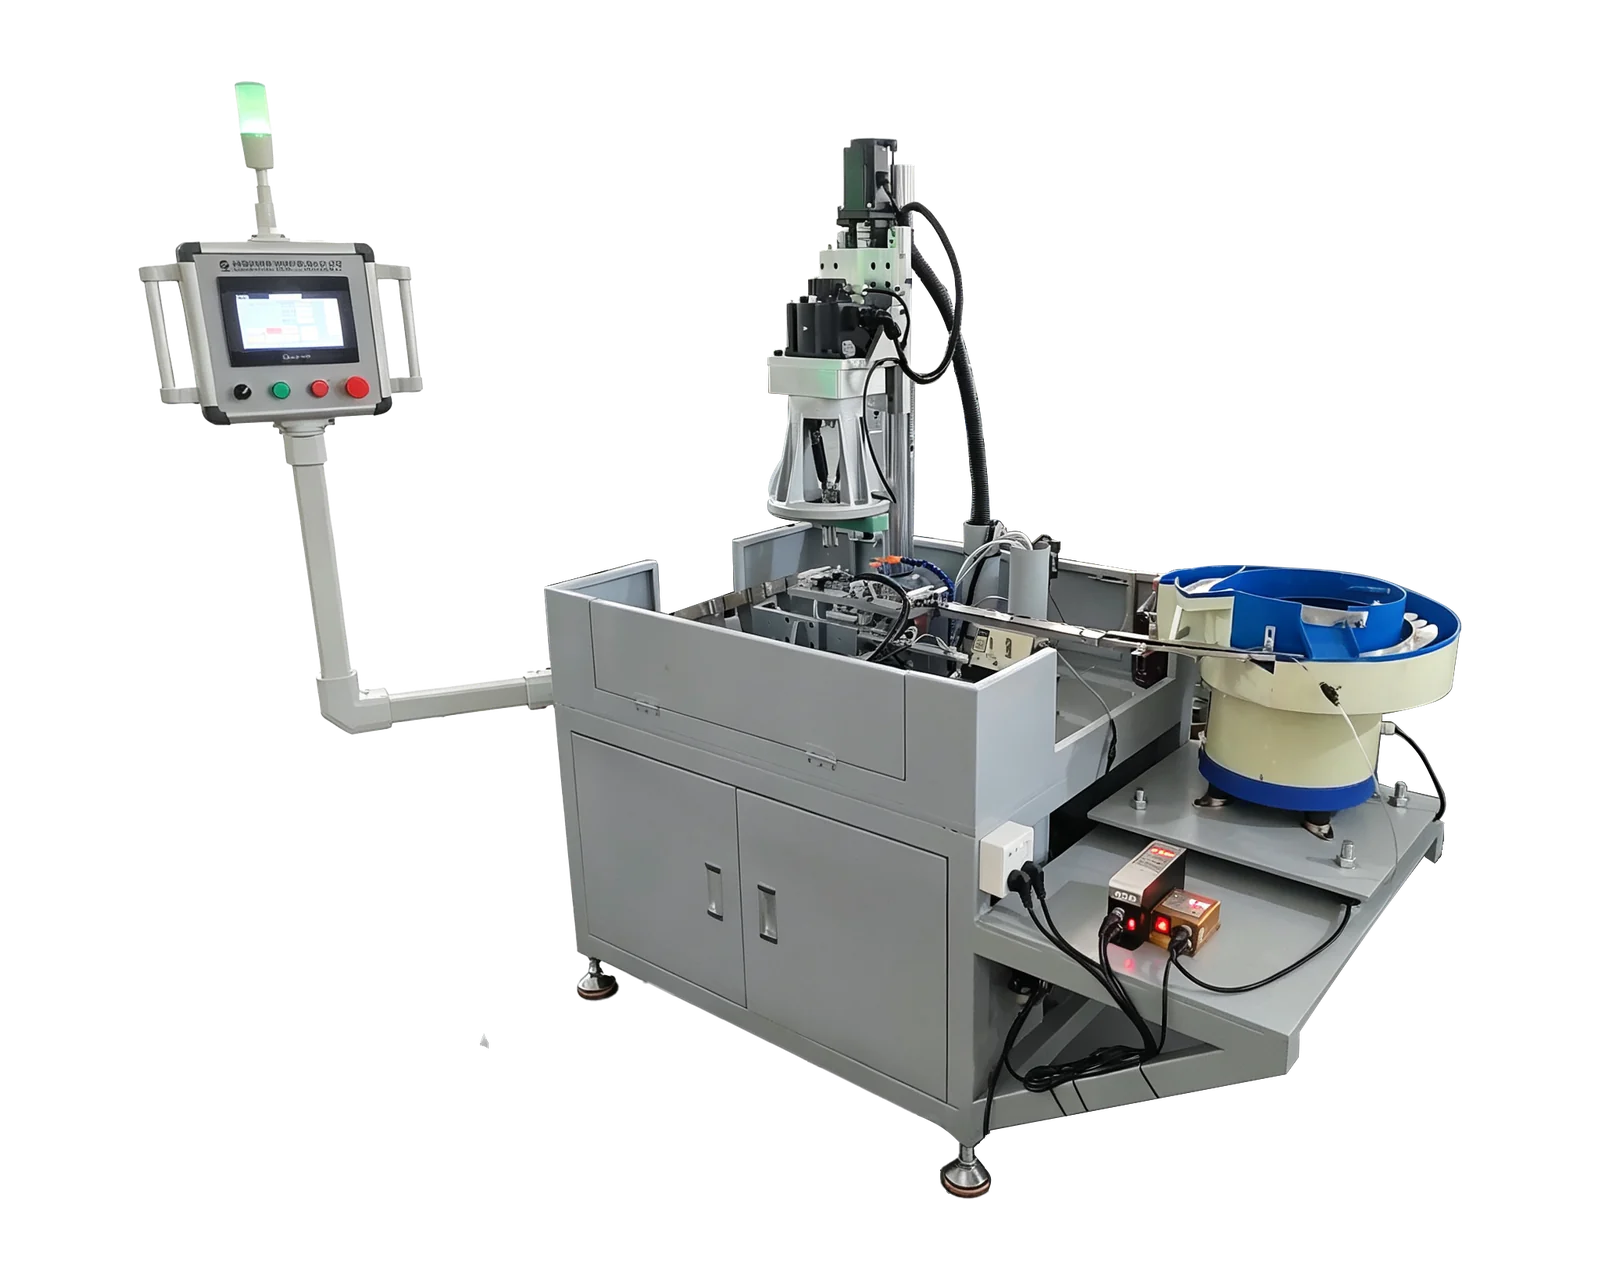
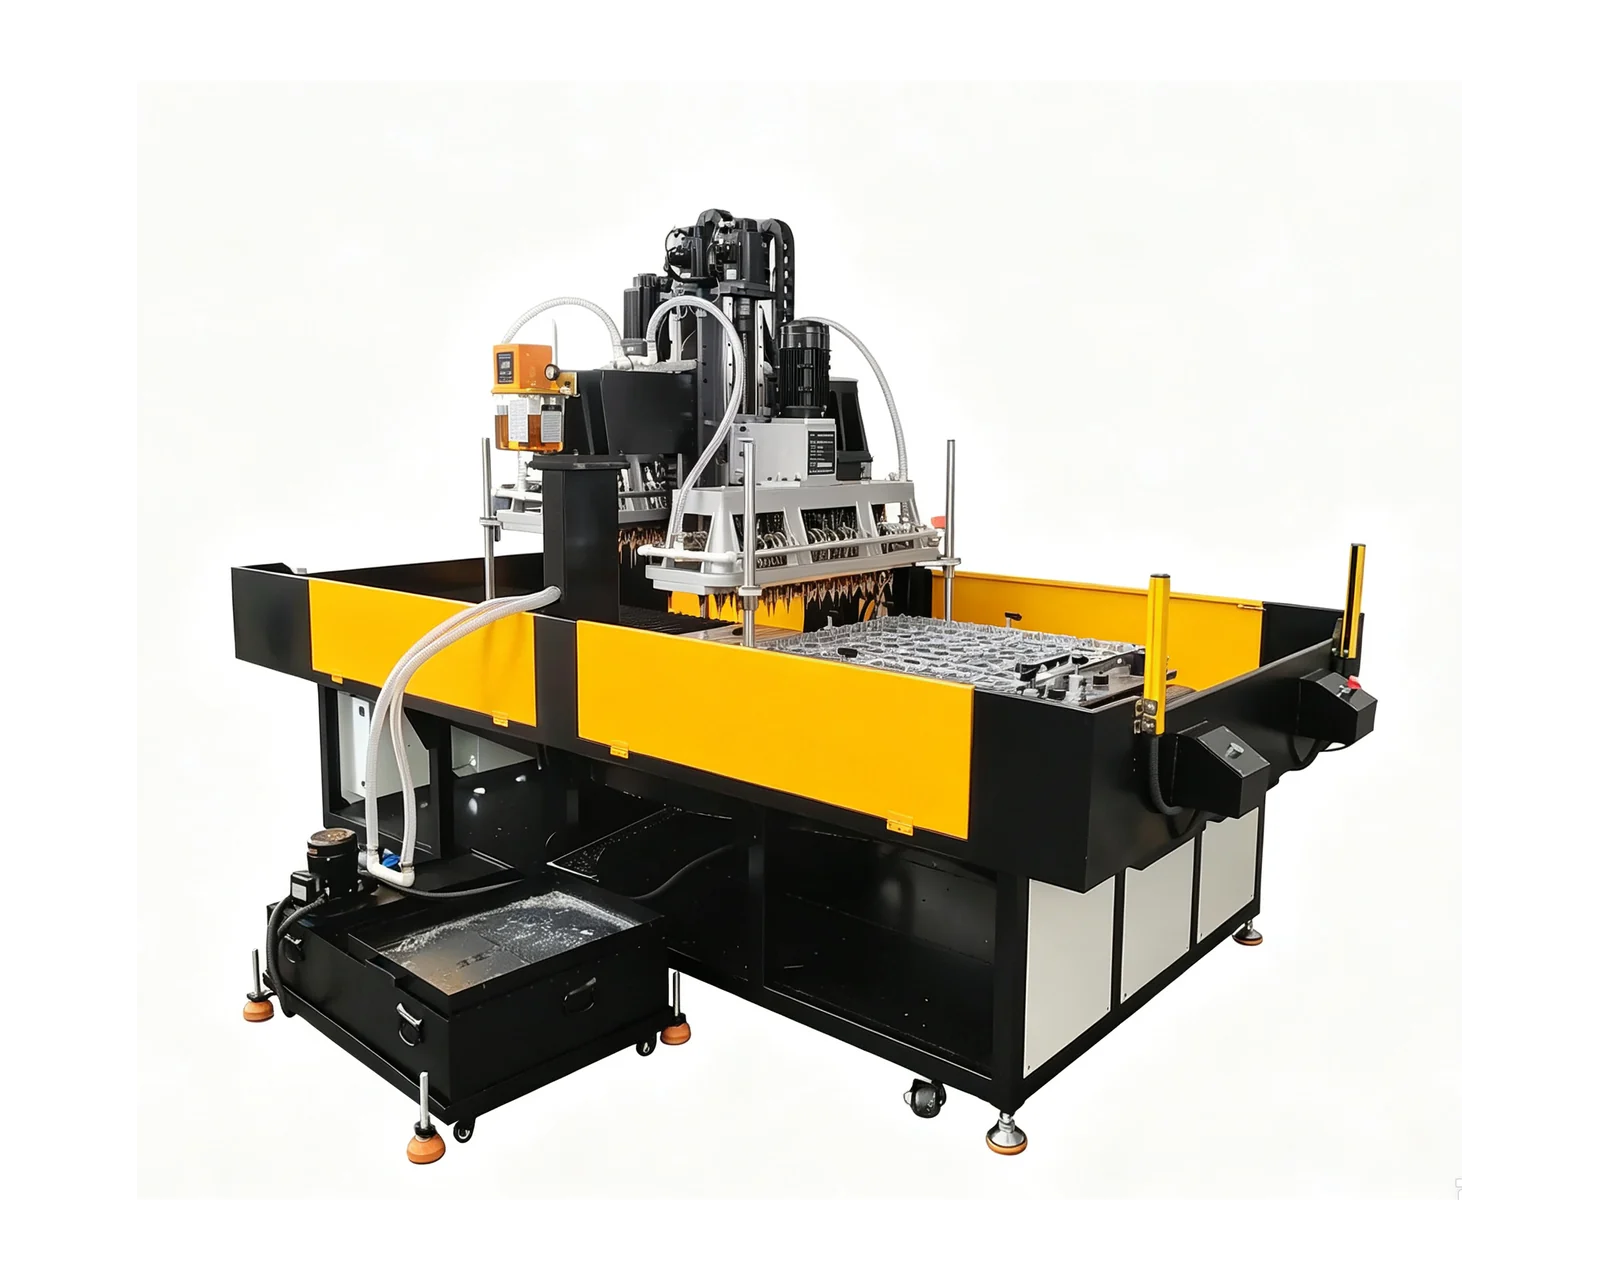
Découvrez les équipements pour votre demande
Perçage et taraudage à indexage rotatif →Examinez les options d’agencement et les informations requises sur la pièce afin de définir le périmètre d’une demande concernant un équipement sur mesure.
Convenez de la base d’inspection avant le rendez-vous
Utilisez le devis approuvé, les plans, la liste de configuration et les modifications écrites ultérieures comme référence d’inspection. Identifiez la révision exacte de la pièce et les variantes couvertes par la commande. Résolvez les descriptions contradictoires avant de programmer la démonstration ; sinon, l’acheteur et le fournisseur risquent d’avoir des attentes différentes quant à ce qui constitue l’achèvement.
BINSING propose une inspection en usine ou une inspection vidéo organisée pour le projet. Choisissez le format et convenez de la personne habilitée à valider les résultats techniques, de celle qui consigne les points ouverts et de celle qui autorise toute décision ultérieure d’expédition. La réception en usine, l’autorisation d’expédition et la réception finale sur site peuvent être soumises à des conditions différentes. Leur articulation doit figurer dans la commande, sans être déduite d’une seule liste signée.
Vérifiez la configuration réelle par rapport au périmètre
Identifiez la machine et comparez son outillage, ses montages de bridage, son dispositif de chargement et ses accessoires inclus à la liste convenue. Pour les familles de pièces, vérifiez les éléments de changement fournis et les variantes qu’ils couvrent. Consignez toute substitution et obtenez l’approbation requise, au lieu de considérer automatiquement comme équivalent un composant d’aspect similaire.
Examinez la documentation et les éléments d’assistance inclus dans la commande, tels que les consignes d’utilisation, les informations de maintenance et la liste convenue des pièces de rechange. Demandez au fournisseur d’expliquer les fonctions de protection fournies et les procédures opérateur conformément à la documentation de la machine ; les vérifications détaillées relèvent de personnel qualifié. Ne demandez pas à des observateurs non formés d’improviser des essais de défaut ou de système de protection.
Associez à chaque contrôle un critère de réception et un enregistrement
Une liste de contrôle n’est utile que si un résultat peut être comparé à une exigence. Complétez les critères propres au projet avant l’inspection. L’exemple ci-dessous fournit des catégories d’enregistrement ; il ne prescrit ni tolérances universelles, ni nombres d’échantillons, ni cadence de production garantie.
Inspectez les pièces finies ainsi que les mouvements de la machine
Utilisez des pièces identifiées afin de pouvoir relier les résultats de mesure à la démonstration. Confirmez le calibre ou la méthode de mesure et le responsable de chaque contrôle. Un gros plan d’un filetage ou d’un trou percé ne remplace pas l’inspection convenue. Si une mesure nécessite un équipement indisponible lors de l’inspection, convenez du lieu où elle sera effectuée et gardez ce point ouvert.
Pour une inspection vidéo, prévoyez les vues de la caméra et le partage des documents avant l’appel. Incluez une vue du chargement et de l’évacuation lorsqu’ils font partie du périmètre, et conservez les relevés de mesure convenus. Si la production est évaluée, consignez l’ensemble des conditions d’observation. Ne considérez pas une courte séquence montrée à vitesse normale comme une preuve de production par poste ou de fiabilité à long terme.
Clôturez les écarts avec des preuves et des responsabilités explicites
Pour chaque écart, consignez l’exigence, l’état observé, l’action corrective, le responsable et le nouveau contrôle proposé. Distinguez les points documentaires des exigences fonctionnelles ou dimensionnelles non résolues. Convenez des points qui empêchent la réception technique ou l’expédition et de ceux pouvant être traités dans le cadre d’un accord approuvé séparément ; ne laissez pas cette décision implicite.
Après les corrections, répétez les contrôles concernés et conservez les résultats révisés avec le relevé initial des écarts. Le rapport final doit identifier le périmètre accepté et les limitations restantes. L’installation sur site peut entraîner des exigences distinctes de préparation et de mise en service ; conservez donc une liste de transmission pour votre établissement, même si la démonstration en usine atteint les objectifs convenus.