
Proyek telah diserahkan · Studi kasus
Tapping M3 Servo Ganda untuk Casing Elektronik
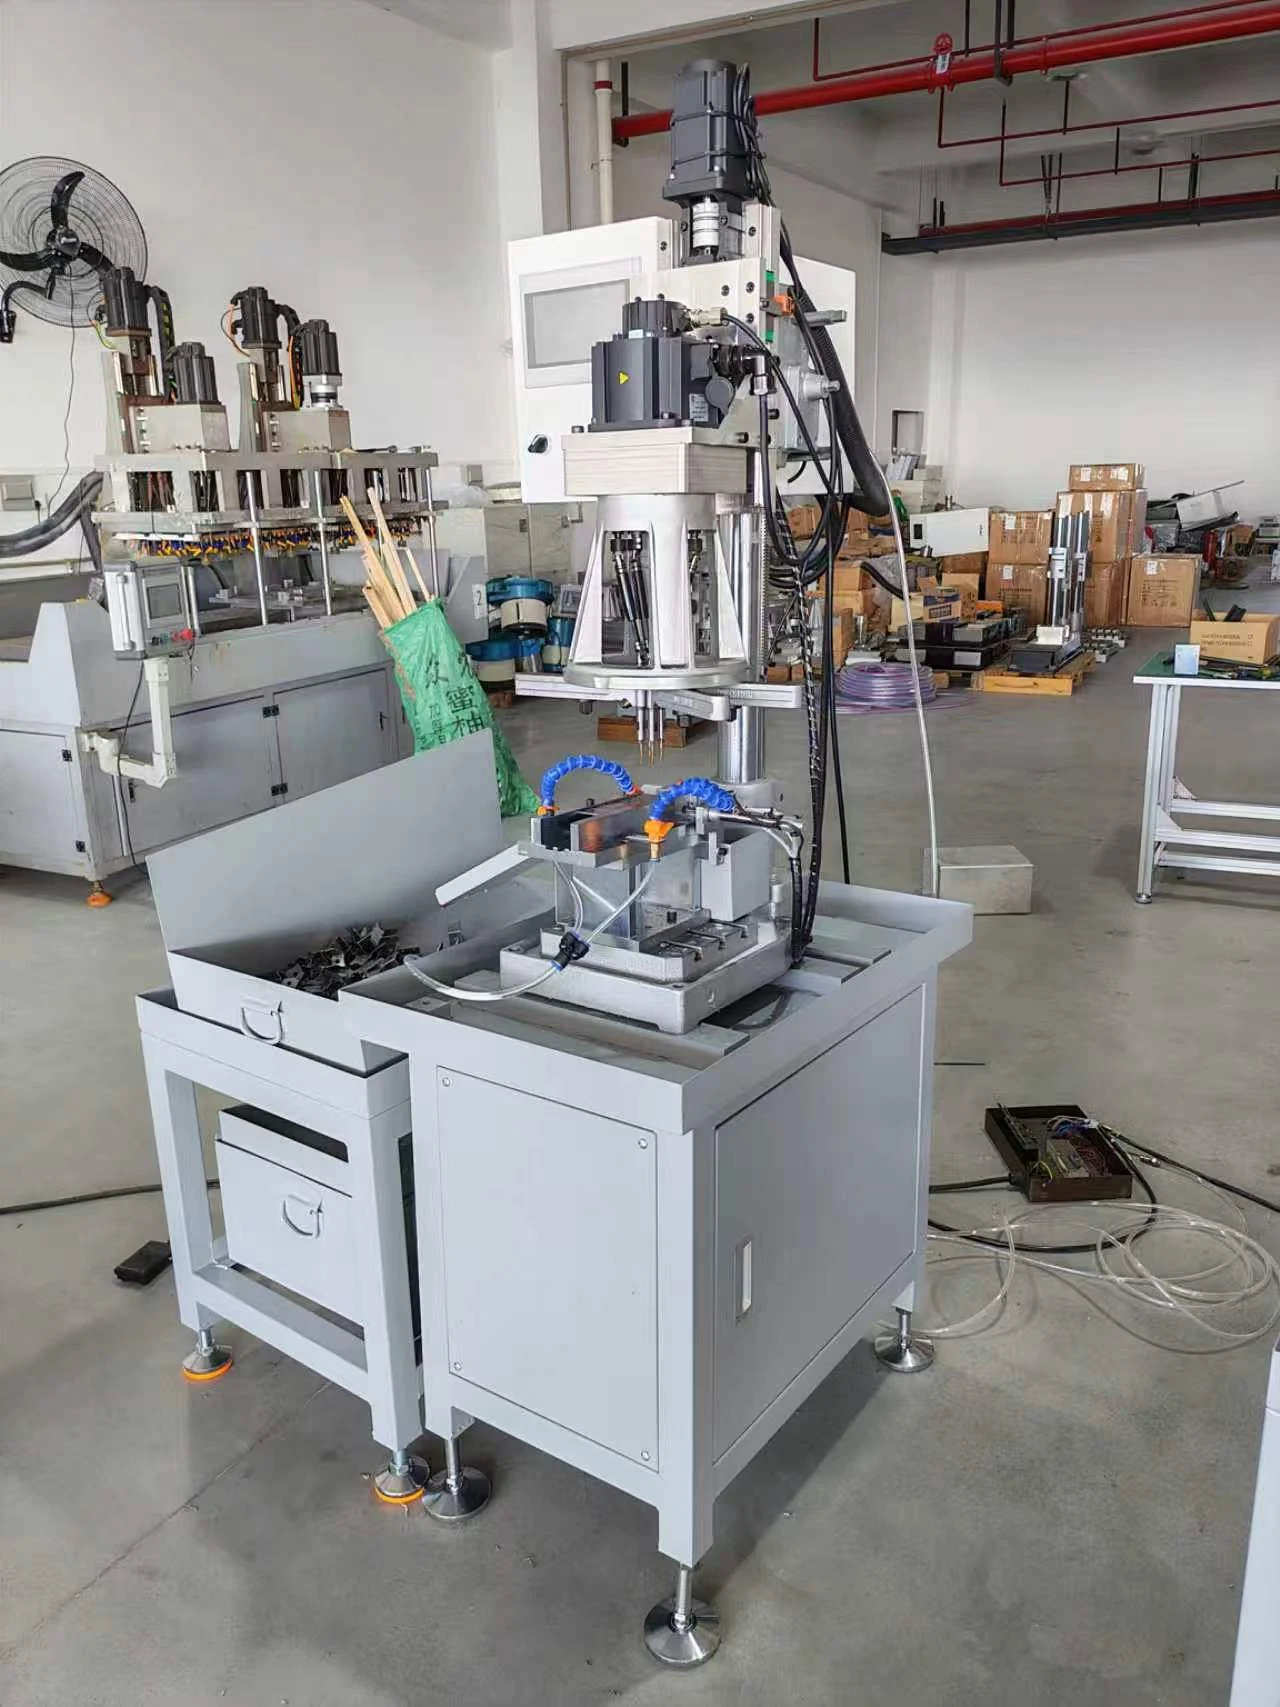
Empat lubang M3 × 0.5 ditap secara bersamaan pada casing baja hasil pengepresan setebal 2.0 mm. Operator mendorong setiap komponen ke posisinya; mesin melakukan tapping lubang dan mengeluarkan komponen jadi secara pneumatik ke saluran pengumpulan.
 Lihat gambar ukuran penuh
Aplikasi
Ulir kecil pada casing baja hasil pengepresan setebal 2.0 mm
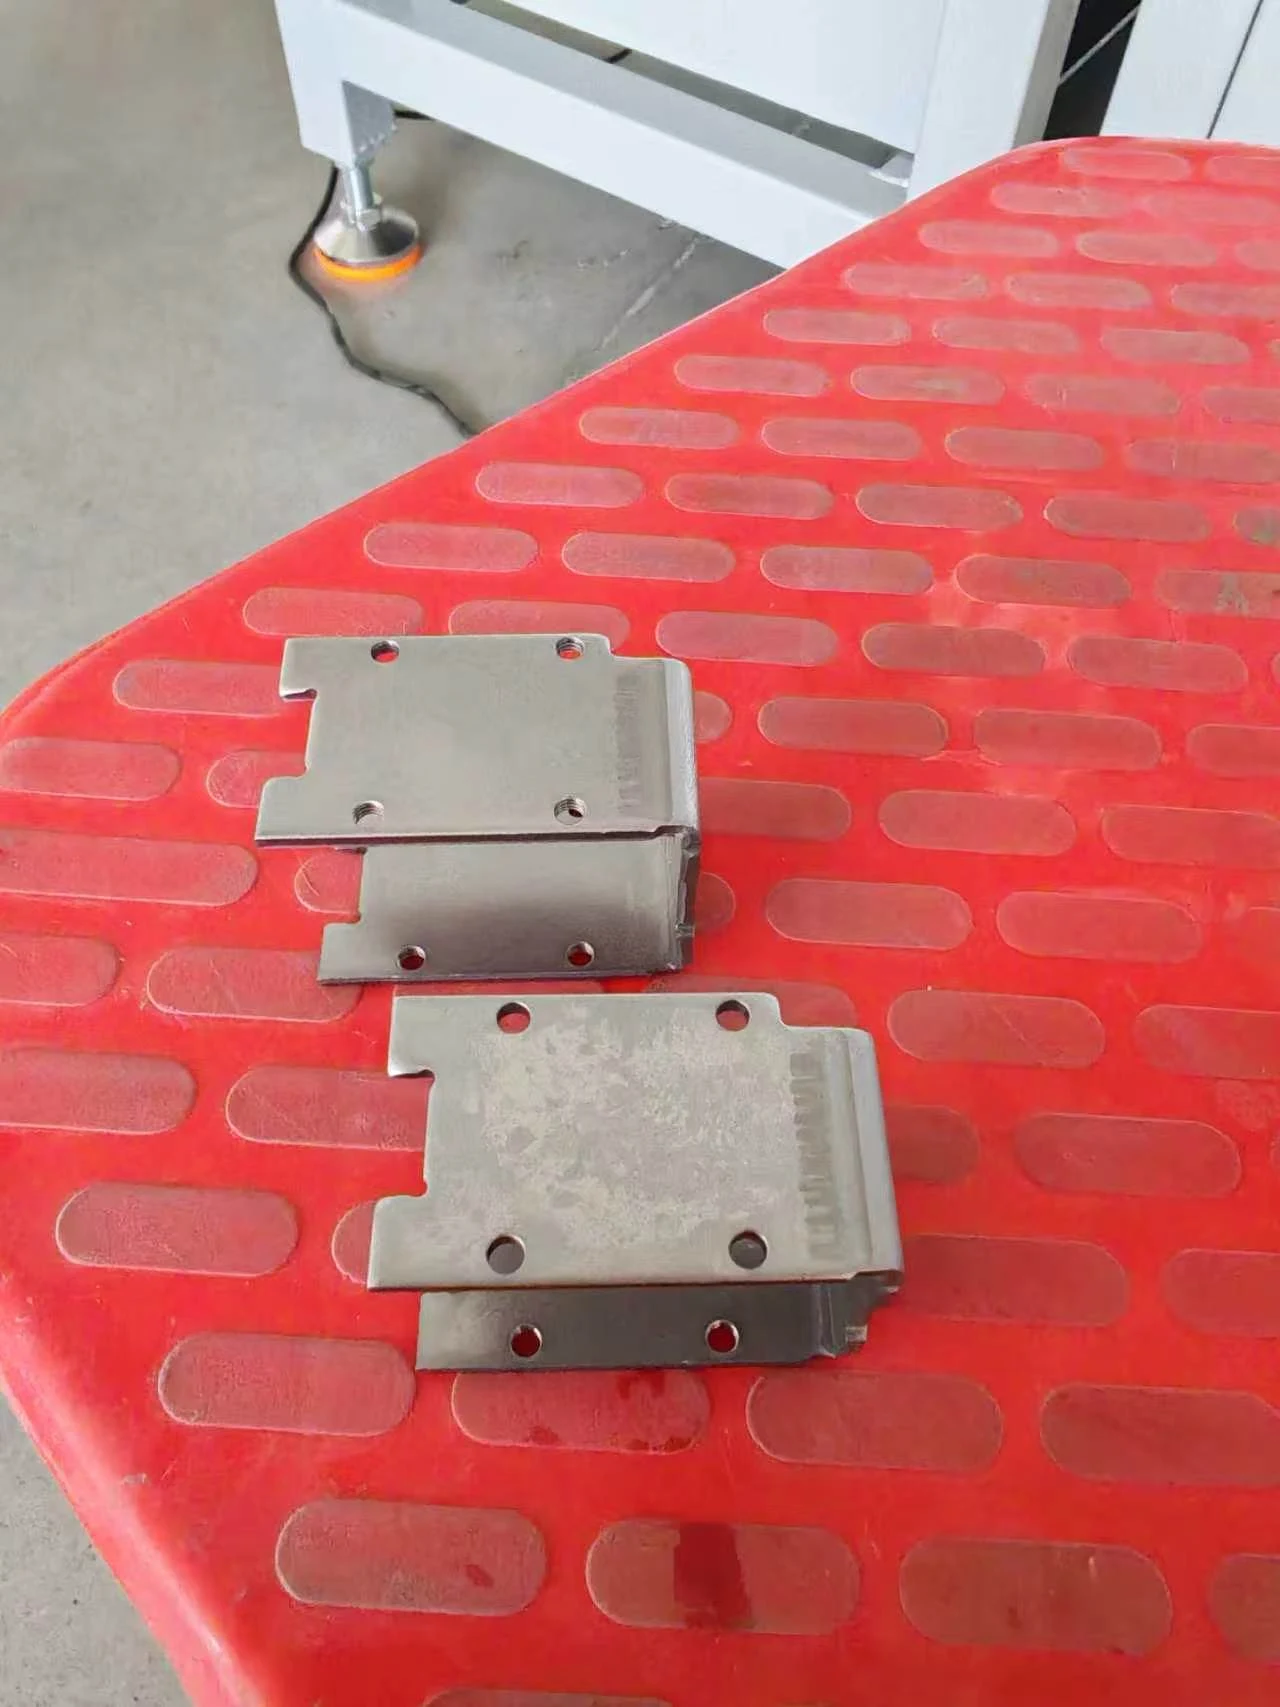
Komponen ini merupakan casing untuk aksesori elektronik. Proyek ini memproses empat lubang M3 × 0.5 dalam satu operasi tapping serentak.
 Lihat gambar ukuran penuh
Casing dan tata letak empat lubang
Casing baja hasil pengepresan setebal 2.0 mm diposisikan agar empat lubang dapat ditap bersamaan.
 Lihat gambar ukuran penuh
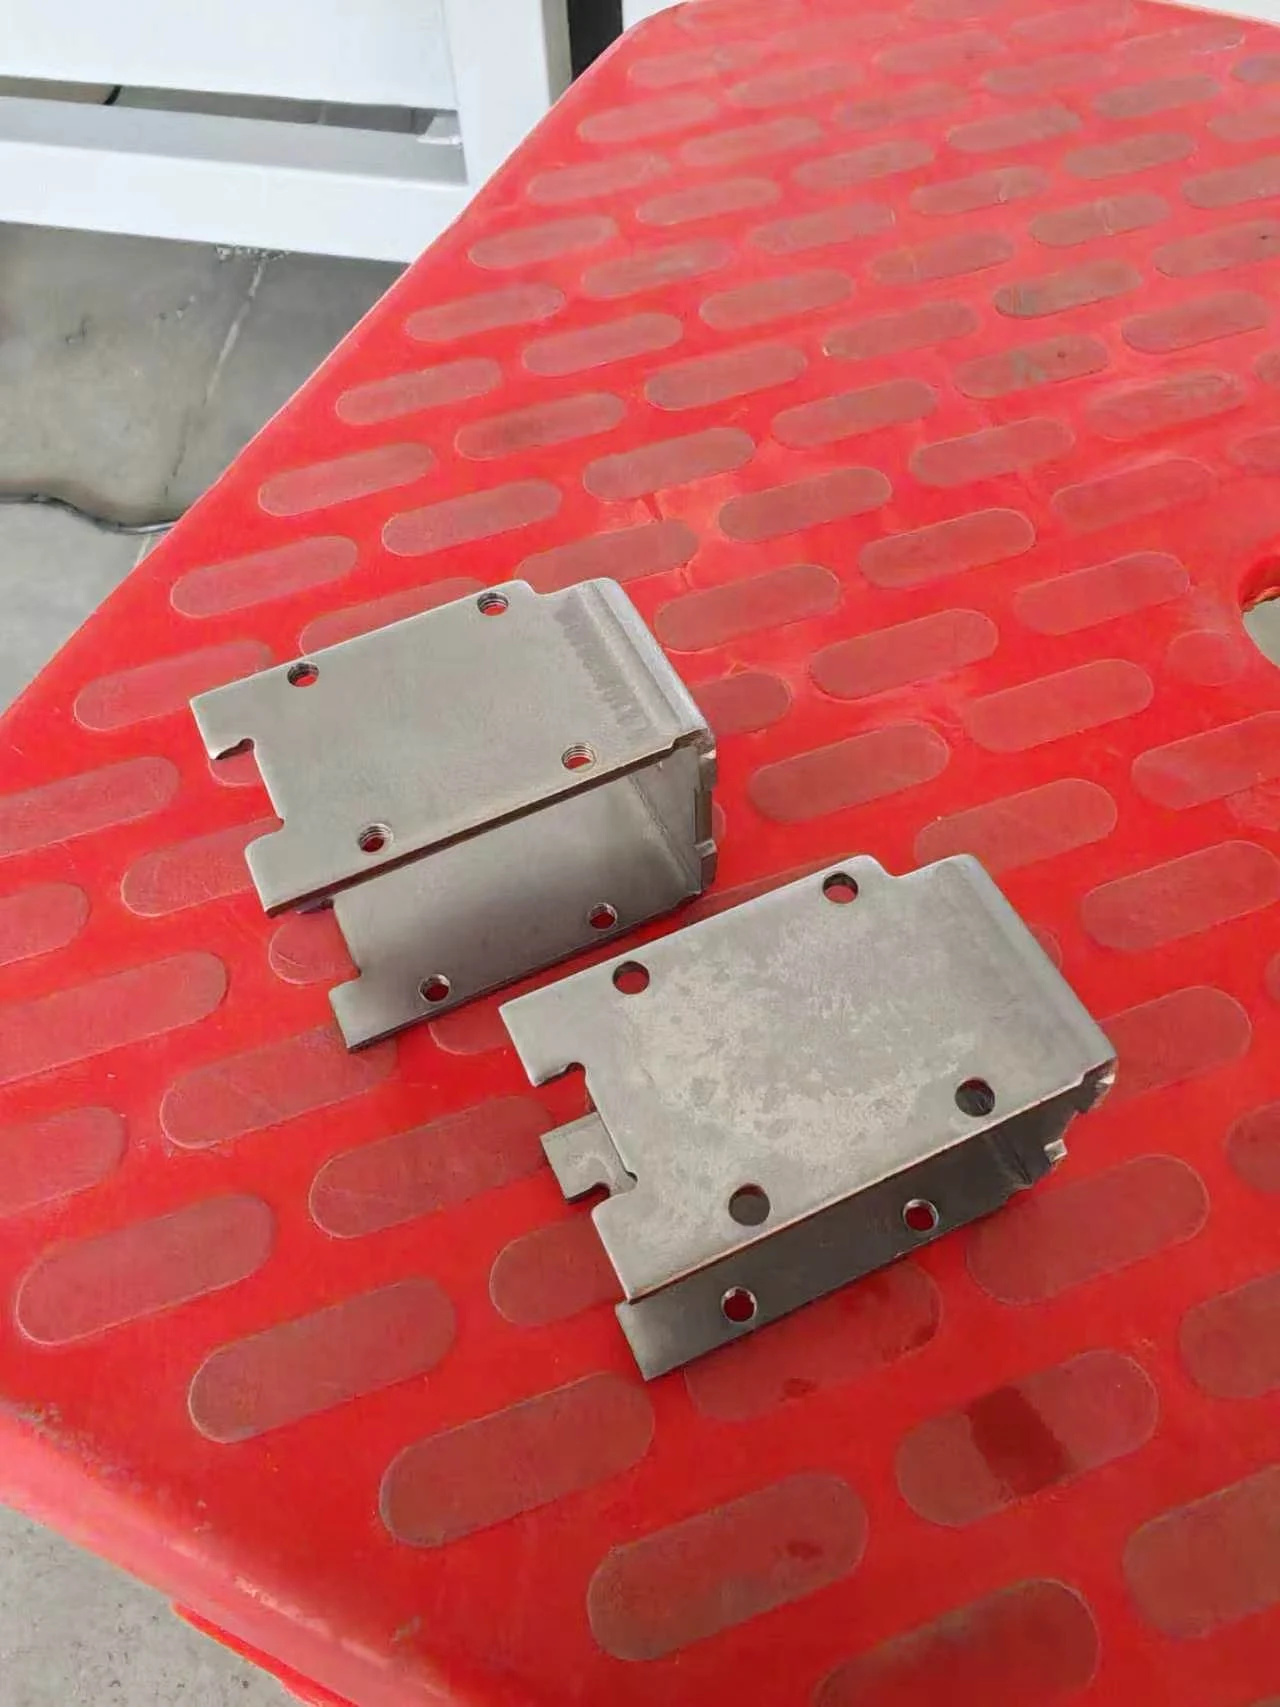
Detail komponen dan ulir
Spesifikasi ulir untuk aplikasi yang telah diserahkan ini: M3 × 0.5.
Meningkatkan kecepatan pemrosesan
Melakukan tapping empat lubang bersamaan dan menyederhanakan penanganan antar komponen.
Mengurangi pengambilan manual
Menggunakan pengeluaran pneumatik untuk memindahkan komponen jadi ke saluran pengumpulan.
Meningkatkan kualitas ulir
Menggunakan putaran spindel dan gerak makan yang dikendalikan servo untuk operasi tapping.
Ini adalah tujuan proyek. Tidak ada hasil pengukuran produksi atau kualitas ulir sebelum dan sesudah yang dinyatakan di sini.
Alur proses
Pengumpanan manual, tapping dan pengeluaran otomatis
Operator mengumpankan setiap casing satu per satu. Setelah komponen mencapai posisi penempatannya, tidak diperlukan operasi pengikatan tambahan.
Umpankan casing
Operator mendorong satu casing ke posisi penempatan perlengkapan penjepit.
Posisikan komponen
Perlengkapan penjepit khusus komponen memposisikan casing untuk kepala empat spindel, tanpa langkah pengikatan manual tambahan.
Tap empat lubang M3
Sistem servo ganda mengendalikan putaran spindel dan gerak makan saat empat lubang ditap bersamaan.
Keluarkan dan kumpulkan
Mekanisme pneumatik secara otomatis mendorong casing jadi ke saluran pengumpulan.
Konfigurasi proyek
Servo terpisah untuk putaran spindel dan gerak makan
Servo spindel 1.5 kW dan servo gerak makan 0.75 kW membentuk sistem servo ganda. Kepala CT5 empat spindel D120 mm sesuai dengan tata letak empat lubang M3 pada casing ini.
Gerak makan rel pemandu yang digerakkan servo, kendali PLC, dan layar sentuh mendukung urutan tapping dan interaksi operator.
| Benda kerja | Casing baja hasil pengepresan untuk aksesori elektronik; ketebalan pelat 2.0 mm |
|---|---|
| Tata letak ulir proyek | Empat lubang M3 × 0.5 ditap secara bersamaan |
| Kepala multispindel | Kepala CT5 empat spindel D120 mm |
| Servo spindel | 1.5 kW |
| Servo gerak makan | 0.75 kW; gerak makan rel pemandu yang digerakkan servo |
| Langkah gerak makan | 120 mm |
| Penyetelan tinggi kolom | 0–350 mm |
| Kendali | Kendali servo, PLC, dan layar sentuh |
| Penanganan komponen | Pengumpanan manual ke posisi penempatan; pengeluaran pneumatik otomatis |
| Dimensi mesin | Sekitar 1100 × 1200 × 1950 mm |
| Berat mesin | Sekitar 160 kg |
Perencanaan siklus
Pisahkan waktu tapping dari siklus komponen lengkap
Pemuatan, penempatan, dan pengeluaran harus diperhitungkan saat merencanakan keluaran produksi.
Waktu tapping rancangan
1–3 detik untuk operasi tapping, bergantung pada jumlah lubang dan diameter ulir konfigurasi. Rentang ini tidak termasuk pemuatan dan pembongkaran, dan bukan siklus lengkap terukur untuk casing ini.
Siklus komponen lengkap
Sekitar 5 detik per komponen, diperkirakan dari video yang diberikan. Dua interval siklus lengkap berturut-turut berlangsung sekitar 10 detik. Pengukuran antara posisi kembali kepala yang sama mencakup urutan pengumpanan manual, tapping, dan pengeluaran otomatis di antaranya. Ini adalah sampel video singkat, bukan uji keluaran produksi berkelanjutan.
Detail peralatan
Periksa penggerak, perlengkapan penjepit, dan susunan pengeluaran
Foto mempertahankan seluruh bingkainya. Buka gambar apa pun dalam ukuran penuh untuk melihat lebih dekat.
 Lihat gambar ukuran penuh
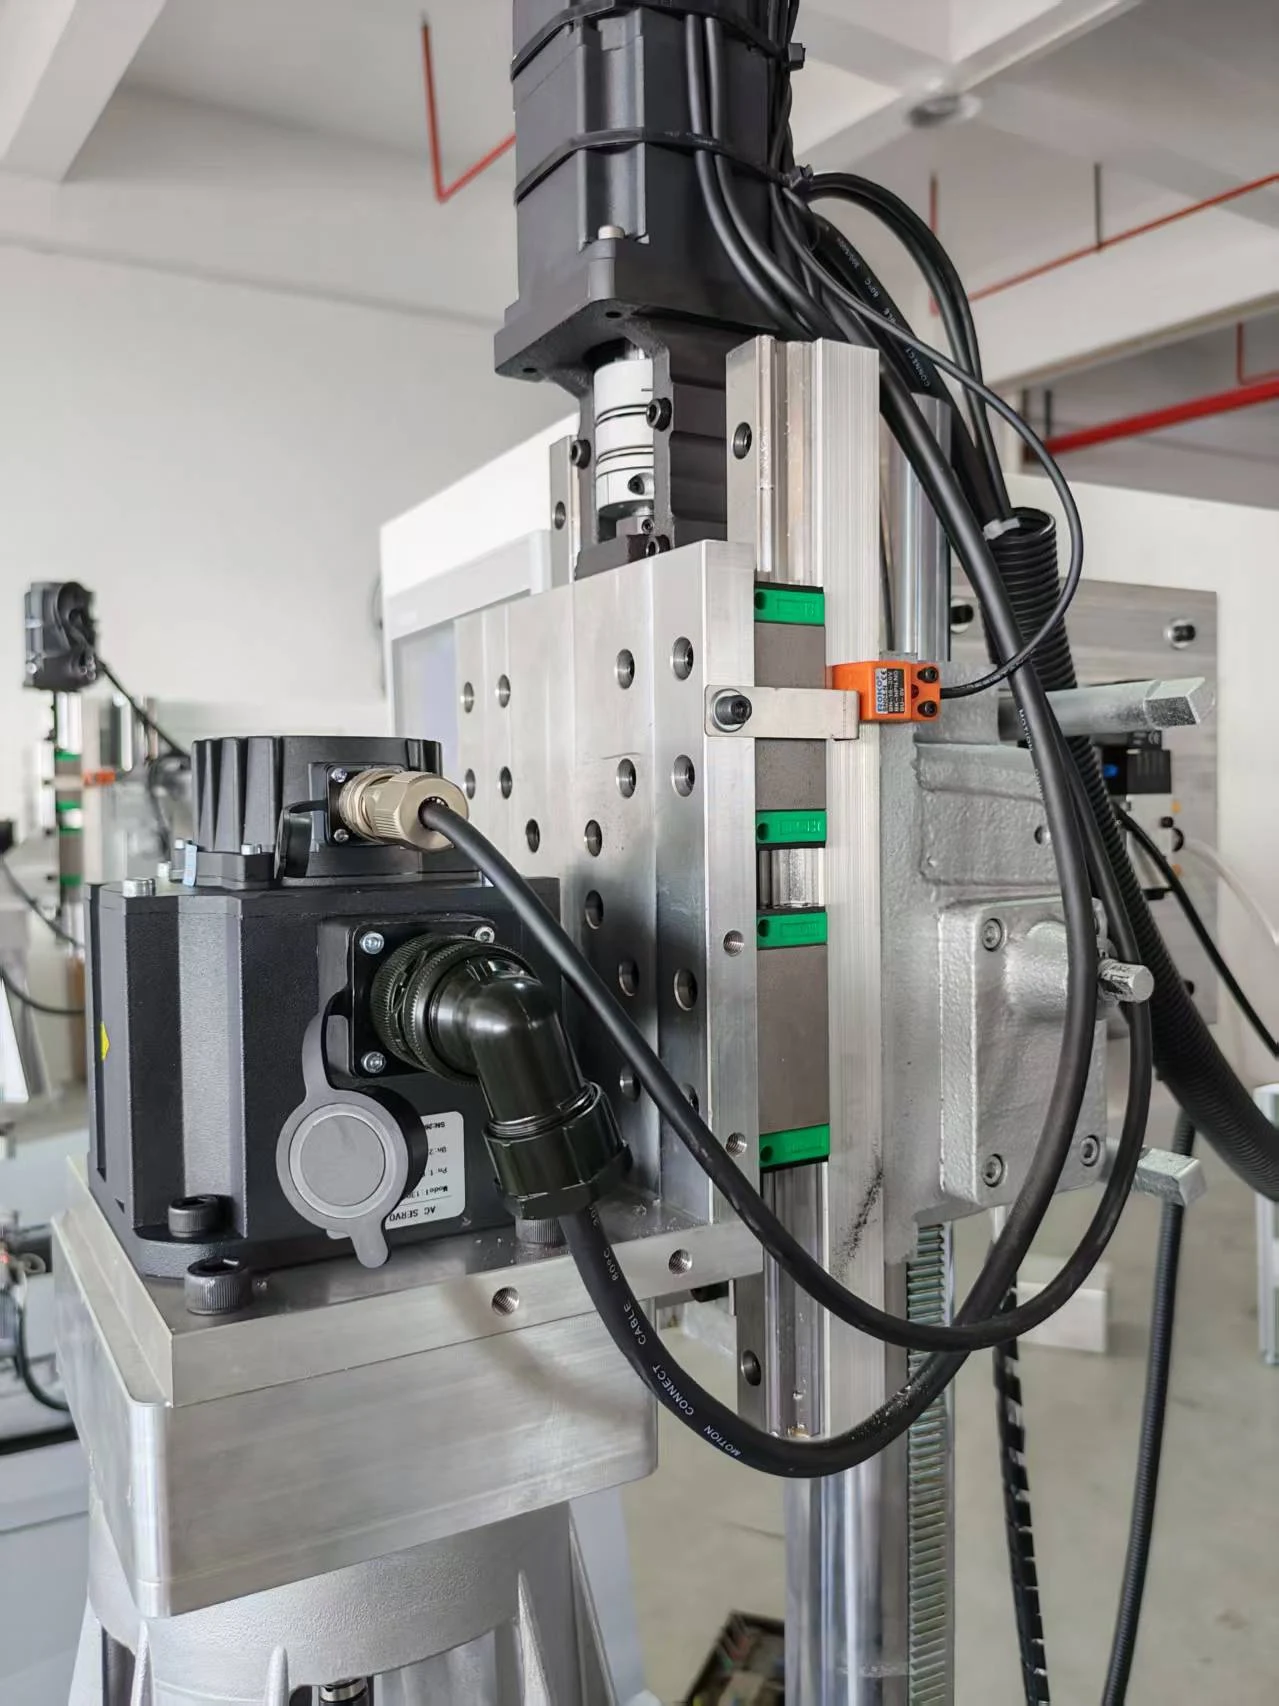
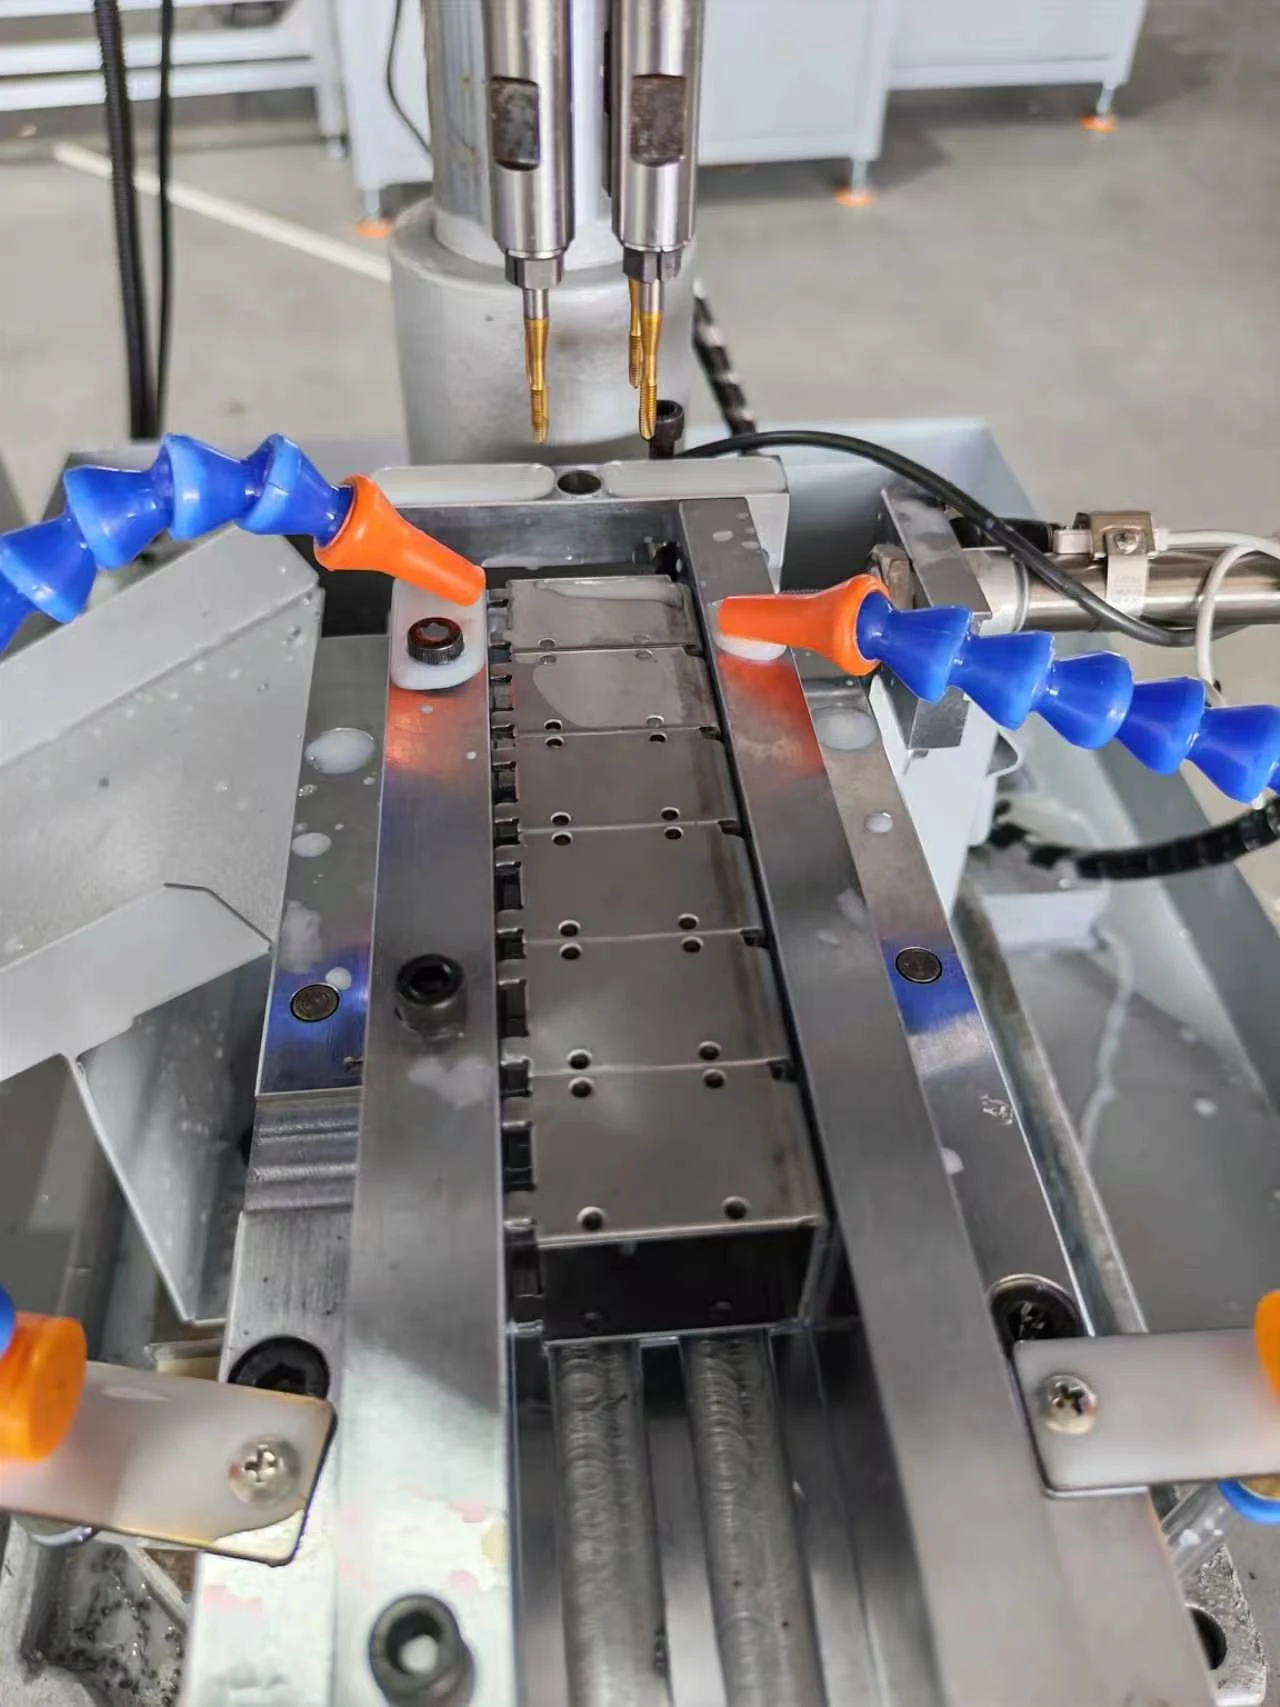
Penggerak spindel dan gerak makan terpisah
Servo 1.5 kW menggerakkan spindel, sedangkan servo 0.75 kW terpisah menggerakkan gerak makan sepanjang rel pemandu.
 Lihat gambar ukuran penuh
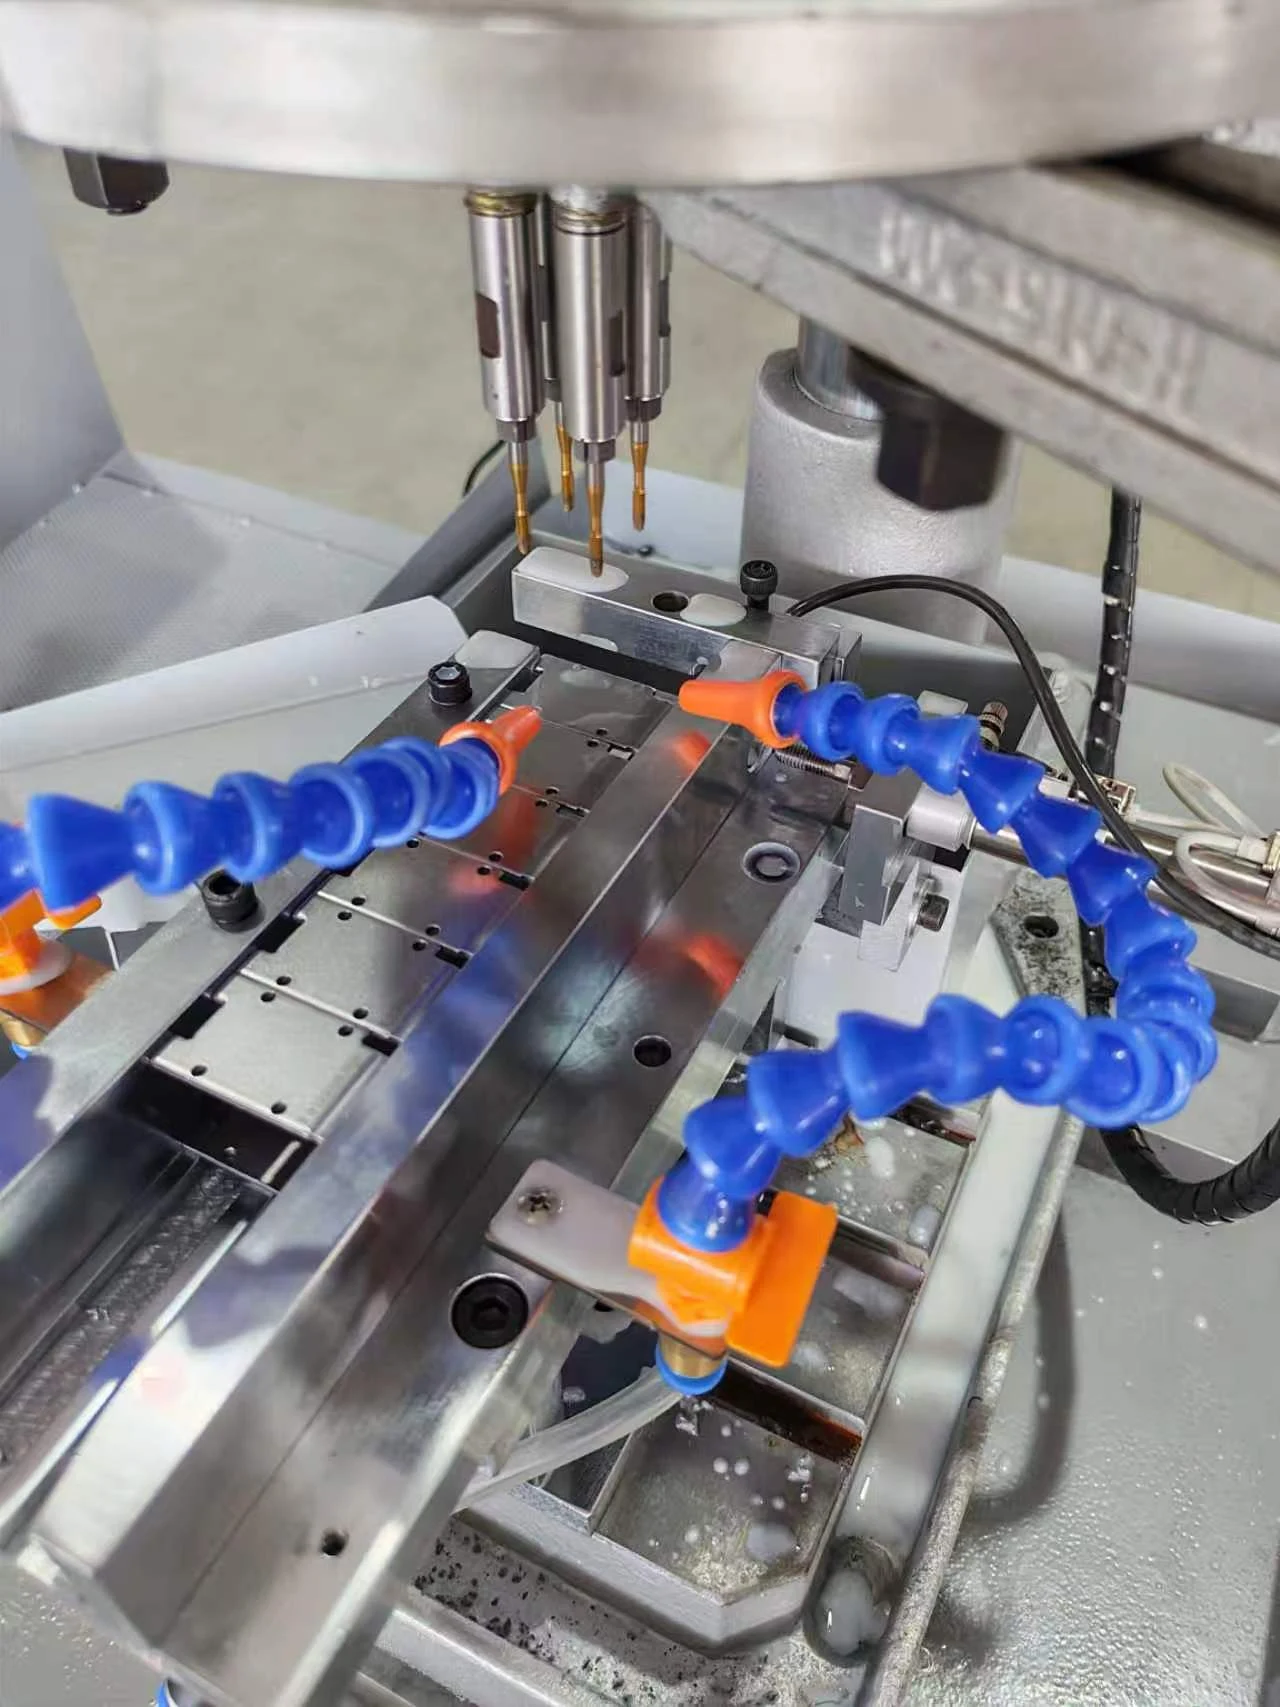
Pemasukan komponen manual
Operator mendorong setiap casing ke posisi penempatannya. Tidak diperlukan operasi pengikatan tambahan sebelum operasi tapping otomatis.
 Lihat gambar ukuran penuh
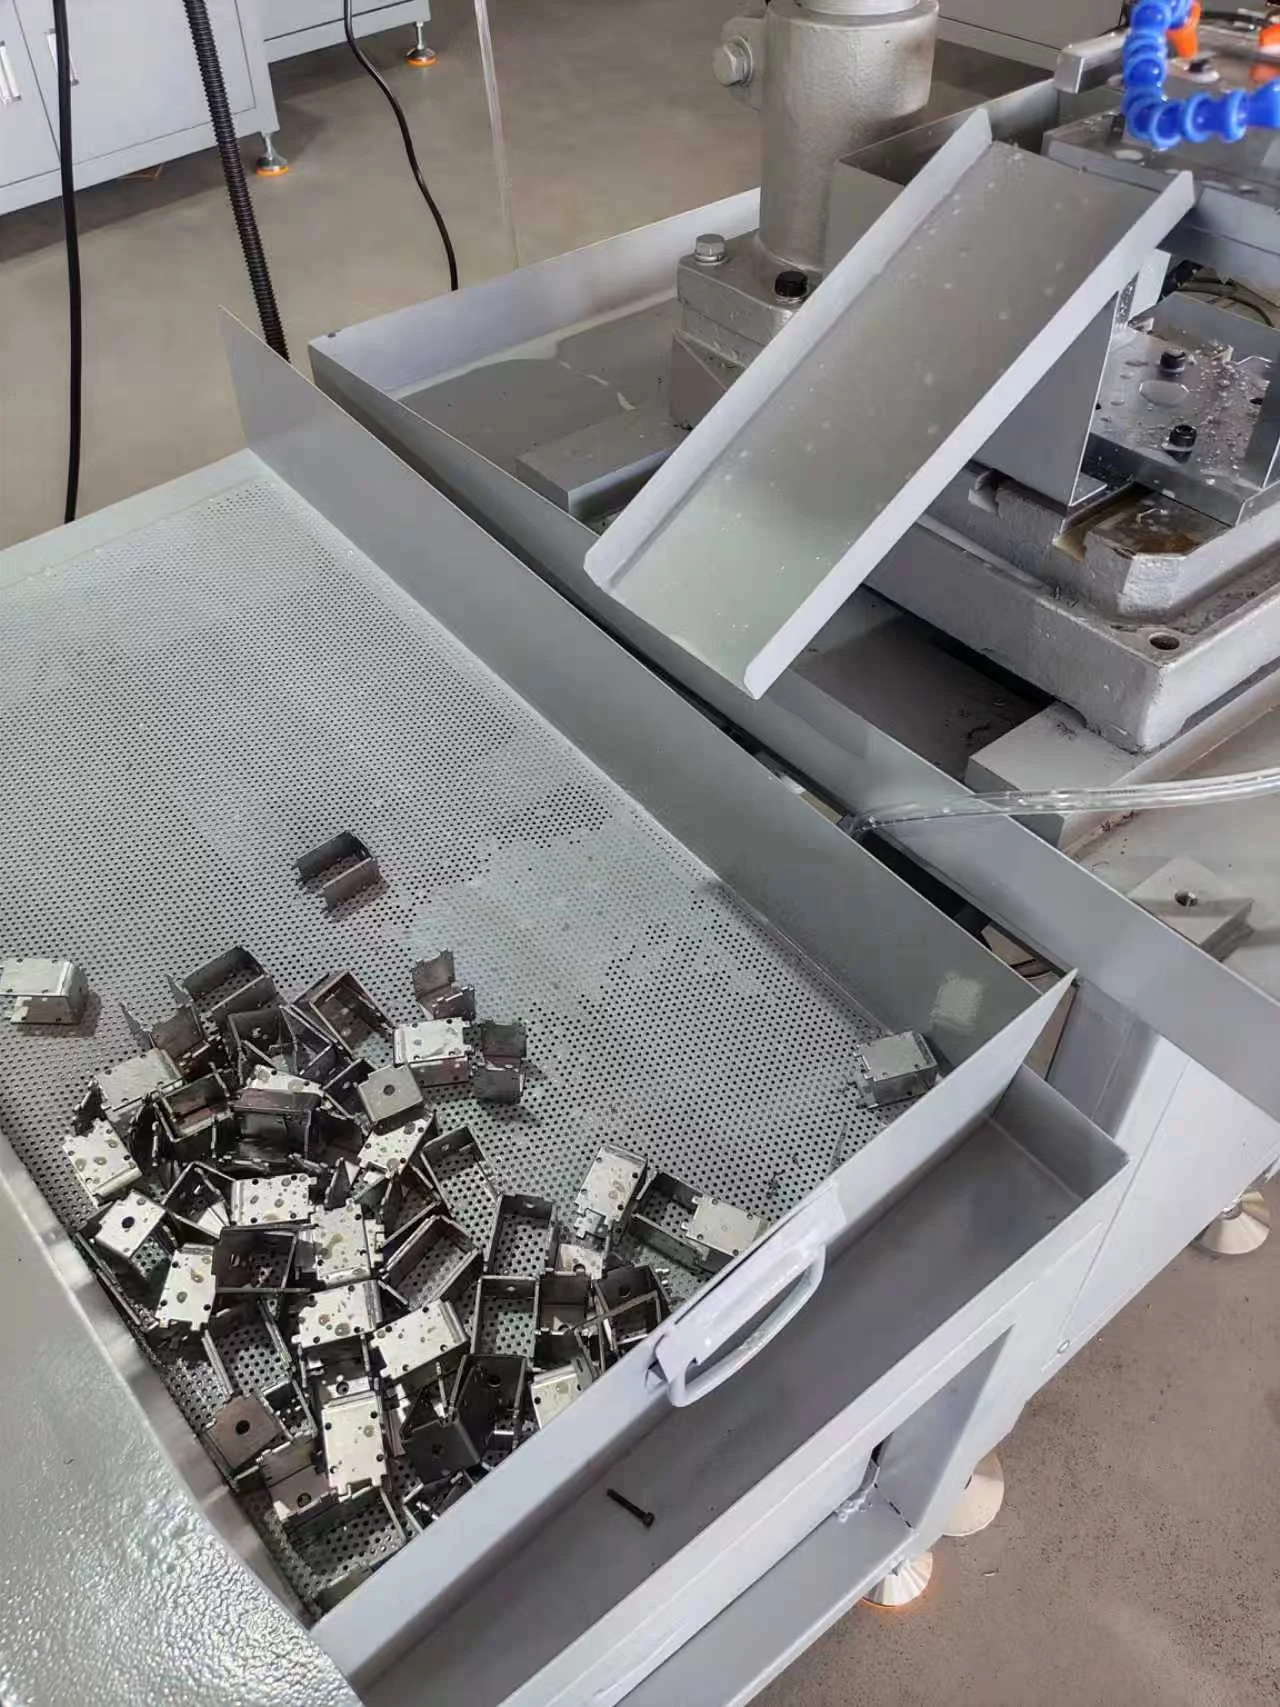
Perlengkapan penjepit dan area tapping
Perlengkapan penjepit khusus komponen memposisikan casing di bawah kepala CT5 empat spindel.
 Lihat gambar ukuran penuh
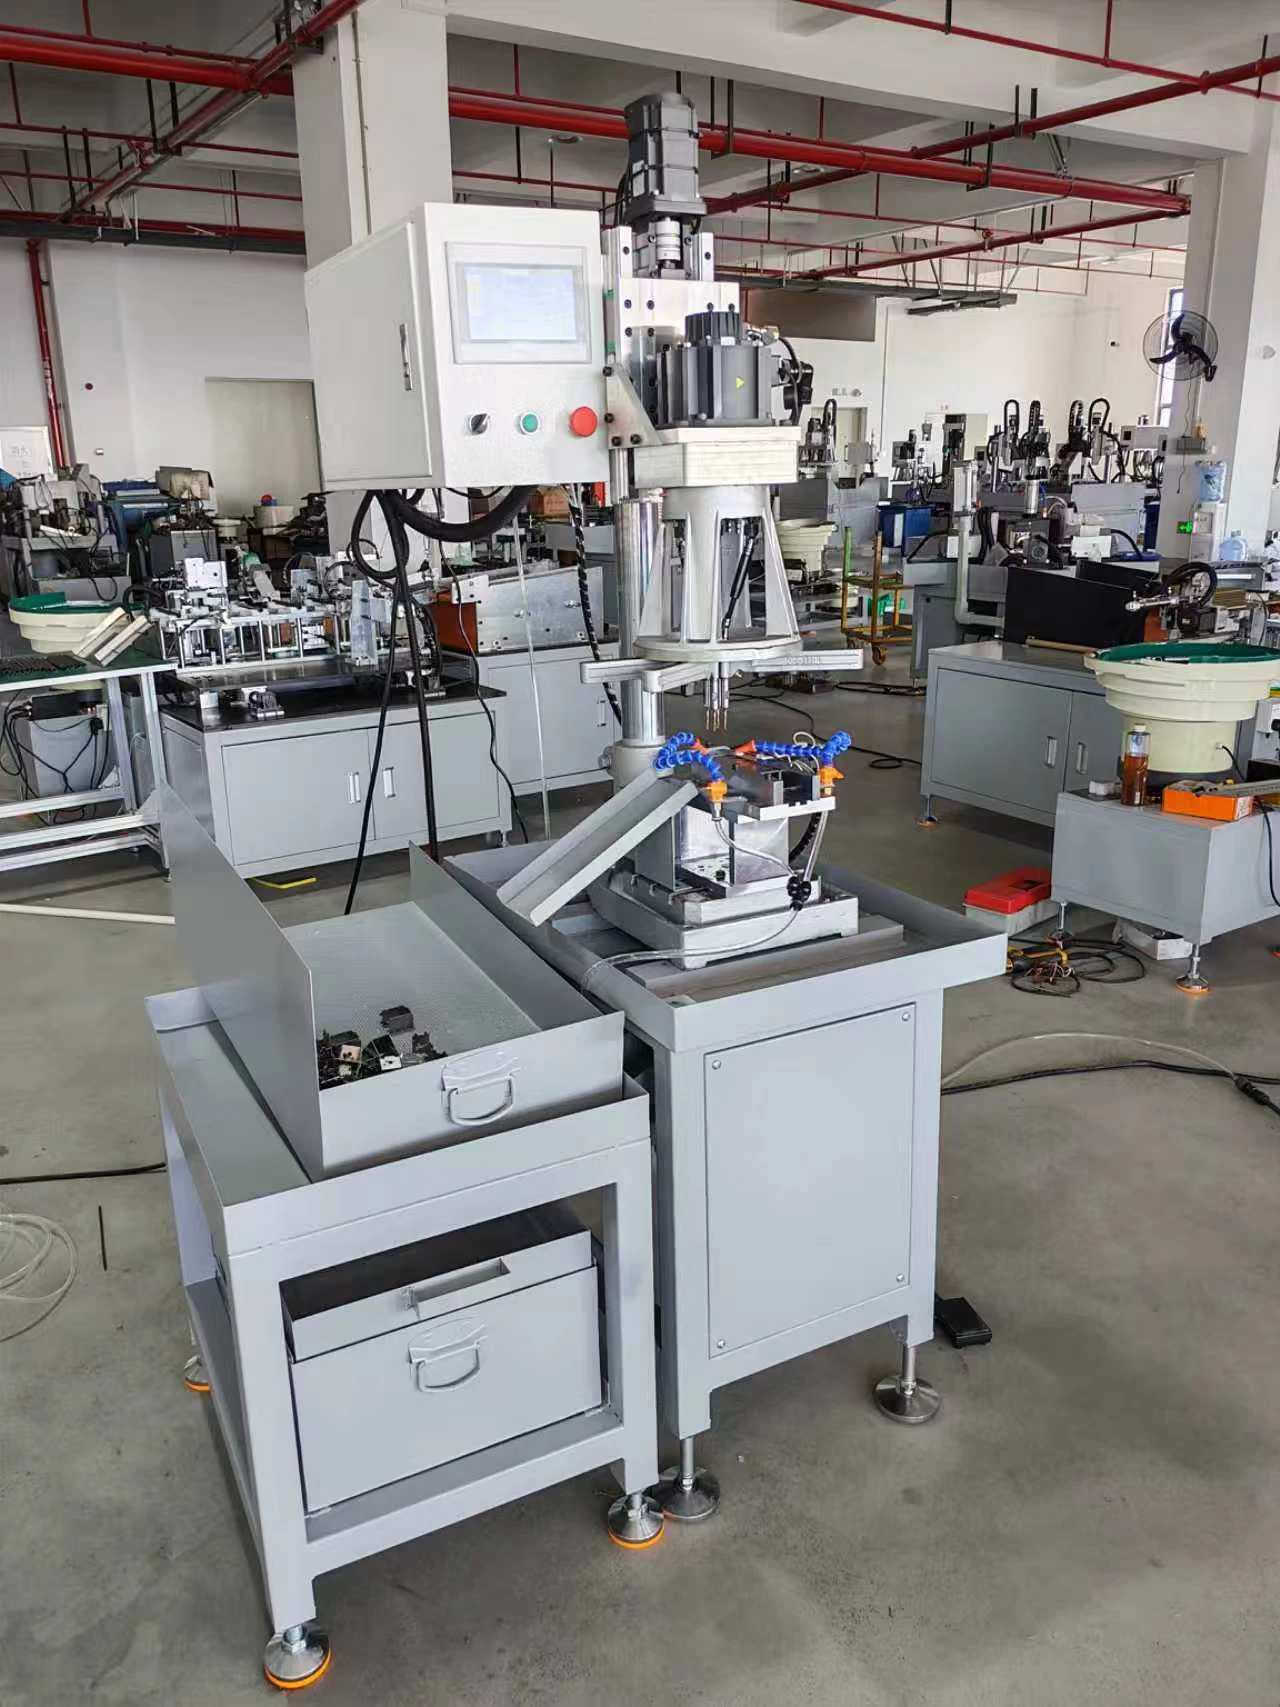
Pengeluaran pneumatik dan pengumpulan
Setelah tapping, mekanisme pneumatik mendorong casing jadi ke saluran pengumpulan sehingga tidak perlu diambil dengan tangan.
 Lihat gambar ukuran penuh
Kendali layar sentuh
Layar sentuh menyediakan antarmuka operator untuk sistem kendali servo dan PLC.
Video pengoperasian
Lihat urutan penanganan komponen dan detail tapping
Putar salah satu tampilan untuk memeriksa mesin yang telah diserahkan saat beroperasi.
Pengumpanan manual dan pengeluaran otomatis
Operator mendorong casing ke posisinya. Mesin melakukan tapping empat lubang dan mengeluarkan komponen jadi secara pneumatik ke saluran pengumpulan.
Detail tapping empat spindel
Tampilan lebih dekat perlengkapan penjepit dan operasi tapping empat lubang secara bersamaan.
Rencanakan aplikasi Anda
Perlu tapping beberapa ulir kecil dalam satu operasi?
Gambar teknis membantu, tetapi foto komponen yang jelas dan deskripsi sudah cukup untuk memulai diskusi.
Diskusikan Komponen AndaDetail yang berguna untuk dibagikan
- Gambar komponen atau foto casing yang jelas
- Bahan dan ketebalan pelat
- Ukuran ulir, jumlah lubang, dan jarak antar lubang
- Target siklus dan metode penanganan komponen yang diinginkan
Mesin atau solusi yang dipilih akan disertakan dalam pertanyaan Anda.
Solusi terkait