
Pengeboran multispindel · Studi kasus
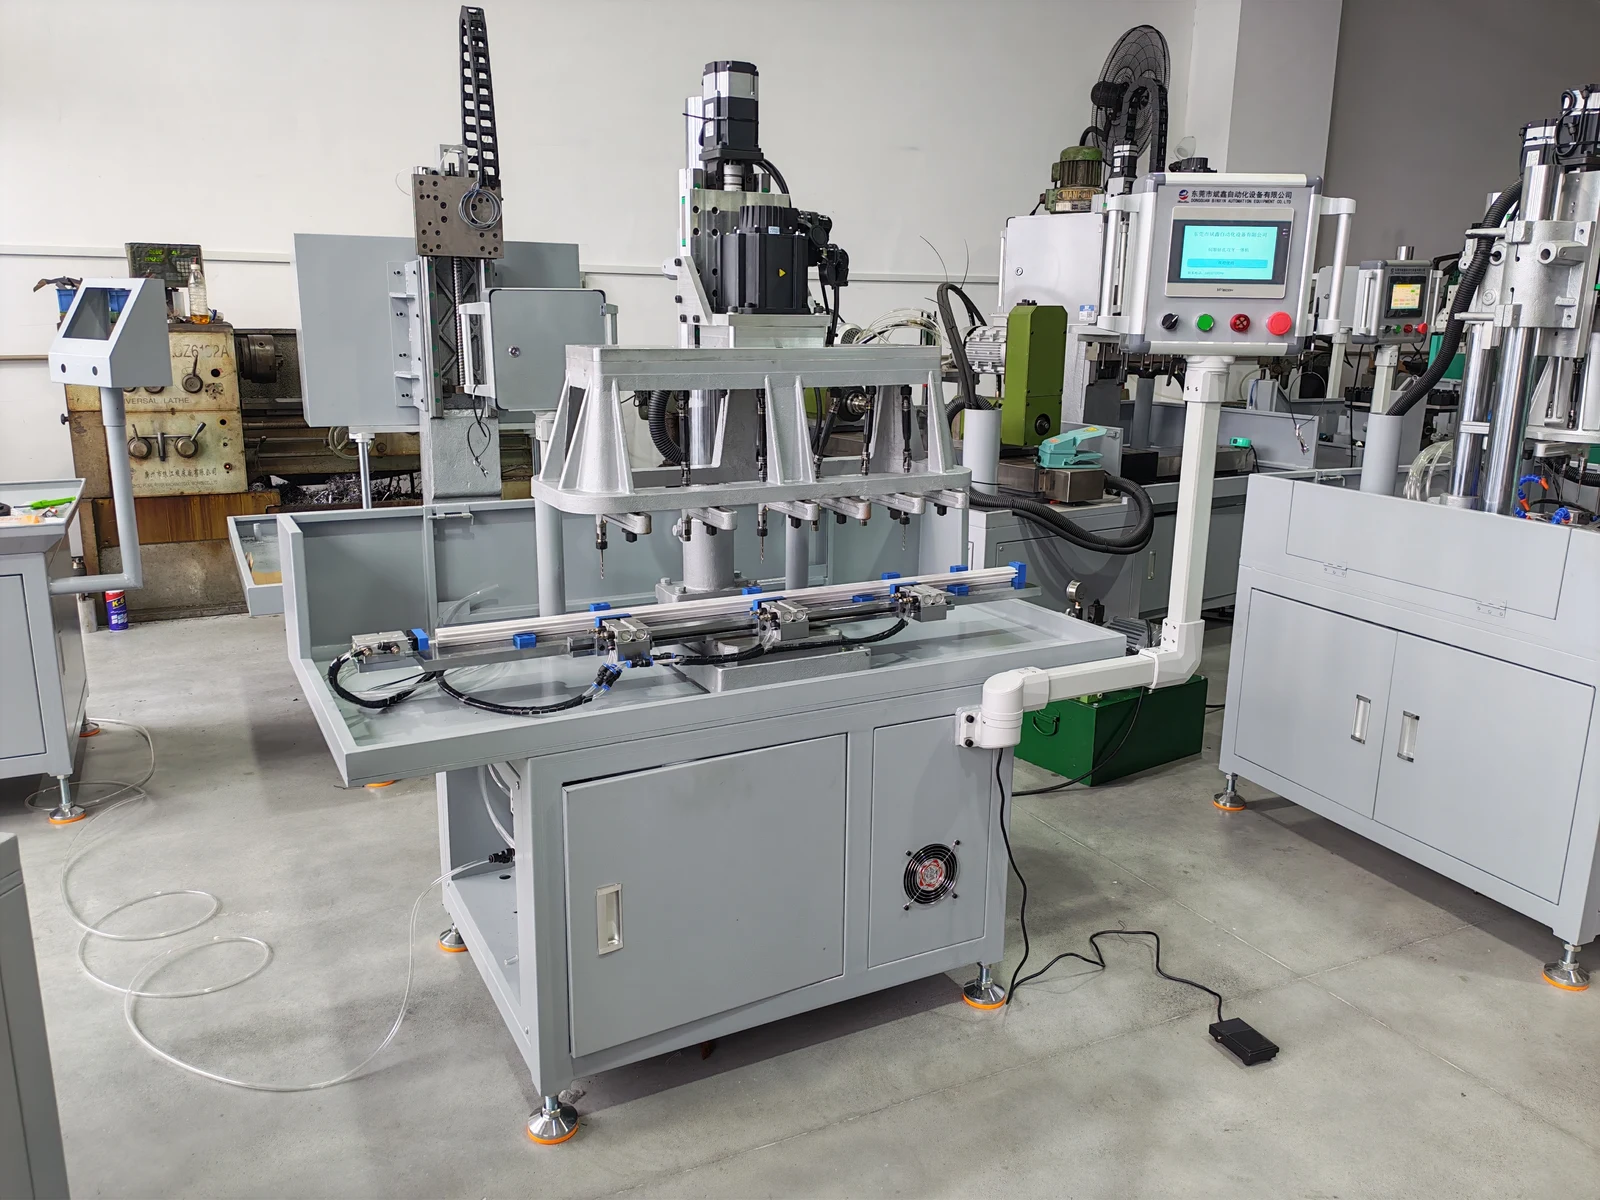
Pengeboran Servo Enam Spindel untuk Komponen PVC
Bor beberapa lubang pada komponen PVC dalam satu operasi, dengan susunan yang dapat disetel untuk berbagai varian komponen. Operator memuat fikstur dan mengeluarkan setiap komponen jadi; penggerak servo mengendalikan putaran spindel dan gerak makan.
 Lihat gambar ukuran penuh ↗
Kebutuhan pelanggan
Gunakan satu susunan yang dapat disetel untuk beberapa komponen PVC
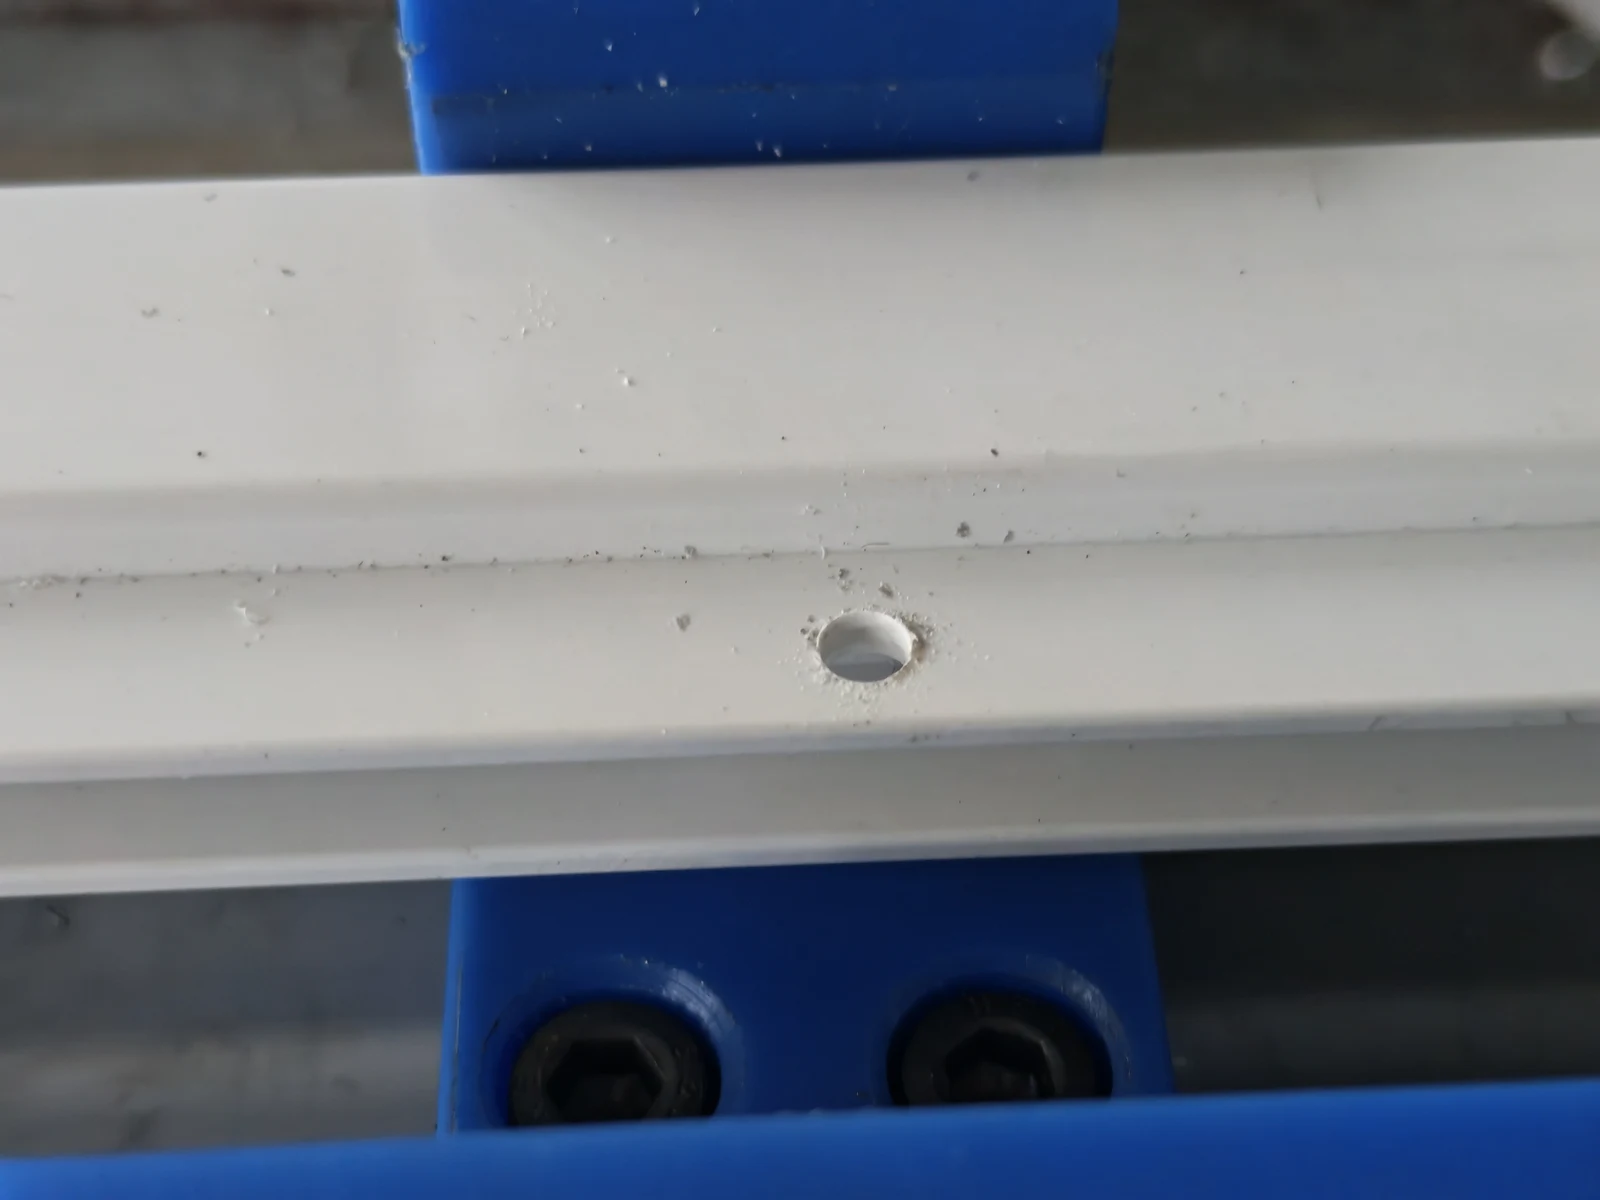
Pelanggan ingin beberapa lubang dibor secara bersamaan, dengan penyetelan untuk berbagai varian komponen PVC dan kebutuhan tenaga kerja produksi yang lebih rendah.
 Lihat gambar ukuran penuh ↗
Sesuaikan pola lubang, lalu bor bersamaan
Komponen yang ditentukan memiliki panjang 540 hingga 1184 mm dan membutuhkan lubang berdiameter 3 hingga 5.5 mm. Susunan enam spindel menggabungkan beberapa posisi pengeboran dalam operasi yang sama.
Mesin dapat disetel untuk varian komponen yang diberikan. Operator menempatkan komponen dalam fikstur, memulai operasi pengeboran, dan mengeluarkannya setelah pemesinan.
Untuk aplikasi Anda, kami meninjau panjang, penampang, dan posisi lubang setiap varian secara bersamaan. Detail ini menentukan fikstur dan susunan spindel.
Video bengkel
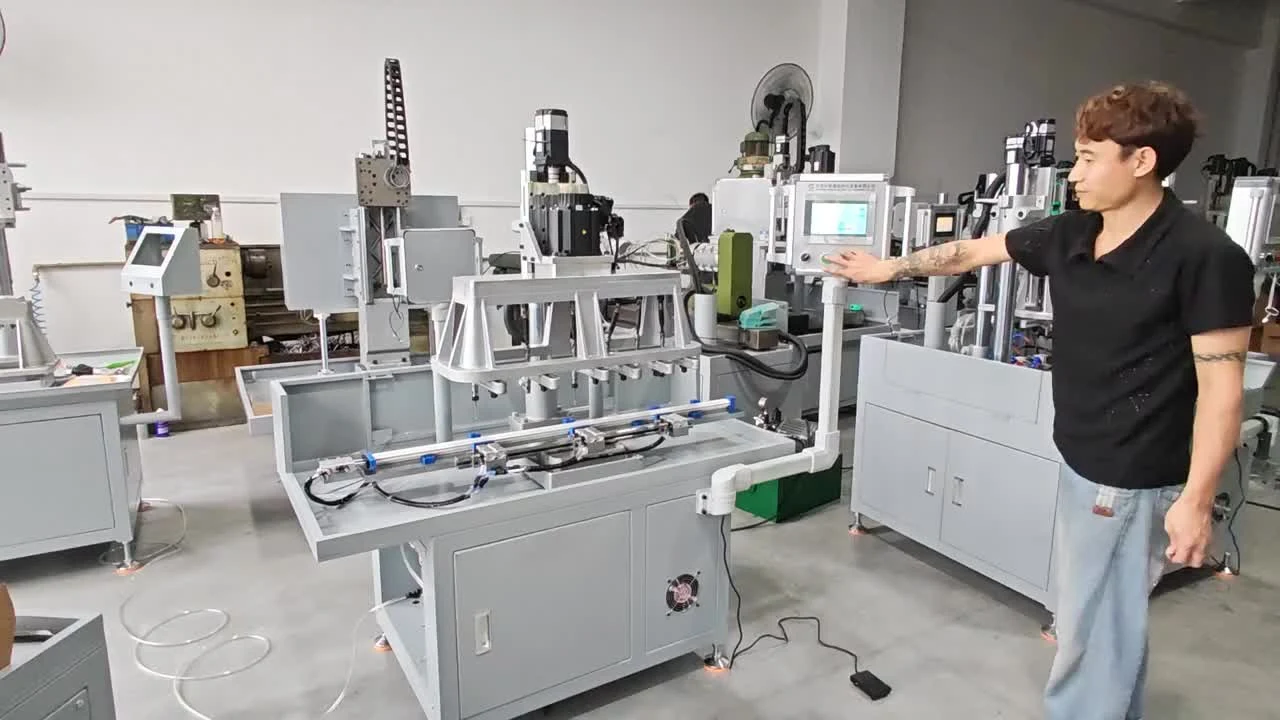
Lihat mesin mulai beroperasi dan mengebor
Lihat operator memulai mesin dan kepala multispindel mengebor pada kecepatan operasi asli.
Urutan pengoperasian
Penanganan manual dengan pengeboran banyak lubang otomatis
Memuat benda kerja
Operator menempatkan komponen PVC dalam fikstur dan memosisikannya untuk pengeboran.
Memulai operasi
Operator memulai mesin. Kontrol PLC mengoordinasikan urutan pengeboran.
Mengebor lubang bersamaan
Kepala multispindel mengebor beberapa lubang dalam operasi yang sama, dengan putaran spindel dan gerak makan berpenggerak servo.
Mengeluarkan dan memuat ulang
Setelah pengeboran selesai dan kepala mundur, operator mengeluarkan komponen lalu memuat komponen berikutnya.
Konfigurasi mesin
Penggerak servo terpisah untuk putaran dan gerak makan
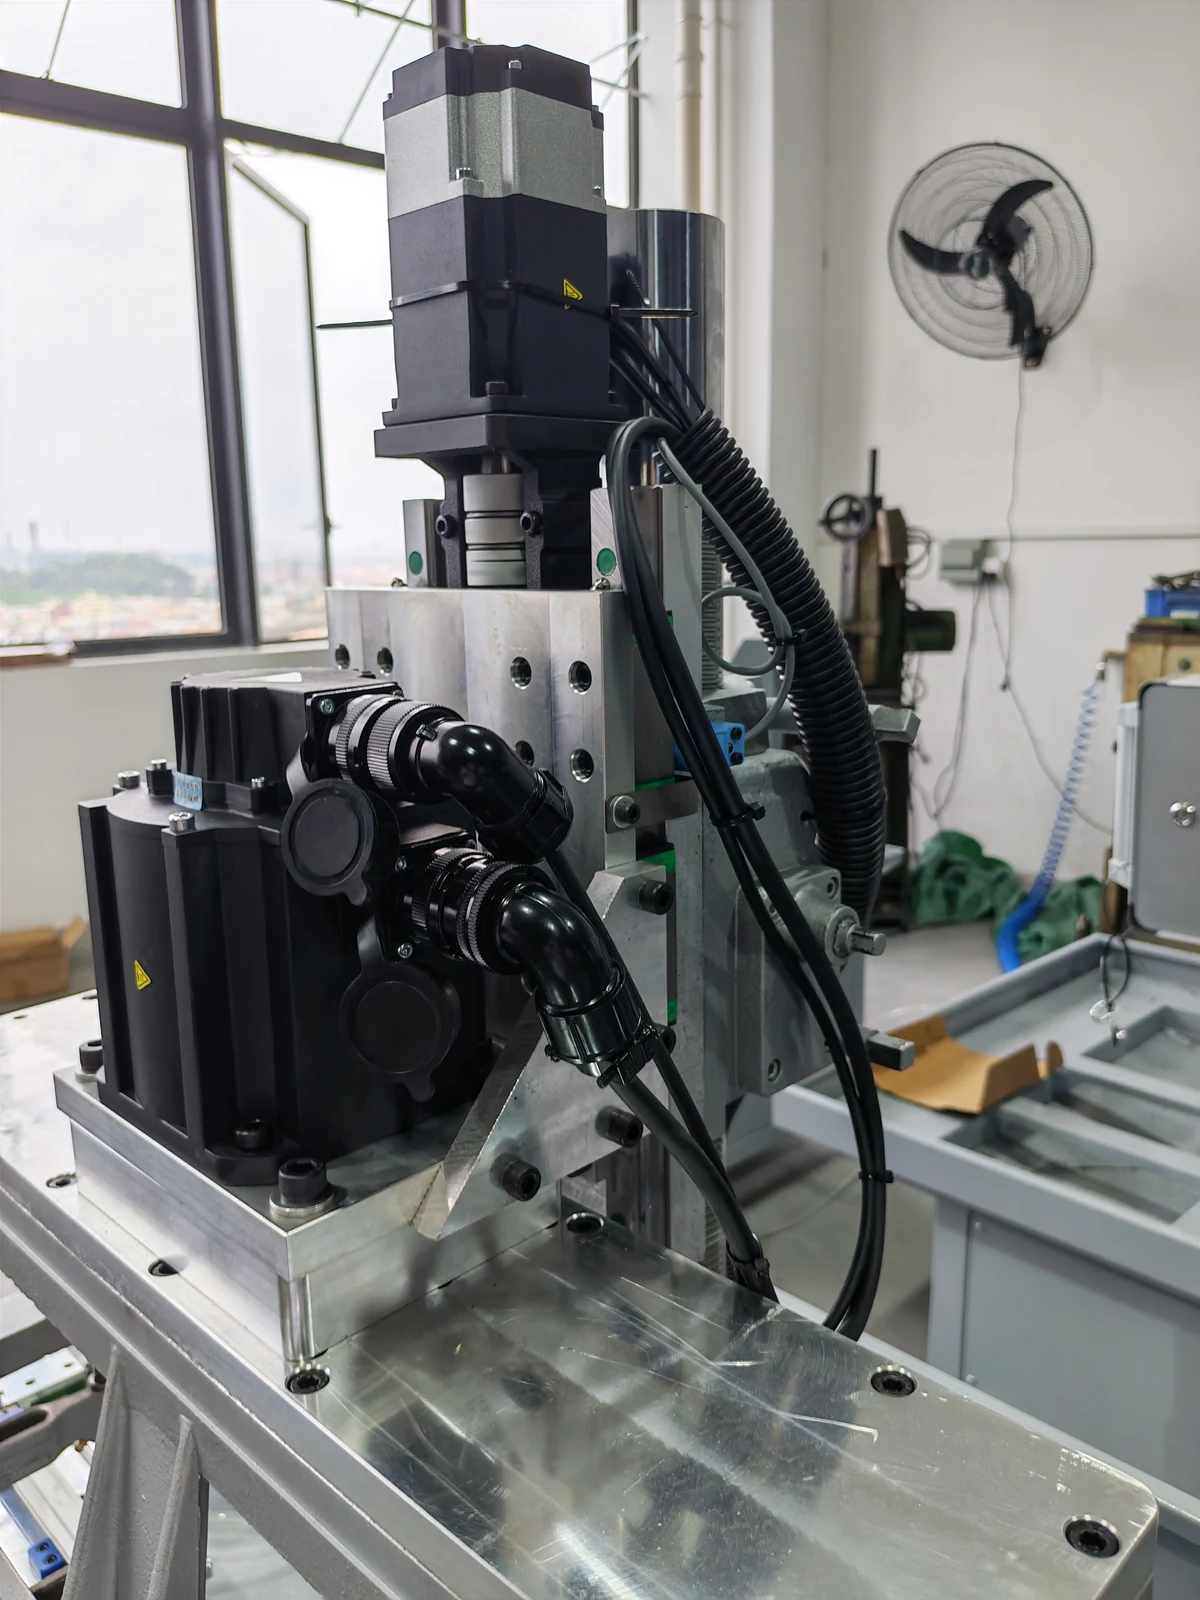
Motor servo 1.5 kW menggerakkan sistem spindel. Motor servo 0.75 kW terpisah mengendalikan gerak makan, dengan koordinasi PLC dan penyesuaian parameter melalui layar sentuh.
Fikstur digerakkan oleh silinder pneumatik. Pemuatan dan pembongkaran tetap manual; susunan yang dapat disetel mengakomodasi varian komponen PVC yang ditentukan.
| Bahan benda kerja | PVC |
|---|---|
| Panjang benda kerja | 540–1184 mm |
| Diameter pengeboran | Ø3–5.5 mm |
| Susunan spindel | Enam spindel untuk pengeboran banyak lubang secara bersamaan |
| Pemuatan dan pembongkaran | Manual |
| Motor spindel | Motor servo 1.5 kW |
| Motor gerak makan | Motor servo 0.75 kW |
| Penggerakan fikstur | Silinder pneumatik |
| Sistem kontrol | PLC dengan penyesuaian parameter melalui layar sentuh |
| Pasokan listrik | 380 V |
| Dimensi mesin | Sekitar 1400 × 800 × 1700 mm |
| Berat mesin | Sekitar 200 kg |
Detail peralatan dan benda kerja
Periksa fikstur, perkakas, dan tata letak mesin
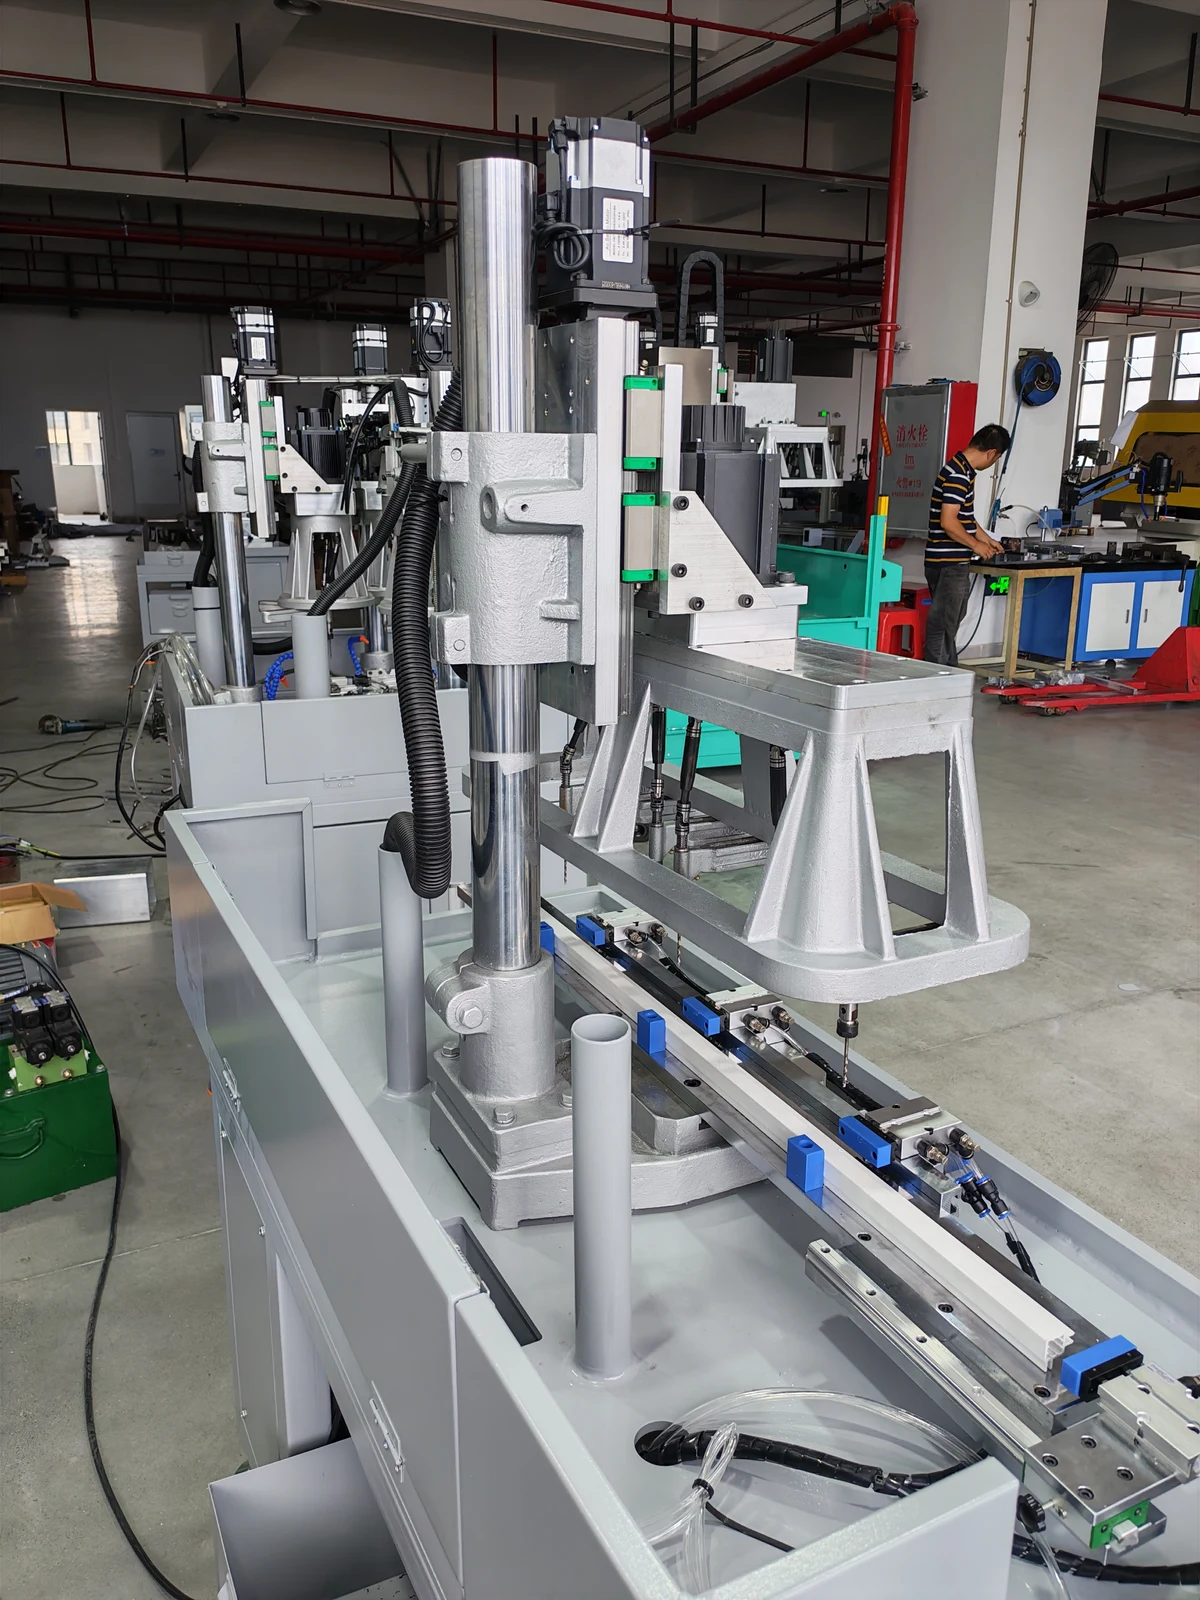
Foto pilihan memperlihatkan berbagai sudut pandang mesin dan komponen kerjanya. Buka foto mana pun dalam ukuran penuh.
 Lihat gambar ukuran penuh ↗
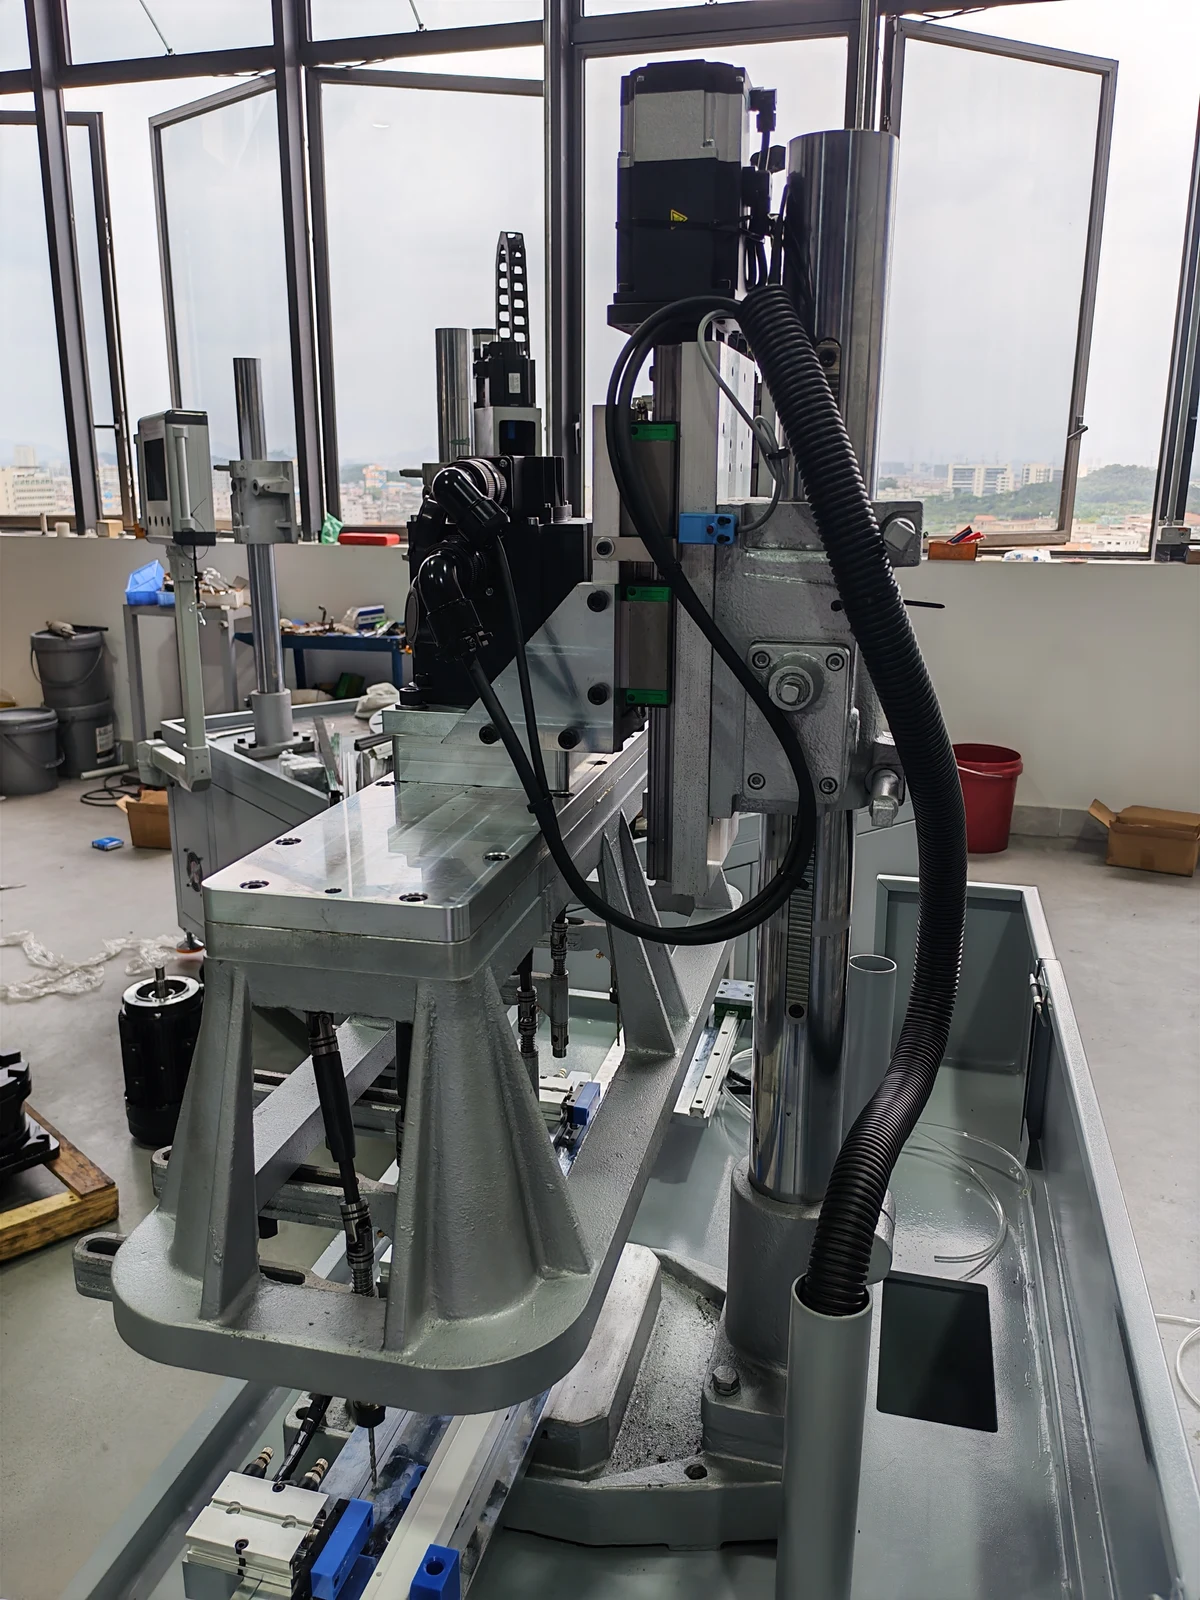
Tampilan samping
Tampilan samping kolom, rakitan gerak makan, dan fikstur benda kerja.
 Lihat gambar ukuran penuh ↗
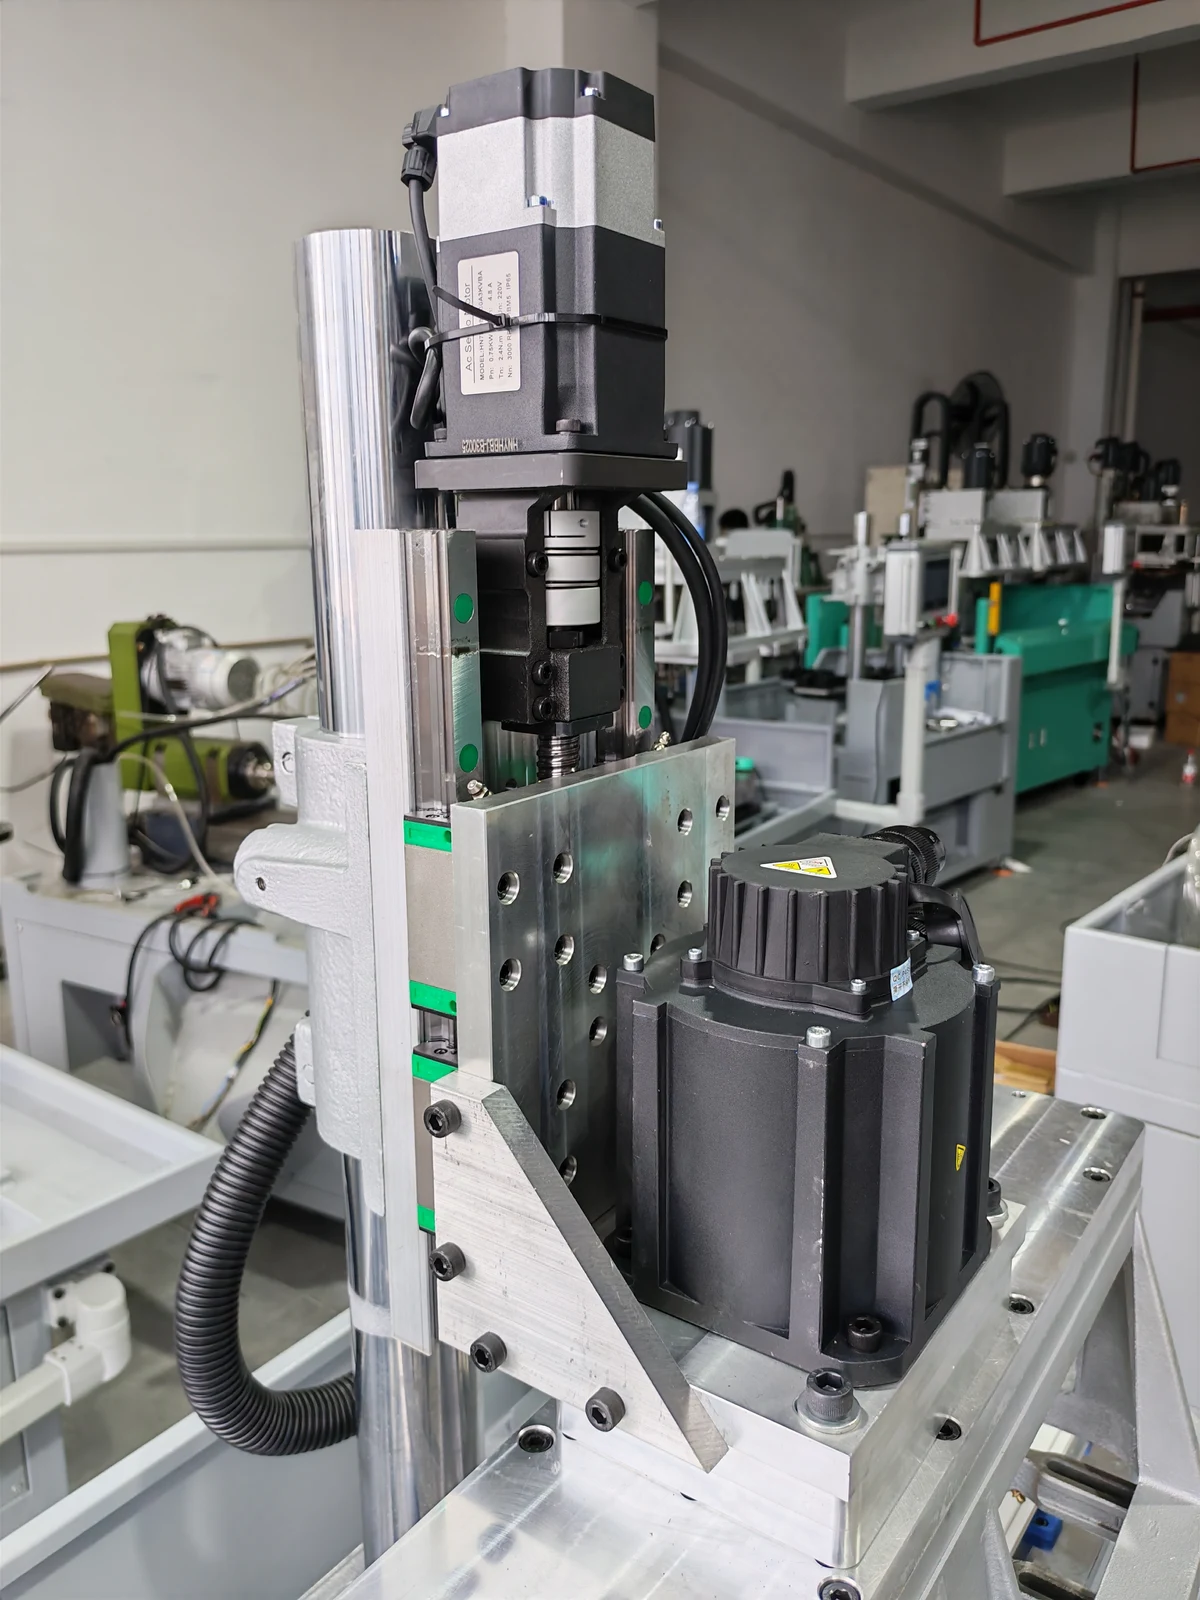
Tampilan belakang
Tampilan belakang penyangga kepala dan perkabelan penggerak servo.
 Lihat gambar ukuran penuh ↗
Penggerak gerak makan servo
Tampilan dekat rakitan gerak makan servo dan penggerak spindel di sebelahnya.
 Lihat gambar ukuran penuh ↗
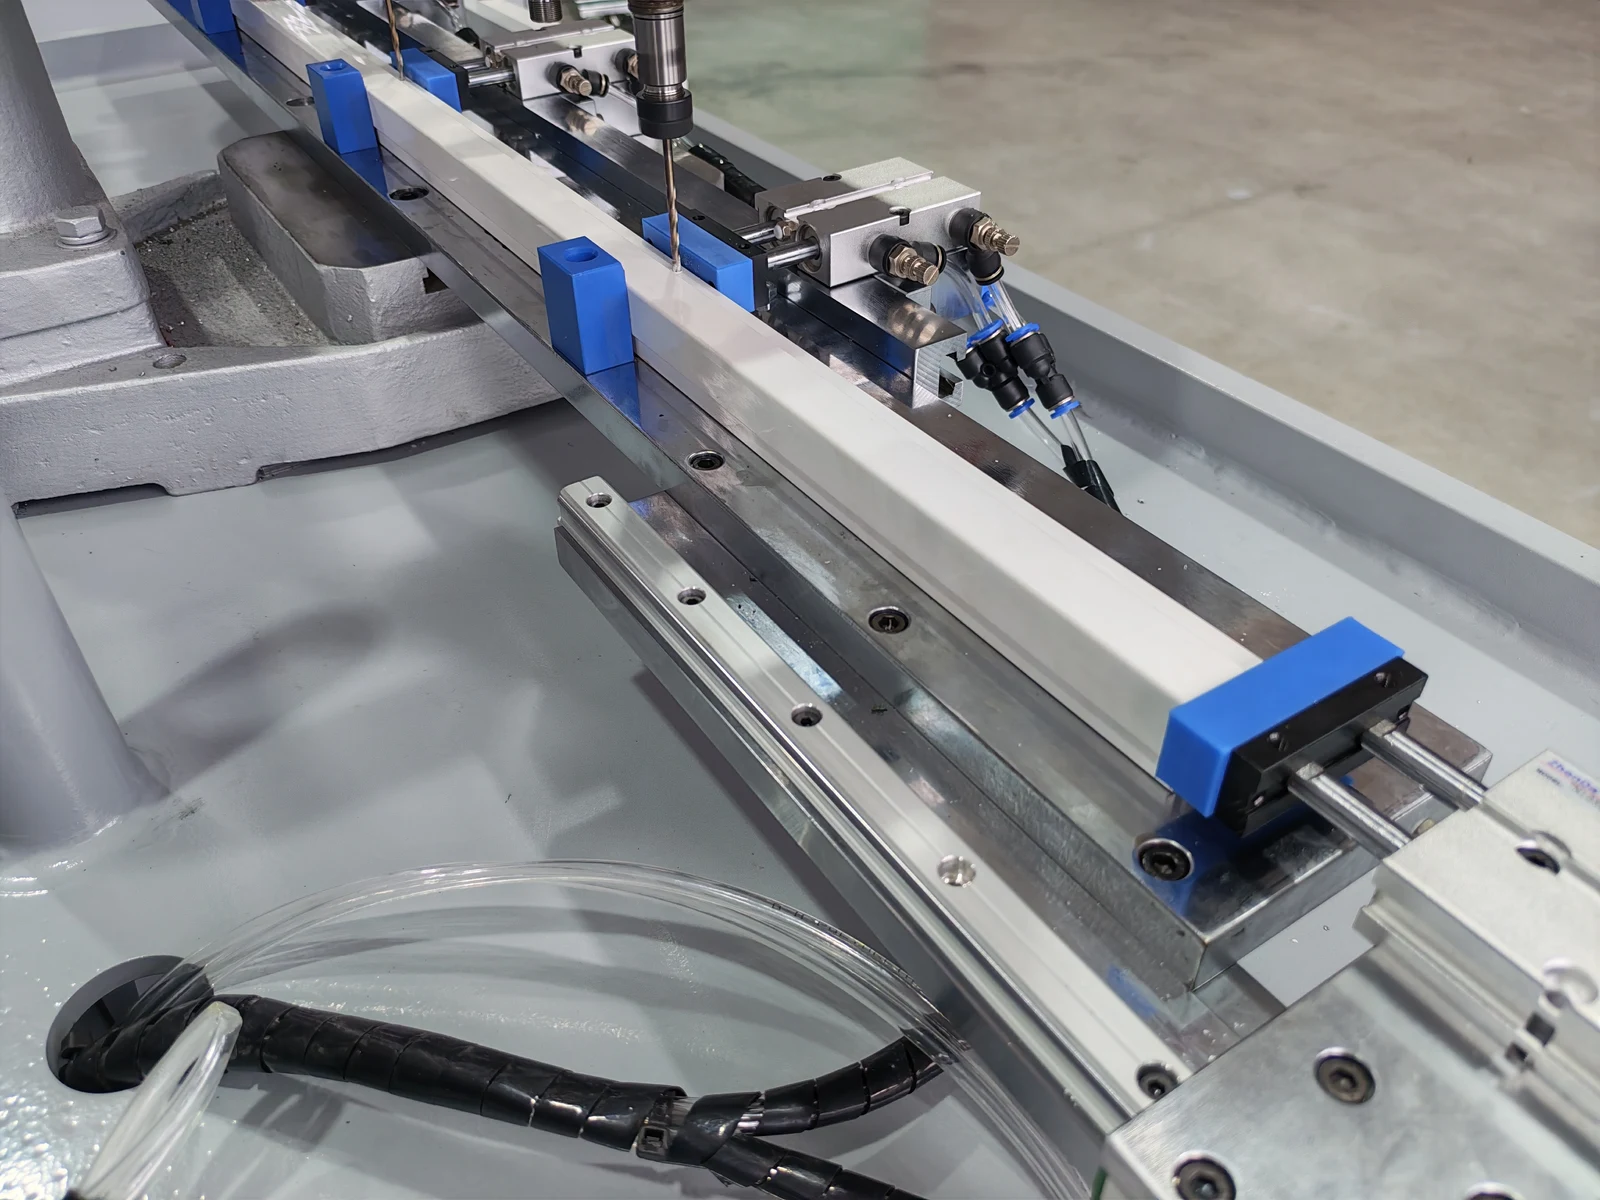
Sambungan penggerak servo
Konektor motor dan jalur kabel pada rakitan kepala bagian atas.
 Lihat gambar ukuran penuh ↗
Fikstur profil PVC
Profil PVC ditopang di sepanjang fikstur dengan blok pemosisi biru.
 Lihat gambar ukuran penuh ↗
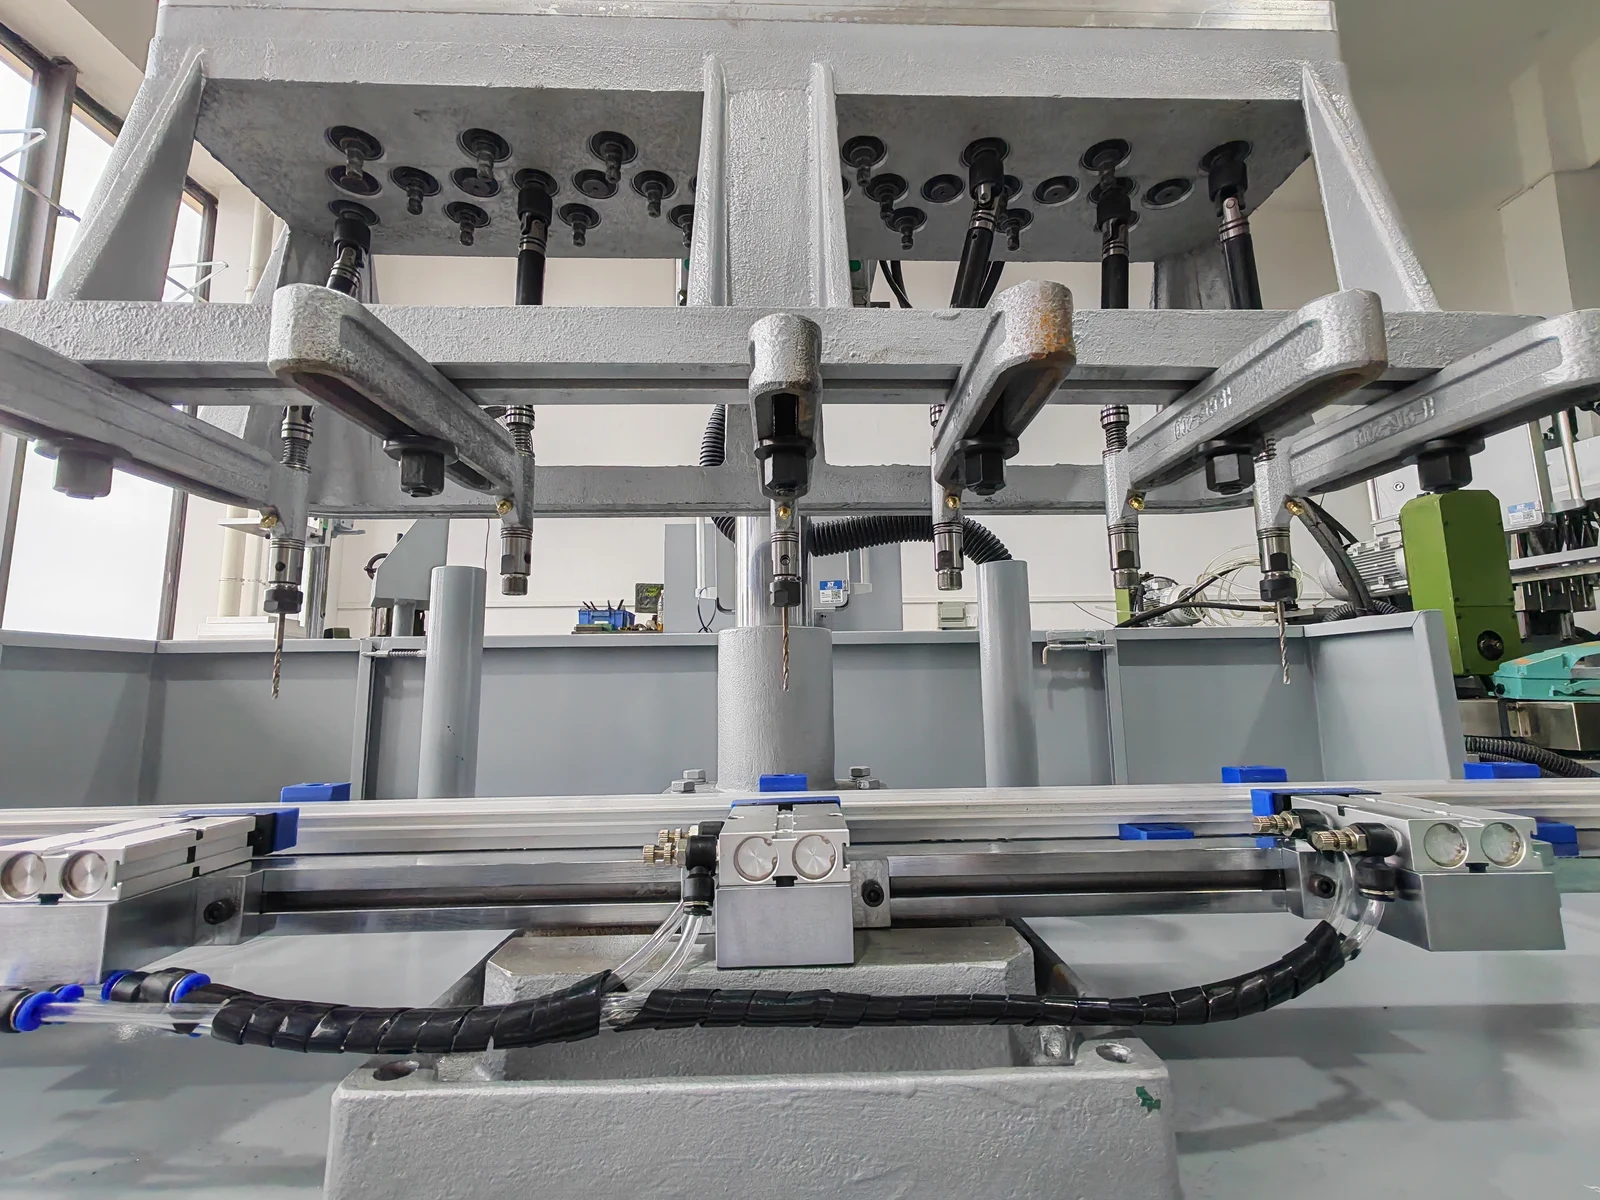
Kepala enam spindel
Tampilan bawah kepala bor dan susunan perkakas.
 Lihat gambar ukuran penuh ↗
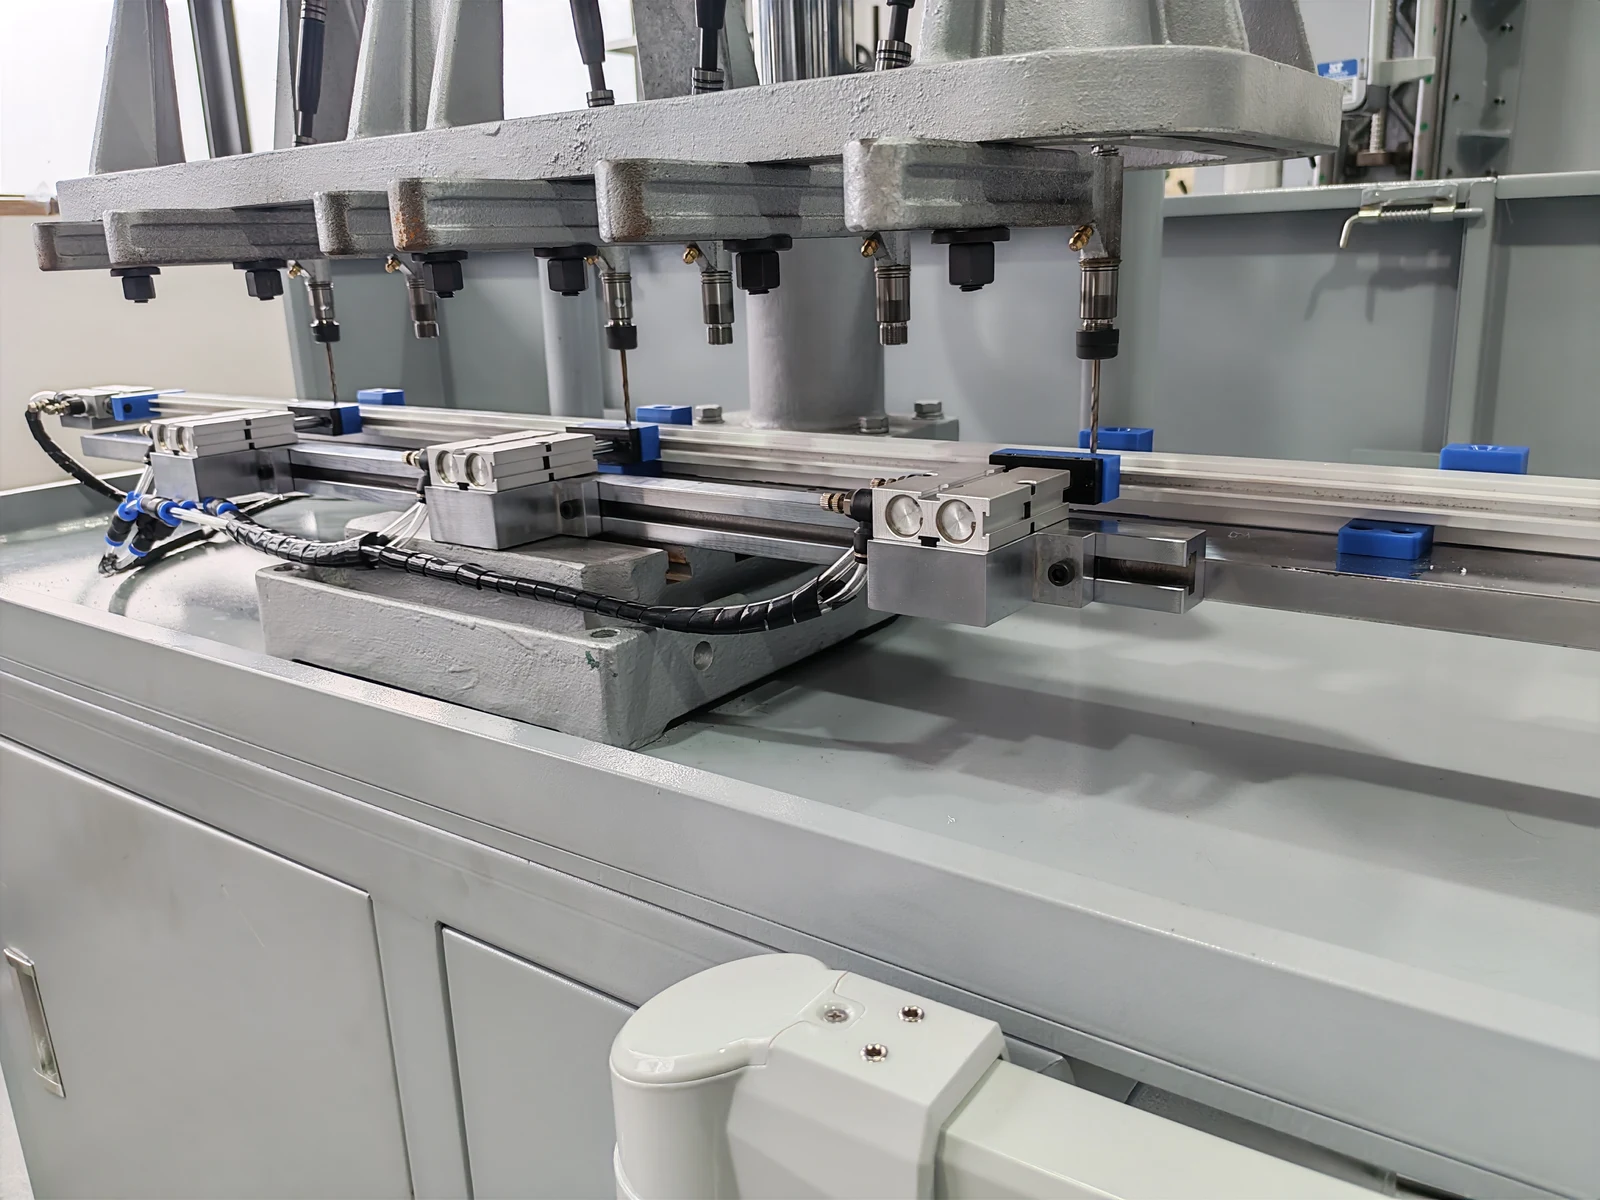
Stasiun pengeboran
Tampilan menyudut perkakas, penyangga profil, dan silinder pneumatik.
 Lihat gambar ukuran penuh ↗
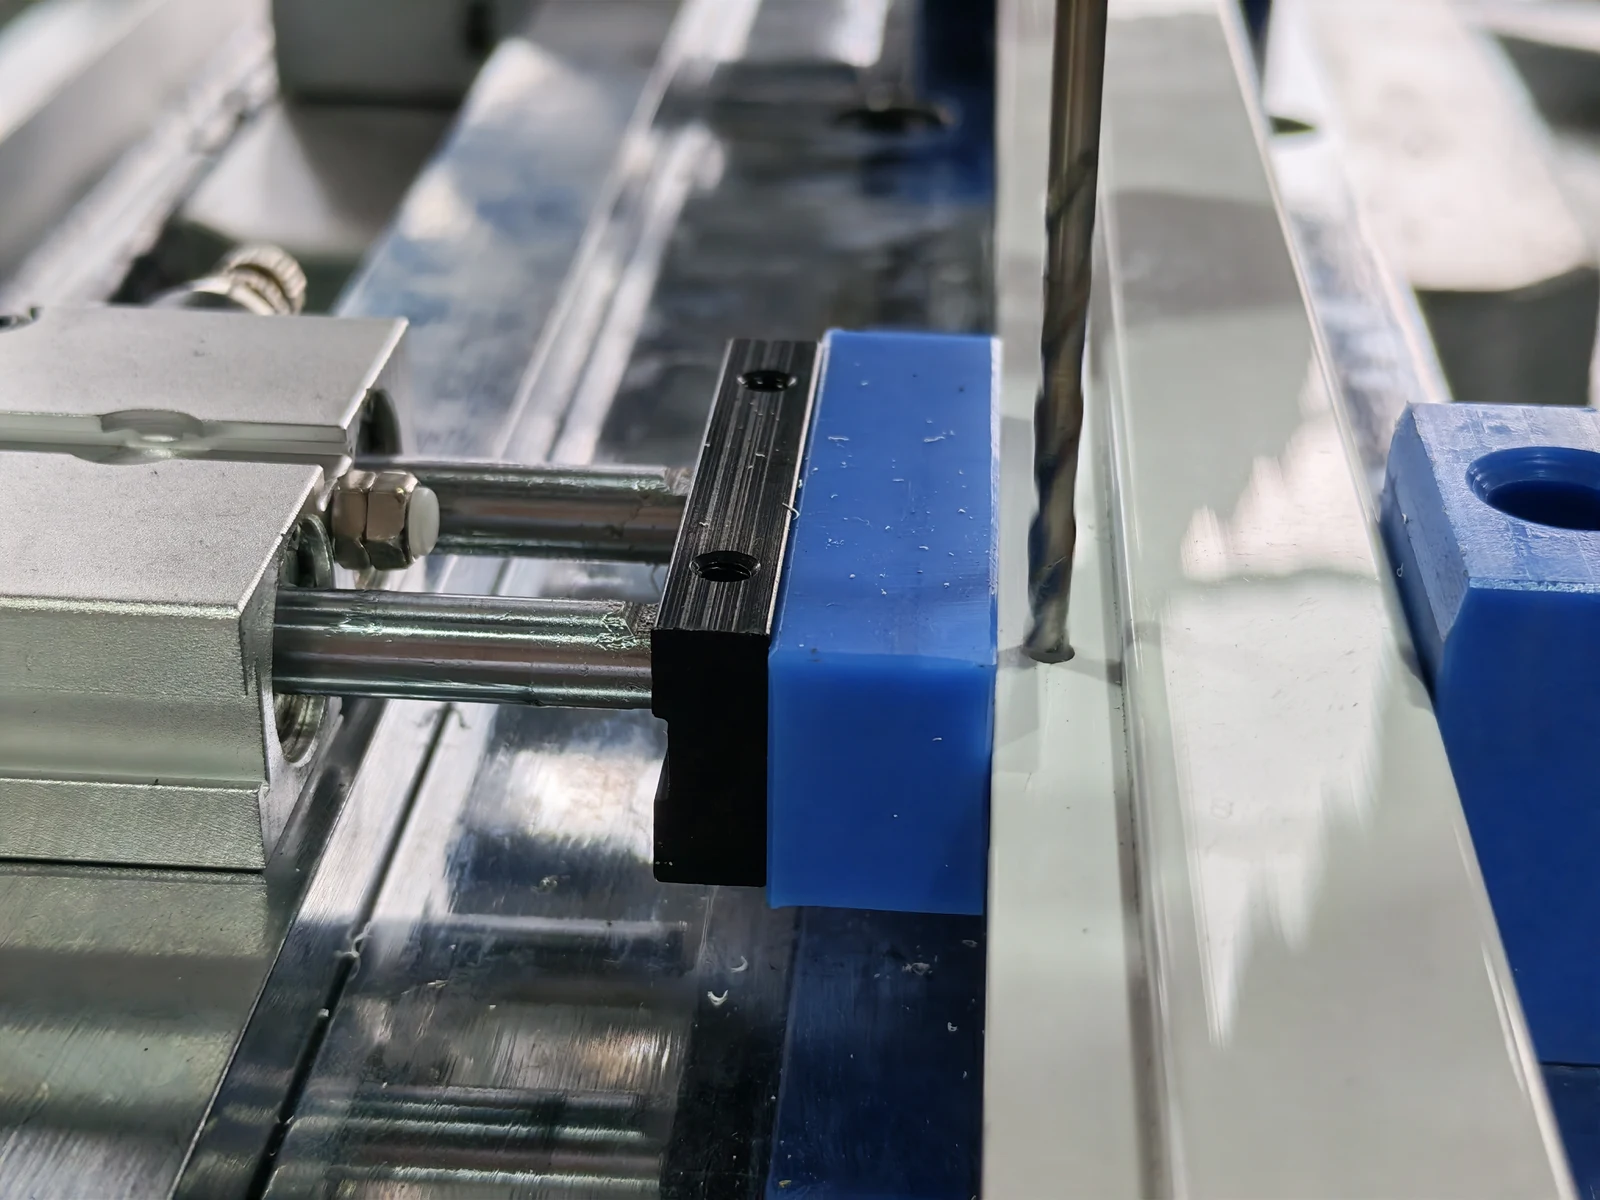
Detail mata bor dan fikstur
Tampilan dekat posisi pengeboran di samping blok fikstur.
 Lihat gambar ukuran penuh ↗
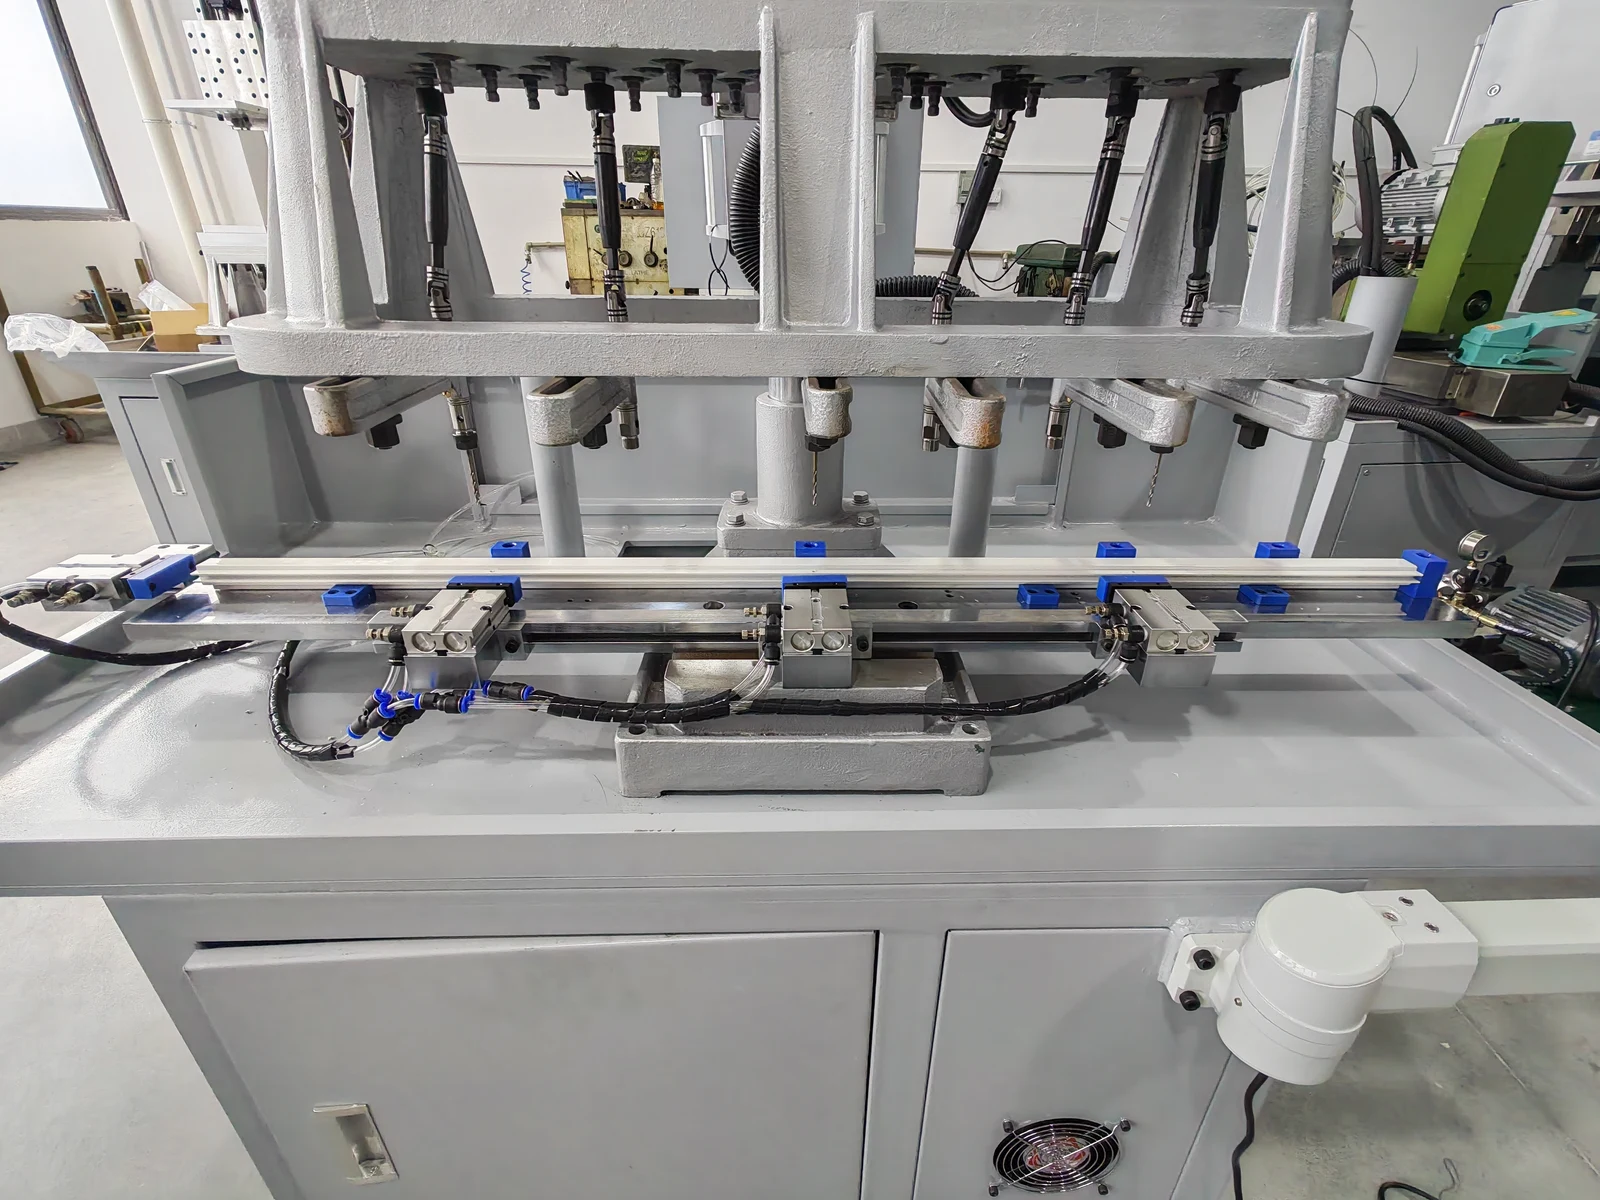
Tata letak fikstur depan
Tampilan depan keseluruhan tata letak fikstur di bawah kepala bor.
Referensi harga proyek
Harga EXW untuk konfigurasi yang ditampilkan
Referensi ini berlaku untuk mesin enam spindel dan benda kerja PVC yang ditentukan. Kami meninjau varian komponen, pola lubang, dan kebutuhan penanganan Anda sebelum menawarkan konfigurasi yang sesuai.
Produksi serta pengujian dan penyetelan mesin dalam foto telah selesai. Waktu penyelesaian yang ditawarkan di bawah dihitung sejak uang muka diterima.
US$4,800
Waktu penyelesaian yang ditawarkan: 12–15 hari setelah uang muka diterima.
Kami mengonfirmasi cakupan, harga, dan waktu penyelesaian pesanan Anda dalam penawaran.
Minta PenawaranRencanakan aplikasi Anda
Perlu mengebor beberapa lubang pada komponen PVC Anda?
Gambar teknis membantu, tetapi foto komponen yang jelas dan deskripsi sudah cukup untuk memulai diskusi.
Diskusikan Komponen AndaDetail yang berguna untuk dibagikan
- Gambar atau foto yang jelas untuk setiap varian komponen
- Spesifikasi PVC, penampang, dan panjang benda kerja
- Diameter, posisi, kedalaman, dan toleransi lubang
- Keluaran yang dibutuhkan dan metode pemuatan yang diinginkan
Mesin atau solusi yang dipilih akan disertakan dalam pertanyaan Anda.