

4508 Mesin Pengetap Otomatis Berpenggerak Roda Gigi
Platform pengetapan berpenggerak roda gigi untuk pengerjaan ulir berulang. Pilih roda gigi kisar ulir, perkakas, dan fikstur yang sesuai dengan benda kerja.
Lihat detailProduk
Bandingkan mesin pengetap yang digerakkan oleh roda gigi dan servo untuk ulir internal berulang pada bagian logam. Mulailah dengan daftar persyaratan ulir, kondisi dan material lubang yang disiapkan, lalu pilih konfigurasi BX-4508V atau BX-20015. Tinjau lubang buntu, perkakas multi-spindel, dan pemuatan sebagai persyaratan aplikasi terpisah.
Pertimbangkan lubang yang telah disiapkan, kedalaman ulir, dan orientasi bagian di samping pengetapan. Bagian-bagian kecil yang berulang dapat memperoleh manfaat dari pengaturan pengumpanan komponen khusus.
| Mesin standar | Kesesuaian aplikasi | Spesifikasi referensi |
|---|---|---|
| 4508 Mesin Pengetap Otomatis Berpenggerak Roda Gigi | Operasi pengetapan berulang di mana ukuran ulir, kisar ulir, dan penahan kerja dapat ditentukan sebelumnya. | Model katalog: BX-4508V Rentang pengetapan: M1–M8 Langkah spindel: 45 mm Tenaga motor: 0.75 kW Penyetelan kepala: 0–260 mm |
| Mesin Pengeboran dan Pengetapan Multi-Spindel Servo Ganda | Bagian dengan pola lubang atau ulir berulang yang mendapat manfaat dari pemesinan multi-spindel terkoordinasi. | Model katalog: BX-20015 Rentang pengeboran: Ø1–15 mm Rentang pengetapan: M0.8–M16 Langkah spindel: 50–200 mm Kecepatan spindel: 200–5,000 rpm Daya motor servo: 1.0–3.0 kW |
Nilai katalog ini menggambarkan platform mesin. Konfirmasikan rentang yang berlaku untuk material, jumlah spindel, persyaratan perkakas dan pemesinan Anda sebelum memesan.
Platform pengetapan berpenggerak roda gigi untuk pengerjaan ulir berulang. Pilih roda gigi kisar ulir, perkakas, dan fikstur yang sesuai dengan benda kerja.
Lihat detail
Putaran spindel dan gerak makan yang dikendalikan servo pada platform multi-spindel. Padankan kepala dan fikstur dengan lubang serta ulir pada komponen.
Lihat detailGunakan persyaratan ini untuk mengarahkan pertanyaan Anda. Nama material dan jenis penggerak adalah titik awal untuk peninjauan, bukan bukti kapasitas tertentu atau jaminan hasil ulir.
| Kebutuhan Anda | Hal yang perlu ditinjau | Jelajahi opsinya |
|---|---|---|
| Pemotongan ulir internal berulang-ulang pada lubang yang telah disiapkan | Bandingkan roda gigi kisar ulir, pahat, pemegang, dan pergantian setelan yang diperlukan dengan pengaturan servo dan cakupan fikstur yang sama. | Pemilihan yang digerakkan oleh roda gigi vs servo |
| Pemotongan ulir internal lubang buntu | Pisahkan kedalaman ulir yang dapat digunakan, kedalaman lubang awal, dan geometri dasar; identifikasi permukaan acuan dan persyaratan inspeksi. | Persyaratan lubang buntu (English) |
| Pengetapan baja tahan karat | Berikan grade, kondisi yang tersedia, dan lubang yang telah disiapkan. Tentukan sampel uji coba yang representatif dan catatan hasil yang diperlukan. | Ulasan uji coba baja tahan karat (English) |
| Pengeboran dan pengetapan aluminium | Identifikasi paduan, kondisi temper, bentuk bahan awal, dan operasi sebelumnya. Tandai fitur yang sudah selesai saat komponen masuk dan fitur yang harus dikerjakan mesin ini. | Ulasan benda kerja aluminium (English) |
| Pengeboran dan pengetapan pada kuningan | Identifikasi grade sebenarnya, bentuk pasokan, kondisi lubang awal, dan titik kontak penempatan atau penjepitan yang diizinkan. | Ulasan benda kerja kuningan (English) |
Siklus pengetapan mengontrol rotasi pahat dan gerakan aksial untuk ulir. Hal ini tidak dengan sendirinya mencakup penyortiran bagian-bagian yang lepas, memuat fikstur atau memindahkan bagian-bagian yang sudah selesai. Sel pengumpan khusus menambahkan tahapan penanganan tersebut setelah bentuk komponen, orientasi, dan kondisi pasokan ditinjau.

Pindahkan bagian-bagian di antara stasiun pengeboran, chamfering, dan pengetapan pada tata letak berputar. Penghitungan stasiun, perkakas, dan pemuatan dirancang di sekitar benda kerja.
Lihat detail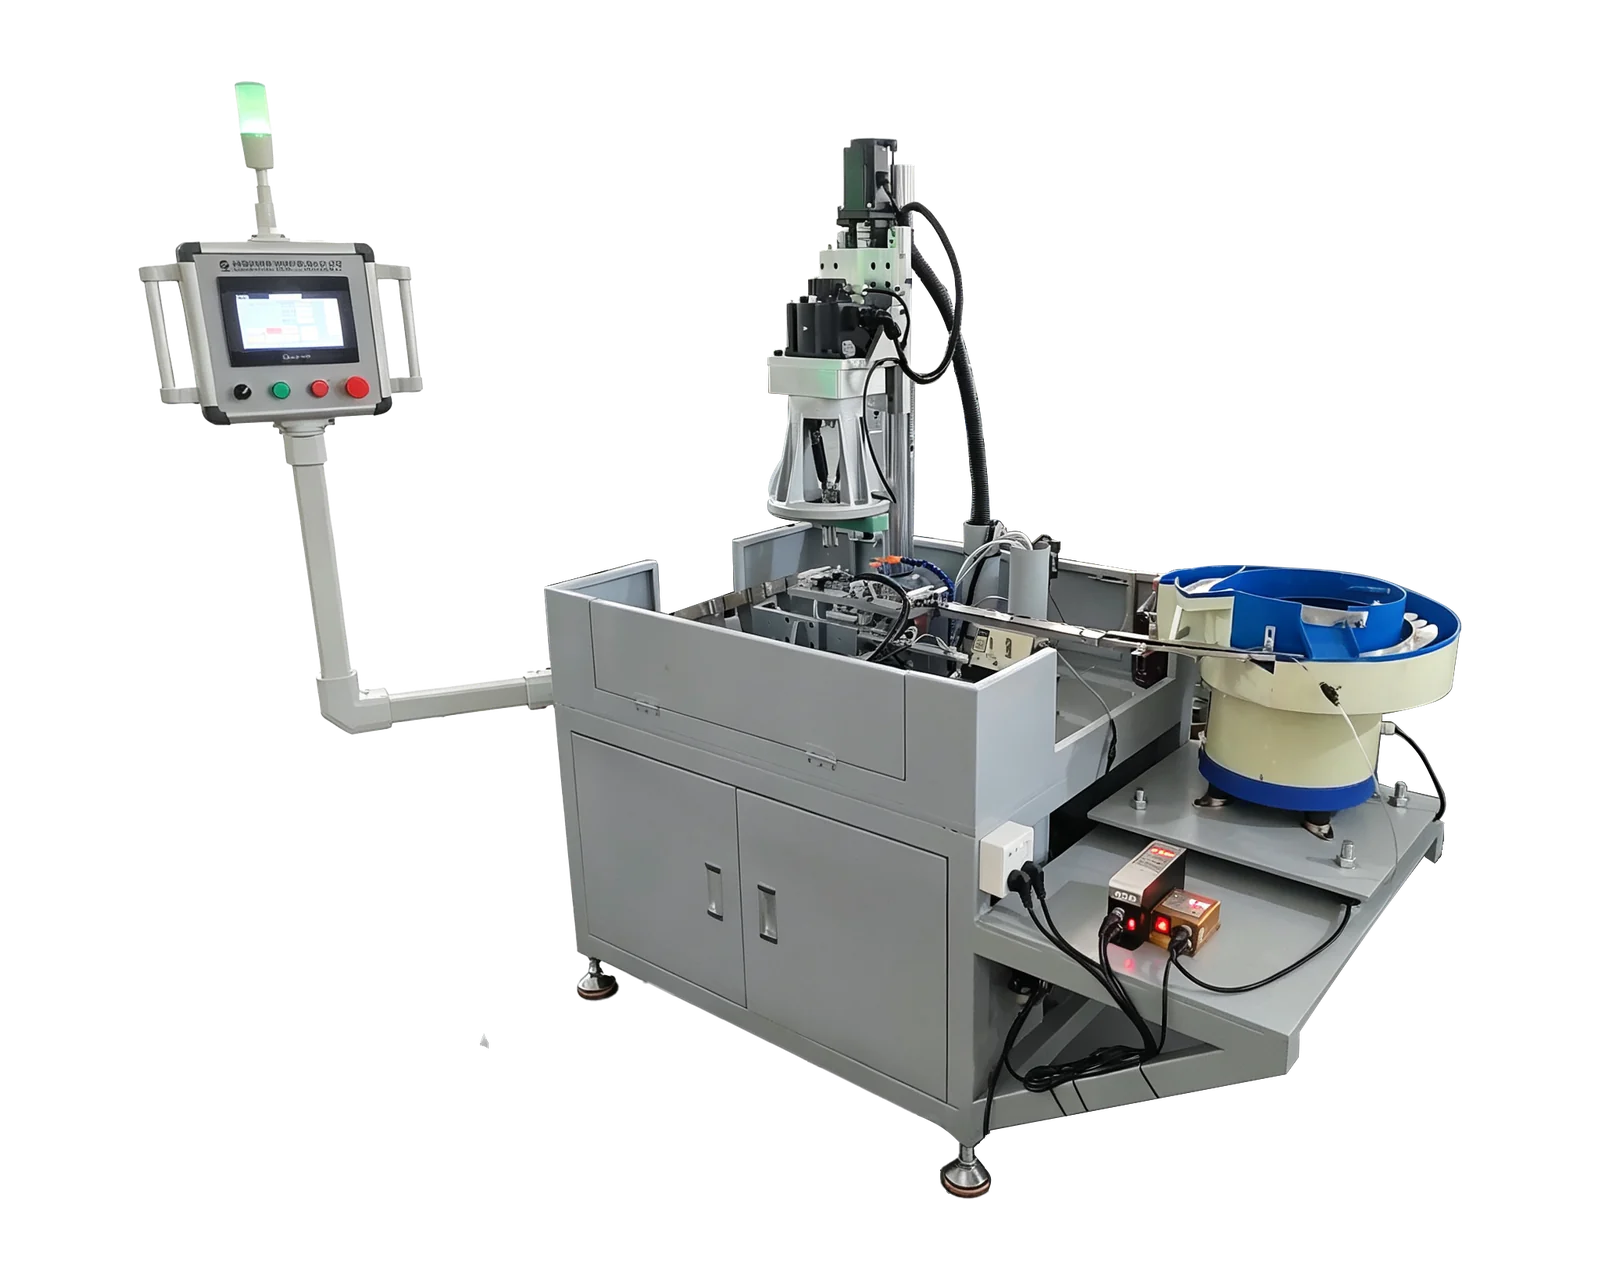
Gabungkan pengumpanan komponen, pemosisian, dan pemesinan dalam sel khusus. Kesesuaian pengumpanan komponen tergantung pada bentuk, orientasi dan kondisi permukaan benda kerja.
Lihat detailCocokkan alat dengan bagiannya
BX-4508V mencantumkan opsi kepala multi-spindel; BX-20015 menyediakan platform servo ganda untuk konfigurasi yang ditinjau. Rentang pengetapan katalog kedua platform tidak memastikan kesesuaian setiap kelompok ulir atau jumlah tap yang dapat bekerja bersamaan.
| Persyaratan bagian | Konfigurasi yang akan ditinjau | Informasi yang akan dikirim |
|---|---|---|
| Ulir sekrup berulang dengan kisar ulir yang sama | Tinjau kepala yang dipadankan untuk kelompok yang kompatibel. Konfirmasikan hubungan putaran dengan gerak makan, pemegang tap, kedalaman, dan pembalikan pada setiap posisi. | Penunjukan ulir pada gambar, kisar, kondisi lubang buntu/tembus, dan kedalaman yang dapat digunakan |
| Kisar ulir yang berbeda atau kedalaman pengetapan | Pisahkan fitur ke dalam kelompok proses sebelum memilih pengetapan secara simultan atau berurutan. Pengaturan gerak makan bersama tidak dapat diasumsikan sesuai dengan setiap ulir. | Daftar persyaratan ulir per fitur dan urutan yang diperlukan |
| Mesin induk yang sudah ada | Tinjau drive, antarmuka pemasangan, pengaturan jarak gerak dan kontrol sebelum mengonfirmasi konfigurasi kepala pemesinan. | Spesifikasi mesin induk, gambar antarmuka, dan foto ruang kerja |
Siklus pengetapan yang tersinkronisasi berkaitan dengan putaran spindel dan gerak makan aksial. Siklus ini sendiri tidak menetapkan pemuatan benda kerja otomatis atau menjamin bahwa ulir dengan kisar berbeda dapat menggunakan satu gerakan makan bersama.
Video pengoperasian dan panduan jarak jauh tersedia dalam bahasa Inggris dan Mandarin.
Tonton video referensi peralatanHarga mesin pengetap bergantung pada platform yang dipilih, roda gigi kisar ulir atau konfigurasi servo, susunan spindel, pahat, pemegang, dan fikstur. Sertakan grade material, kondisi lubang awal, persyaratan kedalaman ulir, dan cakupan uji yang disepakati. Identifikasi pengeboran, pemuatan, dan inspeksi secara terpisah agar penawaran mencakup persyaratan komponen jadi yang sama.
Bandingkan ukuran ulir sebenarnya, kisar ulir, bahan dan persyaratan penggantian. BX-4508V menggunakan roda gigi kisar ulir; BX-20015 menggunakan rotasi spindel yang dikontrol servo dan gerak makan. Tinjau perkakas, fikstur, dan pengaturan yang diperlukan untuk setiap bagian daripada memilih hanya berdasarkan label drive.
Kelompok material saja tidak cukup untuk pemilihan. Kirimkan grade, kondisi pasokan, dimensi ulir, spesifikasi lubang awal, dan geometri komponen. Tinjau pahat, fikstur, dan uji yang diusulkan untuk setiap aplikasi, alih-alih menerapkan rentang katalog pada semua material.
Nyatakan kedalaman ulir yang dapat digunakan secara terpisah dari kedalaman lubang awal, beserta permukaan acuan, geometri dasar, dan persyaratan inspeksi. Minta konfirmasi bersama atas pahat, pemegang, jarak gerak, pembalikan, serta cakupan penanganan serpihan atau pembersihan. Label penggerak tidak menetapkan jarak bebas dasar lubang yang berlaku universal.
BINSING memiliki konfigurasi pengumpanan khusus dan pengetapan. Kesesuaian untuk komponen Anda bergantung pada apakah komponen tersebut dapat dipisahkan, diorientasikan, ditempatkan, dan dibuang secara konsisten dalam kondisi pasokan normal. Bagikan gambar, foto, dan informasi sampel yang representatif sebelum menganggap pengumpanan komponen otomatis sebagai fitur yang dikonfirmasi.
Berikan ukuran ulir dan kisar ulir, kedalaman ulir yang dapat digunakan, detail lubang tembus atau lubang buntu, bahan dan spesifikasi lubang yang disiapkan. Sertakan posisi lubang, foto bagian, keluaran target, dan preferensi pemuatan. Identifikasi pengeboran atau chamfer tambahan apa pun sehingga proposal dapat menyatakan cakupan pemesinan secara keseluruhan.
Bagikan gambar, material, detail lubang dan ulir, target produksi, serta metode pemuatan yang diinginkan.