

4508 Mesin Pengetapan Automatik Berpacuan Gear
Platform pengetapan berpacuan gear untuk pemesinan ulir berulang. Pilih gear pic, alat dan fixtur yang sesuai untuk komponen anda.
Lihat butiranProduk
Bandingkan mesin pengetapan berpacuan gear dan servo untuk ulir dalaman berulang pada komponen logam. Mulakan dengan senarai ulir, keadaan lubang yang disediakan dan bahan, kemudian pilih konfigurasi BX-4508V atau BX-20015. Nilai lubang buntu, alat berbilang spindel dan pemuatan sebagai keperluan aplikasi berasingan.
Pertimbangkan keadaan lubang yang disediakan, kedalaman ulir dan orientasi komponen bersama operasi pengetapan. Komponen kecil bersiri mungkin mendapat manfaat daripada sistem penyuapan khusus.
| Mesin standard | Kesesuaian aplikasi | Spesifikasi rujukan |
|---|---|---|
| 4508 Mesin Pengetapan Automatik Berpacuan Gear | Operasi pengetapan berulang yang saiz dan pic ulir serta kaedah pemegangan komponen dapat ditetapkan terlebih dahulu. | Model katalog: BX-4508V Julat pengetapan: M1–M8 Lejang spindel: 45 mm Kuasa motor: 0.75 kW Pelarasan kepala: 0–260 mm |
| Mesin Penggerudian dan Pengetapan Berbilang Spindel dengan Dua Servo | Komponen dengan corak lubang atau ulir berulang yang mendapat manfaat daripada pemesinan berbilang spindel yang diselaraskan. | Model katalog: BX-20015 Julat penggerudian: Ø1–15 mm Julat pengetapan: M0.8–M16 Lejang spindel: 50–200 mm Kelajuan putaran spindel: 200–5,000 rpm Kuasa motor servo: 1.0–3.0 kW |
Nilai katalog ini menerangkan platform mesin. Sahkan julat yang sesuai untuk bahan, bilangan spindel, alat dan keperluan pemesinan anda sebelum membuat pesanan.
Platform pengetapan berpacuan gear untuk pemesinan ulir berulang. Pilih gear pic, alat dan fixtur yang sesuai untuk komponen anda.
Lihat butiran
Putaran dan suapan spindel yang dikawal servo pada platform berbilang spindel. Padankan kepala dan fixtur dengan lubang serta ulir pada komponen anda.
Lihat butiranGunakan keperluan ini untuk menyediakan pertanyaan. Nama bahan dan jenis pacuan ialah titik permulaan penilaian, bukan bukti keupayaan tertentu atau jaminan hasil ulir.
| Keperluan anda | Apa yang perlu disemak | Terokai pilihan |
|---|---|---|
| Pengetapan berulang pada lubang yang disediakan | Bandingkan gear pic, alat, pemegang dan pertukaran tetapan yang diperlukan dengan tetapan servo bagi skop fixtur yang sama. | Pilihan pacuan gear atau servo (English) |
| Pengetapan lubang buntu | Bezakan kedalaman ulir berguna, kedalaman lubang yang disediakan dan geometri dasar; nyatakan permukaan datum dan keperluan pemeriksaan. | Keperluan lubang buntu (English) |
| Pengetapan keluli tahan karat | Berikan gred dan keadaan bahan semasa dibekalkan serta lubang yang disediakan. Tentukan sampel wakil untuk percubaan dan rekod keputusan yang diperlukan. | Penilaian percubaan keluli tahan karat (English) |
| Penggerudian dan pengetapan aluminium | Kenal pasti aloi, keadaan bahan, bentuk bahan mentah dan operasi terdahulu. Tandakan ciri yang sudah siap semasa masuk dan ciri yang akan dimesin oleh mesin ini. | Penilaian komponen aluminium (English) |
| Penggerudian dan pengetapan loyang | Kenal pasti gred sebenar, bentuk bekalan, keadaan lubang yang disediakan serta kawasan sentuhan datum atau pengapitan yang dibenarkan. | Penilaian komponen loyang (English) |
Kitaran pengetapan mengawal putaran dan gerakan paksi alat untuk membuat ulir. Ia tidak merangkumi pengasingan komponen longgar, pemuatan fixtur atau pengeluaran komponen siap secara sendiri. Sel penyuapan khusus menambah langkah pengendalian itu selepas bentuk, orientasi dan keadaan komponen semasa dibekalkan dinilai.

Dalam susun atur putaran, komponen bergerak antara stesen penggerudian, pembuatan serong dan pengetapan. Bilangan stesen, alat dan cara pemuatan direka mengikut komponen.
Lihat butiran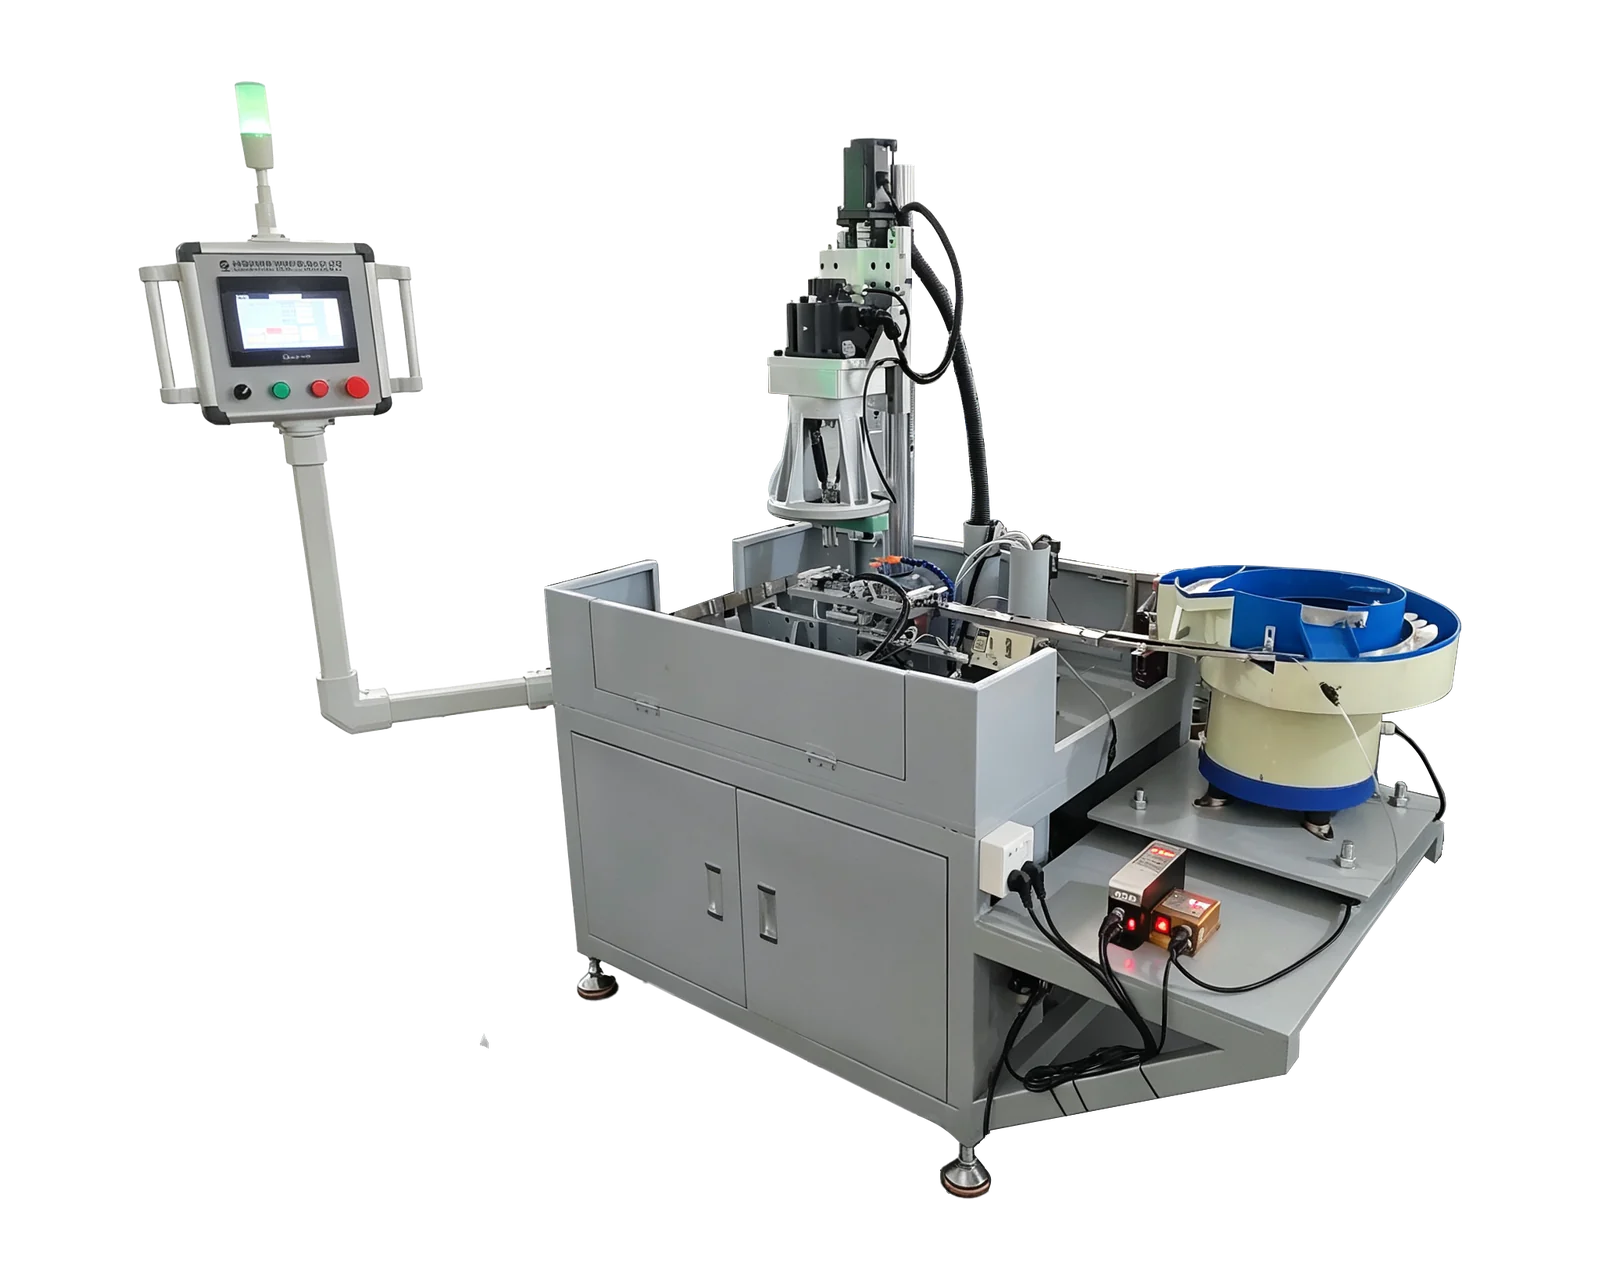
Gabungkan penyuapan, penentududukan dan pemesinan komponen dalam sel khusus. Kesesuaian untuk penyuapan bergantung pada bentuk, orientasi dan keadaan permukaan komponen.
Lihat butiranPadankan alat dengan komponen
BX-4508V menyenaraikan pilihan kepala berbilang spindel; BX-20015 menyediakan platform dwi-servo untuk konfigurasi yang disemak. Julat pengetapan dalam katalog bagi kedua-dua platform tidak mengesahkan kesesuaian bagi setiap kumpulan ulir atau bilangan tap yang boleh bekerja serentak.
| Keperluan komponen | Konfigurasi untuk disemak | Maklumat untuk dihantar |
|---|---|---|
| Ulir berulang dengan pic yang sama | Semak kepala yang dipadankan untuk kumpulan yang serasi. Sahkan hubungan putaran dengan suapan, pemegang tap, kedalaman dan pembalikan arah bagi setiap kedudukan. | Penandaan ulir, pic, keadaan lubang buntu atau tembus, dan kedalaman yang boleh digunakan |
| Pic atau kedalaman pengetapan yang berbeza | Asingkan ciri mengikut kumpulan proses sebelum memilih pengetapan serentak atau berurutan. Jangan anggap satu susunan suapan bersama sesuai untuk setiap ulir. | Jadual ulir bagi setiap ciri dan urutan yang diperlukan |
| Mesin utama sedia ada | Semak pemacu, antara muka pemasangan, julat gerakan dan susunan kawalan sebelum mengesahkan konfigurasi kepala. | Spesifikasi mesin utama, lukisan antara muka dan foto ruang kerja |
Kitaran pengetapan segerak melibatkan putaran spindel dan suapan paksi. Kitaran ini sendiri tidak menetapkan pemuatan bahan kerja automatik atau menjamin bahawa pic ulir yang berbeza boleh berkongsi satu gerakan suapan.
Video operasi dan panduan jarak jauh tersedia dalam bahasa Inggeris dan Cina.
Tonton video rujukan peralatanHarga mesin pengetapan bergantung pada platform, gear pic atau konfigurasi servo, susun atur spindel, alat, pemegang dan fixtur. Nyatakan gred bahan, keadaan lubang yang disediakan, kedalaman ulir yang diperlukan dan skop percubaan yang dipersetujui. Tentukan penggerudian, pemuatan dan pemeriksaan secara berasingan supaya tawaran memenuhi keperluan komponen siap yang sama.
Bandingkan saiz dan pic ulir sebenar, bahan serta keperluan pertukaran tetapan. BX-4508V menggunakan gear untuk menetapkan pic, manakala BX-20015 menggunakan putaran dan suapan spindel yang dikawal servo. Nilai alat, fixtur dan tetapan bagi setiap komponen, bukan memilih berdasarkan jenis pacuan sahaja.
Nama kumpulan bahan sahaja tidak mencukupi untuk memilih mesin. Berikan gred dan keadaan bahan semasa dibekalkan, dimensi ulir, spesifikasi lubang yang disediakan dan geometri komponen. Nilai alat, fixtur dan percubaan yang dicadangkan bagi setiap aplikasi; jangan gunakan julat katalog untuk semua bahan.
Nyatakan kedalaman ulir berguna berasingan daripada kedalaman lubang yang disediakan, serta permukaan datum, geometri dasar dan keperluan pemeriksaan. Minta pengesahan bersama bagi alat, pemegang, jarak gerakan, pembalikan arah dan skop pembuangan serpihan atau pembersihan. Jenis pacuan tidak menetapkan ruang lega dasar yang universal.
BINSING mempunyai konfigurasi khusus untuk penyuapan dan pengetapan. Kesesuaian bagi komponen anda bergantung pada keupayaan mengasingkan, mengorientasi, menentukan kedudukan dan memunggahnya secara konsisten dalam keadaan bekalan biasa. Kongsi lukisan, foto dan data sampel wakil sebelum menganggap penyuapan automatik sebagai fungsi yang disahkan.
Berikan saiz dan pic ulir, kedalaman ulir berguna, butiran lubang tembus atau buntu, bahan dan spesifikasi lubang yang disediakan. Sertakan kedudukan lubang, foto komponen, sasaran pengeluaran dan kaedah pemuatan pilihan. Nyatakan sebarang penggerudian atau pembuatan serong tambahan supaya cadangan meliputi seluruh skop pemesinan.
Kongsi lukisan, bahan, butiran lubang dan ulir, sasaran pengeluaran serta kaedah pemuatan pilihan.