
Geleverd project · Praktijkvoorbeeld
M3-tappen met twee servoaandrijvingen voor elektronicabehuizingen
Vier M3 × 0,5-gaten worden gelijktijdig getapt in een gestanste stalen behuizing van 2,0 mm. De operator duwt elk onderdeel op zijn plaats; de machine tapt de gaten en stoot het afgewerkte onderdeel pneumatisch uit in een opvanggoot.
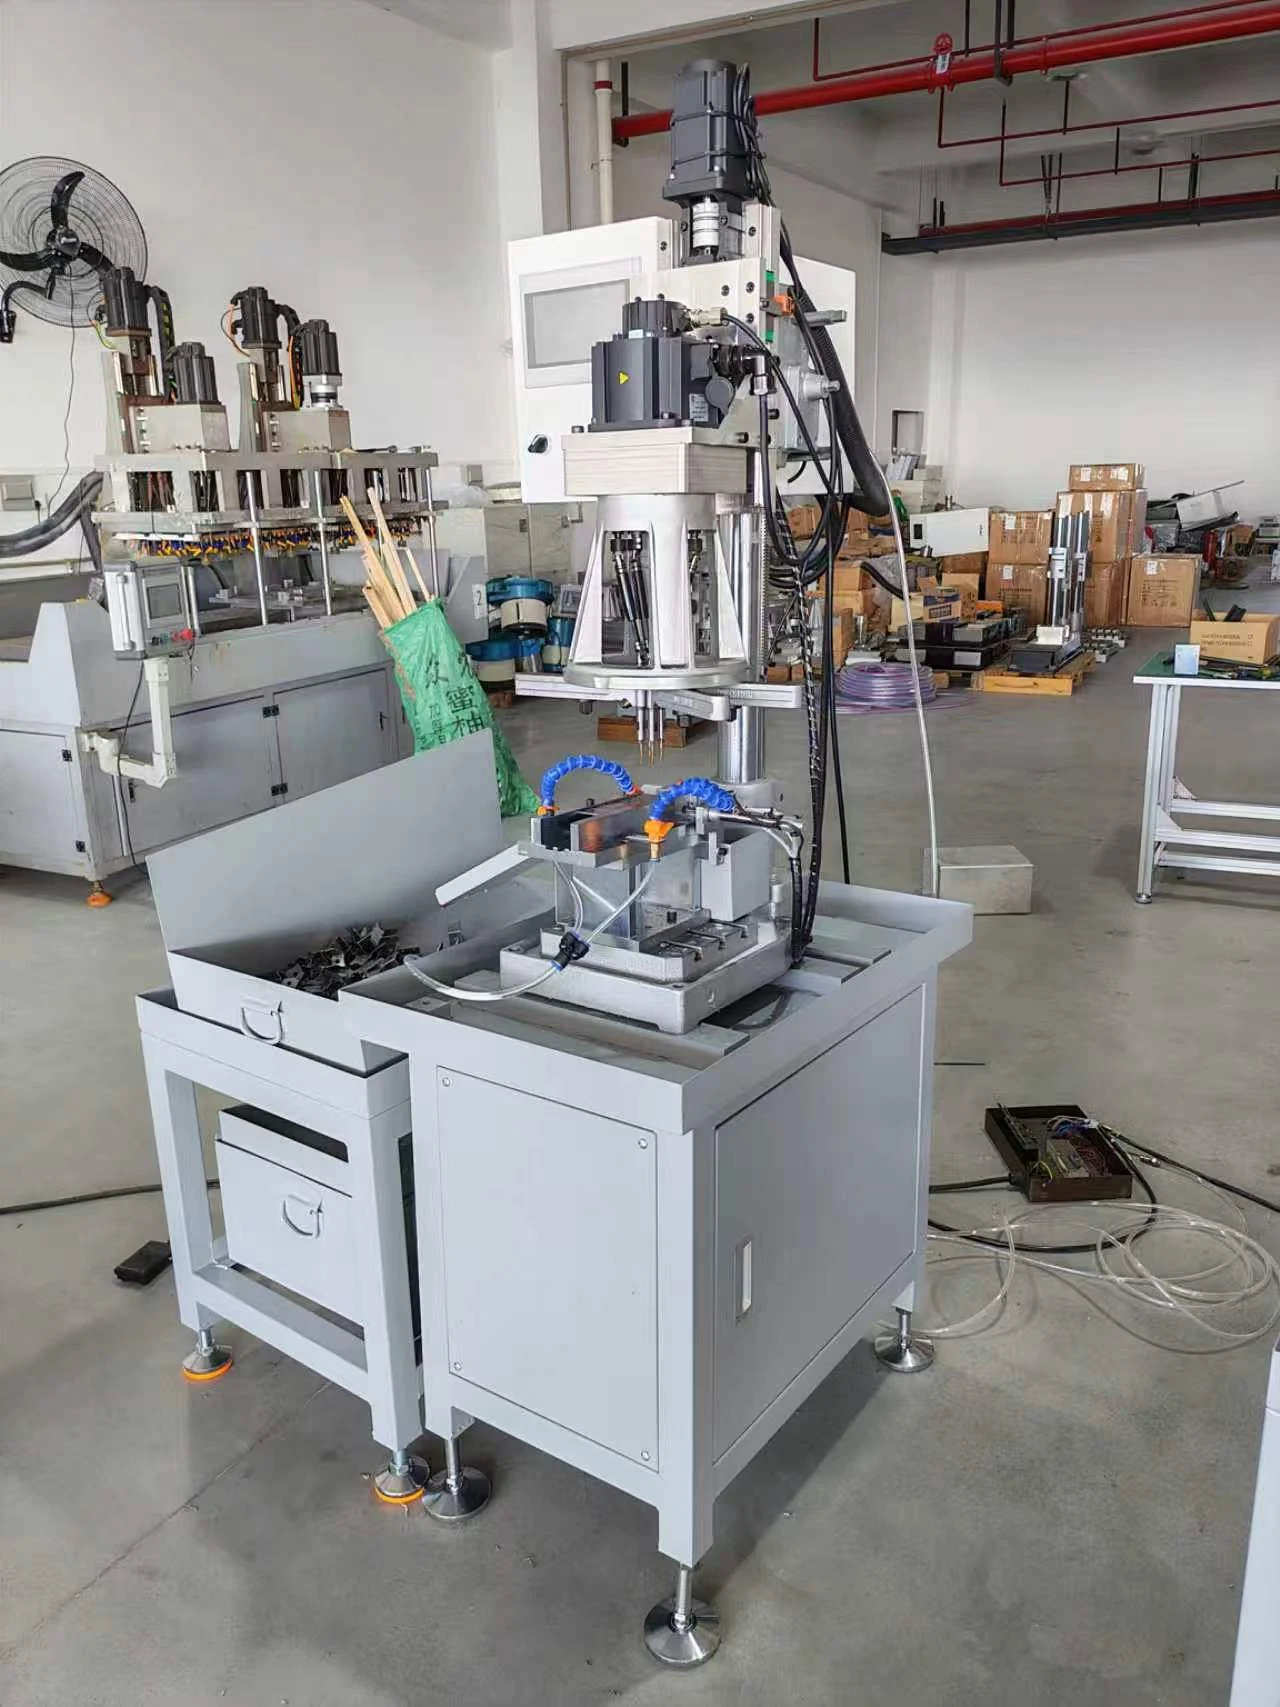 Afbeelding op volledige grootte bekijken
De toepassing
Kleine schroefdraden in een gestanste stalen behuizing van 2,0 mm
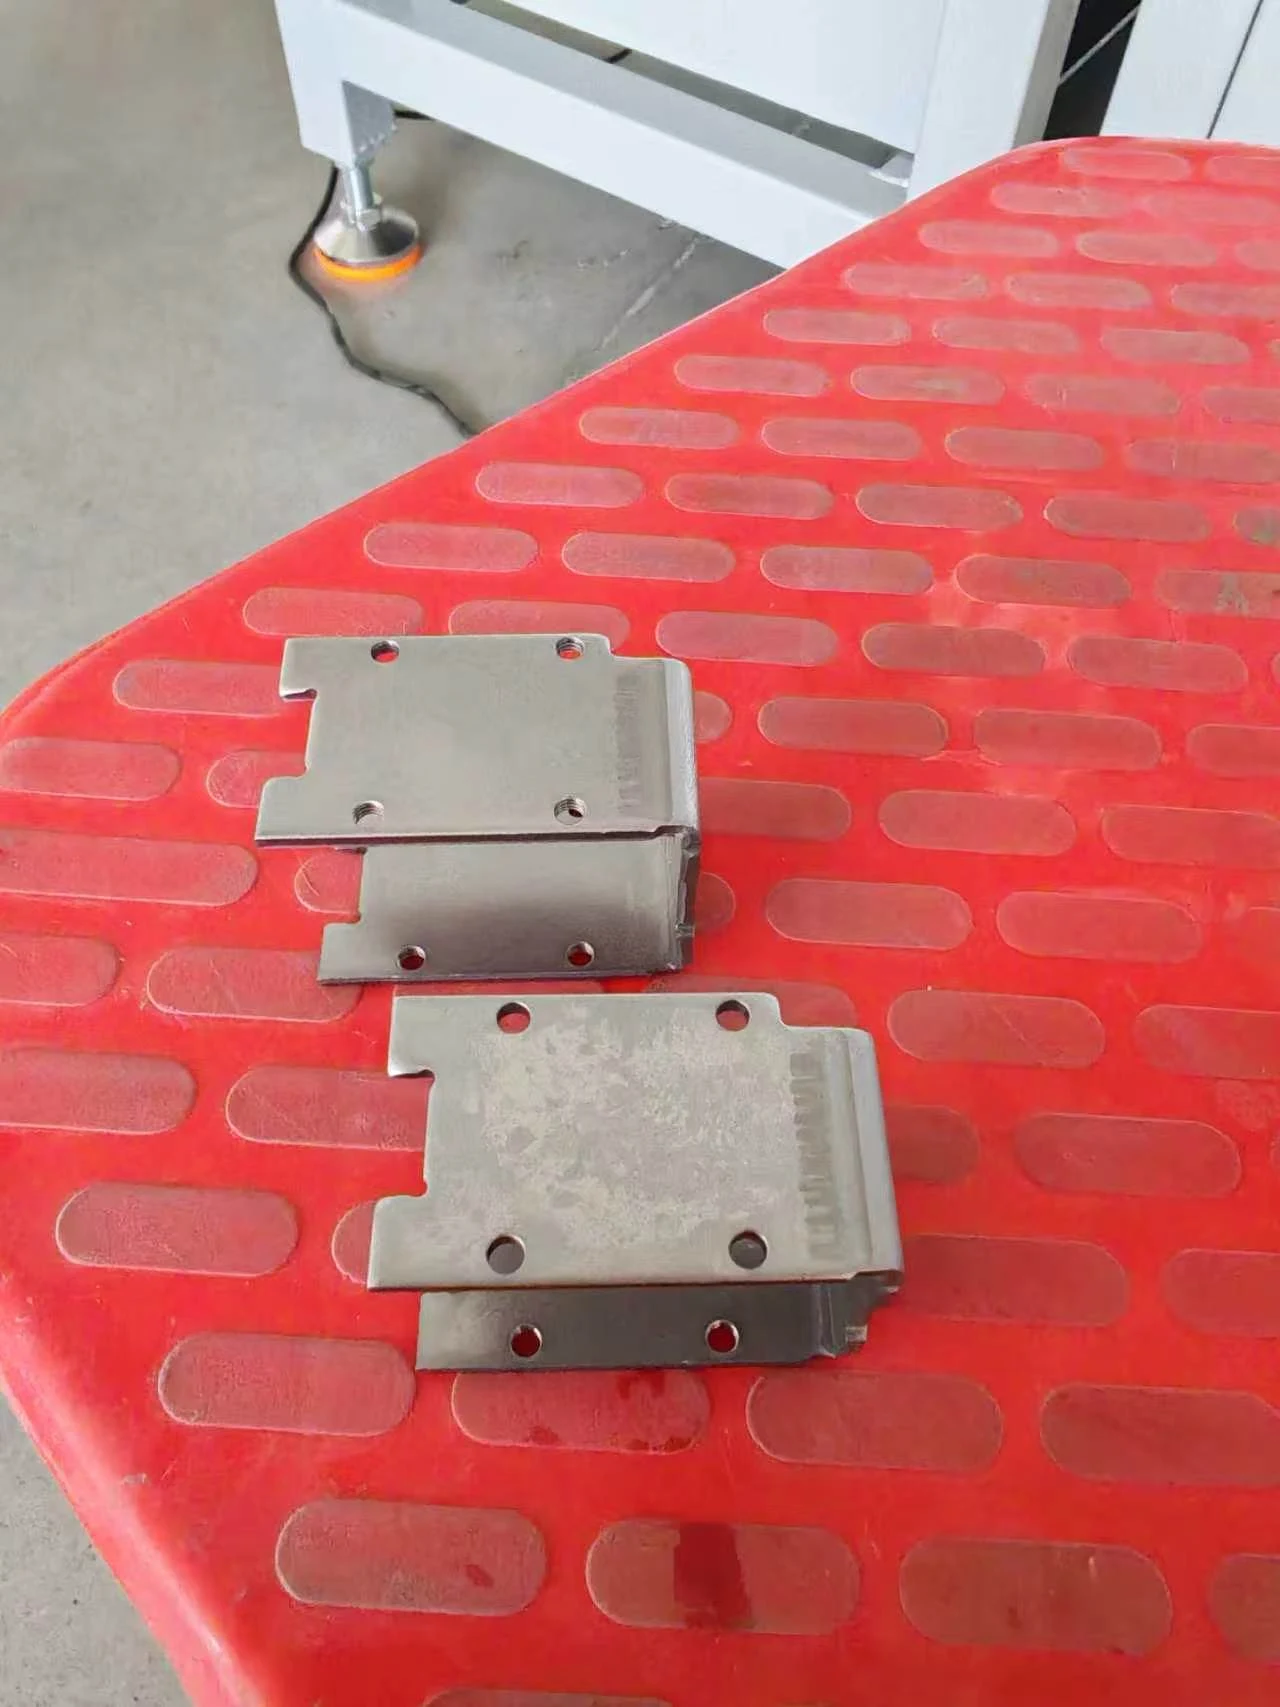
De component is een behuizing voor elektronica-accessoires. Dit project verwerkt vier M3 × 0,5-gaten in één gelijktijdige tapbewerking.
 Afbeelding op volledige grootte bekijken
Behuizing en indeling van de vier gaten
De gestanste stalen behuizing van 2,0 mm wordt gepositioneerd om vier gaten tegelijk te tappen.
 Afbeelding op volledige grootte bekijken
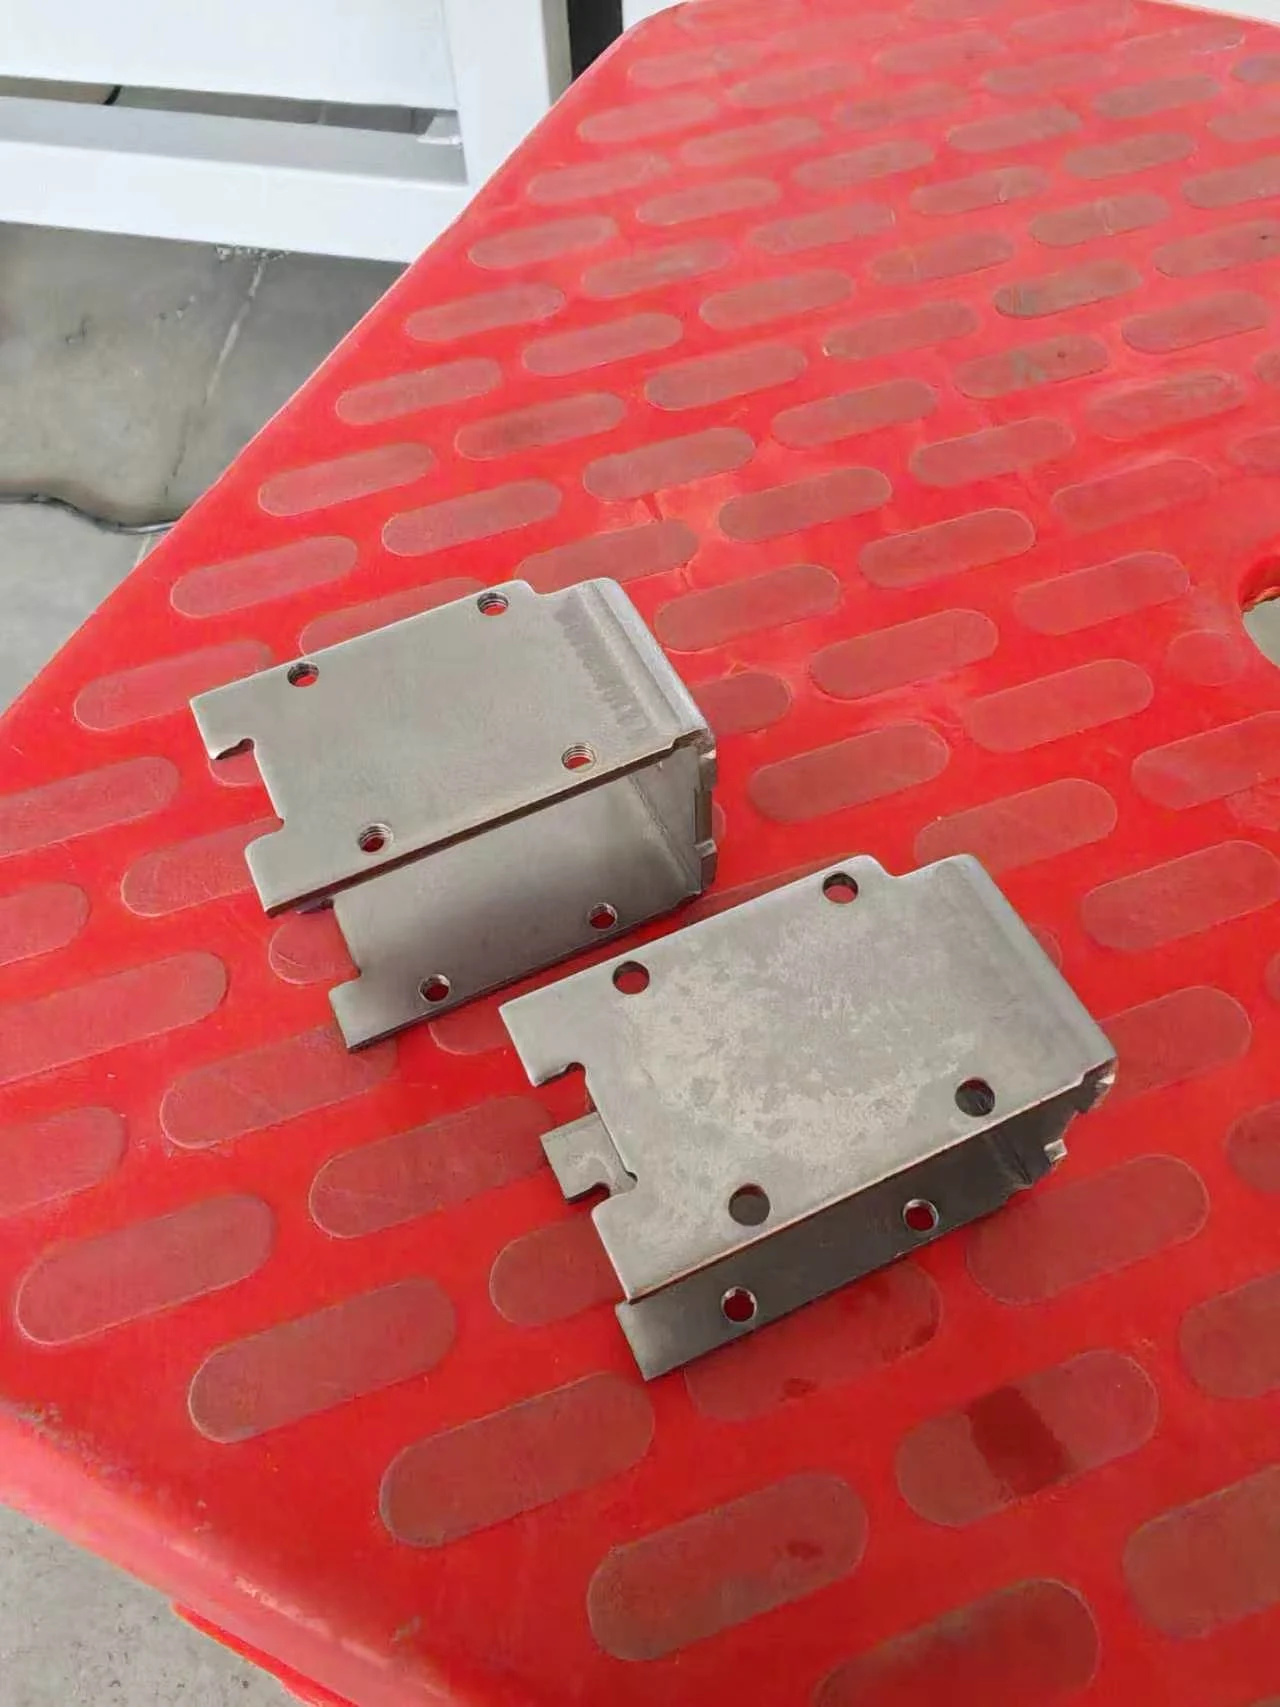
Onderdeel- en schroefdraaddetail
Schroefdraadspecificatie voor deze geleverde toepassing: M3 × 0,5.
Bewerkingssnelheid verhogen
Vier gaten tegelijk tappen en de hantering tussen onderdelen vereenvoudigen.
Handmatig uitnemen verminderen
Pneumatische afvoer gebruiken om het afgewerkte onderdeel naar de opvanggoot te brengen.
Schroefdraadkwaliteit verbeteren
Servogestuurde spindelrotatie en voeding gebruiken voor de tapbewerking.
Dit waren de projectdoelen. Hier worden geen gemeten voor-en-na-resultaten over productie of schroefdraadkwaliteit vermeld.
Procesverloop
Handmatig toevoeren, automatisch tappen en afvoeren
De operator voert elke behuizing afzonderlijk toe. Zodra het onderdeel zijn positioneerpunt bereikt, is geen extra vastzetbewerking nodig.
De behuizing toevoeren
De operator duwt één behuizing naar het positioneerpunt van de mal.
Het onderdeel positioneren
De onderdeelspecifieke mal positioneert de behuizing voor de vierspindelkop, zonder extra handmatige vastzetstap.
Vier M3-gaten tappen
Het systeem met twee servoaandrijvingen regelt de spindelrotatie en voeding terwijl de vier gaten tegelijk worden getapt.
Uitstoten en opvangen
Het pneumatische mechanisme duwt de afgewerkte behuizing automatisch in de opvanggoot.
Projectconfiguratie
Afzonderlijke servo's voor spindelrotatie en voeding
Een spindelservo van 1,5 kW en een voedingsservo van 0,75 kW vormen het systeem met twee servoaandrijvingen. De vierspindelkop CT5 met D120 mm is afgestemd op de vier M3-gaten van deze behuizing.
Servoaangedreven voeding over geleiderails, PLC-besturing en een touchscreen ondersteunen de tapcyclus en de bediening.
| Werkstuk | Gestanste stalen behuizing voor elektronica-accessoires; plaatdikte 2,0 mm |
|---|---|
| Schroefdraadindeling van het project | Vier M3 × 0,5-gaten gelijktijdig getapt |
| Meerspindelkop | Vierspindelkop CT5 met D120 mm |
| Spindelservo | 1.5 kW |
| Voedingsservo | 0,75 kW; servoaangedreven voeding over geleiderails |
| Voedingsslag | 120 mm |
| Hoogteverstelling van de kolom | 0–350 mm |
| Besturing | Servobesturing, PLC en touchscreen |
| Onderdeelhantering | Handmatige toevoer naar het positioneerpunt; automatische pneumatische afvoer |
| Machineafmetingen | Ongeveer 1100 × 1200 × 1950 mm |
| Machinegewicht | Ongeveer 160 kg |
Cyclusplanning
Onderscheid de taptijd van de volledige onderdeelcyclus
Laden, positioneren en afvoeren moeten worden meegenomen bij het plannen van de productie.
Taptijd volgens ontwerp
1–3 seconden voor de tapbewerking, afhankelijk van het aantal gaten en de schroefdraaddiameter van de configuratie. Dit bereik is exclusief laden en lossen en is geen gemeten volledige cyclus voor deze behuizing.
Volledige onderdeelcyclus
Ongeveer 5 seconden per onderdeel, geschat op basis van de aangeleverde video. Twee opeenvolgende volledige cyclusintervallen beslaan ongeveer 10 seconden. De tijdmeting tussen overeenkomstige terugkeerposities van de kop omvat de tussenliggende handmatige toevoer, tapbewerking en automatische afvoer. Dit is een korte videosteekproef, geen test van volgehouden productie.
Apparatuur in detail
Aandrijvingen, mal en afvoeropstelling inspecteren
De foto's behouden hun volledige beeldkader. Open een afbeelding op volledige grootte om deze beter te bekijken.
 Afbeelding op volledige grootte bekijken
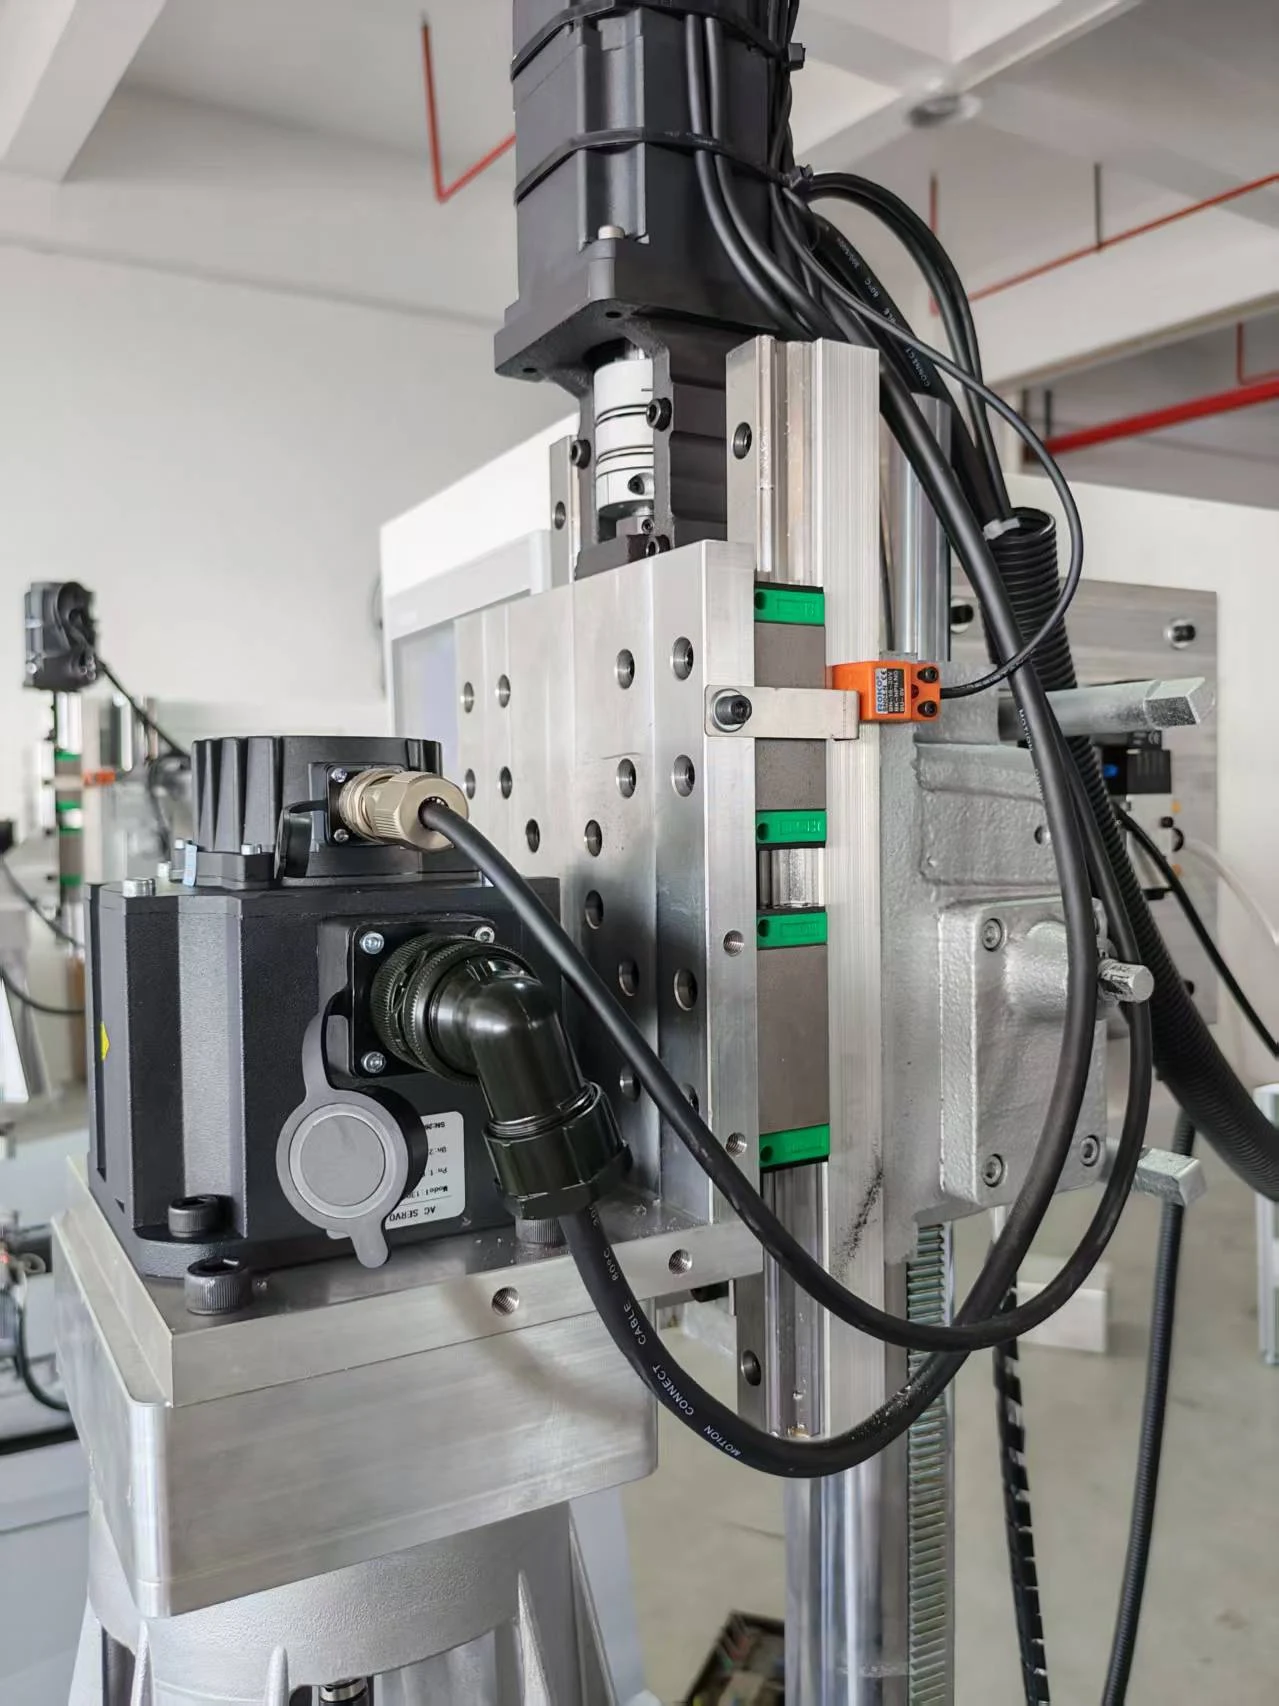
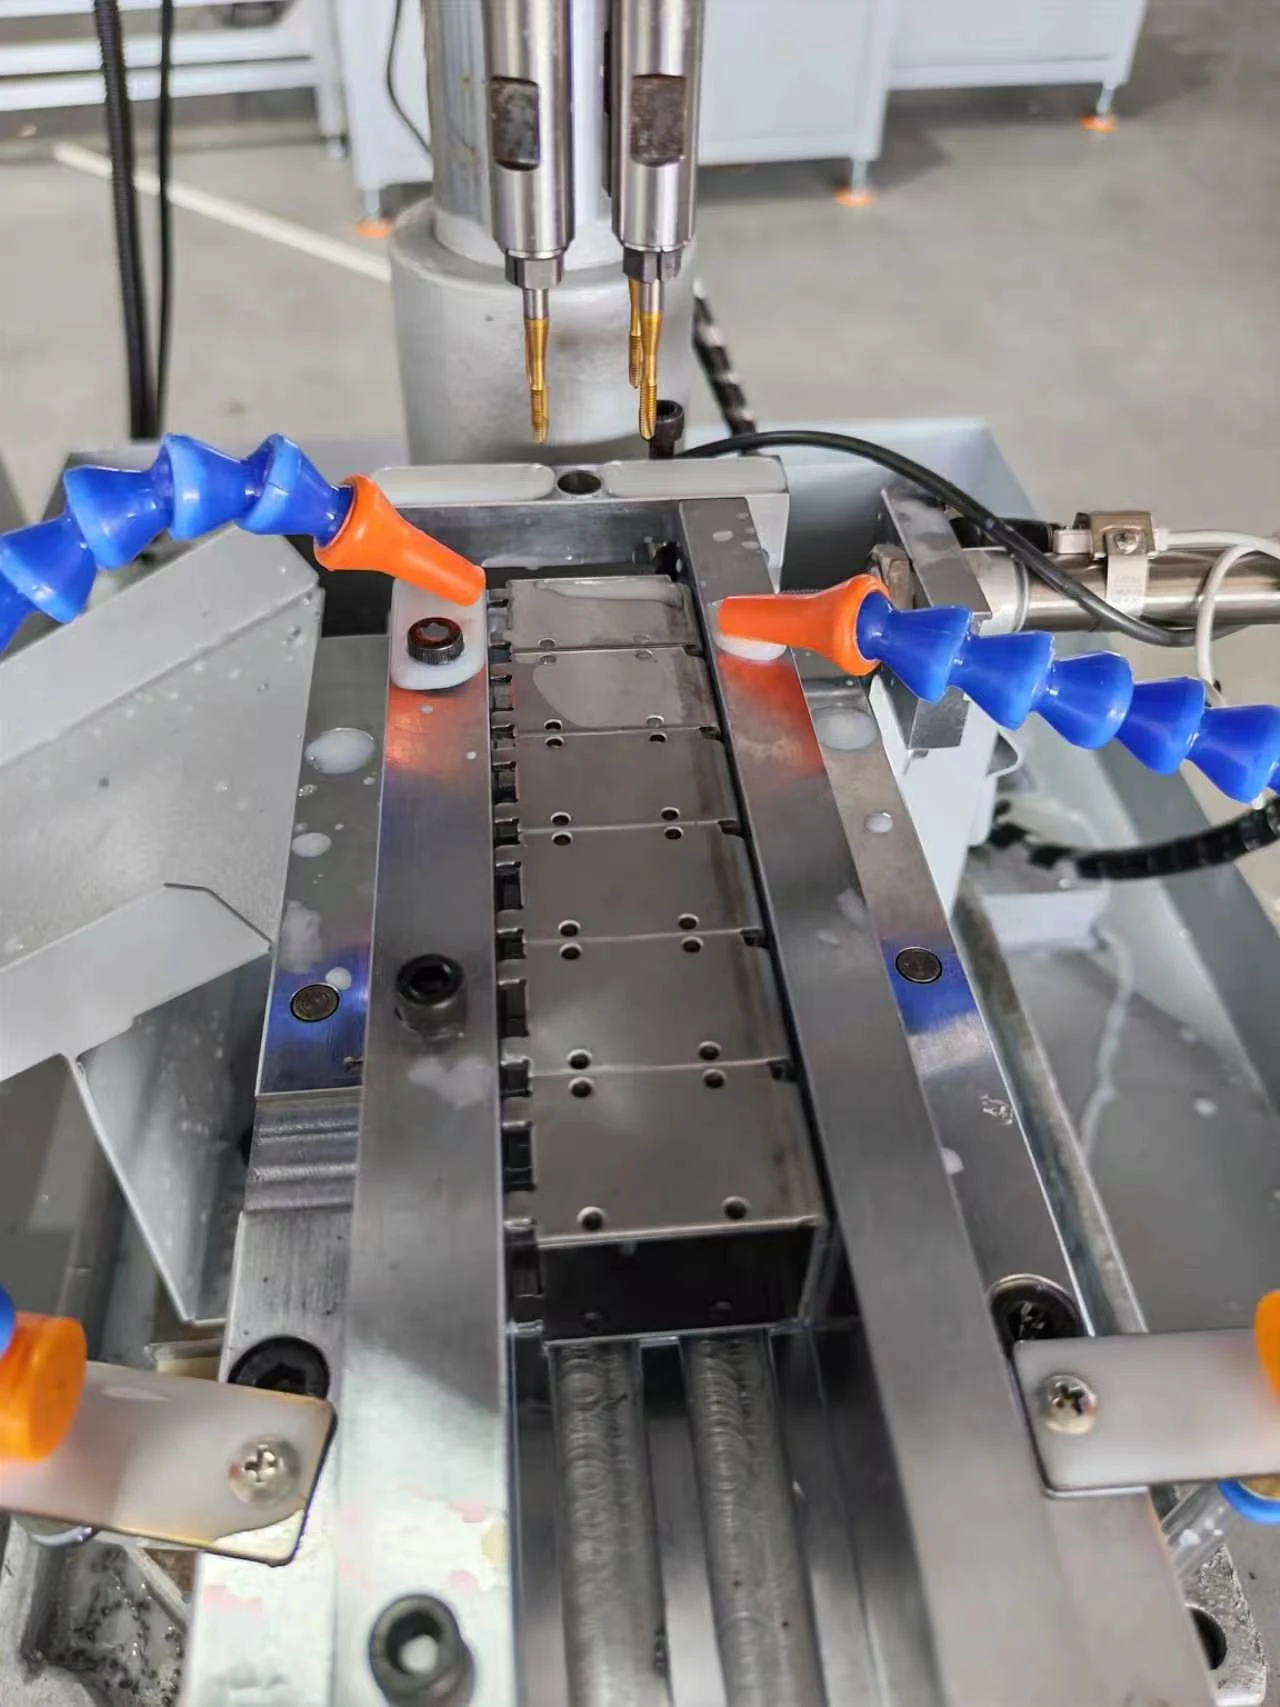
Afzonderlijke spindel- en voedingsaandrijvingen
Een servo van 1,5 kW drijft de spindel aan, terwijl een afzonderlijke servo van 0,75 kW de voeding langs de geleiderails aandrijft.
 Afbeelding op volledige grootte bekijken
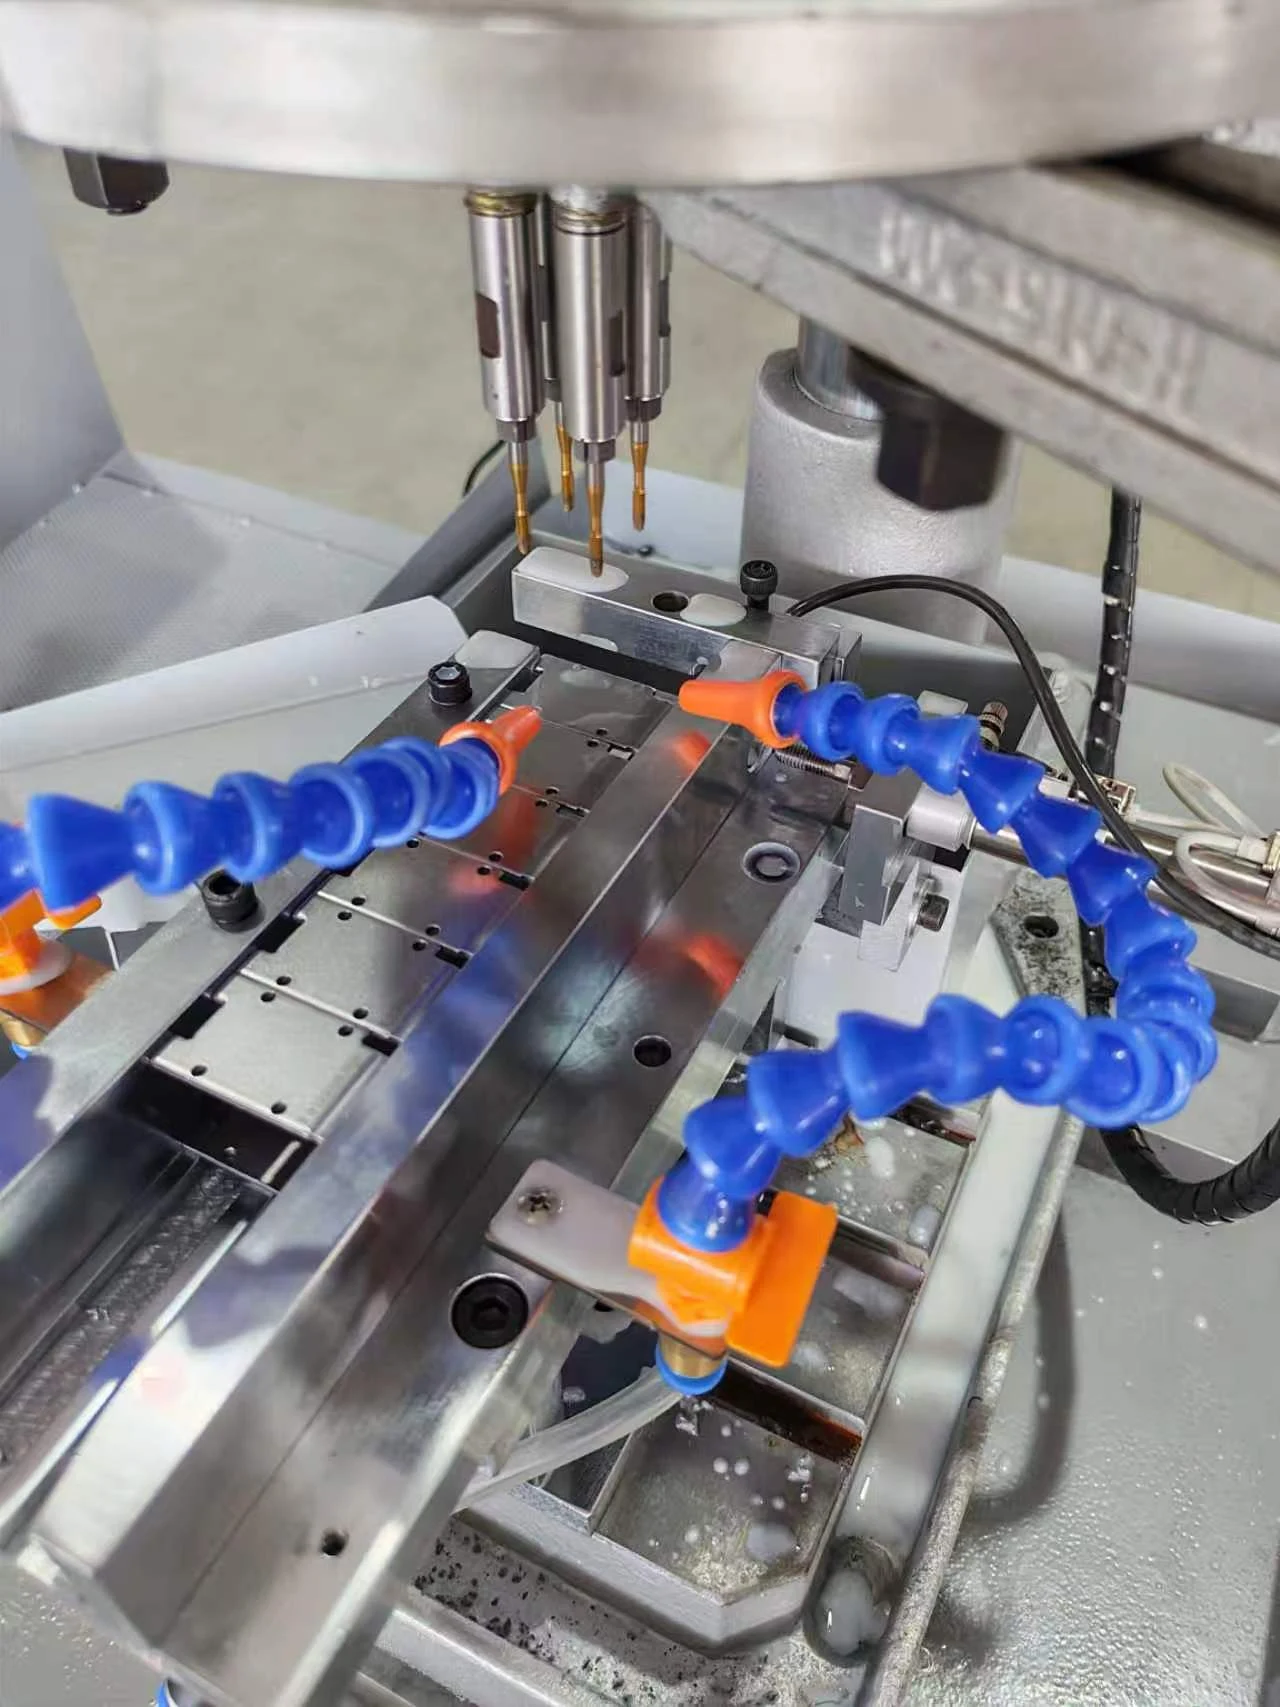
Handmatige onderdeeltoevoer
De operator duwt elke behuizing naar het positioneerpunt. Vóór het automatische tappen is geen extra vastzetbewerking nodig.
 Afbeelding op volledige grootte bekijken
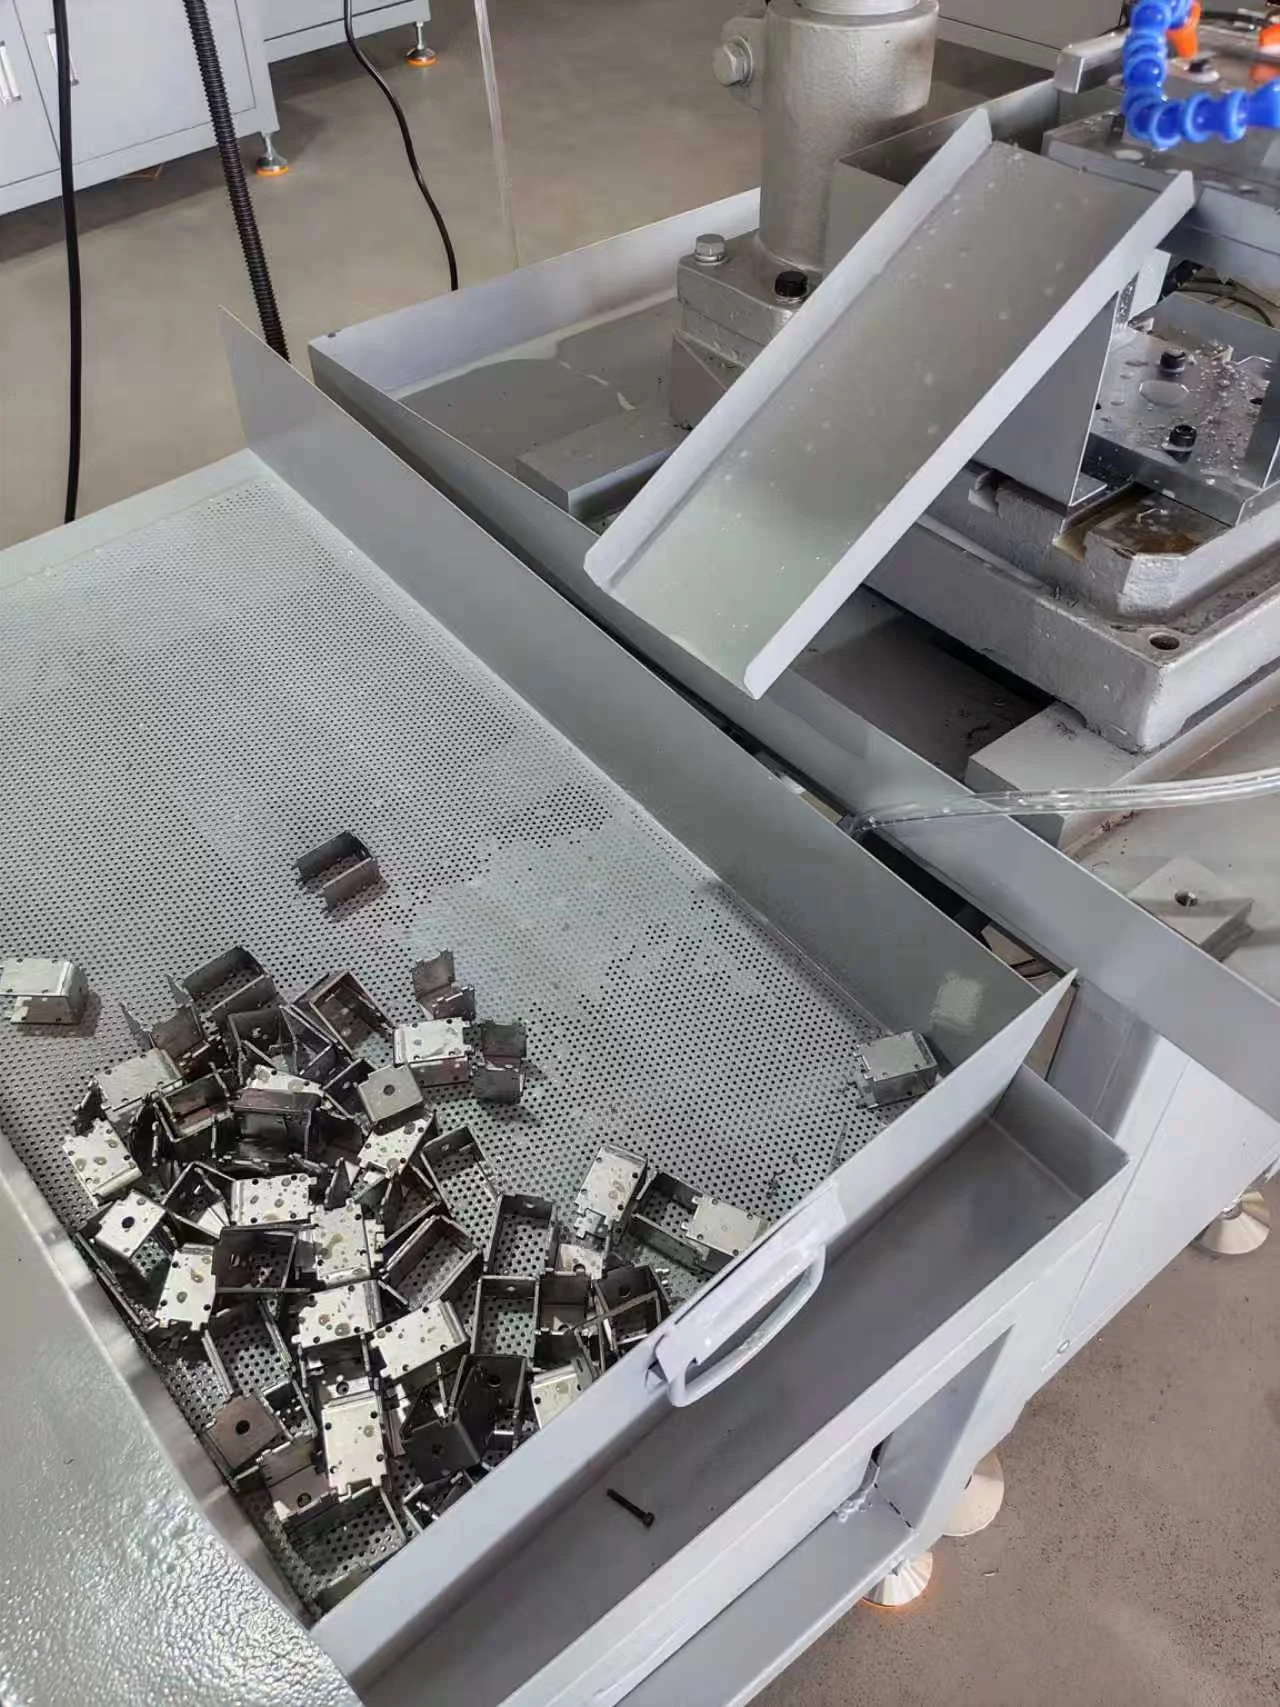
Mal en tapgedeelte
De onderdeelspecifieke mal positioneert de behuizing onder de vierspindelkop CT5.
 Afbeelding op volledige grootte bekijken
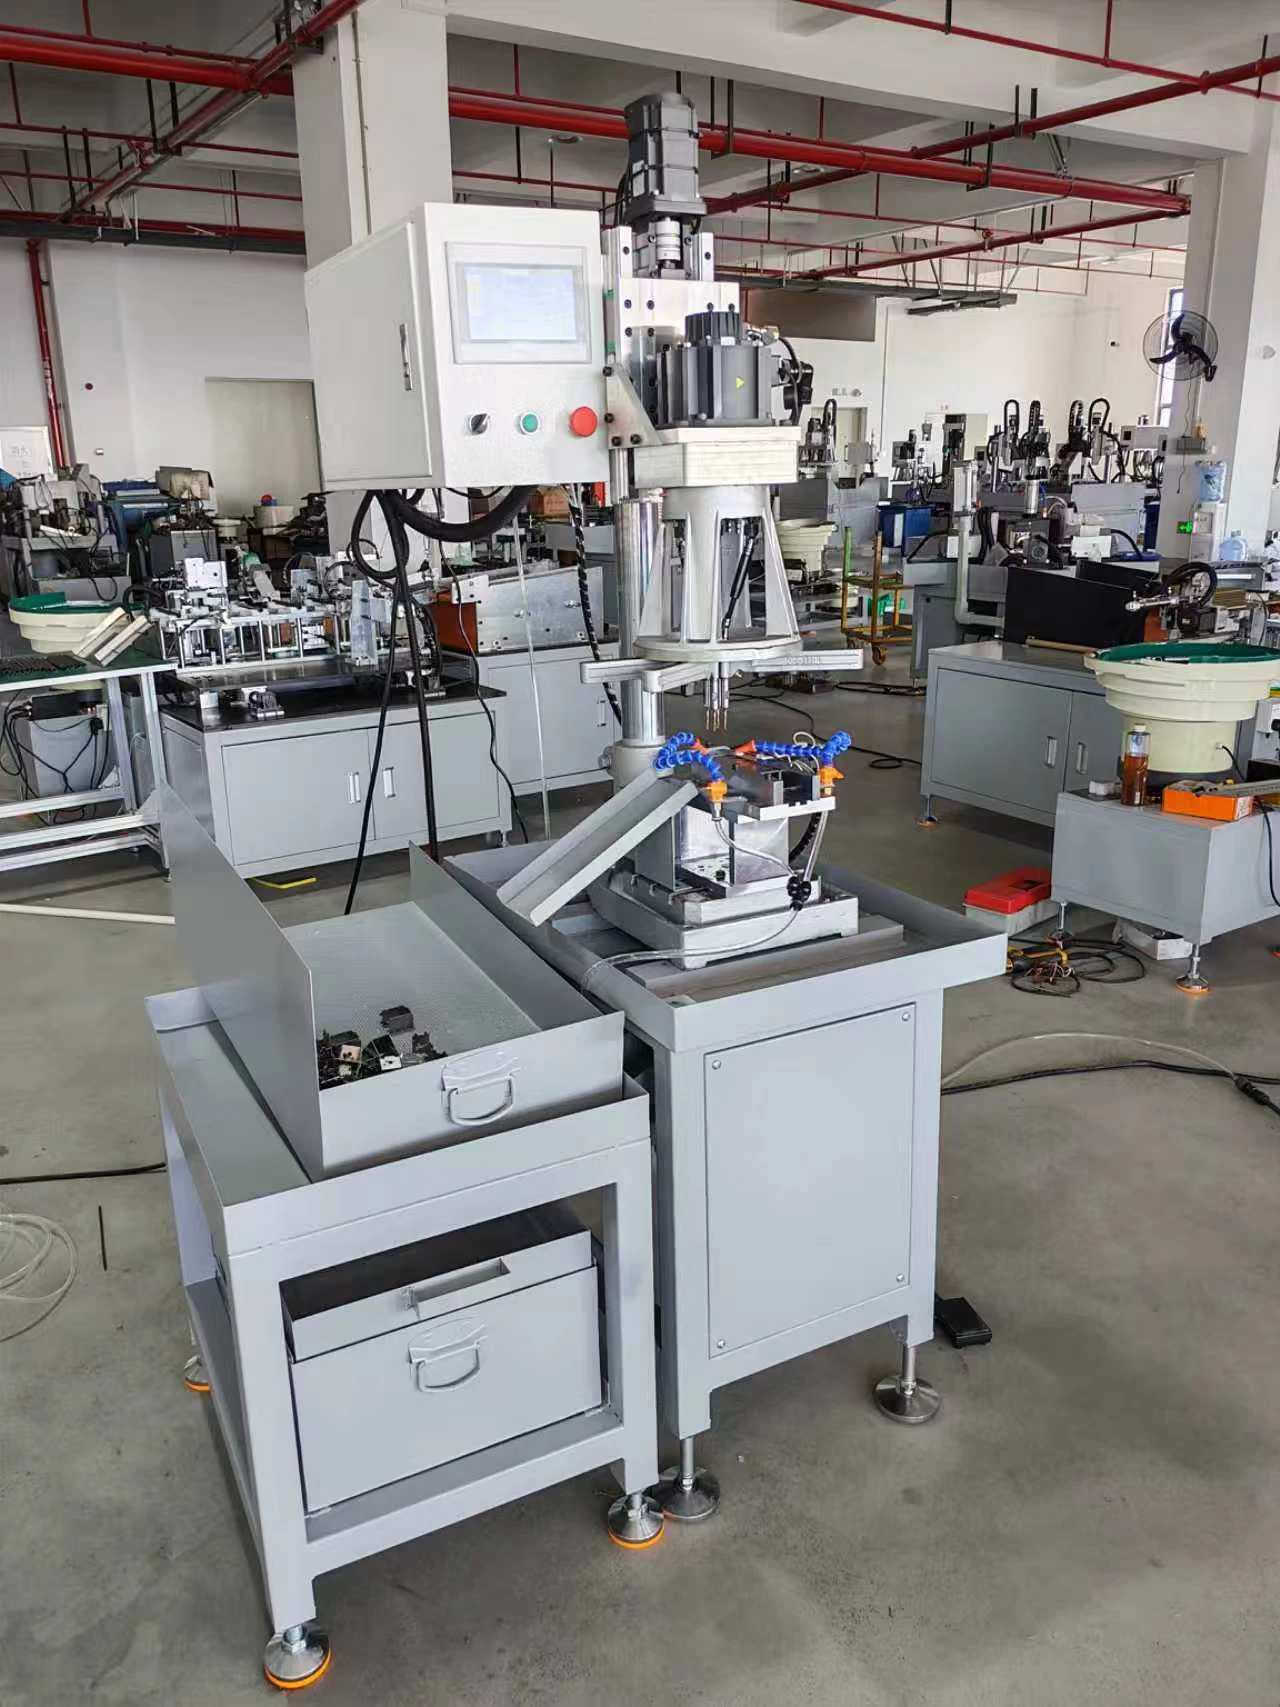
Pneumatische afvoer en opvang
Na het tappen duwt het pneumatische mechanisme de afgewerkte behuizing in de opvanggoot, zodat handmatig uitnemen niet nodig is.
 Afbeelding op volledige grootte bekijken
Touchscreenbediening
Het touchscreen vormt de bedieningsinterface voor het servo- en PLC-besturingssysteem.
Bedrijfsvideo's
De onderdeelhantering en het tappen in detail bekijken
Speel een van beide beelden af om de geleverde machine in werking te bekijken.
Handmatige toevoer en automatische afvoer
De operator duwt de behuizing op zijn plaats. De machine tapt vier gaten en stoot het afgewerkte onderdeel pneumatisch uit in de opvanggoot.
Vierspindeltappen van dichtbij
Een gedetailleerder beeld van de mal en het gelijktijdig tappen van vier gaten.
Uw toepassing plannen
Wilt u meerdere kleine schroefdraden in één bewerking tappen?
Een tekening is nuttig, maar duidelijke onderdeelfoto's en een beschrijving zijn voldoende om het gesprek te beginnen.
Uw onderdeel besprekenNuttige gegevens om te delen
- Onderdeeltekening of duidelijke foto's van de behuizing
- Materiaal en plaatdikte
- Schroefdraadmaat, aantal gaten en gatafstand
- Gewenste cyclustijd en voorkeursmethode voor onderdeelhantering
De geselecteerde machine of oplossing wordt in uw aanvraag opgenomen.
Verwante oplossingen