
Dostarczony projekt · Studium zastosowania
Gwintowanie M3 obudów elektroniki z dwoma serwonapędami
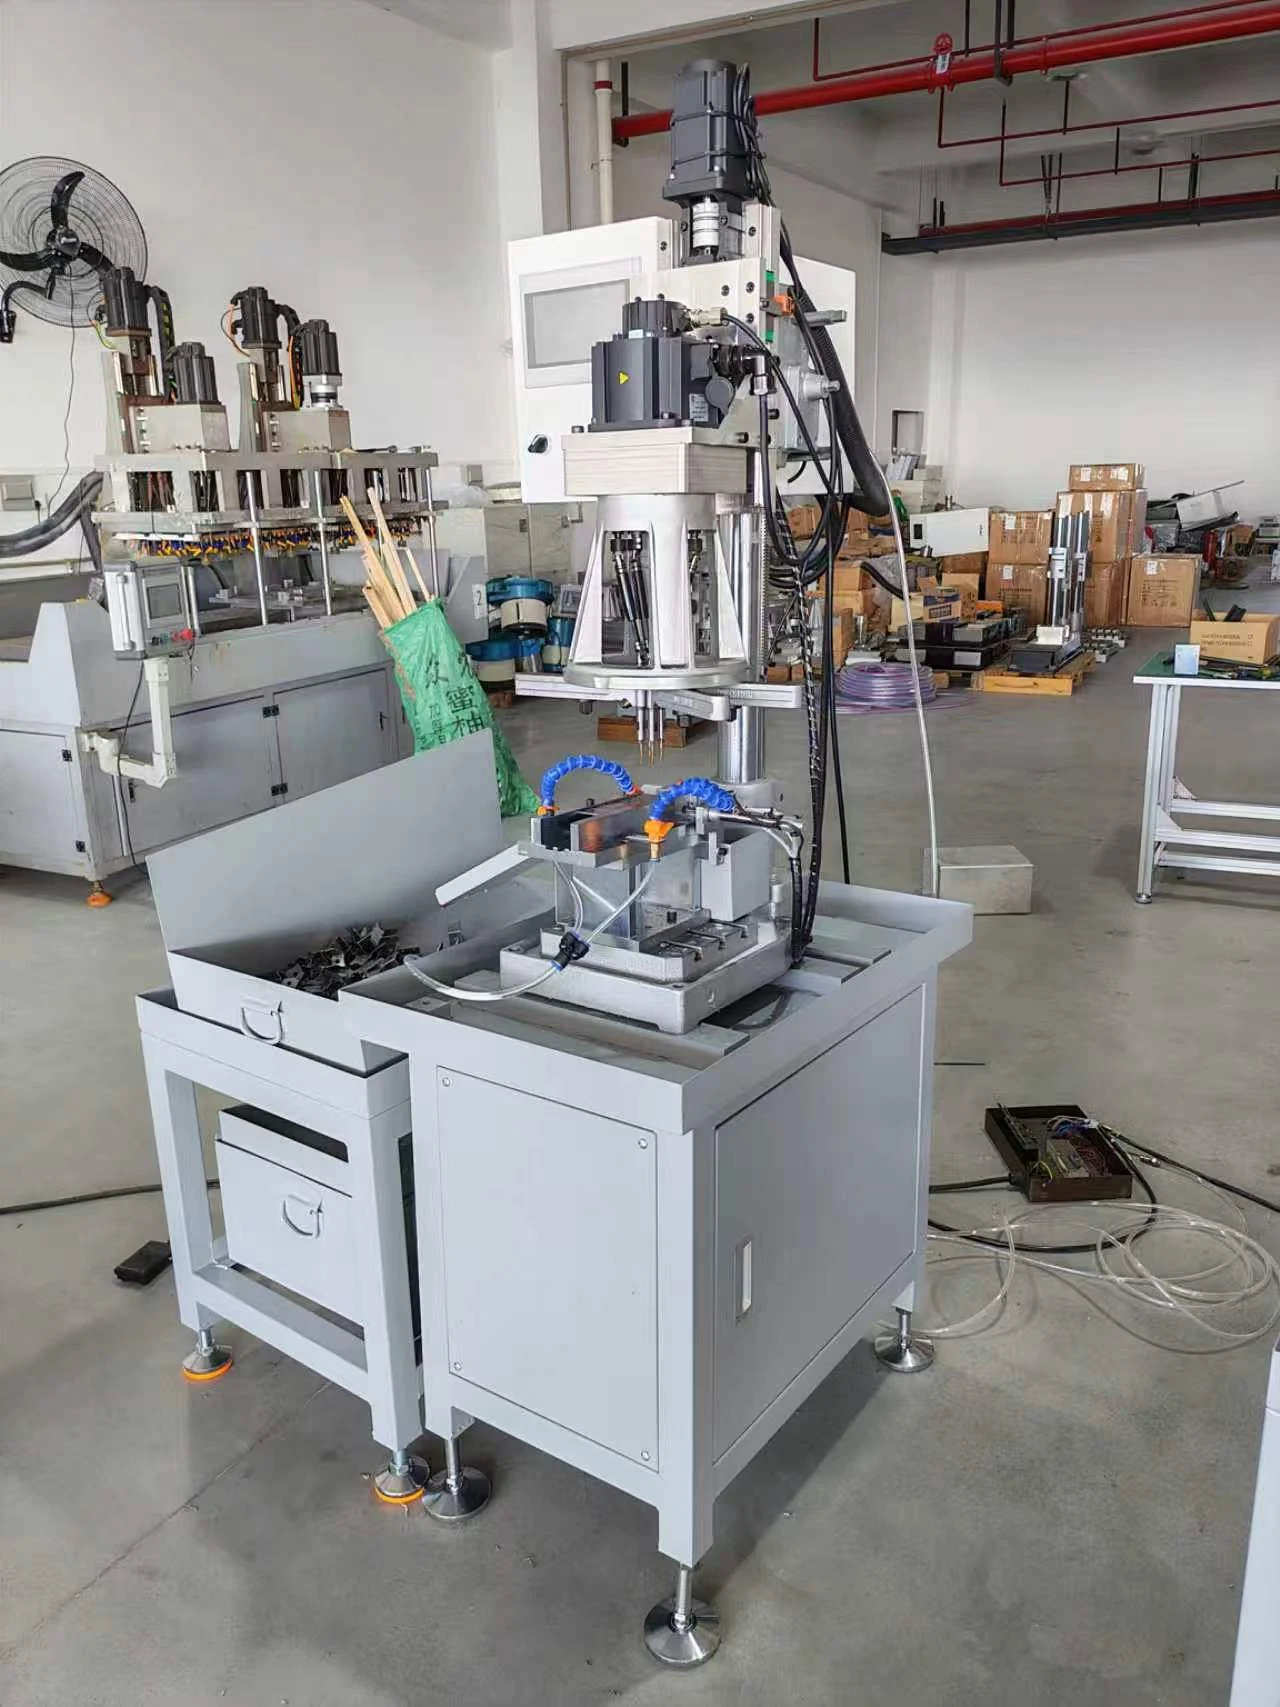
Cztery otwory M3 × 0,5 gwintowane jednocześnie w tłoczonej stalowej obudowie o grubości 2,0 mm. Operator wsuwa każdy detal na pozycję; maszyna gwintuje otwory i pneumatycznie wypycha gotowy detal do rynny odbiorczej.
 Wyświetl obraz w pełnym rozmiarze
Zastosowanie
Małe gwinty w tłoczonej stalowej obudowie o grubości 2,0 mm
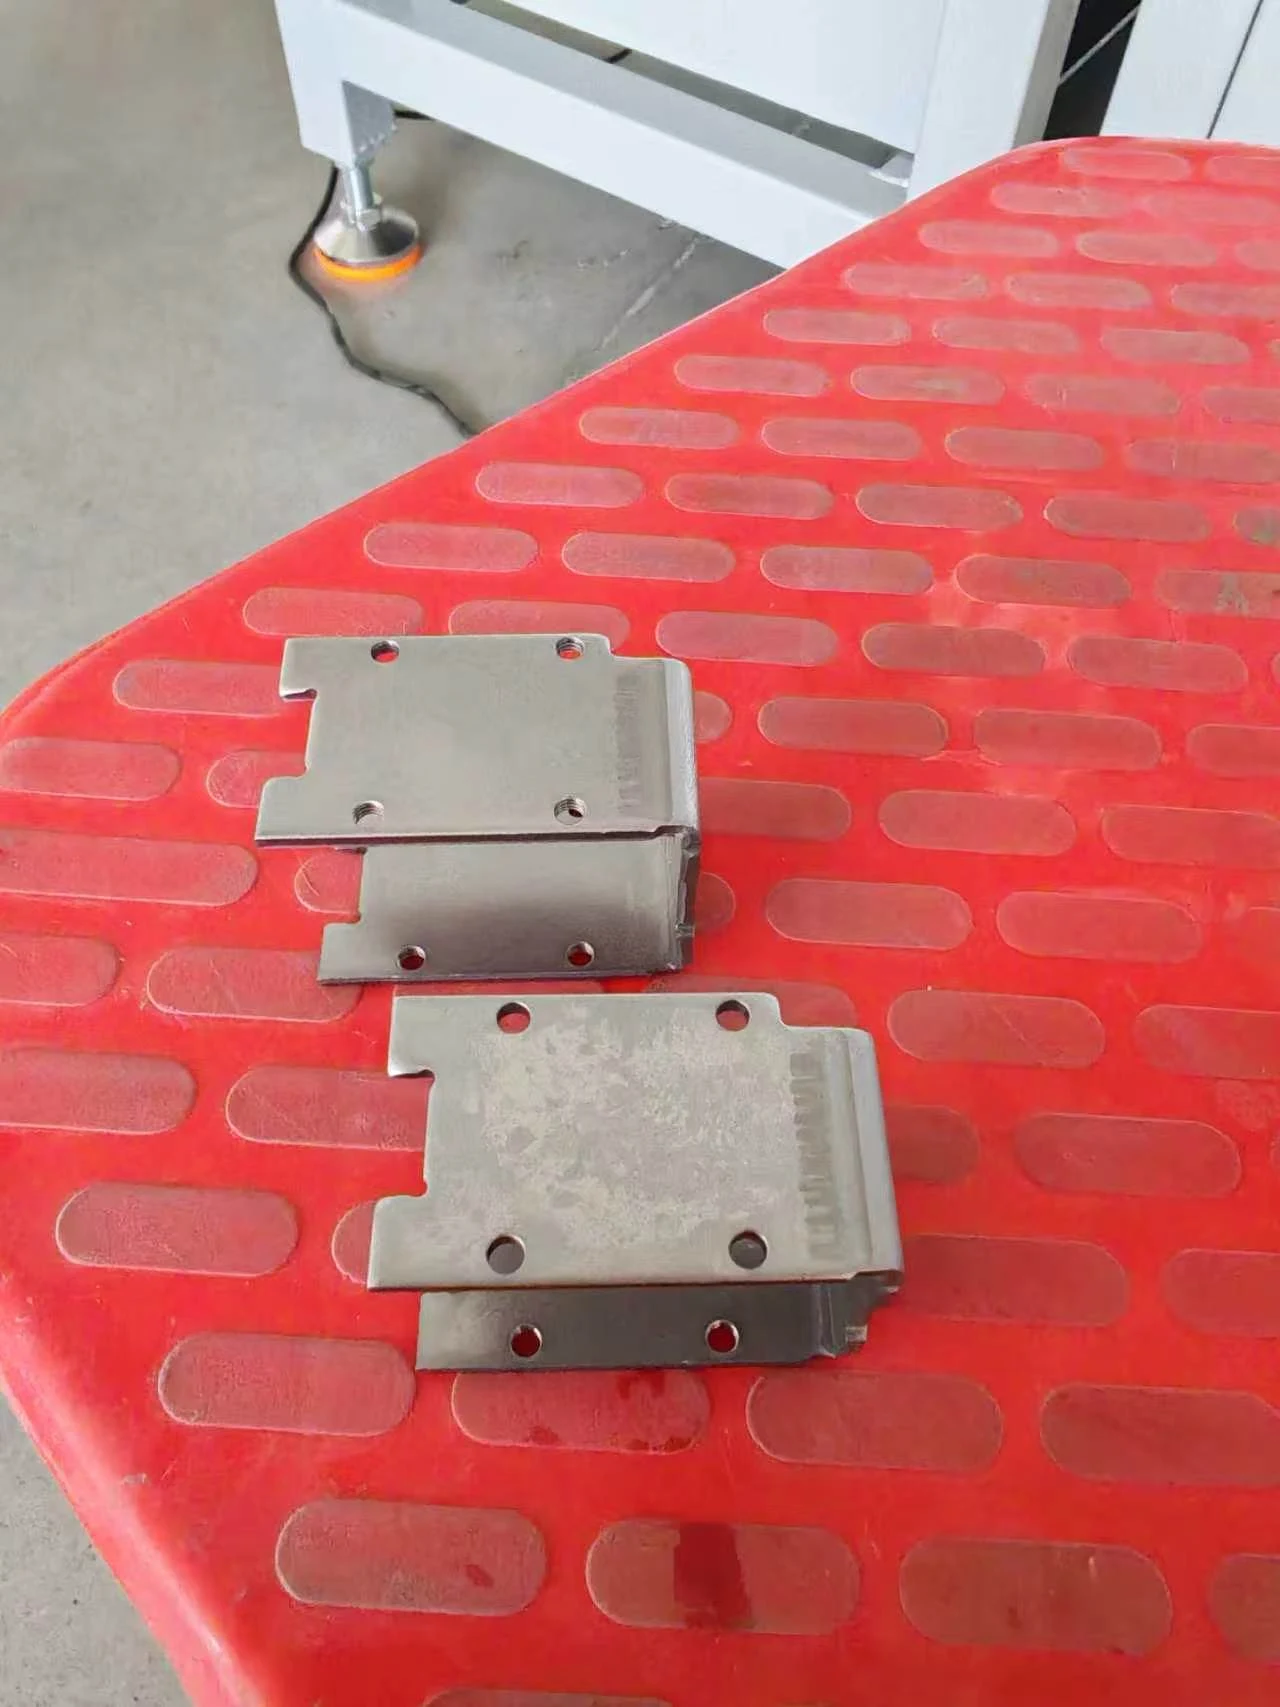
Element jest obudową akcesoriów elektronicznych. W tym projekcie cztery otwory M3 × 0,5 obrabiane są w jednej operacji jednoczesnego gwintowania.
 Wyświetl obraz w pełnym rozmiarze
Obudowa i układ czterech otworów
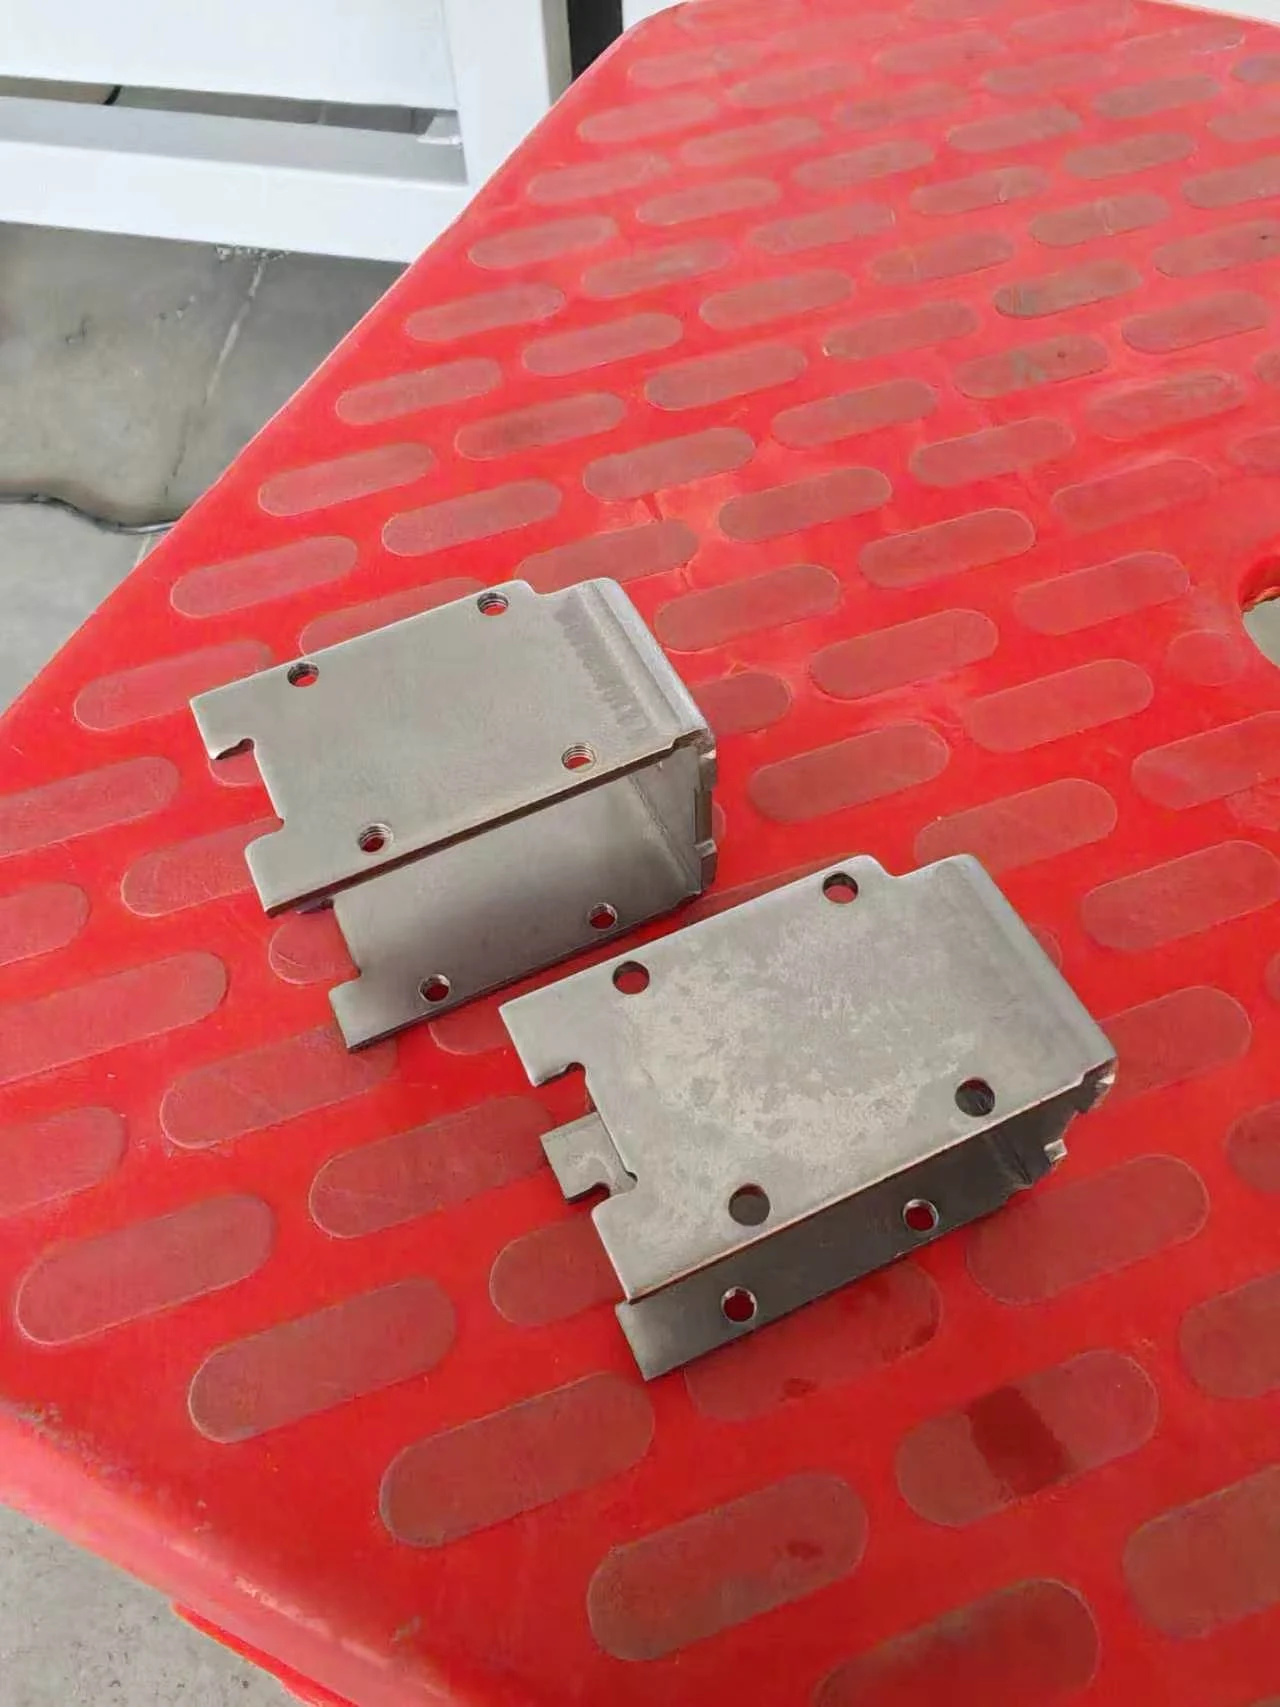
Tłoczona stalowa obudowa o grubości 2,0 mm jest ustawiana do jednoczesnego gwintowania czterech otworów.
 Wyświetl obraz w pełnym rozmiarze
Szczegół detalu i gwintów
Specyfikacja gwintu dla tego dostarczonego zastosowania: M3 × 0,5.
Zwiększenie szybkości obróbki
Gwintowanie czterech otworów jednocześnie i uproszczenie przemieszczania między detalami.
Ograniczenie ręcznego wyjmowania
Wykorzystanie pneumatycznego odbioru do przenoszenia gotowego detalu do rynny odbiorczej.
Poprawa jakości gwintów
Wykorzystanie serwosterowanego obrotu wrzeciona i posuwu podczas gwintowania.
Były to cele projektu. Nie przedstawiono tu zmierzonych wyników produkcji ani jakości gwintów przed i po zmianie.
Przebieg procesu
Ręczne podawanie, automatyczne gwintowanie i odbiór
Operator podaje każdą obudowę osobno. Po osiągnięciu pozycji ustalającej detal nie wymaga dodatkowej operacji mocowania.
Podaj obudowę
Operator wsuwa jedną obudowę do pozycji ustalającej w przyrządzie.
Ustal pozycję detalu
Przyrząd dopasowany do detalu ustala obudowę względem głowicy czterowrzecionowej bez dodatkowego ręcznego mocowania.
Nagwintuj cztery otwory M3
Układ dwóch serwonapędów steruje obrotem wrzeciona i posuwem podczas jednoczesnego gwintowania czterech otworów.
Wypchnij i zbierz
Mechanizm pneumatyczny automatycznie wypycha gotową obudowę do rynny odbiorczej.
Konfiguracja projektu
Osobne serwonapędy obrotu wrzeciona i posuwu
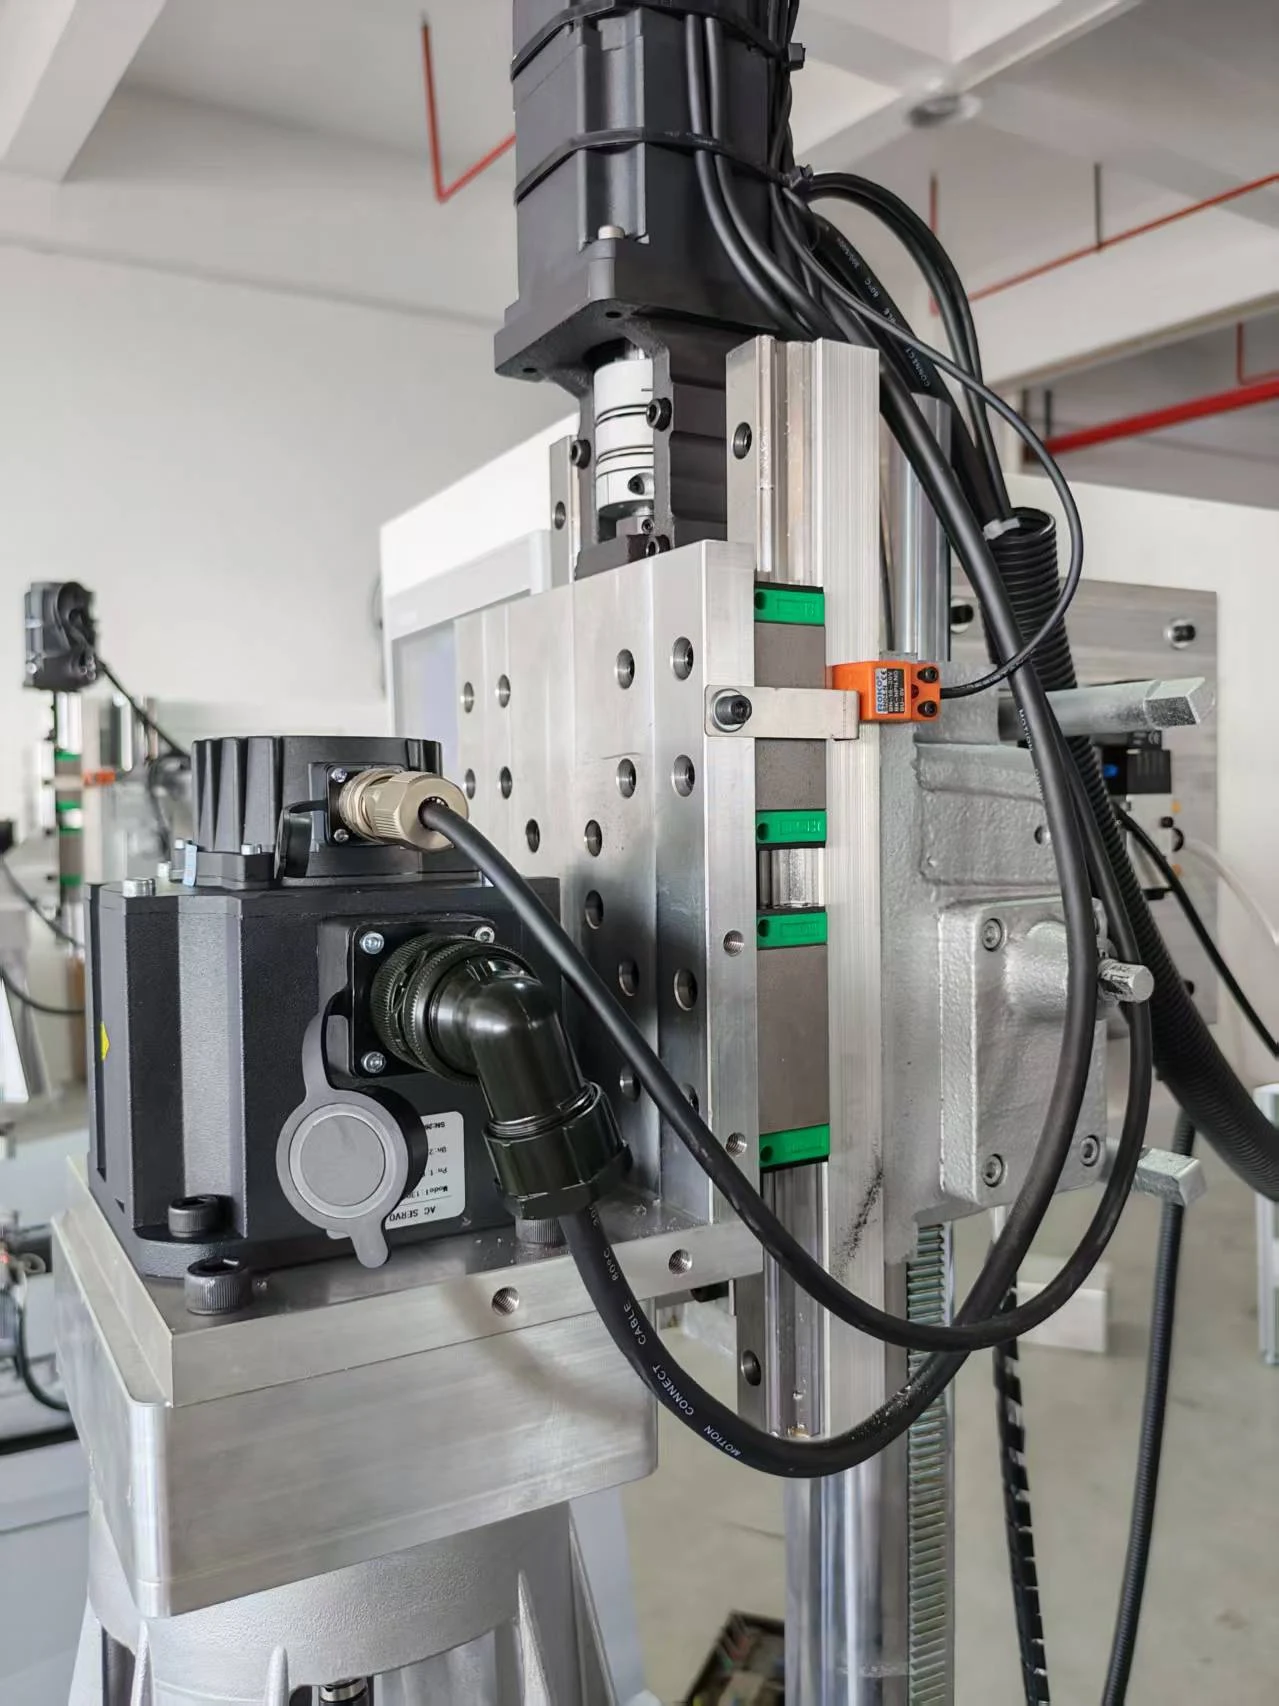
Serwonapęd wrzeciona o mocy 1,5 kW i serwonapęd posuwu o mocy 0,75 kW tworzą układ dwóch serwonapędów. Czterowrzecionowa głowica CT5 D120 mm odpowiada układowi czterech otworów M3 tej obudowy.
Serwonapęd posuwu po prowadnicach, sterowanie PLC i ekran dotykowy wspierają sekwencję gwintowania oraz obsługę przez operatora.
| Detal | Tłoczona stalowa obudowa akcesoriów elektronicznych; grubość blachy 2,0 mm |
|---|---|
| Układ gwintów w projekcie | Cztery otwory M3 × 0,5 gwintowane jednocześnie |
| Głowica wielowrzecionowa | Czterowrzecionowa głowica CT5 D120 mm |
| Serwonapęd wrzeciona | 1.5 kW |
| Serwonapęd posuwu | 0,75 kW; serwonapęd posuwu po prowadnicach |
| Skok posuwu | 120 mm |
| Regulacja wysokości kolumny | 0–350 mm |
| Sterowanie | Sterowanie serwonapędami, PLC i ekran dotykowy |
| Przemieszczanie detali | Ręczne podawanie do pozycji ustalającej; automatyczny odbiór pneumatyczny |
| Wymiary maszyny | Około 1100 × 1200 × 1950 mm |
| Masa maszyny | Około 160 kg |
Planowanie cyklu
Oddziel czas gwintowania od pełnego cyklu detalu
Planując wielkość produkcji, należy uwzględnić załadunek, pozycjonowanie i odbiór.
Projektowy czas gwintowania
1–3 sekundy na operację gwintowania, zależnie od liczby otworów i średnicy gwintu w danej konfiguracji. Ten zakres nie obejmuje załadunku i rozładunku i nie jest zmierzonym pełnym cyklem dla tej obudowy.
Pełny cykl detalu
Około 5 sekund na detal, oszacowane na podstawie dostarczonego filmu. Dwa kolejne odstępy odpowiadające pełnym cyklom obejmują około 10 sekund. Pomiar między odpowiadającymi sobie pozycjami powrotu głowicy obejmuje pośrednią sekwencję ręcznego podawania, gwintowania i automatycznego odbioru. Jest to krótka próbka filmowa, a nie test utrzymywanej wydajności produkcji.
Szczegóły wyposażenia
Obejrzyj napędy, przyrząd i układ odbioru
Zdjęcia zachowują pełny kadr. Otwórz dowolny obraz w pełnym rozmiarze, aby przyjrzeć się bliżej.
 Wyświetl obraz w pełnym rozmiarze
Osobne napędy wrzeciona i posuwu
Serwonapęd 1,5 kW napędza wrzeciono, a oddzielny serwonapęd 0,75 kW napędza posuw po prowadnicach.
 Wyświetl obraz w pełnym rozmiarze
Ręczne wprowadzanie detalu
Operator wsuwa każdą obudowę do pozycji ustalającej. Przed automatycznym gwintowaniem nie jest wymagana dodatkowa operacja mocowania.
 Wyświetl obraz w pełnym rozmiarze
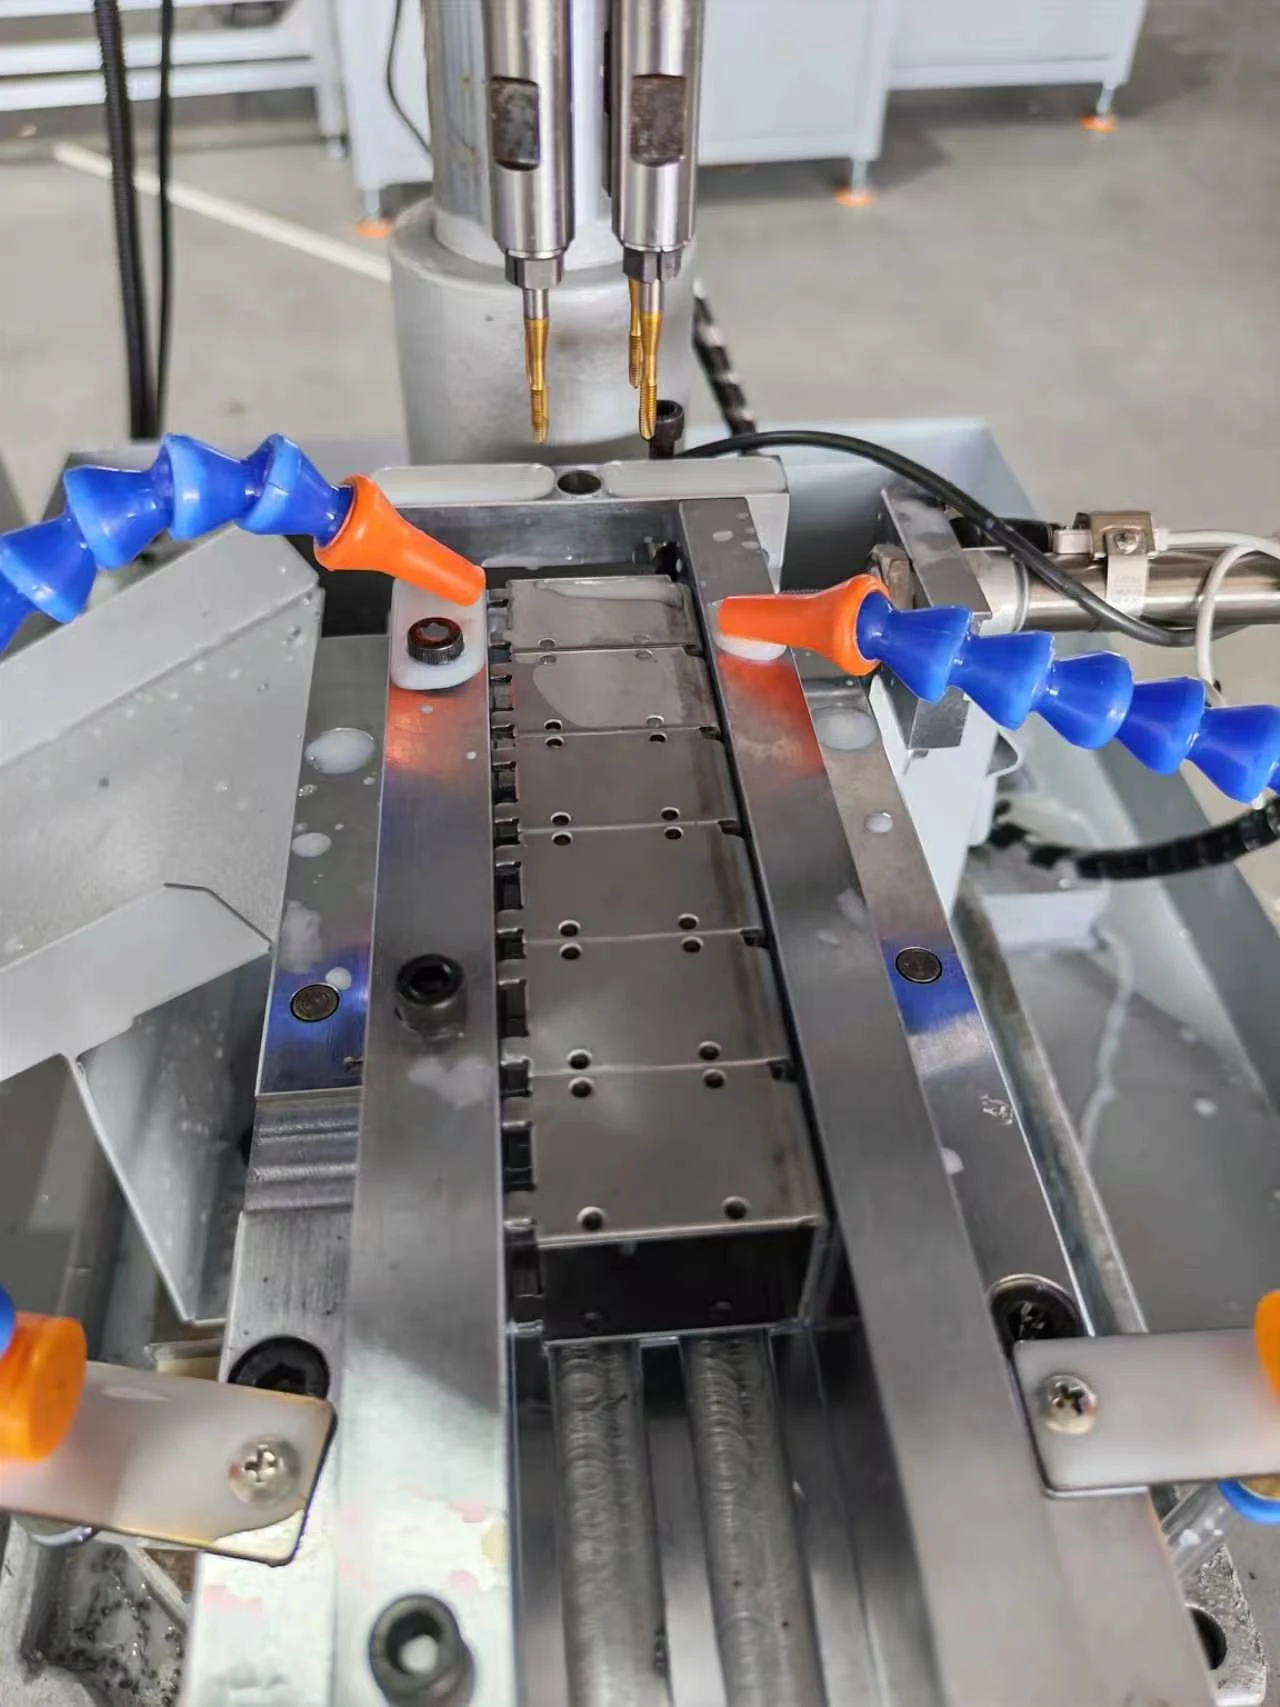
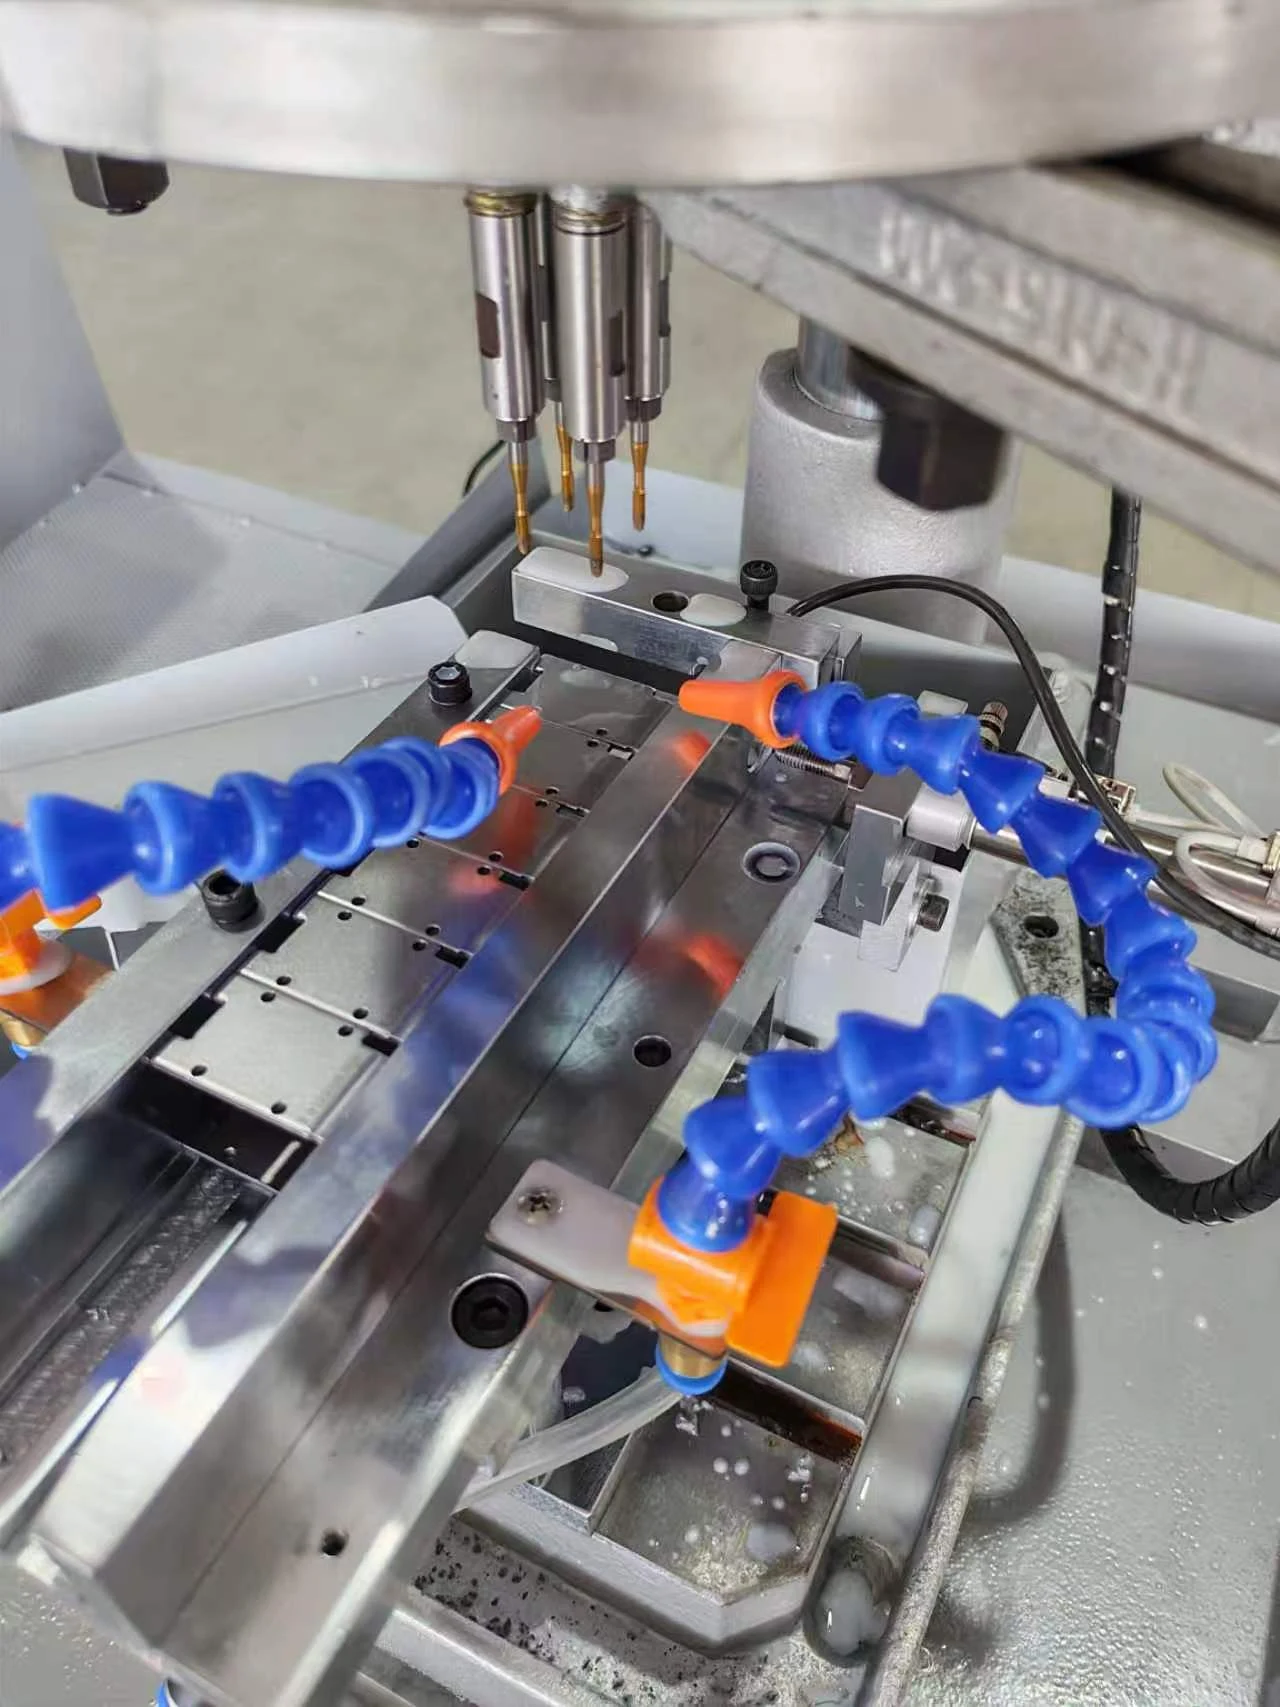
Przyrząd i obszar gwintowania
Przyrząd dopasowany do detalu ustala obudowę pod czterowrzecionową głowicą CT5.
 Wyświetl obraz w pełnym rozmiarze
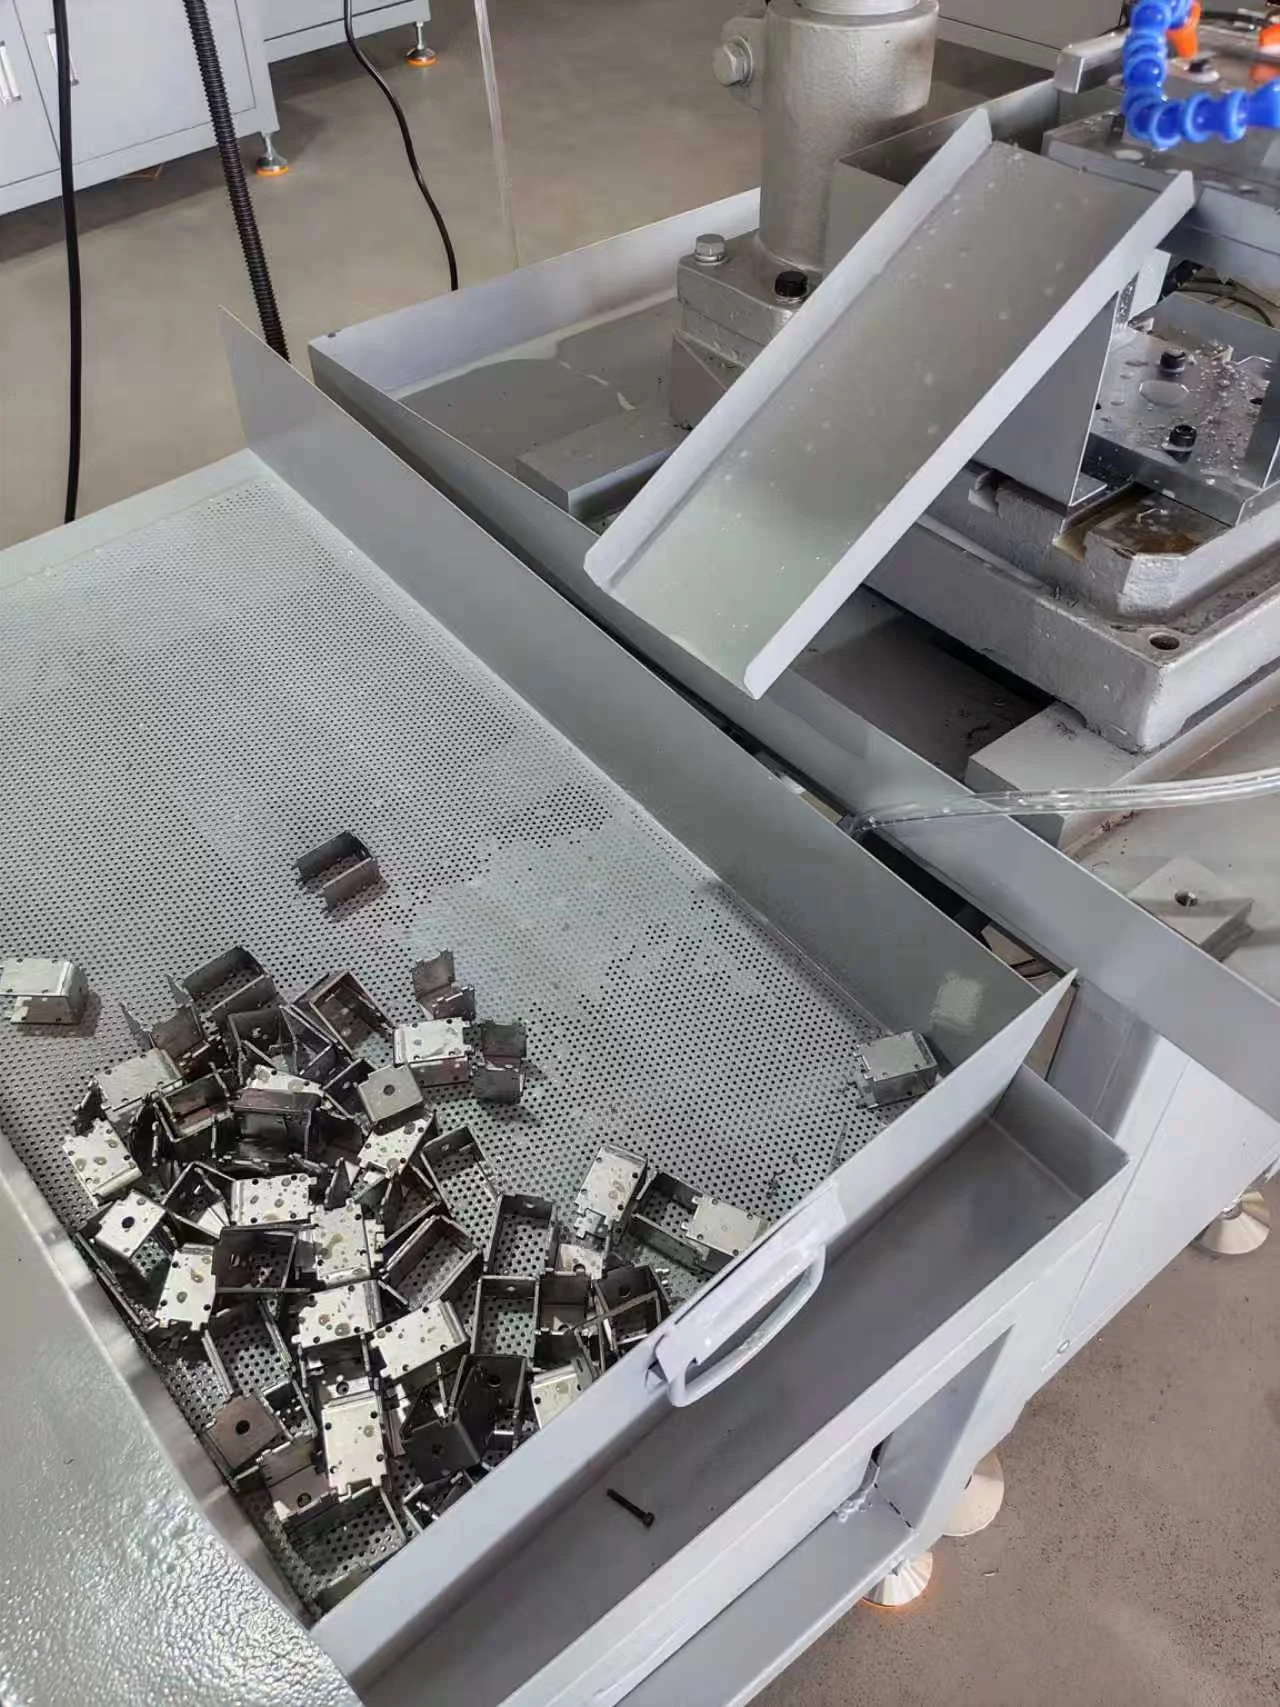
Pneumatyczny odbiór i zbieranie
Po gwintowaniu mechanizm pneumatyczny wypycha gotową obudowę do rynny odbiorczej, eliminując konieczność ręcznego wyjmowania.
 Wyświetl obraz w pełnym rozmiarze
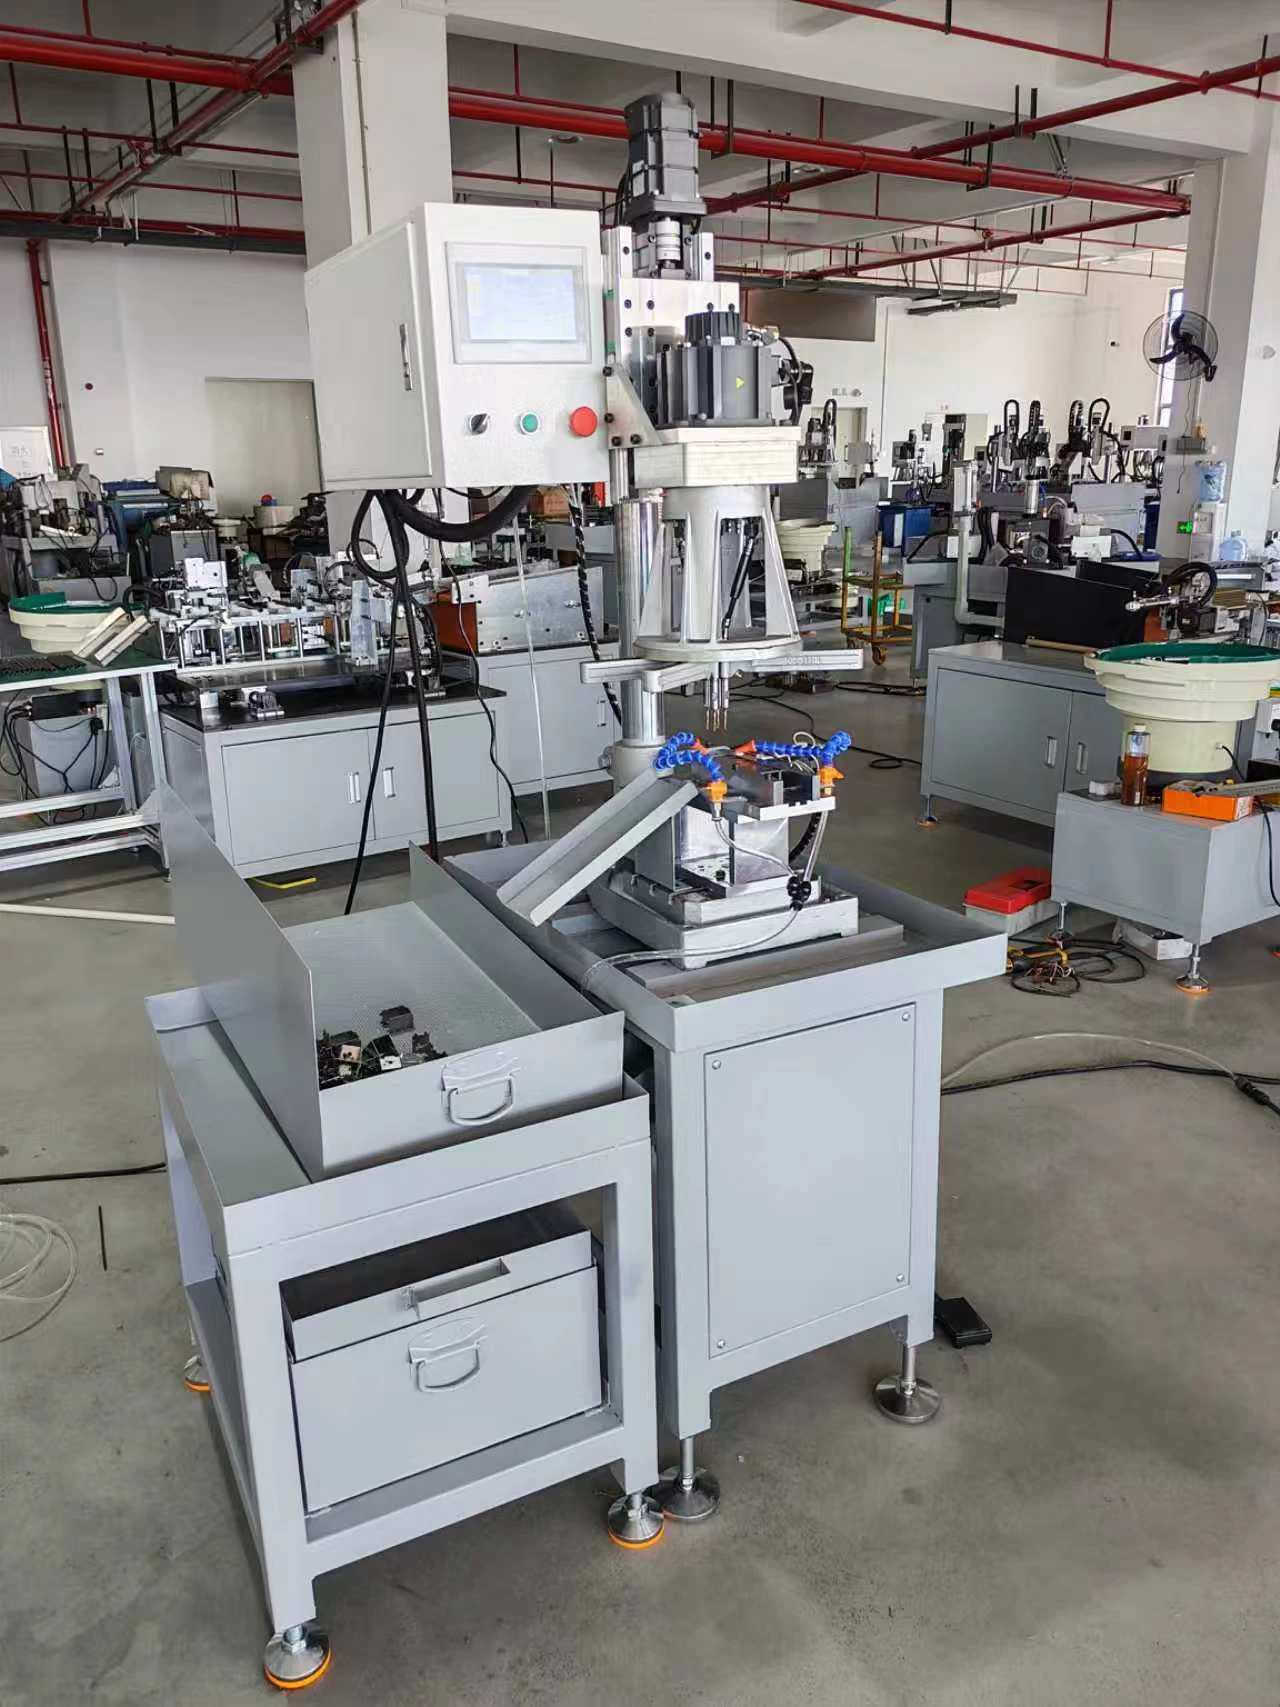
Sterowanie dotykowe
Ekran dotykowy zapewnia interfejs operatora układu sterowania serwonapędami i PLC.
Filmy z pracy maszyny
Zobacz sekwencję przemieszczania detali i szczegóły gwintowania
Odtwórz dowolne z dwóch ujęć, aby obejrzeć dostarczoną maszynę podczas pracy.
Ręczne podawanie i automatyczny odbiór
Operator wsuwa obudowę na pozycję. Maszyna gwintuje cztery otwory i pneumatycznie wypycha gotowy detal do rynny odbiorczej.
Zbliżenie gwintowania czterowrzecionowego
Dokładniejszy widok przyrządu i jednoczesnego gwintowania czterech otworów.
Zaplanuj swoje zastosowanie
Potrzebujesz wykonać kilka małych gwintów w jednej operacji?
Rysunek jest przydatny, ale wyraźne zdjęcia detalu i opis wystarczą, aby rozpocząć rozmowę.
Omów swój detalPrzydatne informacje do przekazania
- Rysunek detalu lub wyraźne zdjęcia obudowy
- Materiał i grubość blachy
- Rozmiar gwintu, liczba otworów i rozstaw otworów
- Docelowy cykl i preferowany sposób przemieszczania detali
Wybrana maszyna lub rozwiązanie zostanie uwzględnione w zapytaniu.
Powiązane rozwiązania