
Poznaj urządzenia odpowiednie do Twojego zapytania
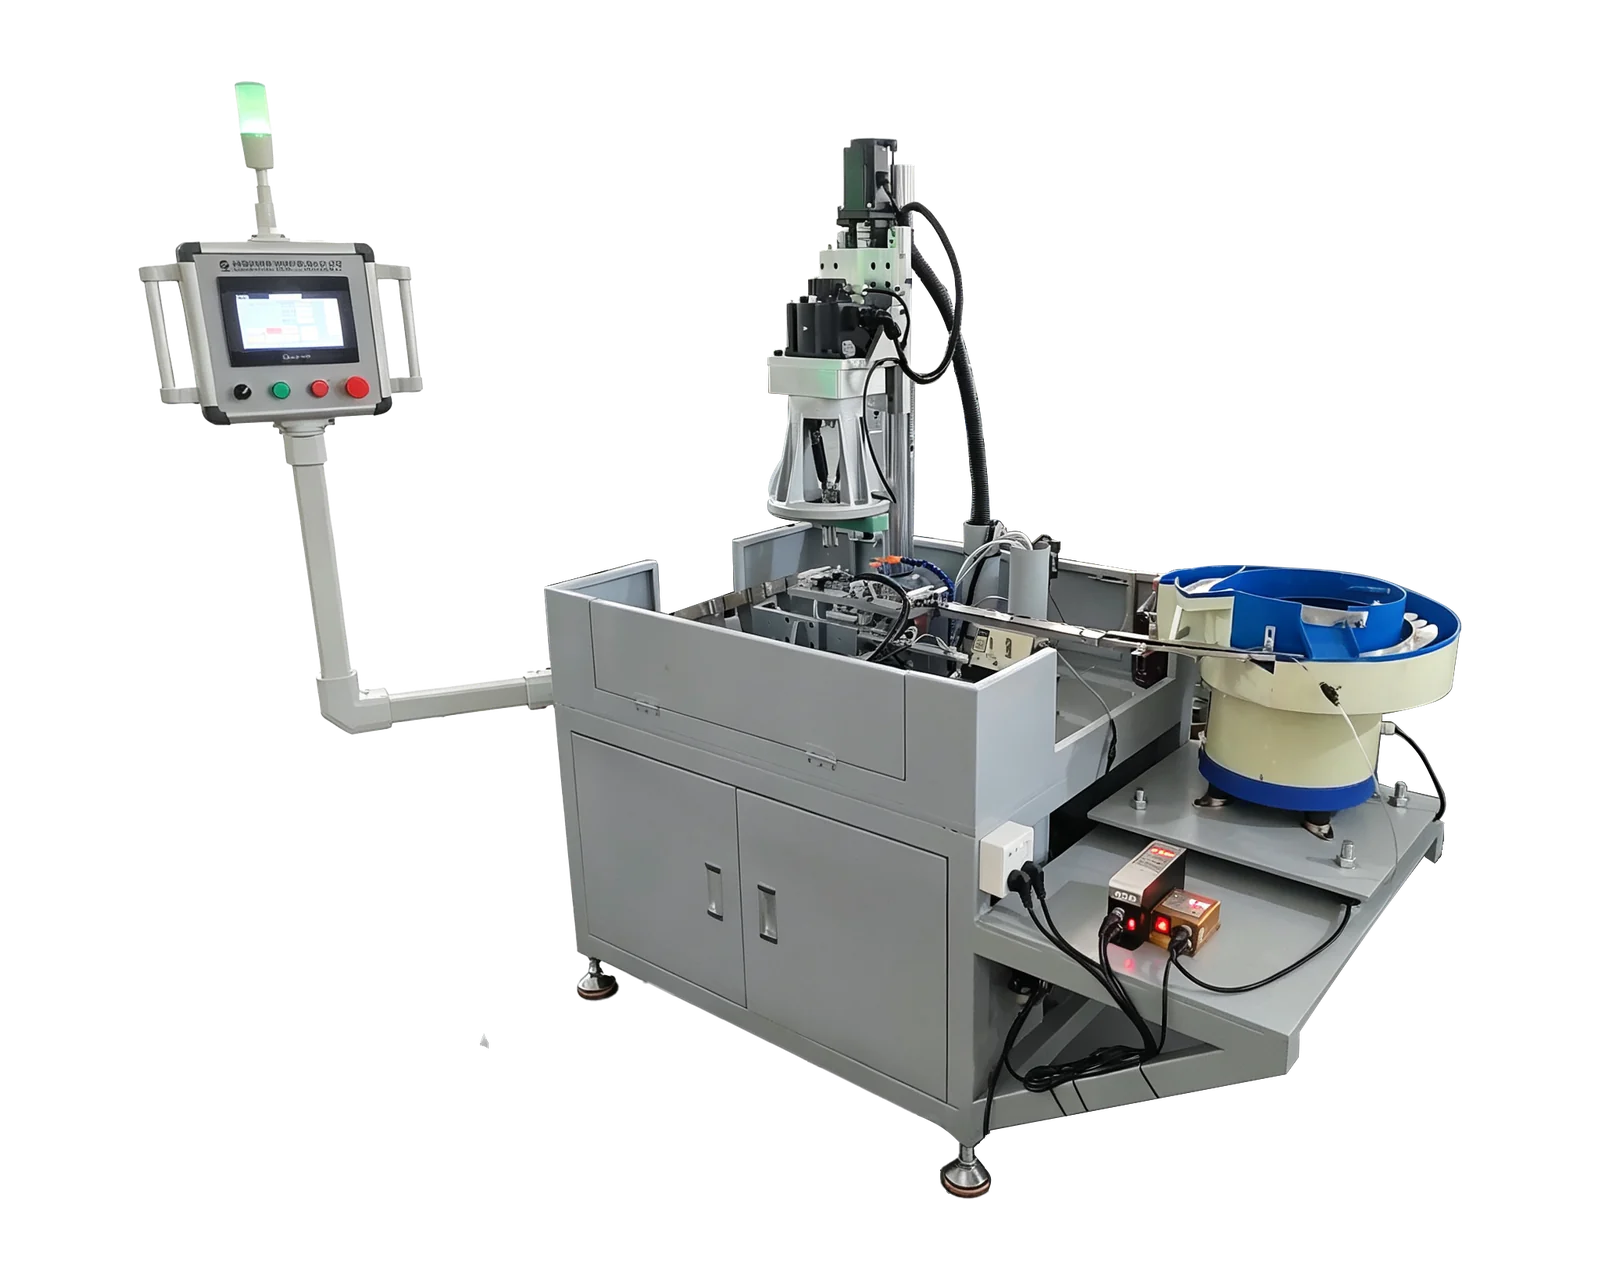
Automatyczne podawanie i gwintowanie →Przejrzyj opcje układu i wymagane informacje o części, aby określić zakres zapytania o urządzenie niestandardowe.
Zacznij obie opcje od tego samego pojemnika wejściowego
Określ początek porównania: części otrzymywane luzem, pakowane oddzielnie lub ułożone na tacach. Uwzględnij rozpakowywanie, przygotowanie i przemieszczanie do maszyny. Propozycja może pozornie usuwać pracę załadunku, przenosząc ją do wcześniejszego stanowiska pakowania. Rejestruj te zadania nawet wtedy, gdy wykonuje je inny dział, aby porównanie przedstawiało całą drogę produkcyjną.
Określ również punkt końcowy. Gotowe części mogą wymagać oddzielnych przegródek, identyfikacji lub określonej orientacji do kontroli. Nie porównuj ręcznego umieszczania z propozycją podawania misowego kończącą się innym stanem wyjścia. Poproś, aby każda propozycja wskazywała miejsce dostarczenia gotowej części i pracę pozostałą przed przyjęciem jej przez następny proces.
Zawęź wybór na podstawie warunków pracy
Poniższa macierz wskazuje pytania mogące zmienić decyzję. Nie jest regułą, że jedna metoda załadunku zawsze nadaje się do określonego materiału lub wielkości partii. Sprawdź niepewne pozycje na reprezentatywnych częściach i zapisz przygotowanie lub dodatkowe urządzenia wymagane przez każde podejście.
Obserwuj pracę zamiast zakładać oszczędność robocizny
Dla załadunku ręcznego zapisz rzeczywiste kroki potrzebne do podania, umieszczenia, wyjęcia i sprawdzenia części w proponowanym układzie pracy. Dla podawania misowego zapisz uzupełnianie, odbiór, kontrole i interwencje zaobserwowane podczas uzgodnionego pokazu. Oddziel czas obróbki od czasu uwagi operatora; opisują różne ograniczenia i nie należy zastępować jednego drugim.
Użyj tej samej rewizji części i stanu wejściowego w obu obserwacjach. Zachowaj czas trwania obserwacji, zaakceptowaną produkcję, przerwy i organizację obsady obok każdej wartości czasowej. Nie ekstrapoluj fragmentu filmu bez nadzoru na zobowiązanie obsady całej zmiany. Jeśli decyzja zakupowa zależy od przydziału pracy, uwzględnij wymaganą obserwację i jej ograniczenia w zapisie porównania.
Użyj poniższego arkusza do zapisania obserwowanej pracy dla każdej opcji. Zapisuj, kiedy potrzebna jest uwaga i czy nakłada się na obróbkę; nie dodawaj nakładających się zadań tak, jakby wszystkie wydłużały cykl maszyny. Pozostaw nieobserwowane czynności oznaczone jako niezweryfikowane, zamiast wpisywać zero.
Uwzględnij pracę między partiami
Wymień warianty spodziewane w zwykłym okresie produkcji i kolejność ich pracy. Zapytaj, co trzeba wymienić, wyregulować, opróżnić lub sprawdzić przy każdym przejściu. Zmiana przyrządu i zmiana podawania mogą obejmować różne komponenty i etapy weryfikacji. Poproś o listę dla każdego objętego wariantu, zamiast traktować zwrot szybkie przezbrojenie jako kompletne wymaganie.
Prowadź zapis z częścią kończoną, częścią rozpoczynaną, wymaganymi częściami przezbrojeniowymi, odpowiedzialną rolą i zatwierdzeniem pierwszej sztuki. Jeśli proponowany podajnik obejmuje tylko jeden komponent, wskaż to ograniczenie obok wyceny. Dla przyszłych wariantów poproś o oddzielną ocenę, gdy dostępna będzie geometria; wspólny materiał lub rozmiar gwintu sam nie potwierdza zgodności manipulowania.
Zakończ wybór udokumentowanym zakresem
Porównaj potwierdzone pozycje wliczone, pozostałe zadania operatora i nierozstrzygnięte dowody przed porównaniem sum zakupu. Jeśli przydatność podawania misowego jest niepewna, zapytaj, jaka próba to rozstrzygnie. Gdy pozostaje załadunek ręczny, opisz uzgodniony układ załadunku i obowiązki operatora. Żaden wybór nie powinien opierać się na nieokreślonym założeniu, że cała praca manipulowania znika po automatyzacji obróbki.
Standardowe platformy do gwintowania i konfiguracje automatycznego podawania BINSING dają punkty wyjścia do rozmowy. Prześlij e-mailem rysunki, zdjęcia opakowania wejściowego i asortyment partii. Poproś o zapisanie proponowanej granicy załadunku wraz z konfiguracją maszyny. Jeśli przyszłe podawanie automatyczne jest ważne, porusz to podczas przeglądu i pozostaw rozbudowę niepotwierdzoną do oceny odpowiednich interfejsów.