Оборудование для вашего запроса
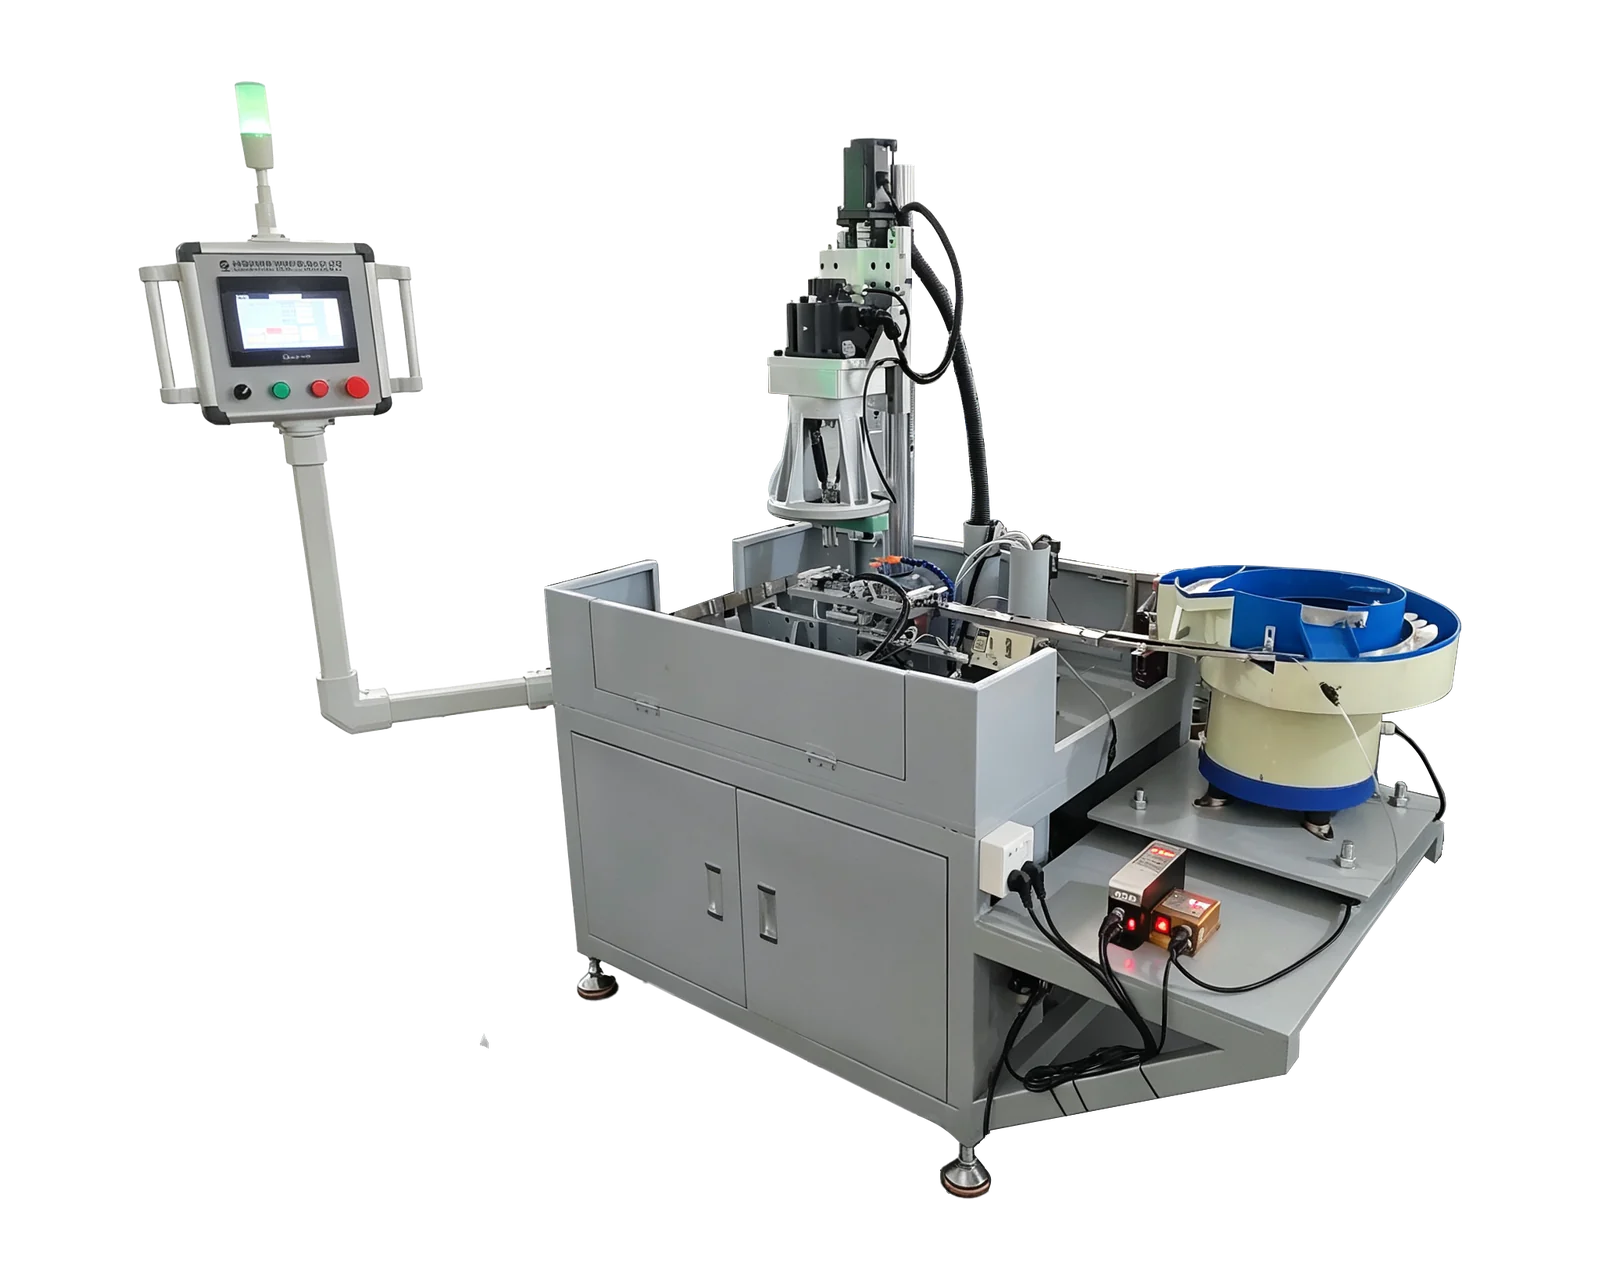
Многошпиндельный сверлильно-резьбонарезной станок с сервоприводным перемещением →Перед запросом предложения сопоставьте опубликованные характеристики и варианты конфигурации с чертежом вашей детали.
1. Определите смысл каждого количественного показателя
Укажите, сколько отдельных компонентов вмещает предлагаемое приспособление и во всех ли позициях устанавливается одинаковая деталь. Присвойте каждой позиции обозначение гнезда, а каждому компоненту — собственное обозначение детали. Затем уточните, какие инструменты обрабатывают какие элементы на каждом этапе. Несколько шпинделей могут обрабатывать несколько отверстий одного компонента, тогда как несколько компонентов в приспособлении могут проходить более одной операции.
В анализе предложения выделите отдельные поля: доступные гнёзда, обязательные занятые гнёзда, детали на входе в цикл и полностью завершённые детали на выходе. Если оборудование имеет несколько станций, покажите работу каждой из них. Тогда чертёж с множеством заготовок не будет автоматически восприниматься как выпуск такого же количества готовых компонентов при каждом движении станка.
2. Сравнивайте одинаковые требования к готовой детали
Если рассматриваются оба варианта, запросите полный маршрут для компоновок с одной и несколькими деталями. Включите одинаковые отверстия, резьбы, границы контроля и состояние поступающих заготовок. Сравнение должно выявлять работы, перенесённые в загрузку или проверку, а не учитывать лишь обработку. Попросите поставщика указать допущения, требующие демонстрации.
3. Уточните действия при отсутствии полного комплекта
В конце партии может остаться неполный последний комплект, а поступивший компонент может оказаться непригодным для загрузки. Сообщите, часто ли это бывает в вашем производстве. Попросите поставщика определить разрешённые условия заполнения предлагаемого оборудования и согласованные действия производства. Не считайте пустые позиции или смешанные компоненты допустимыми только потому, что приспособление имеет несколько гнёзд.
Если закупка предусматривает несколько вариантов детали, определите, могут ли разные варианты входить в один комплект или их нужно обрабатывать раздельно. Запросите концепцию конфигурации и идентификации, соответствующую этому требованию. Разработчик оборудования должен определить необходимые проверки и средства управления в пределах согласованного объёма поставки. Закупщикам следует фиксировать поддерживаемые условия, а не придумывать обходной способ для отсутствующего или отличающегося компонента.
4. Считайте принятые компоненты за репрезентативный период
Условный пример закупки: предлагаемое приспособление имеет четыре гнезда, но при демонстрации измеряют только интервал обработки после загрузки всех четырёх деталей. В другом предложении учитывают загрузку, обработку и снятие одного компонента. Умножение первого показателя на число гнёзд не даёт корректного сравнения выпуска. Согласуйте границы измеряемого времени и считайте компоненты, фактически завершённые по одинаковым требованиям.
При оценке производства учитывайте согласованный способ загрузки, проверки и обычные условия партии. Частично обработанные комплекты и детали, ожидающие контроля, учитывайте отдельно от годного выпуска. Если результат требует расследования, обозначение гнезда поможет упорядочить доказательства; согласуйте способ регистрации со службой качества. Это не означает поставку автоматической прослеживаемости или контроля, если они не указаны в предложении.
5. Проверьте закупаемые гнёзда и конфигурации
Согласуйте, как демонстрация охватывает позиции приспособления и условия, включённые в закупку. При регистрации результатов указывайте, из какого гнезда и какой конфигурации получен компонент. Образец из одной позиции не подтверждает автоматически все позиции приспособления. Если альтернативная наладка использует меньше компонентов или другой вариант, укажите, входит ли она в поставку и какие доказательства ожидаются.
Отправьте BINSING чертёж детали, размеры партий, планируемый способ загрузки и период выпуска, который необходимо оценить. Запросите предложение, отделяющее вместимость приспособления от продемонстрированного выпуска завершённых деталей. Включите приспособление, оснастку и поставляемые функции проверки в анализ объёма поставки. Тогда сравнение закупки будет опираться на полезный выпуск, а не на визуальное впечатление от заполненного рабочего стола.