
ระบบอัตโนมัติสำหรับงานประกอบเฉพาะ · กรณีศึกษา
การขันยึดสกรู M12 อัตโนมัติสำหรับท่อโลหะ
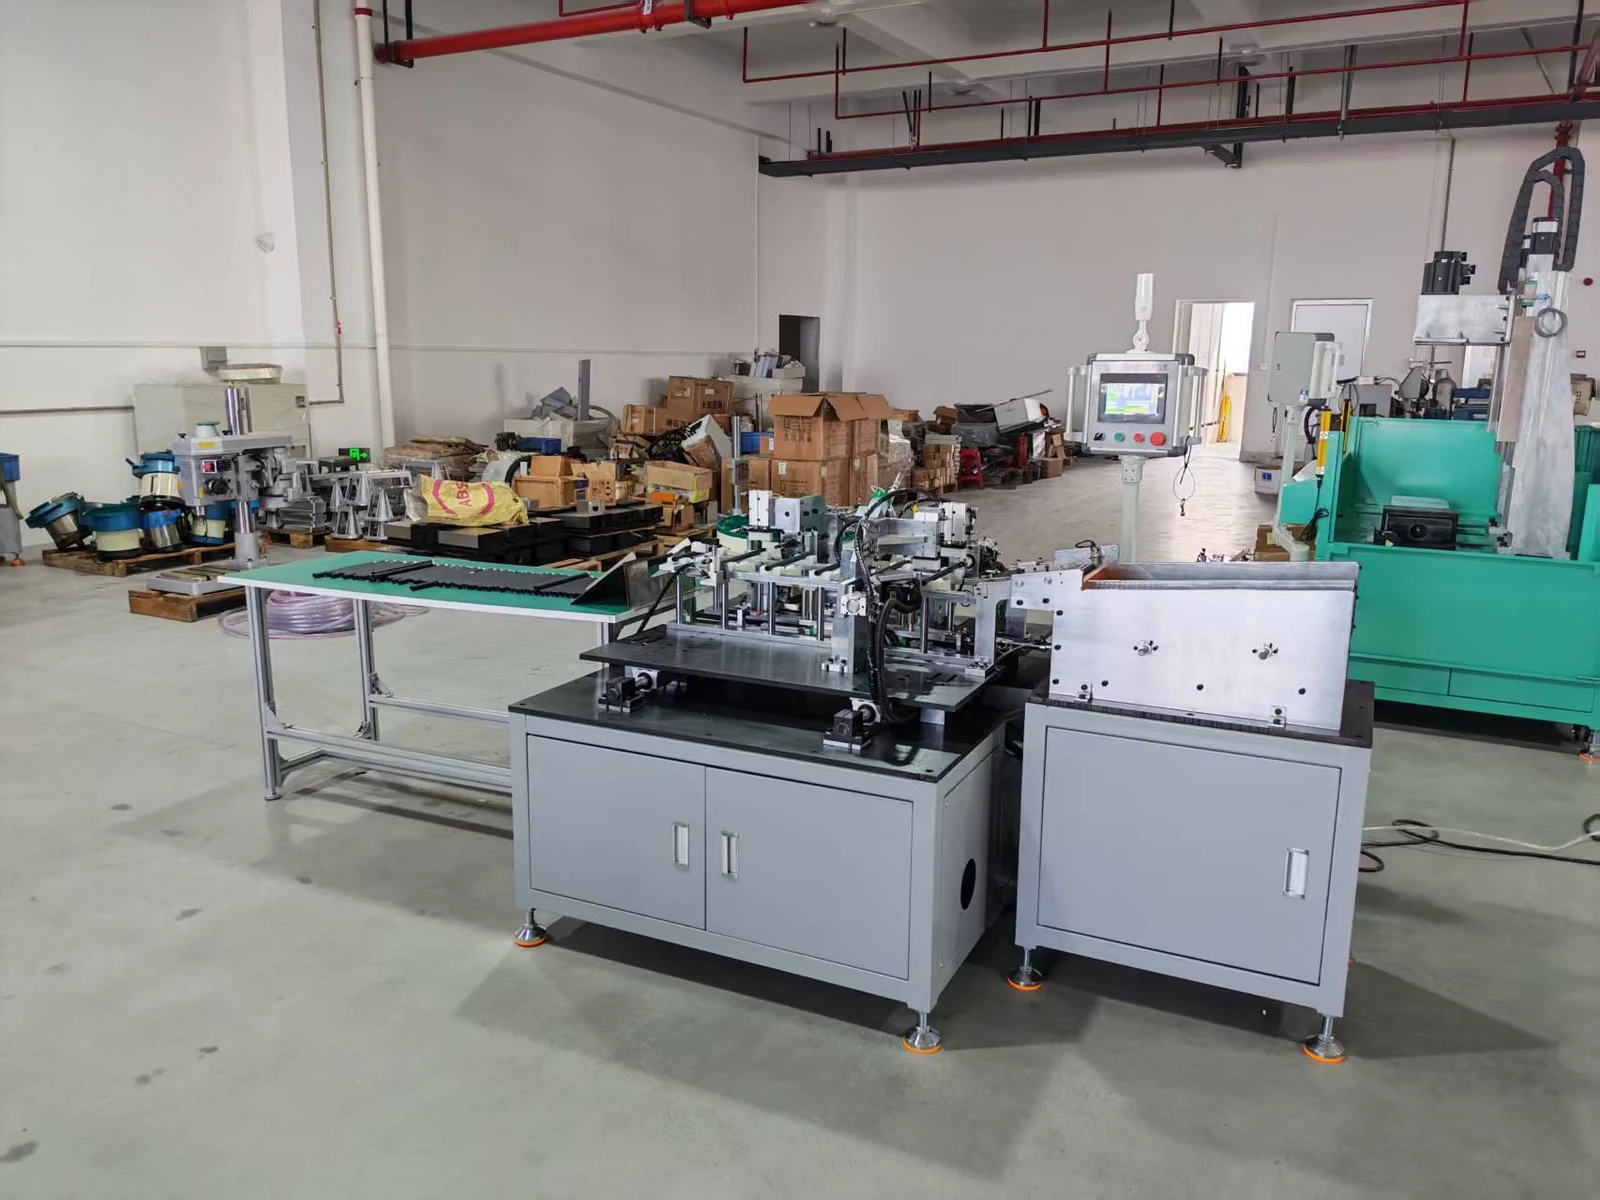
เครื่องขันยึดสกรู M12 อัตโนมัติเต็มรูปแบบป้อนท่อโลหะและชิ้นส่วนเกลียว ขันยึดเข้าด้วยกัน แล้วนำชุดประกอบออก การผลิตและทดสอบเดินเครื่องเสร็จสมบูรณ์แล้ว และเครื่องพร้อมจัดส่ง
 ดูภาพขนาดเต็ม ↗
วิดีโอจากโรงงาน
ดูรอบการทำงานอัตโนมัติและผังเครื่อง
วิดีโอจากโรงงานสองคลิปแสดงเครื่องที่สร้างเสร็จแล้วขณะทำงาน และการจัดวางอุปกรณ์ป้อนและขันยึด
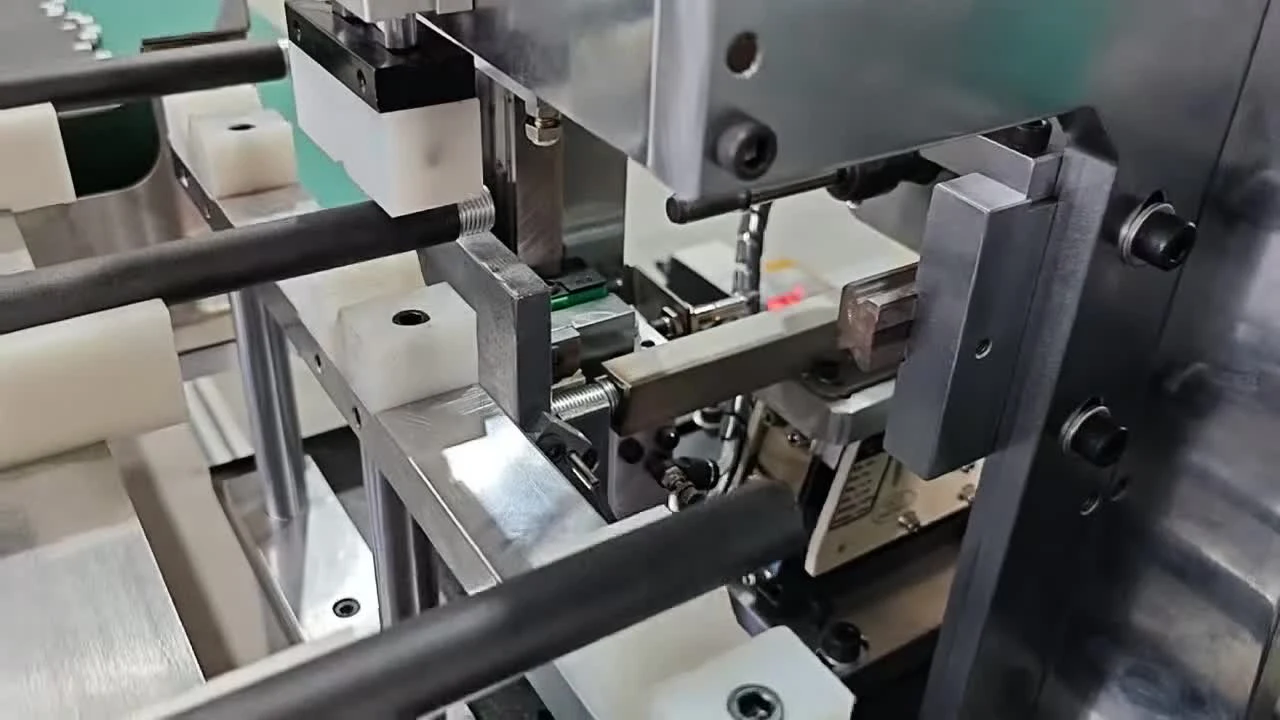
รอบการประกอบ M12 อัตโนมัติ
ชมการป้อนท่อ การขันยึดชิ้นส่วนเกลียว และการนำชิ้นงานที่ประกอบแล้วออก
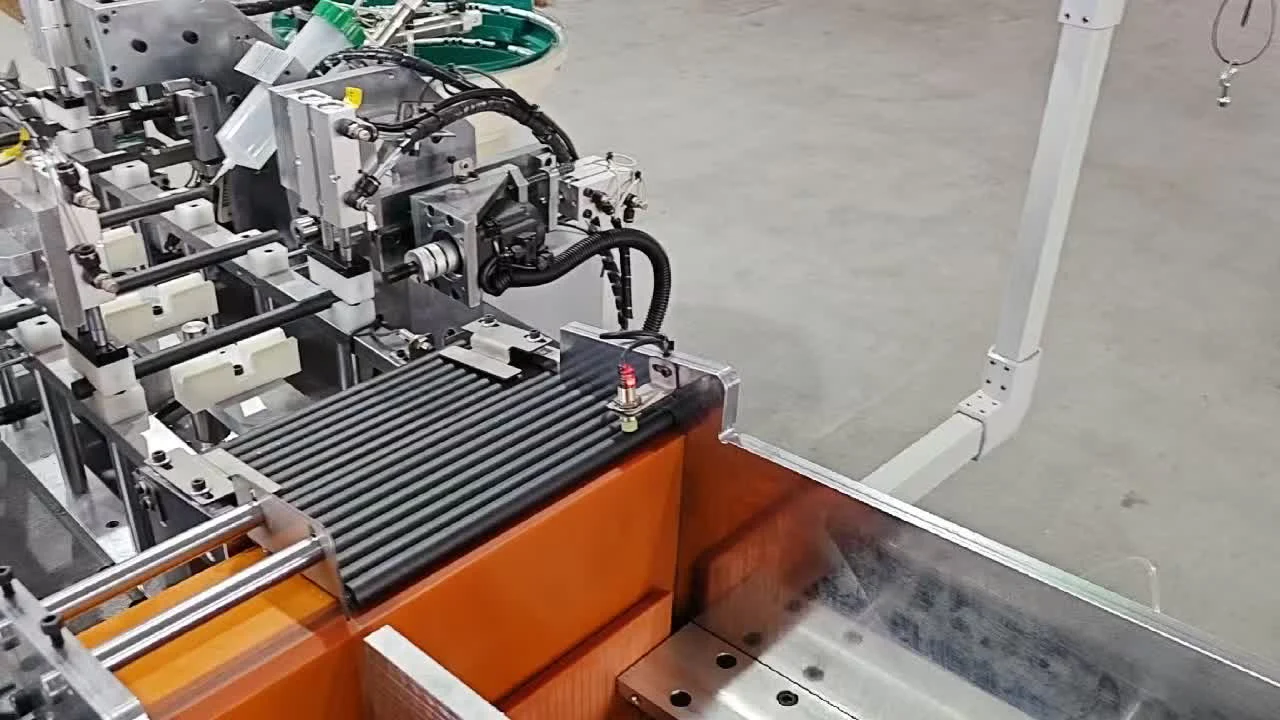
พาชมเครื่องขันยึดสกรู M12
ตรวจดูผังอุปกรณ์ การจ่ายชิ้นส่วน และการจัดวางระบบจัดการท่อ
งานประกอบ
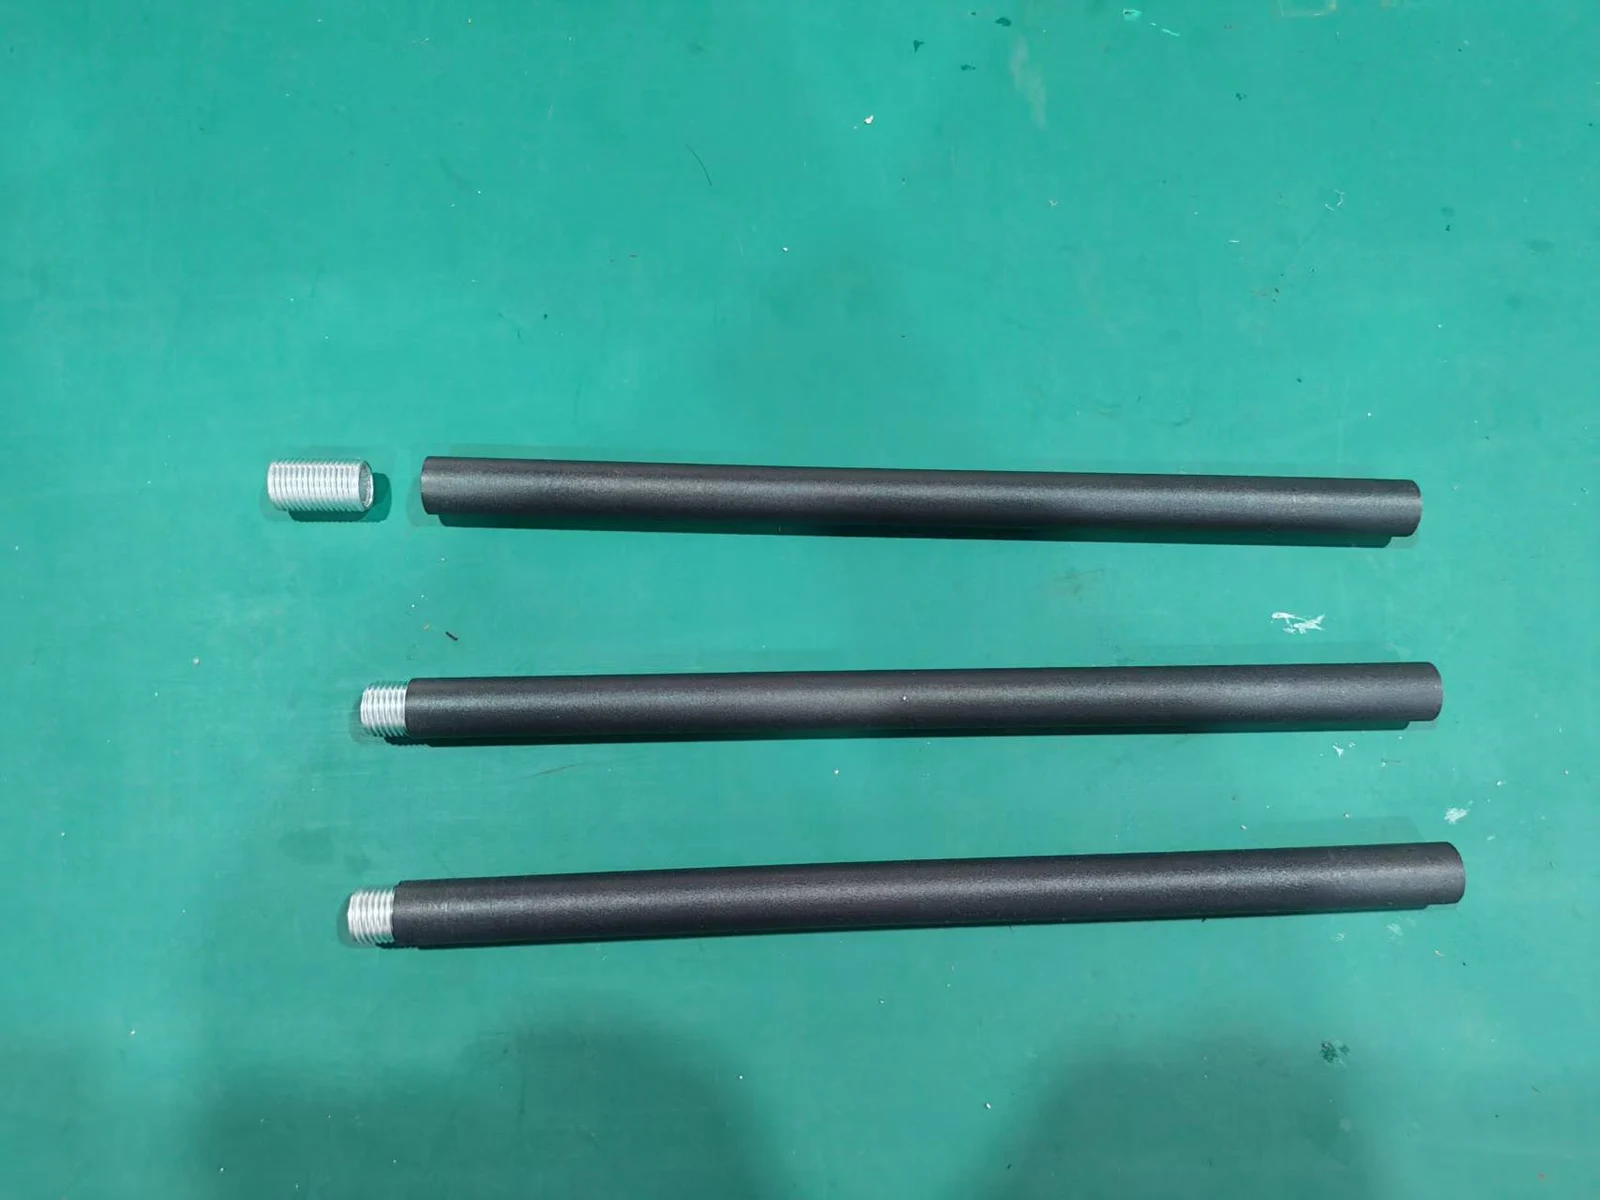
ขันยึดชิ้นส่วน M12 เข้าในท่อยาว 260 mm
เป้าหมายคือการลดงานประกอบด้วยมือและต้นทุนแรงงาน โดยทำให้ลำดับการป้อน ขันยึด และนำชิ้นงานออกเป็นอัตโนมัติ
 ดูภาพขนาดเต็ม ↗
กำหนดรูปแบบตามชิ้นส่วนสองชิ้นที่ประกอบเข้าด้วยกัน
เกลียวในของท่อถูกเตรียมไว้แล้วก่อนประกอบ เครื่องติดตั้งชิ้นส่วนเกลียวให้ได้ความลึกในการขันยึดตามที่กำหนดประมาณ 6 mm
ถาดสั่นป้อนชิ้นส่วนเกลียว ชั้นเก็บแยกต่างหากจ่ายท่อ ส่วนชุดเคลื่อนย้ายด้วยลมและชุดขับขันยึดเซอร์โวดำเนินลำดับการประกอบภายใต้การควบคุมของ PLC
การผลิตและทดสอบเดินเครื่องเสร็จสมบูรณ์แล้ว เครื่องพร้อมจัดส่ง ภาพถ่ายและวิดีโอบันทึกขั้นตอนนี้ของโครงการ
ลำดับการทำงาน
เติมชิ้นส่วน แล้วเริ่มการประกอบอัตโนมัติ
ผู้ปฏิบัติงานเริ่มเดินเครื่องและเติมชิ้นส่วนทั้งสองประเภทเป็นระยะ
โหลดและเริ่มทำงาน
ผู้ปฏิบัติงานเติมชิ้นส่วนเกลียวลงในถาดสั่น วางท่อในชั้นเก็บ แล้วเริ่มเดินเครื่อง
ป้อนและกำหนดตำแหน่ง
ถาดส่งชิ้นส่วนเกลียวออกมา ขณะที่กลไกป้อนท่อเคลื่อนย้ายท่อจากชั้นเก็บไปยังตำแหน่งทำงาน
ขันยึด
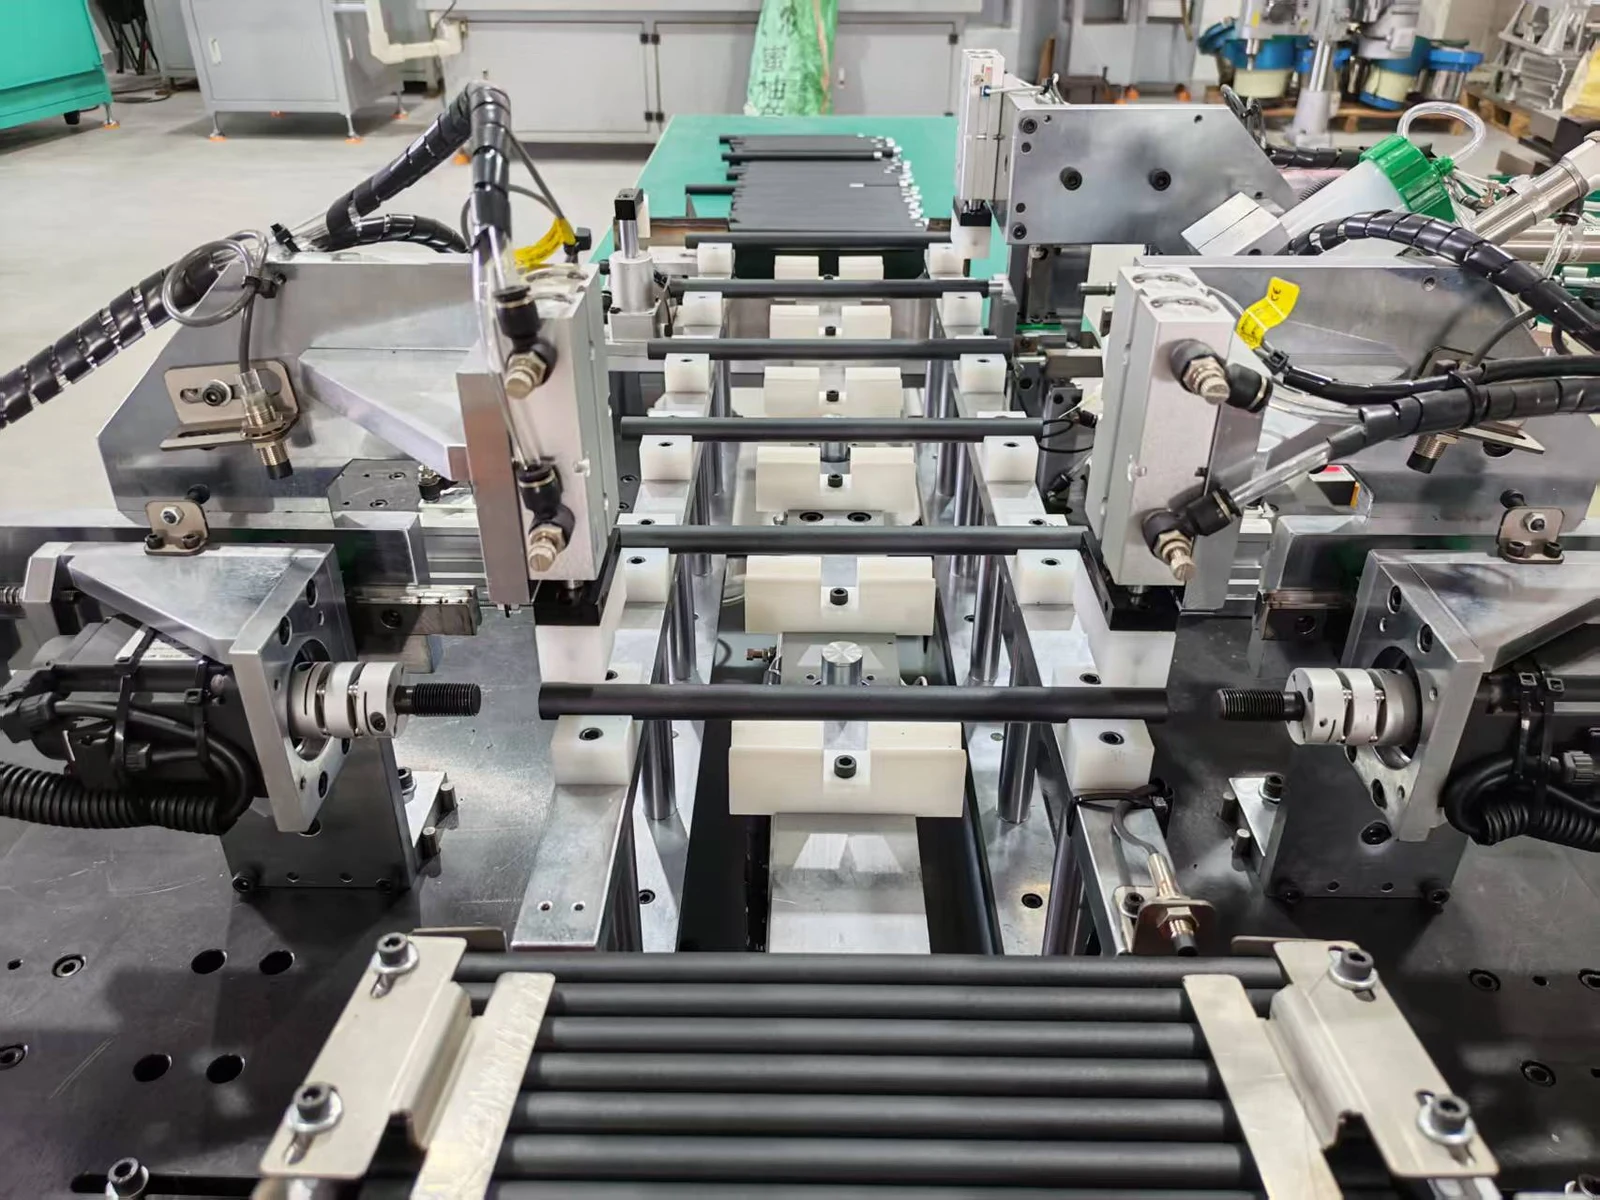
กลไกขับเคลื่อนด้วยเซอร์โวขันยึดชิ้นส่วนเกลียว M12 × 20 เข้าในเกลียวใน M12 ที่มีอยู่แล้วของท่อ
นำชิ้นงานออกและทำซ้ำ
ท่อที่ประกอบแล้วถูกนำออกและเริ่มลำดับการทำงานซ้ำ ผู้ปฏิบัติงานเติมถาดและชั้นเก็บท่อเป็นระยะ
การกำหนดค่าโครงการ
ระบบป้อนเฉพาะพร้อมการขันยึดด้วยเซอร์โว
PLC ประสานลำดับการทำงานอัตโนมัติ โดยมีหน้าจอสัมผัสให้ผู้ปฏิบัติงานควบคุม ชั้นเก็บท่อและถาดสั่นจ่ายชิ้นงานทั้งสองประเภทแยกจากกัน
ความจุและขนาดที่ระบุเป็นข้อมูลของเครื่องนี้ โครงการที่คล้ายกันเริ่มจากแบบท่อและชิ้นส่วนเกลียวของคุณ ลักษณะการป้อน และผลการขันยึดที่ต้องการ
| เกลียวในของท่อ | M12 |
|---|---|
| ความยาวท่อ | 260 mm |
| รหัสระบุชิ้นส่วนเกลียว | M12 × 20 |
| ความลึกในการขันยึดที่กำหนด | ประมาณ 6 mm |
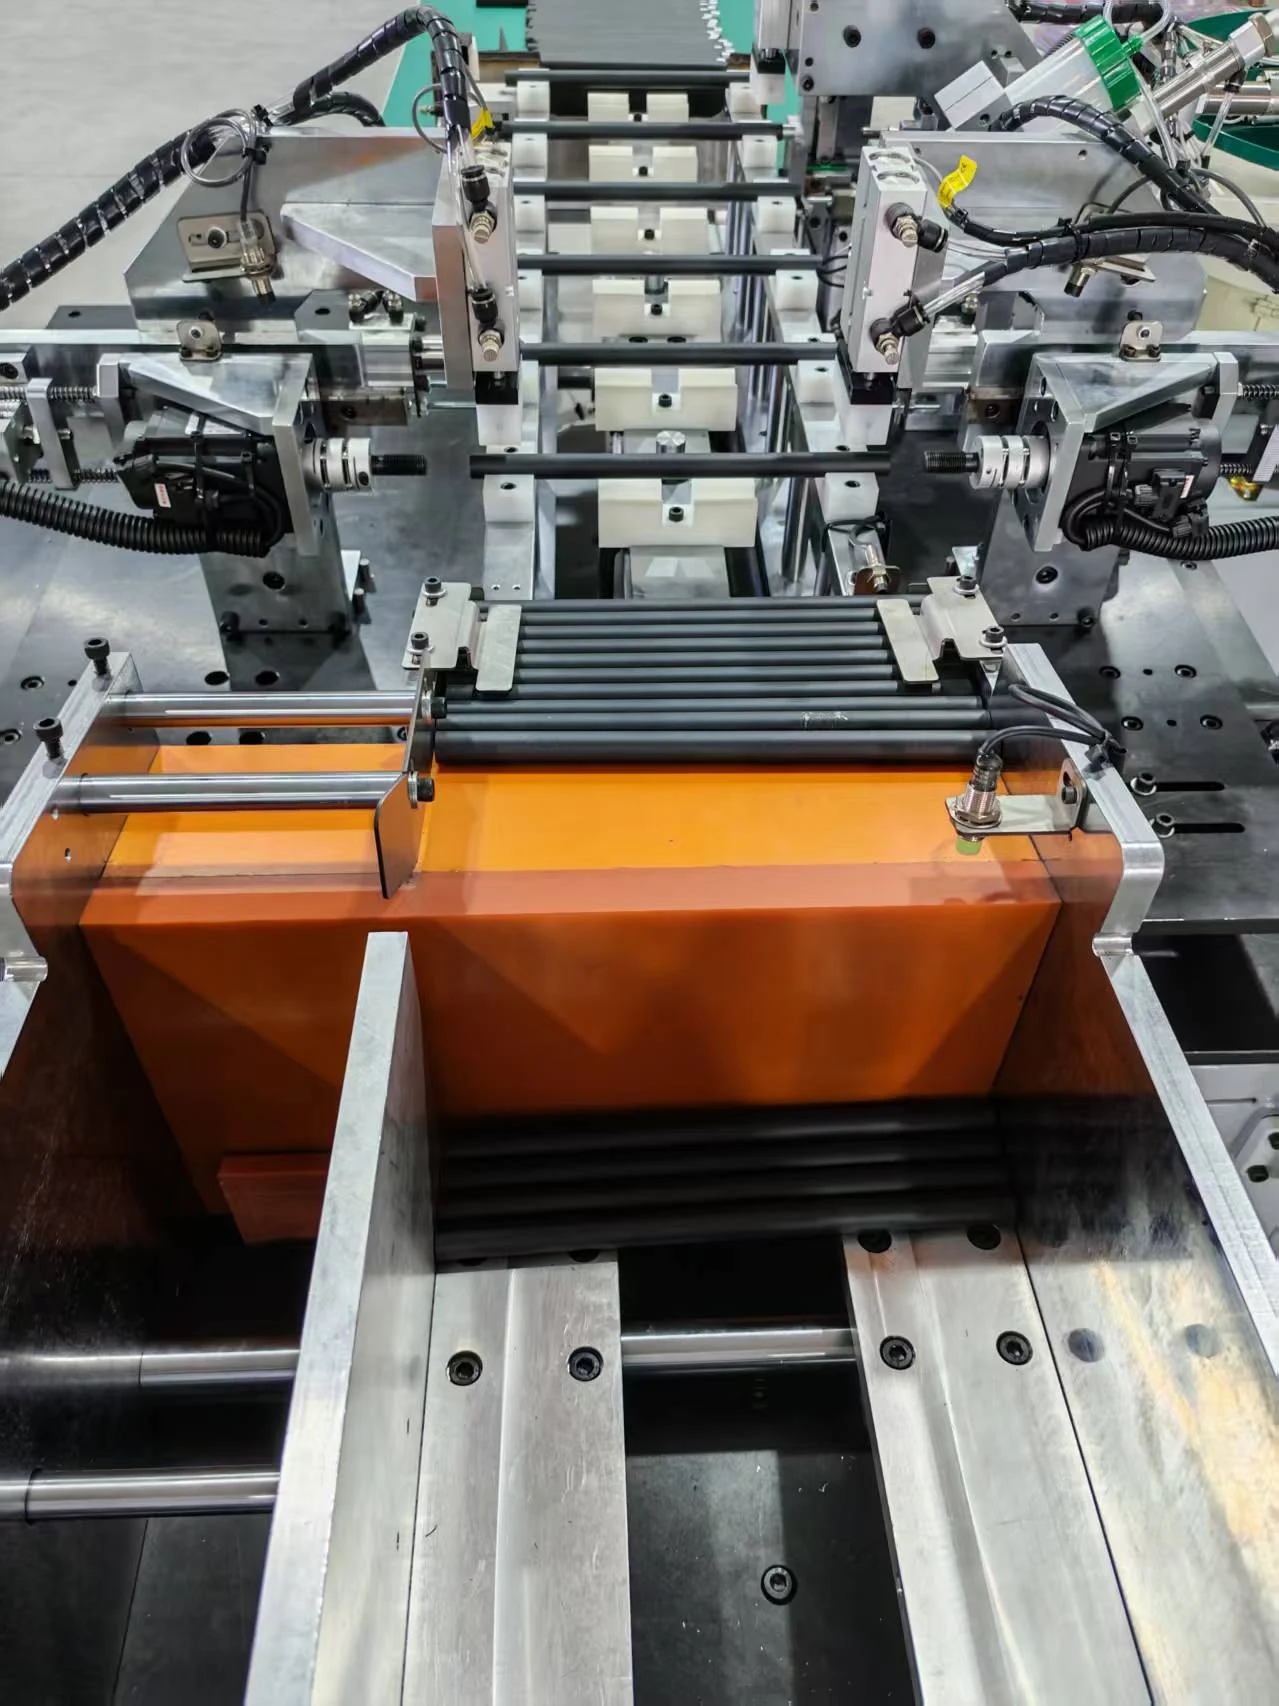
| ชั้นเก็บท่อ | 600 × 500 × 280 mm; ท่อประมาณ 200 ท่อน |
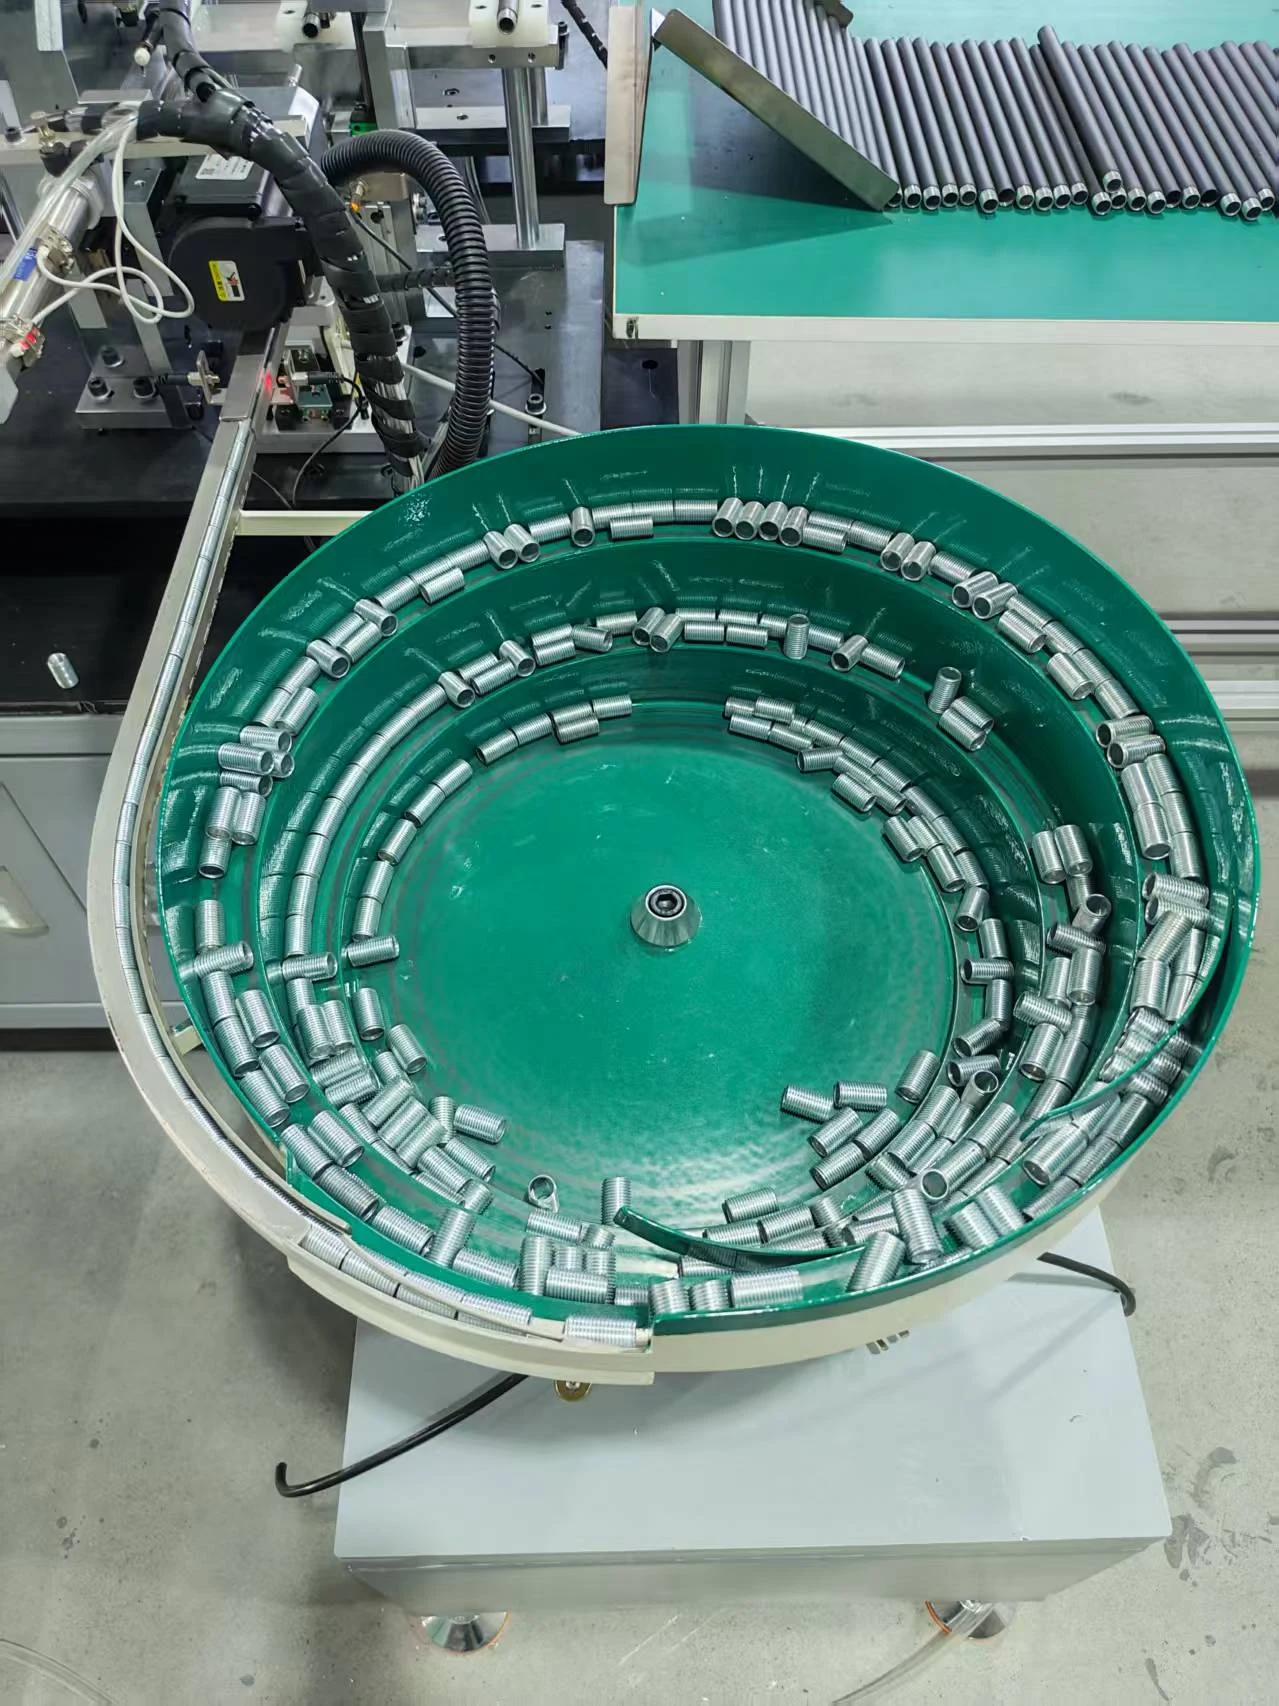
| ถาดสั่น | เส้นผ่านศูนย์กลาง 530 mm; ชิ้นส่วนเกลียวประมาณ 450 ชิ้น |
| ชุดขับเคลื่อนการขันยึด | มอเตอร์เซอร์โว 0.75 kW |
| การเคลื่อนย้ายชิ้นส่วน | กลไกดันด้วยลม |
| ระบบควบคุม | PLC และจอสัมผัส |
| แหล่งจ่ายไฟ | 380 V |
| ขนาดเครื่อง | ประมาณ 3350 × 1850 × 1700 mm |
| น้ำหนักเครื่อง | ประมาณ 300 kg |
รายละเอียดเครื่องจักร
ตรวจดูอุปกรณ์ป้อนและขันยึด
เปิดภาพถ่ายจากโรงงานภาพใดก็ได้ในขนาดเต็มเพื่อตรวจดูอุปกรณ์
 ดูภาพขนาดเต็ม ↗
ชุดป้อนชิ้นส่วนเกลียว
ถาดขนาด 530 mm บรรจุชิ้นส่วนเกลียวได้ประมาณ 450 ชิ้นสำหรับการป้อนอัตโนมัติ
 ดูภาพขนาดเต็ม ↗
สถานีขันยึดเซอร์โว
ชุดขับเซอร์โว 0.75 kW ทำหน้าที่ขันยึดที่สถานีทำงานเฉพาะ
 ดูภาพขนาดเต็ม ↗
การเก็บและป้อนท่อ
ชั้นเก็บขนาด 600 × 500 × 280 mm บรรจุท่อได้ประมาณ 200 ท่อน
 ดูภาพขนาดเต็ม ↗
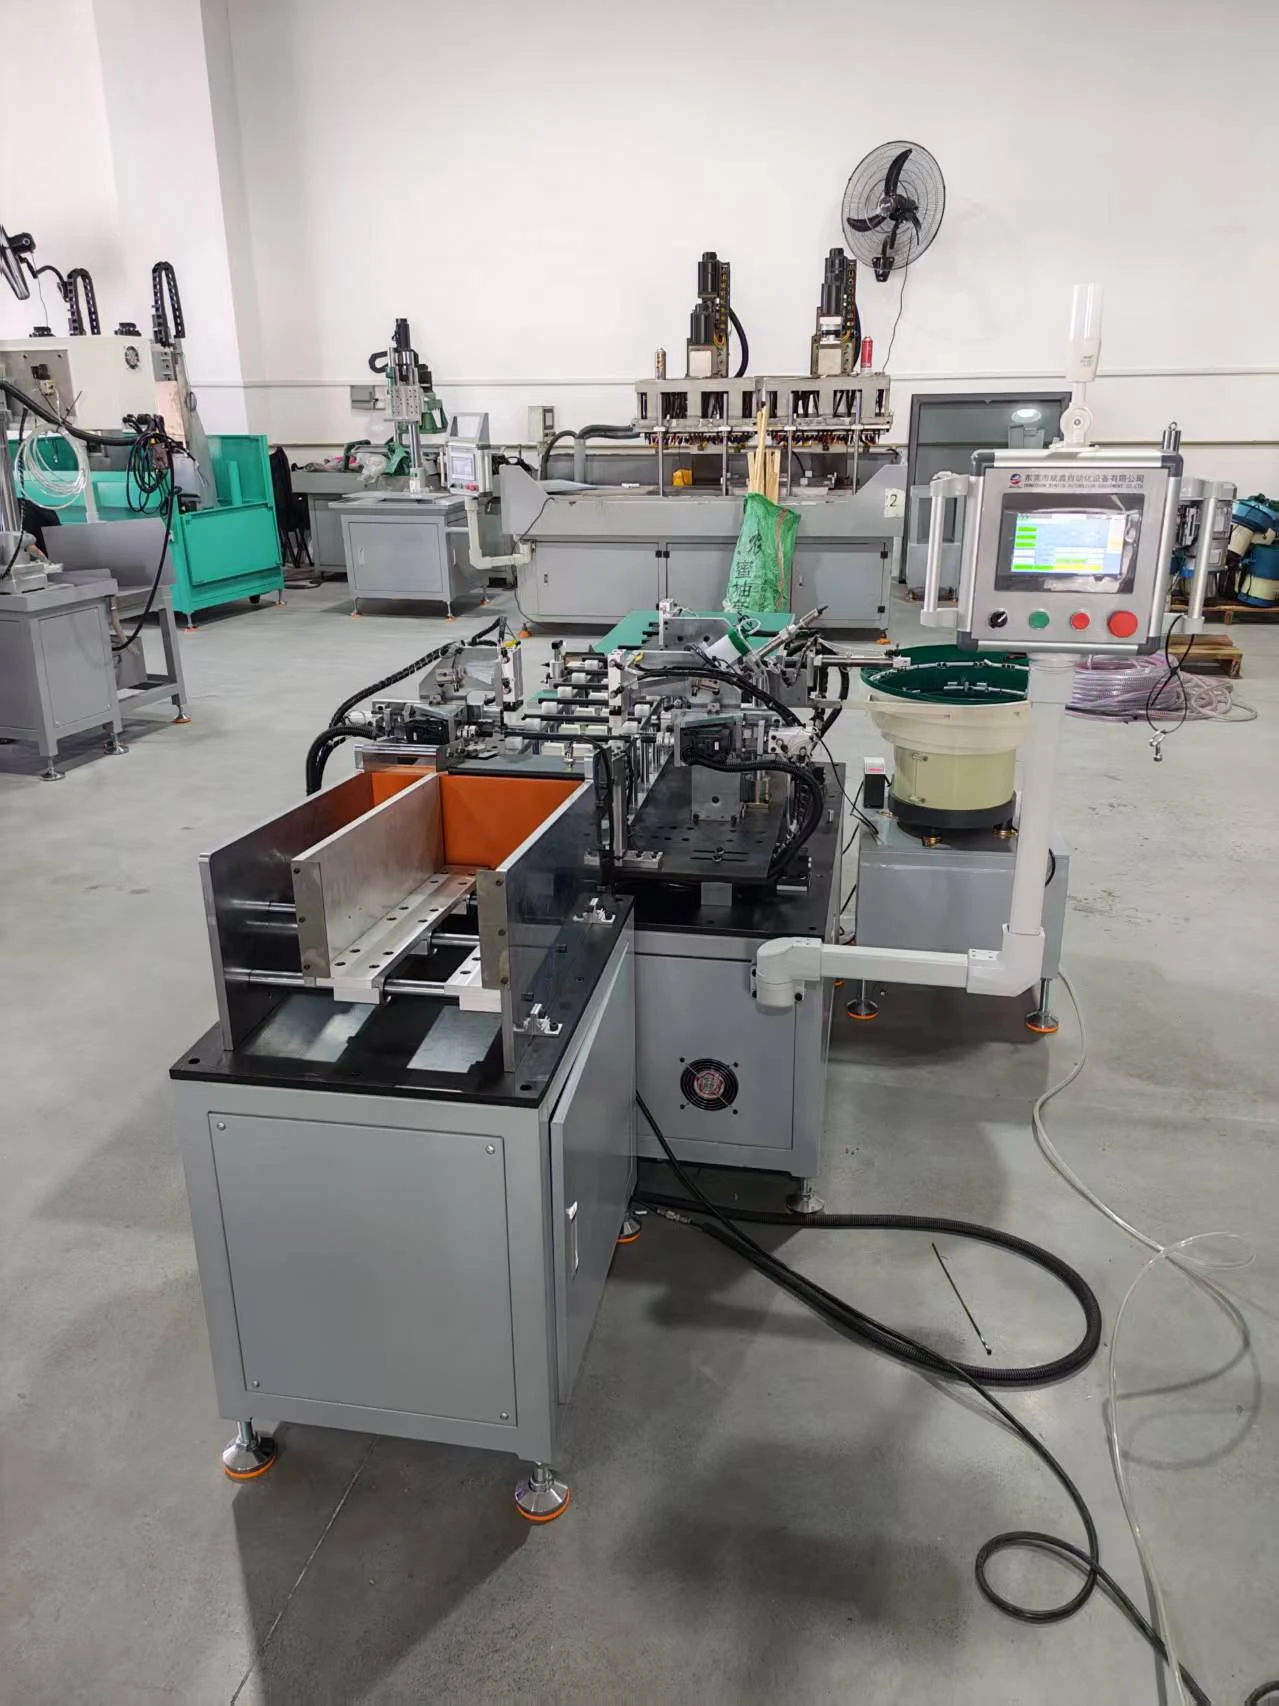
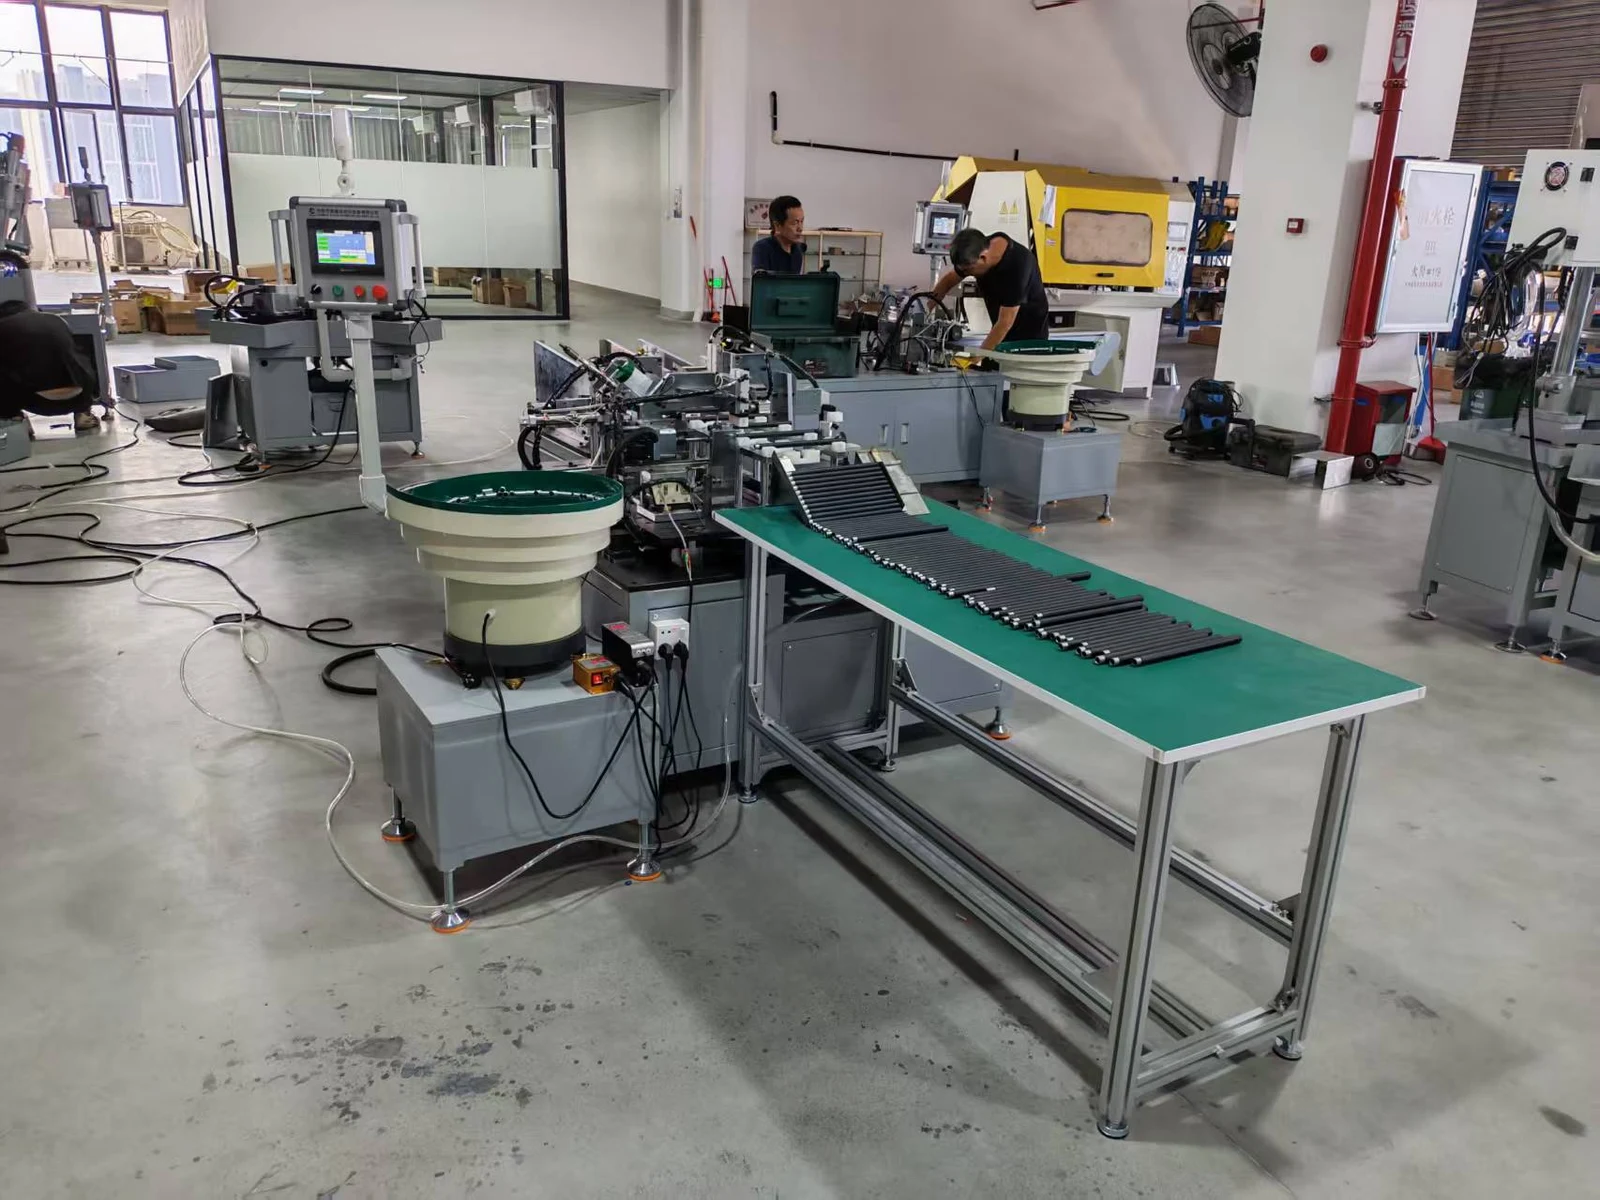
ภาพด้านข้างเครื่อง
เครื่องที่สร้างเสร็จแล้วก่อนจัดส่ง แสดงอุปกรณ์ประกอบจากด้านข้าง
 ดูภาพขนาดเต็ม ↗
วางแผนงานประยุกต์ของคุณ
คุณมีงานประกอบท่อที่คล้ายกันหรือไม่?
แบบชิ้นงานมีประโยชน์ แต่ภาพชิ้นงานที่ชัดเจนพร้อมคำอธิบายก็เพียงพอที่จะเริ่มปรึกษา
ปรึกษาเกี่ยวกับชิ้นงานของคุณรายละเอียดที่เป็นประโยชน์ในการแจ้ง
- แบบหรือภาพถ่ายที่ชัดเจนของท่อและชิ้นส่วนเกลียว
- ข้อกำหนดเกลียว ความลึกในการขันยึด และข้อกำหนดแรงบิดถ้ามี
- รูปแบบชิ้นส่วน วัสดุ และพื้นผิวที่ต้องปกป้อง
- เป้าหมายผลผลิต วิธีโหลดชิ้นงาน และการตรวจรับ
เครื่องหรือโซลูชันที่เลือกจะรวมอยู่ในคำขอสอบถามของคุณ