
Bir fikstür veya ayrı kurulumlar
Önerilen bağlama elemanları yerindeyken hangi takımların parçaya erişebildiğini inceleyin. Parça yeniden konumlandırılacaksa referans aktarımını ve tüm süreç sonunda doğrulanacak özellik ilişkilerini belirleyin.
Özel çözümler
Çeşitli yüzlerde özellikler bulunan metal parçalar için özel delme ve kılavuz çekme düzenini inceleyin. BINSING, dikey ve yatay işleme kafası düzenlemelerini parçaya özel iş parçası bağlamayla birleştirir. Takım erişimini, işlem sırasını ve dahil edilen işleme kapsamını tanımlamak için işaretlenmiş bir çizim gönderin.

Eşgüdümlü iş parçası bağlamasıyla birden fazla yüzde özellik işleme
Delme · Kılavuz çekme · Birden fazla yüz
Çok yüzlü bir makine incelemesi, tamamlanan özellikler ve sağlanan ham parça ile başlar. Aşağıdaki satırlar bir teklif için gereken bilgileri tanımlar; sabit sayıda kafa tahsis etmezler veya her yüzün tek bir sıkma işleminde tamamlanabileceği sözünü vermezler.
| İşlev | İncelenecek kapsam | İş parçanız için doğrulanacaklar |
|---|---|---|
| Yüzleri ve işlenecek özellikleri belirleyin | Her deliği, dişi ve hazırlanmış özelliği belirli bir yüze atayın. | Teknik resimdeki özellik kimlikleri, yaklaşma yönleri, ölçüler ve derinlik referansları |
| Konum ve destek belirleyin | Gelen parçada mevcut yüzeylerin etrafında bir iş parçası bağlama konsepti seçin. | Referans yüzeyler, izin verilen temas bölgeleri, korunacak yüzeyler ve işlenmemiş parça varyasyonları |
| Takım erişimini inceleyin | Yaklaşma, kesme ve geri çekilme boyunca kafa, takım ve tutucu erişimini değerlendirin. | Kaburgalar, girintiler, bağlama elemanları, komşu takımlar ve açık deliklerin ötesindeki alan |
| İşlem sırasını planlayın | Gruplanabilecek özellikleri, önceki işlem veya yeniden konumlandırma gerektirenlerden ayırın. | Kılavuz çekmeden önce delme gereksinimleri, kesişen delikler ve herhangi bir parça aktarımı |
| Tamamlanan parça kontrollerini tanımlayın | Her bitmiş özelliği ve yüzler arası konum ilişkisini muayene ölçütüne bağlayın. | Dahil edilen işlemler, makine dışındaki bitirme veya temizlik işleri ve ölçüm sorumluluğu |
Çok taraflı işleme yönlerini açıklar. Çoklu iş mili bir takım düzenlemesini tanımlarken, kontrollü eksenler makine hareketini tanımlar. Dikey ve yatay kafa düzeni tek başına beş eksenli bir CNC makinesi veya eş zamanlı işleme garantisi değildir.
Önerilen bağlama elemanları yerindeyken hangi takımların parçaya erişebildiğini inceleyin. Parça yeniden konumlandırılacaksa referans aktarımını ve tüm süreç sonunda doğrulanacak özellik ilişkilerini belirleyin.
Deliklerin nerede buluştuğunu, hangi yüzeylerin daha önce tamamlandığını ve talaş veya çapaklara nasıl erişilebileceğini gösterin. Dahili son işlem, yıkama ve sızıntı testi açık bir kapsam gerektirir; açıklıkları tek başına oluşturmak bu sonuçları doğrulamaz.
Yalnızca karşılıklı iki delme yüzü için yatay çift kafalı platformu karşılaştırın. Tabla çevresinde ardışık işlemler için döner indekslemeyi değerlendirin. Seçenekleri aynı özellik listesi ve yükleme kapsamıyla karşılaştırın.
Bu ekipman referansları yerleşim planlarını göstermektedir. Önerilen konfigürasyon ve iş parçası için spesifikasyonlar ve performans onaylanmıştır.
İşleme kafaları bağlanmış parçaya farklı yönlerden yaklaşır.
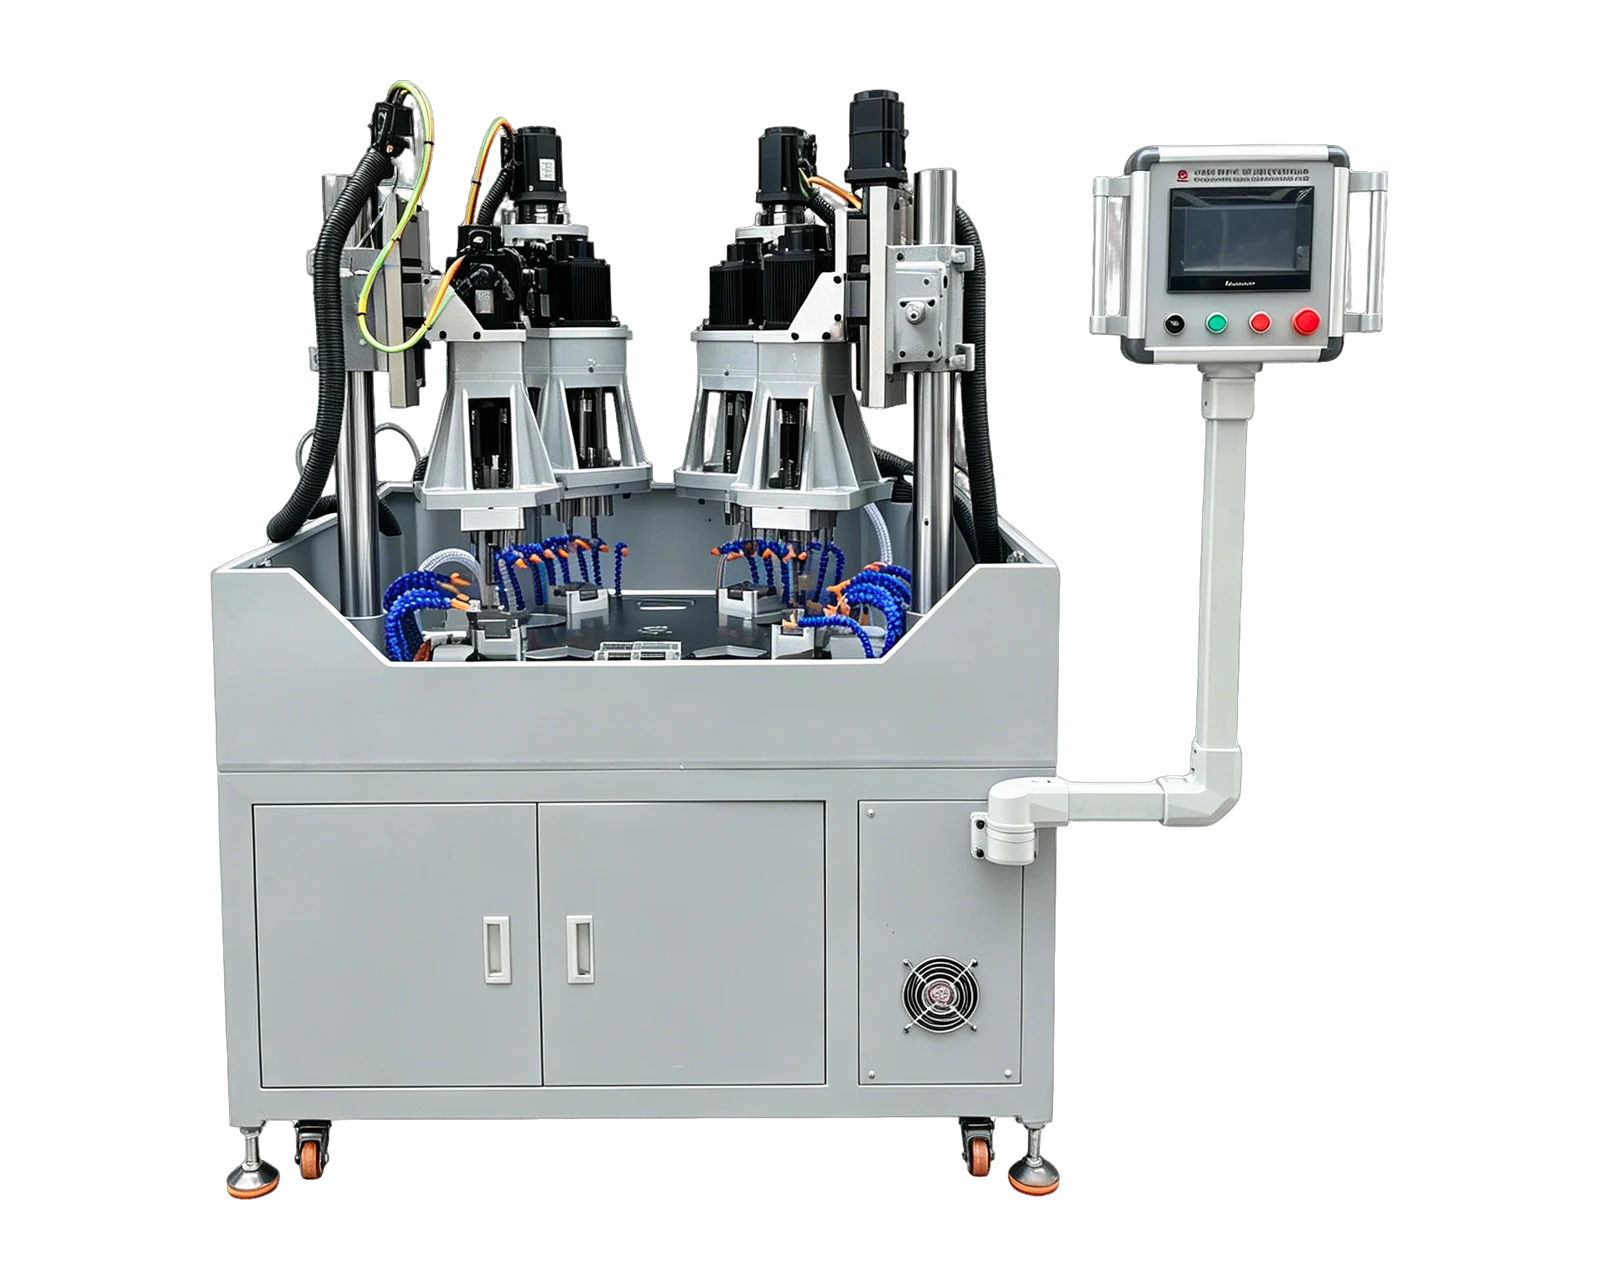
İndekslenmiş düzen, çeşitli yönlerden işlemeyi birleştirir.
Kullanım videoları ve uzaktan yönlendirme İngilizce ve Çince olarak sunulur.
Ekipman referans videosunu izleyinÇok yönlü delme ve kılavuz çekme makinesinin fiyatı; işleme yönlerine, kafa ve takımlara, iş parçası bağlamasına, parça hareketine, kontrollere ve taşıma işlevlerine bağlıdır. Her yüz için dahil edilen işlemleri ve elle yeniden konumlandırmaları belirten kapsam isteyin. Teklifler aynı bitmiş parça gereksinimini kapsasın diye makine dışındaki çapak alma, temizlik ve muayeneyi tanımlayın.
Bu, proje hedefi olarak değerlendirilebilir. Önerilen takımlar, tutucular, destekler ve bağlama elemanları gerekli özelliklere çarpmadan erişmelidir. Tek bağlama kapsamını doğrulamadan önce yerleşimde yeniden yönlendirme veya ayrı işlem olup olmadığını belirleyin.
Kararlaştırılan sıra hangi işlemlerin eşzamanlı yapılacağını belirler. Takım erişimi, ortak alan ve işlemler arası bağımlılıklar ayrı adımlar gerektirebilir. Kafa sayısından üretim miktarı çıkarmak yerine işlem haritası isteyin.
Yalnızca bu işlevlerin açıkça dahil edildiği yerlerde. İç kesişimleri ve bitmiş temizlik, kenar ve test gerekliliklerini gösterin. Teklif, makinede neyin gerçekleştirildiğini ve neyin ayrı bir süreç olarak kaldığını tanımlamalıdır.
Yüz, takım ve iş parçası bağlaması arasındaki ilişkiyi değerlendirmeye hazırlanın.
Referans aktarımını ve bitmiş özelliklerin karşılıklı konumunu karşılaştırın.
Giriş, çıkış ve iç son işlem sınırlarını tanımlayın.
Tek cidardaki, karşılıklı iki cidardaki ve birden fazla yüzdeki işlenecek özellikleri ayırın.
Fikstürün temas edebileceği bölgeleri ve muayene sırasındaki parça durumunu belirleyin
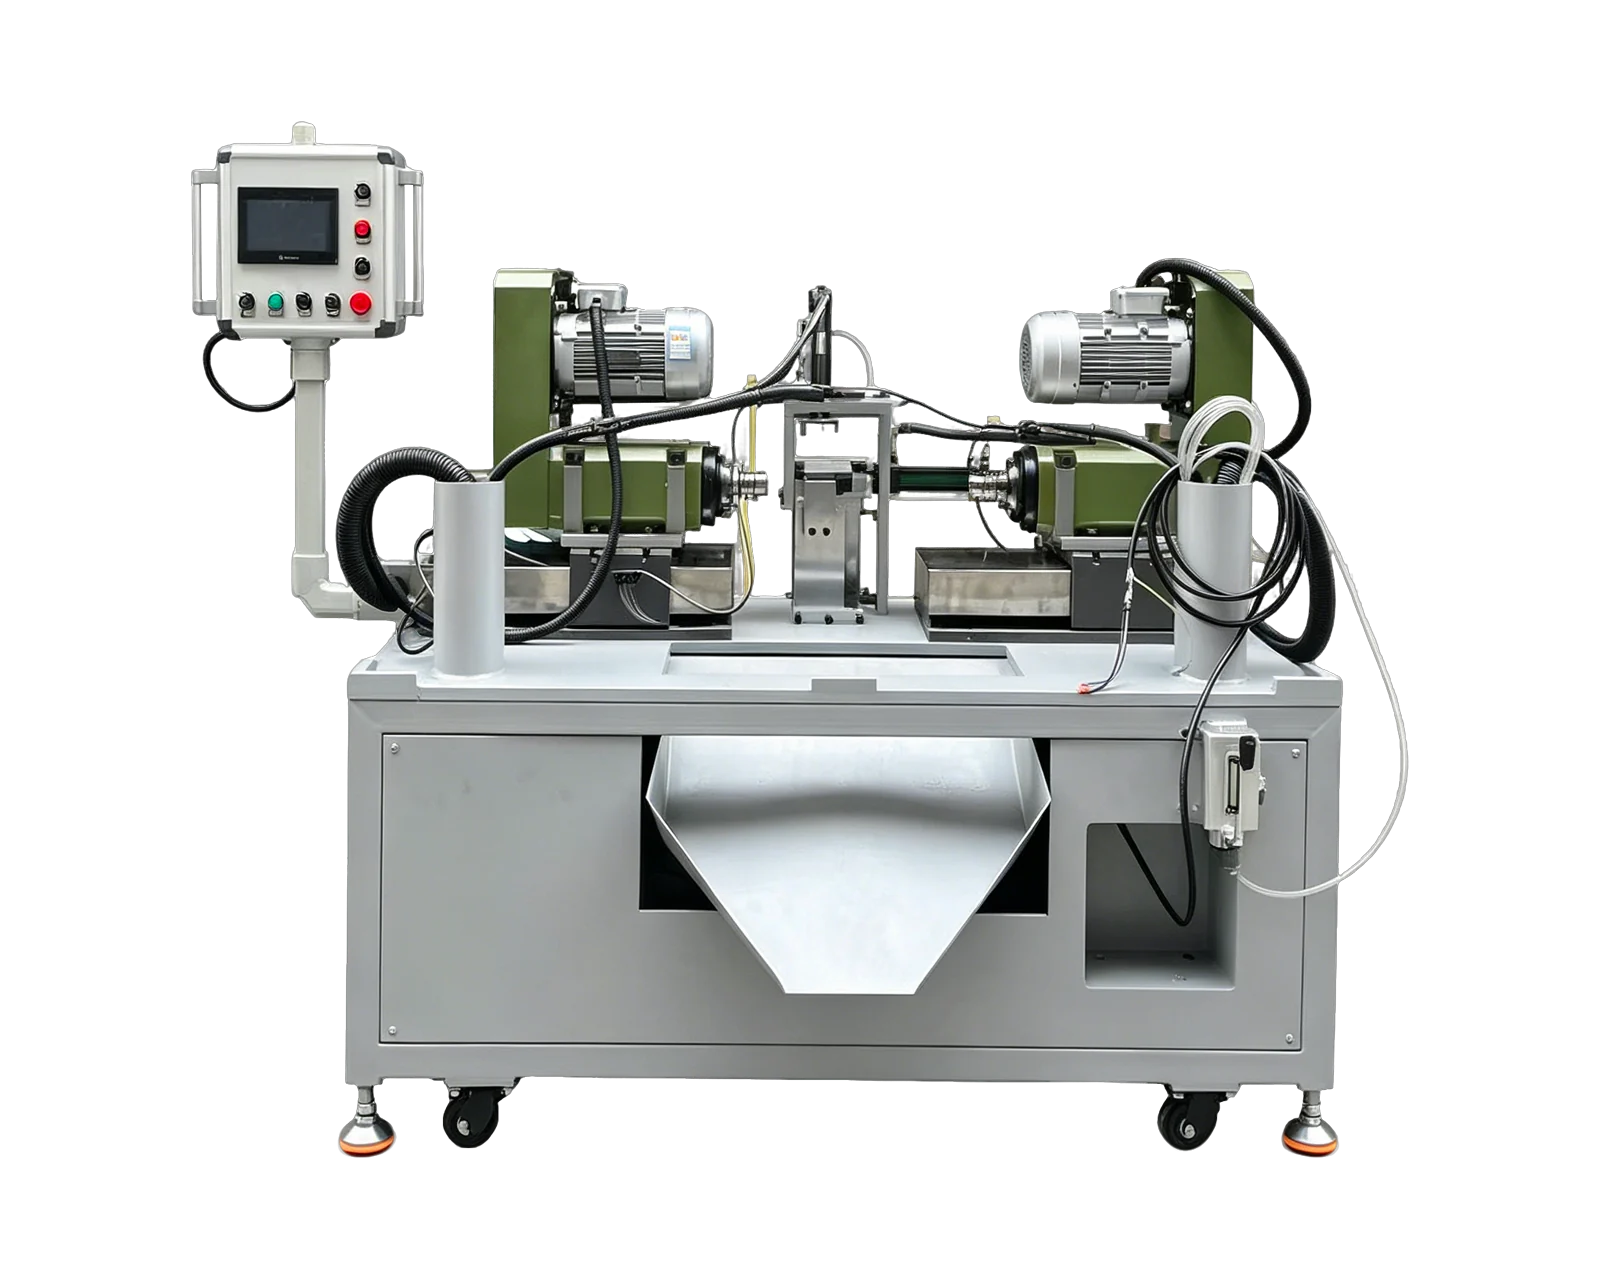
Her iki uçta da işleme gerektiren parçalar için karşılıklı yatay işleme kafaları. İş parçasını tutma ve yükleme parça geometrisine uyarlanır.
Ayrıntıları görüntüle
İş parçasını çok milli işleme sırası boyunca konumlandıran servo traversli platform. Hareketi ve takımları teknik resminize göre tanımlayın.
Ayrıntıları görüntüleTeknik resim, malzeme, delik ve diş detayları, üretim hedefi ve tercih edilen yükleme yöntemini paylaşın.