
Proyecto entregado · Caso de aplicación
Roscado M3 de doble servo para carcasas electrónicas
Cuatro agujeros M3 × 0.5 roscados simultáneamente en una carcasa de acero estampado de 2.0 mm. El operario empuja cada pieza hasta su posición; la máquina rosca los agujeros y expulsa neumáticamente la pieza terminada hacia un canal de recogida.
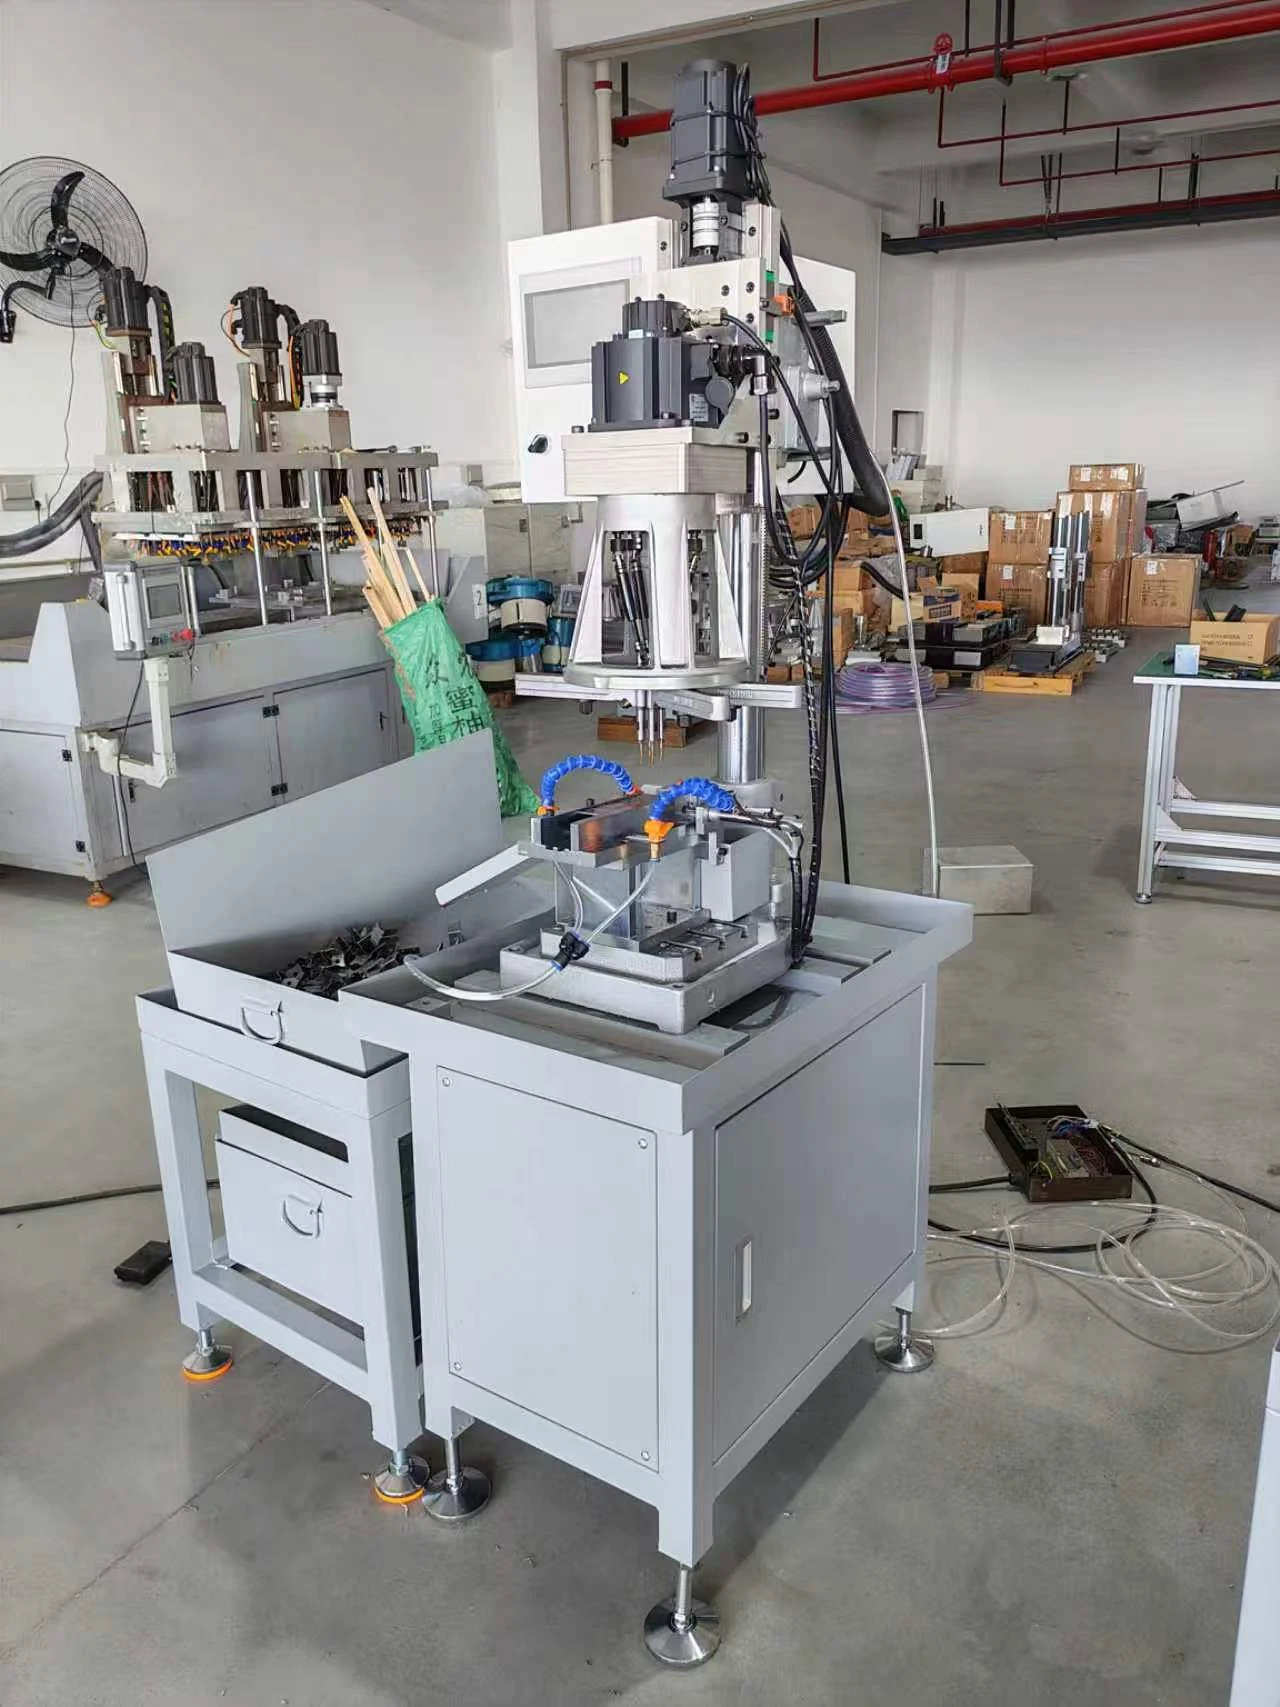 Ver imagen a tamaño completo
La aplicación
Roscas pequeñas en una carcasa de acero estampado de 2.0 mm
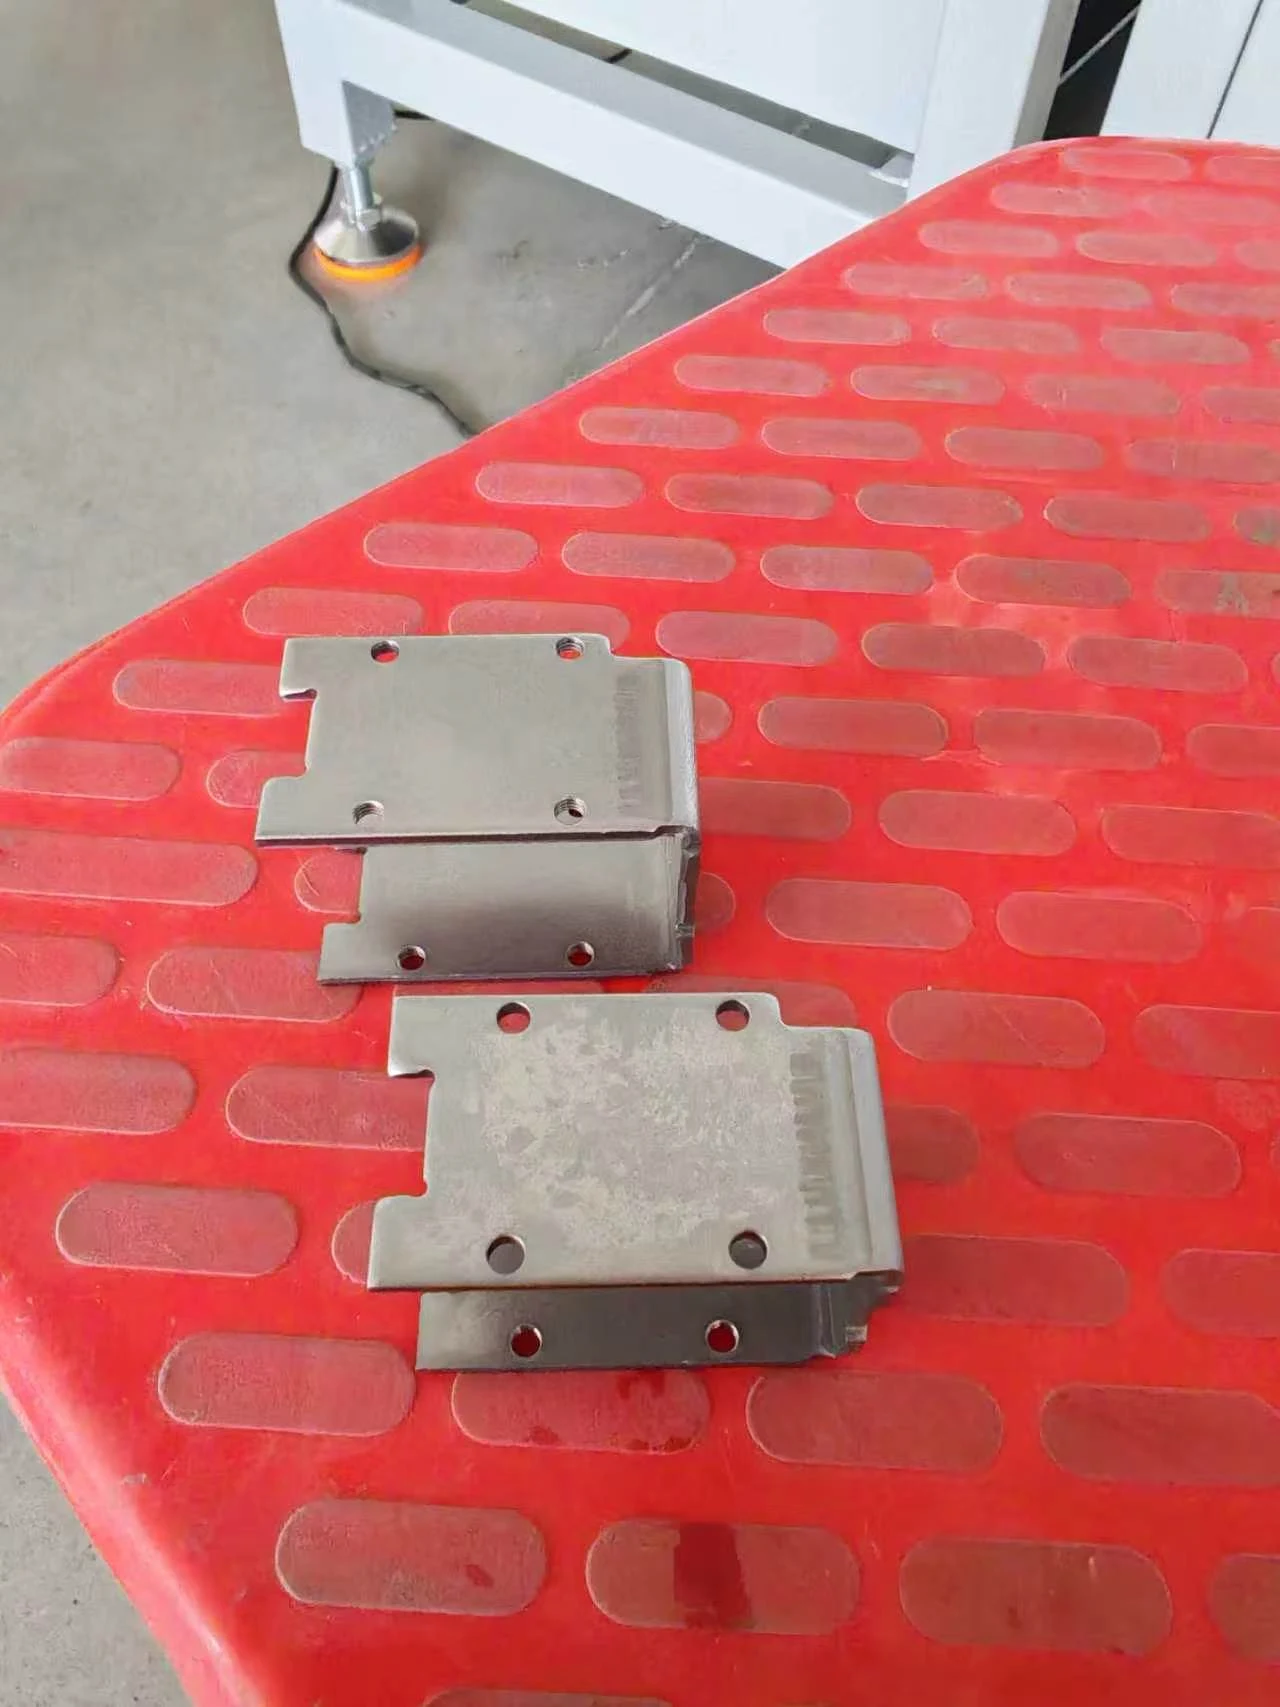
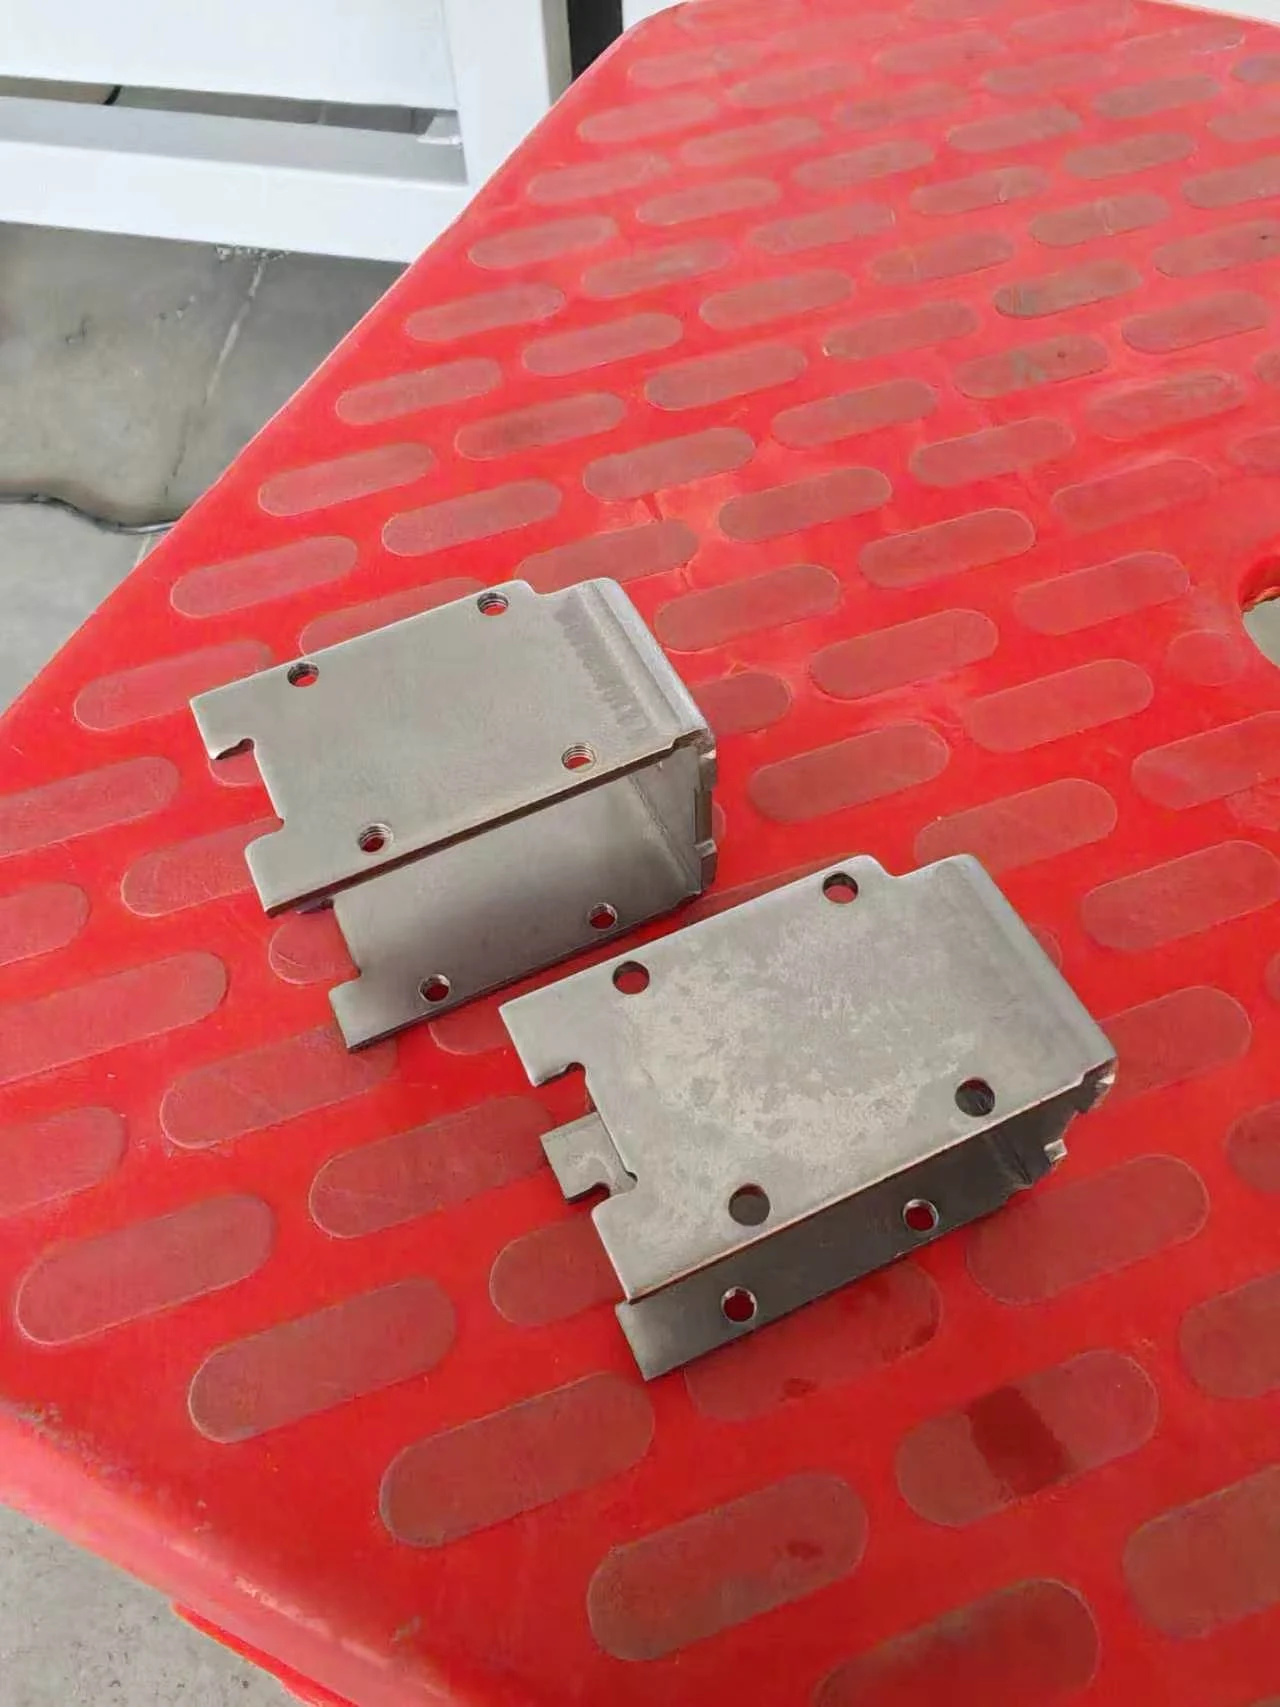
El componente es una carcasa para accesorios electrónicos. Este proyecto procesa cuatro agujeros M3 × 0.5 en una sola operación de roscado simultáneo.
 Ver imagen a tamaño completo
Carcasa y disposición de cuatro agujeros
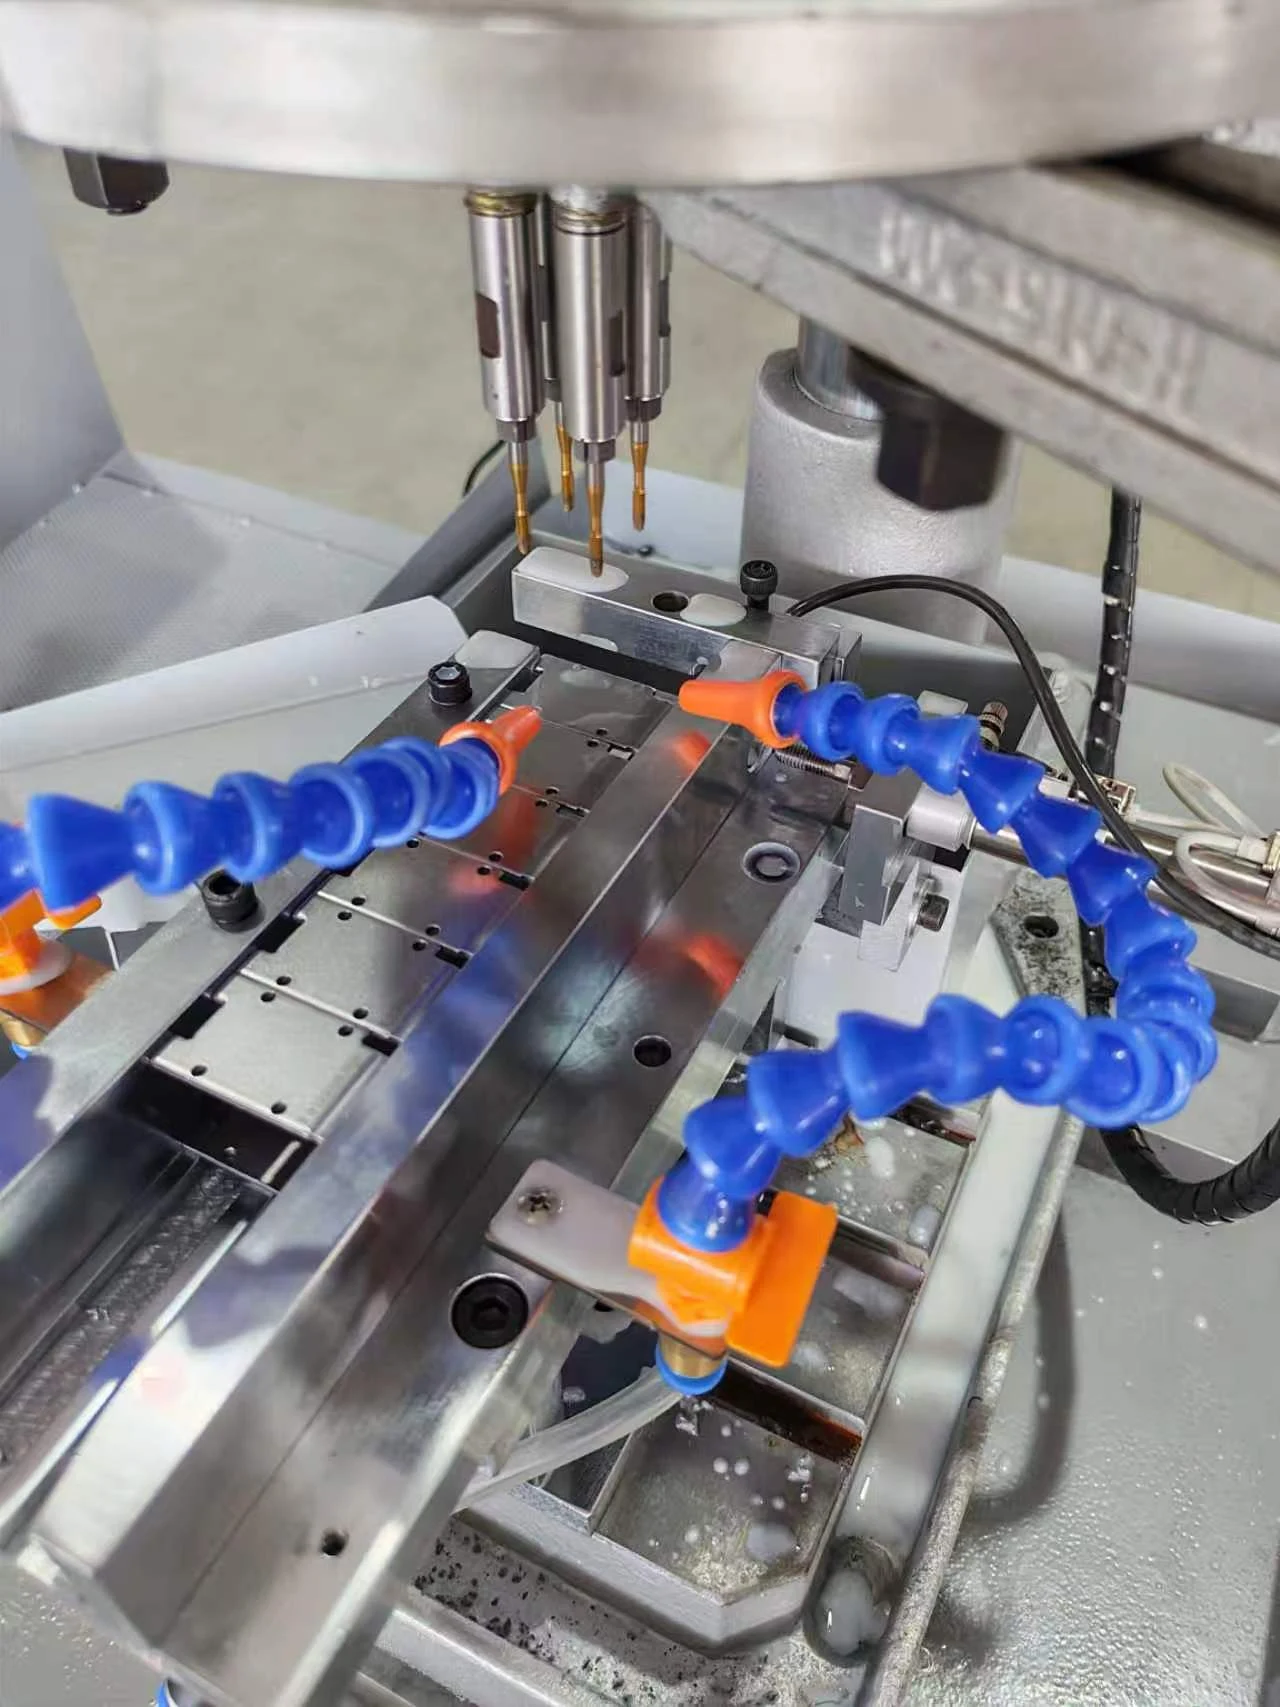
La carcasa de acero estampado de 2.0 mm se coloca para roscar cuatro agujeros simultáneamente.
 Ver imagen a tamaño completo
Detalle de la pieza y de la rosca
Especificación de rosca de esta aplicación entregada: M3 × 0.5.
Aumentar la velocidad de procesamiento
Roscar cuatro agujeros simultáneamente y simplificar la manipulación entre piezas.
Reducir la retirada manual
Utilizar la descarga neumática para transferir la pieza terminada al canal de recogida.
Mejorar la calidad de la rosca
Utilizar el control por servo de la rotación del husillo y del avance en la operación de roscado.
Estos eran los objetivos del proyecto. Aquí no se indican resultados medidos de producción ni de calidad de rosca antes y después.
Secuencia del proceso
Alimentación manual, roscado y descarga automáticos
El operario introduce cada carcasa individualmente. Una vez que la pieza alcanza su posición de referencia, no se requiere ninguna operación de fijación adicional.
Introducir la carcasa
El operario empuja una carcasa hasta la posición de referencia del utillaje.
Posicionar la pieza
El utillaje específico posiciona la carcasa para el cabezal de cuatro husillos, sin un paso adicional de fijación manual.
Roscar cuatro agujeros M3
El sistema de doble servo controla la rotación del husillo y el avance mientras se roscan los cuatro agujeros simultáneamente.
Expulsar y recoger
El mecanismo neumático empuja automáticamente la carcasa terminada al canal de recogida.
Configuración del proyecto
Servos independientes para la rotación del husillo y el avance
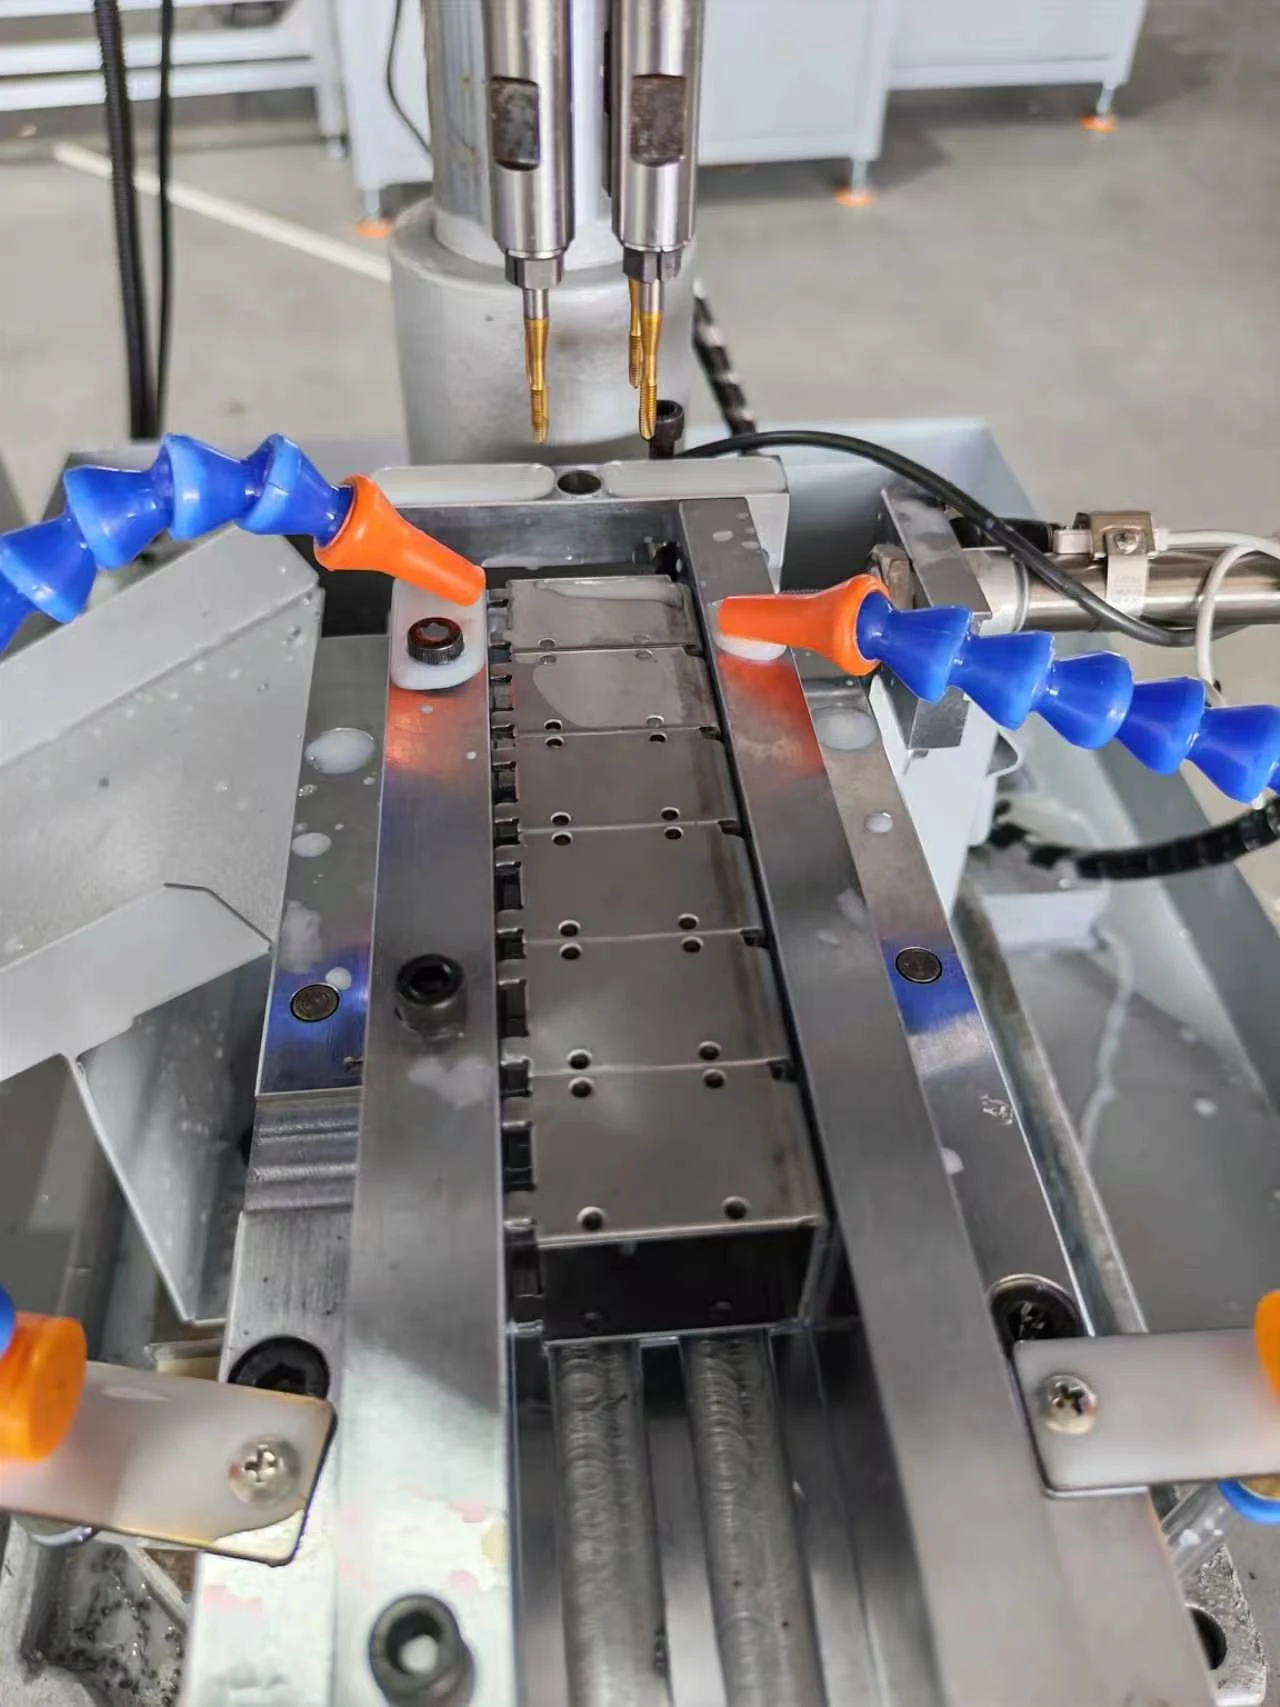
Un servo de husillo de 1.5 kW y un servo de avance de 0.75 kW forman el sistema de doble servo. El cabezal CT5 de cuatro husillos D120 mm corresponde a la disposición de cuatro agujeros M3 de esta carcasa.
El avance por guías accionado por servo, el control PLC y una pantalla táctil permiten ejecutar la secuencia de roscado y la interacción con el operario.
| Pieza de trabajo | Carcasa de acero estampado para accesorios electrónicos; espesor de chapa de 2.0 mm |
|---|---|
| Disposición de roscas del proyecto | Cuatro agujeros M3 × 0.5 roscados simultáneamente |
| Cabezal multihusillo | Cabezal CT5 de cuatro husillos D120 mm |
| Servo del husillo | 1.5 kW |
| Servo de avance | 0.75 kW; avance por guías accionado por servo |
| Carrera de avance | 120 mm |
| Ajuste de altura de la columna | 0–350 mm |
| Controles | Control por servo, PLC y pantalla táctil |
| Manipulación de piezas | Alimentación manual hasta la posición de referencia; descarga neumática automática |
| Dimensiones de la máquina | Aproximadamente 1100 × 1200 × 1950 mm |
| Peso de la máquina | Aproximadamente 160 kg |
Planificación del ciclo
Distinga el tiempo de roscado del ciclo completo de la pieza
Deben incluirse la carga, el posicionamiento y la descarga al planificar la producción.
Tiempo de roscado de diseño
1–3 segundos para la operación de roscado, según el número de agujeros y el diámetro de rosca de la configuración. Este intervalo excluye la carga y la descarga y no es un ciclo completo medido para esta carcasa.
Ciclo completo de la pieza
Aproximadamente 5 segundos por pieza, estimados a partir del vídeo suministrado. Dos intervalos consecutivos de ciclo completo abarcan aproximadamente 10 segundos. La medición entre posiciones equivalentes de retorno del cabezal incluye la secuencia intermedia de alimentación manual, roscado y descarga automática. Es una muestra breve de vídeo, no una prueba de producción sostenida.
Detalles del equipo
Examine los accionamientos, el utillaje y el sistema de descarga
Las fotografías conservan su encuadre completo. Abra cualquier imagen a tamaño completo para verla con más detalle.
 Ver imagen a tamaño completo
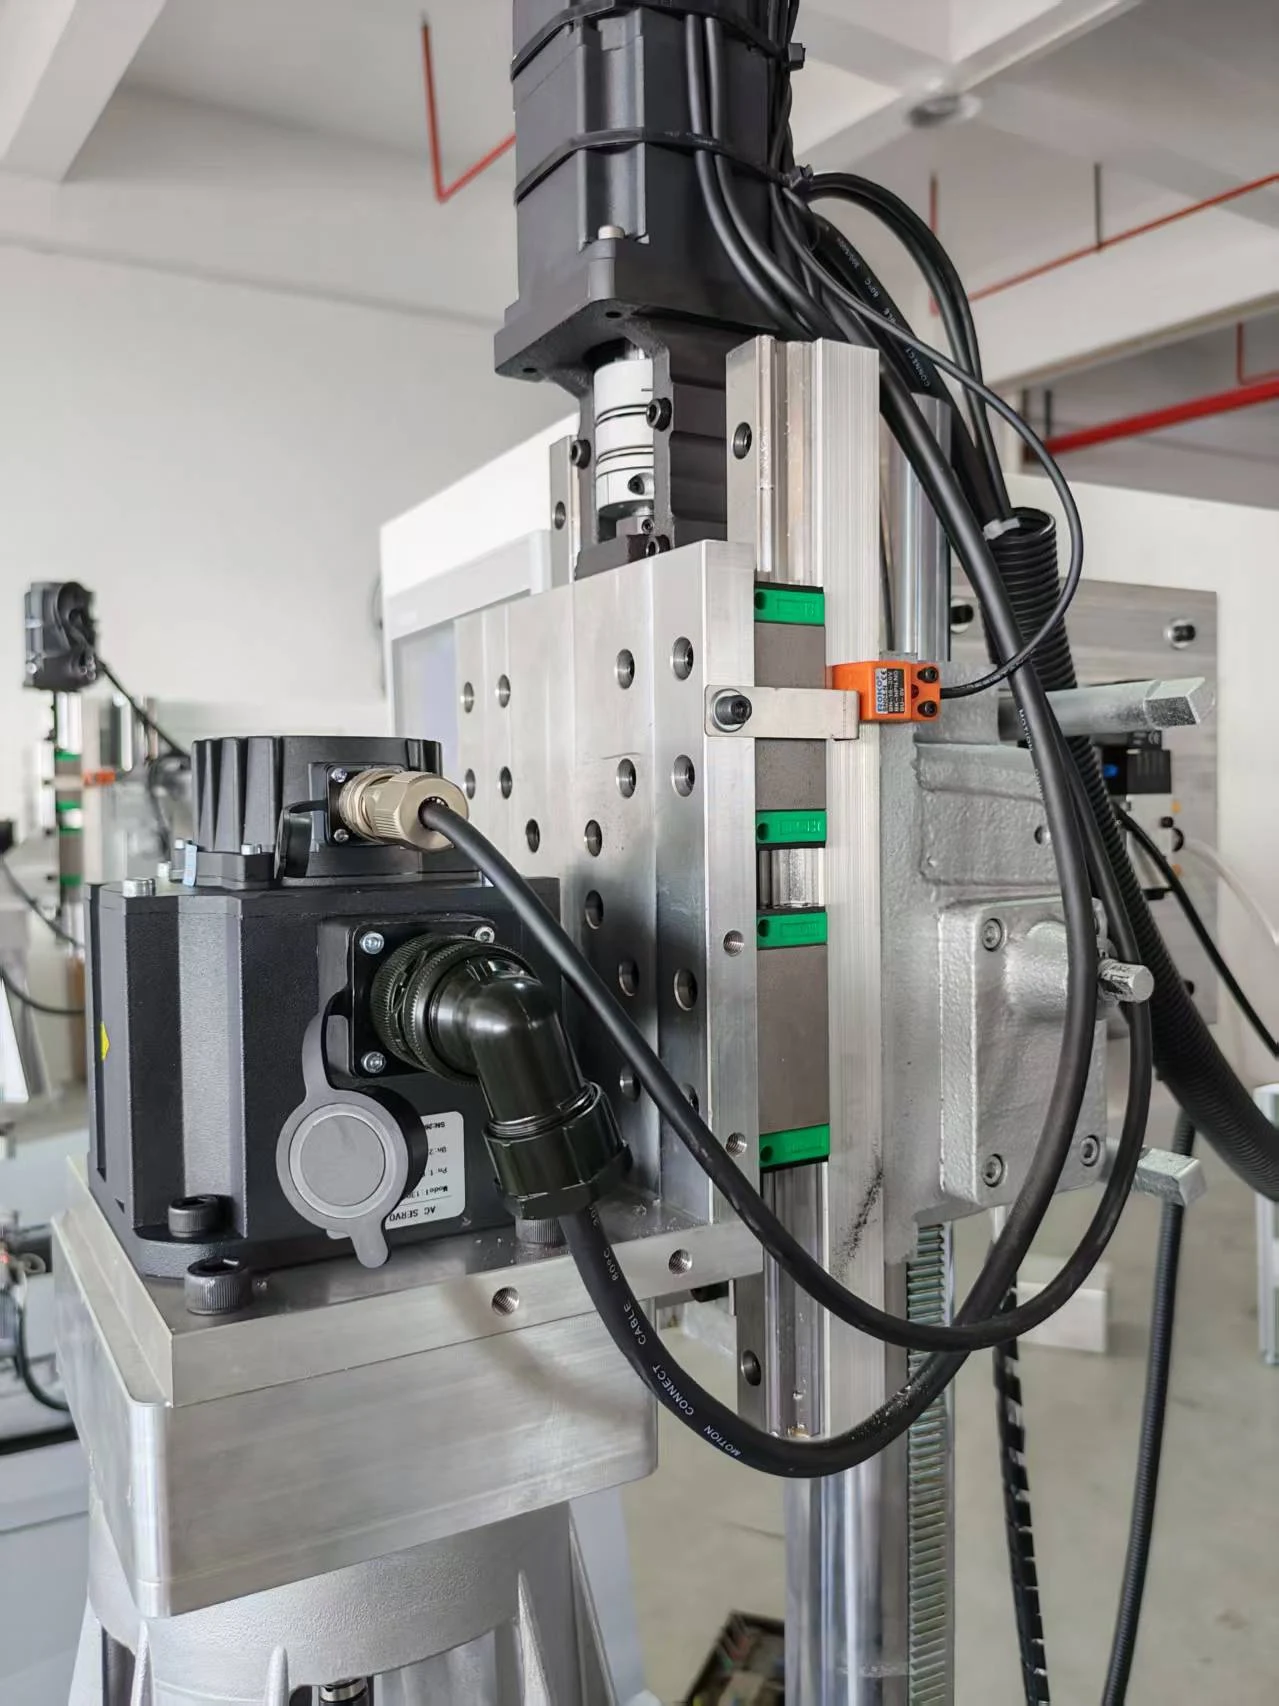
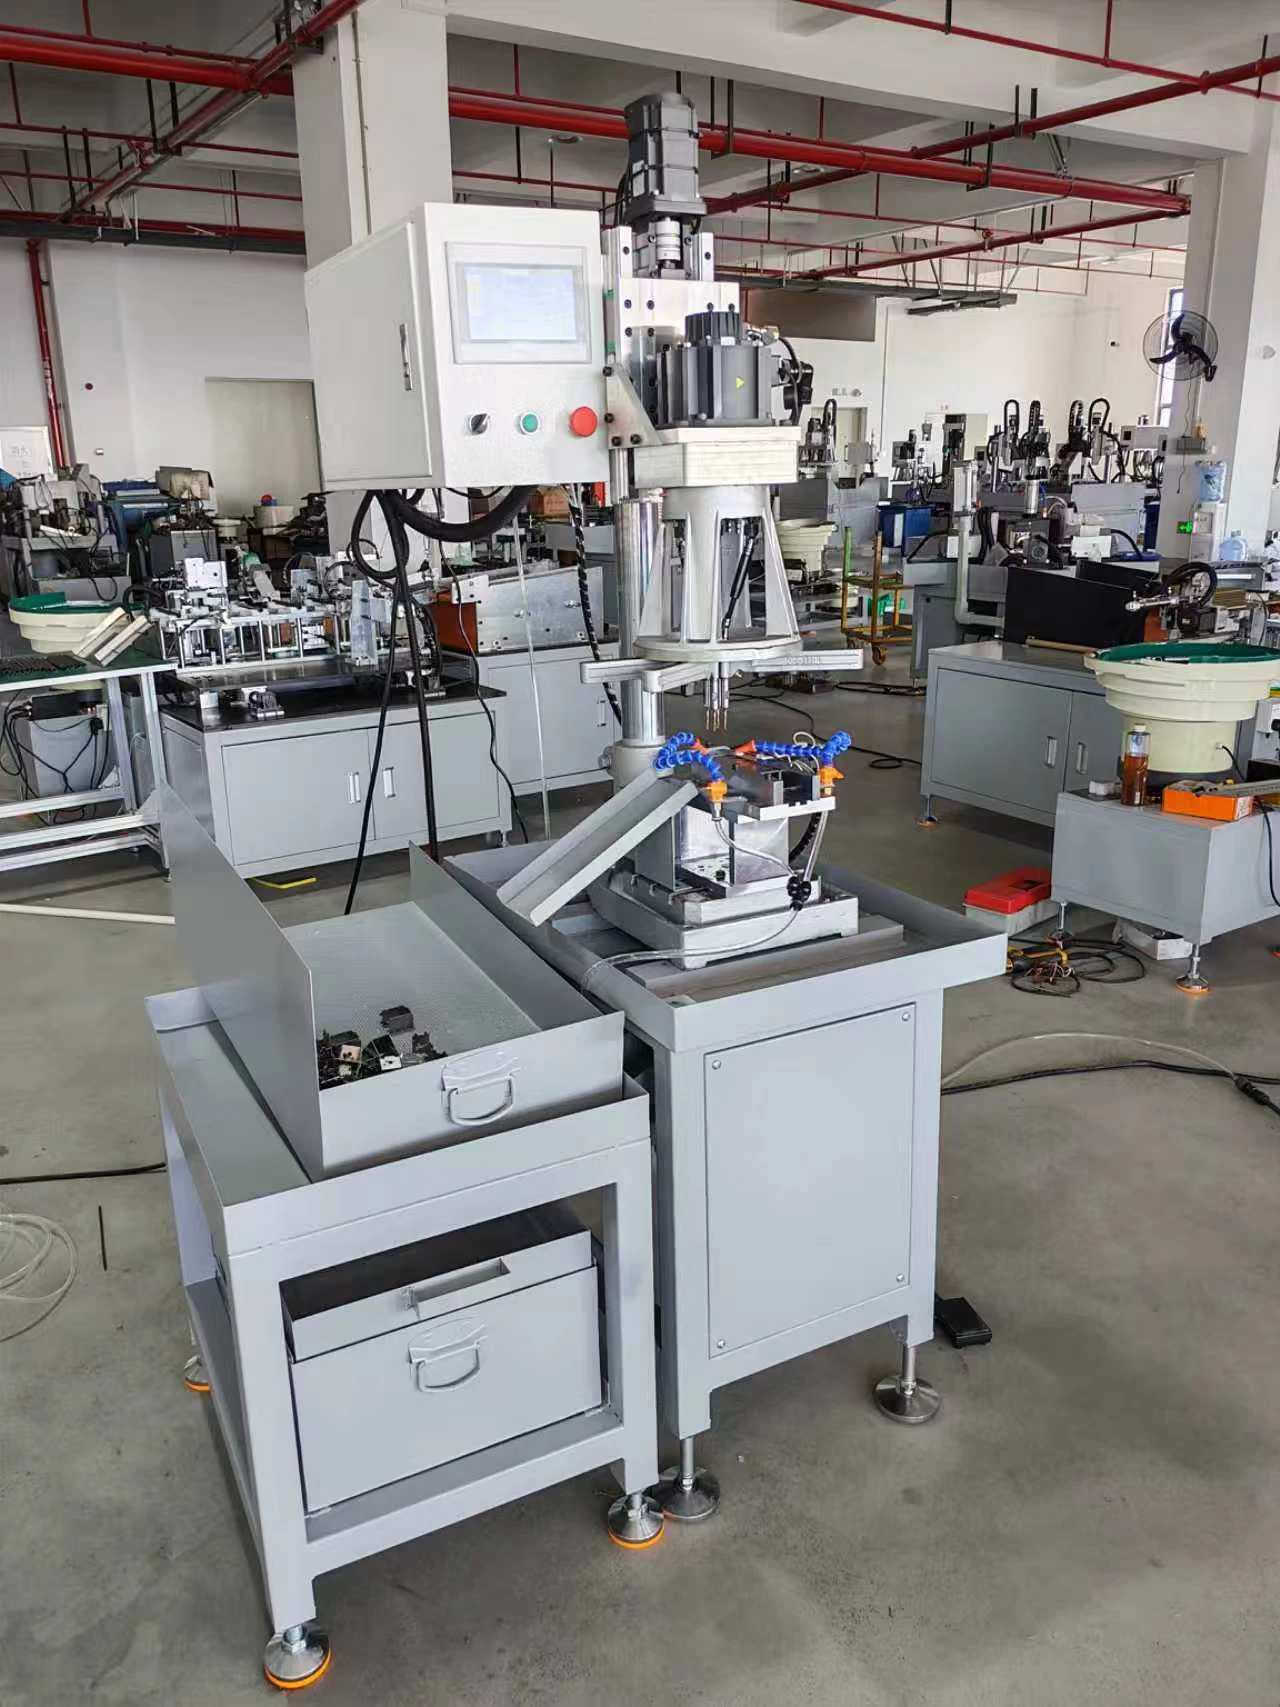
Accionamientos independientes de husillo y avance
Un servo de 1.5 kW acciona el husillo y otro servo independiente de 0.75 kW acciona el avance por las guías.
 Ver imagen a tamaño completo
Entrada manual de piezas
El operario empuja cada carcasa hasta su posición de referencia. No se requiere fijación adicional antes de la operación de roscado automático.
 Ver imagen a tamaño completo
Utillaje y zona de roscado
El utillaje específico posiciona la carcasa bajo el cabezal CT5 de cuatro husillos.
 Ver imagen a tamaño completo
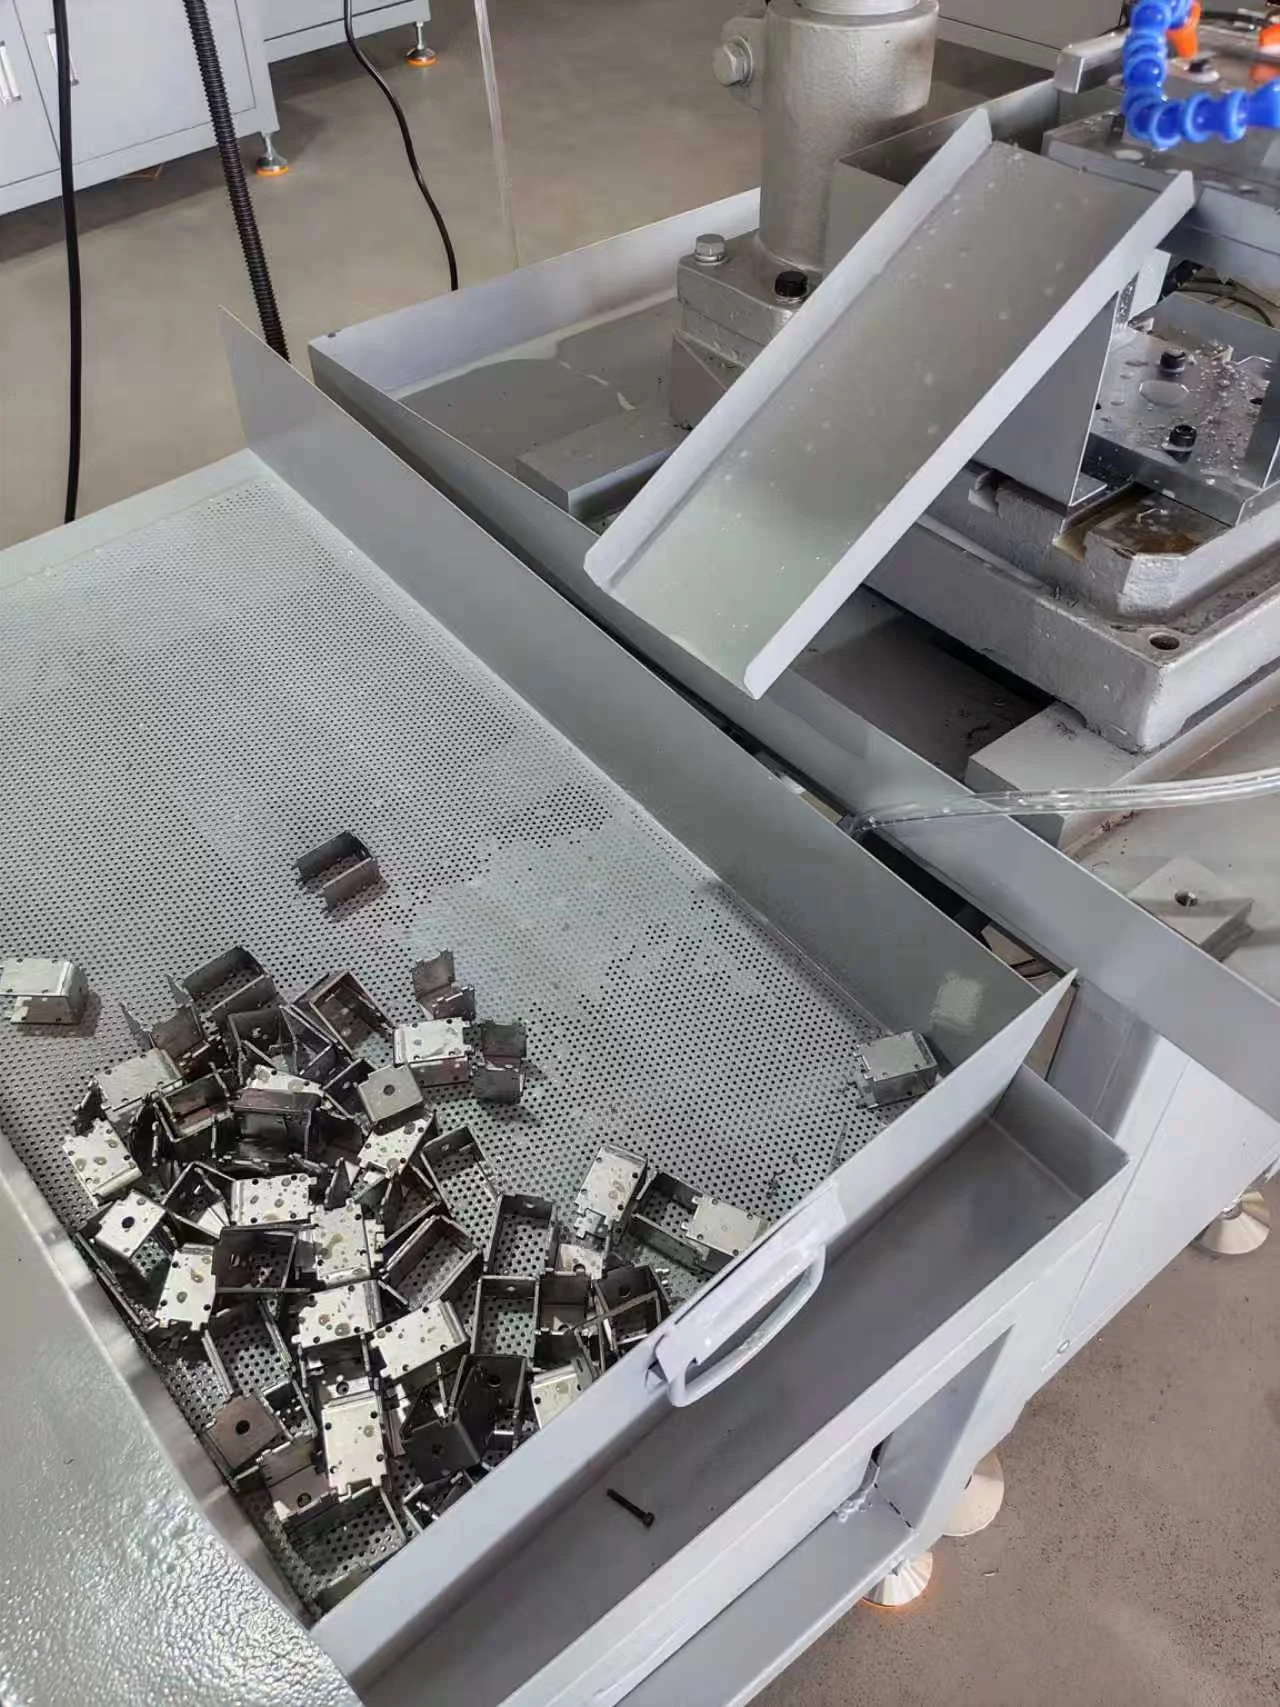
Descarga neumática y recogida
Tras el roscado, el mecanismo neumático empuja la carcasa terminada al canal de recogida, evitando tener que retirarla a mano.
 Ver imagen a tamaño completo
Controles de pantalla táctil
La pantalla táctil proporciona la interfaz del operario para el sistema de control por servo y PLC.
Vídeos de funcionamiento
Vea la secuencia de manipulación y el detalle del roscado
Reproduzca cualquiera de las dos vistas para examinar la máquina entregada en funcionamiento.
Alimentación manual y descarga automática
El operario empuja la carcasa hasta su posición. La máquina rosca cuatro agujeros y expulsa neumáticamente la pieza terminada al canal de recogida.
Detalle del roscado de cuatro husillos
Vista más cercana del utillaje y de la operación de roscado simultáneo de cuatro agujeros.
Planifique su aplicación
¿Necesita realizar varias roscas pequeñas en una sola operación?
Un plano resulta útil, pero unas fotografías claras de la pieza y una descripción bastan para iniciar la conversación.
Consulte sobre su piezaDetalles útiles para compartir
- Plano de la pieza o fotografías claras de la carcasa
- Material y espesor de chapa
- Tamaño de rosca, número de agujeros y distancia entre ellos
- Ciclo objetivo y método de manipulación preferido
La máquina o solución seleccionada se incluirá en su consulta.
Soluciones relacionadas