
Projet livré · Étude de cas
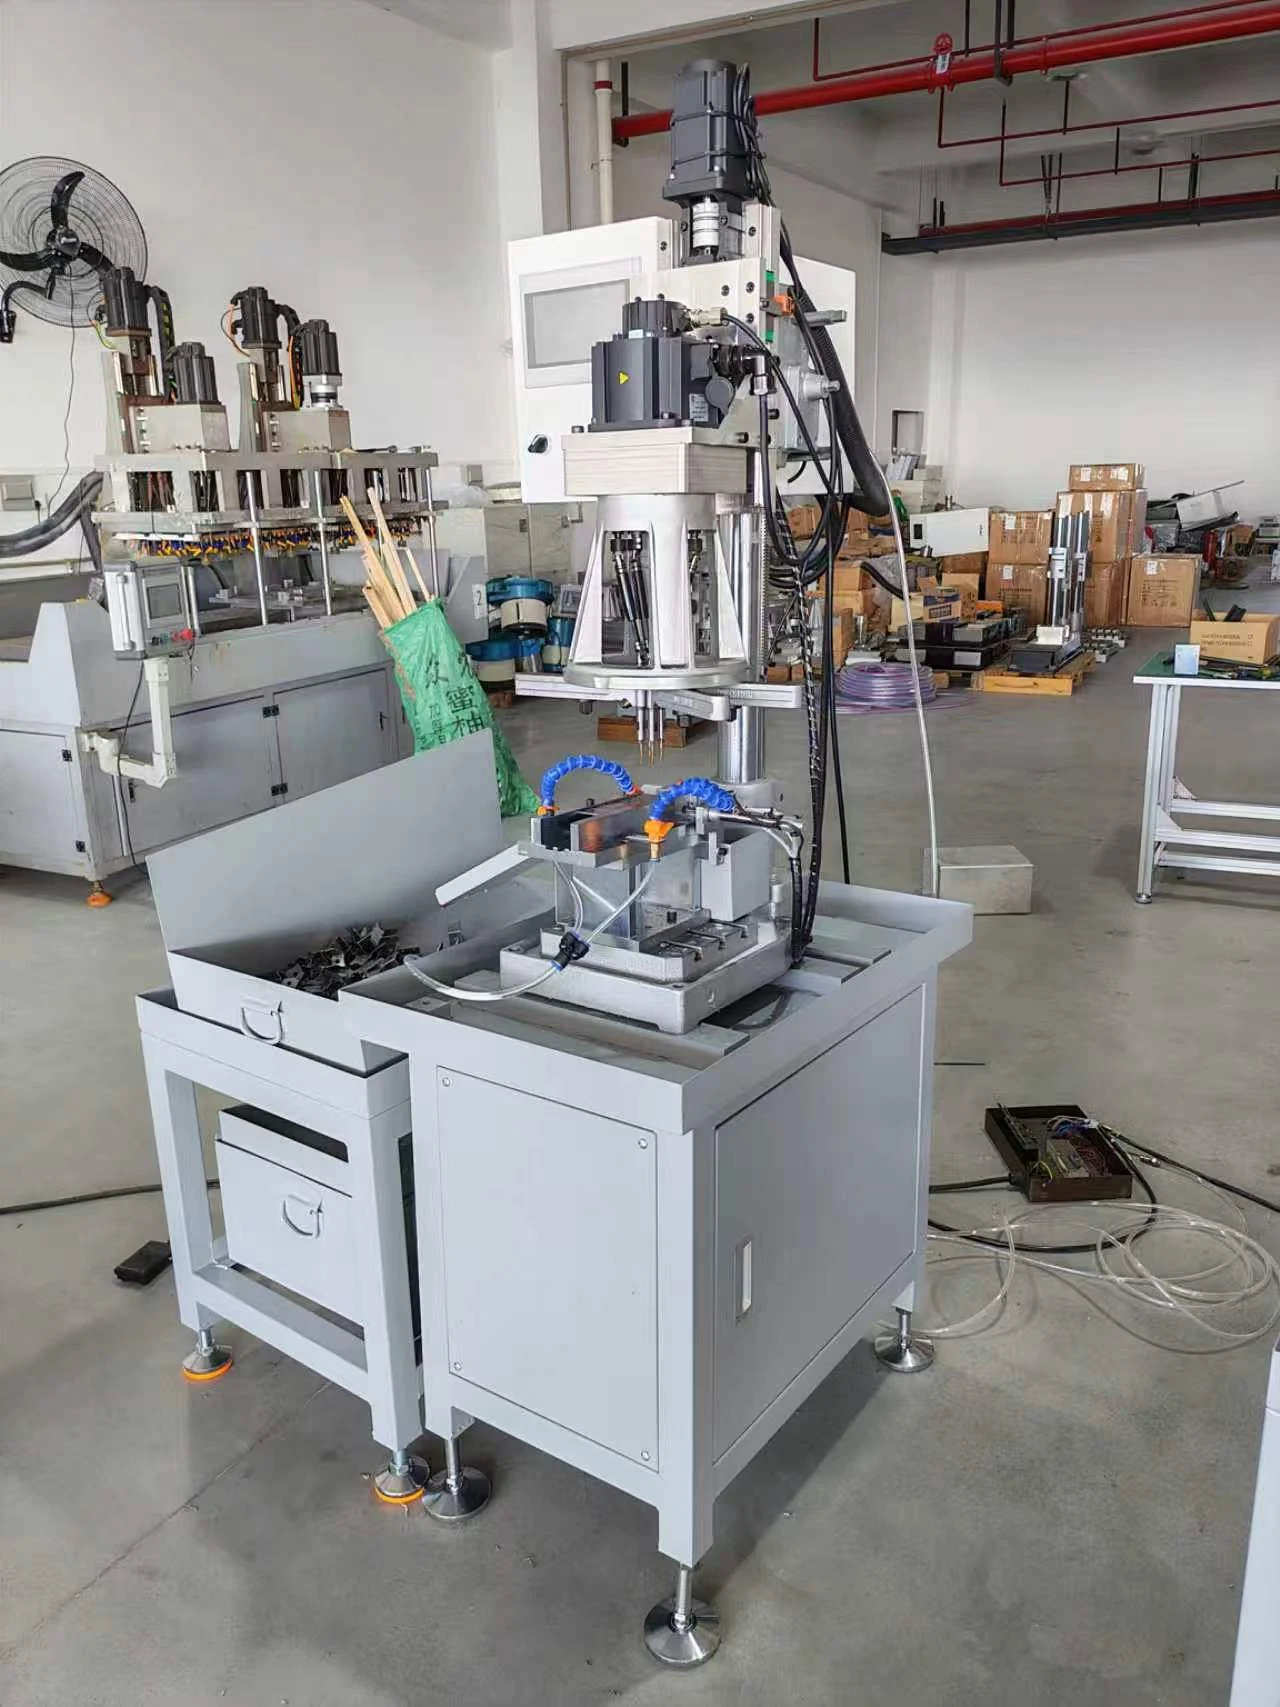
Taraudage M3 à double servocommande pour boîtiers électroniques
Quatre trous M3 × 0.5 taraudés simultanément dans un boîtier en acier embouti de 2.0 mm. L’opérateur pousse chaque pièce en position ; la machine taraude les trous et éjecte pneumatiquement la pièce finie dans une goulotte de collecte.
 Afficher l’image en grand format
L’application
Petits taraudages dans un boîtier en acier embouti de 2.0 mm
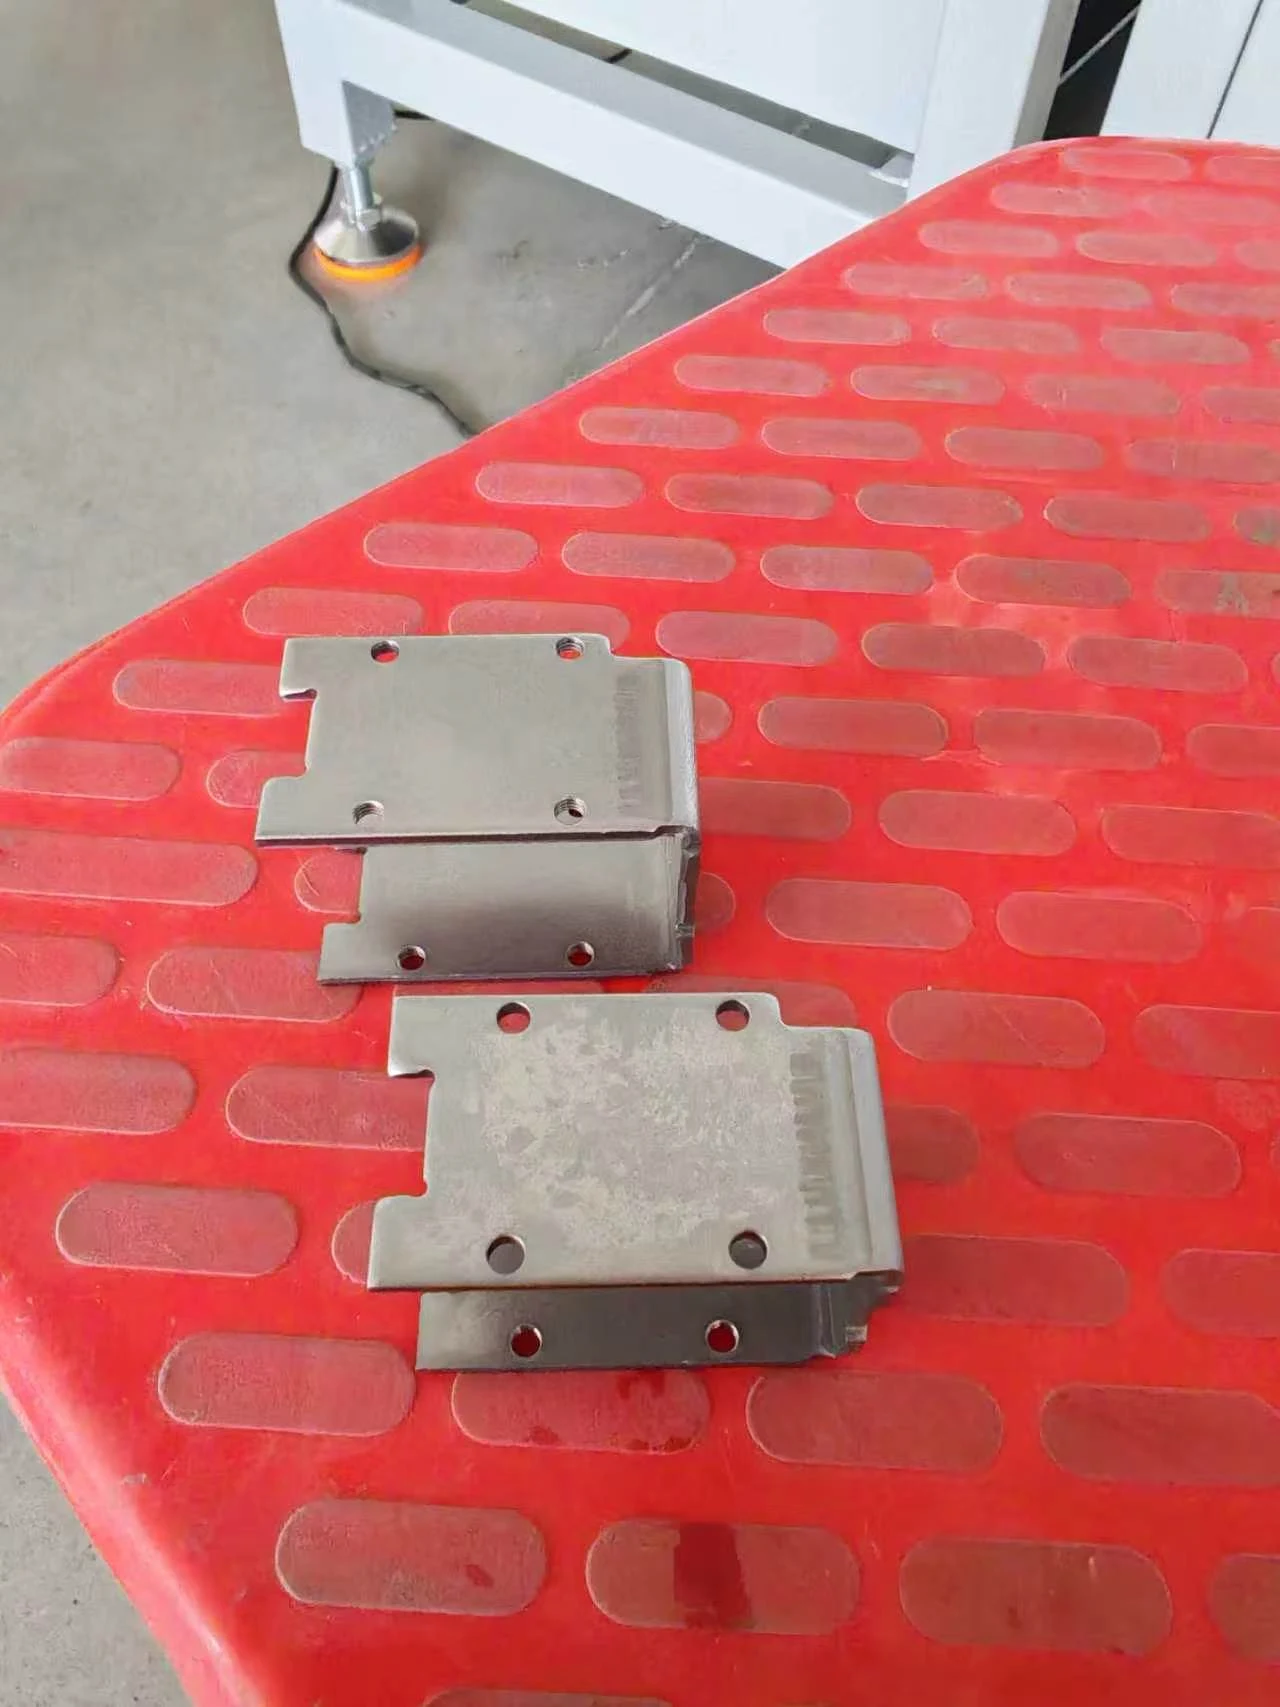
Le composant est un boîtier pour accessoires électroniques. Ce projet réalise quatre trous M3 × 0.5 en une seule opération de taraudage simultané.
 Afficher l’image en grand format
Boîtier et disposition des quatre trous
Le boîtier en acier embouti de 2.0 mm est positionné pour tarauder quatre trous simultanément.
 Afficher l’image en grand format
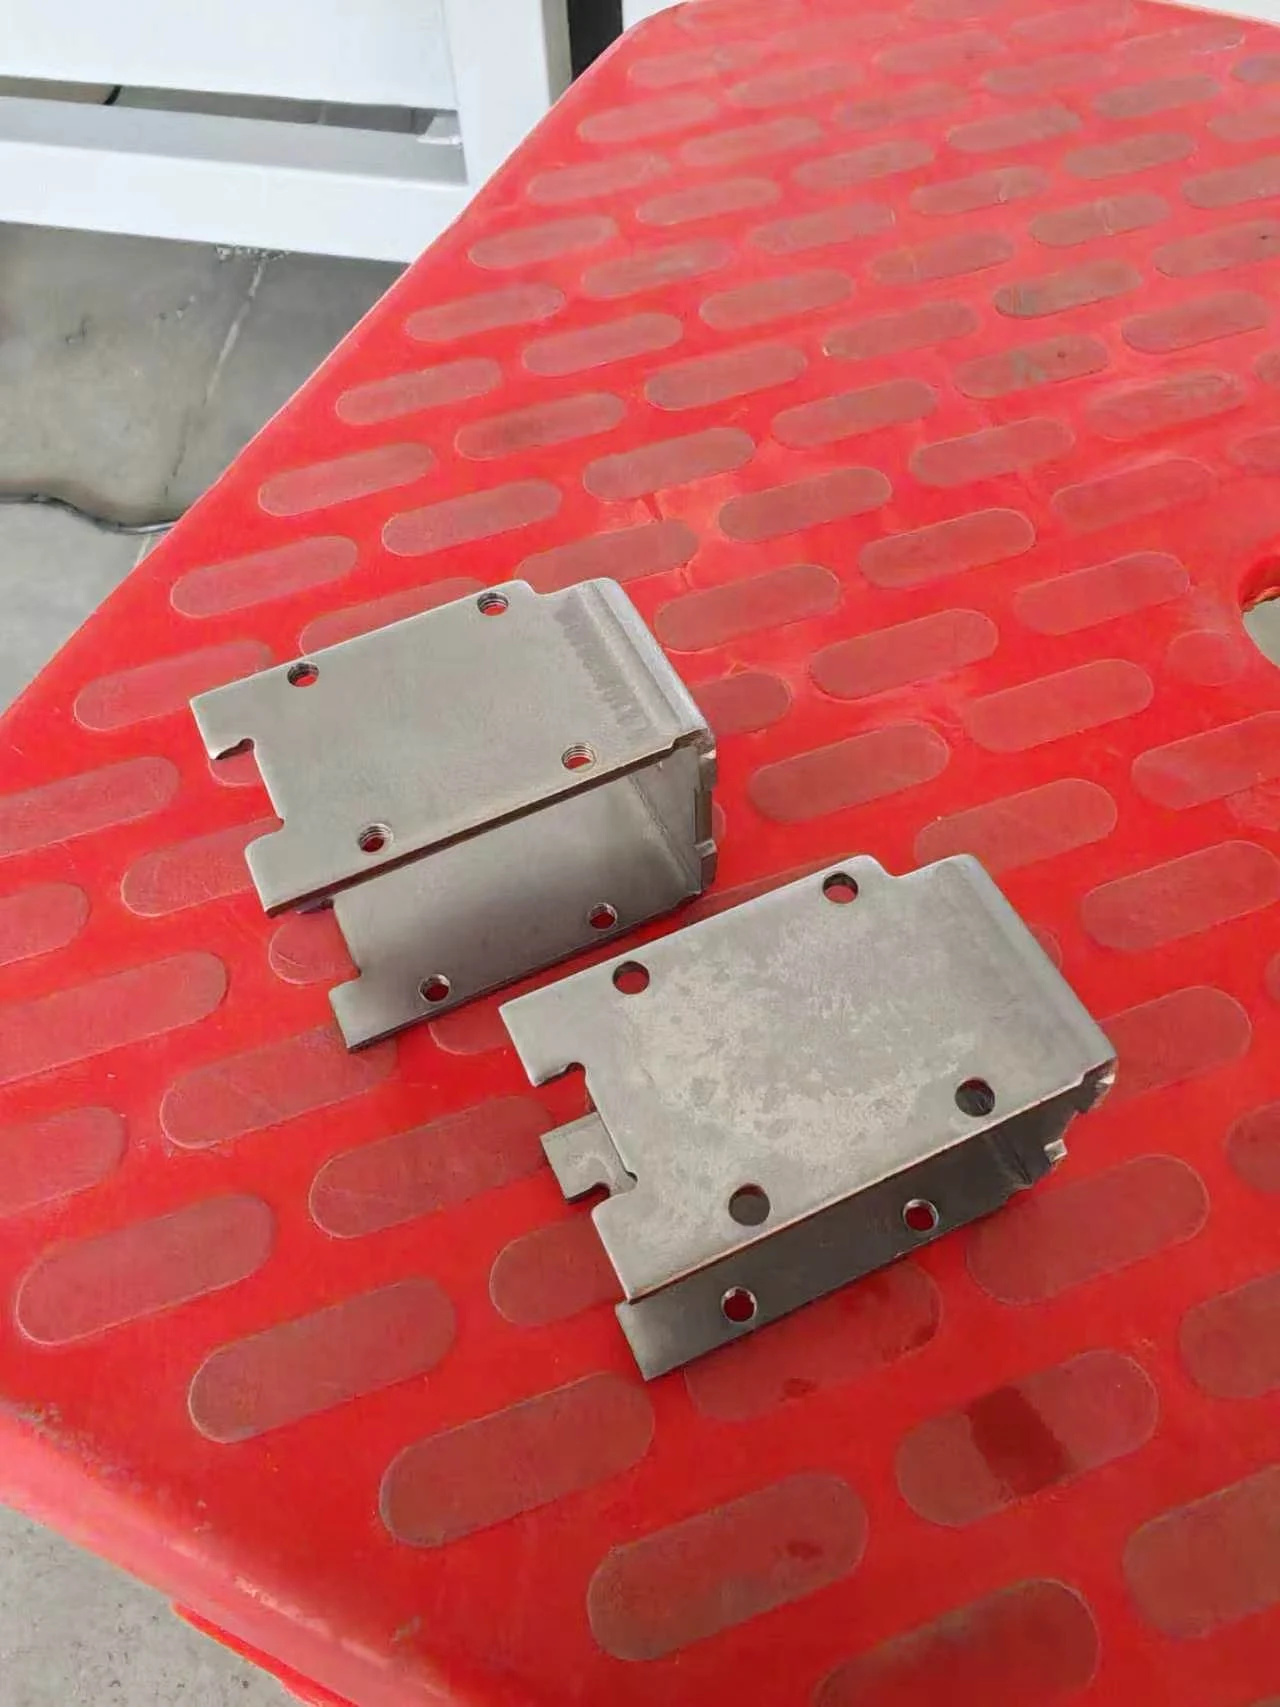
Détail de la pièce et du filetage
Spécification du filetage pour cette application livrée : M3 × 0.5.
Augmenter la vitesse de traitement
Tarauder quatre trous simultanément et simplifier la manutention entre les pièces.
Réduire le retrait manuel
Utiliser l’évacuation pneumatique pour transférer la pièce finie dans la goulotte de collecte.
Améliorer la qualité du filetage
Utiliser une servocommande pour la rotation de la broche et l’avance pendant le taraudage.
Il s’agissait des objectifs du projet. Aucun résultat mesuré avant et après concernant la production ou la qualité du filetage n’est présenté ici.
Déroulement du procédé
Alimentation manuelle, taraudage et évacuation automatiques
L’opérateur introduit chaque boîtier individuellement. Une fois la pièce à sa position de référence, aucune opération de fixation supplémentaire n’est nécessaire.
Introduire le boîtier
L’opérateur pousse un boîtier jusqu’à la position de référence du montage.
Positionner la pièce
Le montage dédié positionne le boîtier pour la tête à quatre broches, sans étape supplémentaire de fixation manuelle.
Tarauder quatre trous M3
Le système à double servocommande contrôle la rotation de la broche et l’avance pendant le taraudage simultané des quatre trous.
Éjecter et collecter
Le mécanisme pneumatique pousse automatiquement le boîtier fini dans la goulotte de collecte.
Configuration du projet
Servomoteurs distincts pour la rotation de la broche et l’avance
Un servomoteur de broche de 1.5 kW et un servomoteur d’avance de 0.75 kW constituent le système à double servocommande. La tête CT5 à quatre broches D120 mm correspond à la disposition des quatre trous M3 de ce boîtier.
L’avance sur rails de guidage entraînée par servomoteur, la commande par automate programmable et un écran tactile assurent la séquence de taraudage et l’interaction avec l’opérateur.
| Pièce à usiner | Boîtier en acier embouti pour accessoires électroniques ; épaisseur de tôle de 2.0 mm |
|---|---|
| Disposition des taraudages du projet | Quatre trous M3 × 0.5 taraudés simultanément |
| Tête multibroche | Tête CT5 à quatre broches D120 mm |
| Servomoteur de broche | 1.5 kW |
| Servomoteur d’avance | 0.75 kW ; avance sur rails de guidage entraînée par servomoteur |
| Course d’avance | 120 mm |
| Réglage de hauteur de la colonne | 0–350 mm |
| Commandes | Servocommande, automate programmable et écran tactile |
| Manutention des pièces | Alimentation manuelle jusqu’à la position de référence ; évacuation pneumatique automatique |
| Dimensions de la machine | Environ 1100 × 1200 × 1950 mm |
| Poids de la machine | Environ 160 kg |
Planification du cycle
Distinguez le temps de taraudage du cycle complet de la pièce
Le chargement, le positionnement et l’évacuation doivent être inclus dans la planification de la production.
Temps de taraudage prévu à la conception
1–3 secondes pour l’opération de taraudage, selon le nombre de trous et le diamètre du filetage de la configuration. Cette plage exclut le chargement et le déchargement et ne correspond pas à un cycle complet mesuré pour ce boîtier.
Cycle complet de la pièce
Environ 5 secondes par pièce, selon une estimation à partir de la vidéo fournie. Deux intervalles consécutifs de cycle complet couvrent environ 10 secondes. Le chronométrage entre des positions identiques de retour de la tête inclut la séquence intermédiaire d’alimentation manuelle, de taraudage et d’évacuation automatique. Il s’agit d’un court échantillon vidéo, et non d’un essai de production soutenue.
Détails de l’équipement
Examinez les entraînements, le montage et le dispositif d’évacuation
Les photographies conservent leur cadrage complet. Ouvrez chaque image en grand format pour l’examiner de plus près.
 Afficher l’image en grand format
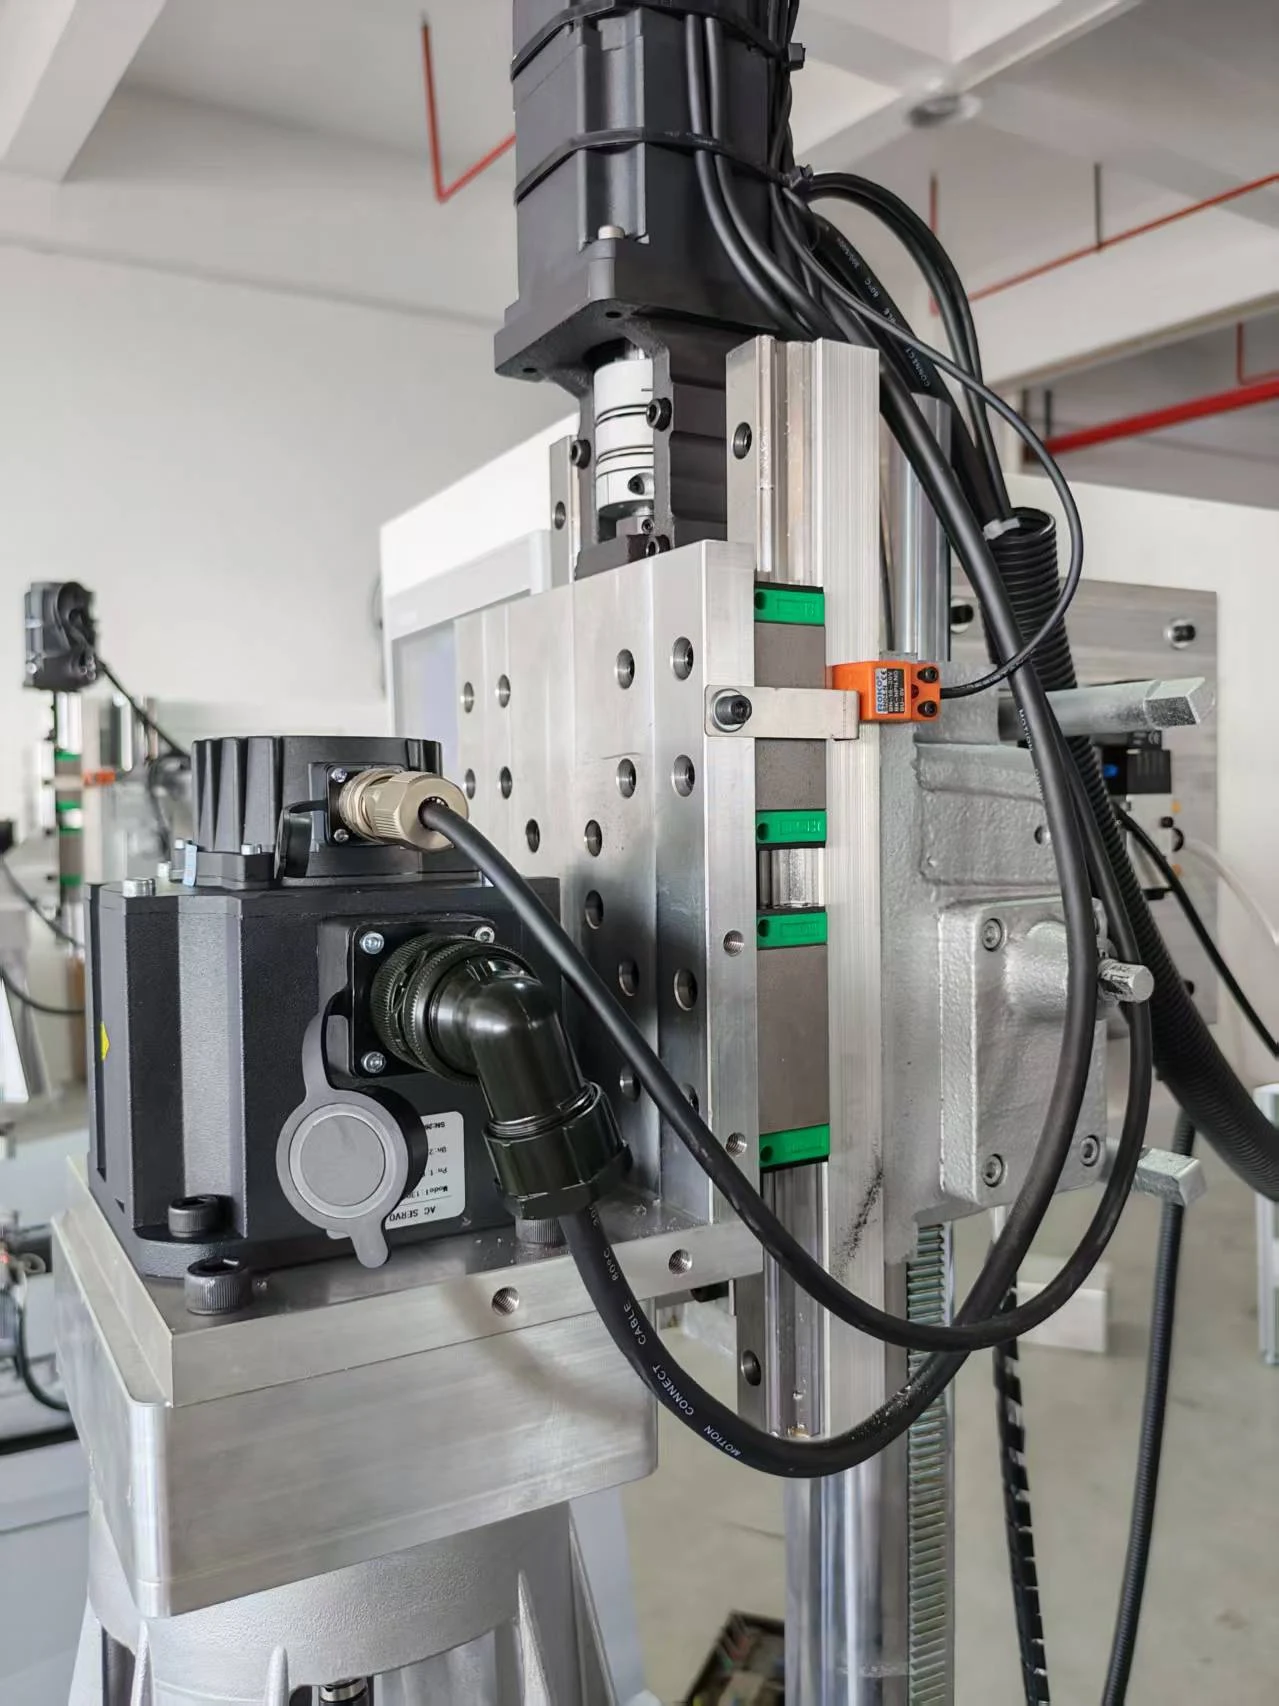
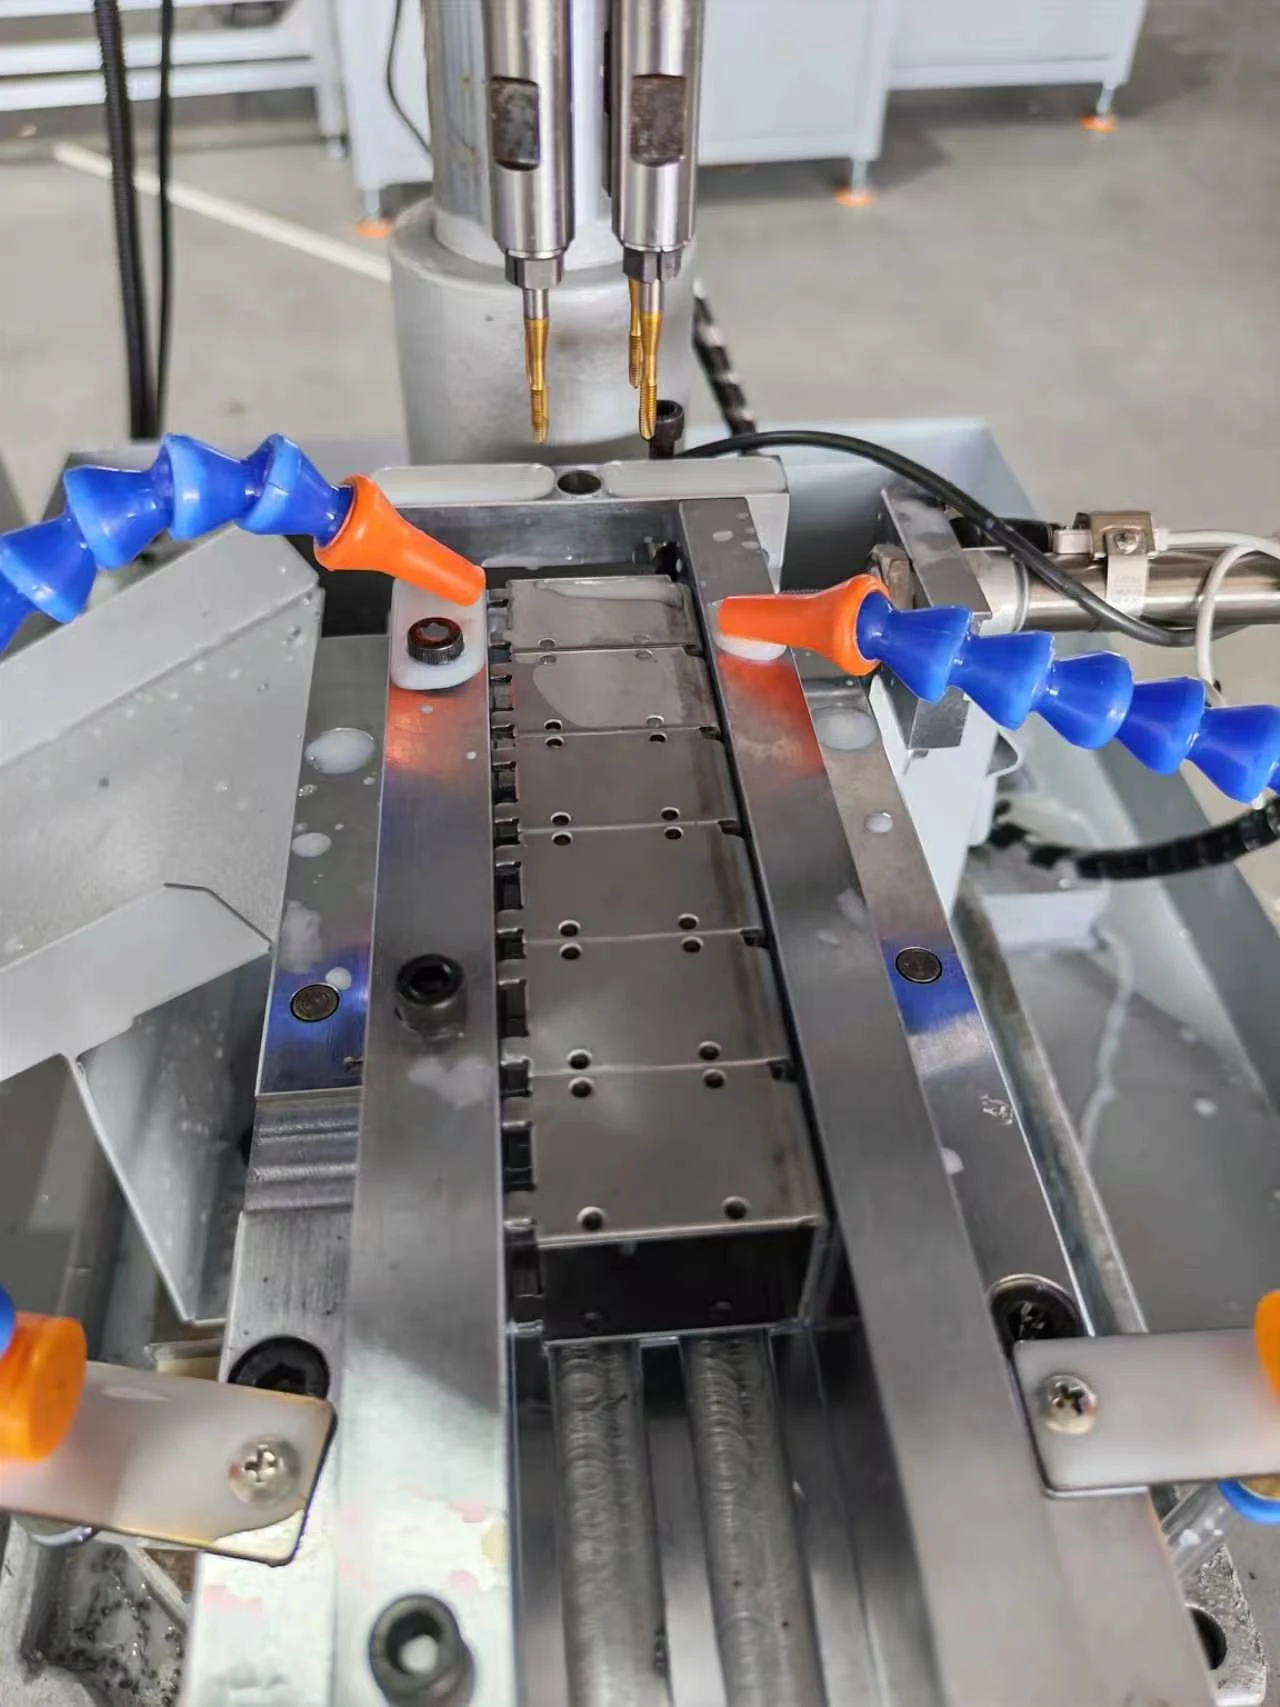
Entraînements distincts de broche et d’avance
Un servomoteur de 1.5 kW entraîne la broche, tandis qu’un autre de 0.75 kW assure l’avance le long des rails de guidage.
 Afficher l’image en grand format
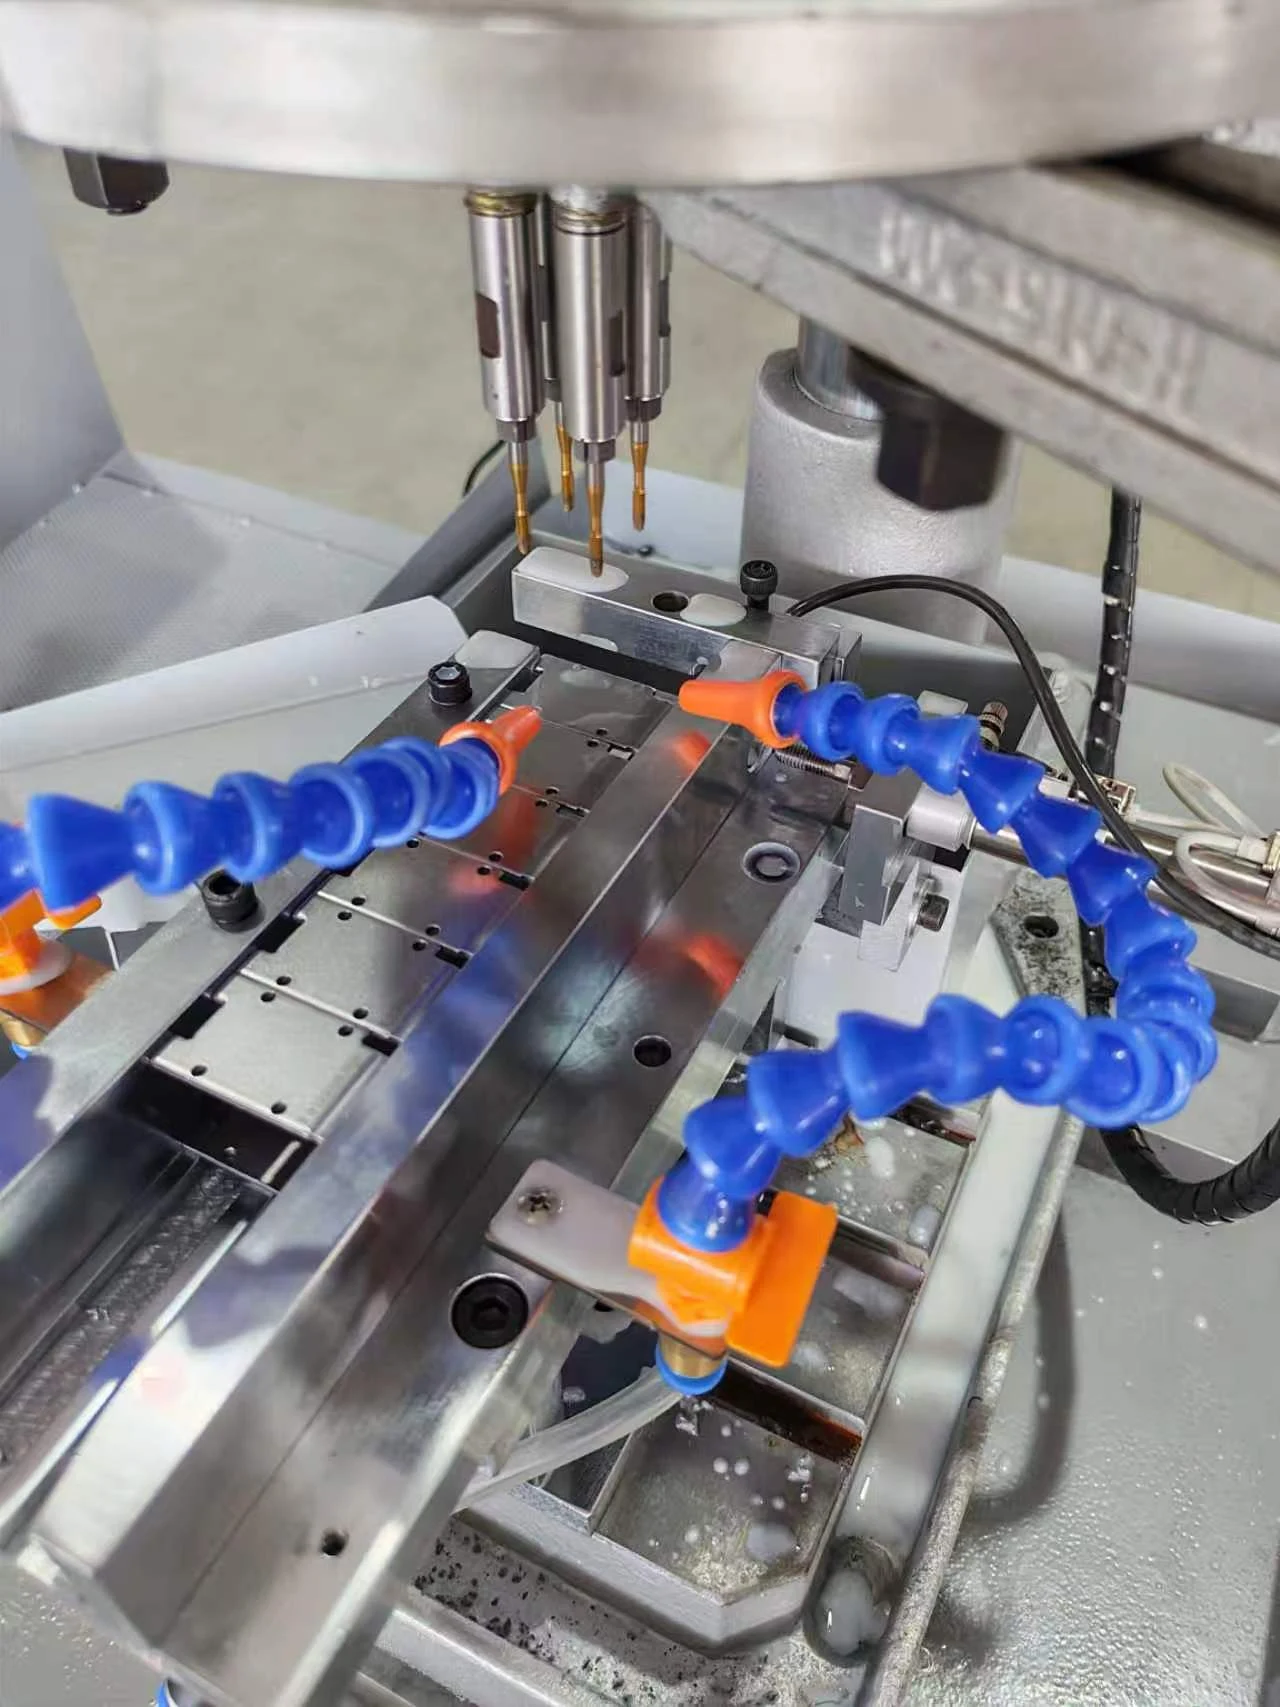
Introduction manuelle des pièces
L’opérateur pousse chaque boîtier jusqu’à sa position de référence. Aucune opération de fixation supplémentaire n’est nécessaire avant le taraudage automatique.
 Afficher l’image en grand format
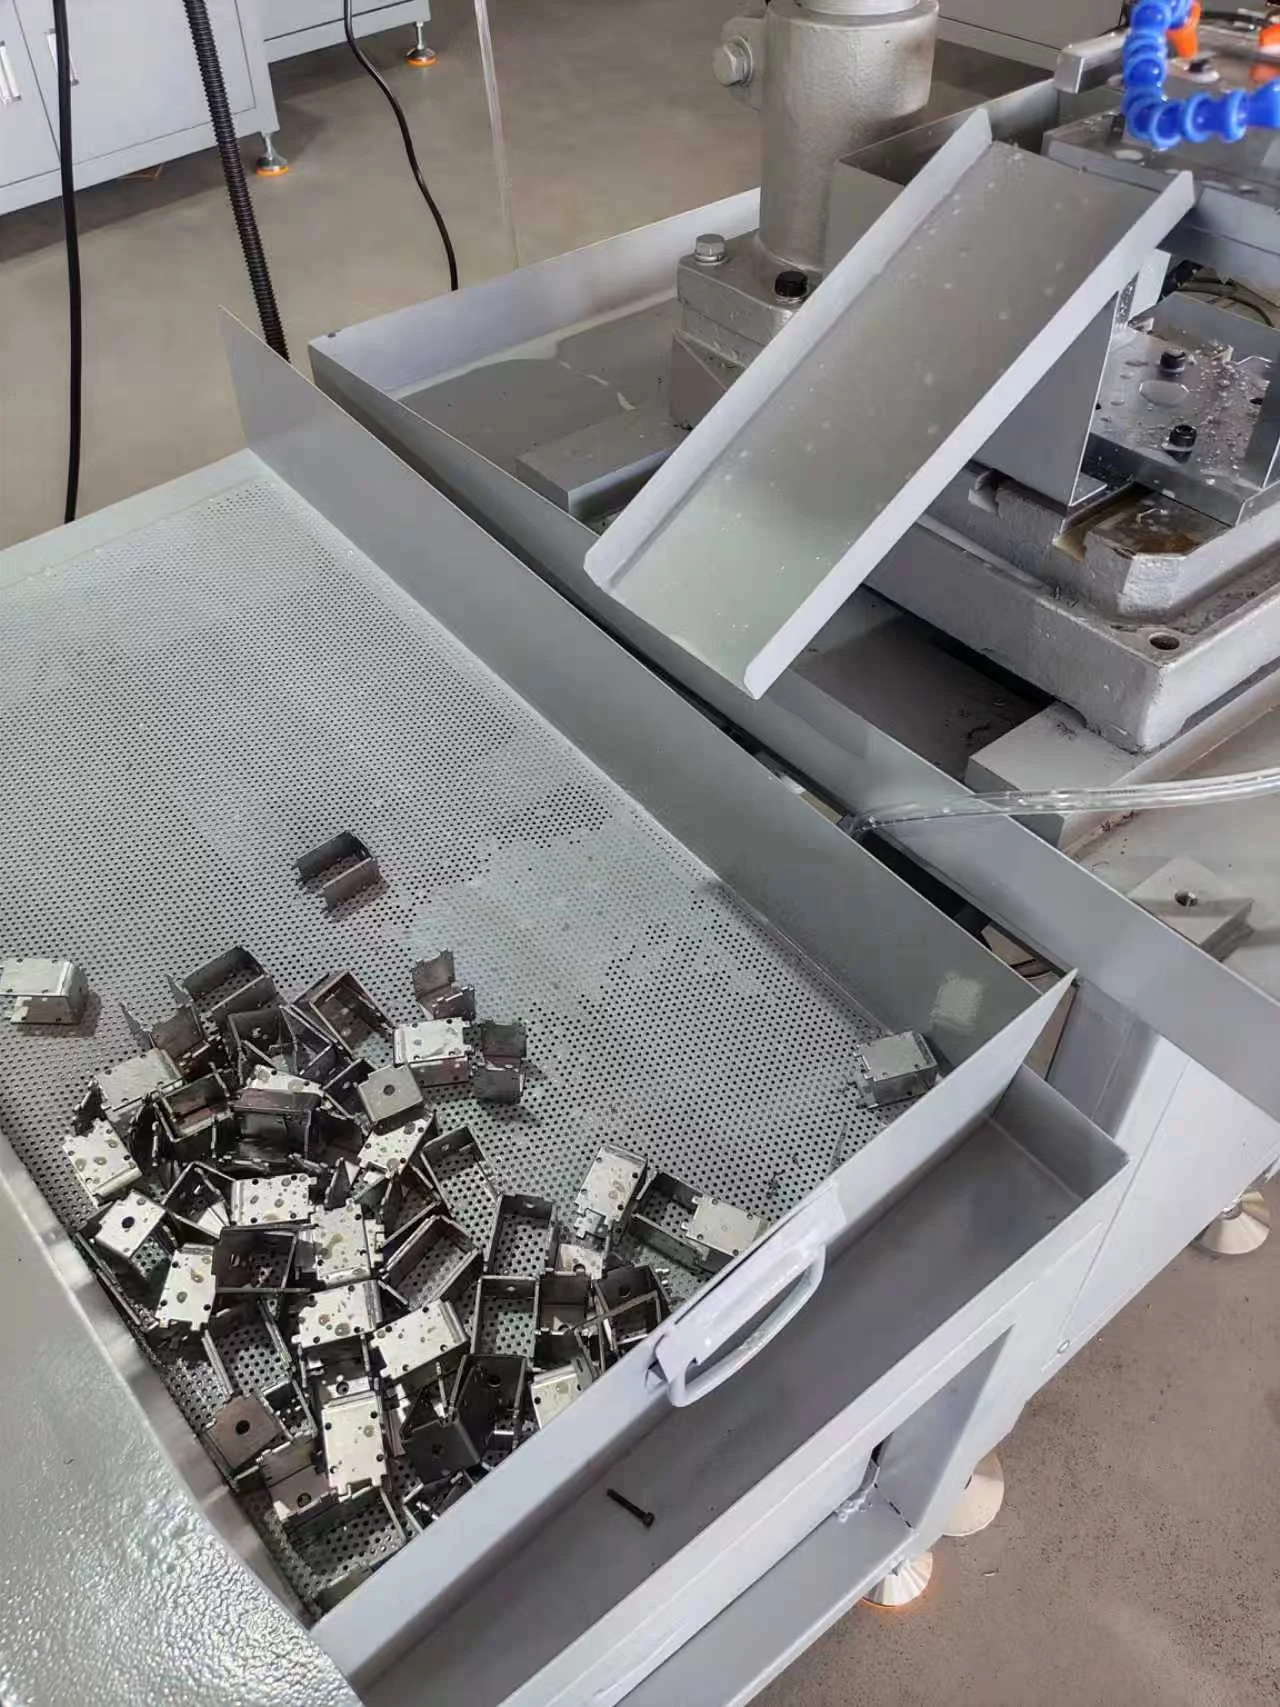
Montage et zone de taraudage
Le montage dédié positionne le boîtier sous la tête CT5 à quatre broches.
 Afficher l’image en grand format
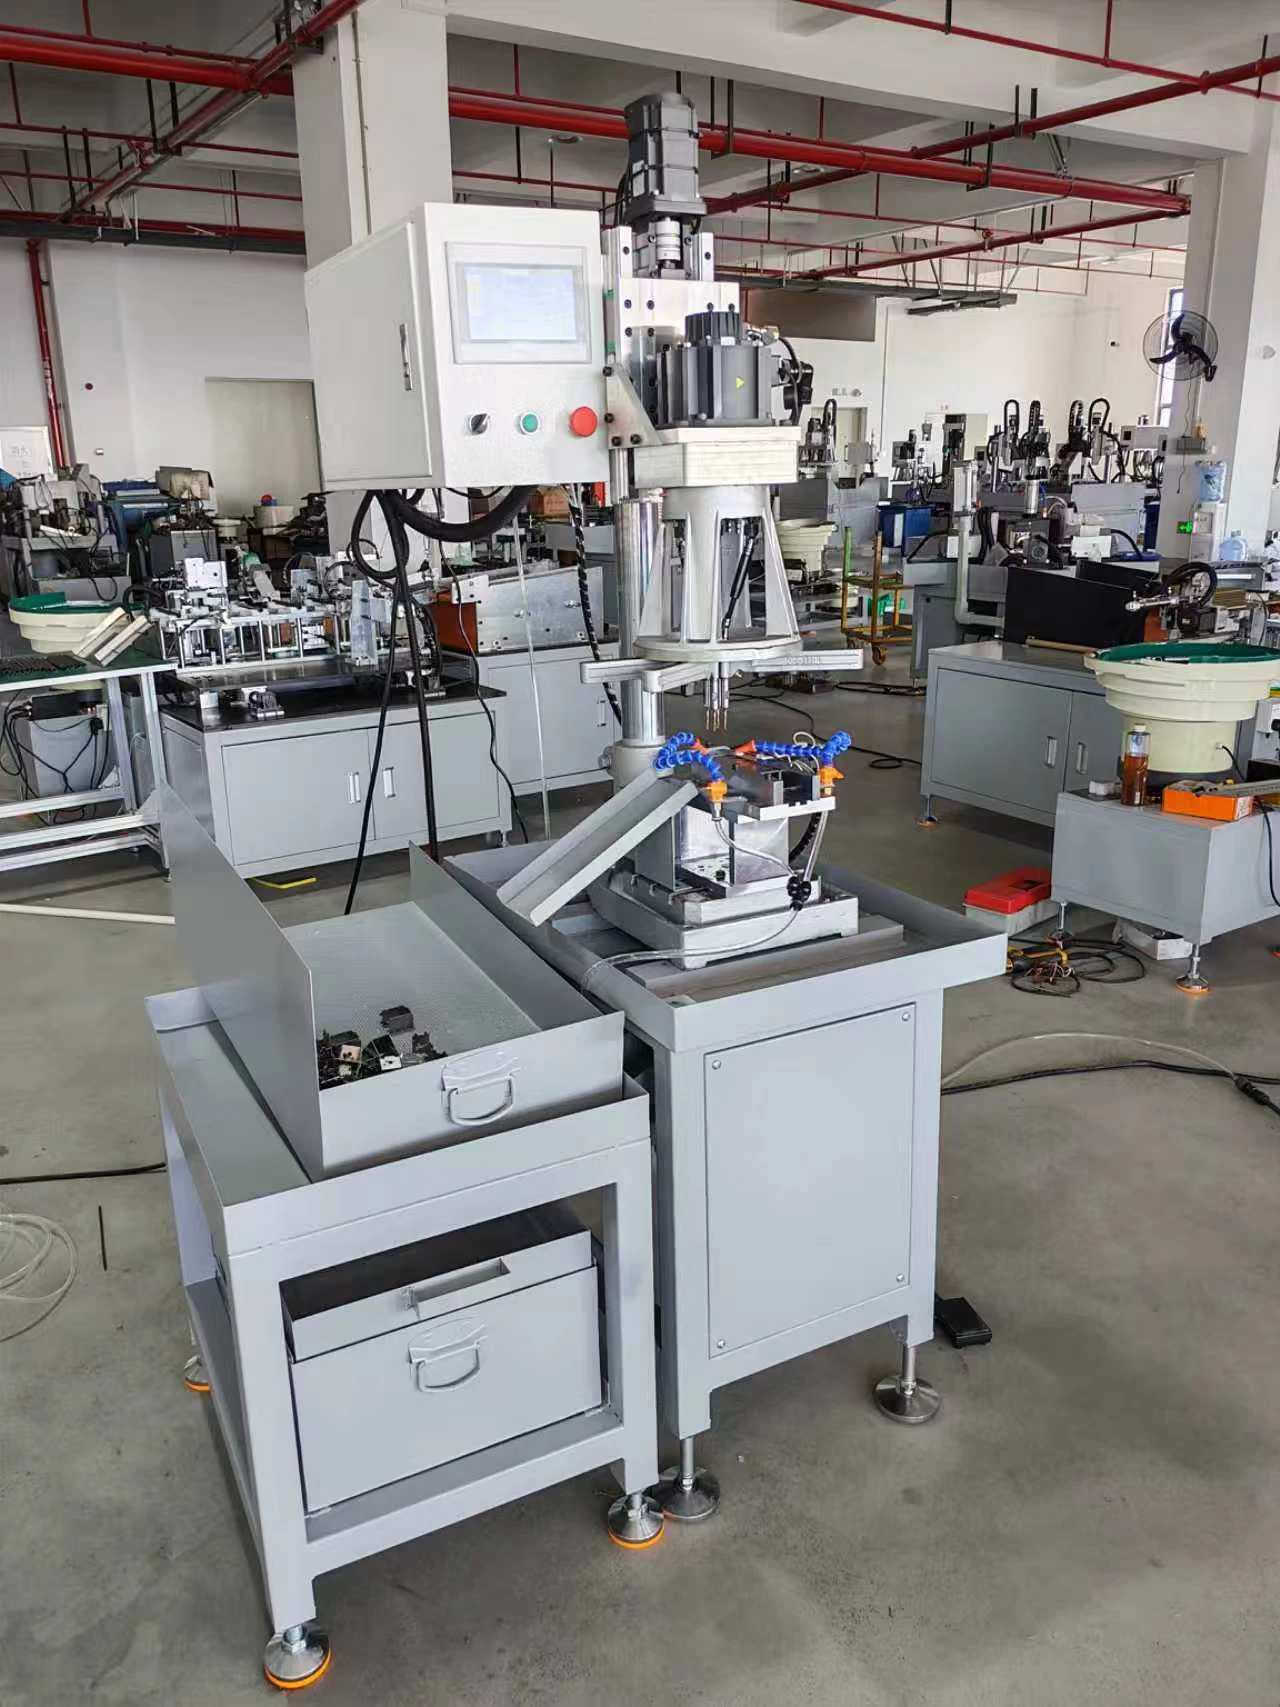
Évacuation pneumatique et collecte
Après le taraudage, le mécanisme pneumatique pousse le boîtier fini dans la goulotte de collecte, évitant de le retirer à la main.
 Afficher l’image en grand format
Commandes sur écran tactile
L’écran tactile fournit l’interface opérateur du système de commande par servomoteurs et automate programmable.
Vidéos de fonctionnement
Découvrez la séquence de manutention et le détail du taraudage
Lisez l’une ou l’autre vue pour examiner la machine livrée en fonctionnement.
Alimentation manuelle et évacuation automatique
L’opérateur pousse le boîtier en position. La machine taraude quatre trous et éjecte pneumatiquement la pièce finie dans la goulotte de collecte.
Gros plan sur le taraudage à quatre broches
Vue rapprochée du montage et de l’opération de taraudage simultané de quatre trous.
Préparez votre application
Besoin de réaliser plusieurs petits taraudages en une opération ?
Un plan est utile, mais des photos nettes de la pièce et une description suffisent pour commencer la discussion.
Parlons de votre pièceInformations utiles à partager
- Plan de la pièce ou photos nettes du boîtier
- Matériau et épaisseur de tôle
- Taille du filetage, nombre de trous et entraxes
- Cycle visé et méthode de manutention souhaitée
La machine ou la solution sélectionnée sera incluse dans votre demande.
Solutions associées