
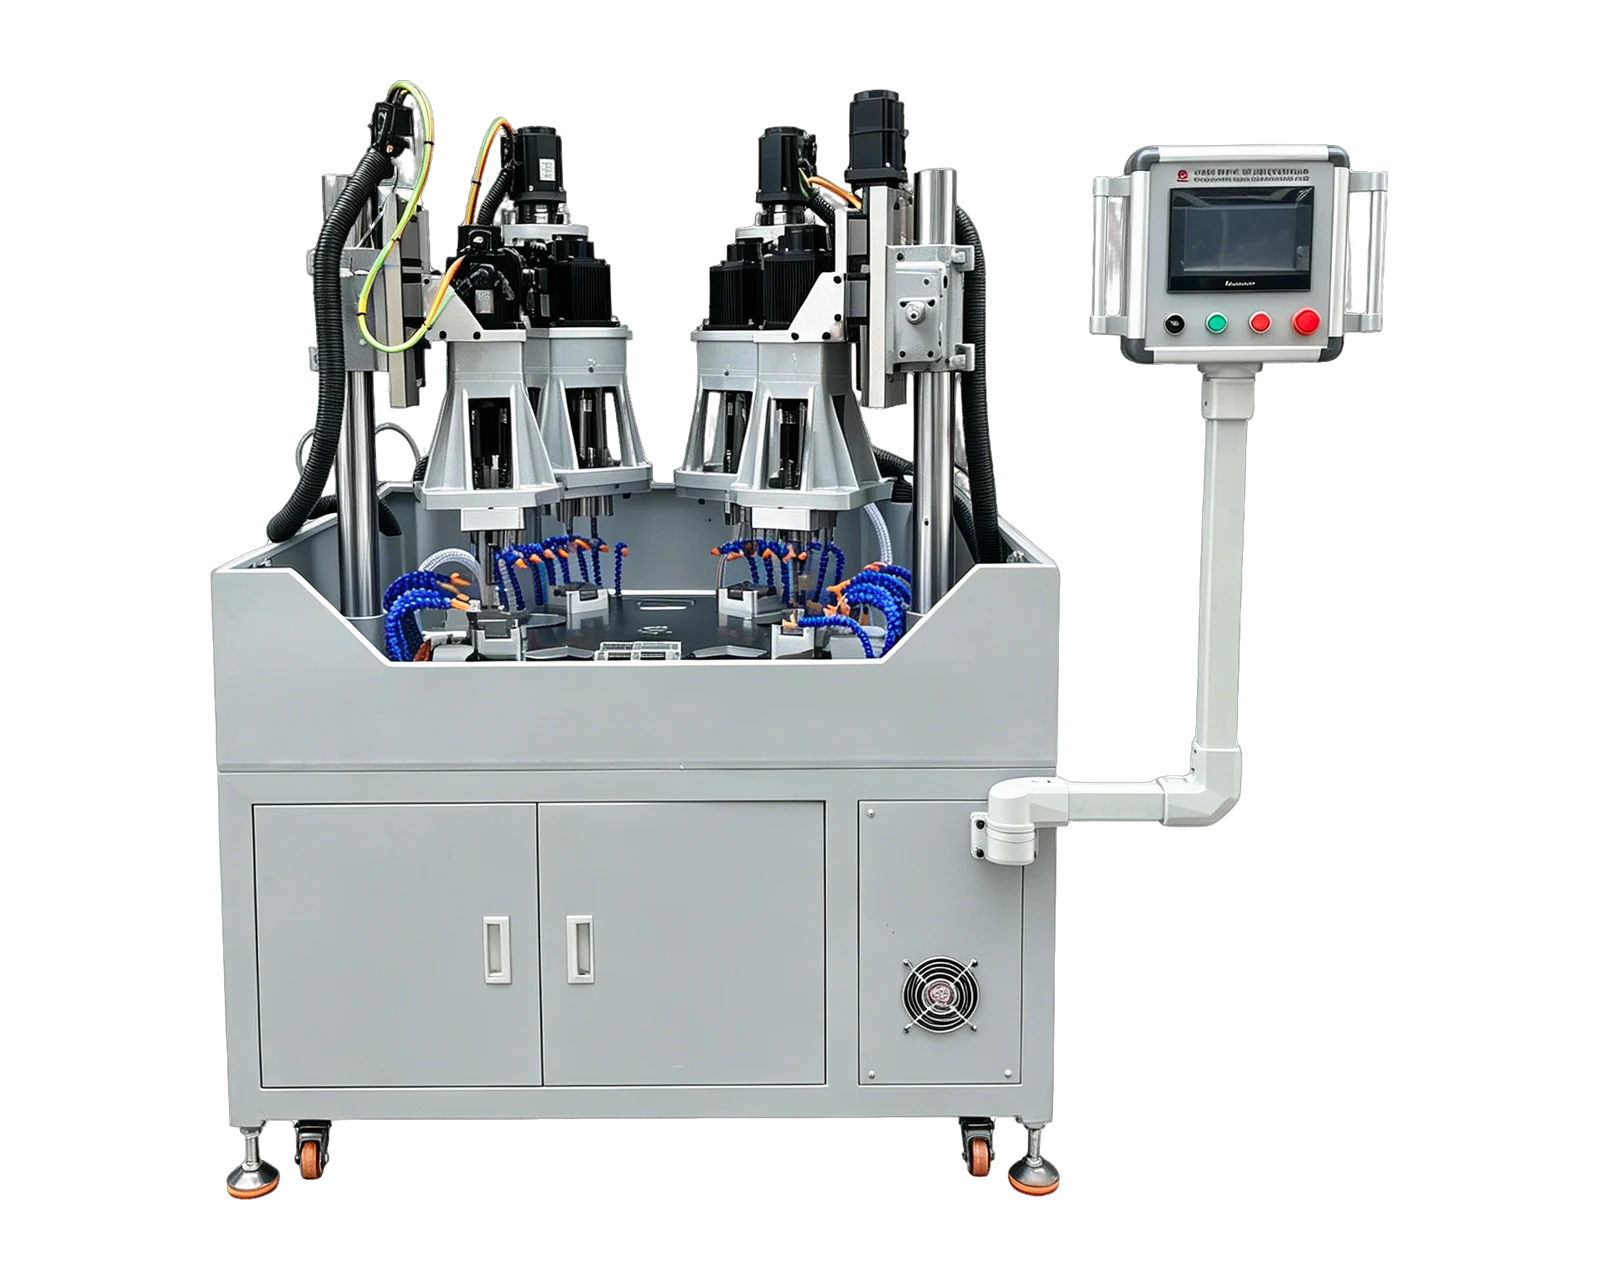
Découvrez les équipements pour votre demande
Perçage et taraudage multiface →Examinez les options d’agencement et les informations requises sur la pièce afin de définir le périmètre d’une demande d’équipement sur mesure.
1. Décrire le composant réellement chargé
Précisez si la demande porte sur un corps, un couvercle, une pièce de fixation ou un autre composant individuel du boîtier. Fournissez l’indice du plan, le matériau et l’état réel à l’entrée. Une photographie de l’instrument fini peut masquer les surfaces nécessaires pour comprendre l’usinage. Ajoutez, si disponibles, des vues du composant vide et distinguez les nouveaux trous demandés des ouvertures existantes qui ne servent que de contexte.
Indiquez explicitement si la pièce arrive sur la machine vide ou avec des composants, inserts, joints ou autres éléments déjà installés. Montrez l’enveloppe complète et les éventuelles restrictions de manutention définies par l’acheteur. Un échantillon de boîtier nu et un article de production partiellement assemblé constituent des entrées différentes. Ne laissez pas le fournisseur déduire l’état au chargement d’une photographie prise à une autre étape du parcours d’assemblage du client.
2. Établir un relevé des ouvertures face par face
Attribuez aux faces des identifiants stables liés aux vues du plan maîtrisé. Pour chaque variante, précisez les éléments demandés et les ouvertures qui doivent rester absentes. Conservez toutes les exigences relatives aux taraudages et aux trous et identifiez les grandes ouvertures ou autres travaux réalisés en dehors de ce devis. L’objectif est de rendre vérifiable la différence entre variantes, notamment lorsque deux composants ont le même contour extérieur.
3. Expliciter la finition existante et la remise en état ultérieure
Décrivez les surfaces déjà finies avant l’usinage et donnez leurs critères d’acceptation si nécessaire. Repérez les zones dont l’aspect doit être protégé et les restrictions autour des ouvertures existantes. Demandez au fournisseur d’indiquer les hypothèses de contact et de transfert proposées. Une demande générale visant à éviter les rayures ne précise pas aux parties comment seront évalués l’état de l’échantillon soumis et l’état à la sortie.
Si la gamme de fabrication approuvée prévoit un travail sur les arêtes exposées ou une remise en état de la finition après usinage, nommez le processus concerné et son responsable. Distinguez ces travaux des opérations de perçage et de taraudage, sauf s’ils sont explicitement inclus. Précisez également l’élimination requise des débris d’usinage et l’état de remise avant l’installation d’éléments sensibles. Ne supposez pas qu’un composant décrit comme fini est déjà prêt pour l’assemblage de l’instrument.
4. Séparer les options d’ouvertures des options d’assemblage
Exemple d’achat hypothétique : deux corps de boîtiers d’instruments présentent les mêmes dimensions et le même revêtement, mais une variante nécessite des taraudages de fixation sur une face latérale tandis que l’autre doit conserver cette face sans ouverture. Une troisième commande reprend le premier schéma d’ouvertures, mais arrive avec un insert déjà monté. Il s’agit de deux types de variations distincts : les éléments à usiner et l’état d’assemblage à l’entrée. Les deux doivent être examinés, même si le service commercial classe les trois dans une même famille de boîtiers.
Énumérez les variantes séparément et étiquetez les échantillons soumis en conséquence. Demandez au devis d’identifier les états au chargement examinés et les moyens de distinguer les variantes d’opérations dans le périmètre proposé. N’acceptez pas une démonstration sur un corps vide comme preuve complète pour une pièce assemblée qui n’a pas été examinée. Cet exemple décrit une question d’achat, et ne constitue pas une affirmation concernant une installation BINSING particulière pour boîtiers.
5. Définir ce que la réception de l’usinage établira
Précisez les contrôles des trous, des taraudages et des positions exigés par le plan, ainsi que toute inspection convenue des surfaces préservées. Reliez les preuves d’aspect à l’état avant et après l’essai. Si le boîtier doit satisfaire à un indice de protection ou à une autre évaluation au niveau de l’ensemble assemblé, attribuez cette évaluation séparément. Une démonstration d’usinage réussie ne peut établir l’indice de protection du boîtier ni les performances de fonctionnement de l’instrument fini.
Envoyez à BINSING par courriel les plans des composants, le relevé des faces, la finition à l’entrée et des photographies de l’état d’assemblage. Indiquez les quantités par variante d’ouvertures et l’état requis au déchargement. Demandez l’identification des éléments couverts, des hypothèses de manutention et des opérations externes. Un concept d’usinage multiface pourra alors être discuté selon la disposition réelle des faces, tandis que l’acheteur gardera une vision claire des tâches relevant de la finition, de l’assemblage et de la vérification du produit.


