Découvrez les équipements pour votre demande
Perçage et taraudage à indexage rotatif →Examinez les options d’implantation et les informations requises sur la pièce pour définir le périmètre d’une demande d’équipement sur mesure.
Utiliser la table et les têtes visibles comme support de discussion
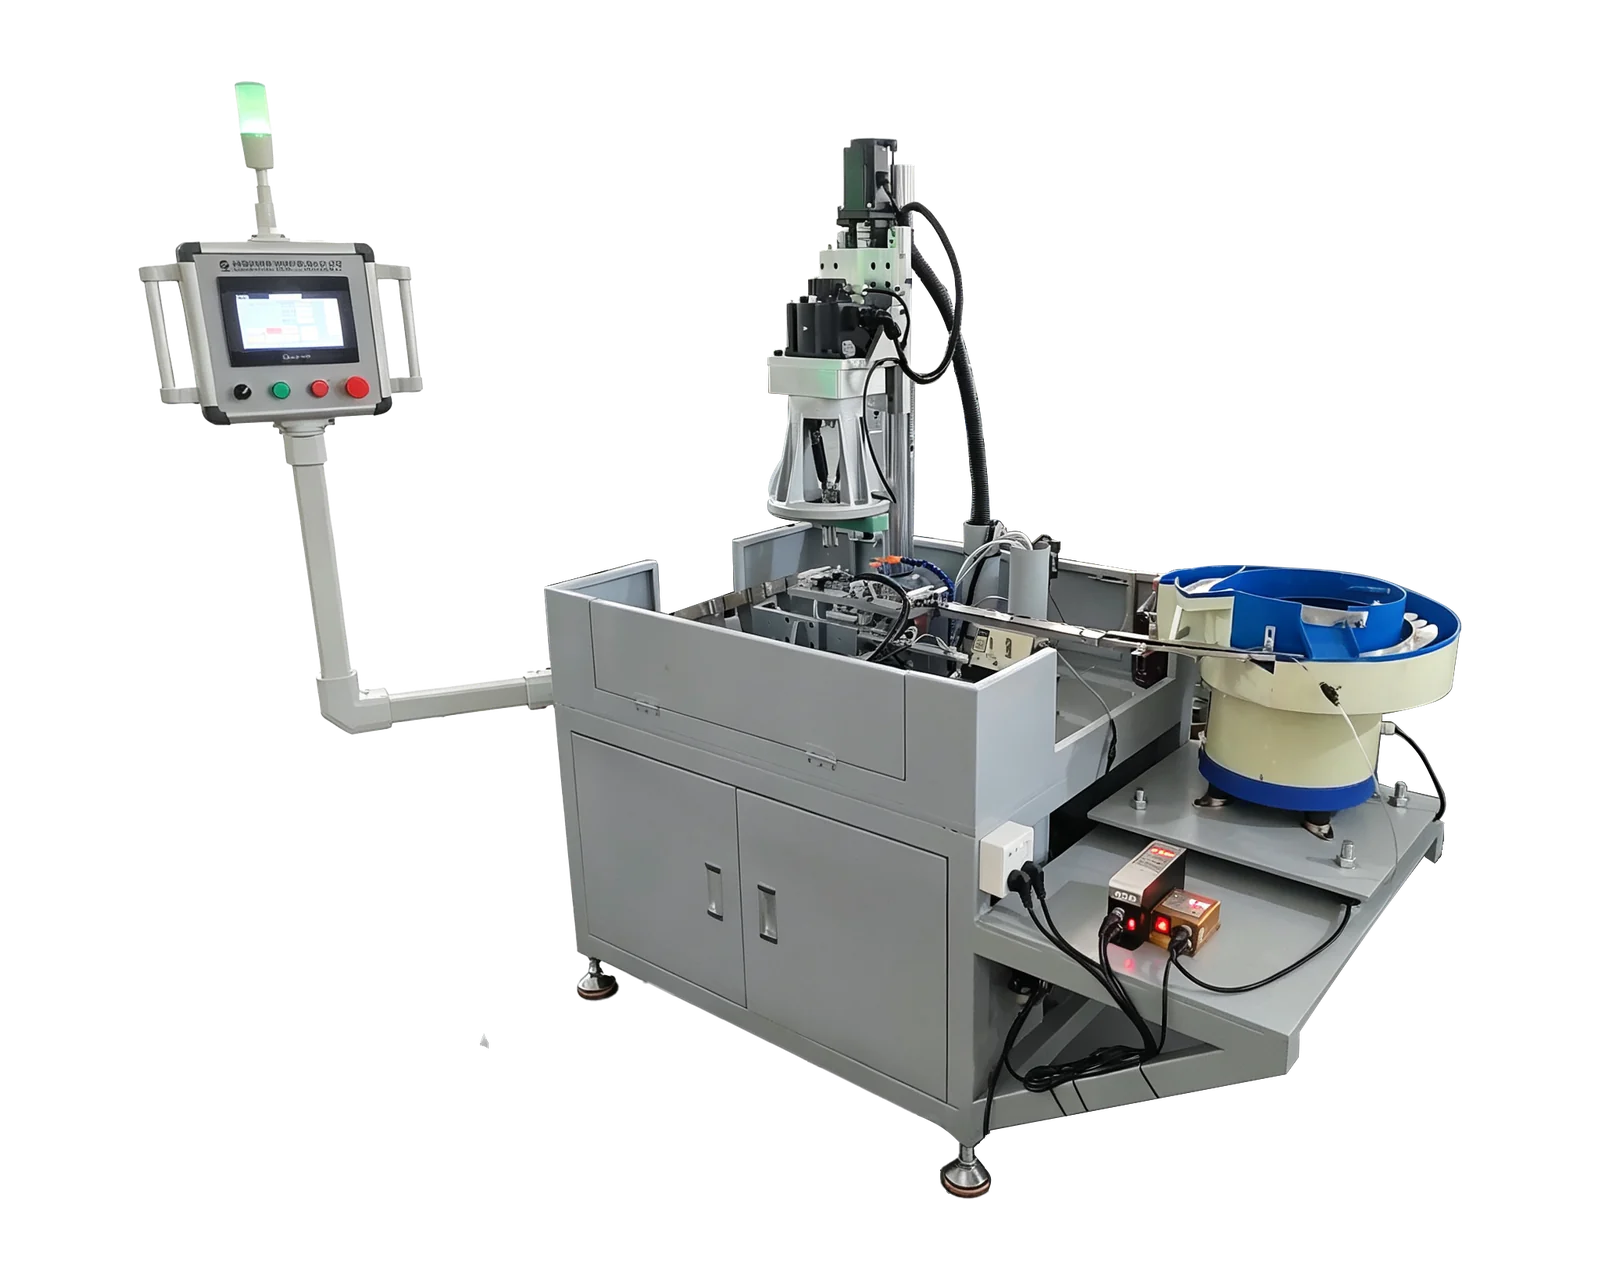
La référence BINSING d’indexage rotatif accessible par le lien montre une disposition circulaire des montages de maintien et deux têtes d’usinage verticales. Les images examinées présentent notamment une vue rapprochée de la table, des logements dédiés et de l’outillage situé au-dessus. Ces observations aident à expliquer le concept physique. Elles n’identifient pas toutes les opérations, ne prouvent pas une séquence complète de postes et ne fournissent pas une cadence de production acceptée pour la pièce d’un acheteur.
Commencez votre demande par la gamme du composant plutôt que par un nombre de postes souhaité. Précisez quelles caractéristiques doivent être réalisées dans la cellule proposée et lesquelles arrivent terminées. Incluez les contrôles requis avant la sortie. Le fournisseur pourra ainsi expliquer une disposition des postes par rapport à un procédé défini, au lieu de reproduire la disposition visible sans connaître le résultat attendu.
Suivre une pièce sur la gamme proposée
Attribuez à la pièce un état en termes simples avant et après chaque action prévue. Par exemple : chargée mais non traitée, première opération terminée, prête pour l’opération suivante, ou acceptée pour la sortie. Il s’agit de libellés de planification pour votre application, et non d’affirmations sur la machine présentée. Reliez chaque état à la caractéristique ou au contrôle qui l’établit.
Cette distinction compte lorsque plusieurs pièces occupent une table rotative. Une vue peut montrer plusieurs montages sans expliquer comment la machine identifie un travail incomplet, un logement vide ou une pièce remise après une interruption. Intégrez ces situations à l’examen. Demandez comment le système proposé enregistre les conditions pertinentes et ce que l’opérateur doit faire lorsque la séquence normale ne peut pas continuer.
Établir une carte des postes avant de comparer les implantations
Utilisez cette fiche originale pour décrire les actions requises sans imposer le nombre final de postes. Après examen de la pièce et du procédé, un fournisseur peut proposer de regrouper des actions ou de leur attribuer une position distincte. Gardez l’exigence explicite afin de pouvoir vérifier une implantation modifiée par rapport au même résultat attendu.
Inclure les tâches de l’opérateur et le contrôle dans le périmètre
Notez qui charge et décharge, où vont les pièces acceptées et celles dont le statut reste à résoudre, et quels accès sont nécessaires pour ces tâches. La présence d’une table rotative ne définit pas à elle seule une manutention automatisée. Si des tâches manuelles sont proposées, demandez comment elles s’intègrent à la séquence de fonctionnement et comment l’implantation finale répondra aux exigences d’accès et de protection.
Traitez chaque exigence de contrôle comme une tâche définie, avec un responsable et un résultat. Une indication de fin d’usinage ne constitue pas automatiquement un résultat d’acceptation dimensionnelle. Précisez si la proposition inclut un contrôle dans la cellule, un processus d’échantillonnage externe ou seulement l’interface pour une étape de contrôle ultérieure. Préservez cette distinction lors de la comparaison des devis afin qu’un contrôle omis ne paraisse pas être un coût d’équipement inférieur.
Demander une démonstration expliquant toute la gamme
Pour examiner votre application, demandez une pièce identifiée et une explication de la carte des postes proposée. La démonstration doit clarifier les états initial et final, y compris les étapes de manutention qui restent autrement hors champ. Si une affirmation sur la production est nécessaire, convenez de la manière de consigner des observations représentatives du fonctionnement et le nombre de pièces acceptées, plutôt que d’estimer la production à partir d’un montage vidéo.
Examinez séparément avec le fournisseur les responsabilités en cas d’interruption et de redémarrage. Demandez la procédure approuvée et les preuves permettant de connaître l’état des pièces restant dans la machine ; n’improvisez pas une reprise à partir d’une vidéo. Envoyez à BINSING votre plan, votre gamme opératoire, la quantité et les exigences de contrôle avec cette fiche. Le résultat doit être une séquence proposée avec des responsabilités explicites et des décisions en suspens, permettant une comparaison pertinente des devis.