
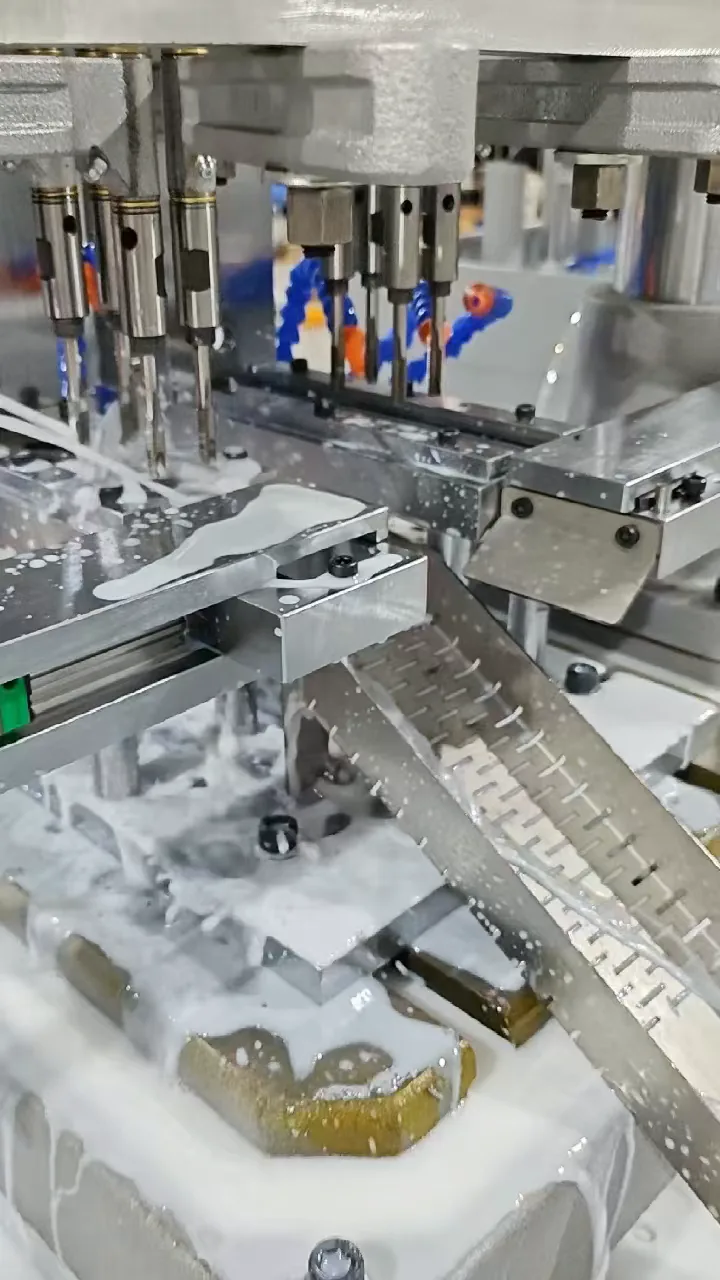
Tapping M8 — Pengumpanan dan Pengeluaran Otomatis
Saksikan area tapping, penanganan pneumatik, dan jalur pengeluaran pada mesin khusus ini. Hanya satu varian komponen diproses pada satu waktu.
Lihat Proyek →Proyek telah diserahkan · Studi kasus
Satu mesin untuk dua varian komponen, dengan empat lubang ditap bersamaan pada komponen yang dipilih. Mekanisme pengumpanan dan pengeluaran pneumatik khusus menghubungkan pemuatan magasin dengan pengumpulan komponen jadi. Mesin telah diserahkan.
 Lihat gambar ukuran penuh
Kebutuhan
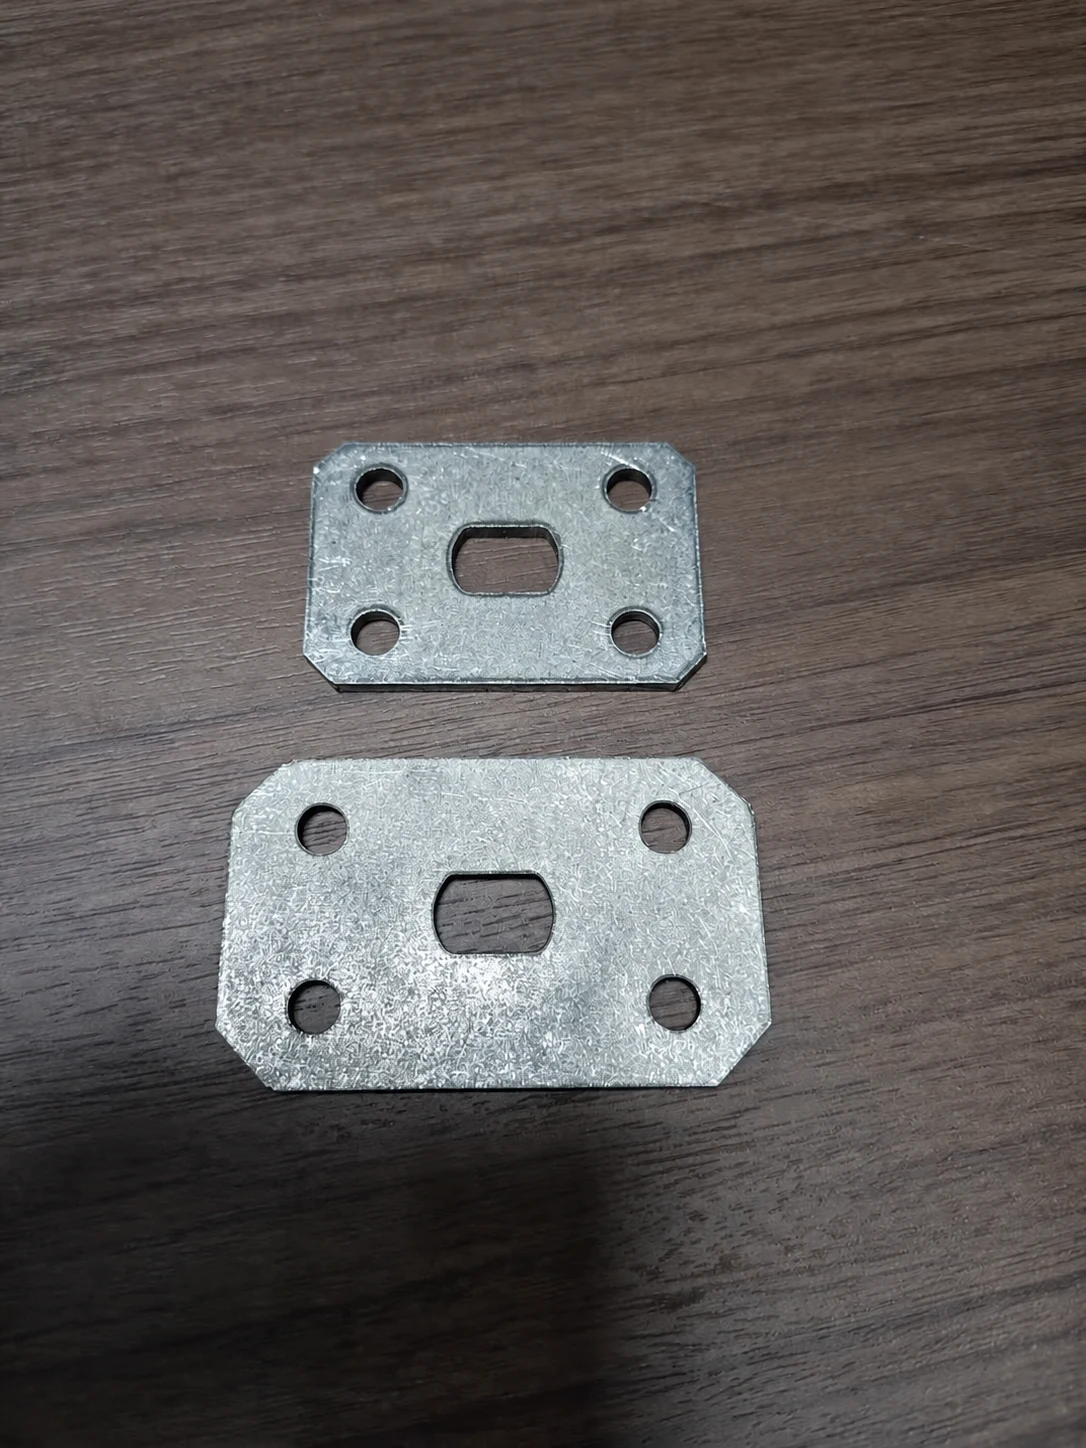
Pelanggan membutuhkan satu mesin yang dapat menangani komponen besar dan kecil, dengan penanganan otomatis setelah operator mengisi ulang magasin yang dipilih.
 Lihat gambar ukuran penuh
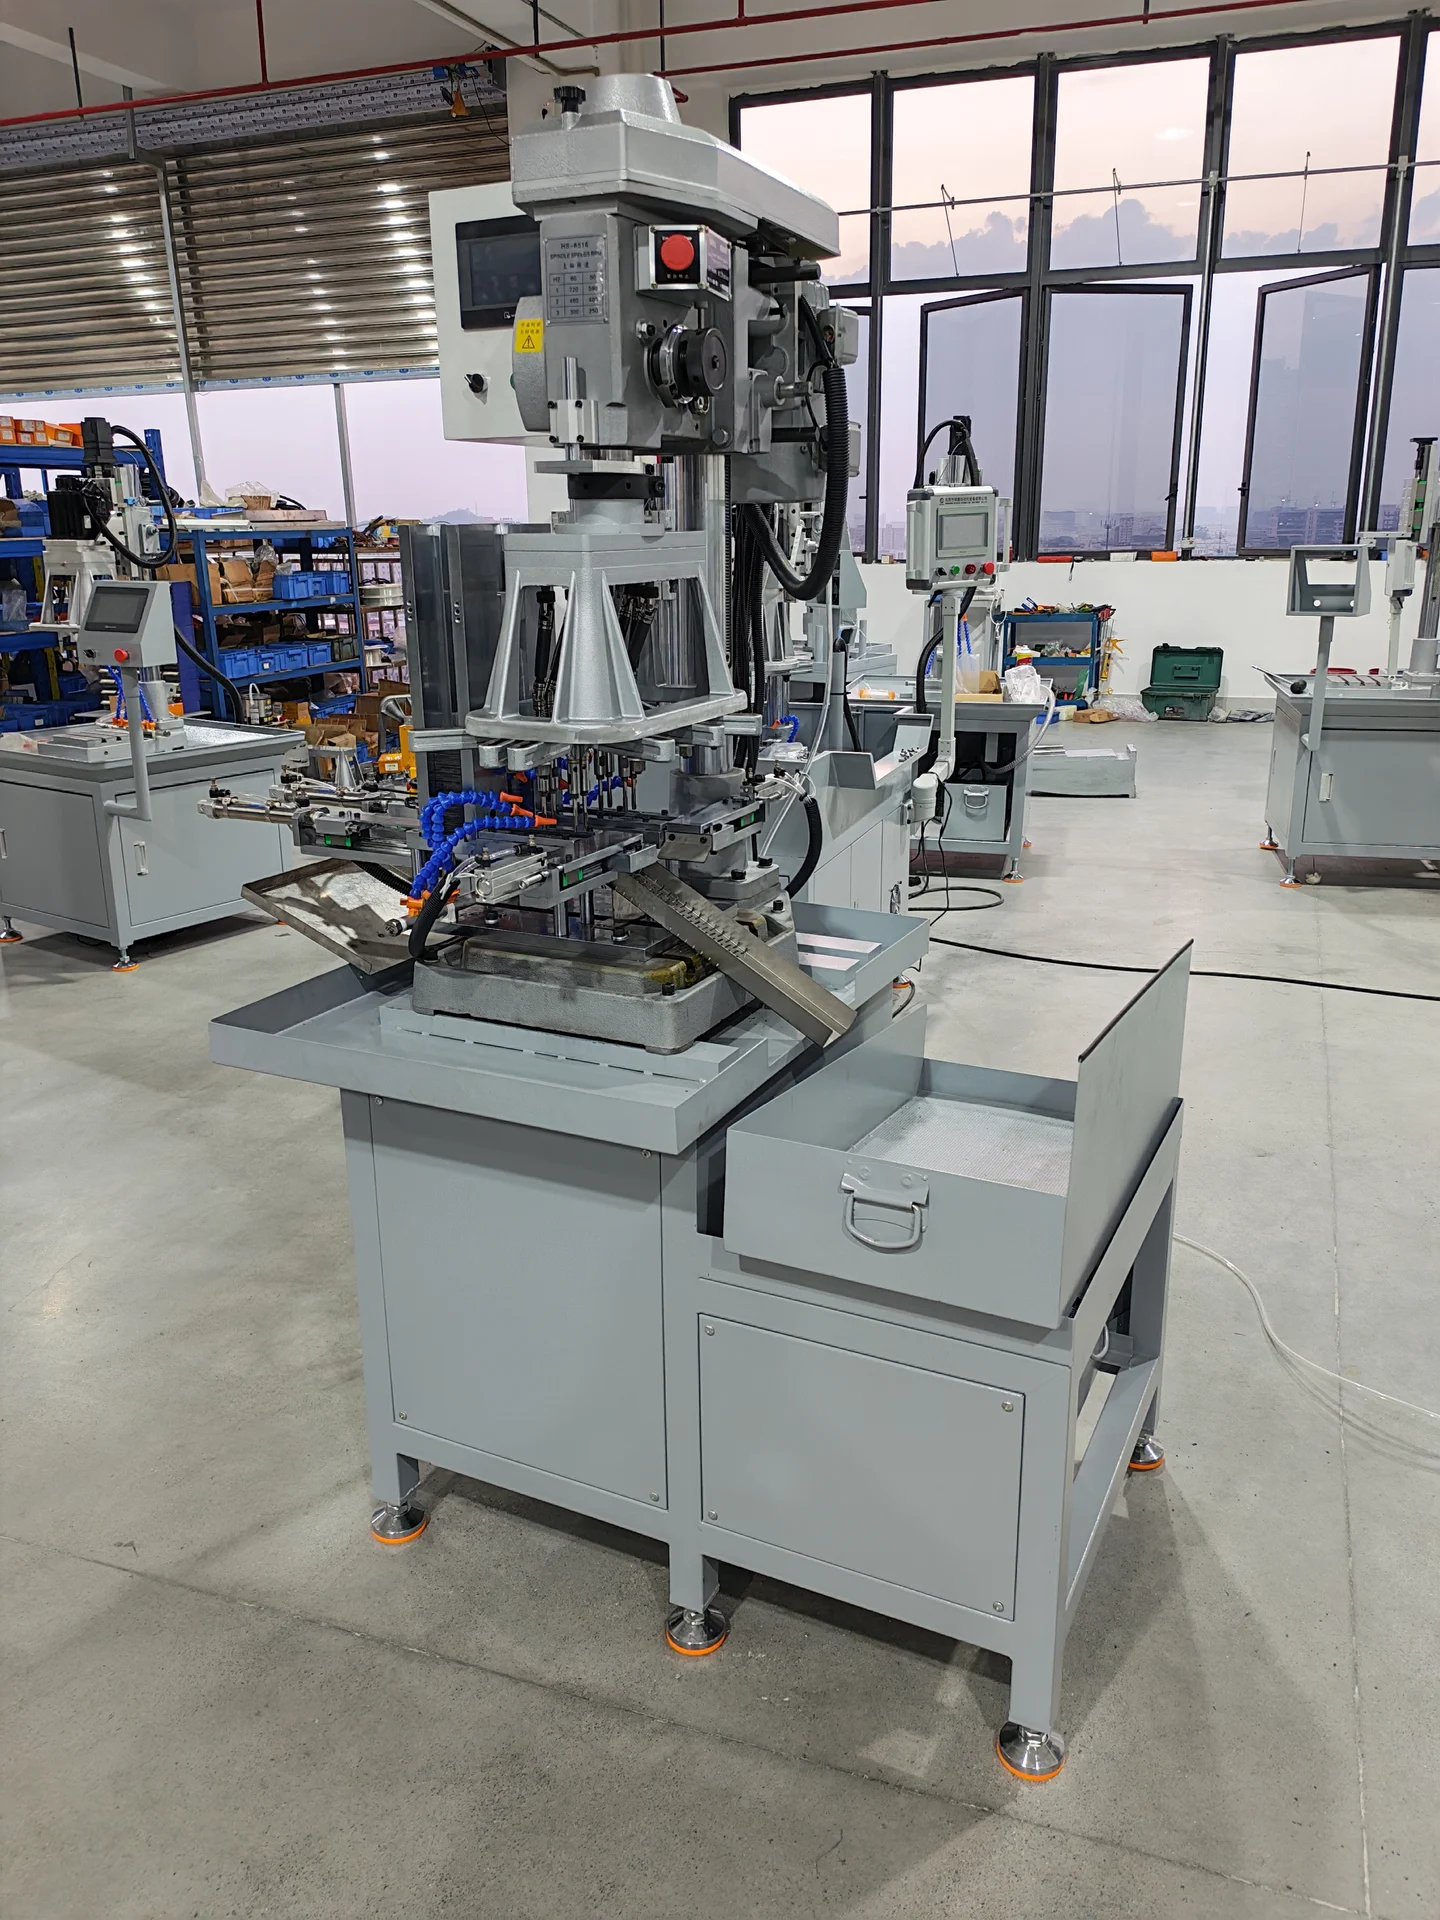
Kepala multispindel tugas berat memiliki delapan spindel tapping yang disusun menjadi dua kelompok berisi empat. Satu kelompok untuk komponen besar; kelompok lainnya untuk komponen kecil.
Kedua susunan perlengkapan penjepit khusus komponen diintegrasikan dalam satu rakitan. Setiap varian memiliki magasin penyimpanan, jalur pengumpanan, pendorong pneumatik, dan silinder pengeluaran terpisah.
Hanya satu varian dijalankan pada satu waktu. Saat komponen besar dipilih, jalur pengumpanan komponen kecil tetap tidak aktif, dan sebaliknya. Pergantian memerlukan penyesuaian penyetelan.
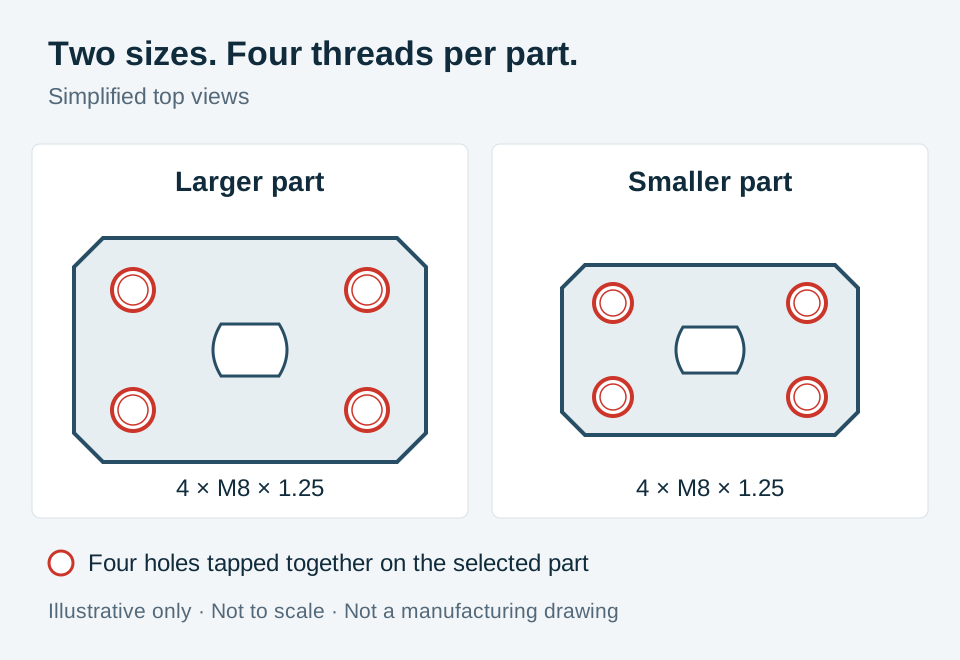 Lihat skema ukuran penuh
Disederhanakan dari foto komponen yang diberikan. Identitas pelanggan, dimensi, dan toleransi tidak dicantumkan. Kontur dan posisi lubang hanya ilustrasi, tidak berskala, dan bukan gambar manufaktur.
Alur proses
Penanganan otomatis mencakup jalur pengumpanan yang dipilih. Operator tetap mengisi ulang komponen secara berkelompok dan mengawasi produksi.
Operator mengisi ulang magasin penyimpanan untuk ukuran komponen yang dipilih.
Pendorong pneumatik memajukan komponen ke posisi pemesinan.
Kelompok empat spindel yang sesuai melakukan tapping lubang M8, dengan pendinginan dan pembilasan geram otomatis.
Mekanisme pengeluaran memindahkan komponen ke penopang dan ke baki berlubang yang memungkinkan cairan pendingin mengalir keluar.
Konfigurasi proyek
Mesin tapping berpenggerak roda gigi 6516, dua kelompok empat spindel, dan jalur pengumpanan khusus membentuk satu konfigurasi terintegrasi. PLC dan layar sentuh menyediakan kendali mesin dan interaksi operator.
| Platform tapping | Mesin tapping berpenggerak roda gigi 6516 |
|---|---|
| Tata letak multispindel | Dua kelompok empat spindel tapping; hanya satu kelompok digunakan pada satu waktu |
| Varian komponen | Dua ukuran pelat logam, diproses terpisah |
| Spesifikasi ulir | Empat lubang M8 × 1.25 per komponen |
| Pengumpanan dan pengeluaran | Mekanisme pneumatik khusus untuk setiap varian |
| Kendali | PLC dan layar sentuh |
| Cairan pendingin dan pengumpulan | Pendinginan otomatis, pembilasan geram, dan baki pengumpulan berlubang |
Perbandingan penanganan
Kedua susunan melakukan tapping empat lubang secara bersamaan. Perbandingan dilakukan dengan mesin empat spindel yang memerlukan pemuatan dan pembongkaran manual.
| Aspek proses | Tapping empat spindel dengan penanganan manual | Proyek pengumpanan otomatis ini |
|---|---|---|
| Operasi tapping | Empat lubang ditap bersamaan | Empat lubang ditap bersamaan pada varian yang dipilih |
| Penanganan komponen | Operator memuat dan membongkar setiap komponen | Pengumpanan dan pengeluaran pneumatik setelah pengisian magasin secara berkelompok |
| Keterlibatan operator | Satu operator terus-menerus mengawasi mesin | Pengisian ulang berkala secara berkelompok dan pengawasan produksi tetap diperlukan |
| Siklus per komponen | Perkiraan 8–10 detik | Target: 6–8 detik untuk kedua ukuran Mencakup pengumpanan, tapping, dan pengeluaran. Terukur: 6.5 detik untuk komponen besar; 6.2 detik untuk komponen kecil. |
Gulir secara horizontal untuk membandingkan semua kolom pada layar kecil.
Target proyek adalah 6–8 detik per komponen untuk kedua ukuran, termasuk pengumpanan dan pengeluaran. Angka siklus terukur diberikan dan dikonfirmasi oleh BINSING; acuan manual 8–10 detik tetap merupakan perkiraan, bukan uji sebelum dan sesudah yang diukur. Waktu siklus tidak mewakili keluaran produksi berkelanjutan sepanjang sif: pengisian ulang berkala dan pengawasan produksi tetap diperlukan.
Detail peralatan
Buka foto apa pun dalam ukuran penuh untuk meninjau susunannya. Gambar mempertahankan seluruh bingkai agar jalur pengumpanan dan peralatan sekitarnya tetap terlihat.
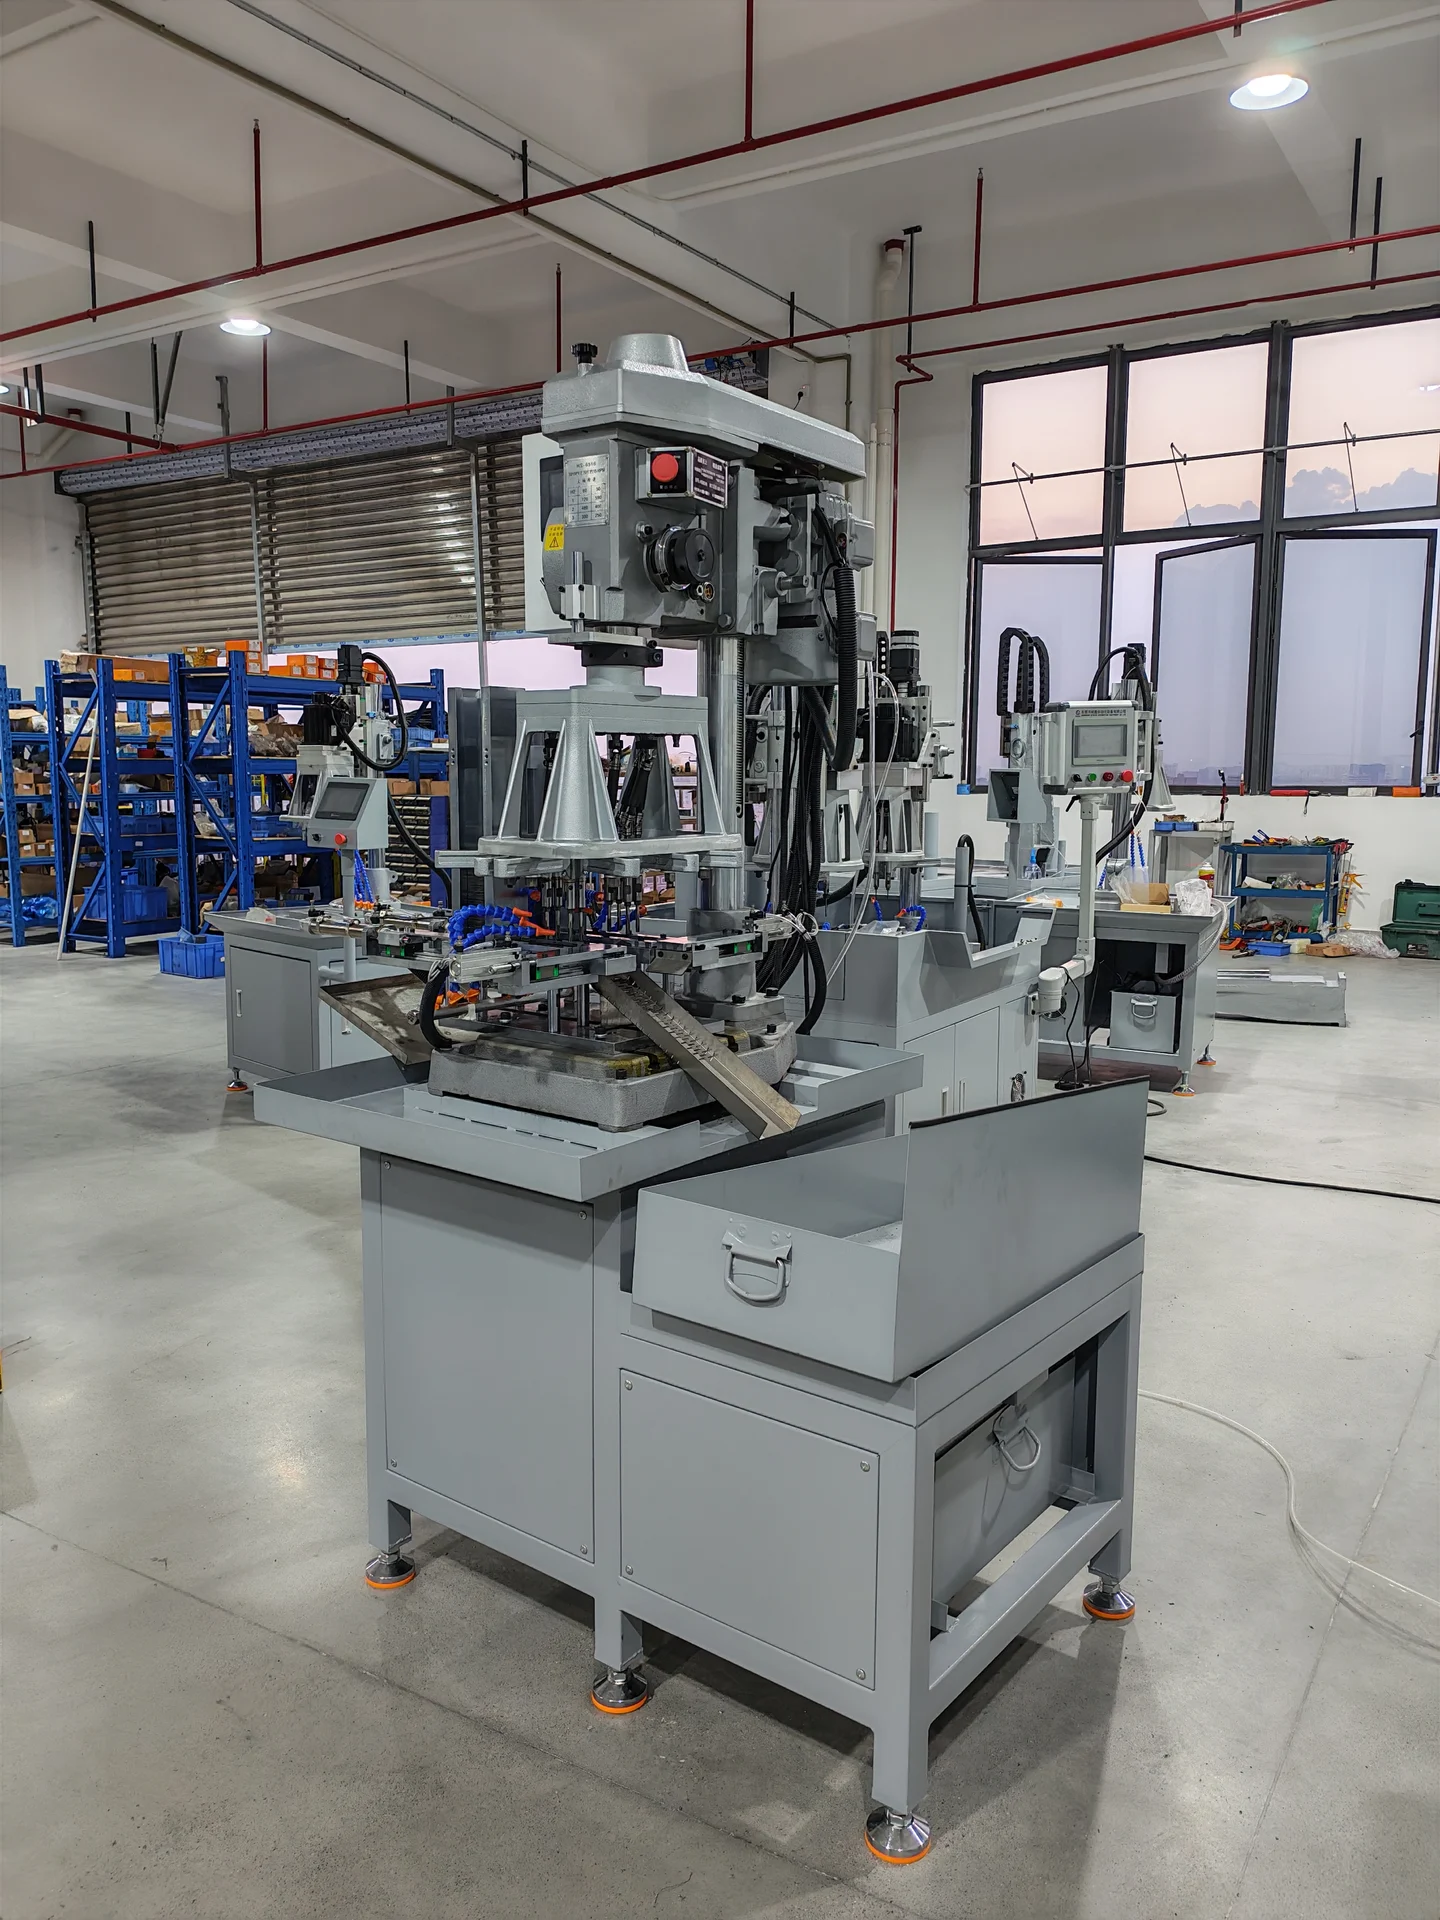 Lihat gambar ukuran penuh
Platform tapping, susunan pengumpanan, dan pengumpulan komponen jadi berada dalam satu tata letak mesin.
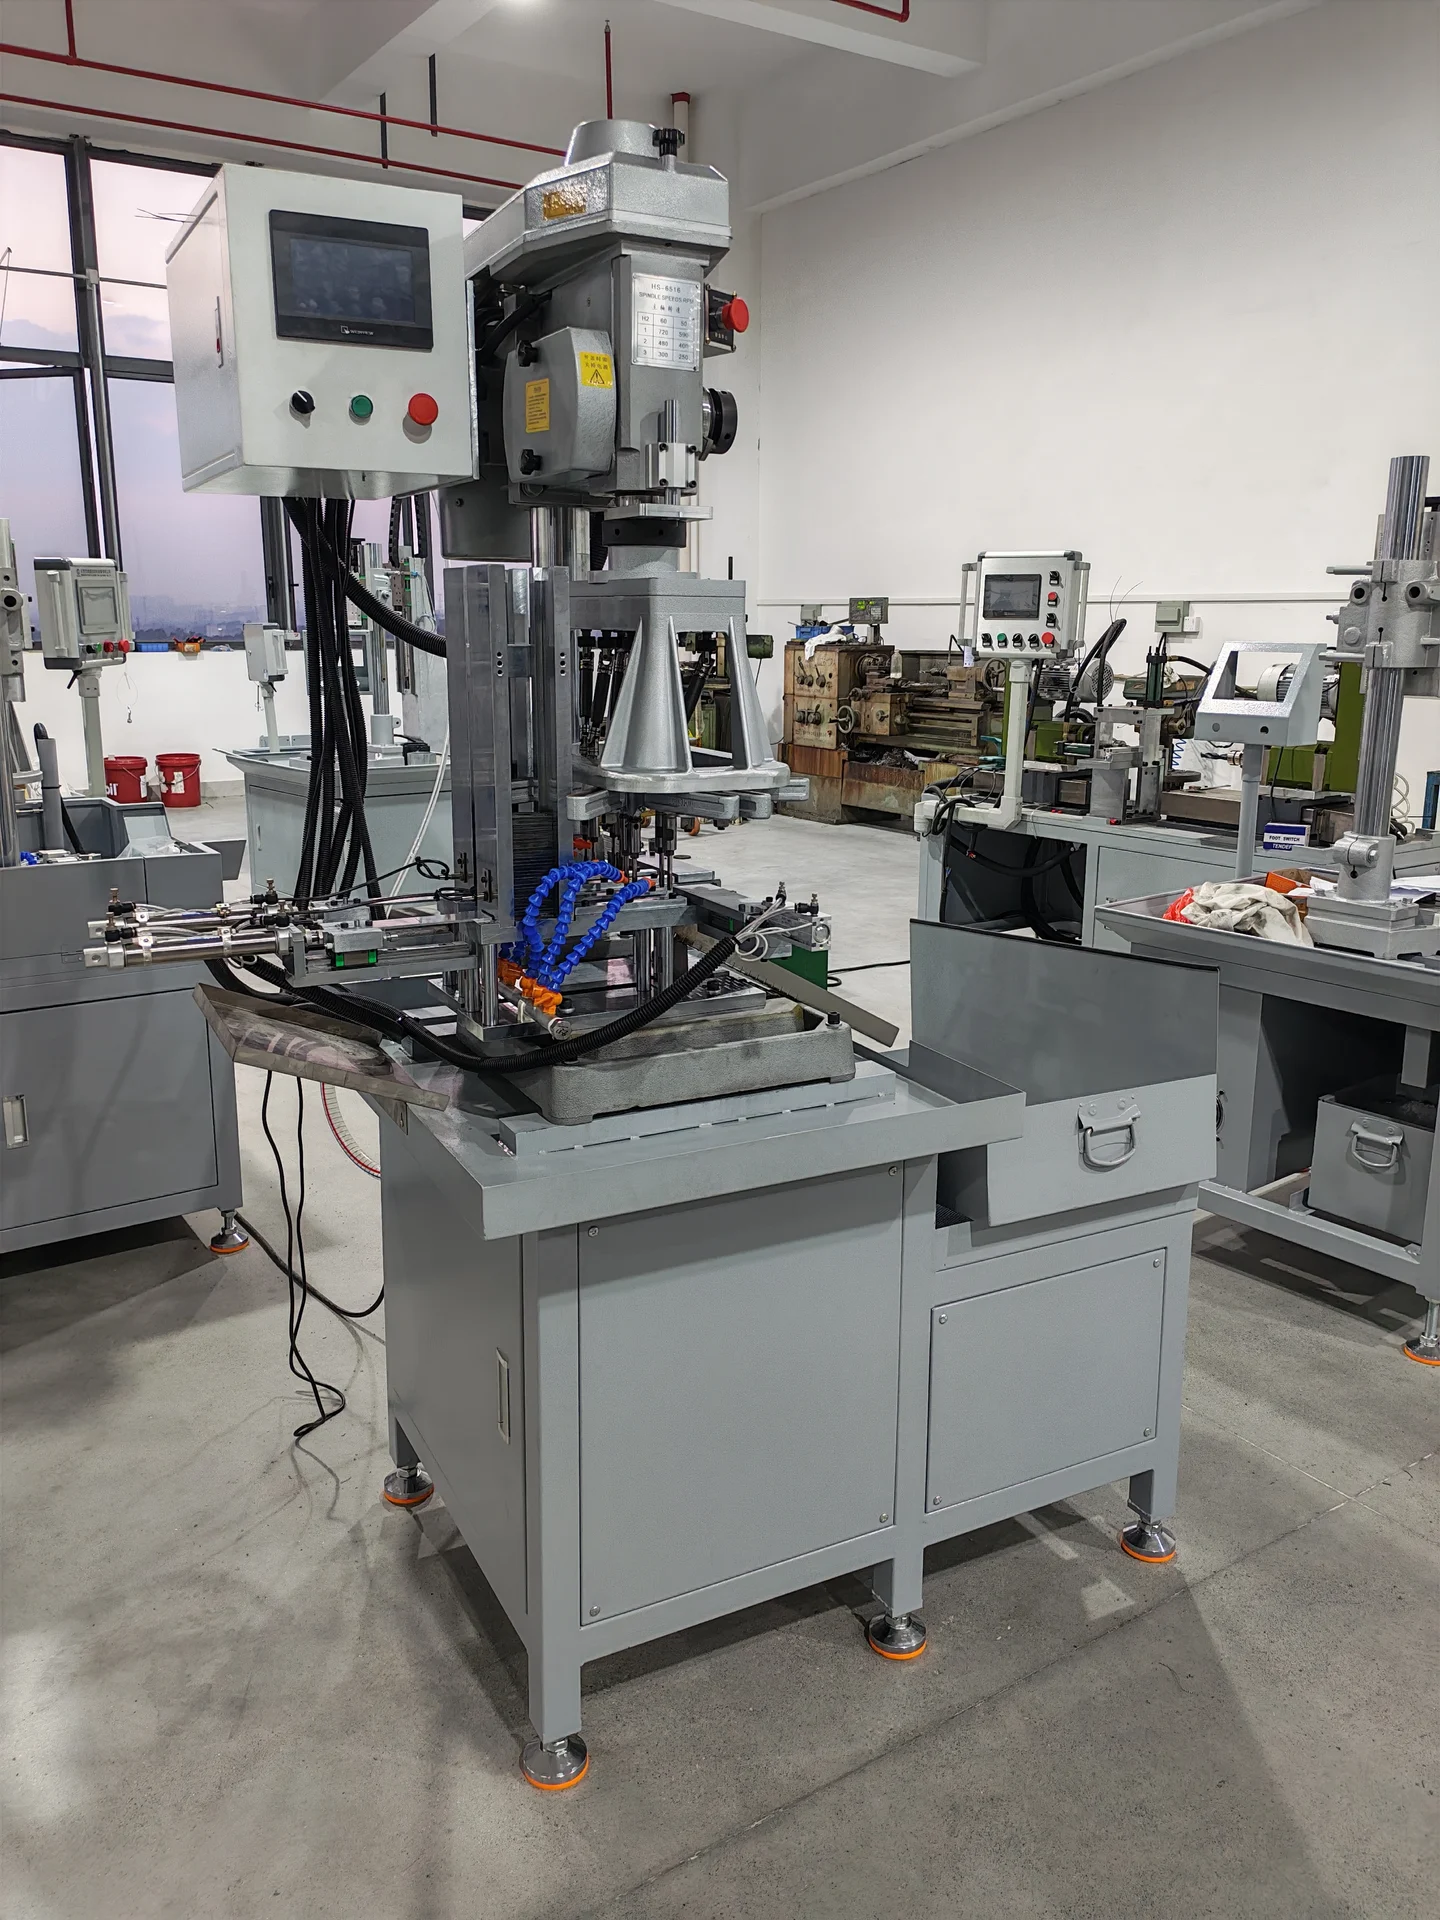 Lihat gambar ukuran penuh
Kendali PLC dan layar sentuh mendukung pengoperasian mesin. Pergantian ukuran komponen memerlukan penyesuaian penyetelan.
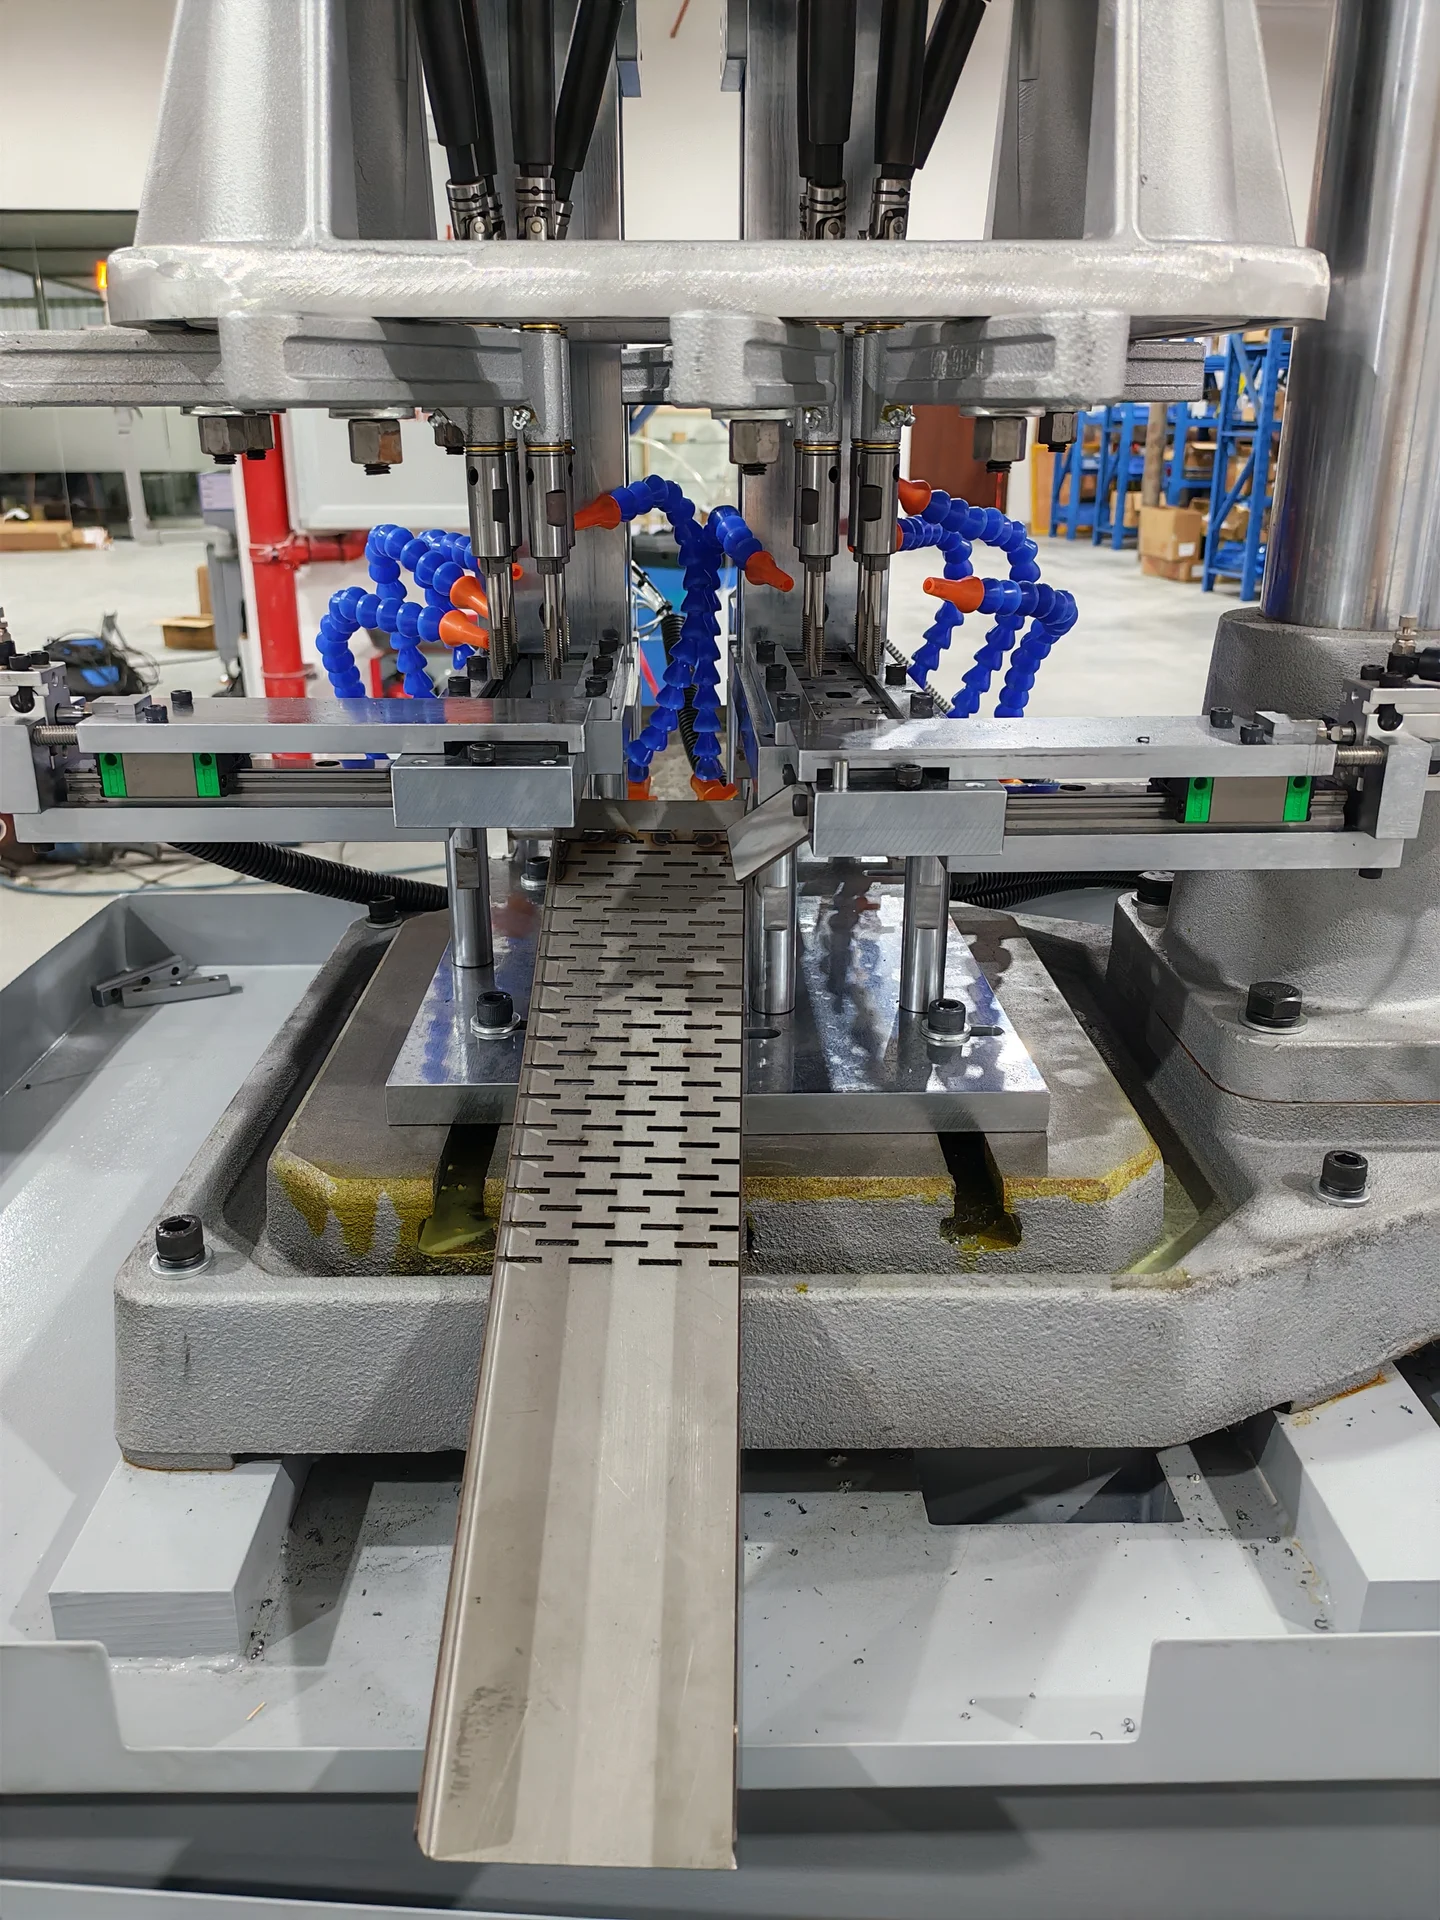 Lihat gambar ukuran penuh
Setiap ukuran komponen memiliki magasin penyimpanan, jalur pengumpanan, pendorong pneumatik, dan mekanisme pengeluaran sendiri.
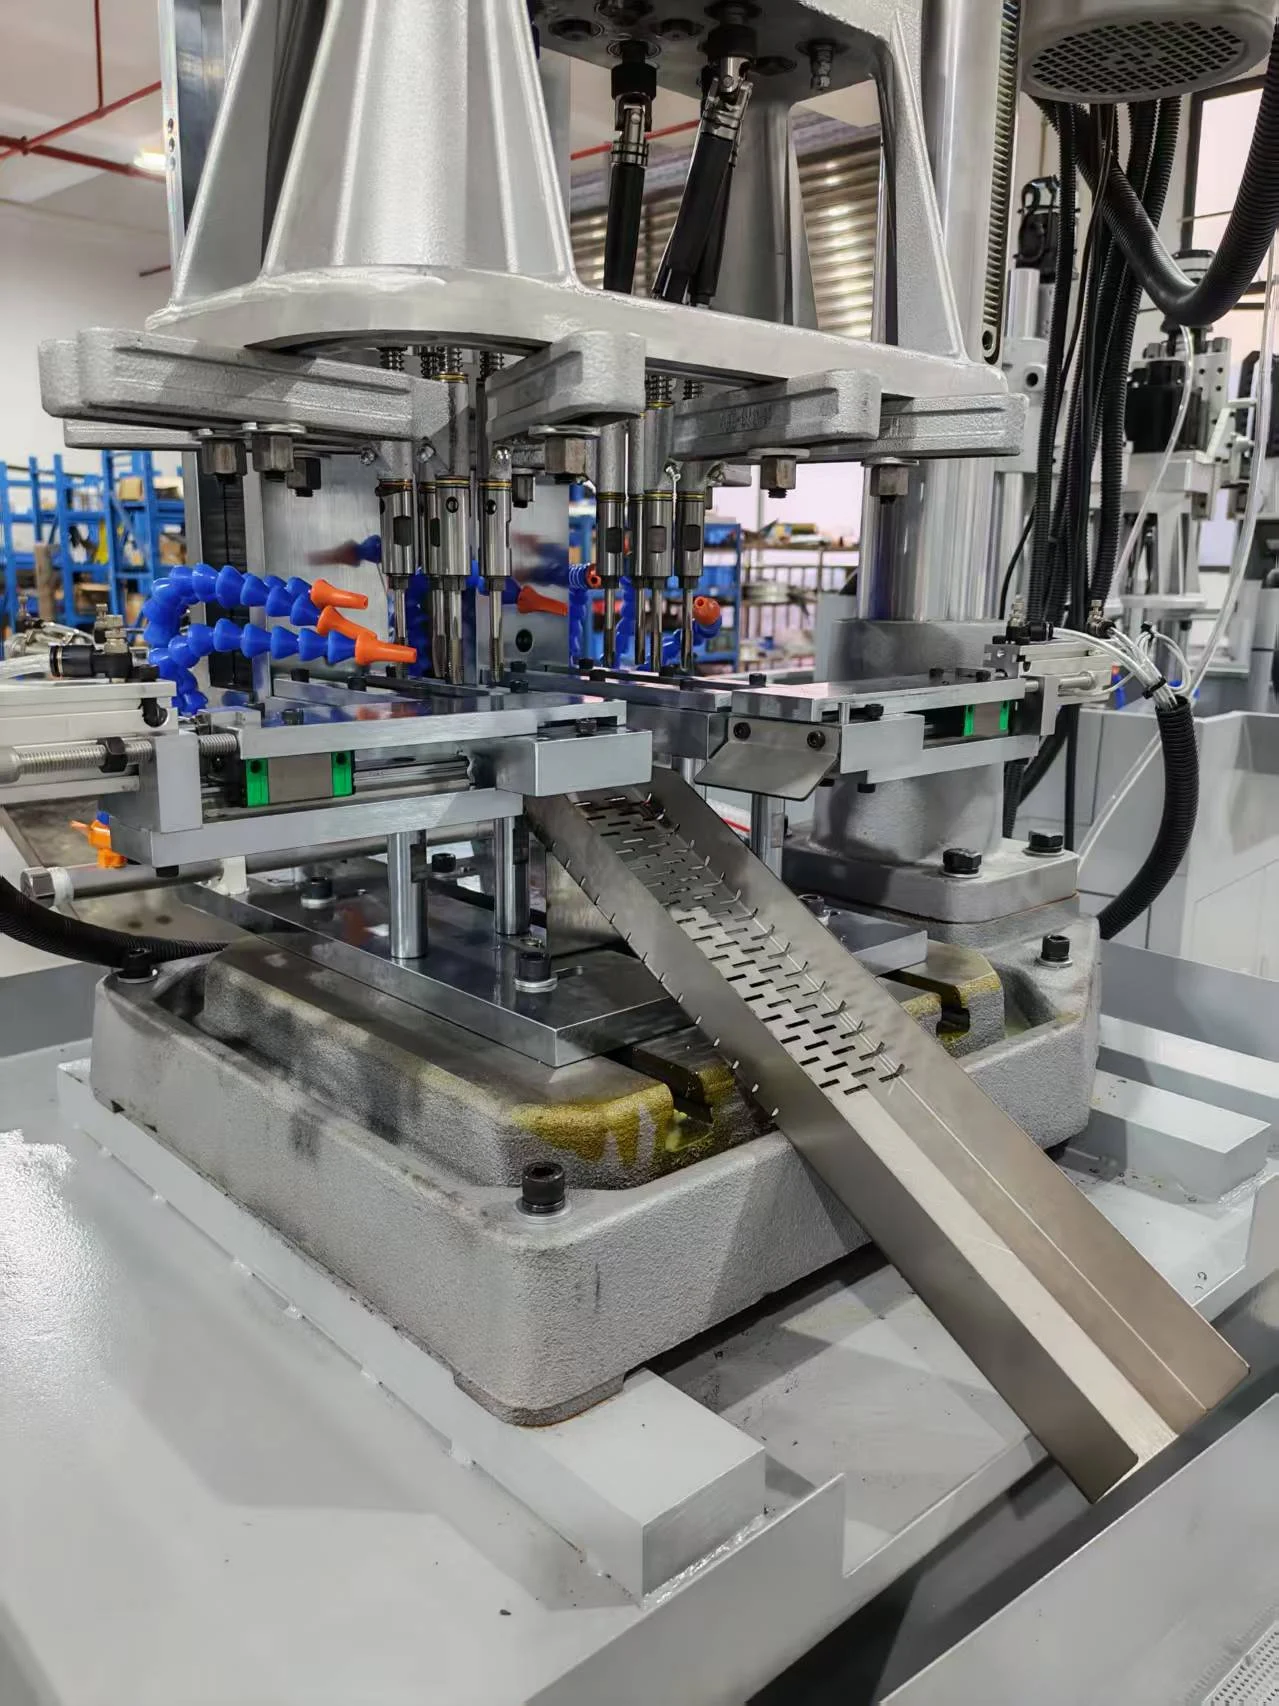 Lihat gambar ukuran penuh
Mekanisme pengeluaran memindahkan komponen yang telah ditap ke penopang dan ke baki pengumpulan dengan pembuangan cairan.
Pengoperasian mesin
Empat tampilan dari proyek yang sama: pengumpanan dan pengeluaran otomatis, detail pemesinan, gambaran keseluruhan mesin, dan pengumpulan komponen jadi. Pilih video untuk diputar.
Saksikan area tapping, penanganan pneumatik, dan jalur pengeluaran pada mesin khusus ini. Hanya satu varian komponen diproses pada satu waktu.
Lihat Proyek →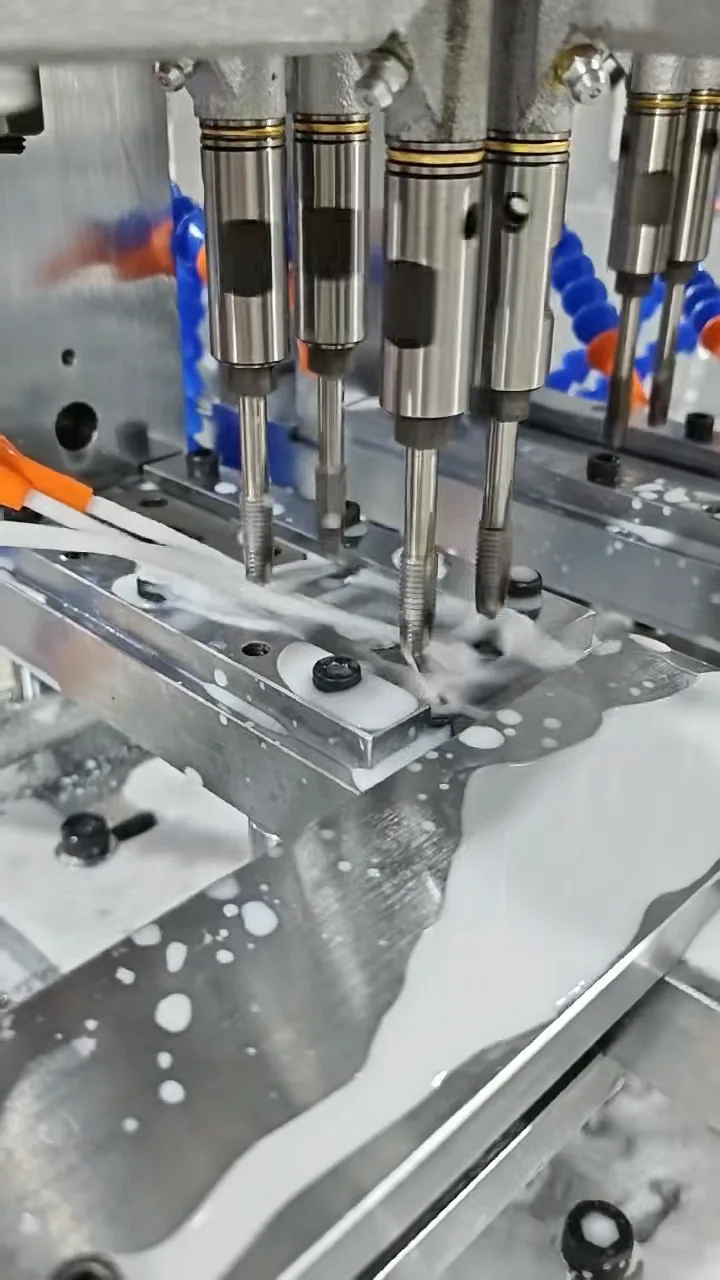
Tampilan lebih dekat kelompok tapping empat spindel, perlengkapan penjepit komponen, dan pasokan cairan pendingin selama pengoperasian.
Lihat Proyek →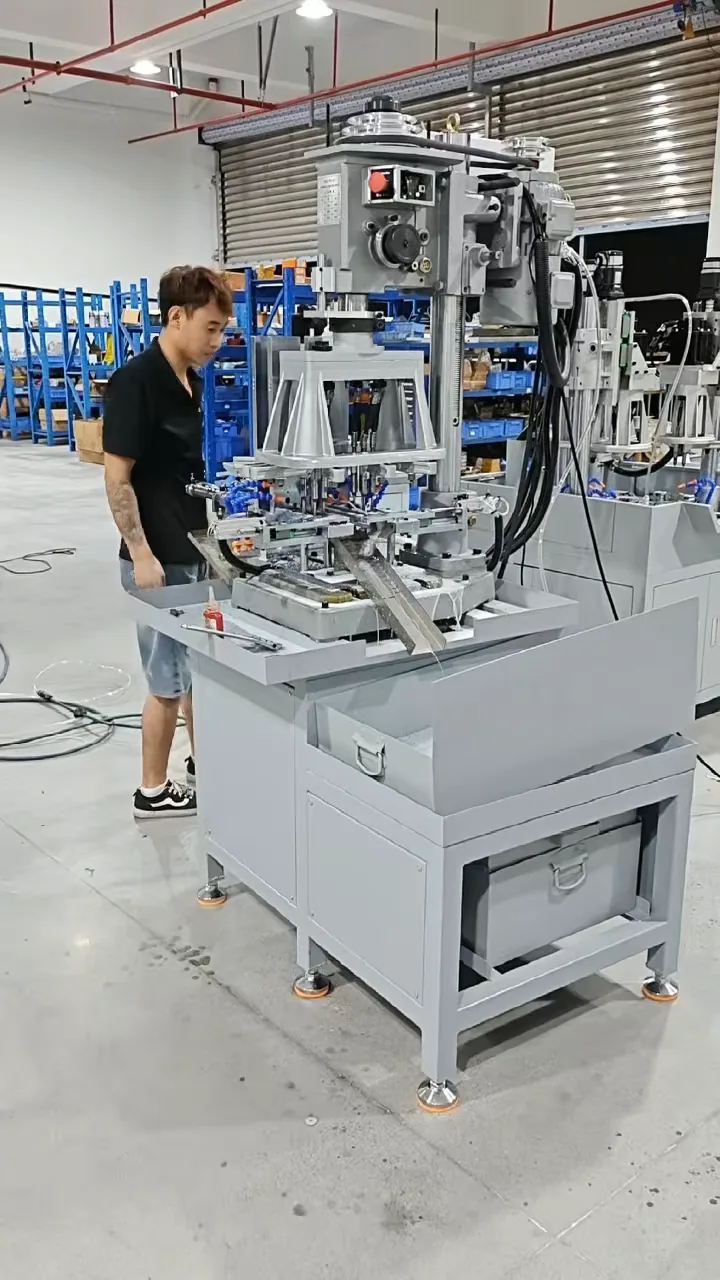
Lihat area pemesinan dan susunan mesin secara lebih luas untuk aplikasi tapping pelat logam dua ukuran.
Lihat Proyek →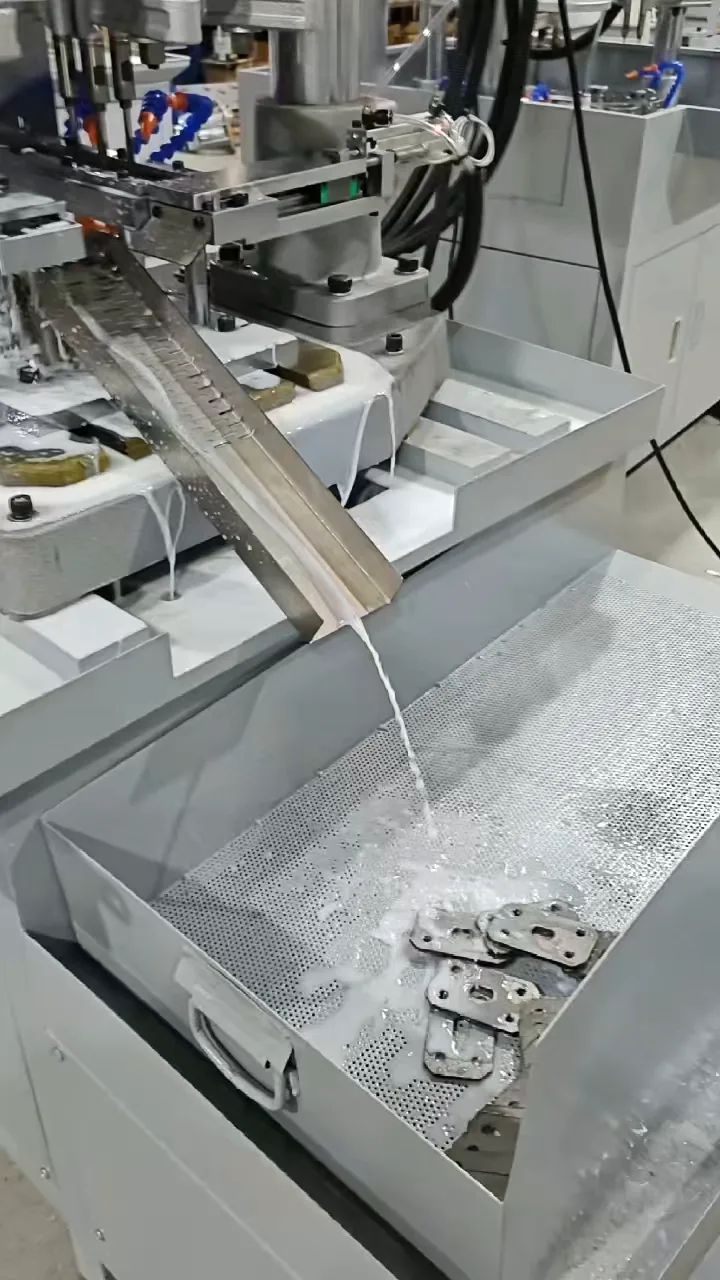
Ikuti penopang pengeluaran hingga ke baki pengumpulan berlubang yang digunakan untuk mengumpulkan komponen dan mengalirkan cairan pendingin.
Lihat Proyek →Rencanakan aplikasi Anda
Gambar teknis membantu, tetapi foto komponen yang jelas dan deskripsi sudah cukup untuk memulai diskusi.
Diskusikan Komponen AndaMesin atau solusi yang dipilih akan disertakan dalam pertanyaan Anda.
Solusi terkait