
Progetto consegnato · Caso applicativo
Maschiatura M3 a doppio servoazionamento per involucri elettronici
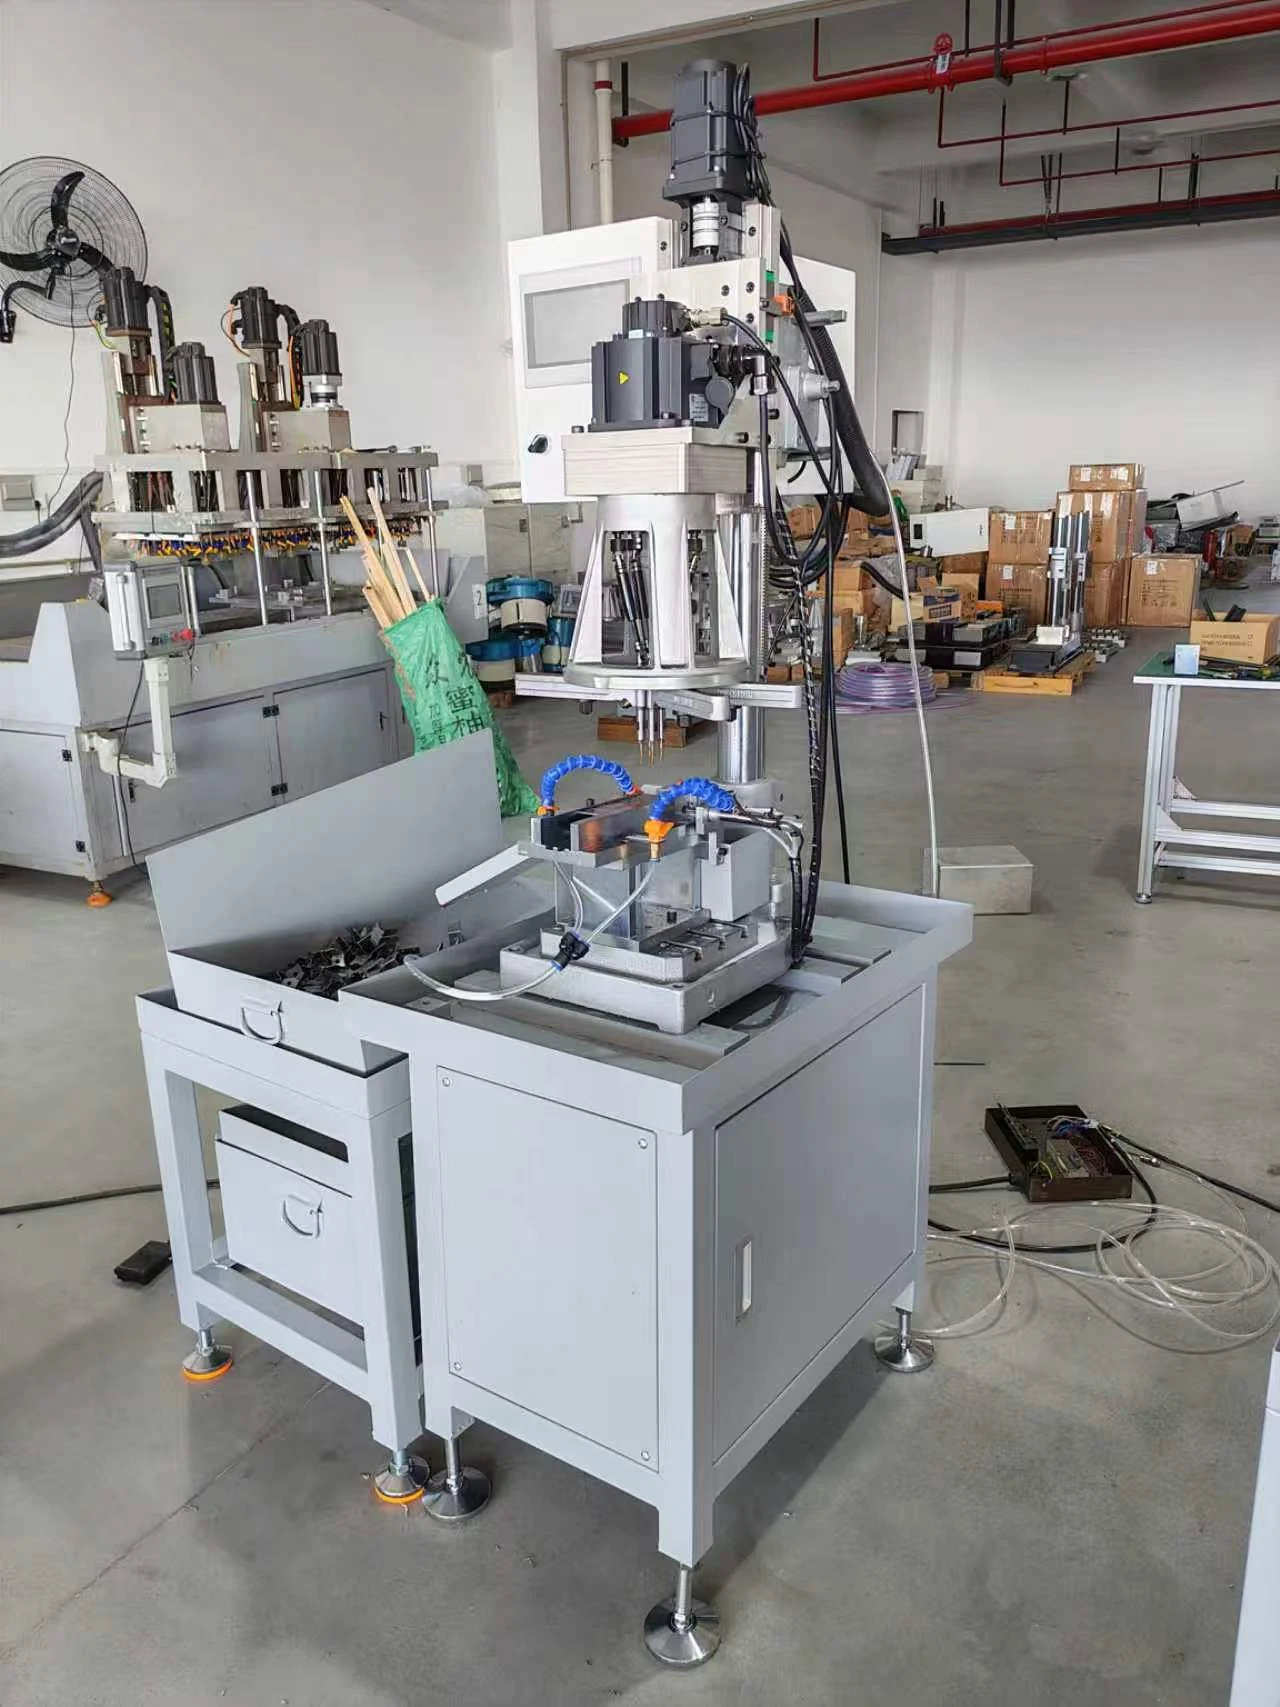
Quattro fori M3 × 0,5 maschiati contemporaneamente in un involucro in acciaio stampato da 2,0 mm. L'operatore spinge ogni pezzo in posizione; la macchina maschia i fori ed espelle pneumaticamente il pezzo finito in uno scivolo di raccolta.
 Visualizza l'immagine a grandezza naturale
L'applicazione
Piccole filettature in un involucro in acciaio stampato da 2,0 mm
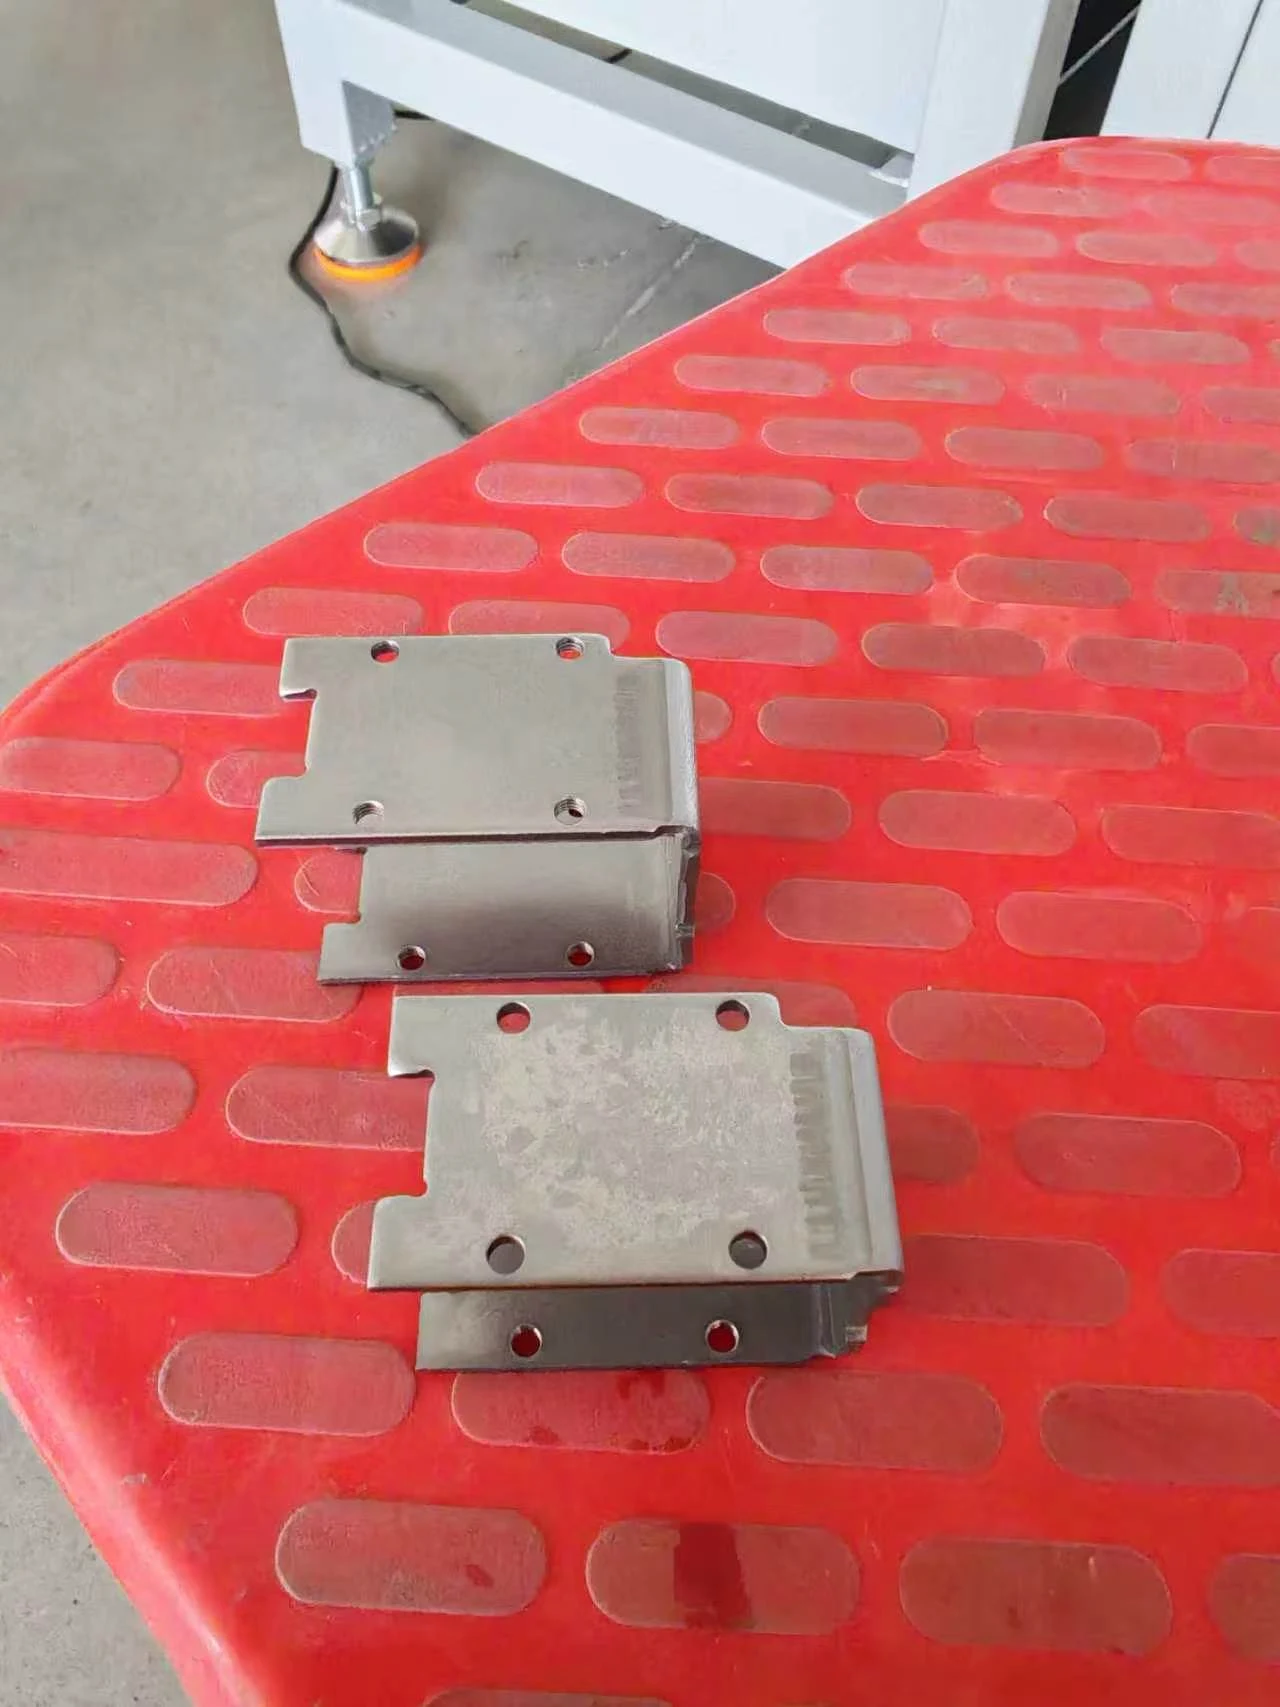
Il componente è un involucro per accessori elettronici. Questo progetto realizza quattro fori M3 × 0,5 in un'unica operazione di maschiatura simultanea.
 Visualizza l'immagine a grandezza naturale
Involucro e disposizione dei quattro fori
L'involucro in acciaio stampato da 2,0 mm viene posizionato per maschiare quattro fori contemporaneamente.
 Visualizza l'immagine a grandezza naturale
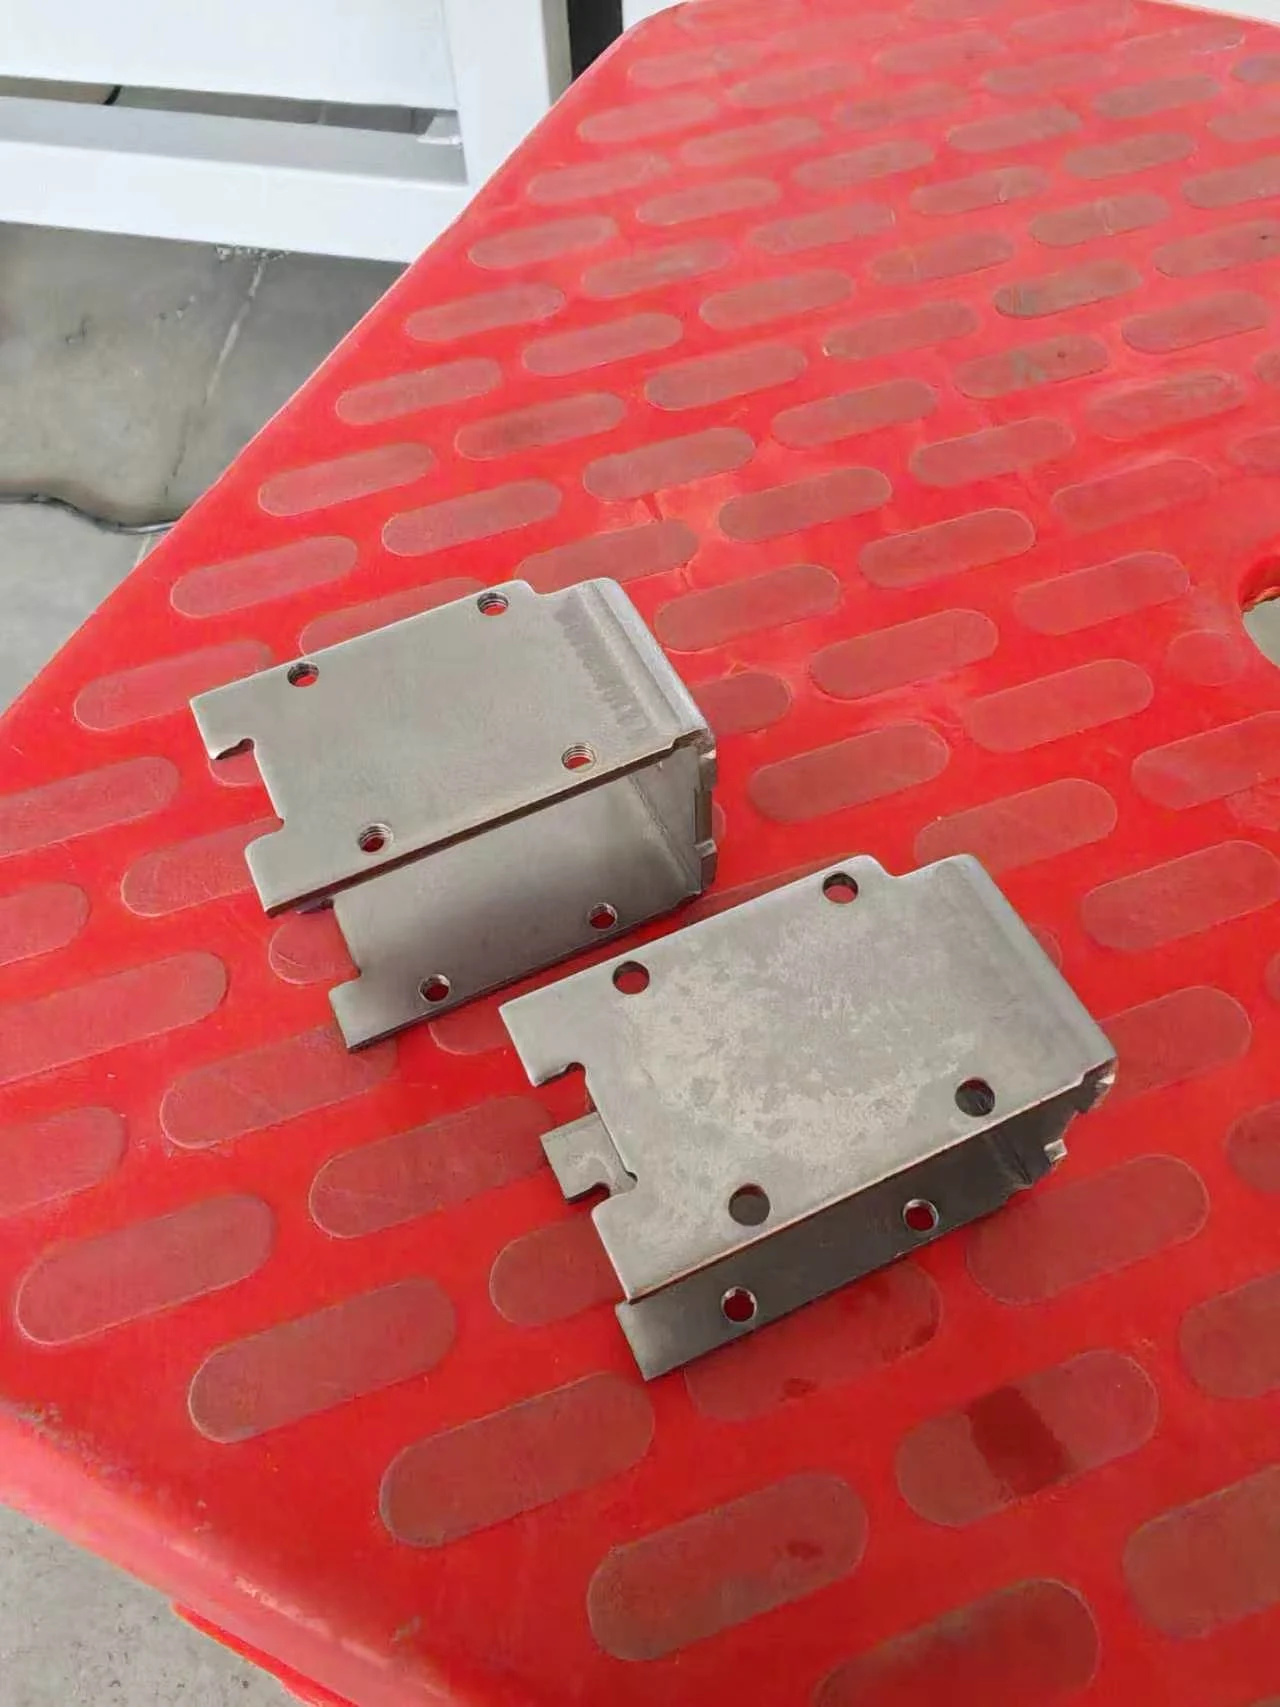
Dettaglio del pezzo e delle filettature
Specifica della filettatura per questa applicazione consegnata: M3 × 0,5.
Aumentare la velocità di lavorazione
Maschiare quattro fori contemporaneamente e semplificare la movimentazione tra i pezzi.
Ridurre il prelievo manuale
Utilizzare lo scarico pneumatico per trasferire il pezzo finito nello scivolo di raccolta.
Migliorare la qualità delle filettature
Utilizzare la rotazione del mandrino e l'avanzamento servocontrollati per la maschiatura.
Questi erano gli obiettivi del progetto. Qui non vengono dichiarati risultati misurati prima e dopo sulla produzione o sulla qualità delle filettature.
Percorso del processo
Alimentazione manuale, maschiatura e scarico automatici
L'operatore alimenta ogni involucro singolarmente. Una volta raggiunta la posizione di riferimento, non è richiesta alcuna ulteriore operazione di fissaggio.
Alimenta l'involucro
L'operatore spinge un involucro nella posizione di riferimento dell'attrezzatura.
Posiziona il pezzo
L'attrezzatura dedicata al pezzo posiziona l'involucro per la testa a quattro mandrini, senza un'ulteriore fase di fissaggio manuale.
Maschia quattro fori M3
Il sistema a doppio servoazionamento controlla la rotazione del mandrino e l'avanzamento mentre i quattro fori vengono maschiati contemporaneamente.
Espelli e raccogli
Il meccanismo pneumatico spinge automaticamente l'involucro finito nello scivolo di raccolta.
Configurazione del progetto
Servomotori separati per rotazione del mandrino e avanzamento
Un servomotore del mandrino da 1,5 kW e un servomotore di avanzamento da 0,75 kW formano il sistema a doppio servoazionamento. La testa CT5 a quattro mandrini D120 mm corrisponde alla disposizione dei quattro fori M3 di questo involucro.
L'avanzamento su guide servoazionato, il controllo PLC e uno schermo tattile supportano la sequenza di maschiatura e l'interazione con l'operatore.
| Pezzo | Involucro in acciaio stampato per accessori elettronici; spessore lamiera 2,0 mm |
|---|---|
| Disposizione delle filettature del progetto | Quattro fori M3 × 0,5 maschiati contemporaneamente |
| Testa multimandrino | Testa CT5 a quattro mandrini D120 mm |
| Servomotore del mandrino | 1.5 kW |
| Servomotore di avanzamento | 0,75 kW; avanzamento su guide servoazionato |
| Corsa di avanzamento | 120 mm |
| Regolazione dell'altezza della colonna | 0–350 mm |
| Comandi | Servocontrollo, PLC e schermo tattile |
| Movimentazione dei pezzi | Alimentazione manuale fino alla posizione di riferimento; scarico pneumatico automatico |
| Dimensioni della macchina | Circa 1100 × 1200 × 1950 mm |
| Peso della macchina | Circa 160 kg |
Pianificazione del ciclo
Distinguere il tempo di maschiatura dal ciclo completo del pezzo
Caricamento, posizionamento e scarico devono essere inclusi nella pianificazione della produzione.
Tempo di maschiatura di progetto
1–3 secondi per l'operazione di maschiatura, a seconda del numero di fori e del diametro della filettatura della configurazione. Questo intervallo esclude carico e scarico e non è un ciclo completo misurato per questo involucro.
Ciclo completo del pezzo
Circa 5 secondi per pezzo, stimati dal video fornito. Due intervalli consecutivi di ciclo completo coprono circa 10 secondi. Il tempo tra posizioni equivalenti di ritorno della testa include la sequenza intermedia di alimentazione manuale, maschiatura e scarico automatico. Si tratta di un breve campione video, non di una prova di produzione continuativa.
Dettagli dell'attrezzatura
Esamina azionamenti, attrezzatura e sistema di scarico
Le fotografie conservano l'inquadratura completa. Apri qualsiasi immagine a grandezza naturale per osservarla più da vicino.
 Visualizza l'immagine a grandezza naturale
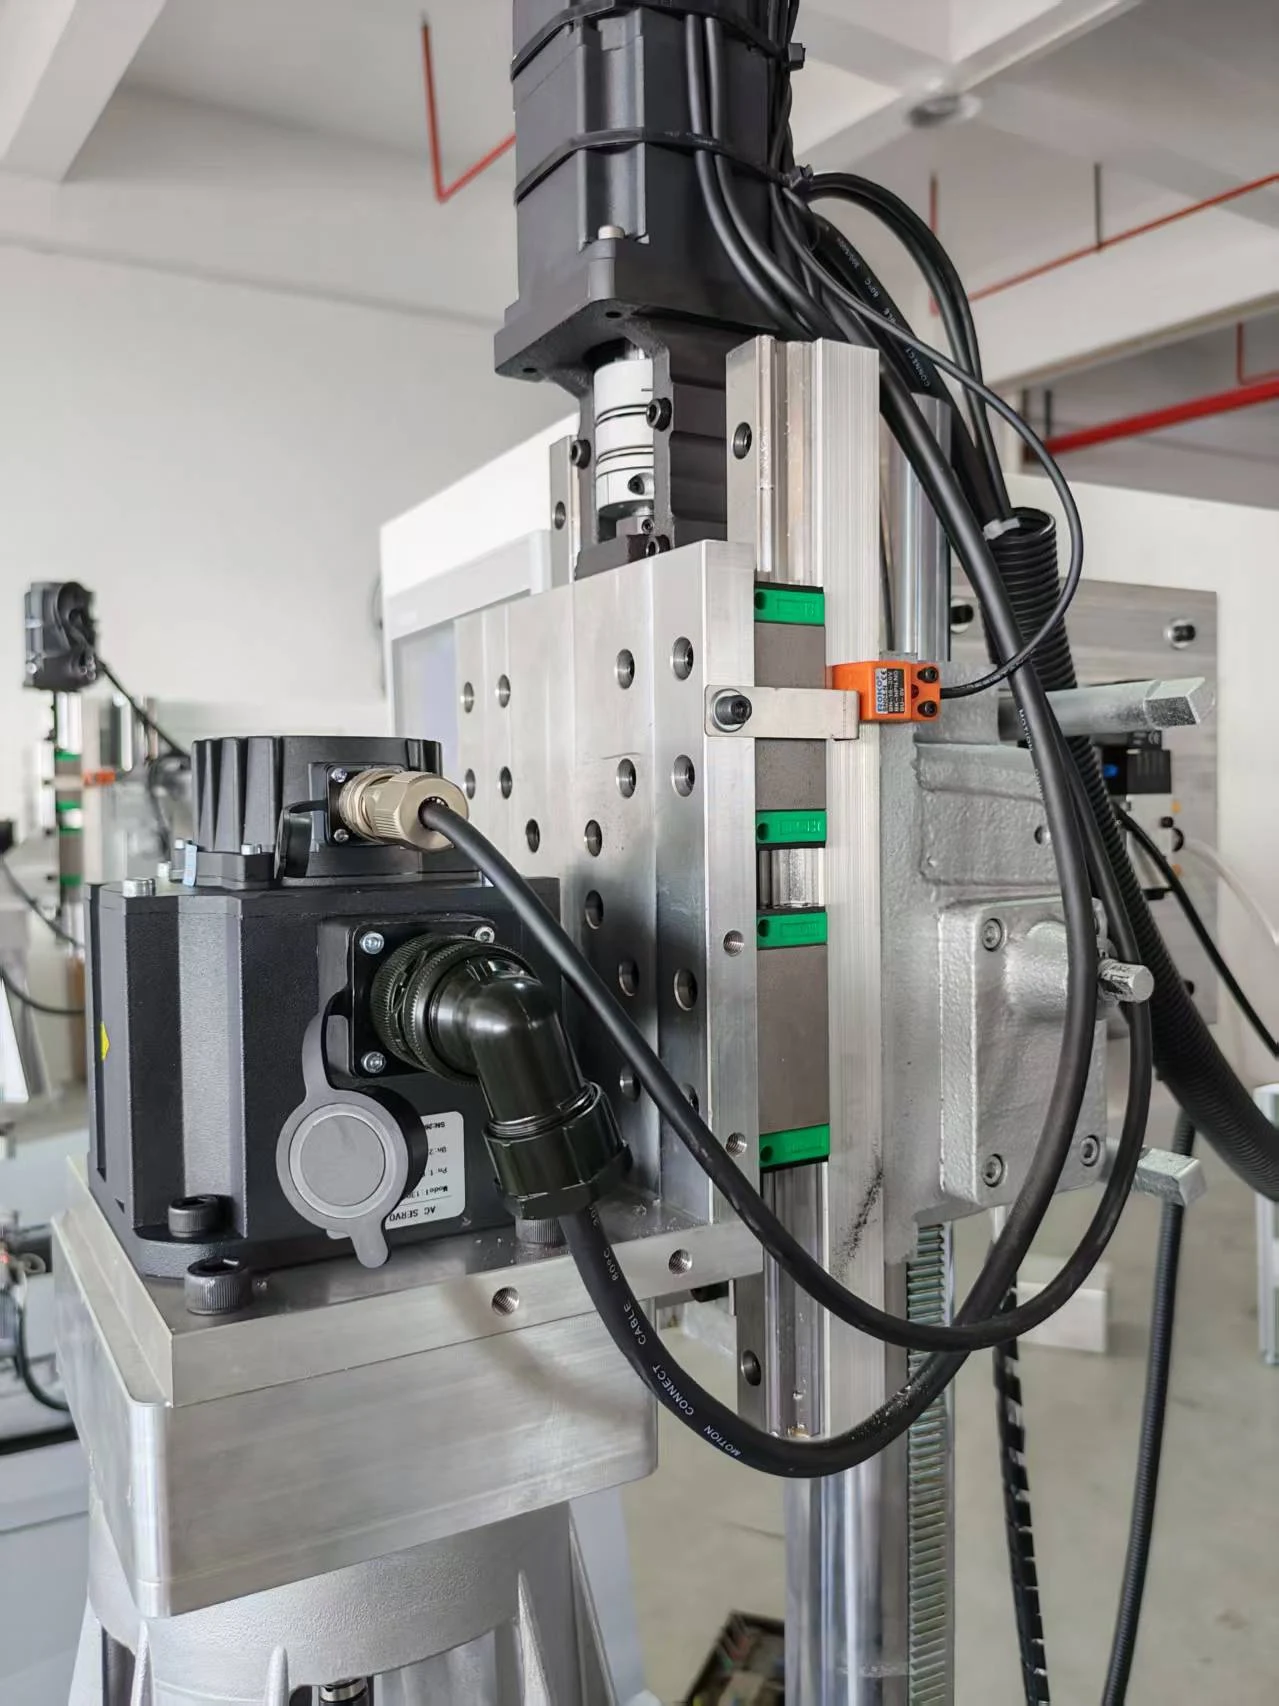
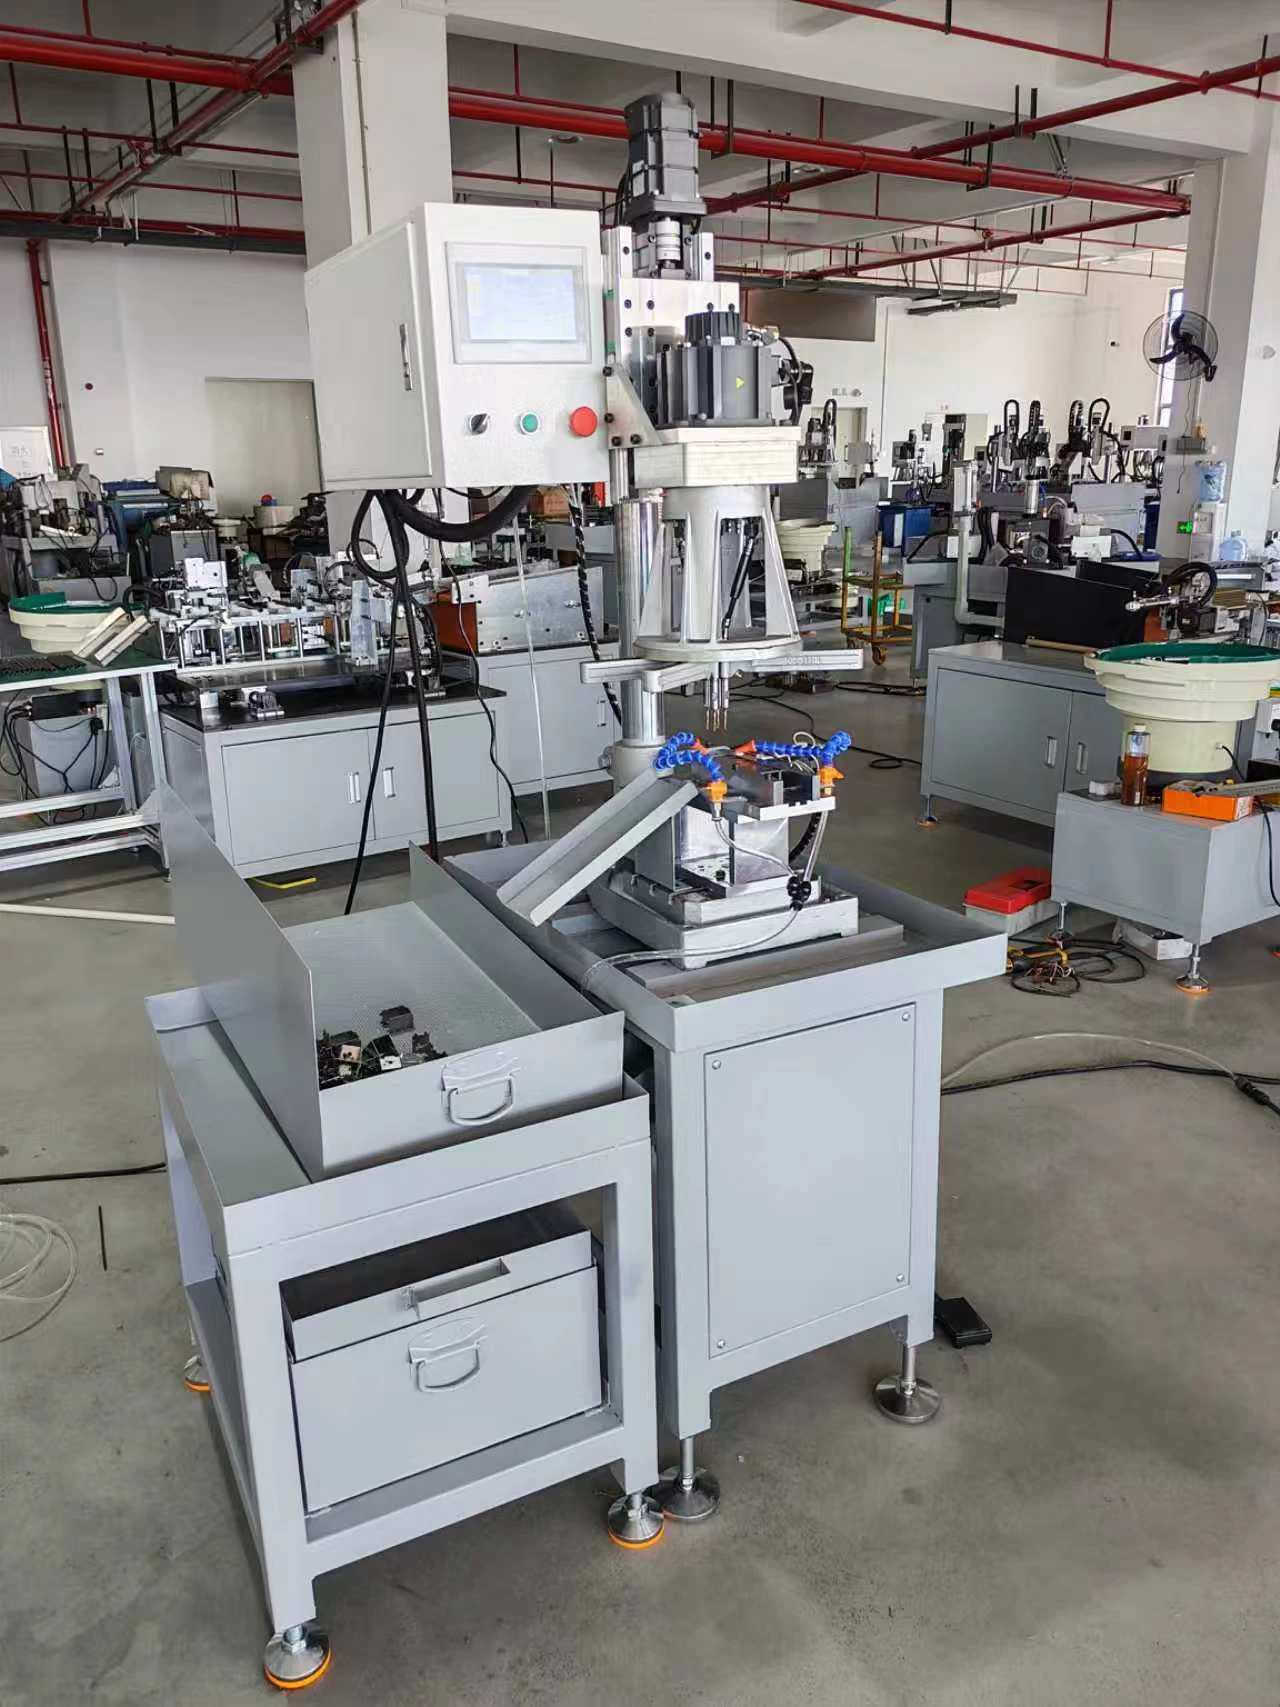
Azionamenti separati per mandrino e avanzamento
Un servomotore da 1,5 kW aziona il mandrino, mentre un servomotore separato da 0,75 kW aziona l'avanzamento lungo le guide.
 Visualizza l'immagine a grandezza naturale
Inserimento manuale del pezzo
L'operatore spinge ogni involucro nella sua posizione di riferimento. Non è necessaria un'ulteriore operazione di fissaggio prima della maschiatura automatica.
 Visualizza l'immagine a grandezza naturale
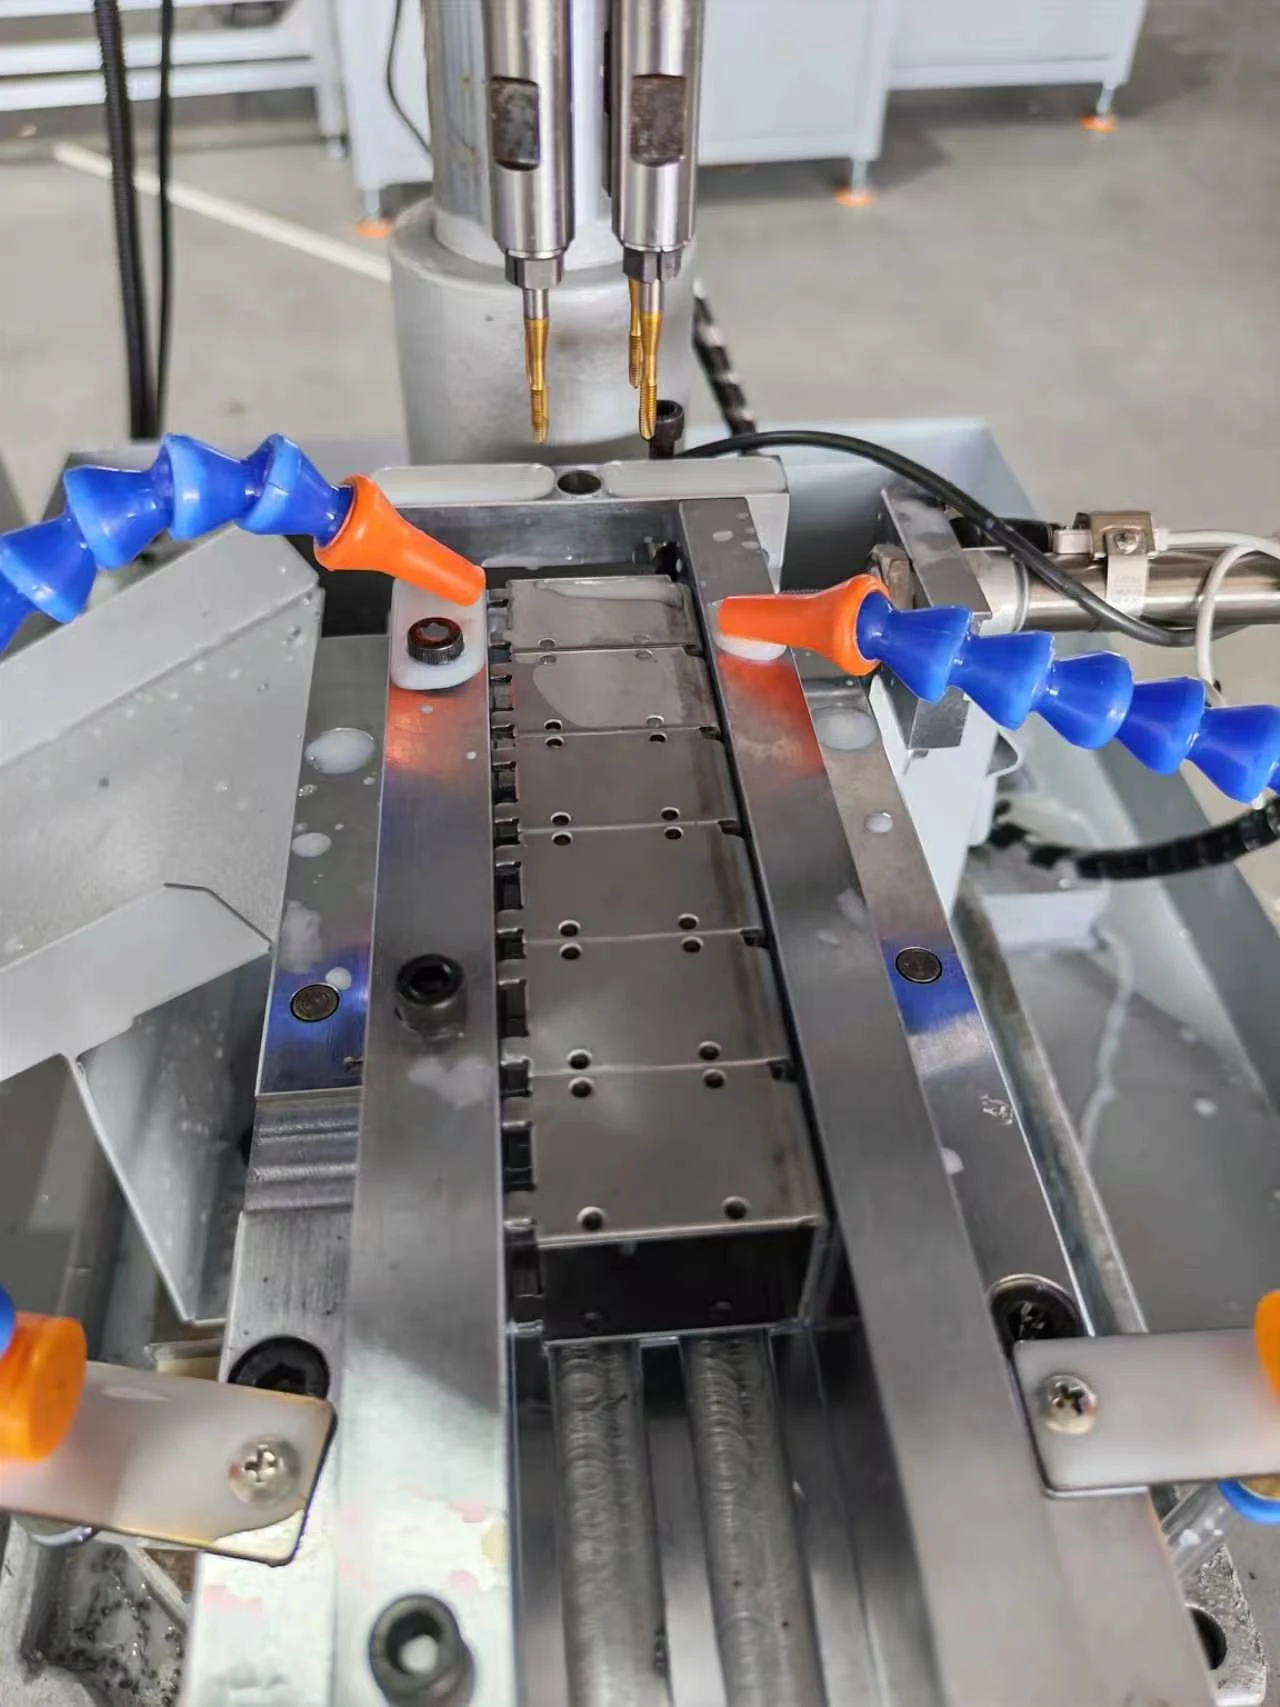
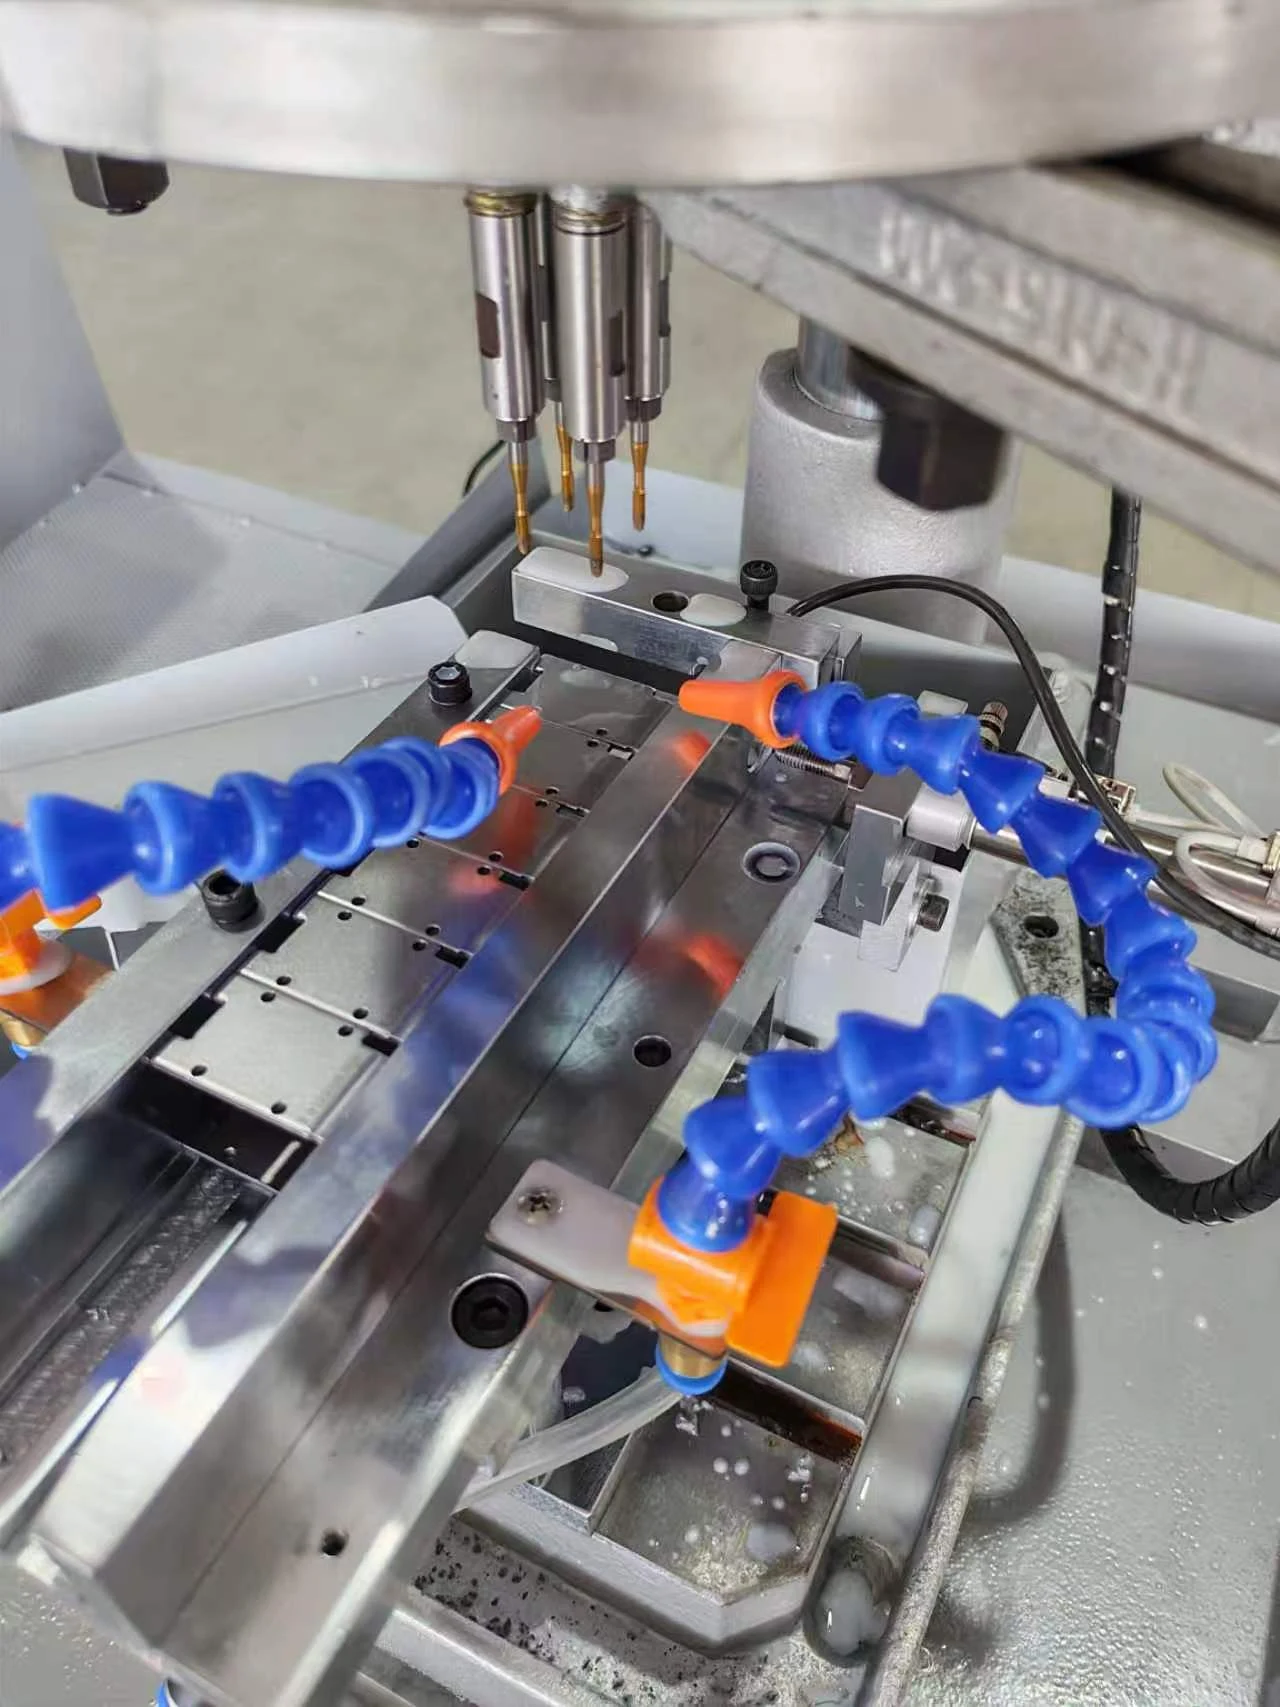
Attrezzatura e area di maschiatura
L'attrezzatura dedicata al pezzo posiziona l'involucro sotto la testa CT5 a quattro mandrini.
 Visualizza l'immagine a grandezza naturale
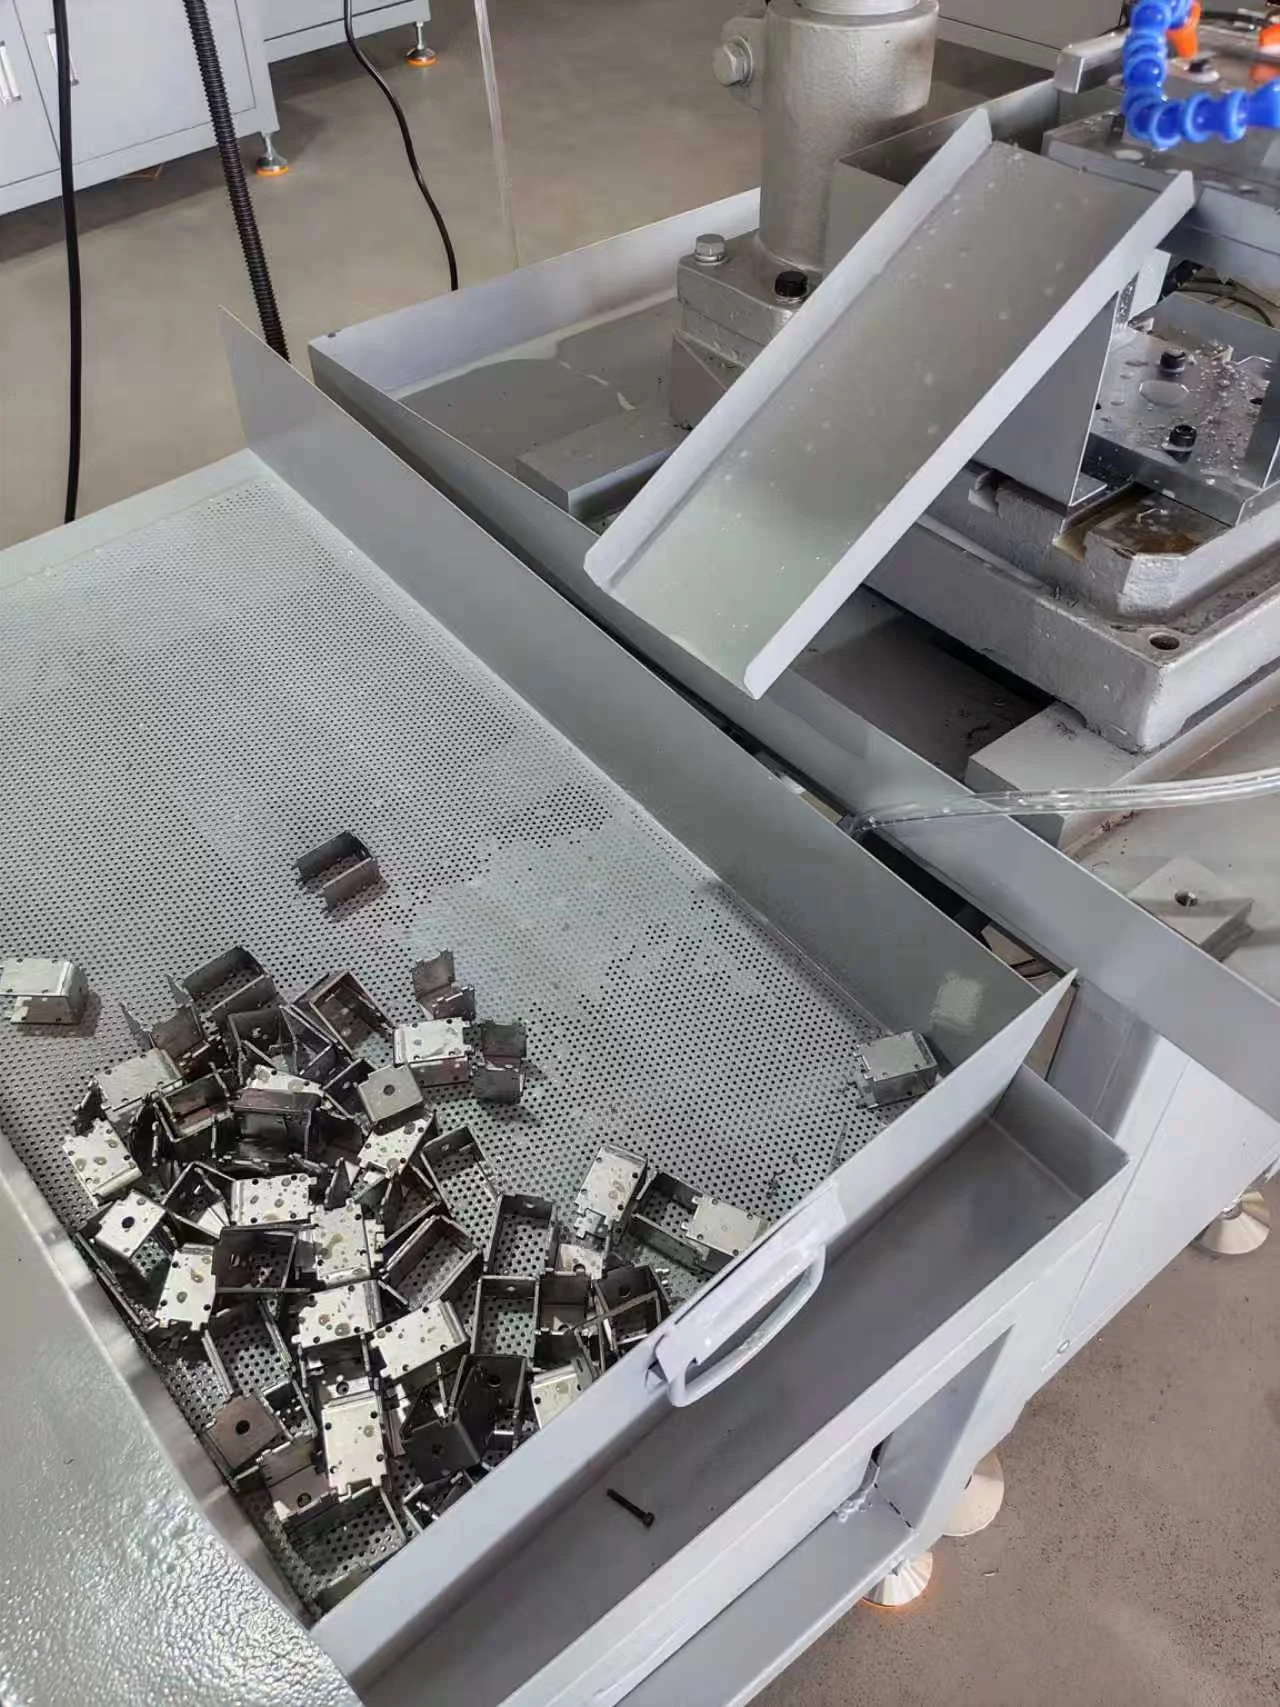
Scarico pneumatico e raccolta
Dopo la maschiatura, il meccanismo pneumatico spinge l'involucro finito nello scivolo di raccolta, eliminando la necessità di prelevarlo a mano.
 Visualizza l'immagine a grandezza naturale
Comandi a schermo tattile
Lo schermo tattile fornisce l'interfaccia operatore del sistema di controllo servo e PLC.
Video di funzionamento
Osserva la sequenza di movimentazione e il dettaglio della maschiatura
Riproduci una delle due viste per esaminare la macchina consegnata in funzione.
Alimentazione manuale e scarico automatico
L'operatore spinge l'involucro in posizione. La macchina maschia quattro fori ed espelle pneumaticamente il pezzo finito nello scivolo di raccolta.
Primo piano della maschiatura a quattro mandrini
Una vista ravvicinata dell'attrezzatura e dell'operazione di maschiatura simultanea dei quattro fori.
Pianifica la tua applicazione
Devi realizzare più piccole filettature in un'unica operazione?
Un disegno è utile, ma fotografie chiare del pezzo e una descrizione sono sufficienti per avviare il confronto.
Parliamo del tuo pezzoInformazioni utili da condividere
- Disegno del pezzo o fotografie chiare dell'involucro
- Materiale e spessore della lamiera
- Dimensione della filettatura, numero di fori e interasse
- Ciclo obiettivo e metodo di movimentazione preferito
La macchina o la soluzione selezionata sarà inclusa nella tua richiesta.
Soluzioni correlate