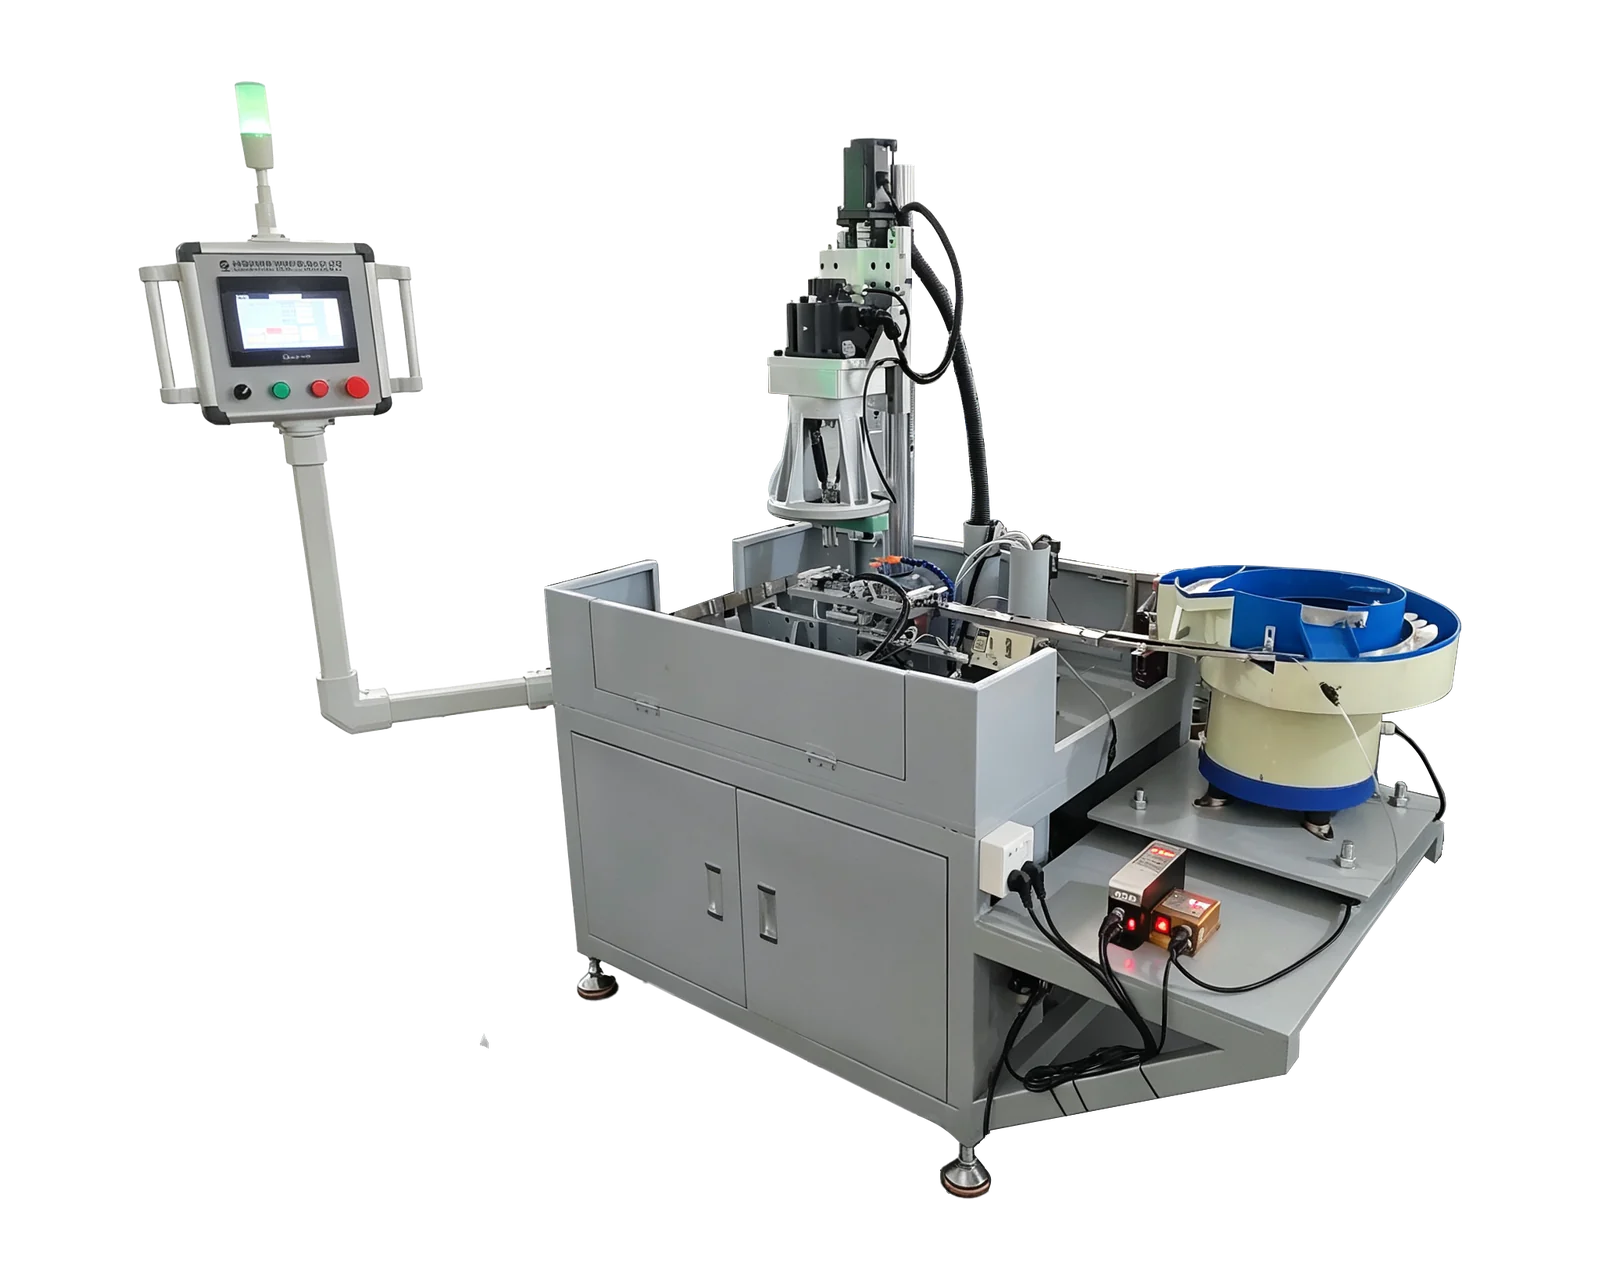
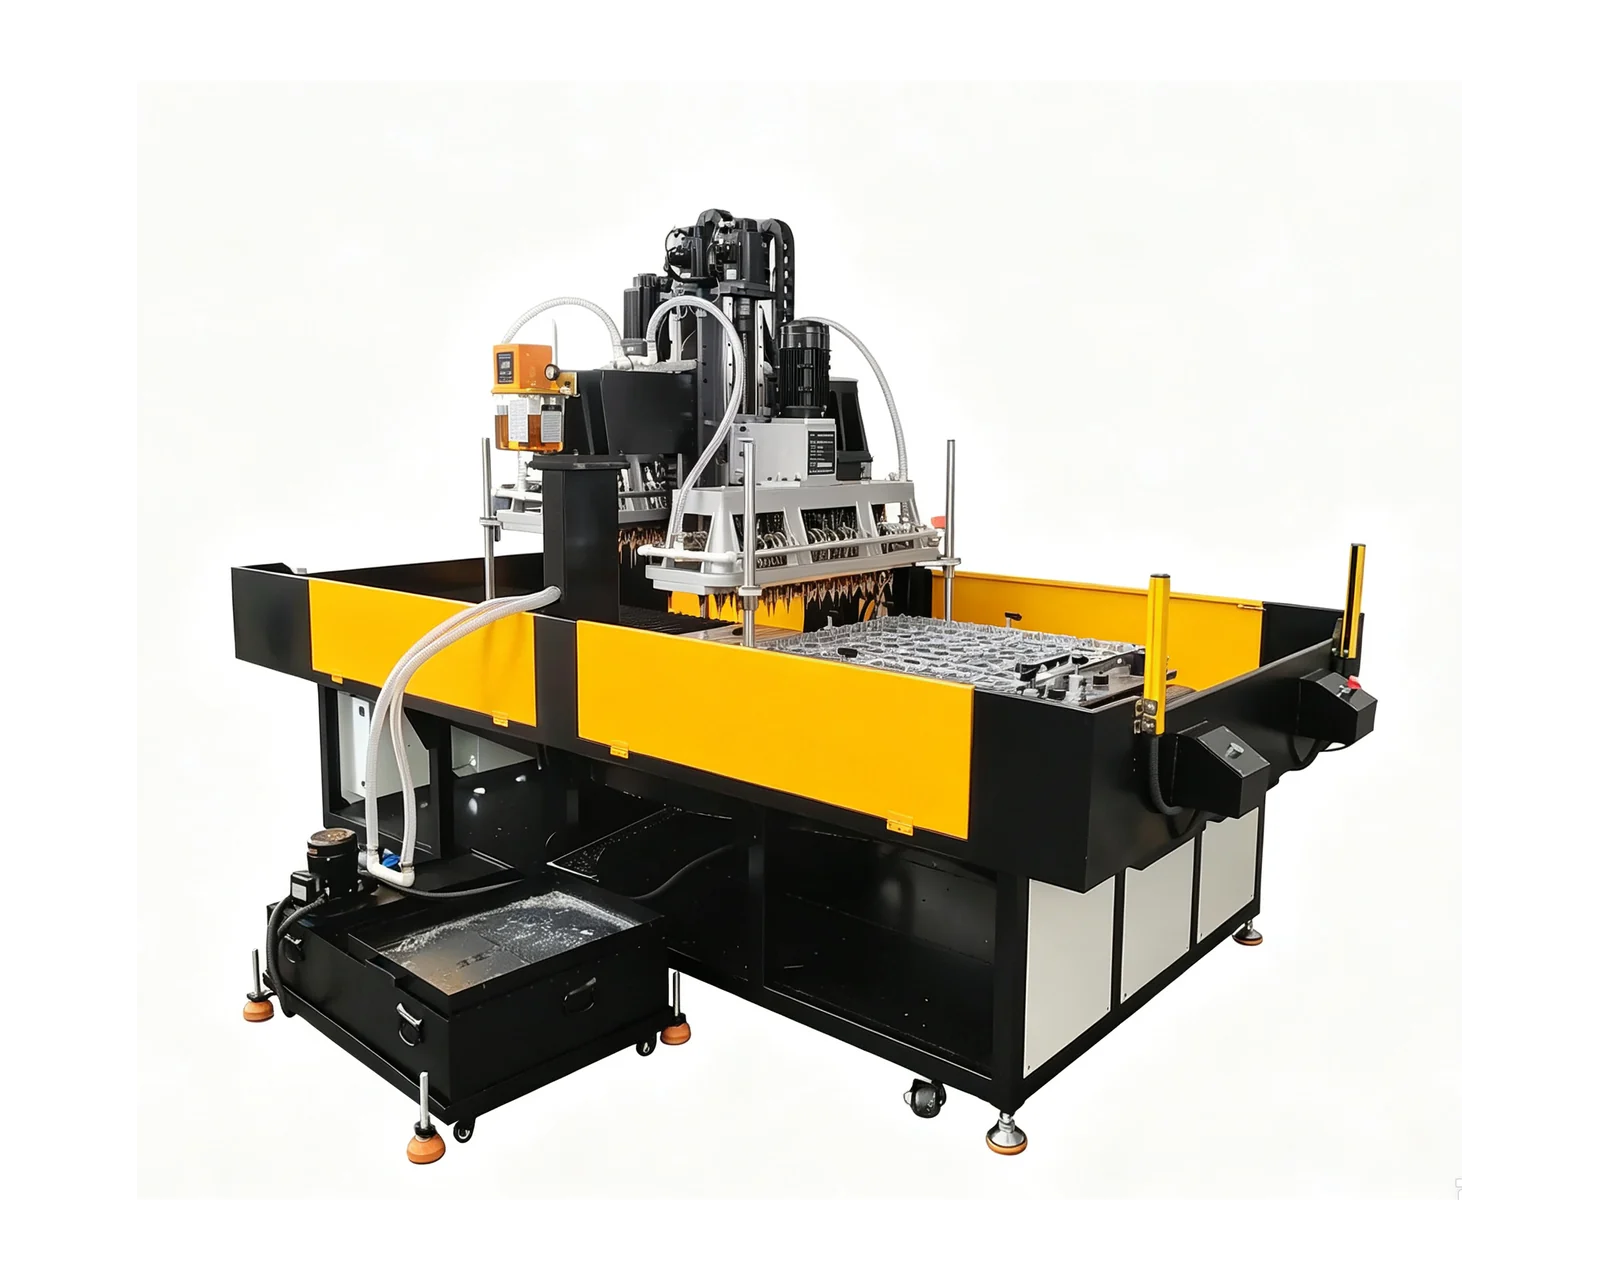
Esplora le attrezzature per la tua richiesta
Foratura e maschiatura a indicizzazione rotativa →Esaminate le opzioni di disposizione e le informazioni richieste sul pezzo per definire l’ambito di una richiesta di attrezzatura su misura.
Concordate la base dell’ispezione prima dell’appuntamento
Utilizzate il preventivo approvato, i disegni, l’elenco della configurazione e le successive modifiche scritte come base dell’ispezione. Identificate l’esatta revisione del pezzo e le varianti coperte dall’ordine. Risolvete le descrizioni contrastanti prima di programmare la dimostrazione; altrimenti acquirente e fornitore potrebbero arrivare con aspettative diverse su cosa costituisca il completamento.
BINSING supporta l’ispezione in fabbrica o una videoispezione concordata per il progetto. Scegliete il formato e concordate chi può approvare i risultati tecnici, chi registra i punti aperti e chi autorizza eventuali successive decisioni di spedizione. Accettazione in fabbrica, autorizzazione alla spedizione e accettazione finale in sito possono avere condizioni diverse. Il loro rapporto deve essere dichiarato nell’ordine anziché dedotto da un’unica lista di controllo firmata.
Verificate la configurazione effettiva rispetto all’ambito
Identificate la macchina e confrontate utensili, attrezzature di staffaggio, disposizione di carico e accessori inclusi con l’elenco concordato. Per famiglie di pezzi, controllate le parti di cambio fornite e le varianti coperte. Registrate ogni sostituzione e ottenete l’approvazione richiesta, anziché considerare automaticamente equivalente un componente dall’aspetto simile.
Esaminate la documentazione e gli elementi di assistenza inclusi nell’ordine, quali indicazioni operative, informazioni di manutenzione e lista ricambi concordata. Chiedete al fornitore di spiegare le funzioni di protezione fornite e le procedure dell’operatore secondo la documentazione della macchina; la verifica dettagliata spetta a personale qualificato. Non chiedete a osservatori non formati di improvvisare prove di guasto o dei sistemi di protezione.
Assegnate a ogni controllo un criterio di accettazione e una registrazione
Una lista di controllo è utile solo quando un risultato può essere confrontato con un requisito. Compilate i criteri specifici del progetto prima dell’ispezione. L’esempio seguente fornisce categorie di registrazione; non prescrive tolleranze universali, quantità di campioni o una produttività garantita.
Ispezionate i pezzi finiti oltre al movimento della macchina
Utilizzate pezzi identificati affinché i risultati di misura siano riconducibili alla dimostrazione. Confermate il calibro o il metodo di misura e la persona responsabile di ogni controllo. Un primo piano di una filettatura o di un foro non sostituisce l’ispezione concordata. Se una misura richiede strumenti non disponibili durante l’ispezione, concordate dove sarà completata e mantenete aperto quel punto.
Per una videoispezione, pianificate copertura delle telecamere e condivisione dei documenti prima della chiamata. Includete una vista di carico e scarico quando rientrano nell’ambito e conservate le registrazioni di misura concordate. Se viene valutata la produzione, registrate tutte le condizioni di osservazione. Non trattate una breve sequenza mostrata a velocità normale come prova della produzione per turno o dell’affidabilità a lungo termine.
Chiudete i problemi con prove e responsabilità esplicite
Per ogni discrepanza, registrate requisito, condizione osservata, azione correttiva, responsabile e ricontrollo proposto. Distinguete gli elementi documentali dai requisiti funzionali o dimensionali irrisolti. Concordate quali punti impediscono l’accettazione tecnica o la spedizione e quali possono essere gestiti con un accordo approvato separatamente; non lasciate implicita tale decisione.
Dopo le correzioni, ripetete i controlli interessati e conservate i risultati aggiornati insieme alla registrazione del problema originale. Il rapporto finale deve identificare l’ambito accettato e le limitazioni residue. L’installazione in sito può introdurre requisiti separati di preparazione e messa in servizio, quindi conservate un elenco di consegna per il vostro stabilimento anche quando la dimostrazione in fabbrica soddisfa gli obiettivi concordati.