Soluzioni su misura

Macchine per foratura e maschiatura a indicizzazione rotativa

Pianificare foratura, smussatura e maschiatura attorno ad una tavola rotante. BINSING esamina le assegnazioni delle stazioni, i dispositivi, gli strumenti e il metodo di caricamento rispetto al disegno della parte e al percorso del processo. Richiedete una configurazione multistazione con un ambito chiaramente definito.

Foratura e maschiatura con indicizzazione rotativa

Caratteristiche e processo

Combinate operazioni ripetute in un’unica sequenza indicizzata

  • Stazioni di lavorazione multiple attorno ad una tavola rotante
  • Sequenza di lavorazione controllata da PLC
  • Caricamento manuale o automatico selezionato per il pezzo

Foratura · Smussatura · Maschiatura · Indicizzazione

Seguire una parte attraverso le stazioni proposte

Questo percorso illustrativo spiega le domande a cui dovrebbe rispondere un piano di stazione. Non si tratta di un conteggio di stazioni specificato o di un'affermazione secondo cui viene fornita ogni operazione elencata. Una proposta può combinare, separare o omettere funzioni dopo aver esaminato la parte.

Ambito del processo
FunzioneAmbito da rivedereDa confermare per il pezzo
Caricare e posizionareIl pezzo entra nello stato di fornitura concordato e viene posizionato per il percorso di lavorazione.Chi carica il pezzo, come viene definito l’orientamento e quali riferimenti lo posizionano
ForareIl foro iniziale richiesto viene prodotto prima dell'operazione di filettatura a valle.ID degli elementi geometrici lavorati, accesso all'utensile, rimozione dei trucioli e requisiti dei fori preparati
Smussare, se richiestoIl bordo o l'ingresso definito dal disegno viene preparato nella fase assegnata.Quale superficie del pezzo viene raggiunta e se è necessaria una posizione o un utensile separato
MaschiareIl foro preparato raggiunge l'utensile di maschiatura assegnato.Specifica della filettatura, profondità, relazione di avanzamento/rotazione e metodo di ritiro
Scarico e verificaIl pezzo finito lascia il percorso; i controlli concordati ne determinano accettazione e destinazione.Quali controlli sono previsti, quali avvengono all'esterno della macchina e dove vengono raccolti i pezzi

In un layout verificato, più pezzi possono occupare simultaneamente posizioni diverse. Ogni pezzo segue comunque l’ordine operativo richiesto. Numero di stazioni, numero di teste e pezzi finiti per passo di indicizzazione sono quantità distinte: nessuna, da sola, determina la produzione.

Bloccaggio del pezzo attraverso il percorso

Mappate l’accesso degli utensili e il bloccaggio per ogni caratteristica. Identificate se il pezzo rimane in un’unica attrezzatura o viene trasferito e come verificare le relazioni del disegno dopo l’intera sequenza.

Ciclo e confine di produzione

Richiedere un diagramma temporale che indichi la lavorazione, il ritiro dell'utensile, l'indicizzazione, l'assestamento e il carico/scarico. Confermate quali azioni possono sovrapporsi. Confrontare le parti accettate durante il periodo di osservazione concordato, comprese le interruzioni rilevanti.

Indicizzazione rotativa o servotraslazione

Confrontale con le stesse varianti di pezzi, le operazioni richieste e lo stato in entrata. L'etichetta di movimento da sola non determina l'accesso agli strumenti, il lavoro di cambio o la produzione; richiedere un percorso completo per ciascun candidato.

Esempi di attrezzatura

Questi riferimenti alle apparecchiature illustrano i layout. Le specifiche e le prestazioni sono confermate per la configurazione e il pezzo proposti.

Foratura, smussatura e maschiatura su tavola rotante

Foratura, smussatura e maschiatura su tavola rotante

Stazioni separate eseguono operazioni successive su una parte indicizzata.

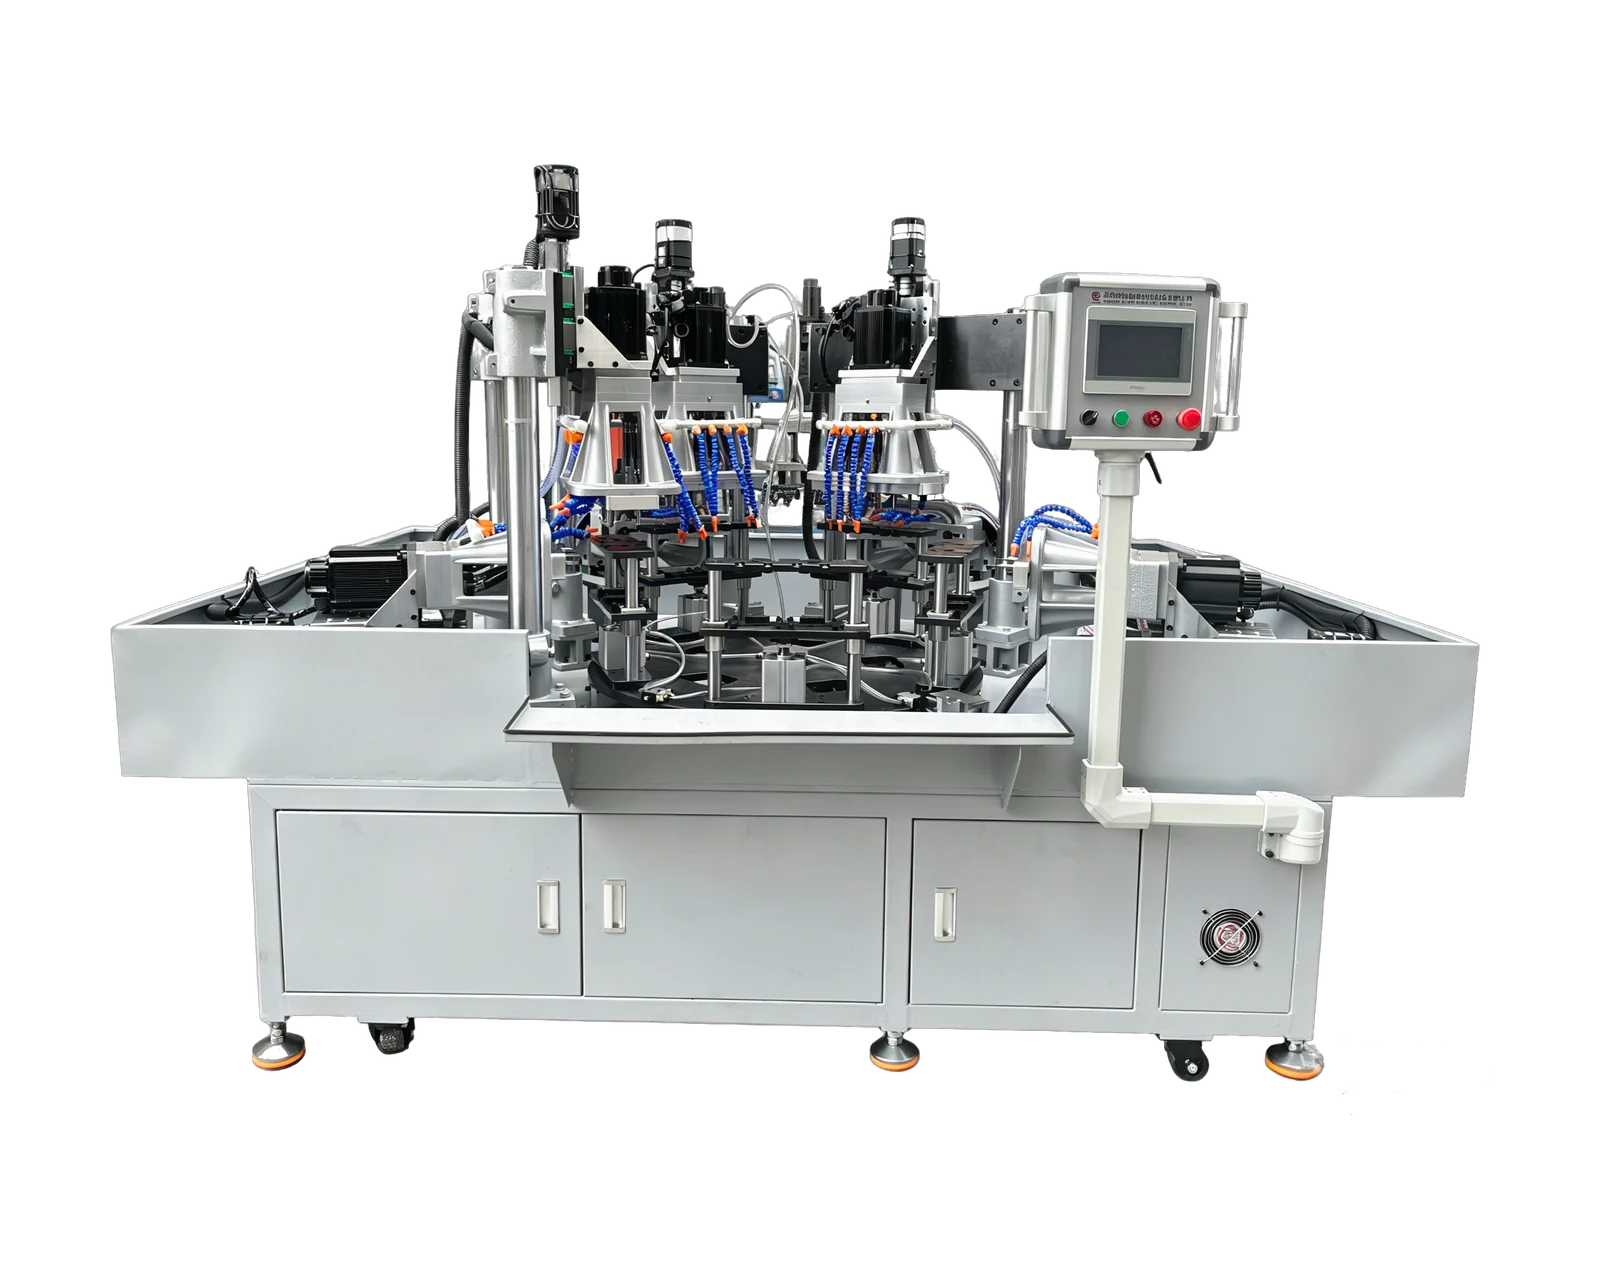
Cella di foratura e maschiatura rotativa multitesta

Cella di foratura e maschiatura rotativa multitesta

Un layout rotativo riunisce più teste di lavorazione in un'unica sequenza di lavorazione dei pezzi.

  • Disegno del pezzo e operazioni richieste
  • Posizioni di fissaggio e superfici accessibili del pezzo da lavorare
  • Obiettivo produttivo e metodo di caricamento

Video sul funzionamento dell'attrezzatura

Foratura e maschiatura con indicizzazione rotativa

Foratura e maschiatura con indicizzazione rotativa

Video operativi e assistenza da remoto sono disponibili in inglese e cinese.

Guardate il video di riferimento dell’apparecchiatura

Prezzo e ambito di fornitura

Il preventivo di una macchina per foratura e maschiatura a tavola rotante deve identificare disposizione di indicizzazione, funzioni delle stazioni, teste installate, attrezzature di bloccaggio, utensili e ambito di caricamento. Aggiungete separatamente comandi, gestione di trucioli e refrigerante, scarico e verifica concordata. Distinguete la configurazione fornita da eventuali stazioni o funzioni future opzionali.

  • Disegno finito con ID degli elementi geometrici lavorati e condizione della parte in entrata
  • Sequenza richiesta di foratura, smussatura e maschiatura, compresi i lavori esclusi
  • Materiale, dimensioni del foro, programma di filettatura e superfici di serraggio consentite
  • Varianti incluse, aspettative di cambio formato e caricamento manuale o automatico
  • Obiettivo produttivo, limiti di osservazione, utenze e documentazione di accettazione
Discutete il vostro progetto

Domande prima di ordinare

Una tavola rotante significa che tutte le operazioni avvengono contemporaneamente?

Il layout deve definire quali stazioni lavorano insieme e quali azioni attendono. La foratura e la maschiatura dello stesso foro rimangono operazioni ordinate, anche se altre parti vengono lavorate altrove durante lo stesso intervallo.

Di quante stazioni ha bisogno la mia macchina?

Iniziate con le operazioni richieste, le funzioni di accesso, di bloccaggio dei pezzi e di movimentazione. Il percorso esaminato determina la disposizione delle stazioni. Un'immagine macchina pubblicata è un riferimento di configurazione, non una specifica di stazione fissa per il vostro pezzo.

La macchina può prevedere il caricamento automatico?

Il caricamento manuale o automatico può essere valutato con il layout rotativo. L’alimentazione automatica richiede una propria valutazione della presentazione dei pezzi e un ambito specifico. Includete imballaggio in ingresso, orientamento, superfici da proteggere e pezzi rappresentativi nella verifica.


Risorse tecniche

Attrezzature correlate

4508 maschiatrice automatica con trasmissione a ingranaggi

4508 maschiatrice automatica con trasmissione a ingranaggi

Una piattaforma di maschiatura a ingranaggi per lavorazioni ripetute di filettature. Selezionate ingranaggi per il passo, utensili e attrezzatura di bloccaggio per il vostro pezzo.

Visualizzate i dettagli
Macchina multimandrino per foratura e maschiatura a doppio servo

Macchina multimandrino per foratura e maschiatura a doppio servo

Rotazione del mandrino e avanzamento servocontrollati su piattaforma multimandrino. Abbinate testa e attrezzatura di bloccaggio ai fori e alle filettature del vostro pezzo.

Visualizzate i dettagli

Descrivete il vostro pezzo

Condividete disegno, materiale, dettagli di fori e filetti, produzione richiesta e metodo di carico preferito.

Discutete il vostro progetto