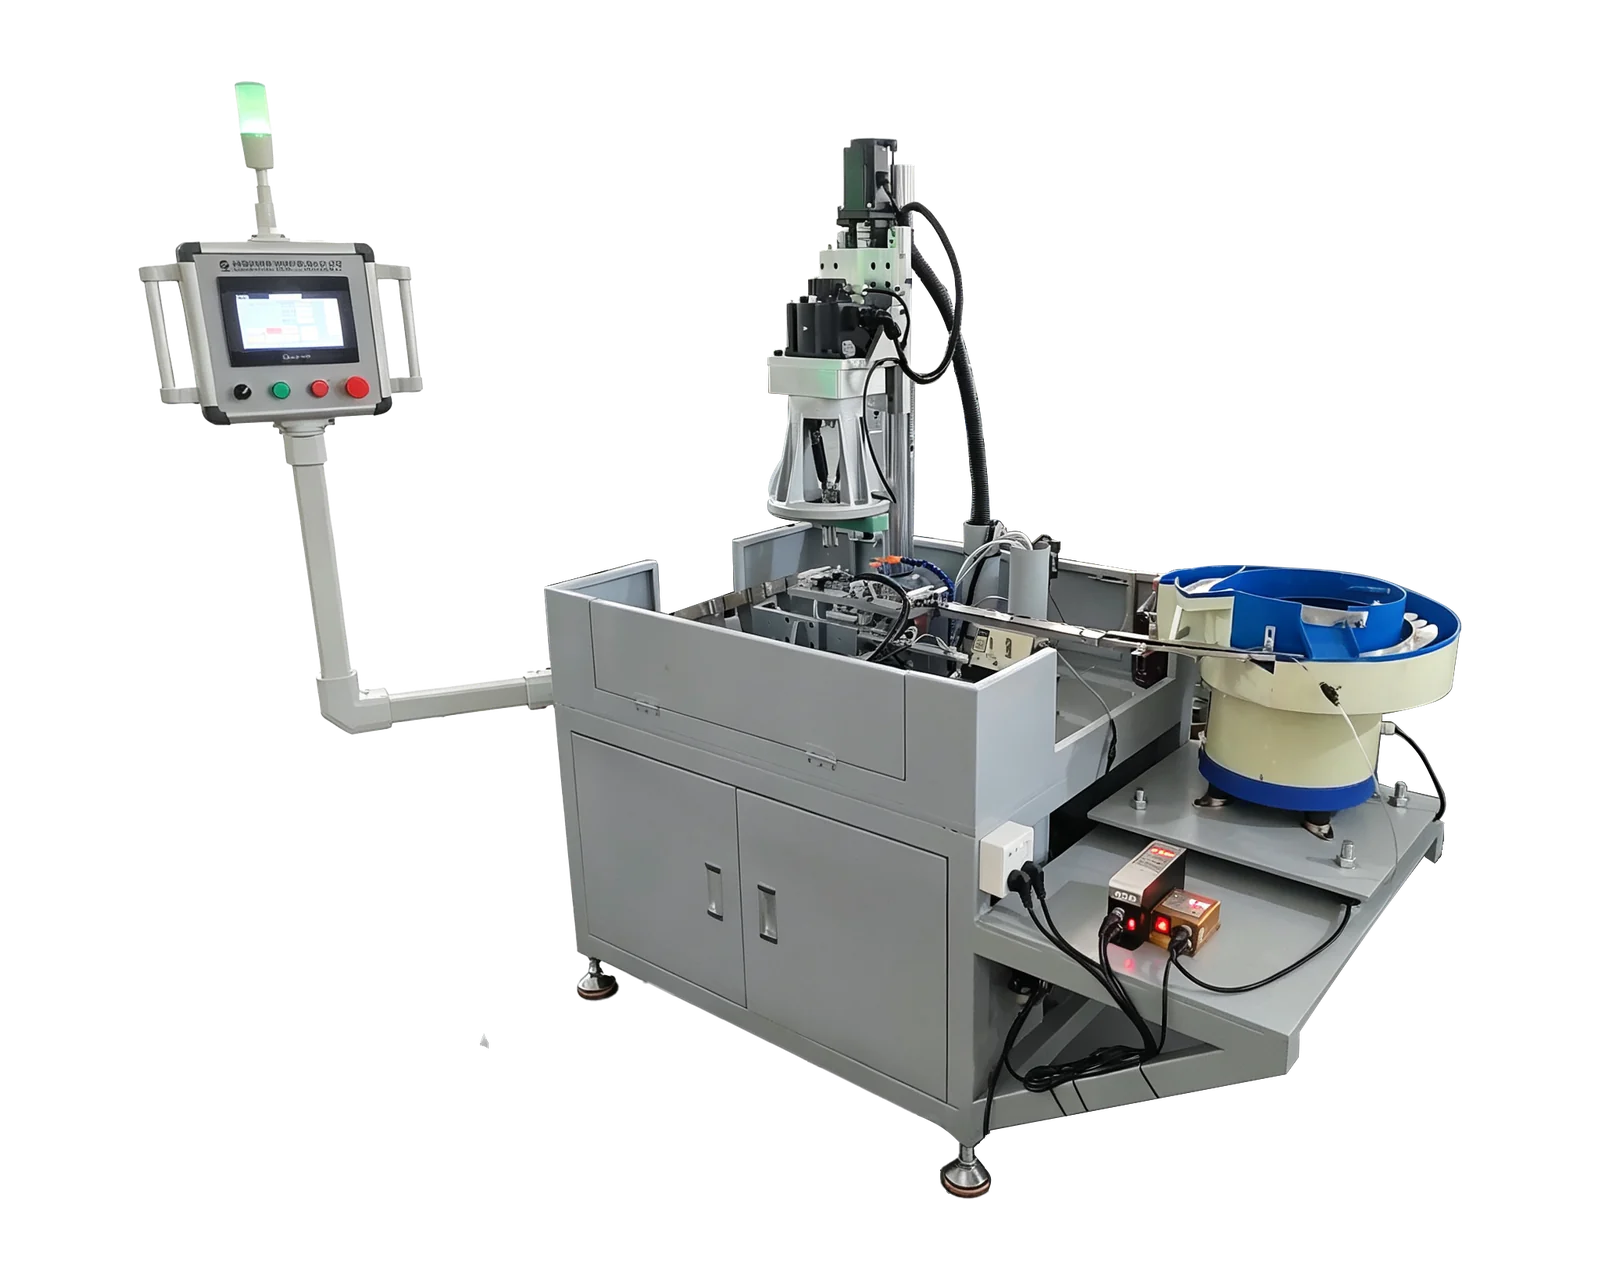
Caratteristiche e processo
Operazioni ripetute di maschiatura con dimensione, passo della filettatura e bloccaggio definibili in anticipo.
- Avanzamento di maschiatura comandato da ingranaggi
- Configurazioni di utensili monomandrino o multimandrino
- Bloccaggio selezionato per il pezzo
Maschiatura · Avanzamento comandato da ingranaggi
Definite la filettatura e l’impostazione degli ingranaggi per il passo
Iniziare con i fori man mano che arrivano alla stazione di taglio della filettatura interna. Il preventivo dovrebbe collegare ciascun requisito di filettatura a una disposizione identificata di ingranaggi, attrezzature e bloccaggio dei pezzi.
Ambito del processo| Funzione | Ambito da rivedere | Da confermare per il pezzo |
|---|
| Elenco delle filettature | Identificare ogni dimensione della filettatura della vite, il passo della filettatura e la profondità utilizzabile richiesta. | Denominazione metrica o in pollici, tolleranza e varianti delle parti |
|---|
| Ingranaggi per il passo della filettatura | Confermate gli ingranaggi forniti per ogni passo previsto e la procedura di cambio. | Inclusi set di ingranaggi, procedura di cambio e controllo del setup |
|---|
| Foro preparato | Definire l'input per il taglio della filettatura interna, compreso il lavoro completato a monte. | Specifiche del preforo, condizioni all’imbocco, esecuzione passante o cieca e riferimento di profondità |
|---|
| Maschio e portamaschio | Valutate l’utensile scelto insieme all’avanzamento della macchina e al pezzo. | Identificazione del maschio, interfaccia del portamaschio, sporgenza e spazio libero disponibile |
|---|
| Attrezzatura di bloccaggio e caricamento | Specificare come posizionare, bloccare, caricare e rimuovere la parte. | Superfici di riferimento per il posizionamento, aree protette, movimentazione manuale o ambito di alimentazione separata |
|---|
La gamma M1–M8 pubblicata è un riferimento della piattaforma. Non stabilisce l'idoneità per ogni parte in acciaio inossidabile, ottone o alluminio, o per ogni carico multimandrino. L'attrezzatura, le condizioni del materiale, la geometria del foro e la configurazione proposta richiedono una revisione dell'applicazione.
Passo di filettatura ripetuto o cambi frequenti
Elencate i passi e la sequenza dei lotti prima di confrontare maschiatura a ingranaggi e servoassistita. Chiedete quali ingranaggi, utensili e attrezzature di bloccaggio cambiano, chi esegue l’allestimento e come viene controllato il primo pezzo. Il solo tipo di azionamento non determina il tempo totale di cambio formato.
Requisiti dei fori ciechi
Fornite la profondità utile della filettatura separatamente dalla profondità del foro preparato, con riferimento del disegno e geometria del fondo. Chiedete al fornitore di confermare corsa, inversione, spazio libero e pulizia per il maschio scelto. Non assumete una distanza dal fondo valida per ogni applicazione.
Maschiatura monomandrino o multimandrino
Per diversi fori, includere le coordinate, i passi delle filettature e le distanze degli utensili. Una testa operatrice multimandrino è un'opzione specifica per l'applicazione; la proposta deve definire gli utensili attivi e la disposizione compatibile del movimento di avanzamento della lavorazione. I passi di filettatura misti non sono supportati automaticamente in una corsa condivisa.
Specifiche di riferimento
Questi valori di catalogo descrivono la piattaforma macchina. Confermate prima dell’ordine il campo applicabile al vostro materiale, al numero di mandrini, agli utensili e ai requisiti di lavorazione.
BX-4508V| Modello da catalogo | BX-4508V |
|---|
| Campo di maschiatura | M1–M8 |
|---|
| Corsa del mandrino | 45 mm |
|---|
| Potenza motore | 0.75 kW |
|---|
| regolazione testa operatrice | 0–260 mm |
|---|
Prezzo e ambito di fornitura
Il prezzo della maschiatrice BX-4508V dipende dagli ingranaggi per il passo inclusi, dai portamaschi, dagli utensili, dall’attrezzatura di bloccaggio e dall’eventuale testa multimandrino. Elencate separatamente foratura, caricamento e ispezione, affinché un preventivo per una stazione di maschiatura non venga confuso con una cella produttiva completa.
- Disegno del pezzo e tabella delle filettature per ogni variante
- Grado del materiale, condizioni di fornitura e specifiche del foro preparato
- Profondità utilizzabile della filettatura della vite, geometria del foro cieco e requisiti di ispezione
- Serie di ingranaggi per il passo richieste, utensili e ambito di fornitura dell’attrezzatura di bloccaggio
- Preferenza di caricamento, obiettivo produttivo, destinazione e alimentazione elettrica
Discutete il vostro progetto