Prodotti

Maschiatrici automatiche

Confrontate maschiatrici a ingranaggi e servoassistite per filettature interne ripetute su pezzi metallici. Partite da tabella delle filettature, condizioni dei fori preparati e materiale, quindi scegliete una configurazione BX-4508V o BX-20015. Valutate fori ciechi, utensili multimandrino e caricamento come requisiti applicativi separati.

4508 maschiatrice automatica con trasmissione a ingranaggi

Cosa avviene prima e dopo la maschiatura?

Considerate foro preparato, profondità della filettatura e orientamento del pezzo insieme alla maschiatura. Piccoli pezzi ripetuti possono beneficiare di un’alimentazione dedicata.

  • Dimensione e passo della filettatura, profondità utile e requisito di verifica
  • Dimensioni del foro preparato, riferimento di profondità e dettaglio del foro passante/cieco
  • Grado del materiale, forma di fornitura, condizioni e disponibilità di campioni rappresentativi
  • Disegno del pezzo, tutte le varianti, preferenza di caricamento e operazioni a monte

Macchine standard

Specifiche di riferimento
Macchine standardIdoneità all’applicazioneSpecifiche di riferimento
4508 maschiatrice automatica con trasmissione a ingranaggiOperazioni ripetute di maschiatura con dimensione, passo della filettatura e bloccaggio definibili in anticipo.

Modello da catalogo: BX-4508V

Campo di maschiatura: M1–M8

Corsa del mandrino: 45 mm

Potenza motore: 0.75 kW

regolazione testa operatrice: 0–260 mm

Macchina multimandrino per foratura e maschiatura a doppio servoParti con modelli ripetuti di fori o filettature che beneficiano di una lavorazione multimandrino coordinata.

Modello da catalogo: BX-20015

Gamma di foratura: Ø1–15 mm

Campo di maschiatura: M0.8–M16

Corsa del mandrino: 50–200 mm

Velocità del mandrino: 200–5,000 rpm

Potenza servomotore: 1.0–3.0 kW

Questi valori di catalogo descrivono la piattaforma macchina. Confermate prima dell’ordine il campo applicabile al vostro materiale, al numero di mandrini, agli utensili e ai requisiti di lavorazione.

4508 maschiatrice automatica con trasmissione a ingranaggi

4508 maschiatrice automatica con trasmissione a ingranaggi

Una piattaforma di maschiatura a ingranaggi per lavorazioni ripetute di filettature. Selezionate ingranaggi per il passo, utensili e attrezzatura di bloccaggio per il vostro pezzo.

Visualizzate i dettagli
Macchina multimandrino per foratura e maschiatura a doppio servo

Macchina multimandrino per foratura e maschiatura a doppio servo

Rotazione del mandrino e avanzamento servocontrollati su piattaforma multimandrino. Abbinate testa e attrezzatura di bloccaggio ai fori e alle filettature del vostro pezzo.

Visualizzate i dettagli

Scegliete in base a metodo di maschiatura, condizioni del foro e materiale

Utilizzate questi requisiti per indirizzare la richiesta. Nomi dei materiali e tipi di azionamento sono punti di partenza per la verifica, non dimostrano una capacità specifica né garantiscono il risultato della filettatura.

La vostra esigenzaCosa valutareEsplorate le opzioni
Maschiatura ripetuta di fori preparatiConfrontate ingranaggi per il passo, utensili, portamaschi e cambi formato richiesti con le impostazioni servo, a parità di attrezzatura di bloccaggio.Selezione tra comando a ingranaggi e servo (English)
Maschiatura di fori ciechiDistinguete profondità utile della filettatura, profondità del foro preparato e geometria del fondo; identificate la faccia di riferimento e il requisito di verifica.Requisiti dei fori ciechi (English)
Maschiatura dell’acciaio inossidabileFornire qualità, condizioni di fornitura e fori preparati. Definire campioni di prova rappresentativi e le registrazioni dei risultati necessarie.Revisione della prova dell'acciaio inossidabile (English)
Foratura e maschiatura dell’alluminioIdentificate lega, stato metallurgico, forma del grezzo e operazioni a monte. Segnate quali caratteristiche arrivano finite e quali devono essere lavorate da questa macchina.Revisione di pezzi in alluminio (English)
Foratura e maschiatura dell’ottoneIdentificare il grado effettivo, la forma fornita, lo stato del foro preparato e i contatti di posizionamento o bloccaggio consentiti.Revisione di pezzi in ottone (English)

Ambito dell'automazione

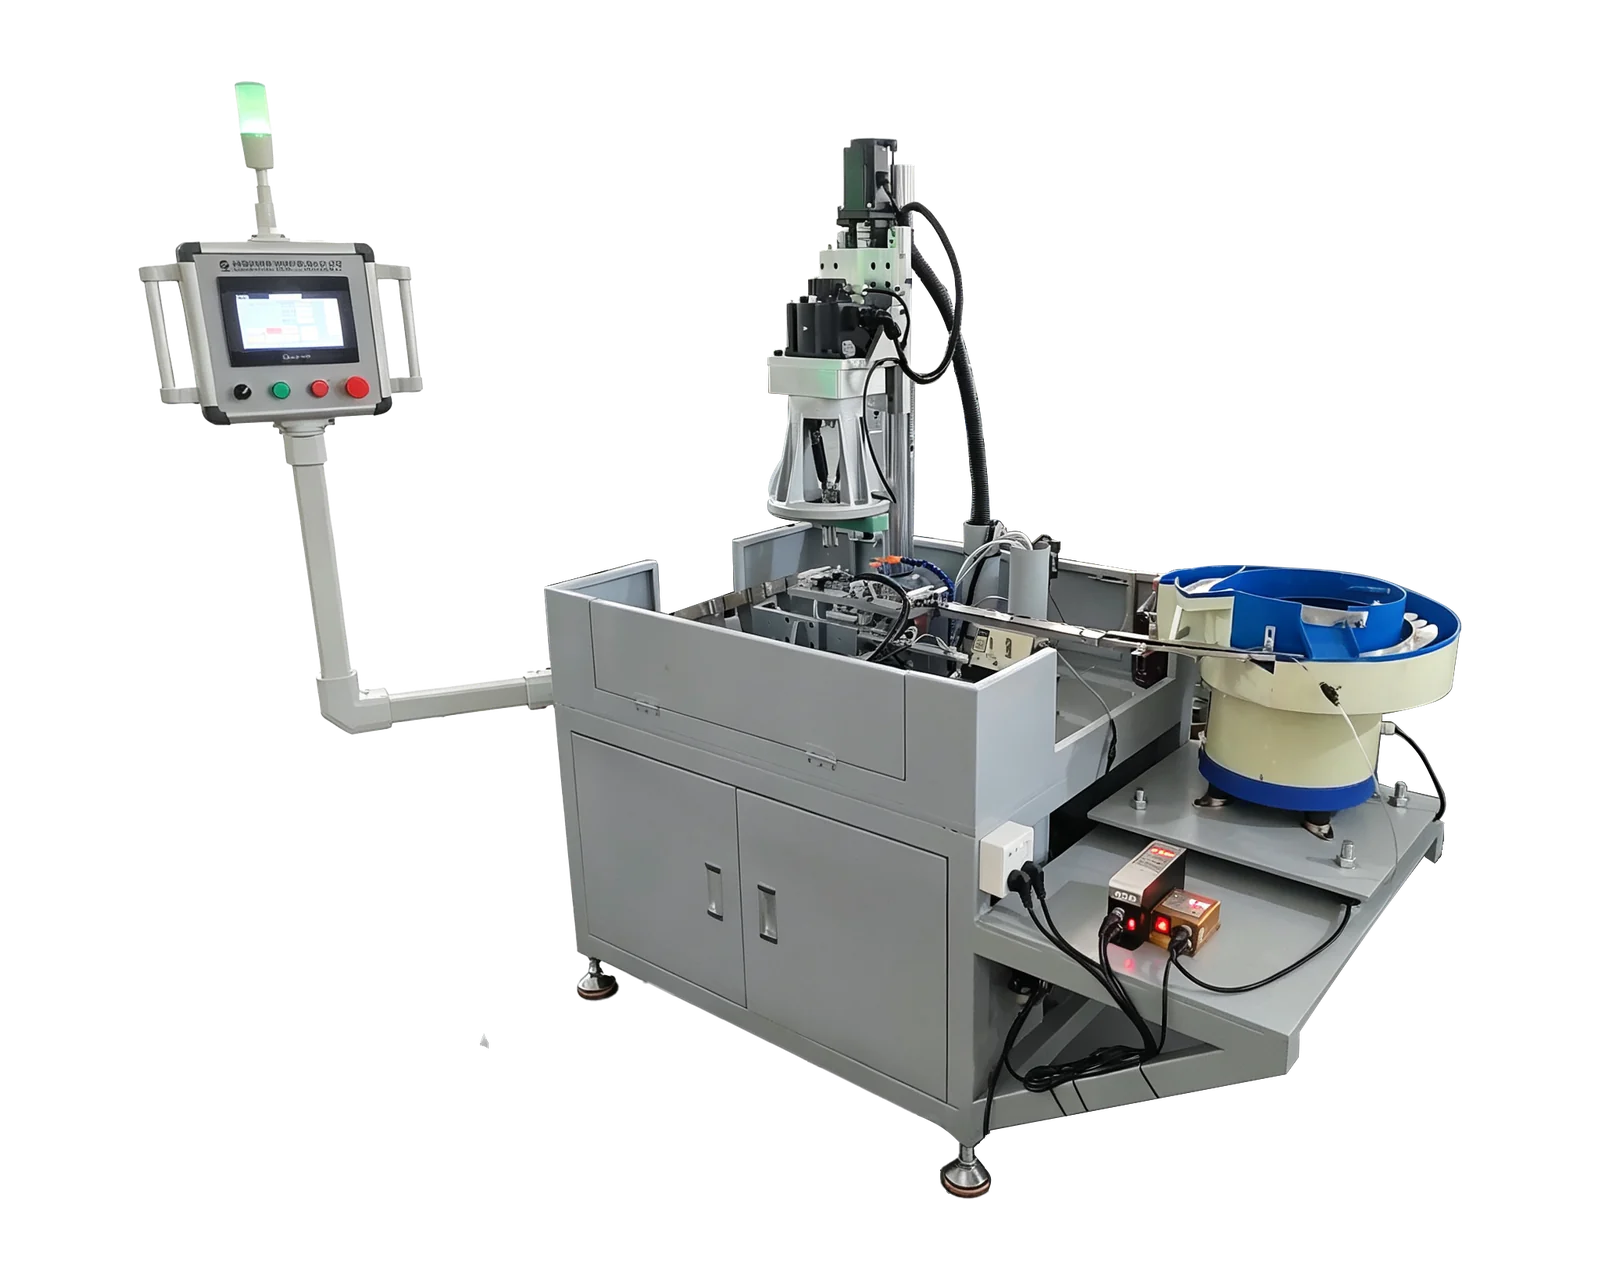
Un ciclo di maschiatura controlla rotazione dell’utensile e movimento assiale per la filettatura. Da solo non comprende separazione dei pezzi sfusi, caricamento dell’attrezzatura di bloccaggio o rimozione dei pezzi finiti. Una cella di alimentazione dedicata aggiunge queste fasi di movimentazione dopo la verifica di forma, orientamento e stato di fornitura del pezzo.

Foratura e maschiatura con indicizzazione rotativa

Foratura e maschiatura con indicizzazione rotativa

Spostate i pezzi tra stazioni di foratura, smussatura e maschiatura in un layout rotativo. Numero di stazioni, utensili e caricamento sono progettati in funzione del pezzo.

Visualizzate i dettagli
Alimentazione automatica e maschiatura

Alimentazione automatica e maschiatura

Combinate alimentazione, posizionamento e lavorazione dei pezzi in una cella dedicata. L’idoneità all’alimentazione dipende da forma, orientamento e stato superficiale del pezzo.

Visualizzate i dettagli

Abbinate gli utensili al pezzo

Configurazioni di maschiatura multimandrino

Per BX-4508V è indicata l’opzione di testa multimandrino; BX-20015 offre una piattaforma a doppio servo per una configurazione verificata. La gamma di maschiatura di catalogo di nessuna delle due piattaforme conferma ogni gruppo di filettature o qualsiasi numero di maschi simultanei.

Requisito della parteConfigurazione da rivedereInformazioni da inviare
Filettature ripetute con lo stesso passo di filettaturaValutate una testa abbinata per un gruppo compatibile. Confermate per ogni posizione il rapporto tra rotazione e avanzamento, i portamaschi, la profondità e l’inversione.Indicazioni di filettatura, passo, esecuzione cieca o passante e profondità utile
Passi o profondità di maschiatura differentiSeparate le caratteristiche in gruppi di processo prima di scegliere maschiatura simultanea o sequenziale. Non si può presumere che un avanzamento comune sia adatto a ogni filettatura.Tabella delle filettature per ogni caratteristica e sequenza richiesta
Macchina ospitante esistenteEsaminare l'azionamento, l'interfaccia di montaggio, la corsa e la disposizione dei controlli prima di confermare la configurazione della testa di lavorazione.Specifiche della macchina host, disegni dell'interfaccia e foto dello spazio di lavoro

Un ciclo di maschiatura sincronizzato riguarda la rotazione del mandrino e l’avanzamento assiale. Di per sé non definisce il caricamento automatico dei pezzi né garantisce che passi di filettatura diversi possano condividere lo stesso movimento di avanzamento.

Video sul funzionamento dell'attrezzatura

4508 maschiatrice automatica con trasmissione a ingranaggi

4508 maschiatrice automatica con trasmissione a ingranaggi

Video operativi e assistenza da remoto sono disponibili in inglese e cinese.

Guardate il video di riferimento dell’apparecchiatura

Prezzo e ambito di fornitura

Il prezzo di una maschiatrice dipende dalla piattaforma, dagli ingranaggi per il passo o dalla configurazione servo, dalla disposizione dei mandrini, da utensili, portautensili e attrezzatura di bloccaggio. Includete grado del materiale, condizioni del foro preparato, profondità richiesta della filettatura e ambito delle prove concordato. Identificate separatamente foratura, caricamento e verifica affinché le offerte coprano gli stessi requisiti del pezzo finito.

  • Dimensione e passo della filettatura, profondità utile e requisito di verifica
  • Dimensioni del foro preparato, riferimento di profondità e dettaglio del foro passante/cieco
  • Grado del materiale, forma di fornitura, condizioni e disponibilità di campioni rappresentativi
  • Disegno del pezzo, tutte le varianti, preferenza di caricamento e operazioni a monte
Discutete il vostro progetto

Domande prima di ordinare

Scegliere maschiatura a ingranaggi o servoassistita?

Confrontate dimensioni e passi reali delle filettature, materiali e requisiti di cambio formato. BX-4508V usa ingranaggi per il passo; BX-20015 usa rotazione del mandrino e avanzamento servocontrollati. Valutate utensili, attrezzatura di bloccaggio e impostazioni richieste per ogni pezzo, anziché scegliere in base alla sola etichetta dell’azionamento.

Esiste un’unica maschiatrice per acciaio inossidabile, ottone e alluminio?

Una sola famiglia di materiali non è sufficiente per la selezione. Inviare il grado, le condizioni di fornitura, le dimensioni della filettatura della vite, le specifiche del foro preparato e la geometria della parte. Esaminare gli strumenti proposti, i dispositivi di bloccaggio e le prove per ciascuna applicazione anziché applicare una gamma di catalogo a ogni materiale.

Come scegliere una maschiatrice per fori ciechi?

Fornite la profondità utile della filettatura separatamente dalla profondità del foro preparato, con faccia di riferimento, geometria del fondo e requisito di verifica. Richiedete la conferma congiunta di utensile, portamaschio, corsa, inversione e ambito di evacuazione trucioli o pulizia. La sola indicazione dell’azionamento non definisce una distanza dal fondo universale.

È possibile combinare alimentazione automatica e maschiatura?

BINSING dispone di configurazioni dedicate di alimentazione e taglio con filettatura interna. L'idoneità del componente dipende dalla possibilità di separarlo, orientarlo, posizionarlo e scaricarlo in modo coerente nelle normali condizioni di fornitura. Condividete un disegno, foto e informazioni sul campione rappresentativo prima di considerare l'alimentazione automatica come una caratteristica confermata.

Quali dati servono per il preventivo di una maschiatrice?

Fornire la dimensione e il passo della filettatura, la profondità utilizzabile della filettatura, i dettagli del foro passante o cieco, il materiale e le specifiche del foro preparato. Includete posizioni dei fori, foto delle parti, obiettivo produttivo e preferenza di caricamento. Identificare eventuali forature o smussi aggiuntivi in ​​modo che la proposta possa indicare l'intero ambito di lavorazione.

Risorse tecniche

Descrivete il vostro pezzo

Condividete disegno, materiale, dettagli di fori e filetti, produzione richiesta e metodo di carico preferito.

Discutete il vostro progetto