Esplora le attrezzature per la tua richiesta
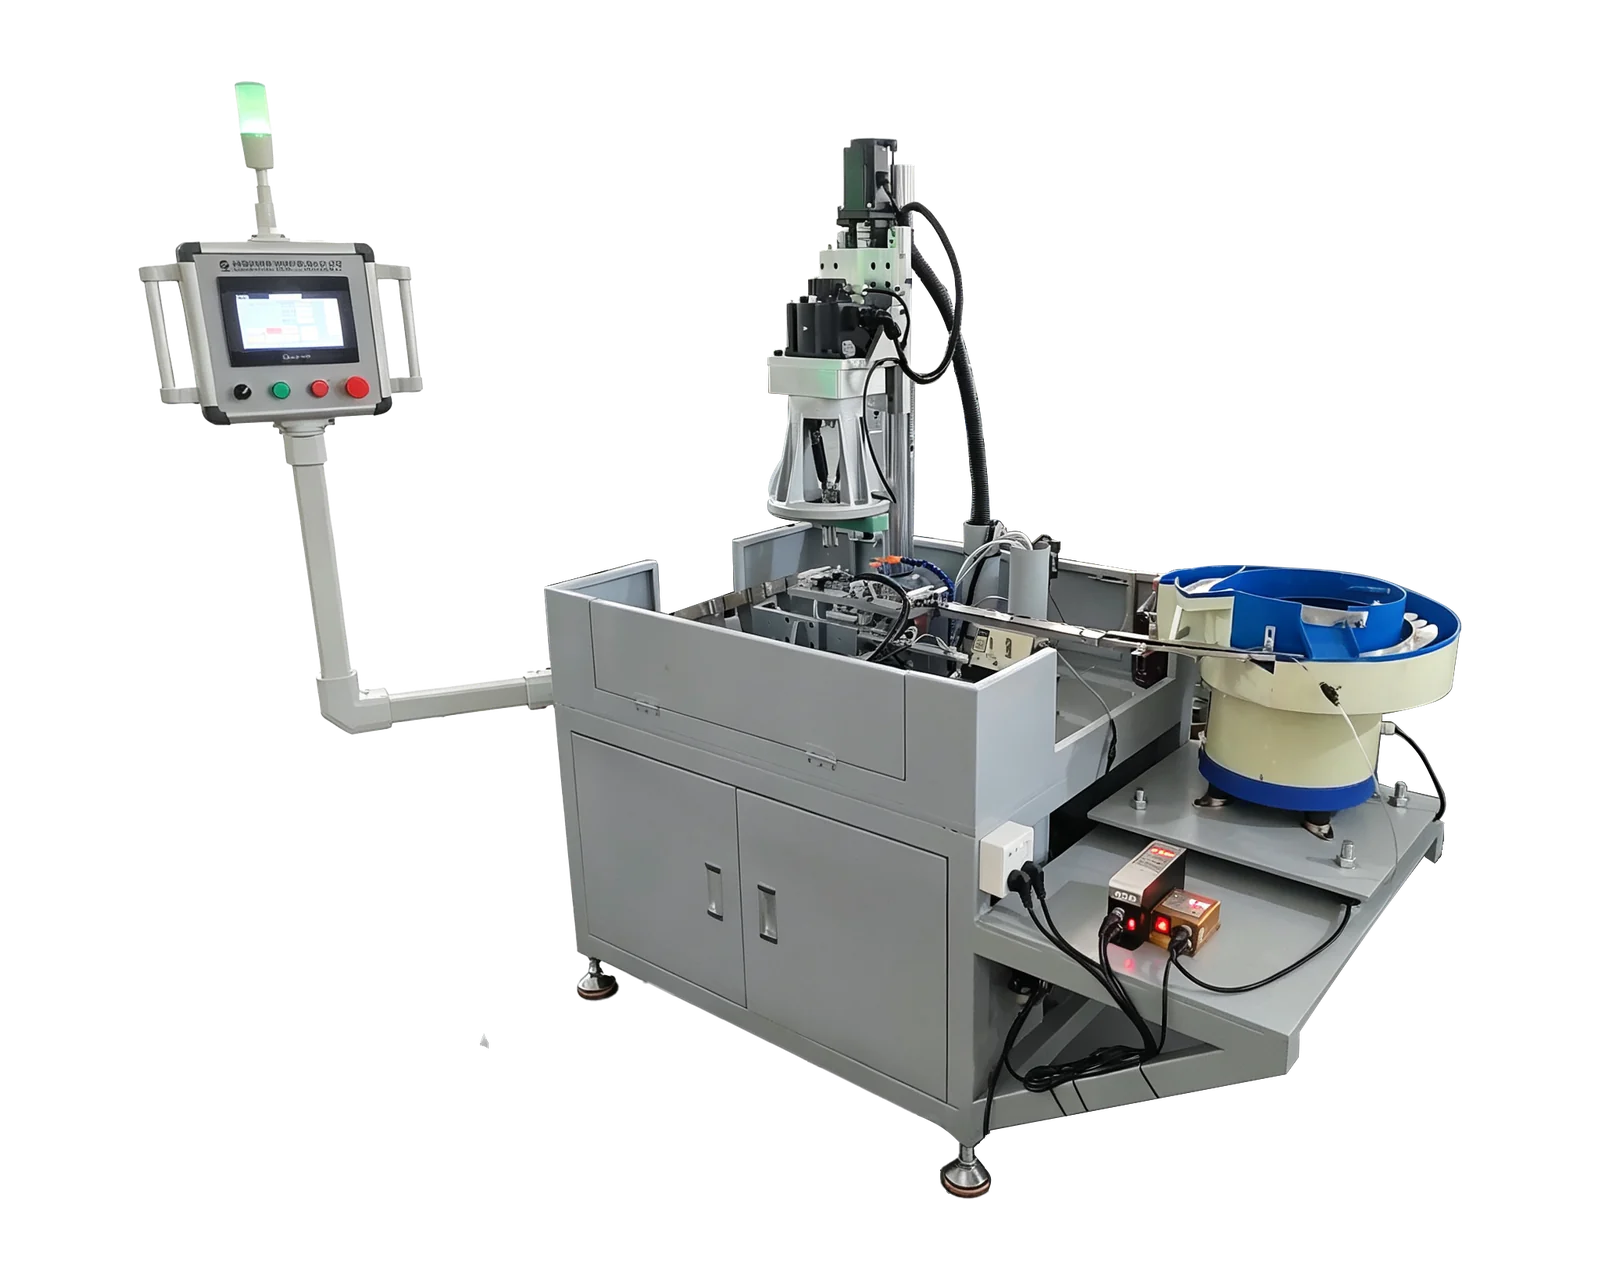
Macchina multimandrino per foratura e maschiatura a traslazione servoassistita →Esamina le specifiche pubblicate e le opzioni di configurazione rispetto al disegno del pezzo prima di richiedere un preventivo.
1. Definire il significato di ogni conteggio
Dichiarate quanti componenti separati contiene l’attrezzatura proposta e se ogni posizione ospita lo stesso pezzo. Assegnate a ogni posizione un identificativo di sede e a ogni componente il proprio riferimento pezzo. Chiedete poi quali utensili lavorano su quali elementi in ogni fase. Più mandrini possono lavorare più fori in un unico componente, mentre un’attrezzatura con più componenti può lavorarli attraverso più operazioni.
Tenete i conteggi in campi separati nella valutazione del preventivo: sedi disponibili, sedi che devono essere occupate, pezzi in ingresso al ciclo e pezzi completamente finiti in uscita. Se l’attrezzatura utilizza più stazioni, mostrate cosa avviene in ciascuna. Questo evita di interpretare automaticamente un disegno con molti pezzi come lo stesso numero di componenti finiti prodotti a ogni movimento macchina.
2. Confrontare lo stesso requisito del pezzo finito
Chiedete il percorso completo sia per la configurazione monoposto sia per quella multiposto quando considerate entrambe. Includete stessi fori, filettature, confine di controllo e presentazione in ingresso. Il confronto dovrebbe evidenziare il lavoro spostato nel carico o controllo anziché contare solo la lavorazione. Chiedete al fornitore quali ipotesi richiedono dimostrazione.
3. Chiedere cosa succede quando manca il gruppo completo
La produzione può presentare un ultimo gruppo incompleto a fine lotto o un componente in ingresso inadatto al carico. Spiegate se sono situazioni frequenti nella vostra attività. Chiedete al fornitore di definire le condizioni di occupazione consentite per l’attrezzatura proposta e la risposta produttiva concordata. Non presumete che posizioni vuote o componenti misti siano accettabili soltanto perché esistono più sedi.
Se l’acquisto richiede più varianti, identificate se varianti diverse possano condividere un gruppo o debbano essere prodotte separatamente. Richiedete un concetto di configurazione e identificazione coerente. Il progettista dovrebbe definire i controlli e i comandi necessari nell’ambito concordato. Gli acquisti dovrebbero registrare le condizioni supportate anziché inventare un espediente per un componente mancante o diverso.
4. Contare i componenti rilasciati in un periodo rappresentativo
Esempio di acquisto ipotetico: l’attrezzatura proposta ha quattro sedi, ma la dimostrazione registra soltanto l’intervallo di lavorazione dopo che tutti e quattro i pezzi sono già stati caricati. Un’altra proposta registra carico, lavorazione e rimozione di un solo componente. Moltiplicare il primo dato per il numero di sedi non produce un confronto equo della produzione. Allineate il confine temporale e contate i componenti effettivamente completati secondo lo stesso requisito.
Includete metodo di carico concordato, lavoro di controllo e normali condizioni dei lotti nella valutazione produttiva. Registrate gruppi parzialmente completati e pezzi in attesa di controllo separatamente dalla produzione accettata. Se occorre indagare un risultato, l’identità della sede può organizzare le evidenze; concordate il metodo di registrazione con il gruppo qualità. Questo non implica fornitura di tracciabilità o controllo automatici se non compaiono nell’offerta.
5. Verificare sedi e configurazioni acquistate
Concordate come la dimostrazione copre le posizioni dell’attrezzatura e le condizioni acquistate. Identificate da quale sede e configurazione proviene ogni componente quando registrate i risultati. Un campione da una posizione non documenta automaticamente tutte le posizioni. Se un attrezzaggio alternativo usa meno componenti o una variante diversa, specificate se è incluso e quali evidenze sono attese.
Inviate a BINSING disegno del pezzo, dimensioni dei lotti, metodo di carico previsto e periodo produttivo da valutare. Chiedete una proposta che separi capacità dell’attrezzatura e produzione dimostrata di pezzi completati. Includete attrezzatura di bloccaggio, utensili ed eventuali funzioni di controllo fornite nella valutazione dell’ambito. Il risultato è un confronto di acquisto basato sulla produzione utilizzabile anziché sull’impressione visiva di una tavola affollata.