
Mengetap M8 — Suapan dan Pelepasan Automatik
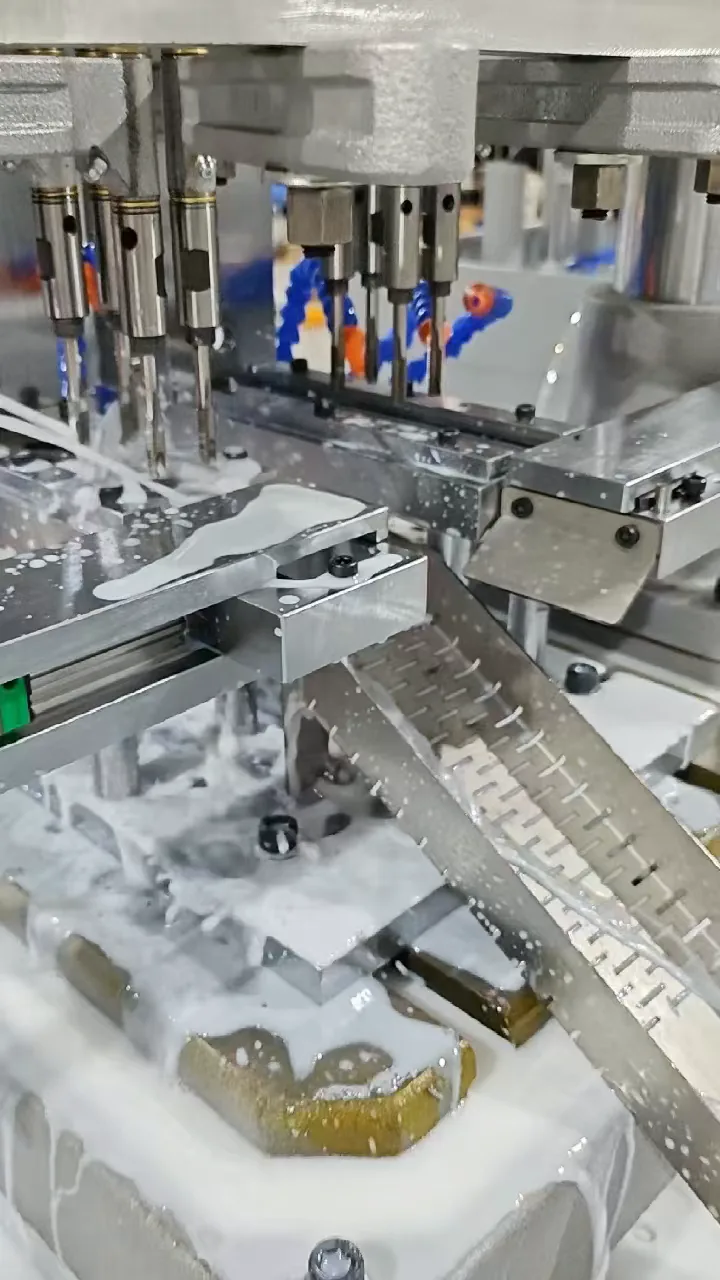
Tonton kawasan mengetap, pengendalian pneumatik dan laluan pelepasan pada mesin tersuai. Hanya satu varian komponen diproses pada satu masa.
Lihat Projek →Projek telah diserahkan · Kajian kes
Satu mesin untuk dua varian komponen, dengan empat lubang ditap serentak pada komponen yang dipilih. Mekanisme suapan dan pelepasan pneumatik khusus menghubungkan pengisian magazin dengan pengumpulan komponen siap. Mesin telah diserahkan.
 Lihat imej saiz penuh
Keperluan
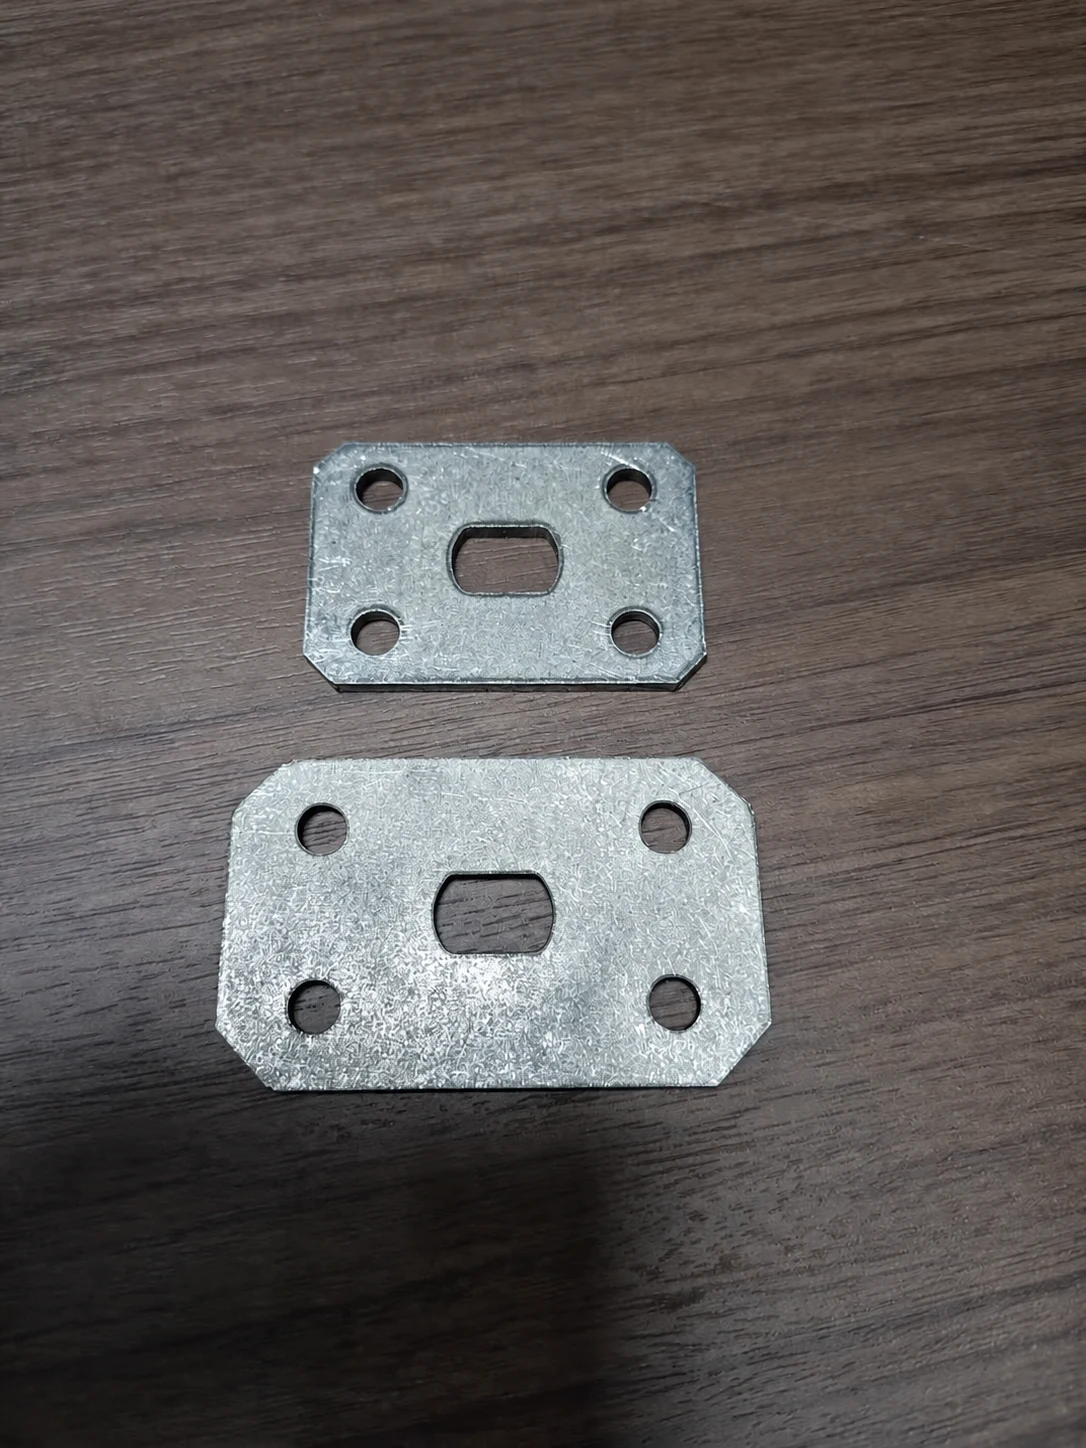
Pelanggan memerlukan satu mesin yang dapat menampung komponen besar dan kecil, dengan pengendalian automatik selepas pengendali mengisi semula magazin yang dipilih.
 Lihat imej saiz penuh
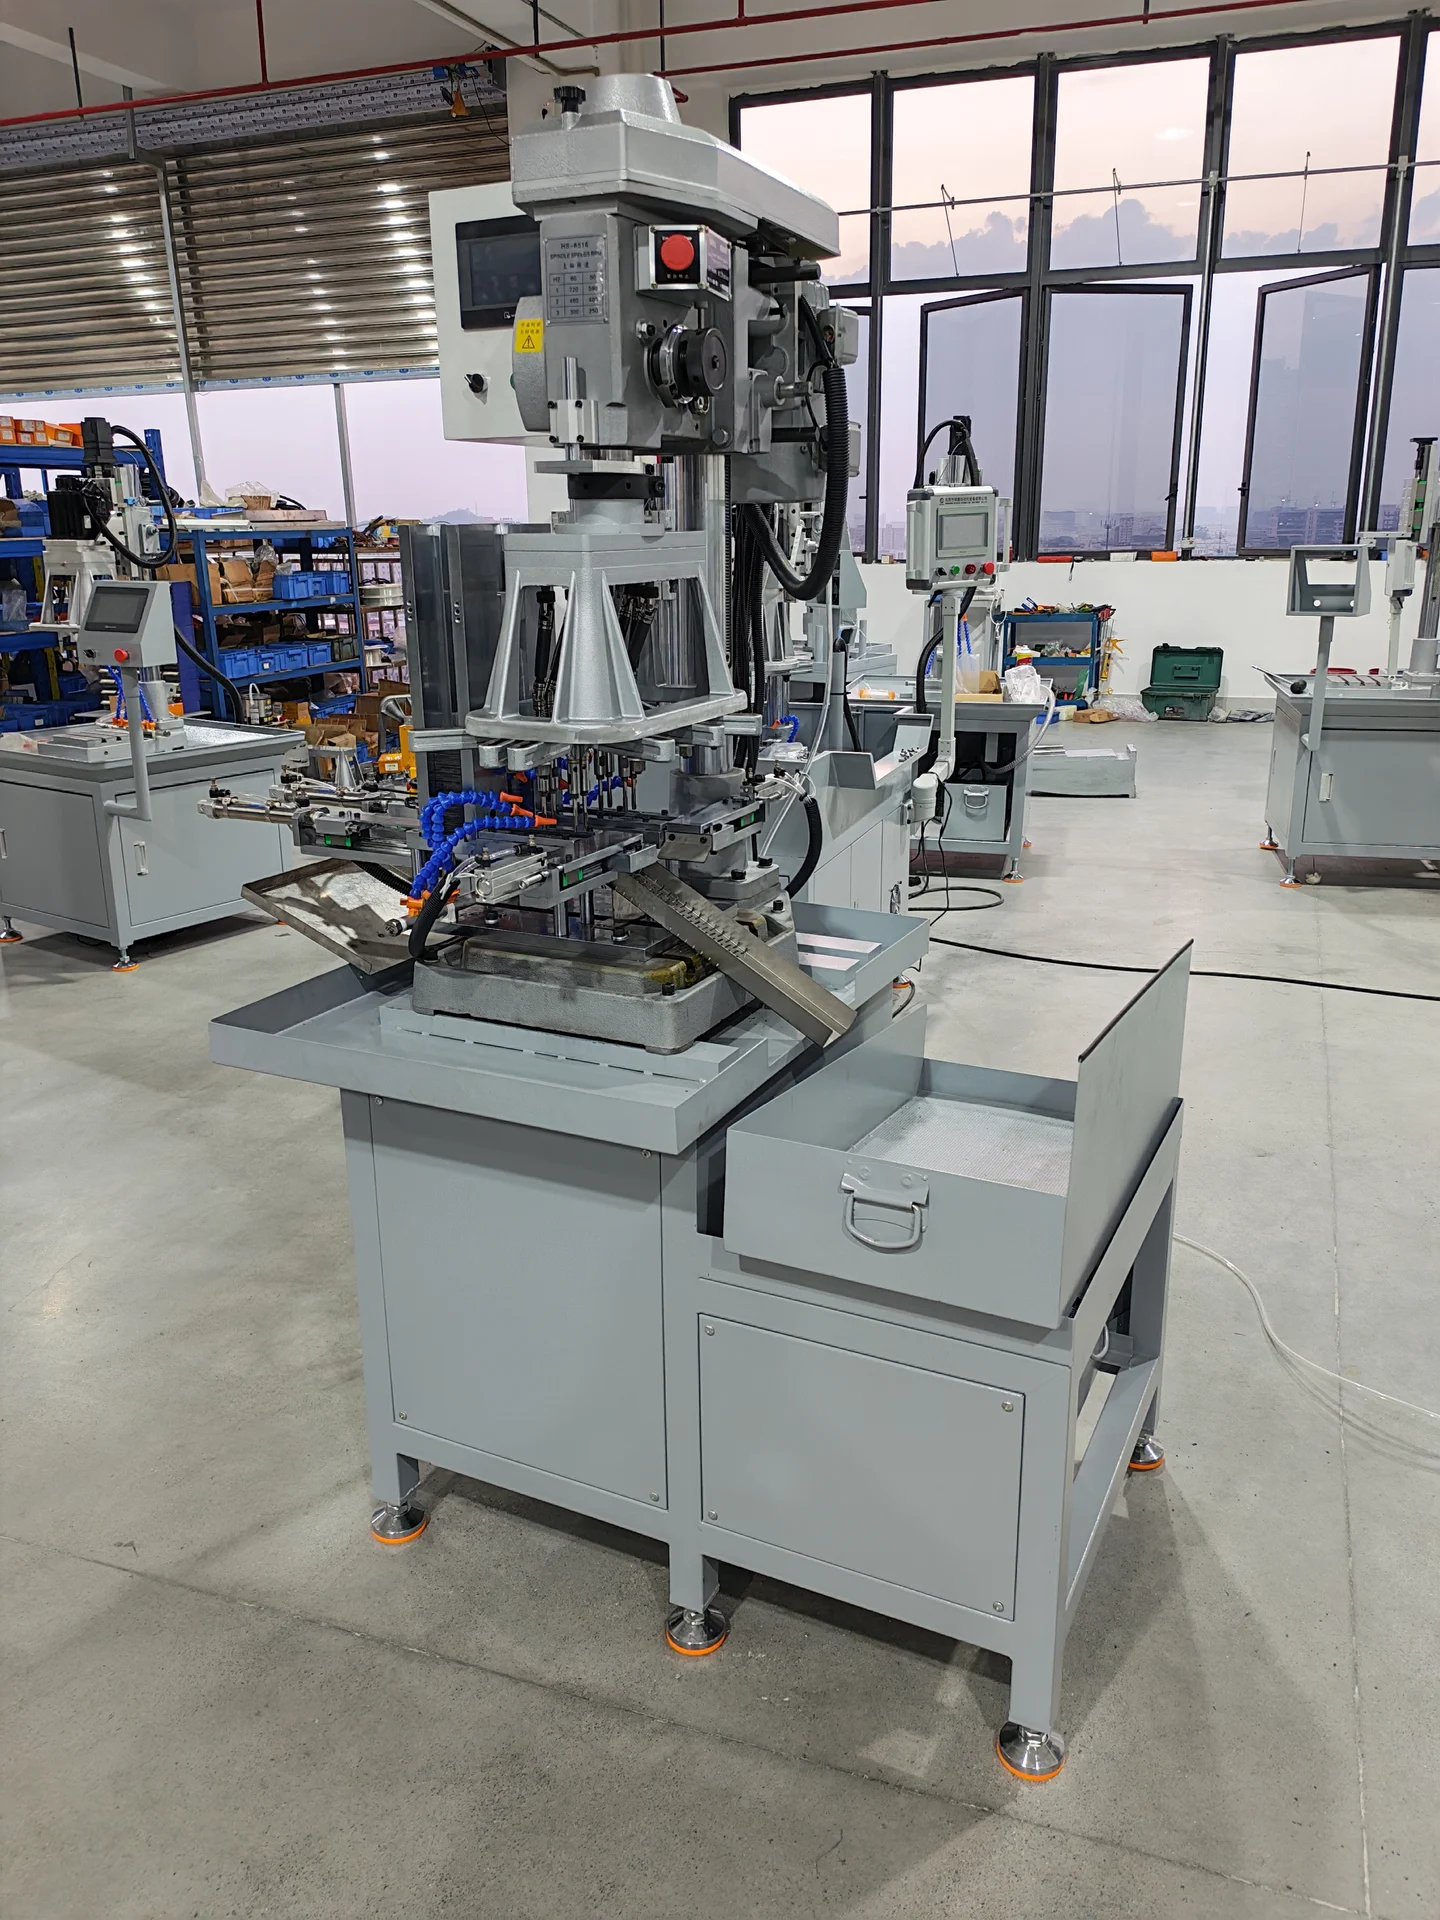
Kepala berbilang spindel tugas berat mempunyai lapan spindel mengetap yang disusun dalam dua kumpulan empat spindel. Satu kumpulan untuk komponen besar; satu lagi untuk komponen kecil.
Kedua-dua susunan lekapan khusus komponen disepadukan dalam satu pemasangan lekapan. Setiap varian mempunyai magazin penyimpanan, landasan suapan, penolak pneumatik dan silinder pelepasan berasingan.
Satu varian sahaja beroperasi pada satu masa. Apabila komponen besar dipilih, laluan suapan komponen kecil tidak aktif, dan sebaliknya. Pertukaran memerlukan pelarasan persediaan.
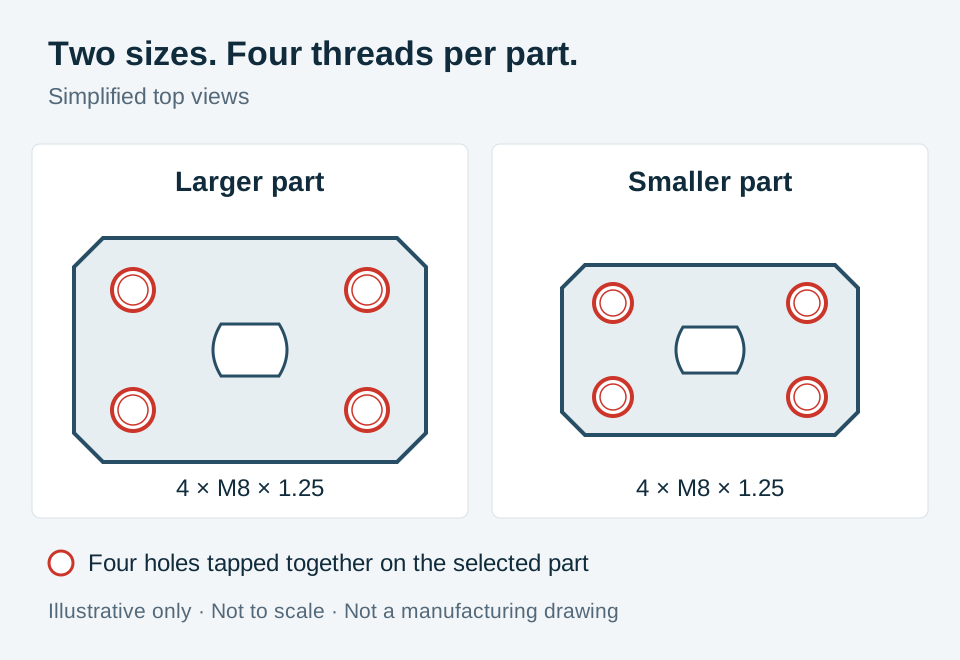 Lihat skema saiz penuh
Diringkaskan daripada foto komponen yang dibekalkan. Pengenalan pelanggan, dimensi dan toleransi tidak disertakan. Garis luar dan kedudukan lubang adalah ilustrasi, tidak mengikut skala dan bukan lukisan pembuatan.
Laluan proses
Pengendalian automatik meliputi laluan suapan yang dipilih. Pengendali masih mengisi semula komponen secara kelompok dan memantau pengeluaran.
Pengendali mengisi semula magazin penyimpanan untuk saiz komponen yang dipilih.
Penolak pneumatik menggerakkan komponen ke kedudukan pemesinan.
Kumpulan empat spindel yang sepadan mengetap lubang M8, dengan penyejukan dan pembilasan serpihan automatik.
Mekanisme pelepasan memindahkan komponen ke atas penyokong dan ke dalam dulang berlubang yang membolehkan bendalir penyejuk mengalir keluar.
Konfigurasi projek
Mesin mengetap pacuan gear 6516, dua kumpulan empat spindel dan laluan suapan khusus membentuk satu konfigurasi bersepadu. PLC dan skrin sentuh menyediakan kawalan mesin dan interaksi pengendali.
| Platform mengetap | Mesin mengetap pacuan gear 6516 |
|---|---|
| Susun atur berbilang spindel | Dua kumpulan empat spindel mengetap; satu kumpulan digunakan pada satu masa |
| Varian komponen | Dua saiz kepingan logam, diproses secara berasingan |
| Spesifikasi ulir | Empat lubang M8 × 1.25 setiap komponen |
| Suapan dan pelepasan | Mekanisme pneumatik khusus untuk setiap varian |
| Kawalan | PLC dan skrin sentuh |
| Bendalir penyejuk dan pengumpulan | Penyejukan automatik, pembilasan serpihan dan dulang pengumpulan berlubang |
Perbandingan pengendalian
Kedua-dua susunan mengetap empat lubang serentak. Perbandingan dibuat dengan mesin empat spindel yang memerlukan pemuatan dan pemunggahan manual.
| Aspek proses | Mengetap empat spindel dengan pengendalian manual | Projek suapan automatik ini |
|---|---|---|
| Operasi mengetap | Empat lubang ditap serentak | Empat lubang ditap serentak pada varian yang dipilih |
| Pengendalian komponen | Pengendali memuat dan memunggah setiap komponen | Suapan dan pelepasan pneumatik selepas pengisian magazin secara kelompok |
| Penglibatan pengendali | Seorang pengendali memantau mesin secara berterusan | Pengisian semula berkala secara kelompok dan pemantauan pengeluaran masih diperlukan |
| Kitaran setiap komponen | Anggaran 8–10 saat | Sasaran: 6–8 saat untuk kedua-dua saiz Termasuk suapan, mengetap dan pelepasan. Diukur: 6.5 saat untuk komponen besar; 6.2 saat untuk komponen kecil. |
Tatal secara mendatar untuk membandingkan semua lajur pada skrin kecil.
Sasaran projek ialah 6–8 saat setiap komponen bagi kedua-dua saiz, termasuk suapan dan pelepasan. Angka kitaran yang diukur dibekalkan dan disahkan oleh BINSING; garis dasar manual 8–10 saat kekal sebagai anggaran, bukan ujian sebelum dan selepas yang diukur. Masa kitaran tidak mewakili hasil pengeluaran berterusan sepanjang syif: pengisian semula berkala dan pemantauan pengeluaran masih diperlukan.
Butiran peralatan
Buka mana-mana foto pada saiz penuh untuk menyemak susunannya. Imej mengekalkan bingkai penuh supaya laluan suapan dan peralatan sekeliling kekal kelihatan.
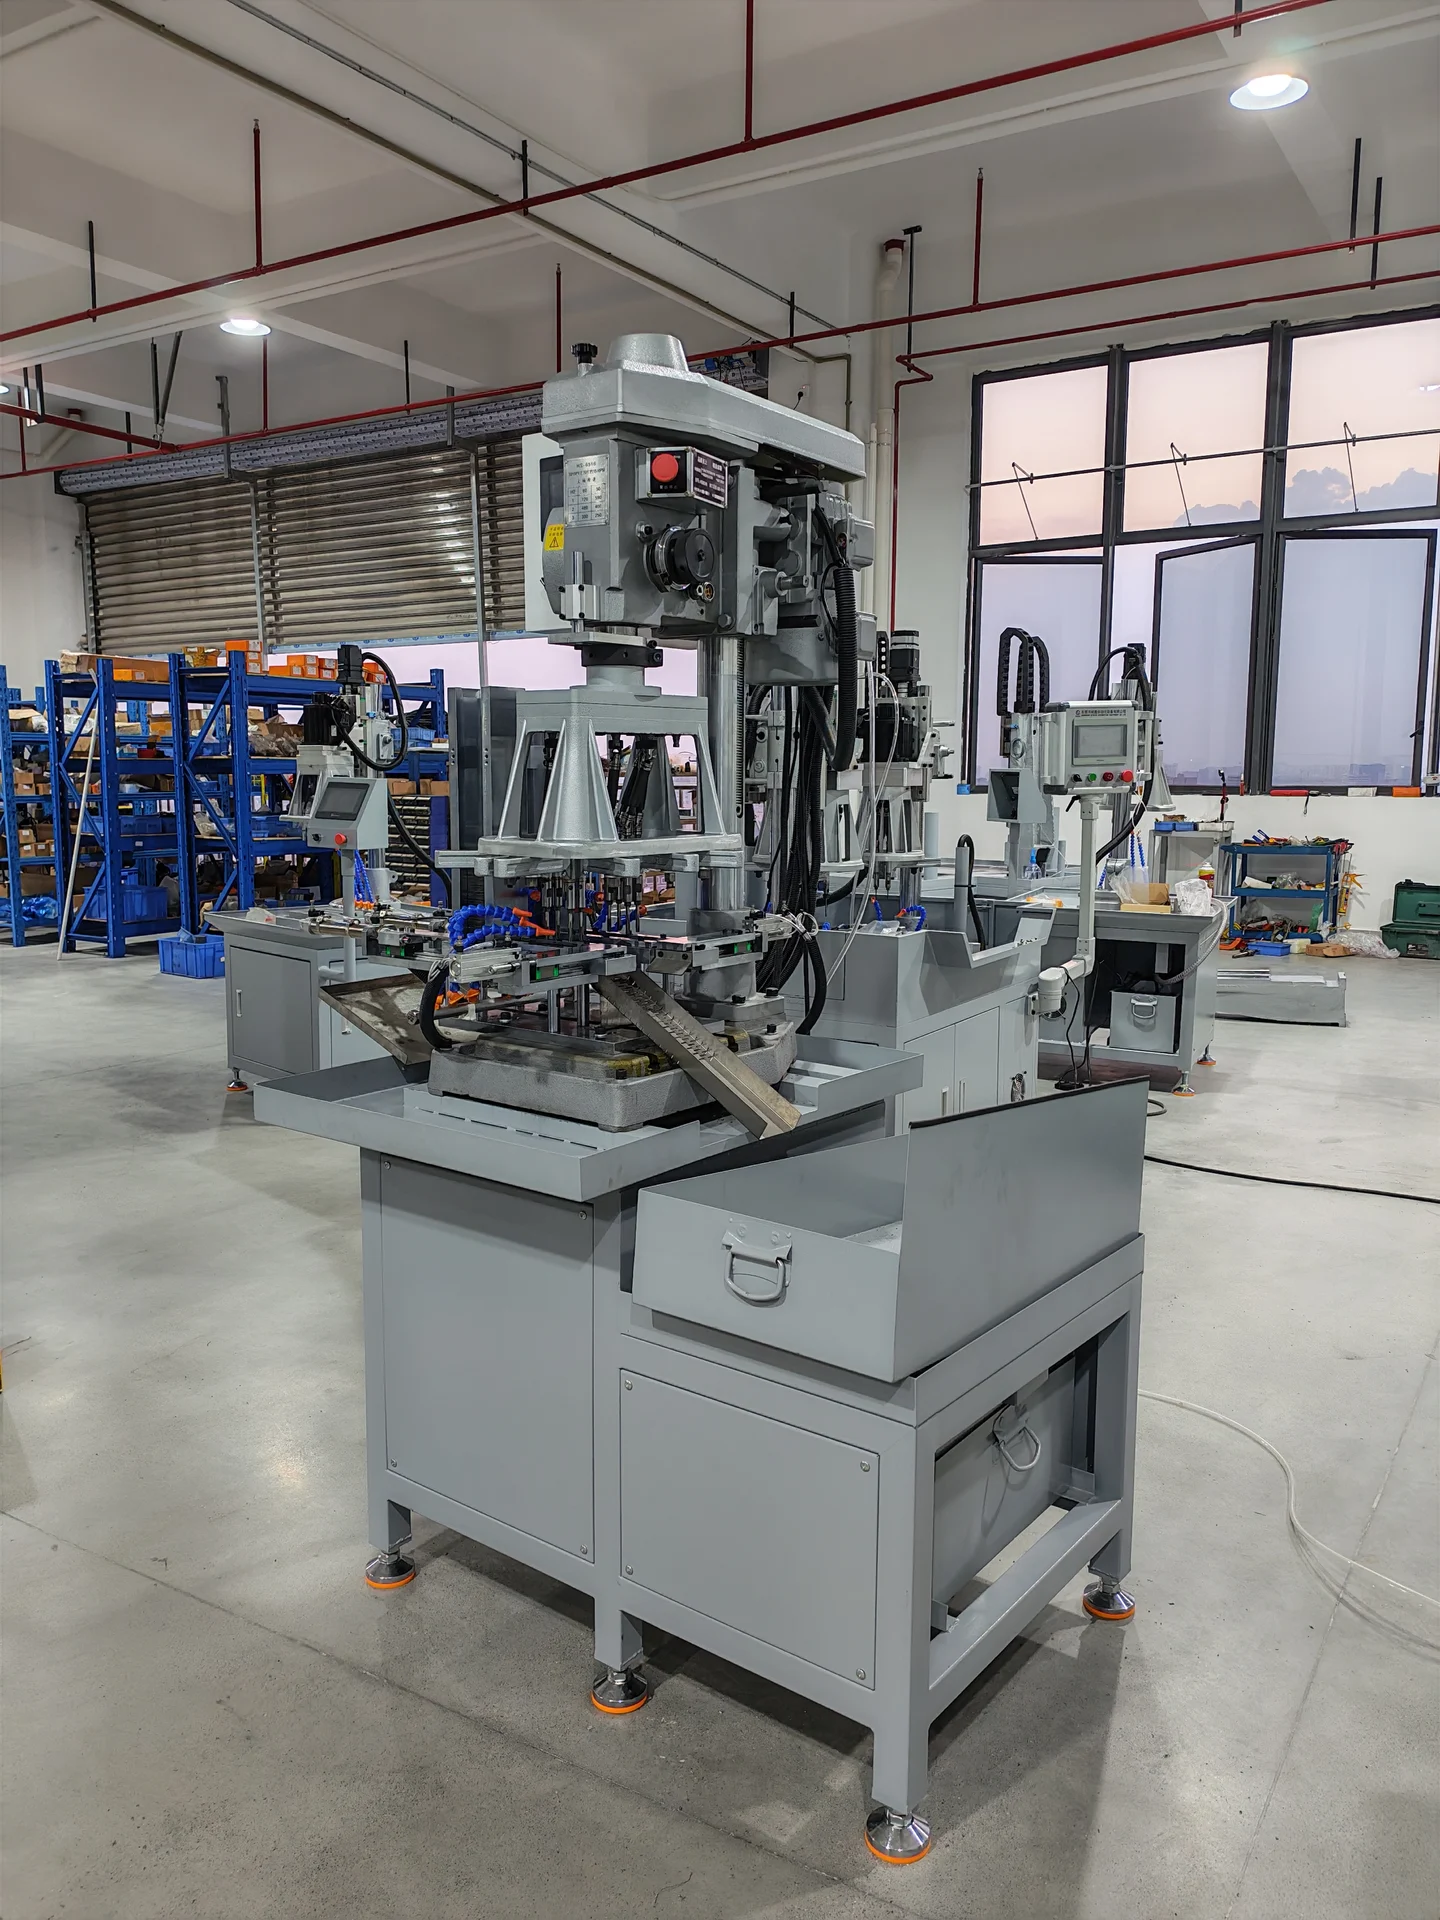 Lihat imej saiz penuh
Platform mengetap, susunan suapan dan pengumpulan komponen siap berkongsi satu susun atur mesin.
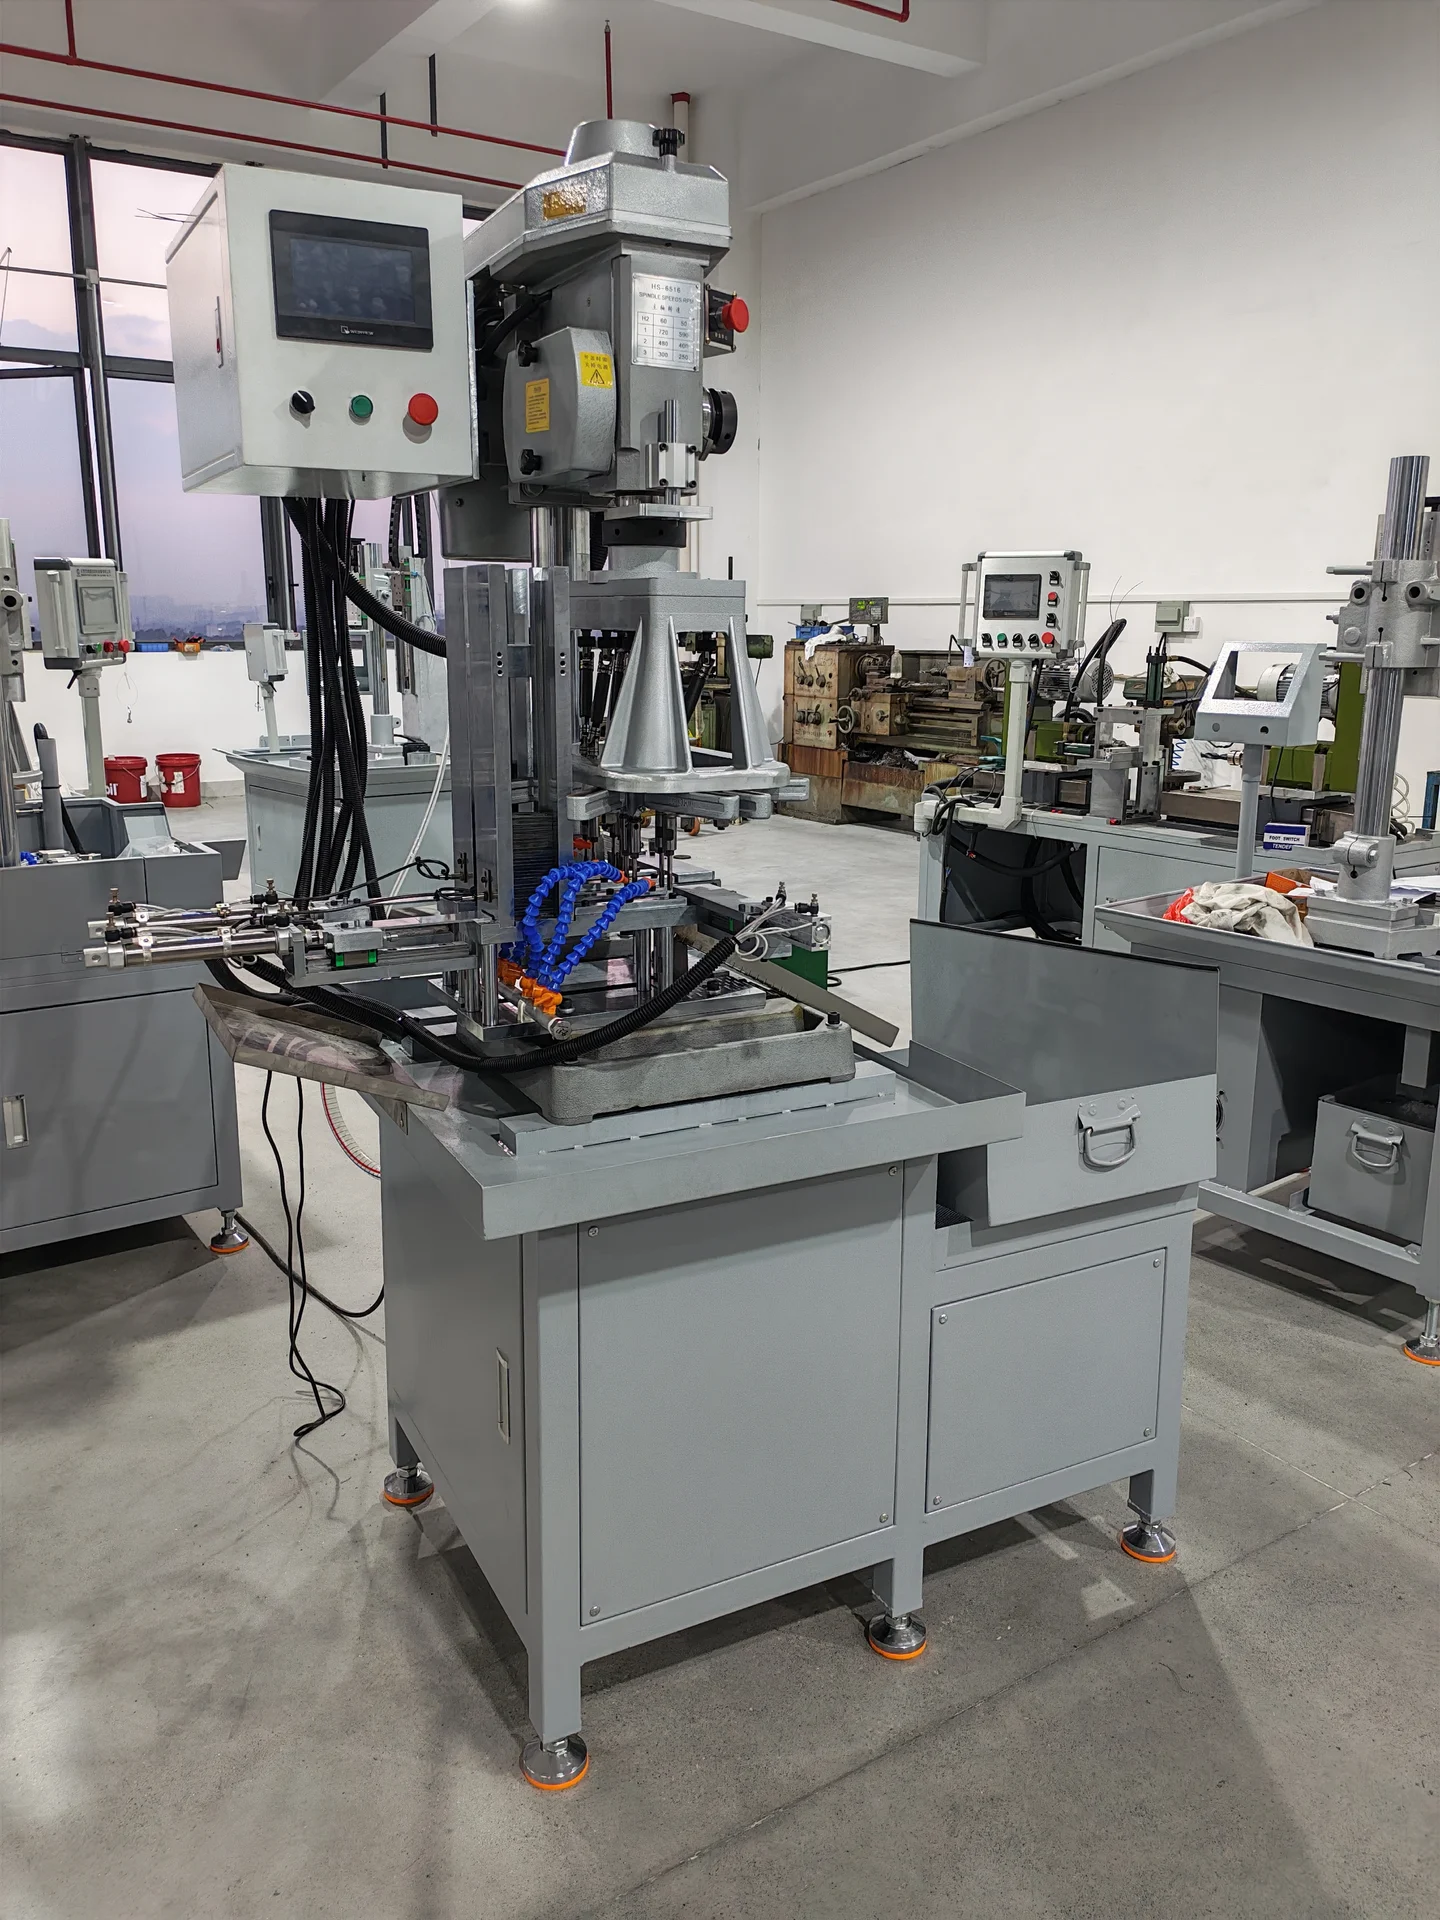 Lihat imej saiz penuh
Kawalan PLC dan skrin sentuh menyokong operasi mesin. Pertukaran saiz komponen memerlukan pelarasan persediaan.
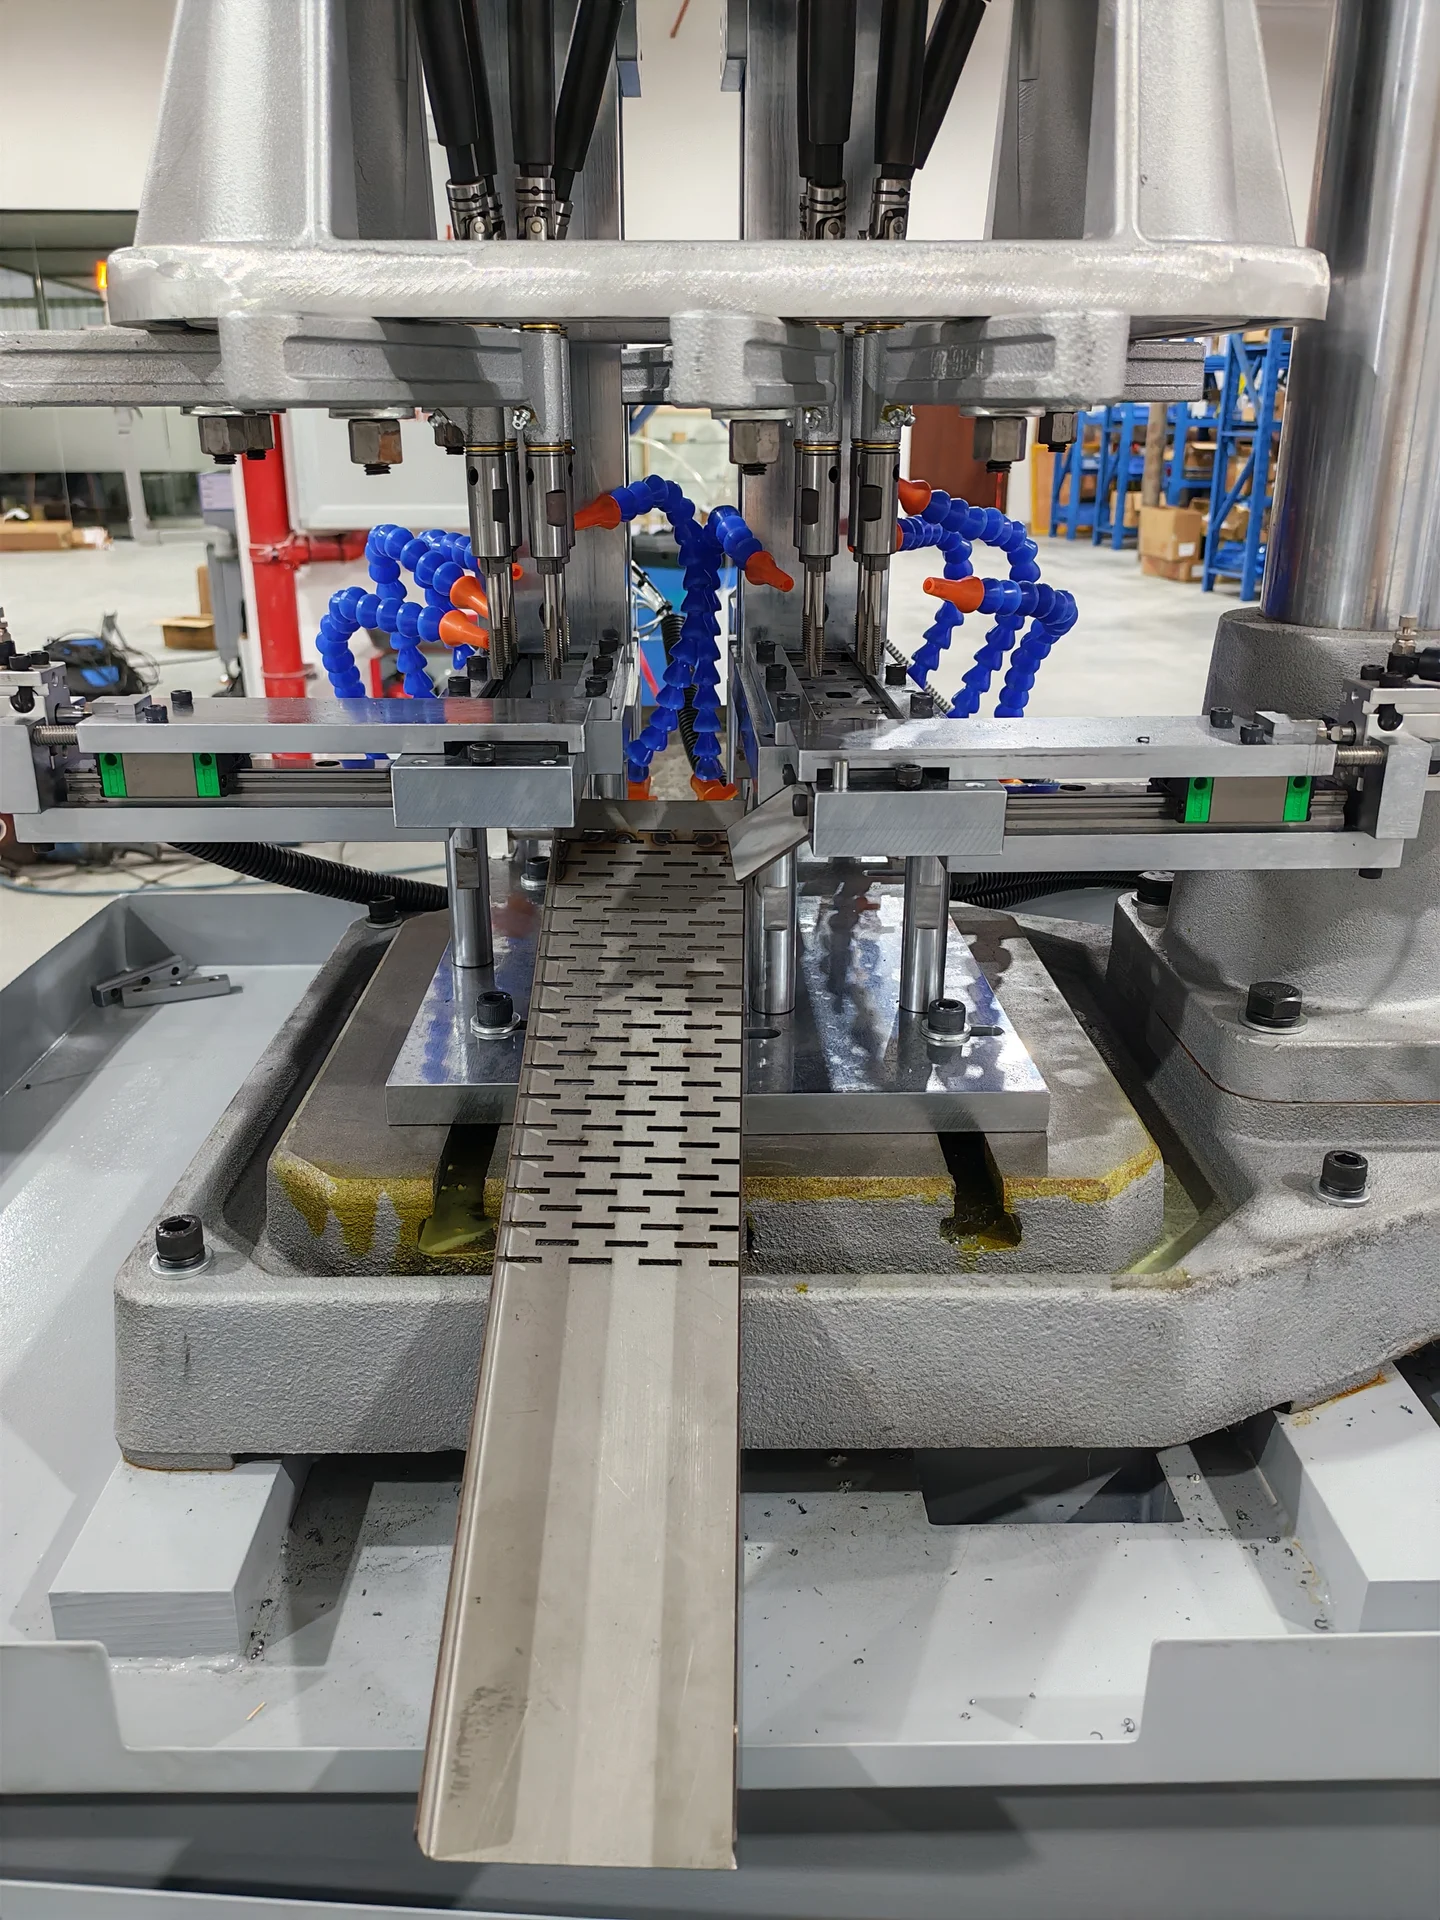 Lihat imej saiz penuh
Setiap saiz komponen mempunyai magazin penyimpanan, landasan suapan, penolak pneumatik dan mekanisme pelepasan sendiri.
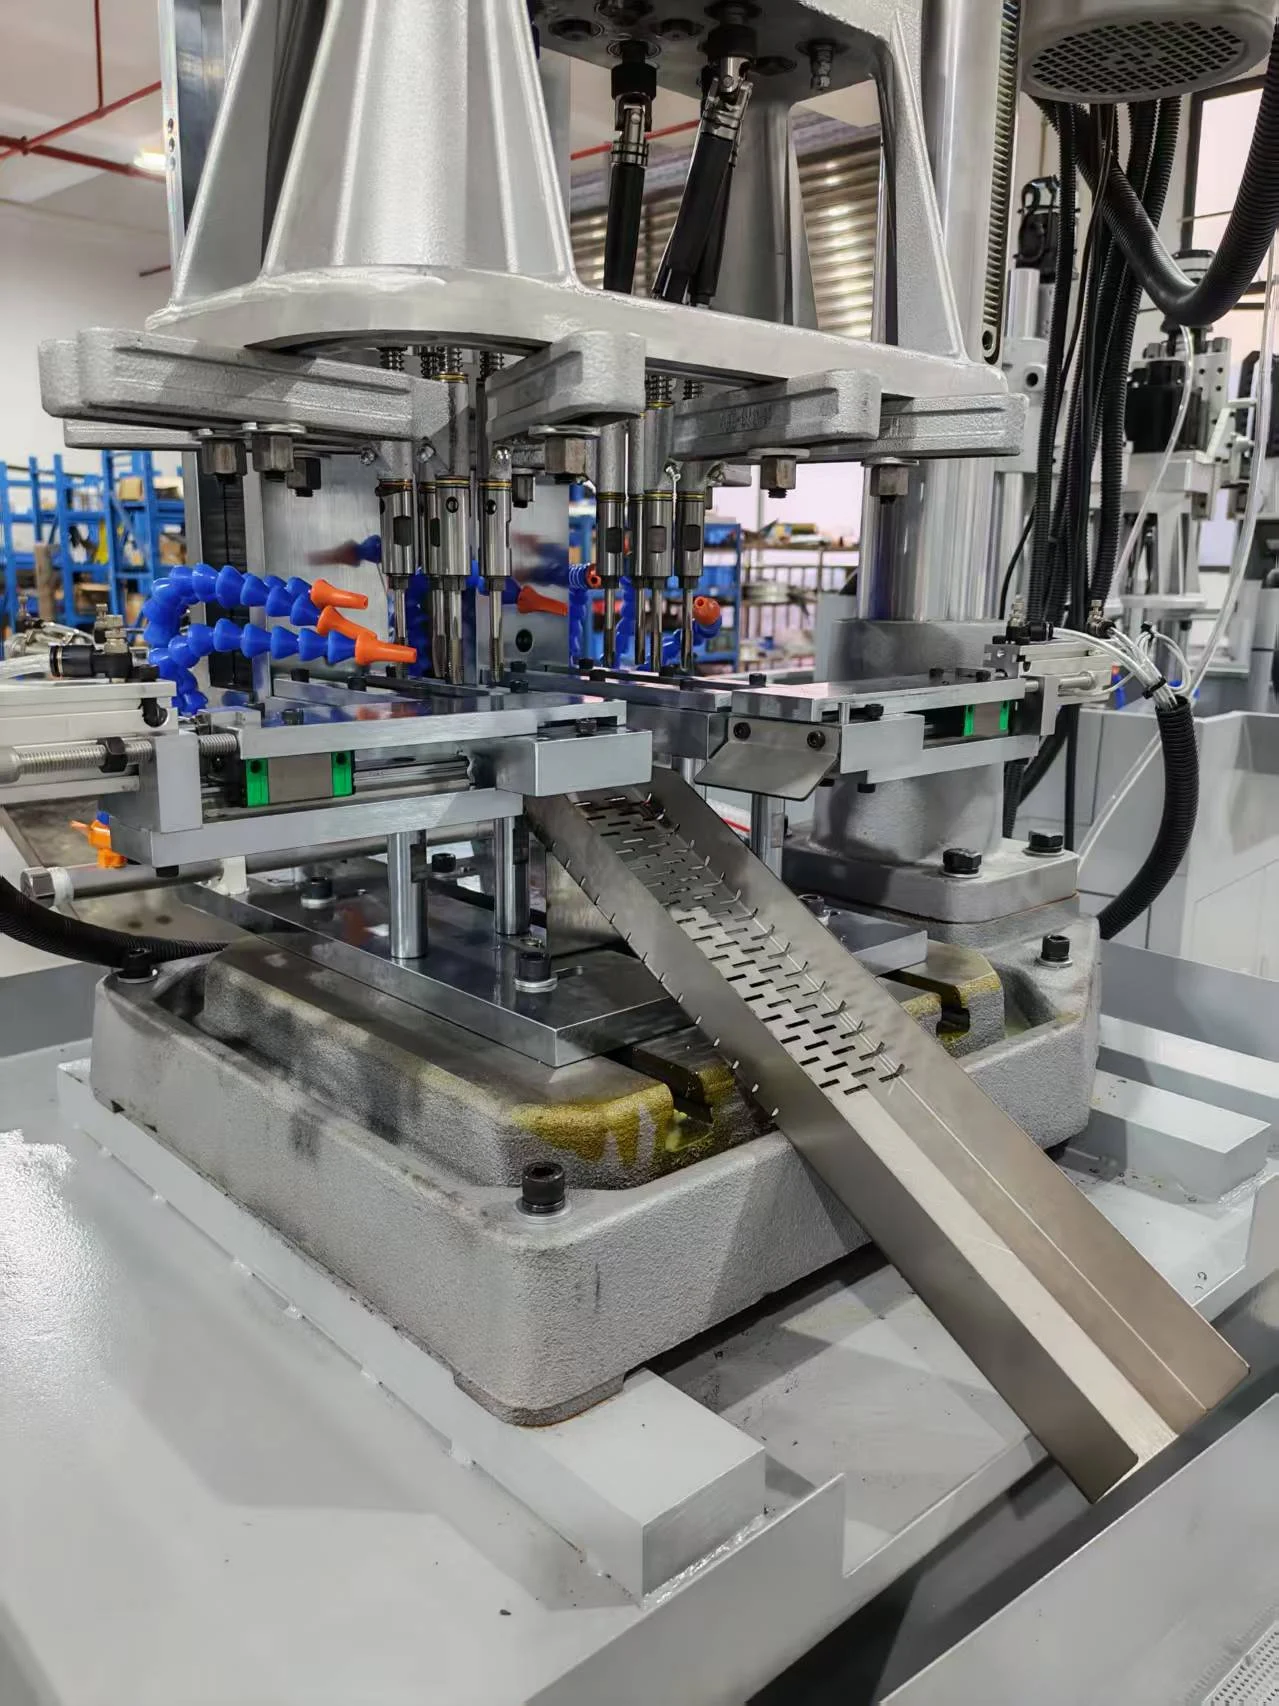 Lihat imej saiz penuh
Mekanisme pelepasan memindahkan komponen yang telah ditap ke atas penyokong dan ke dalam dulang pengumpulan yang mengalirkan bendalir keluar.
Operasi mesin
Empat paparan projek yang sama: suapan dan pelepasan automatik, pemesinan jarak dekat, gambaran keseluruhan mesin dan pengumpulan komponen siap. Pilih video untuk dimainkan.
Tonton kawasan mengetap, pengendalian pneumatik dan laluan pelepasan pada mesin tersuai. Hanya satu varian komponen diproses pada satu masa.
Lihat Projek →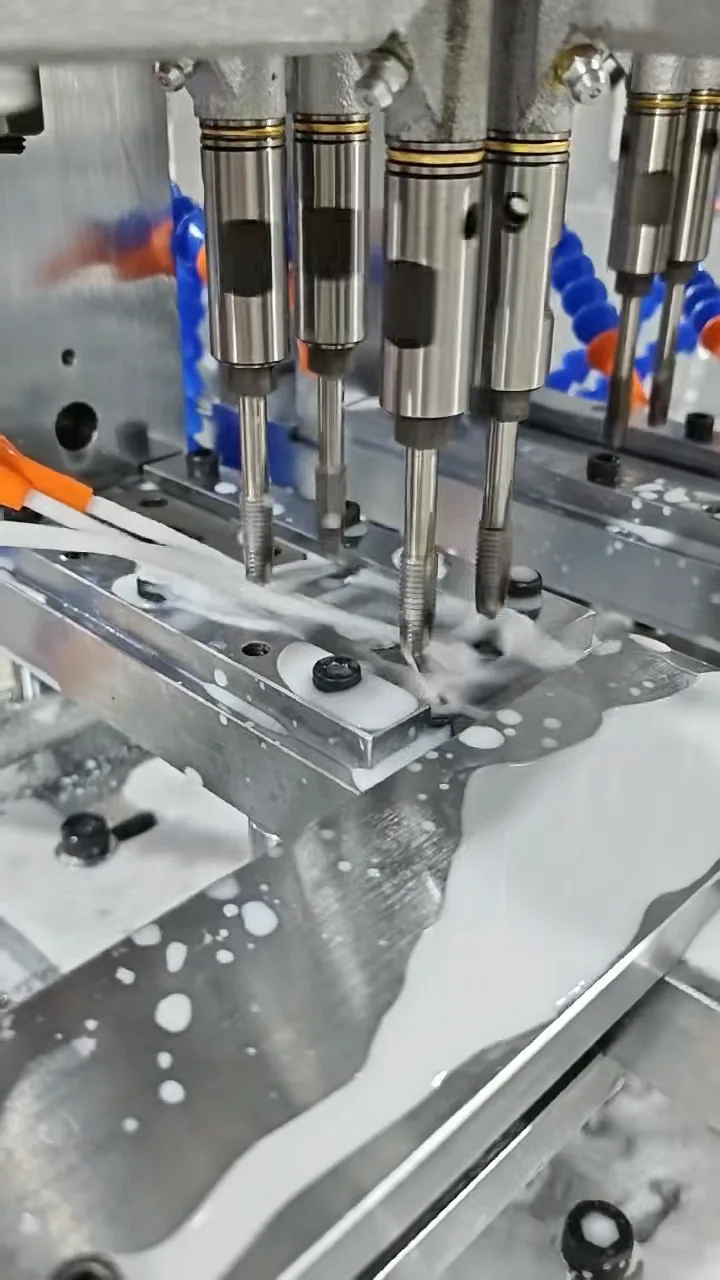
Paparan lebih dekat kumpulan mengetap empat spindel, lekapan komponen dan bekalan bendalir penyejuk semasa operasi.
Lihat Projek →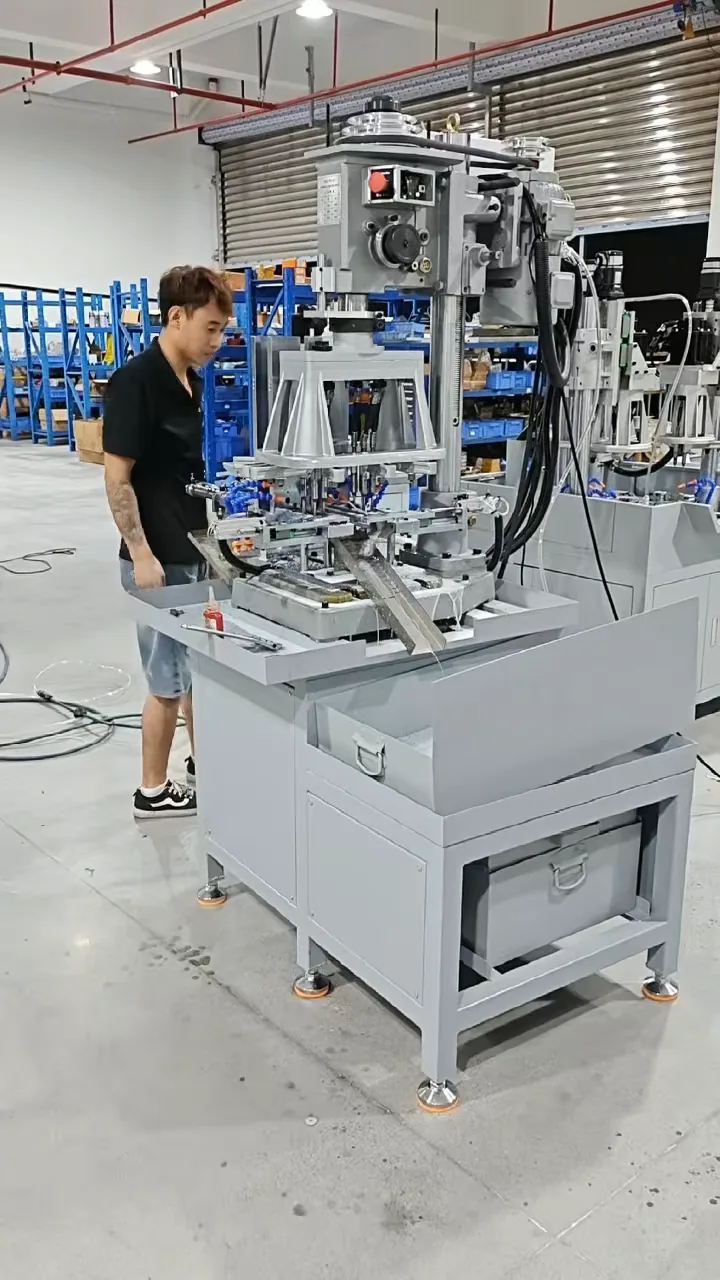
Lihat kawasan pemesinan dan susunan mesin yang lebih luas untuk aplikasi mengetap kepingan logam dua saiz.
Lihat Projek →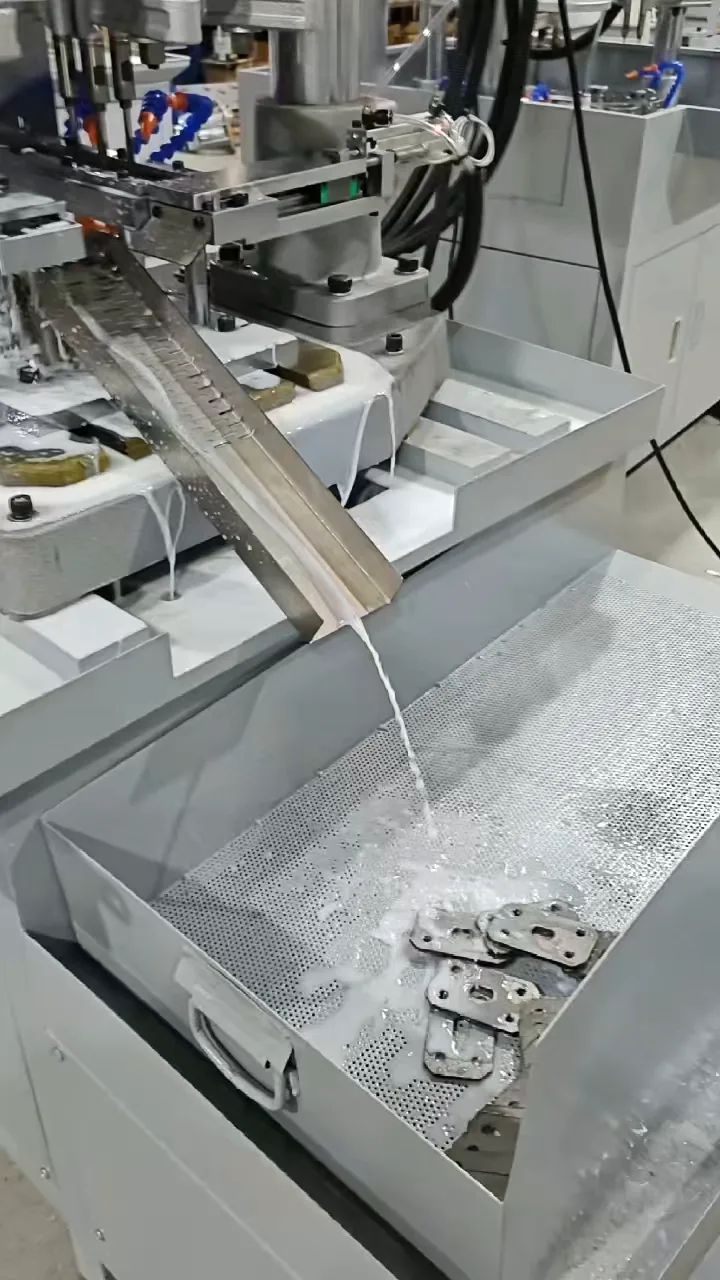
Ikuti penyokong pelepasan ke dalam dulang pengumpulan berlubang yang digunakan untuk mengumpulkan komponen dan mengalirkan bendalir penyejuk keluar.
Lihat Projek →Rancang aplikasi anda
Lukisan amat berguna, tetapi foto komponen yang jelas dan penerangan sudah memadai untuk memulakan perbincangan.
Bincangkan Komponen AndaMesin atau penyelesaian yang dipilih akan disertakan dalam pertanyaan anda.
Penyelesaian berkaitan