
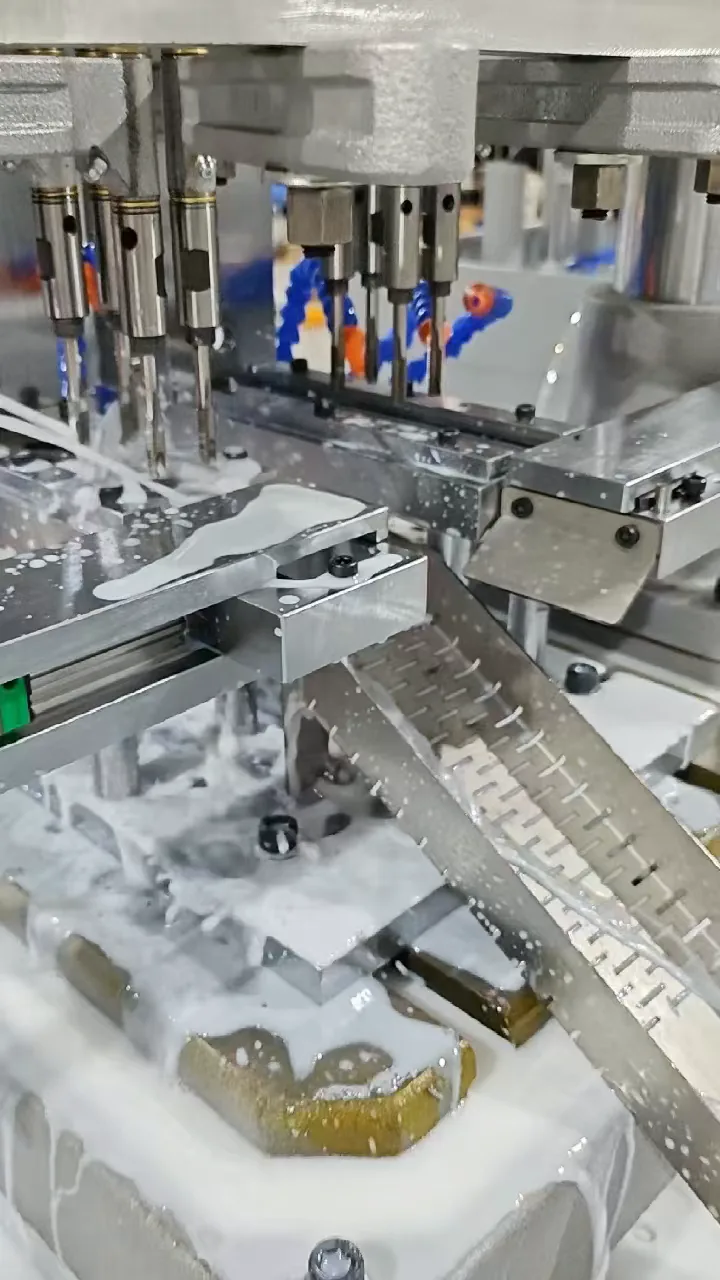
M8-tappen — automatische aan- en afvoer
Bekijk het tapgedeelte, de pneumatische onderdeelhantering en de afvoerroute van de machine op maat. Er wordt telkens één onderdeelvariant verwerkt.
Project bekijken →Geleverd project · Praktijkvoorbeeld
Eén machine voor twee onderdeelvarianten, waarbij vier gaten tegelijk worden getapt in het geselecteerde onderdeel. Speciale pneumatische toevoer- en afvoermechanismen verbinden het laden van het magazijn met het verzamelen van afgewerkte onderdelen. De machine is geleverd.
 Afbeelding op volledige grootte bekijken
De vereiste
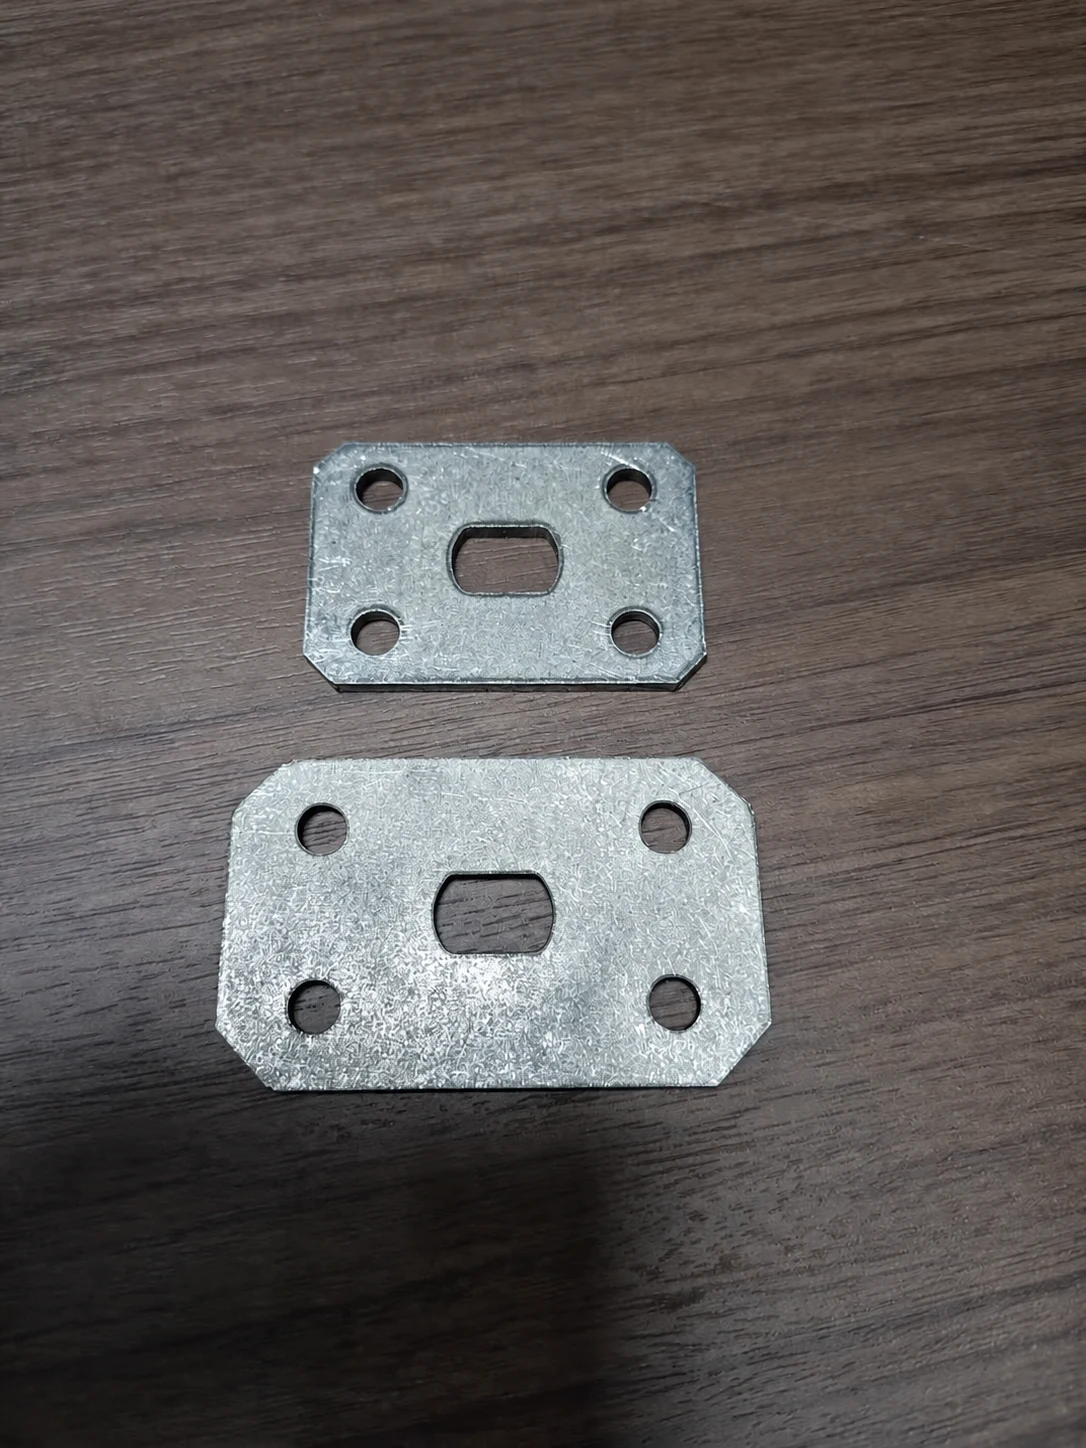
De klant had één machine nodig voor de grotere en kleinere componenten, met automatische onderdeelhantering nadat de operator het geselecteerde magazijn heeft bijgevuld.
 Afbeelding op volledige grootte bekijken
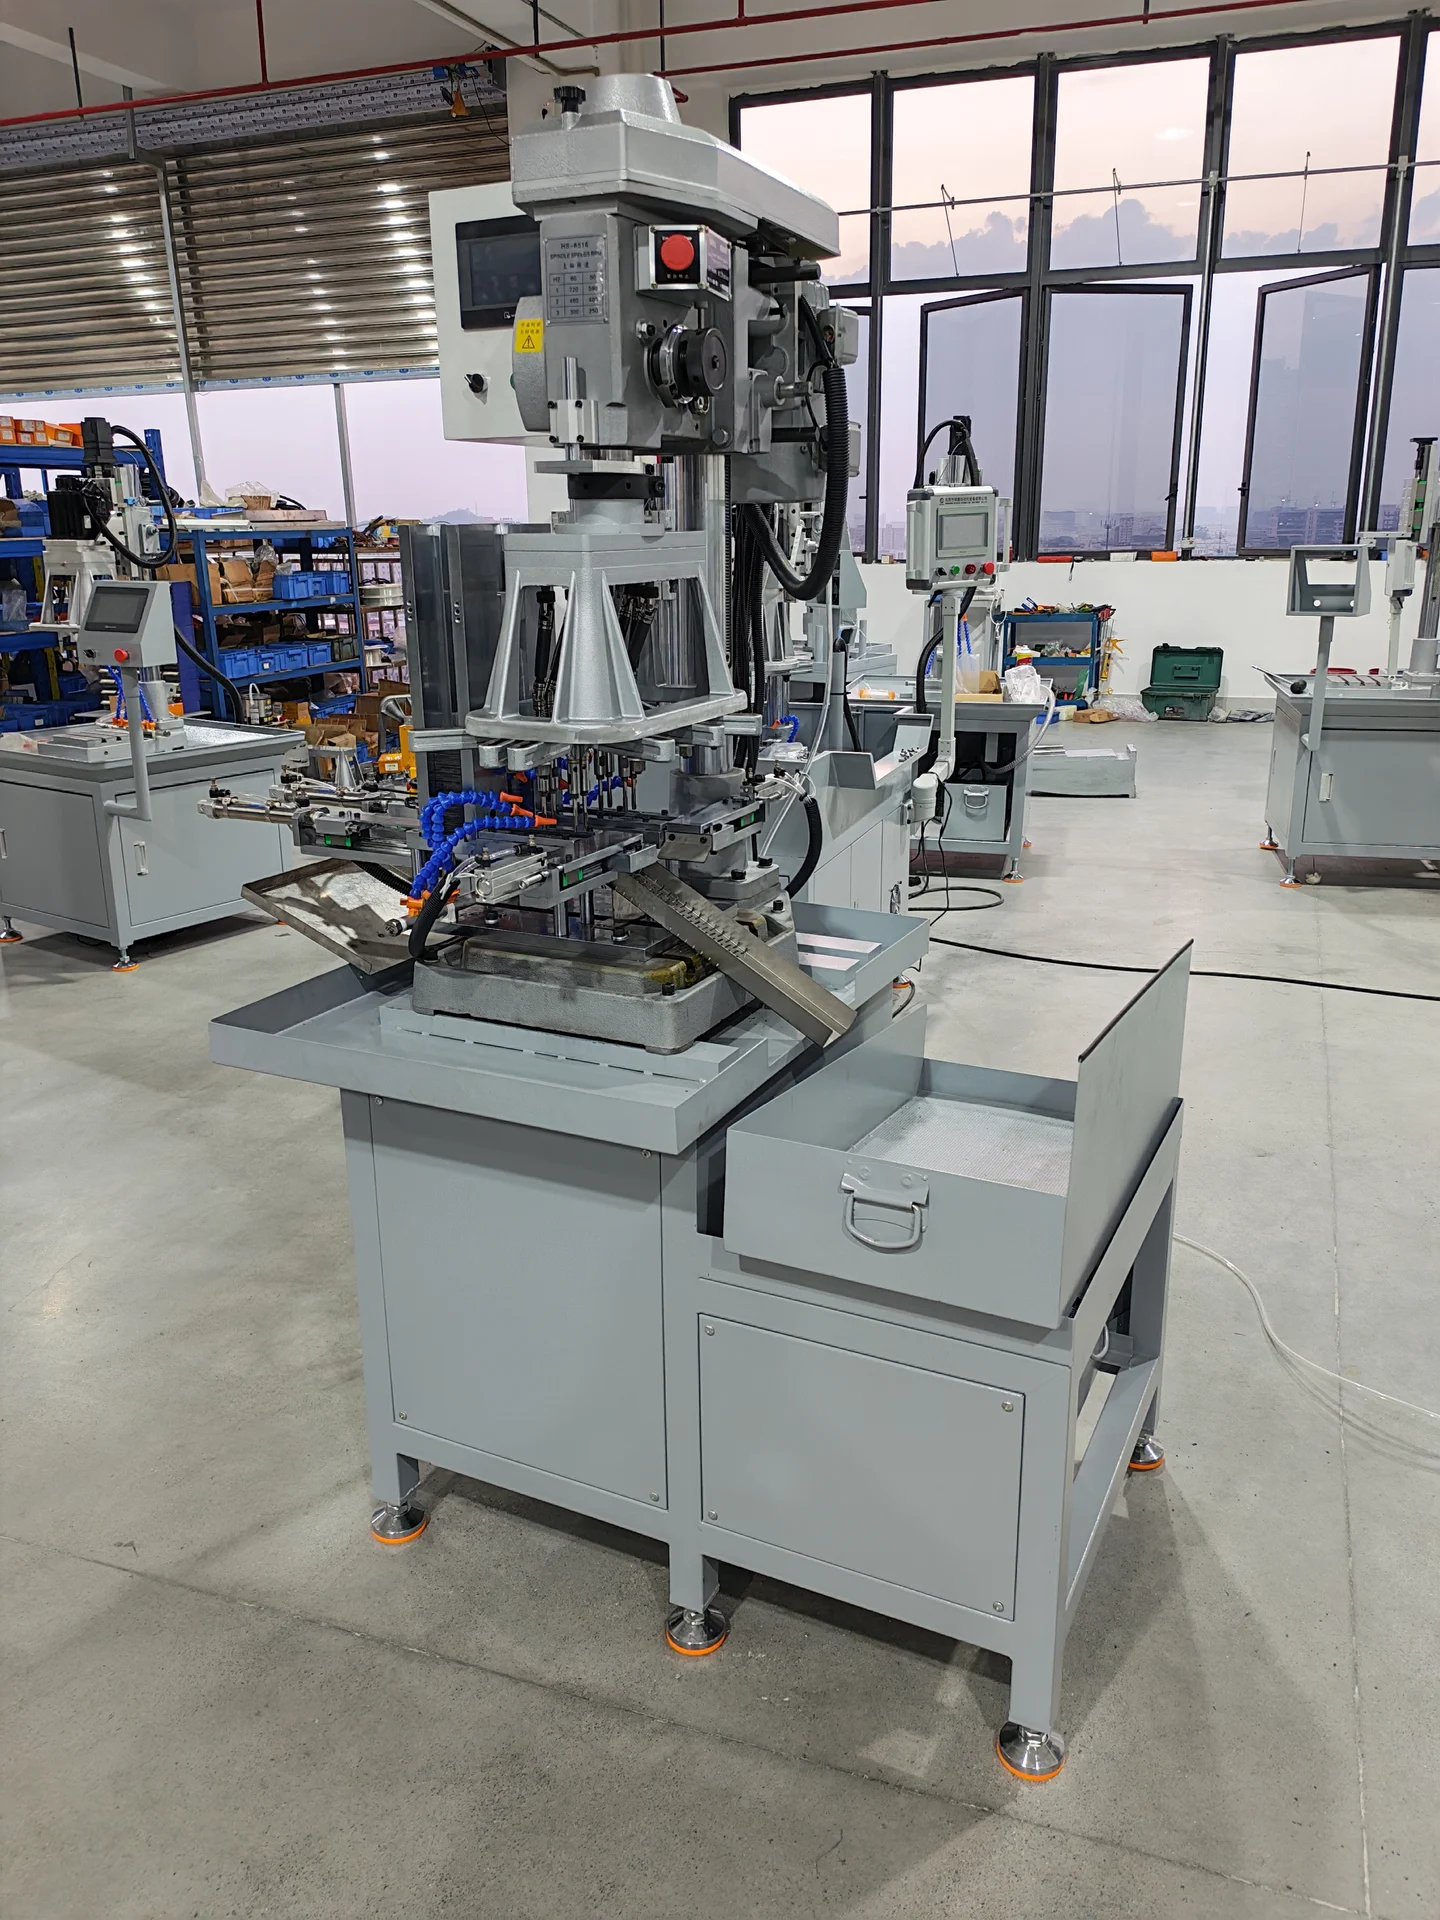
De robuuste meerspindelkop heeft acht tapspindels in twee groepen van vier. Eén groep hoort bij de grotere component, de andere bij de kleinere.
Beide onderdeelspecifieke malopstellingen zijn geïntegreerd in één malsamenstel. Elke variant heeft een afzonderlijk voorraadmagazijn, een toevoerbaan, een pneumatische duwer en een afvoercilinder.
Er wordt telkens één variant verwerkt. Wanneer het grotere onderdeel is geselecteerd, blijft de toevoerbaan voor het kleinere onderdeel inactief, en omgekeerd. Bij het omstellen zijn afstellingen nodig.
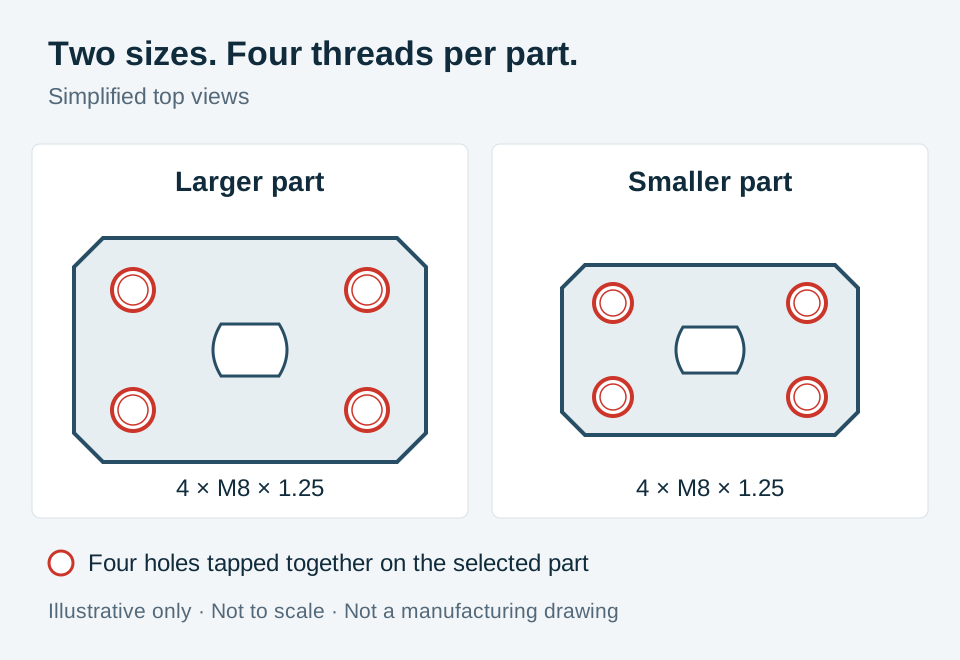 Schema op volledige grootte bekijken
Vereenvoudigd op basis van de aangeleverde onderdeelfoto's. Klantidentificaties, afmetingen en toleranties zijn weggelaten. De omtrek en gatposities zijn illustratief, niet op schaal en vormen geen productietekening.
Procesverloop
De automatische hantering omvat de geselecteerde toevoerbaan. De operator vult onderdelen nog steeds in partijen bij en houdt toezicht op de productie.
De operator vult het voorraadmagazijn voor de geselecteerde onderdeelgrootte bij.
Een pneumatische duwer schuift het onderdeel naar de bewerkingspositie.
De bijbehorende groep van vier spindels tapt de M8-gaten, met automatische koeling en spanenspoeling.
Het afvoermechanisme brengt het onderdeel op de ondersteuning en in een geperforeerde bak waaruit koelmiddel kan weglopen.
Projectconfiguratie
De tandwielaangedreven 6516-tapmachine, twee groepen van vier spindels en eigen toevoerbanen vormen één geïntegreerde configuratie. Een PLC en touchscreen verzorgen de machinebesturing en bediening.
| Tapplatform | Tandwielaangedreven 6516-tapmachine |
|---|---|
| Meerspindelindeling | Twee groepen van vier tapspindels; telkens één groep in gebruik |
| Onderdeelvarianten | Twee plaatwerkformaten, afzonderlijk verwerkt |
| Schroefdraadspecificatie | Vier M8 × 1,25-gaten per onderdeel |
| Aan- en afvoer | Eigen pneumatische mechanismen voor elke variant |
| Besturing | PLC en touchscreen |
| Koelmiddel en opvang | Automatische koeling, spanenspoeling en een geperforeerde opvangbak |
Vergelijking van onderdeelhantering
Beide opstellingen tappen vier gaten tegelijk. De vergelijking betreft een vierspindelmachine die handmatig laden en lossen vereist.
| Procesaspect | Vierspindeltappen met handmatige onderdeelhantering | Dit project met automatische toevoer |
|---|---|---|
| Tapbewerking | Vier gaten tegelijk getapt | Vier gaten tegelijk getapt in de geselecteerde variant |
| Onderdeelhantering | De operator laadt en lost elk onderdeel | Pneumatische aan- en afvoer nadat het magazijn met een partij is geladen |
| Inzet van de operator | Eén operator bedient de machine voortdurend | Periodiek bijvullen in partijen en toezicht op de productie blijven nodig |
| Cyclus per onderdeel | Naar schatting 8–10 seconden | Doel: 6–8 seconden voor beide groottes Inclusief toevoeren, tappen en afvoeren. Gemeten: 6,5 seconden voor het grote onderdeel; 6,2 seconden voor het kleine onderdeel. |
Scroll op kleinere schermen horizontaal om alle kolommen te vergelijken.
Het projectdoel is 6–8 seconden per onderdeel voor beide groottes, inclusief aan- en afvoer. De gemeten cyclustijden zijn aangeleverd en bevestigd door BINSING; de handmatige referentie van 8–10 seconden blijft een schatting en is geen gemeten voor-en-na-proef. De cyclustijd staat niet voor een volgehouden productie over een volledige ploegendienst: periodiek bijvullen en productietoezicht blijven nodig.
Apparatuur in detail
Open een foto op volledige grootte om de opstelling te bekijken. De volledige beeldkaders blijven behouden, zodat de toevoerbanen en omliggende apparatuur zichtbaar blijven.
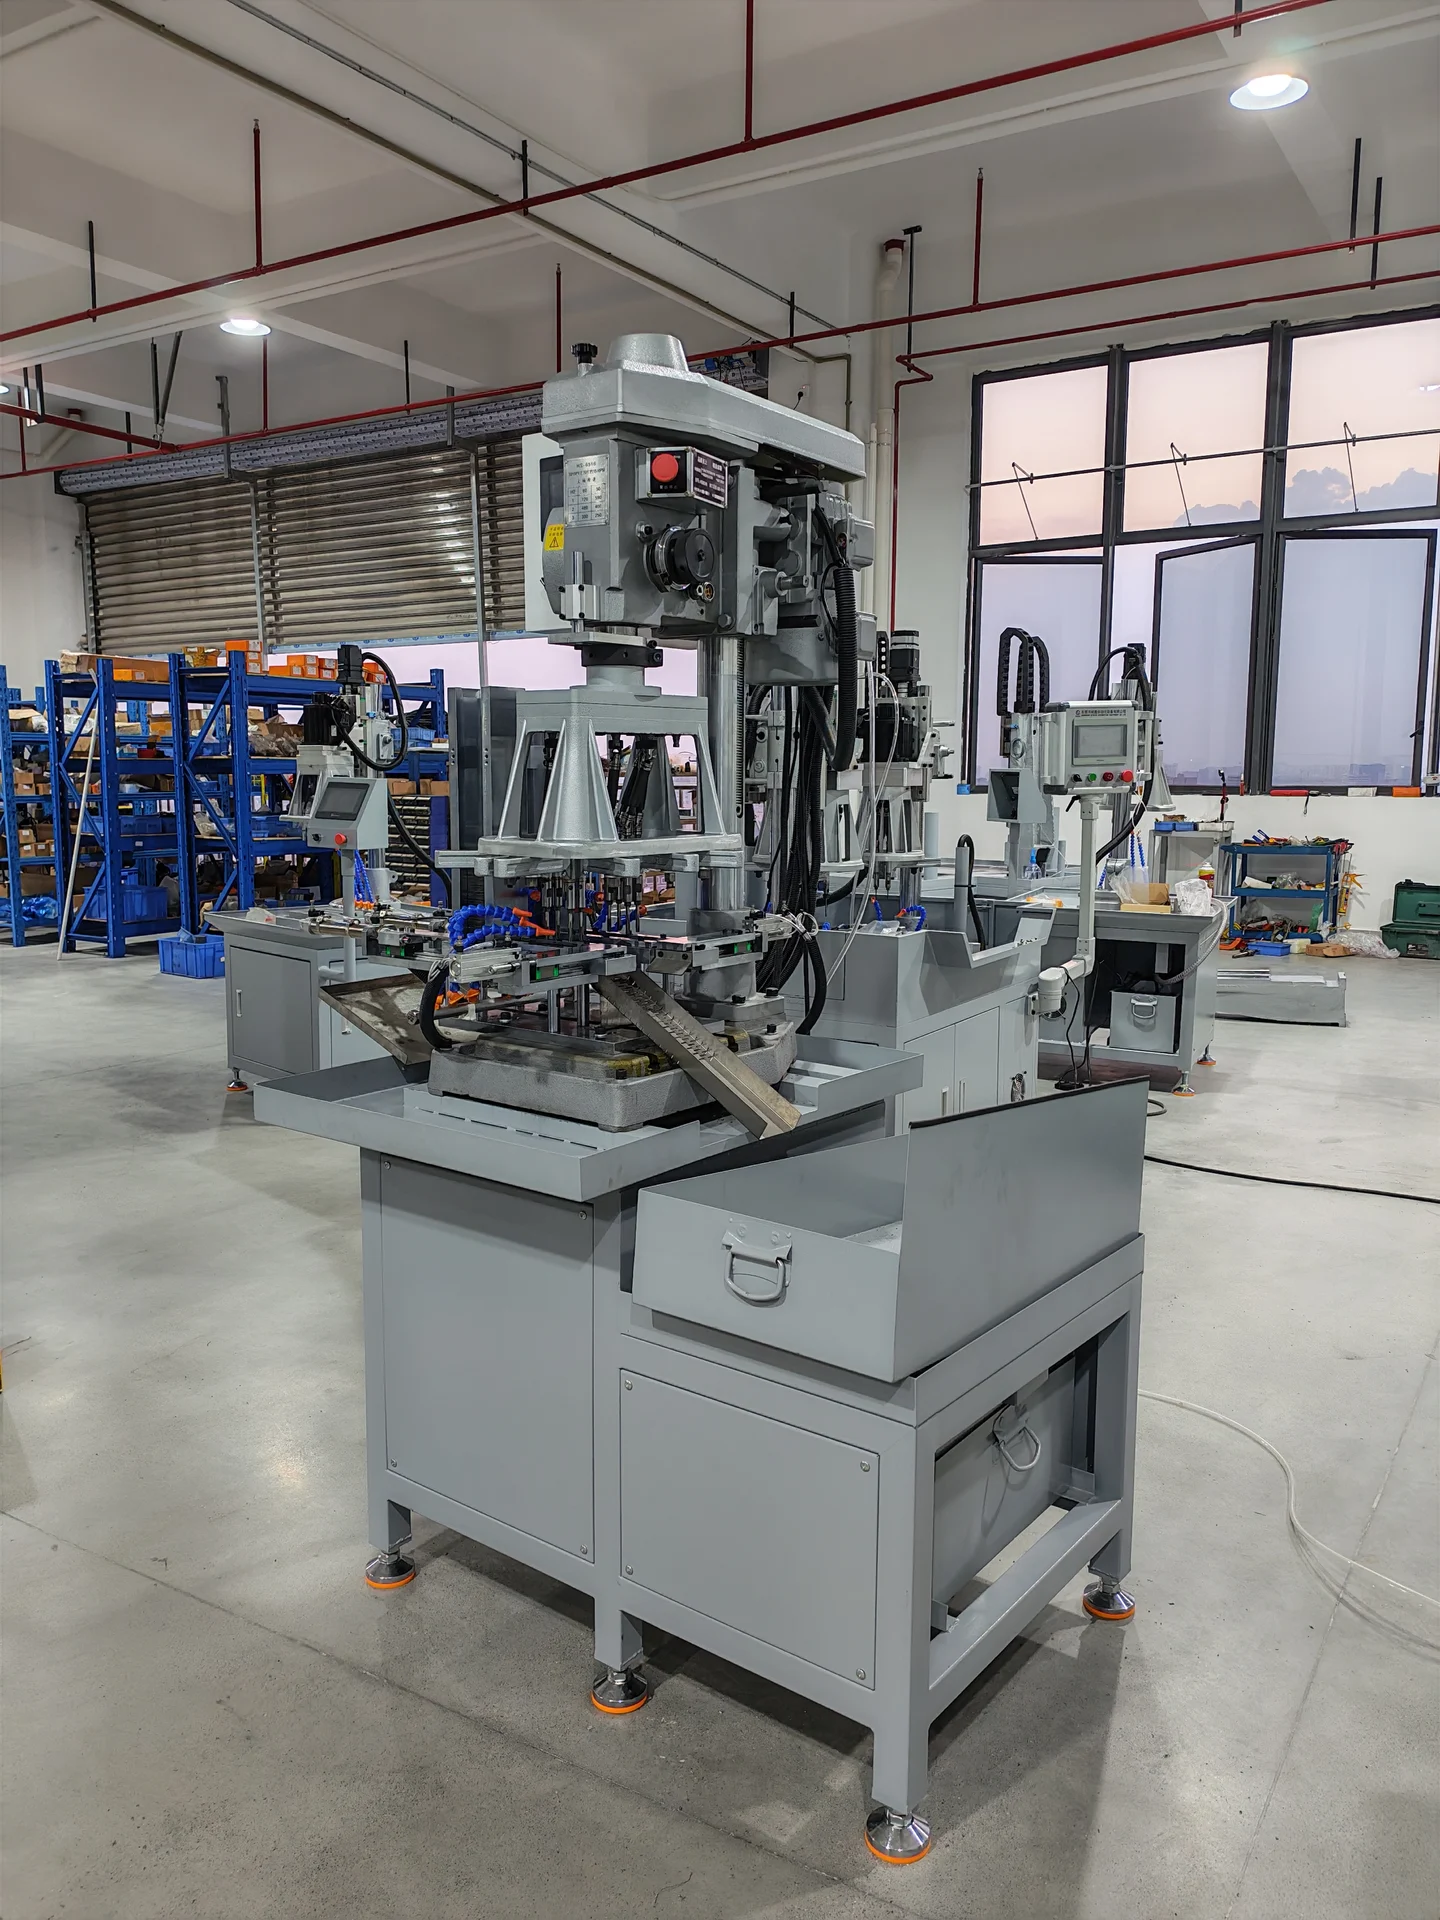 Afbeelding op volledige grootte bekijken
Het tapplatform, de toevoerinrichting en de opvang van afgewerkte onderdelen delen één machineopstelling.
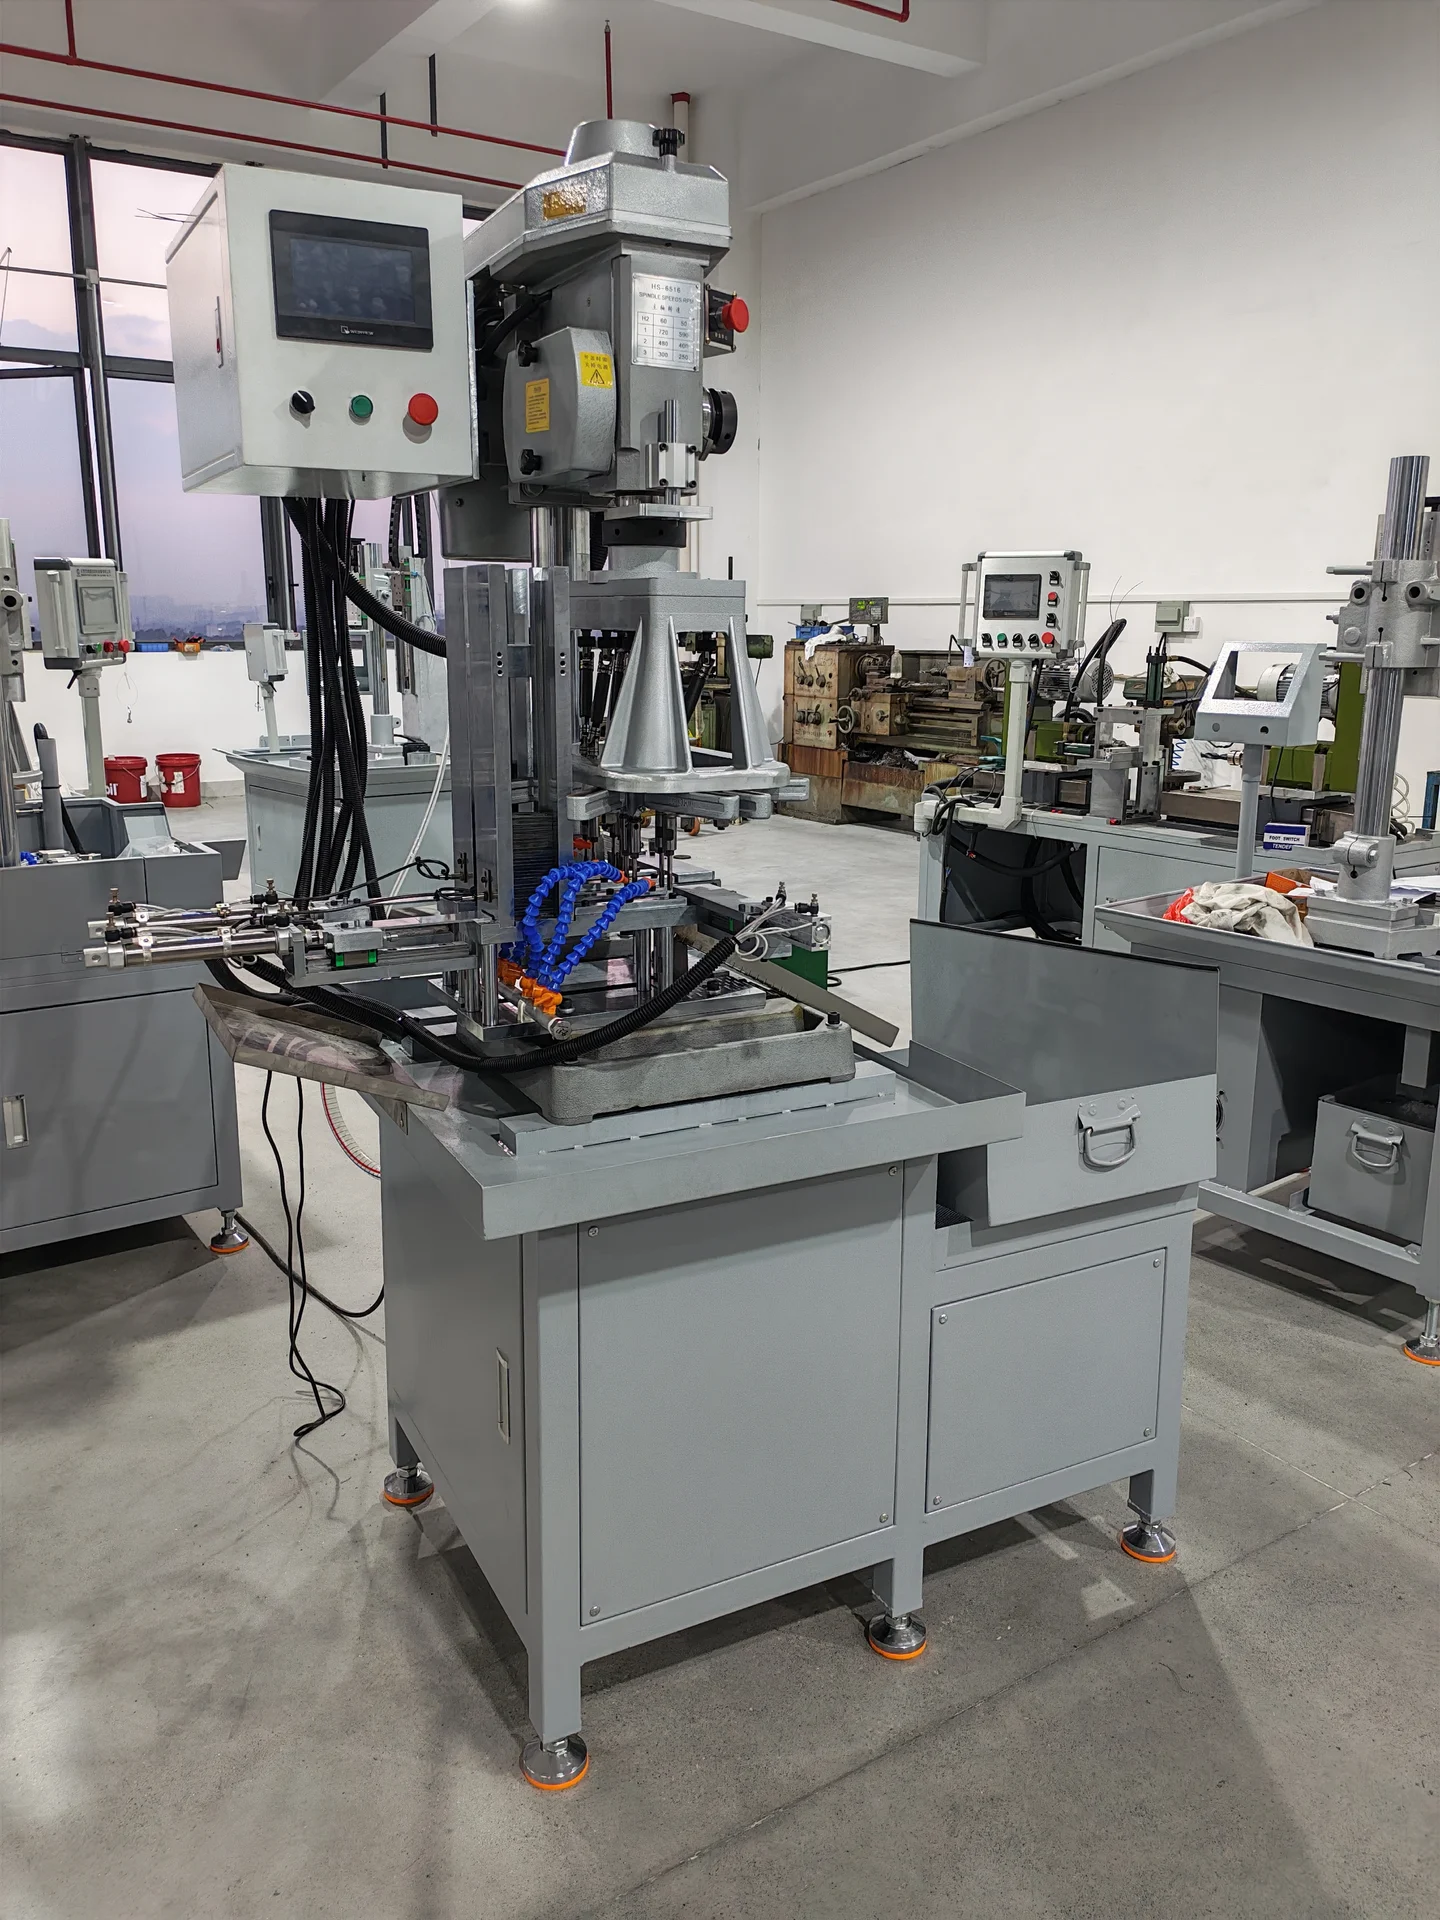 Afbeelding op volledige grootte bekijken
PLC en touchscreen ondersteunen de machinebediening. Omstellen naar een andere onderdeelgrootte vereist afstellingen.
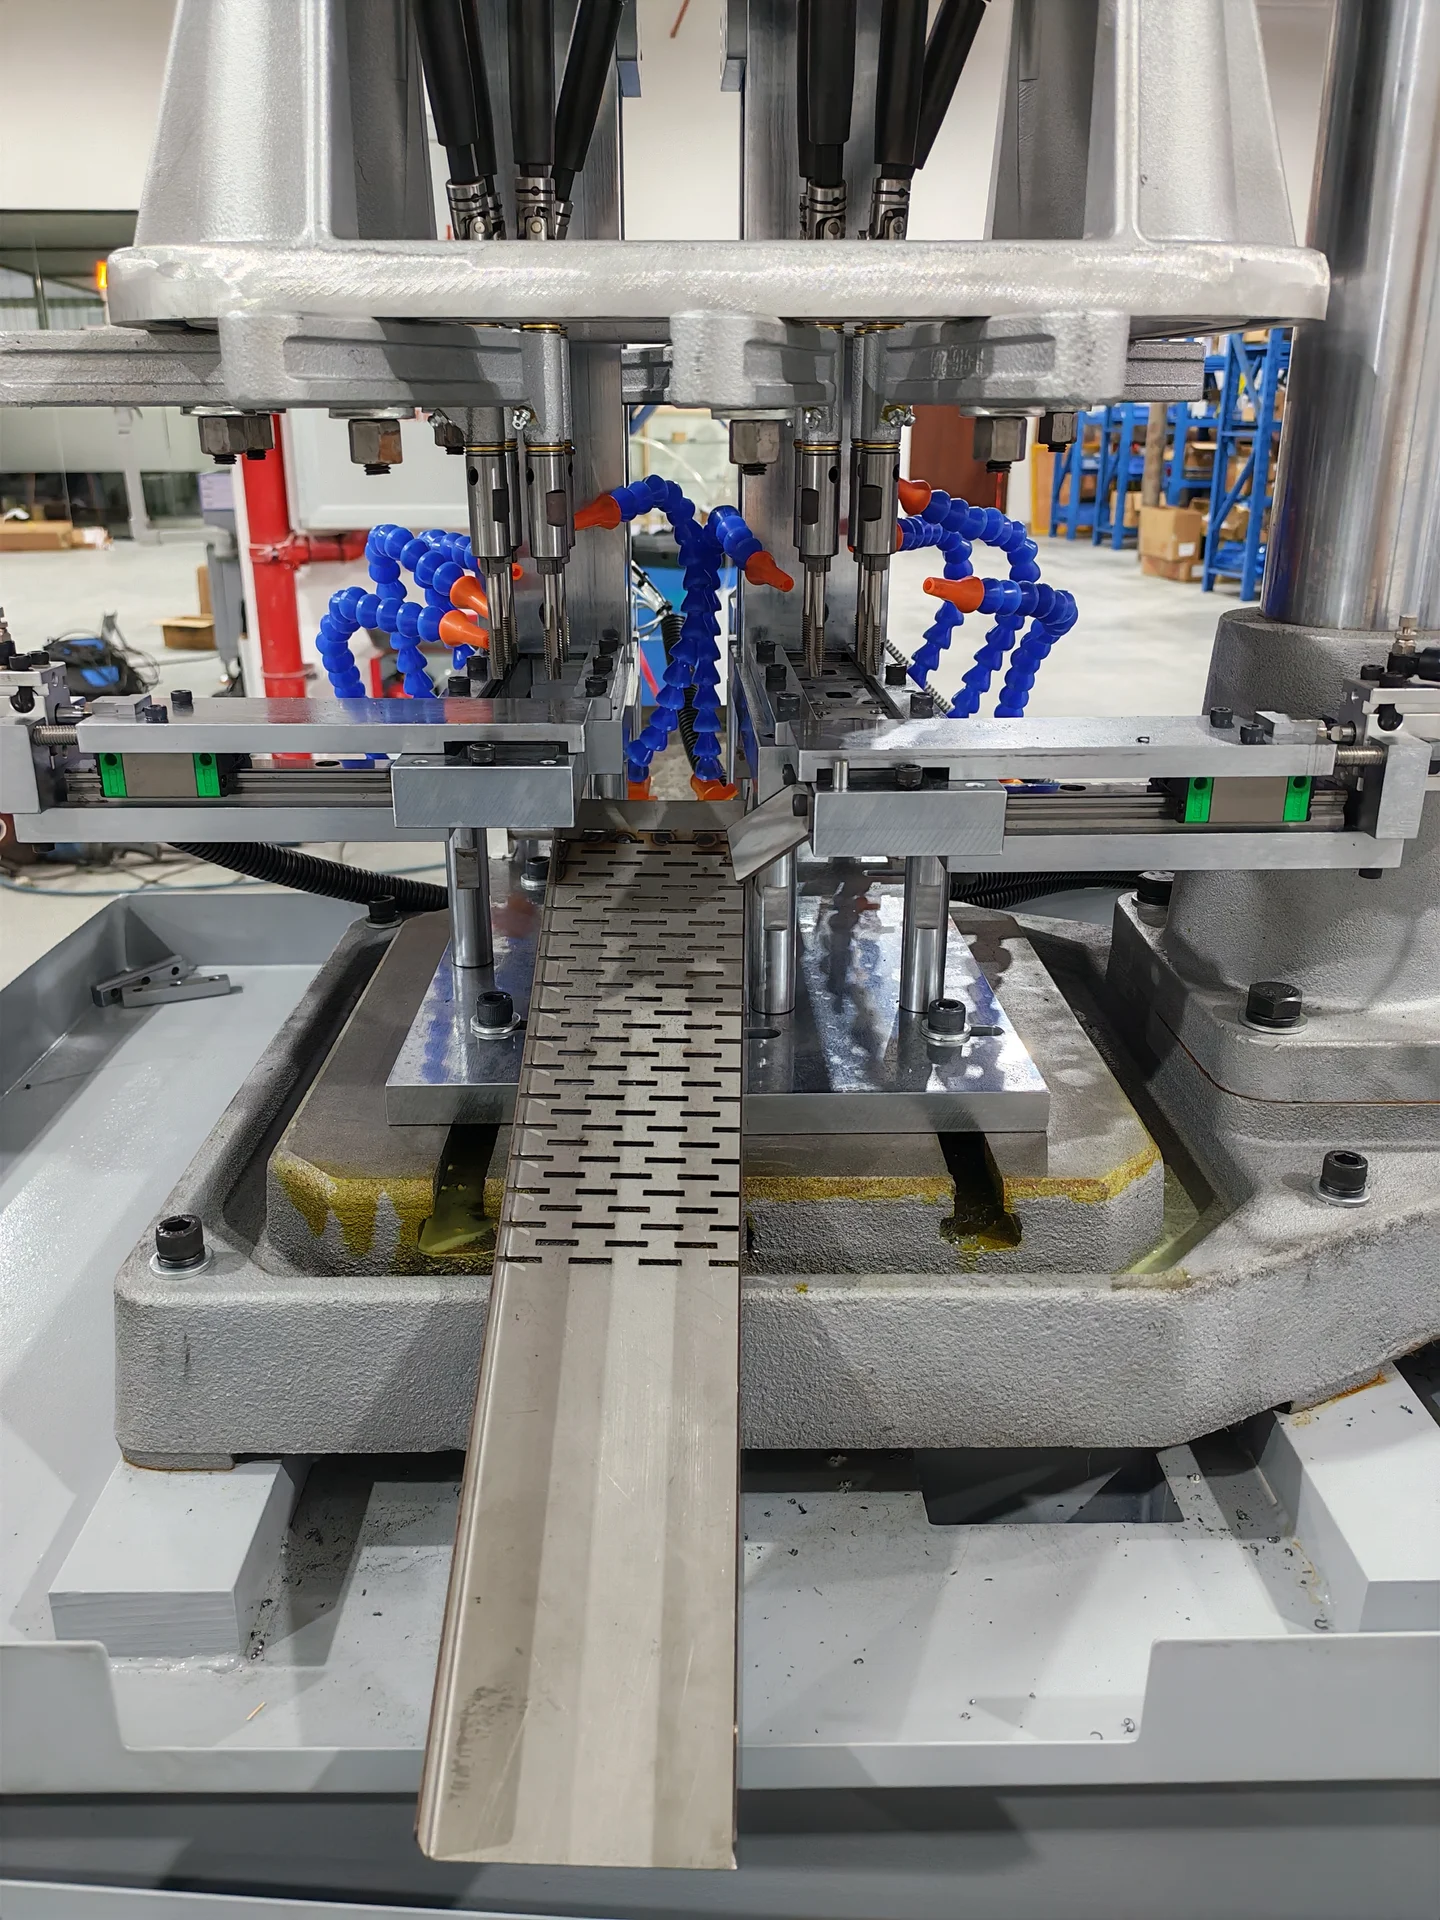 Afbeelding op volledige grootte bekijken
Elke onderdeelgrootte heeft een eigen voorraadmagazijn, toevoerbaan, pneumatische duwer en afvoermechanisme.
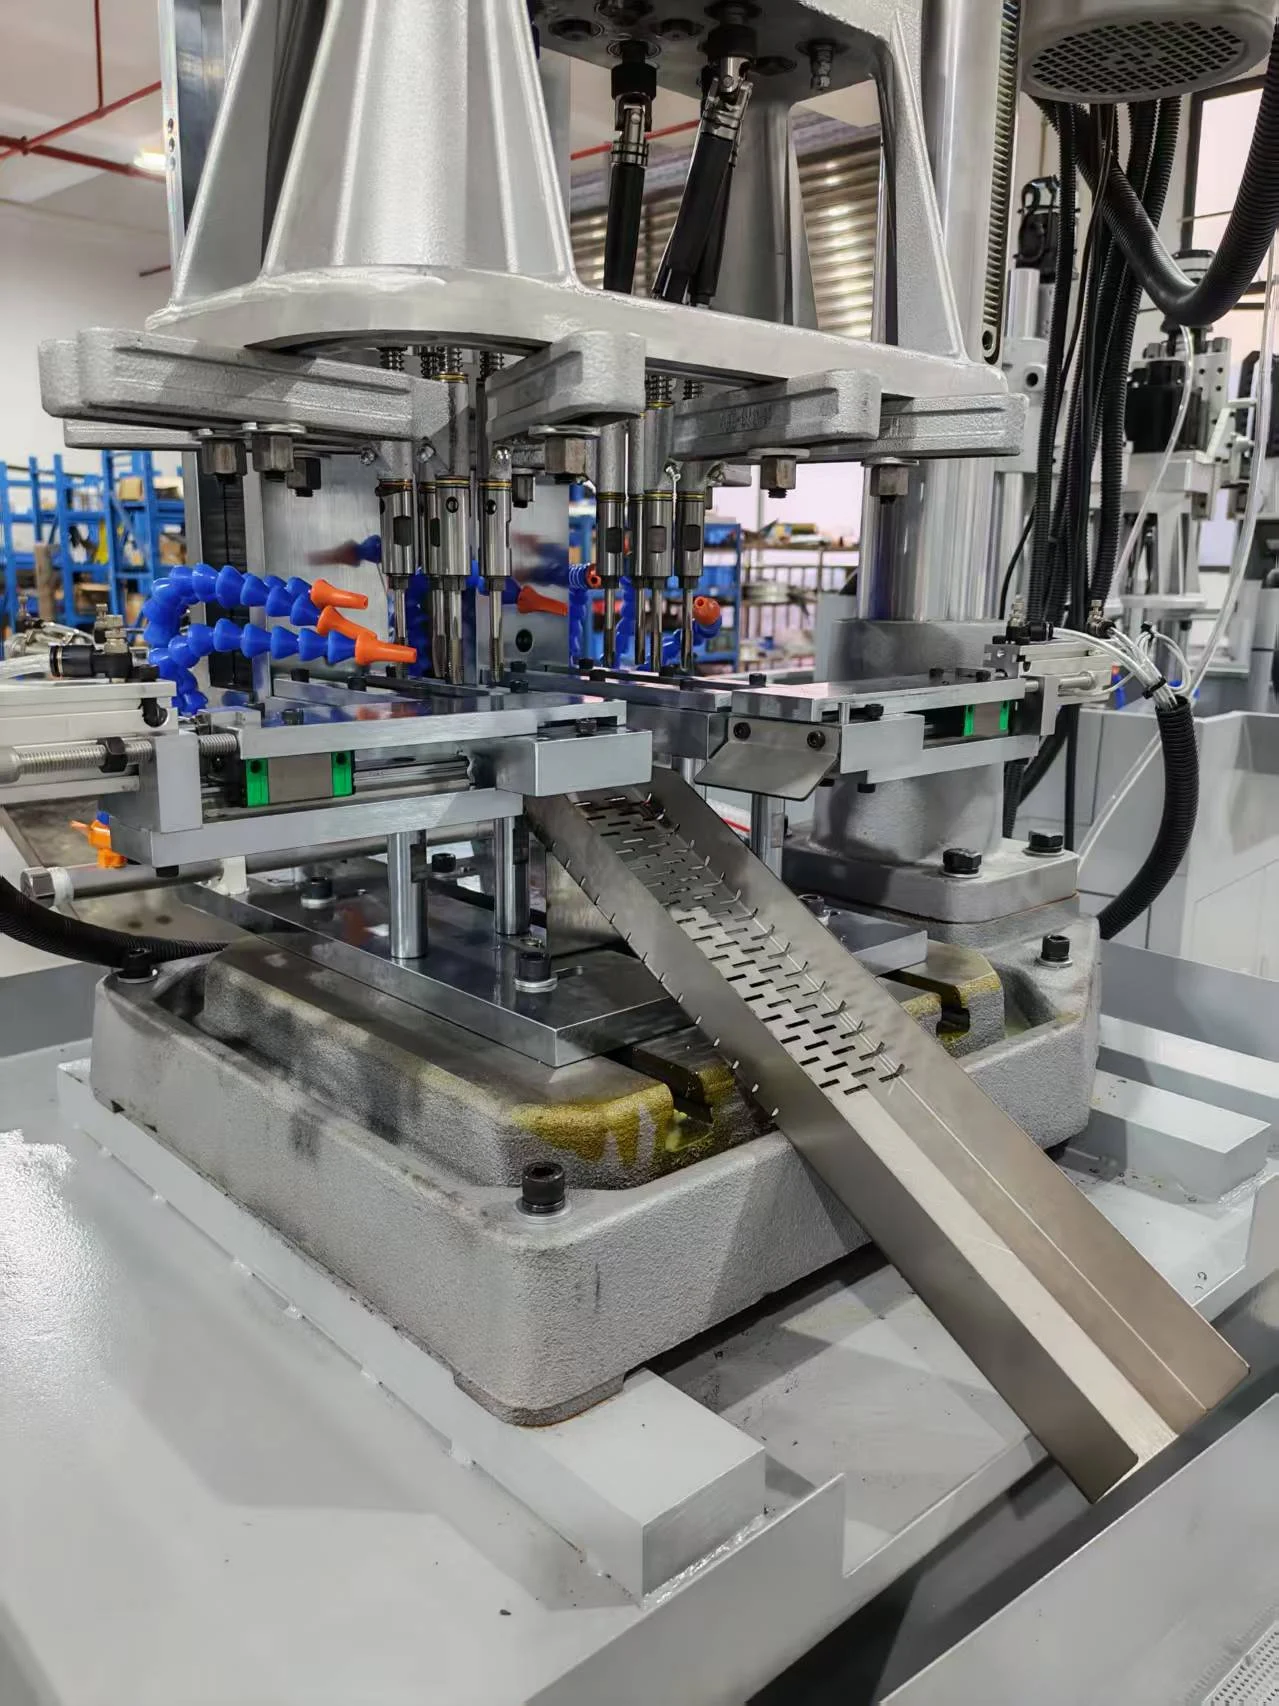 Afbeelding op volledige grootte bekijken
Het afvoermechanisme brengt het getapte onderdeel op een ondersteuning en in de opvangbak met koelmiddelafvoer.
Machinewerking
Vier beelden van hetzelfde project: automatische aan- en afvoer, de bewerking van dichtbij, machineoverzicht en opvang van afgewerkte onderdelen. Selecteer een video om af te spelen.
Bekijk het tapgedeelte, de pneumatische onderdeelhantering en de afvoerroute van de machine op maat. Er wordt telkens één onderdeelvariant verwerkt.
Project bekijken →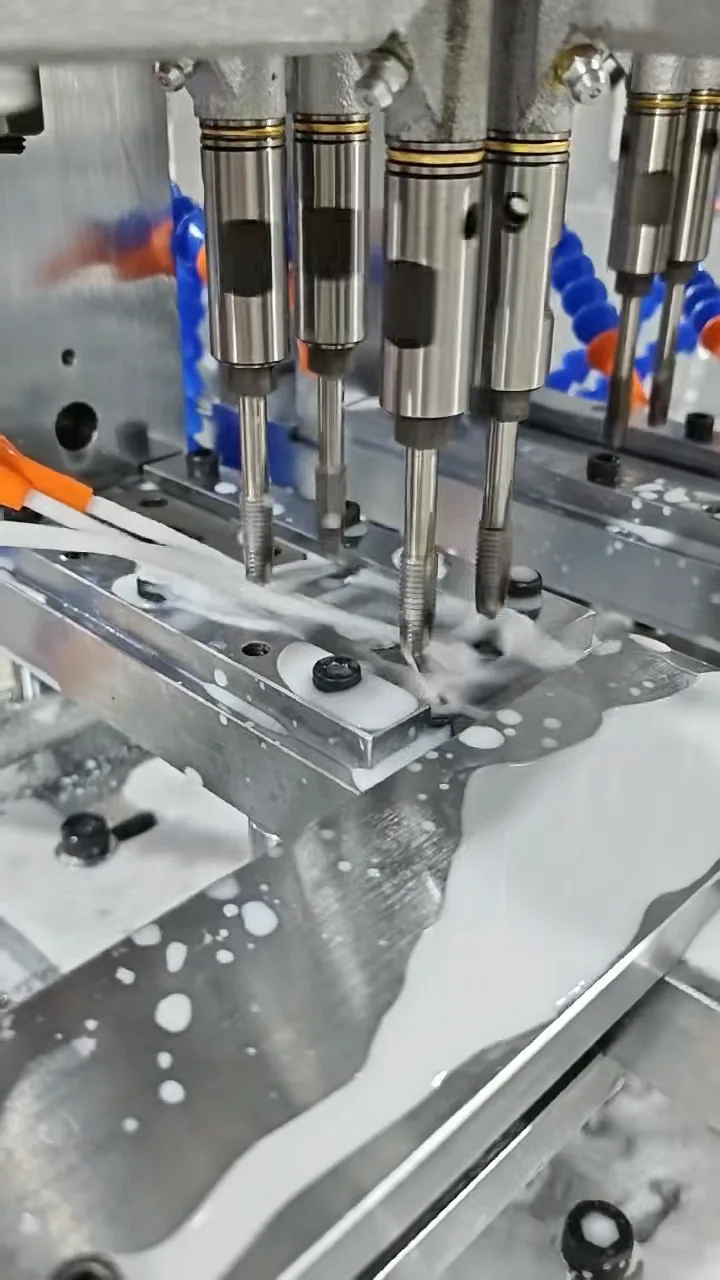
Een gedetailleerder beeld van de tapgroep met vier spindels, de onderdeelmal en de koelmiddeltoevoer tijdens bedrijf.
Project bekijken →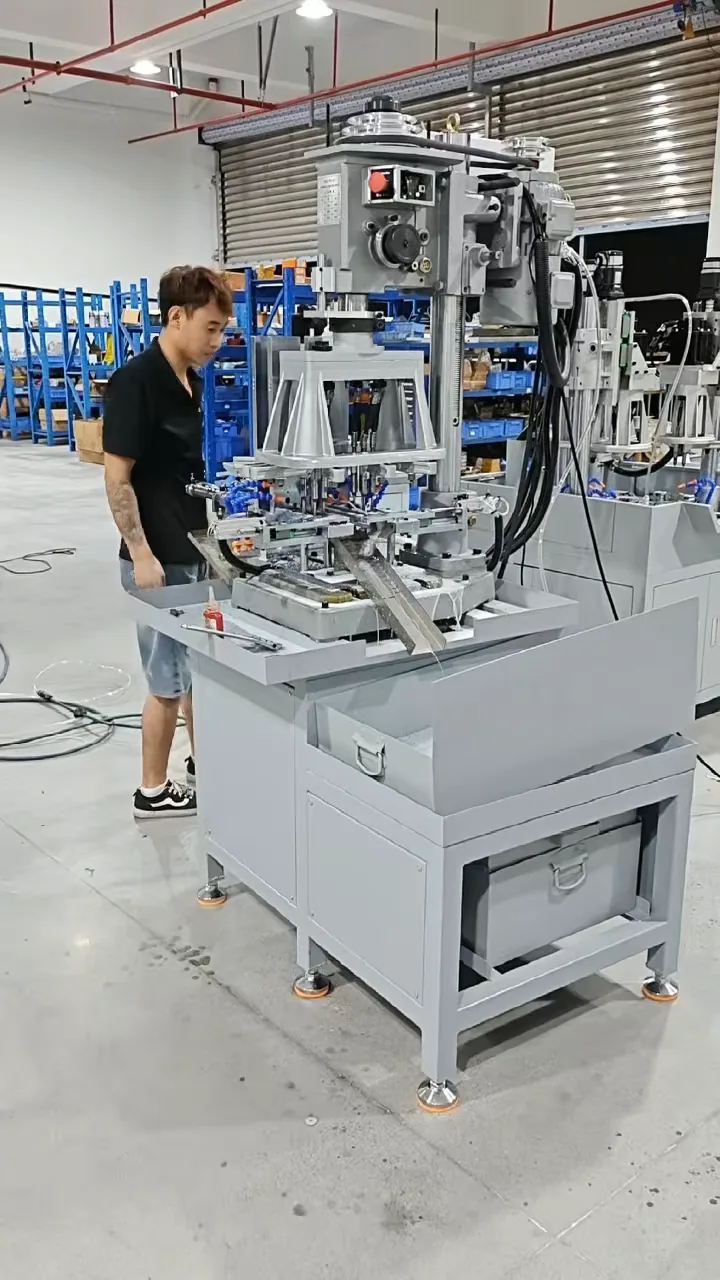
Bekijk het bewerkingsgedeelte en de ruimere machineopstelling voor de taptoepassing met twee plaatwerkformaten.
Project bekijken →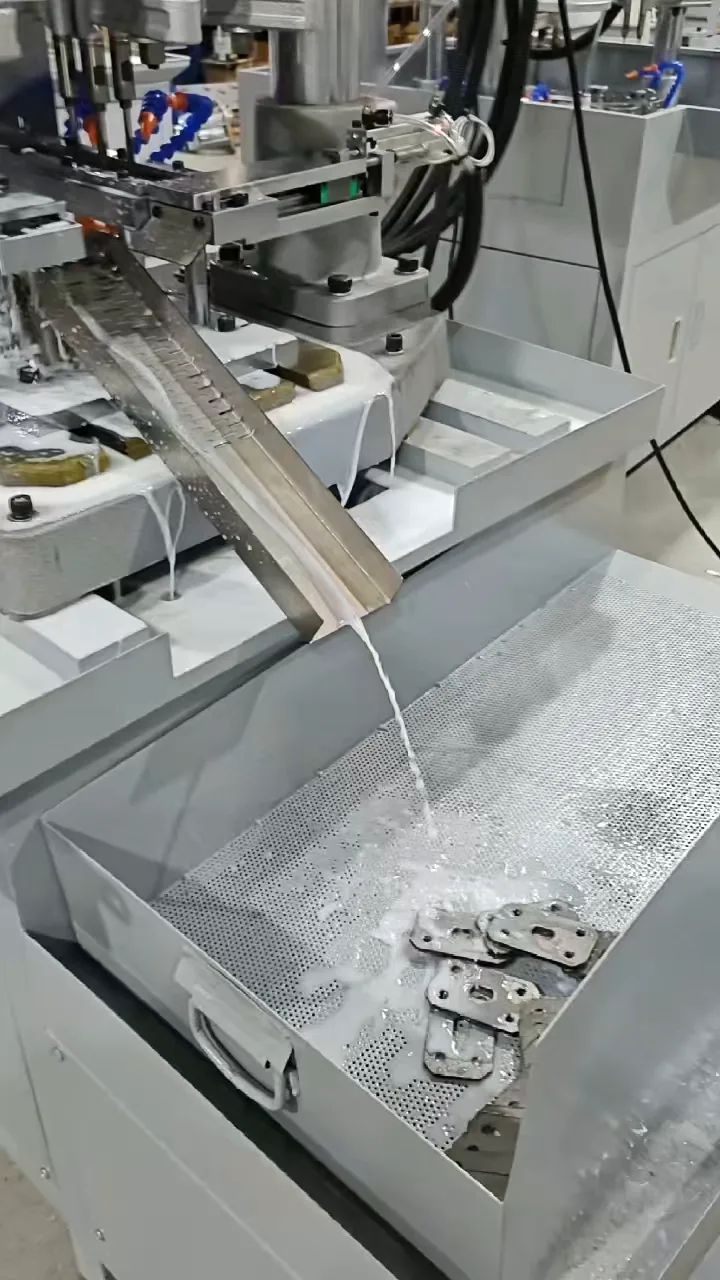
Volg de afvoerondersteuning naar de geperforeerde opvangbak die onderdelen verzamelt en koelmiddel laat weglopen.
Project bekijken →Uw toepassing plannen
Een tekening is nuttig, maar duidelijke onderdeelfoto's en een beschrijving zijn voldoende om het gesprek te beginnen.
Uw onderdeel besprekenDe geselecteerde machine of oplossing wordt in uw aanvraag opgenomen.
Verwante oplossingen