
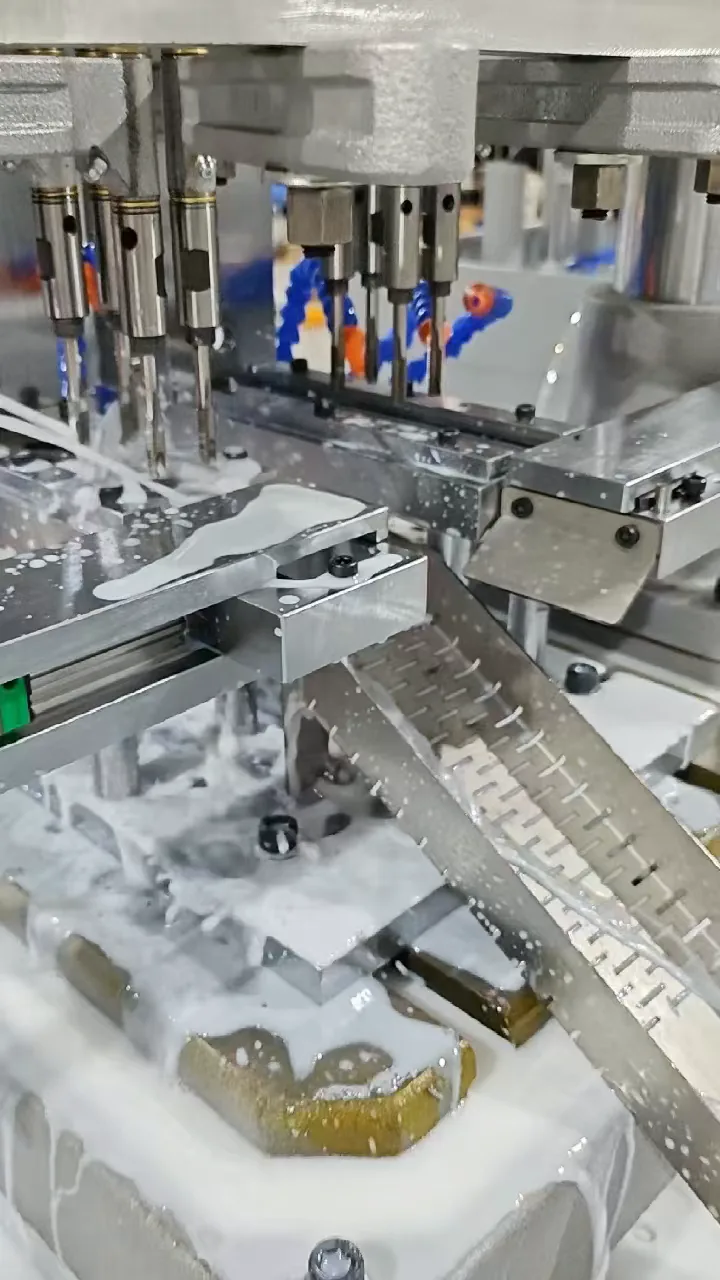
Gwintowanie M8 — automatyczne podawanie i odbiór
Obejrzyj obszar gwintowania, pneumatyczne przemieszczanie detali i tor odbioru w specjalnej maszynie. W danym momencie obrabiany jest jeden wariant detalu.
Zobacz projekt →Dostarczony projekt · Studium zastosowania
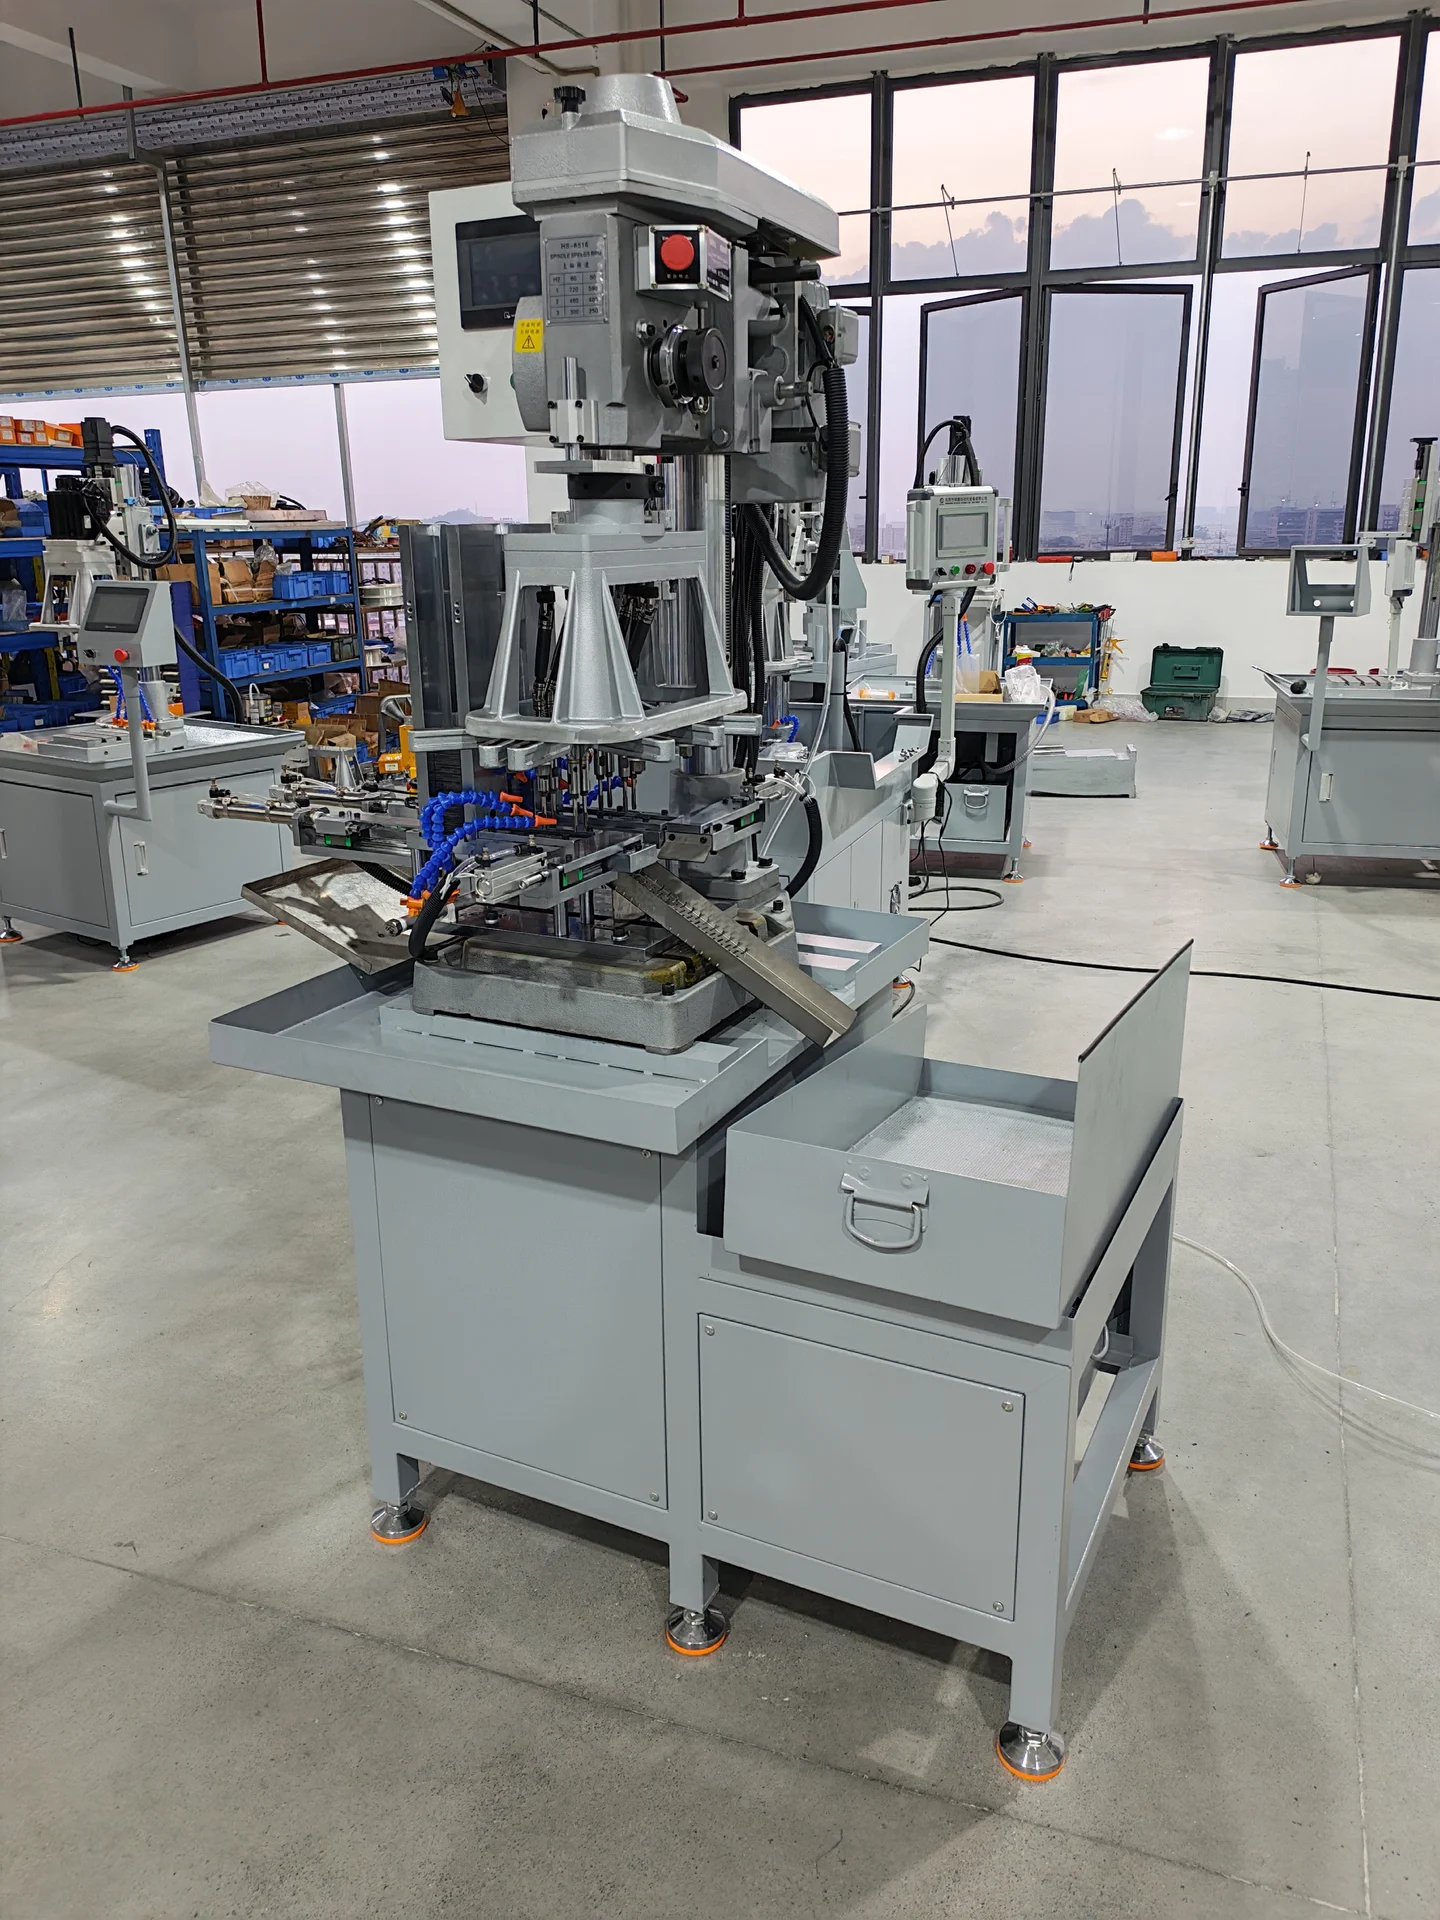
Jedna maszyna do dwóch wariantów detalu, z jednoczesnym gwintowaniem czterech otworów w wybranym detalu. Dedykowane pneumatyczne mechanizmy podawania i odbioru łączą załadunek magazynka ze zbieraniem gotowych detali. Maszyna została dostarczona.
 Wyświetl obraz w pełnym rozmiarze
Wymaganie
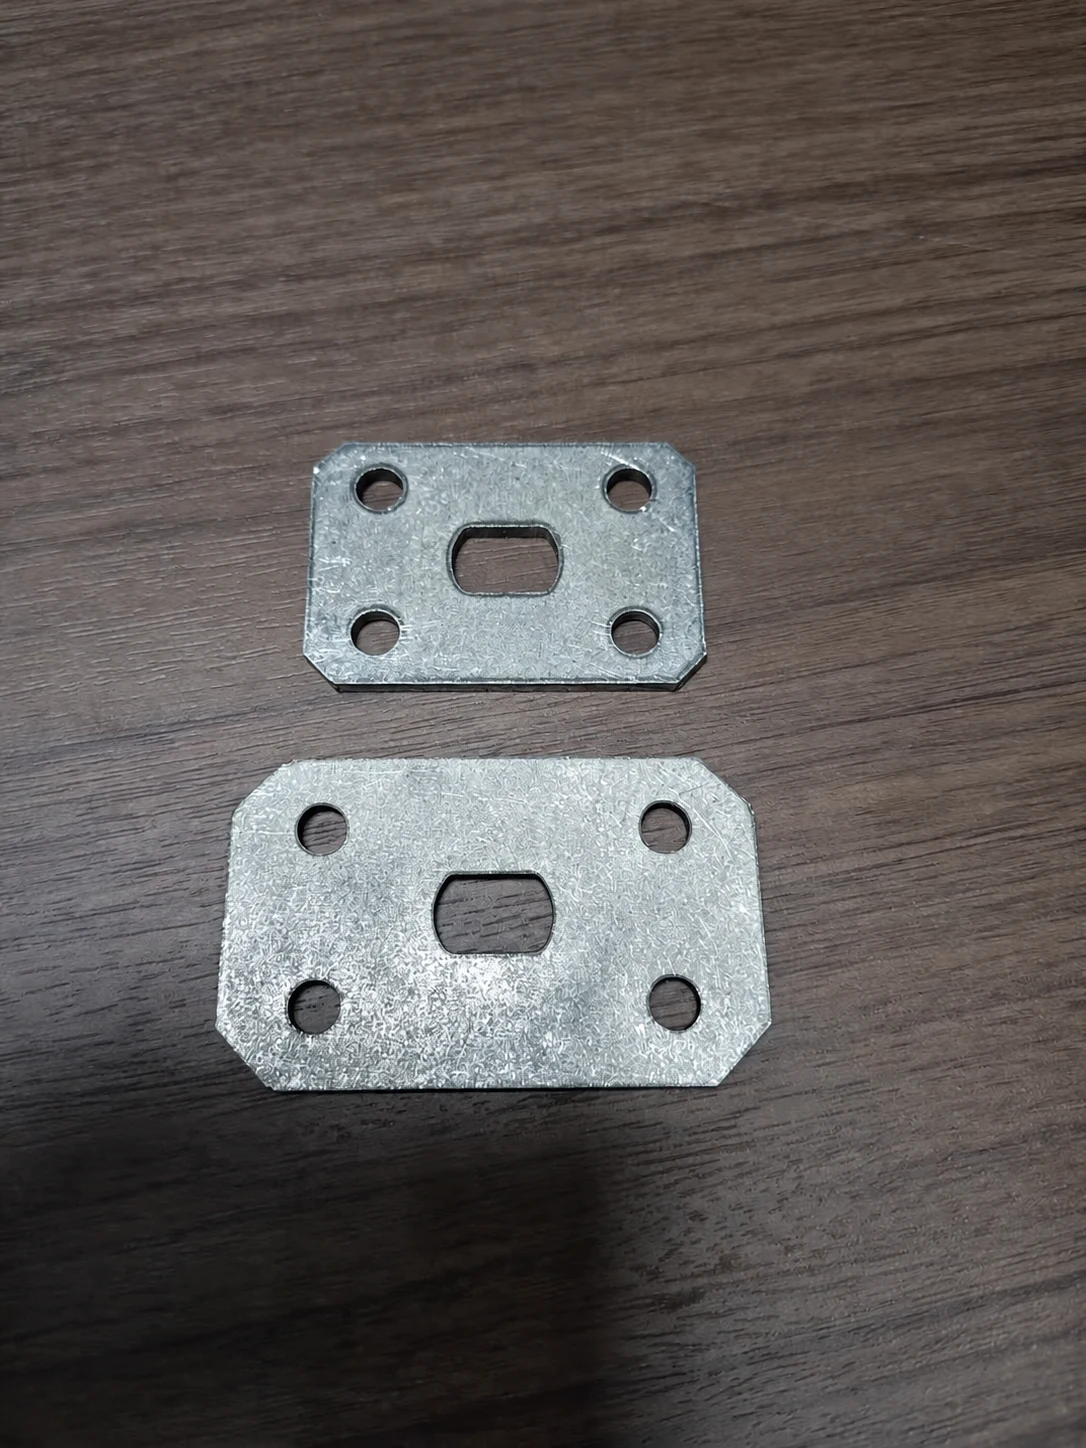
Klient potrzebował jednej maszyny do większych i mniejszych elementów, z automatycznym przemieszczaniem detali po uzupełnieniu wybranego magazynka przez operatora.
 Wyświetl obraz w pełnym rozmiarze
Wytrzymała głowica wielowrzecionowa ma osiem wrzecion do gwintowania rozmieszczonych w dwóch grupach po cztery. Jedna grupa odpowiada większemu elementowi, druga mniejszemu.
Oba układy oprzyrządowania dostosowane do detali zintegrowano w jednym zespole. Każdy wariant ma osobny magazynek, tor podawania, popychacz pneumatyczny i siłownik odbioru.
W danym momencie obrabiany jest jeden wariant. Po wybraniu większego detalu tor podawania mniejszego detalu pozostaje nieaktywny i odwrotnie. Zmiana wariantu wymaga regulacji ustawień.
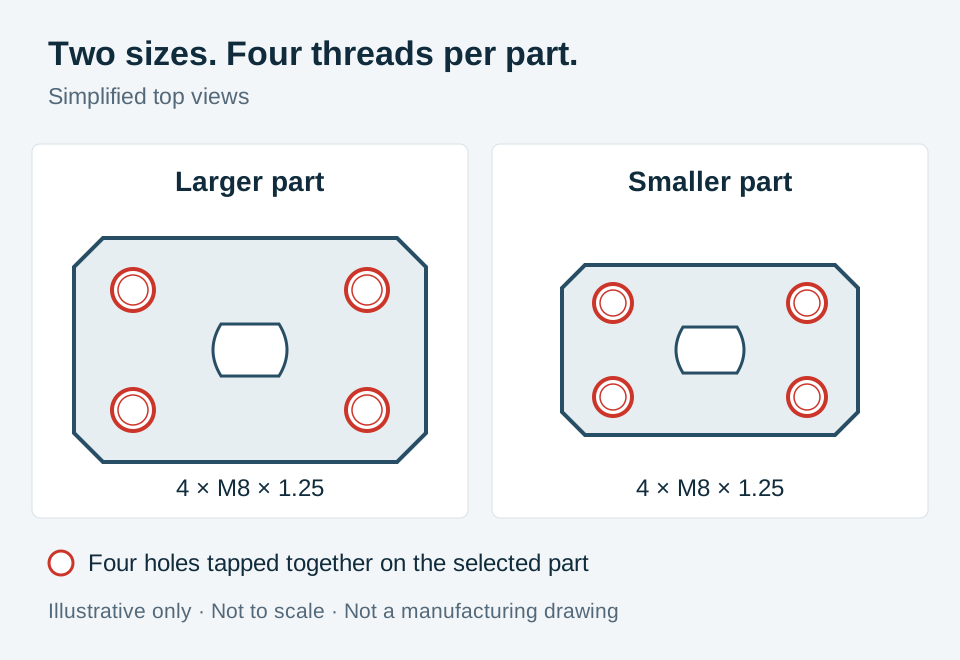 Wyświetl schemat w pełnym rozmiarze
Uproszczono na podstawie dostarczonych zdjęć detali. Pominięto oznaczenia klienta, wymiary i tolerancje. Obrys i położenia otworów mają charakter poglądowy, nie zachowują skali i nie stanowią rysunku wykonawczego.
Przebieg procesu
Automatyczne przemieszczanie obejmuje wybrany tor podawania. Operator nadal uzupełnia detale partiami i nadzoruje produkcję.
Operator uzupełnia magazynek dla wybranego rozmiaru detalu.
Popychacz pneumatyczny przesuwa detal do pozycji obróbki.
Odpowiednia grupa czterech wrzecion gwintuje otwory M8 z automatycznym chłodzeniem i wypłukiwaniem wiórów.
Mechanizm odbioru przenosi detal na podporę i do perforowanej tacy umożliwiającej odpływ chłodziwa.
Konfiguracja projektu
Gwintownica 6516 z napędem zębatym, dwie grupy po cztery wrzeciona i dedykowane tory podawania tworzą jedną zintegrowaną konfigurację. Sterownik PLC i ekran dotykowy zapewniają sterowanie maszyną oraz obsługę przez operatora.
| Platforma do gwintowania | Gwintownica 6516 z napędem zębatym |
|---|---|
| Układ wielowrzecionowy | Dwie grupy po cztery wrzeciona do gwintowania; jednocześnie używana jest jedna grupa |
| Warianty detali | Dwa rozmiary detali z blachy, obrabiane osobno |
| Specyfikacja gwintu | Cztery otwory M8 × 1,25 w każdym detalu |
| Podawanie i odbiór | Dedykowane mechanizmy pneumatyczne dla każdego wariantu |
| Sterowanie | PLC i ekran dotykowy |
| Chłodziwo i zbieranie detali | Automatyczne chłodzenie, wypłukiwanie wiórów i perforowana taca zbiorcza |
Porównanie przemieszczania detali
Oba układy gwintują cztery otwory jednocześnie. Porównanie dotyczy maszyny czterowrzecionowej wymagającej ręcznego załadunku i rozładunku.
| Aspekt procesu | Gwintowanie czterowrzecionowe z ręcznym przemieszczaniem detali | Ten projekt z automatycznym podawaniem |
|---|---|---|
| Operacja gwintowania | Cztery otwory gwintowane jednocześnie | Cztery otwory gwintowane jednocześnie w wybranym wariancie |
| Przemieszczanie detali | Operator ładuje i odbiera każdy detal | Pneumatyczne podawanie i odbiór po załadunku magazynka partią detali |
| Zaangażowanie operatora | Jeden operator stale obsługuje maszynę | Okresowe uzupełnianie partiami i nadzór produkcji nadal są konieczne |
| Cykl na detal | Szacunkowo 8–10 sekund | Cel: 6–8 sekund dla obu rozmiarów Obejmuje podawanie, gwintowanie i odbiór. Zmierzono: 6,5 sekundy dla dużego detalu; 6,2 sekundy dla małego detalu. |
Na mniejszych ekranach przewijaj w poziomie, aby porównać wszystkie kolumny.
Cel projektu to 6–8 sekund na detal dla obu rozmiarów, z podawaniem i odbiorem. Zmierzone czasy cyklu zostały dostarczone i potwierdzone przez BINSING; ręczny poziom odniesienia 8–10 sekund pozostaje szacunkiem, a nie wynikiem pomiarowej próby przed i po zmianie. Czas cyklu nie oznacza utrzymywanej wydajności przez całą zmianę: okresowe uzupełnianie detali i nadzór produkcji nadal są konieczne.
Szczegóły wyposażenia
Otwórz dowolne zdjęcie w pełnym rozmiarze, aby obejrzeć układ. Obrazy zachowują pełny kadr, dzięki czemu widoczne są tory podawania i otaczające wyposażenie.
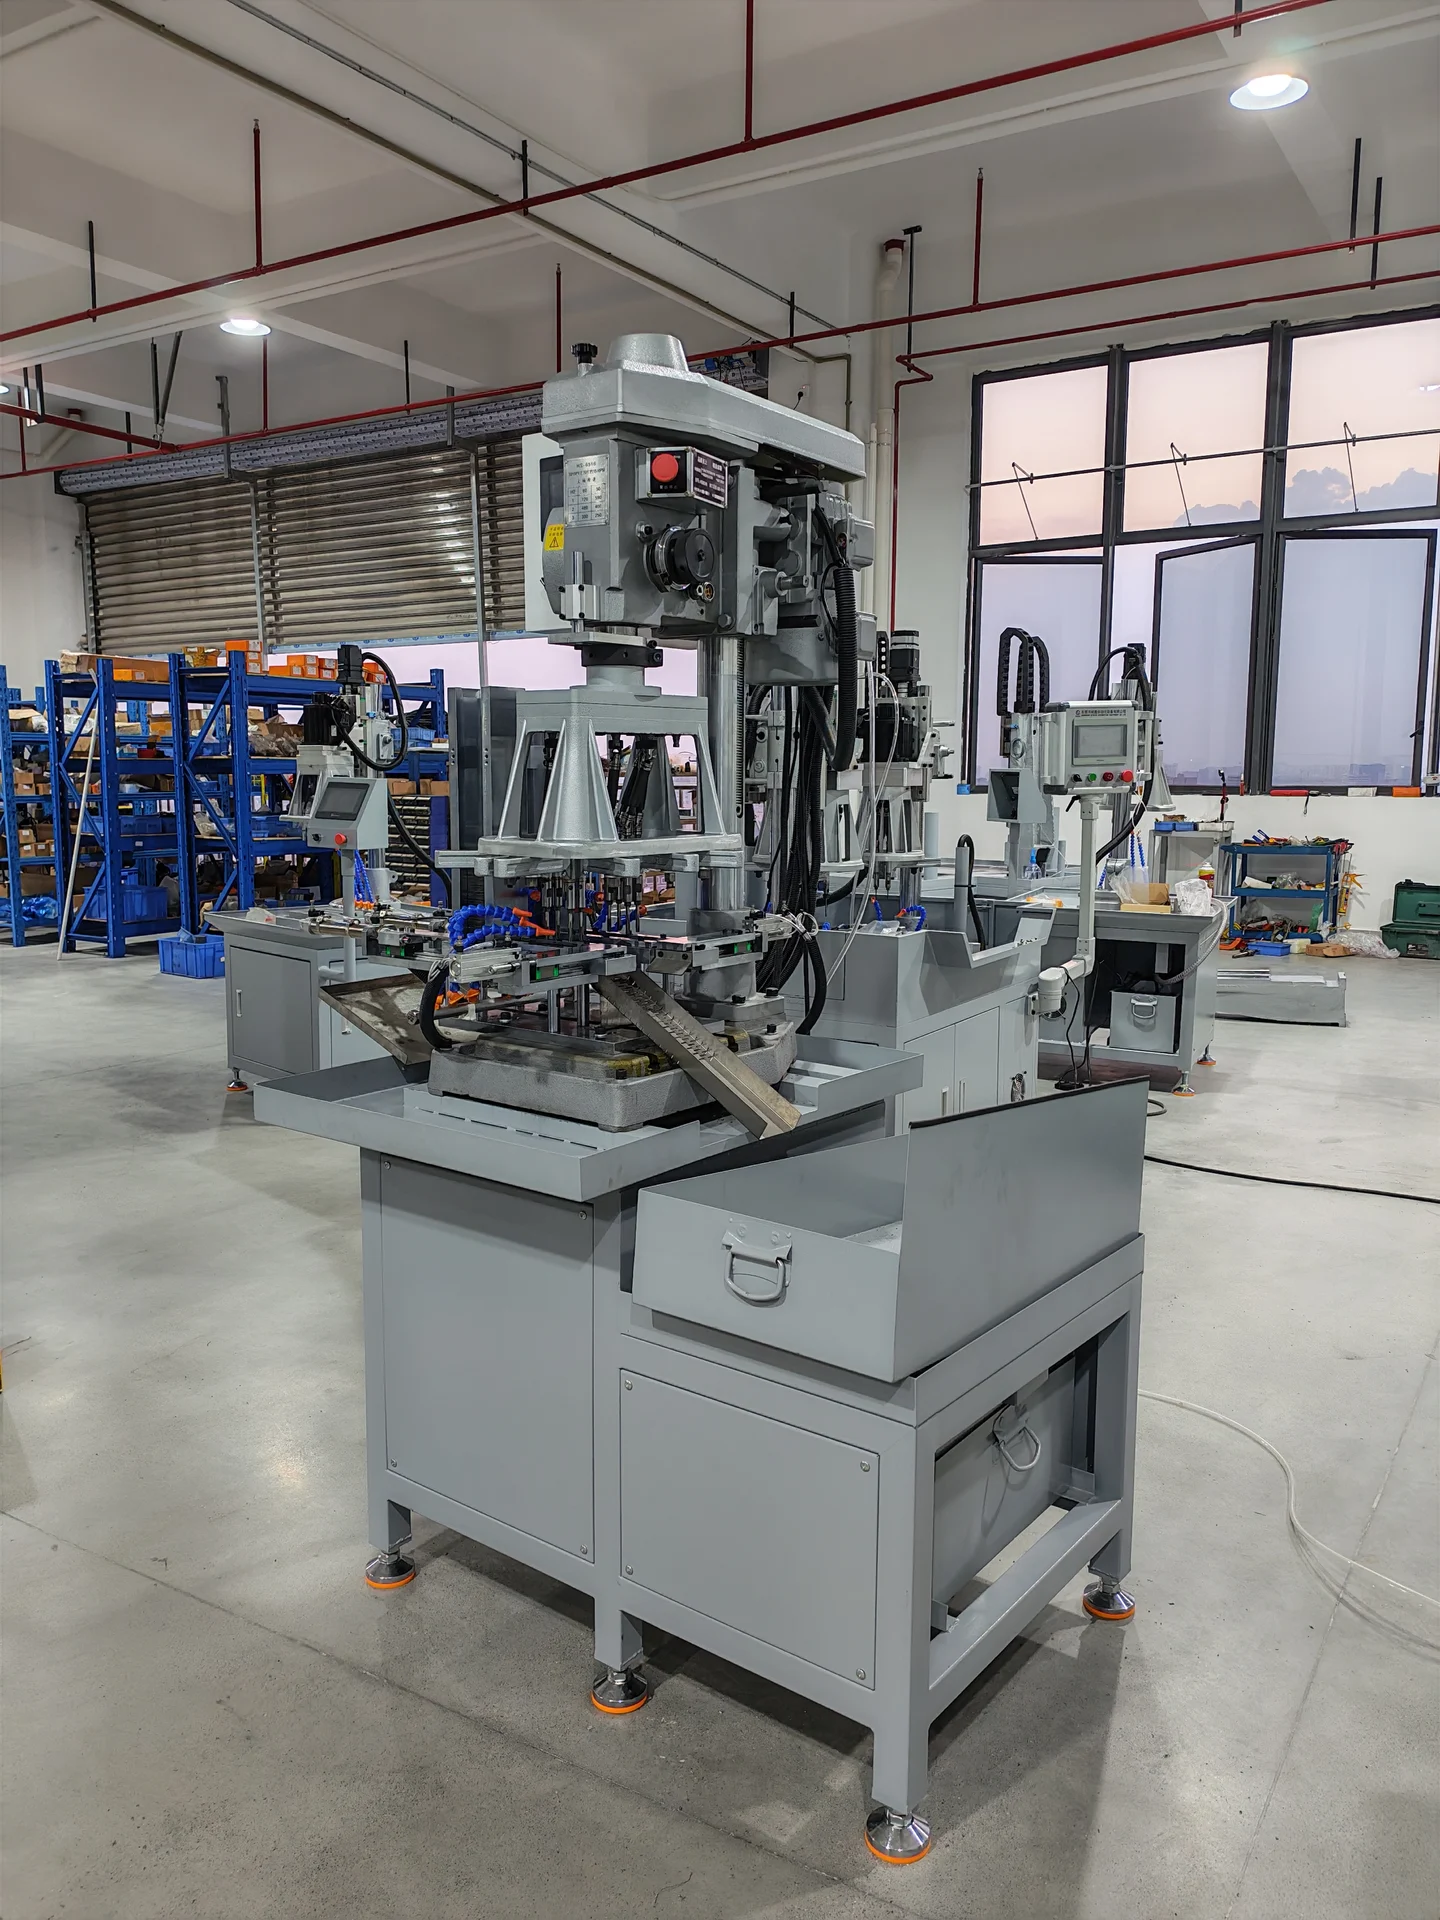 Wyświetl obraz w pełnym rozmiarze
Platforma do gwintowania, układ podawania i zbieranie gotowych detali są połączone w jednym układzie maszyny.
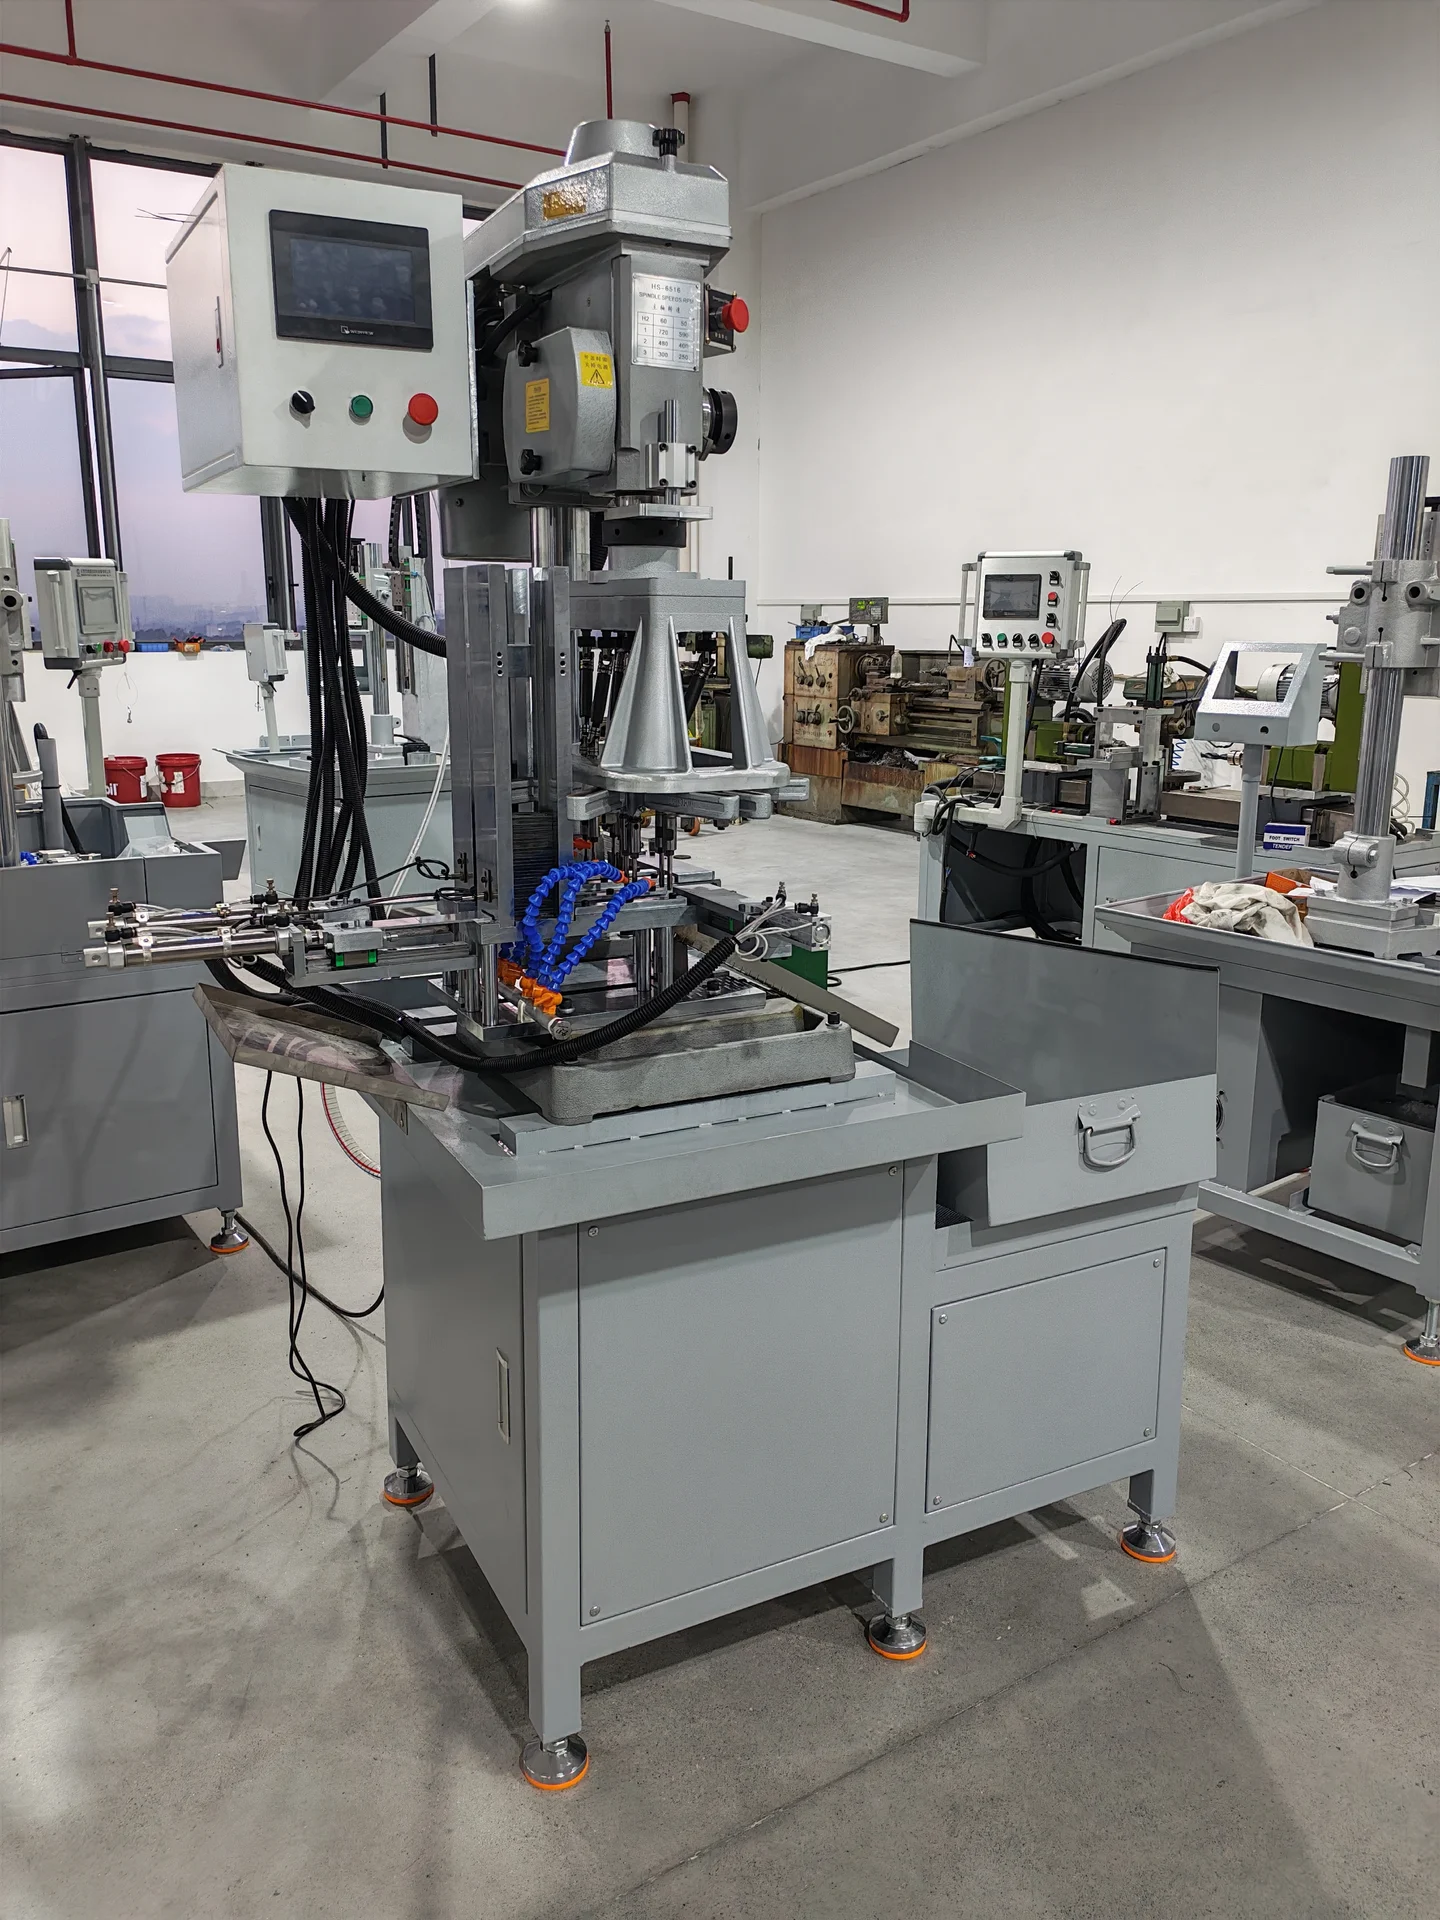 Wyświetl obraz w pełnym rozmiarze
Sterownik PLC i ekran dotykowy wspierają obsługę maszyny. Zmiana rozmiaru detalu wymaga regulacji ustawień.
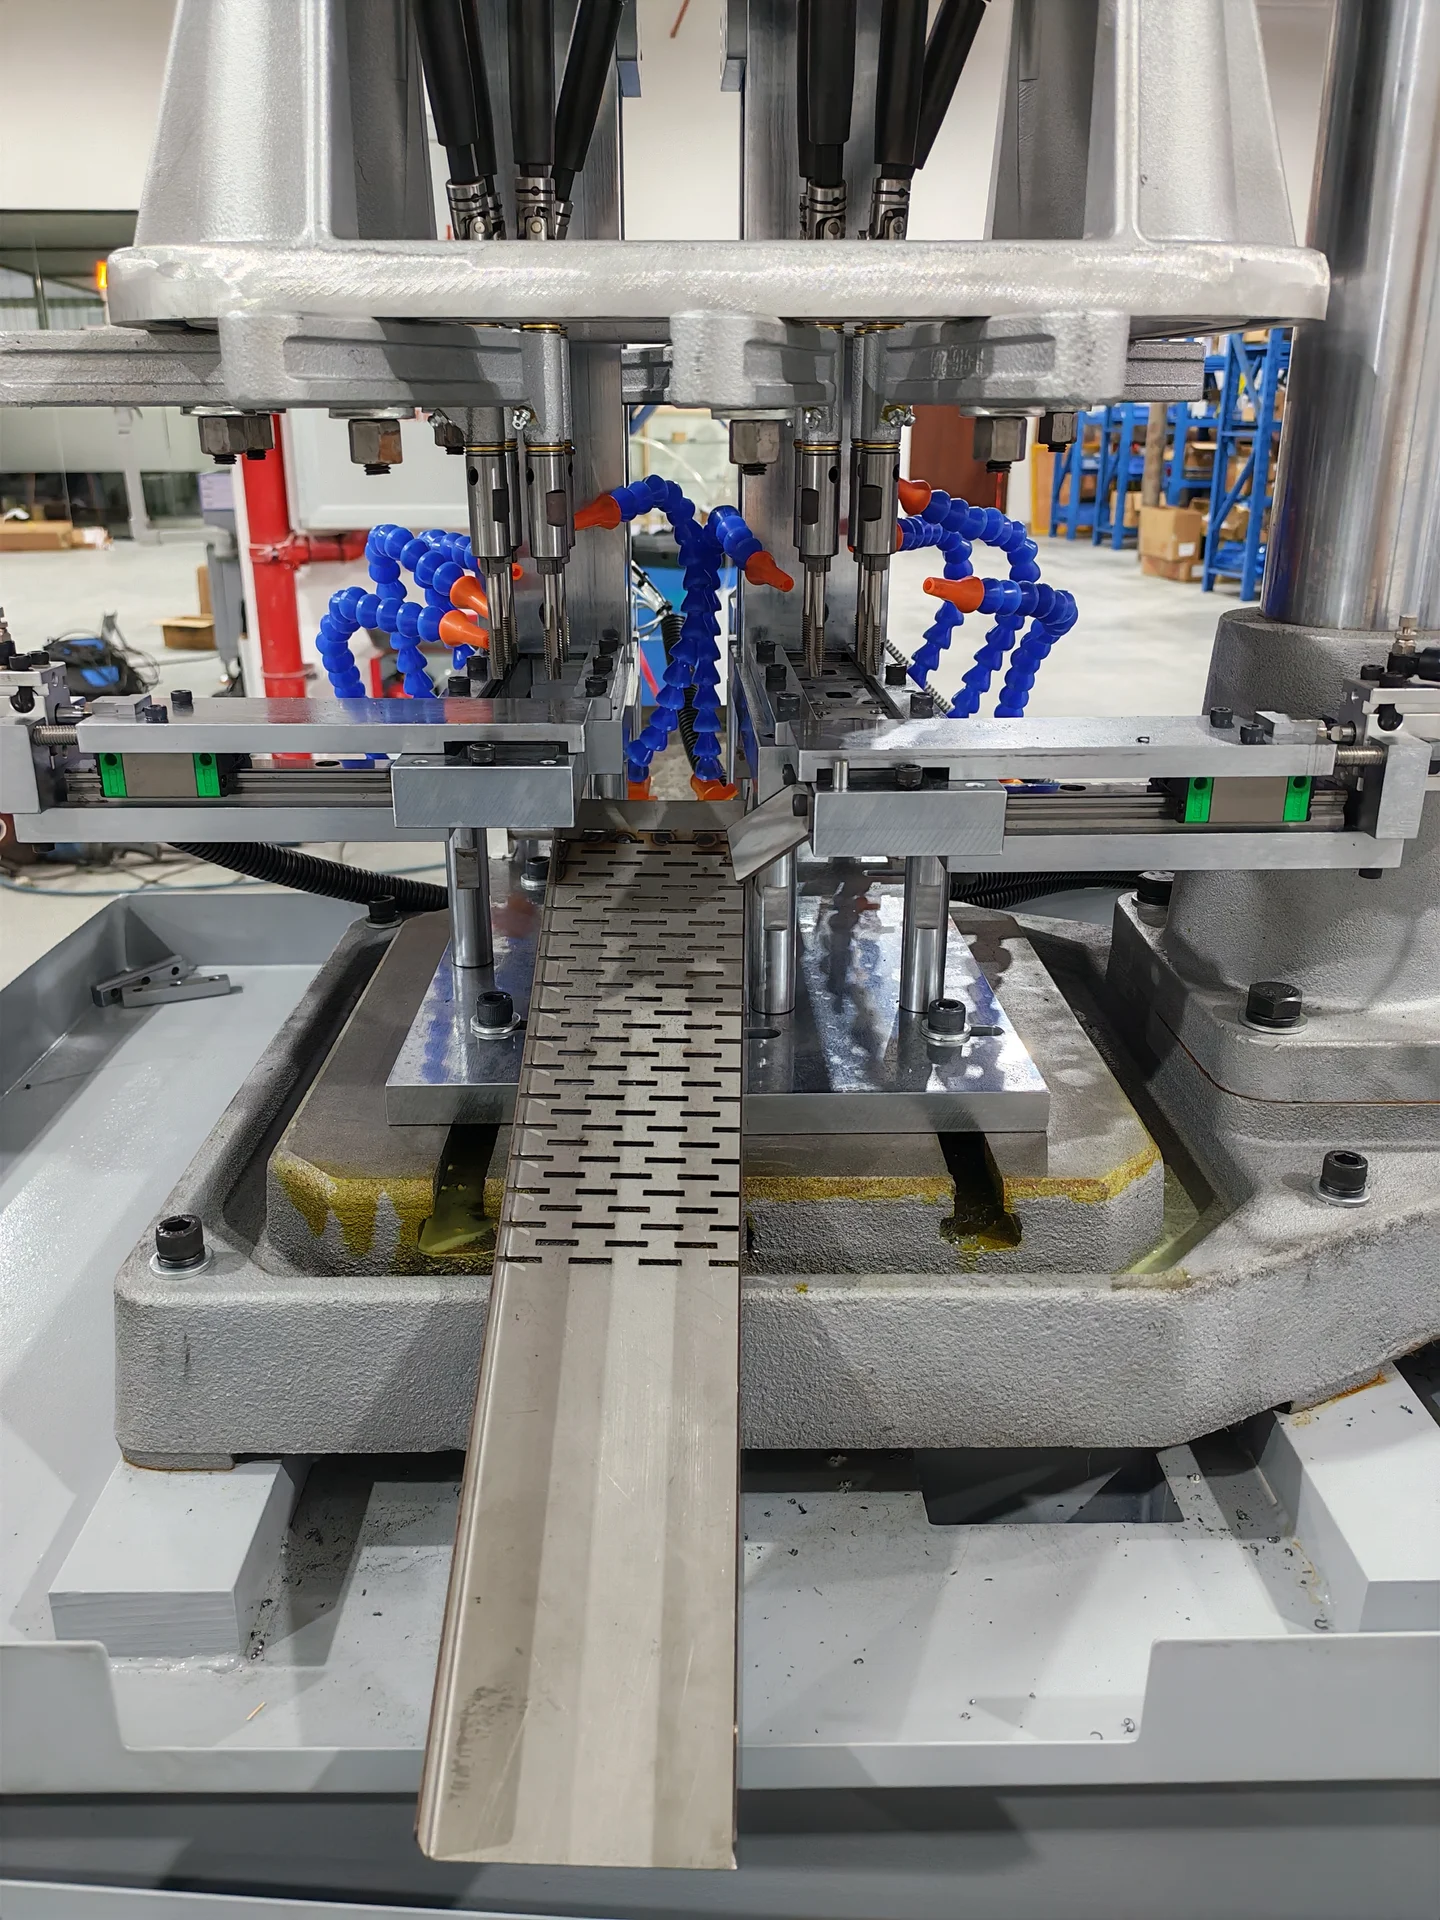 Wyświetl obraz w pełnym rozmiarze
Każdy rozmiar detalu ma własny magazynek, tor podawania, popychacz pneumatyczny i mechanizm odbioru.
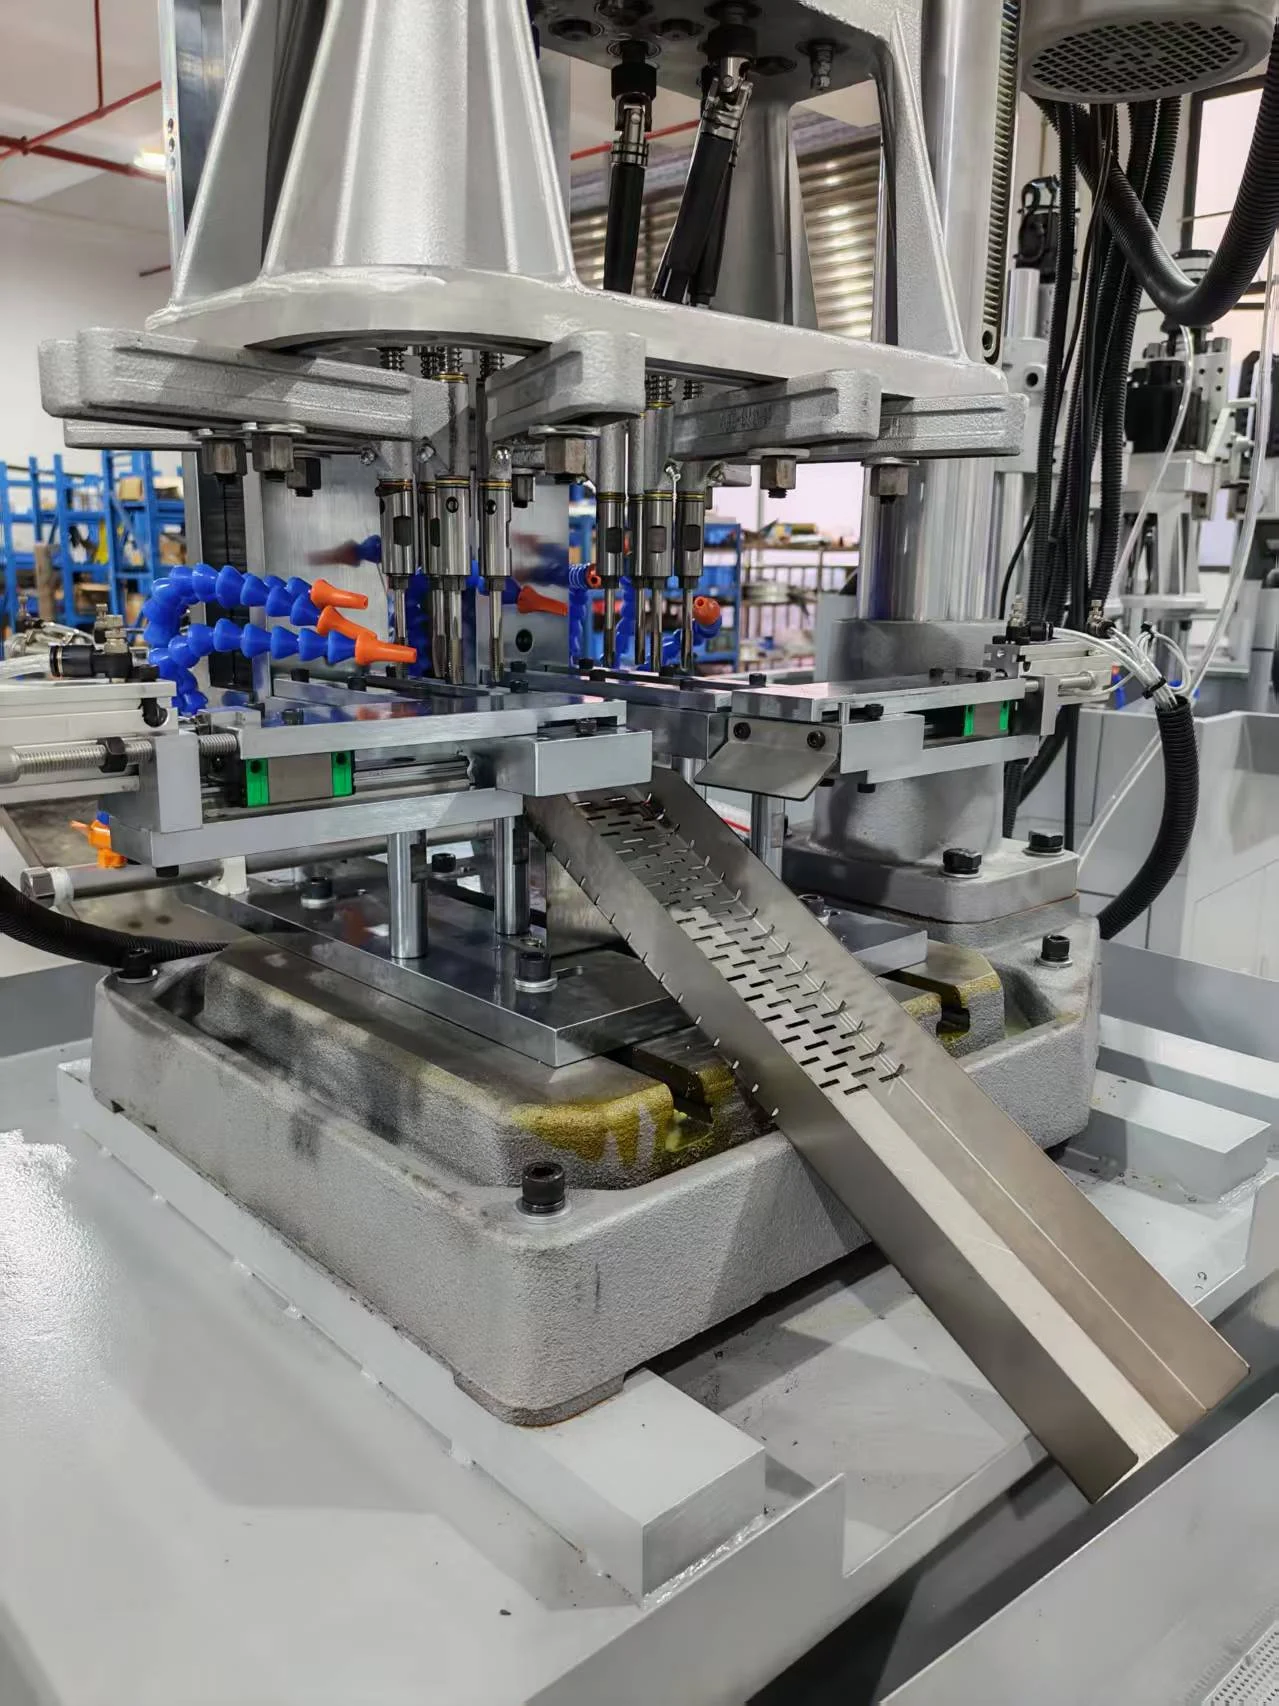 Wyświetl obraz w pełnym rozmiarze
Mechanizm odbioru przenosi nagwintowany detal na podporę i do tacy zbiorczej z odpływem chłodziwa.
Praca maszyny
Cztery ujęcia tego samego projektu: automatyczne podawanie i odbiór, zbliżenie obróbki, widok ogólny maszyny i zbieranie gotowych detali. Wybierz film do odtworzenia.
Obejrzyj obszar gwintowania, pneumatyczne przemieszczanie detali i tor odbioru w specjalnej maszynie. W danym momencie obrabiany jest jeden wariant detalu.
Zobacz projekt →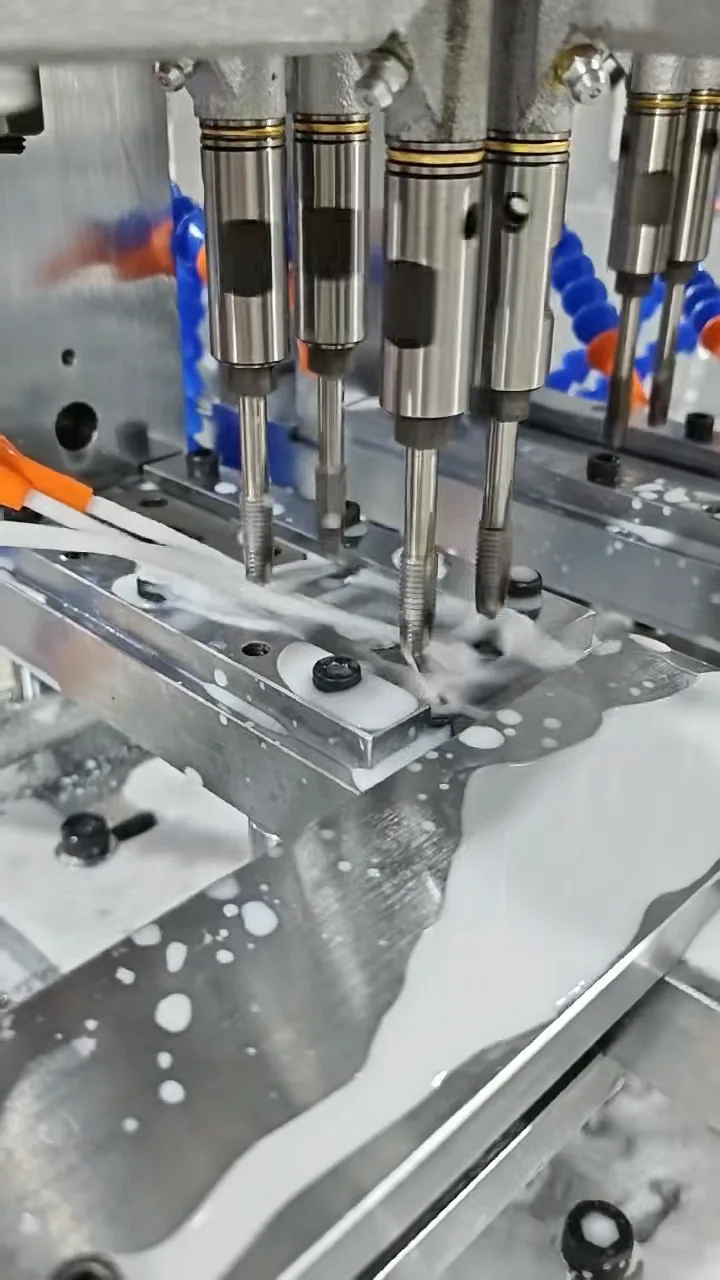
Bliższy widok czterowrzecionowej grupy do gwintowania, przyrządu do detalu i podawania chłodziwa podczas pracy.
Zobacz projekt →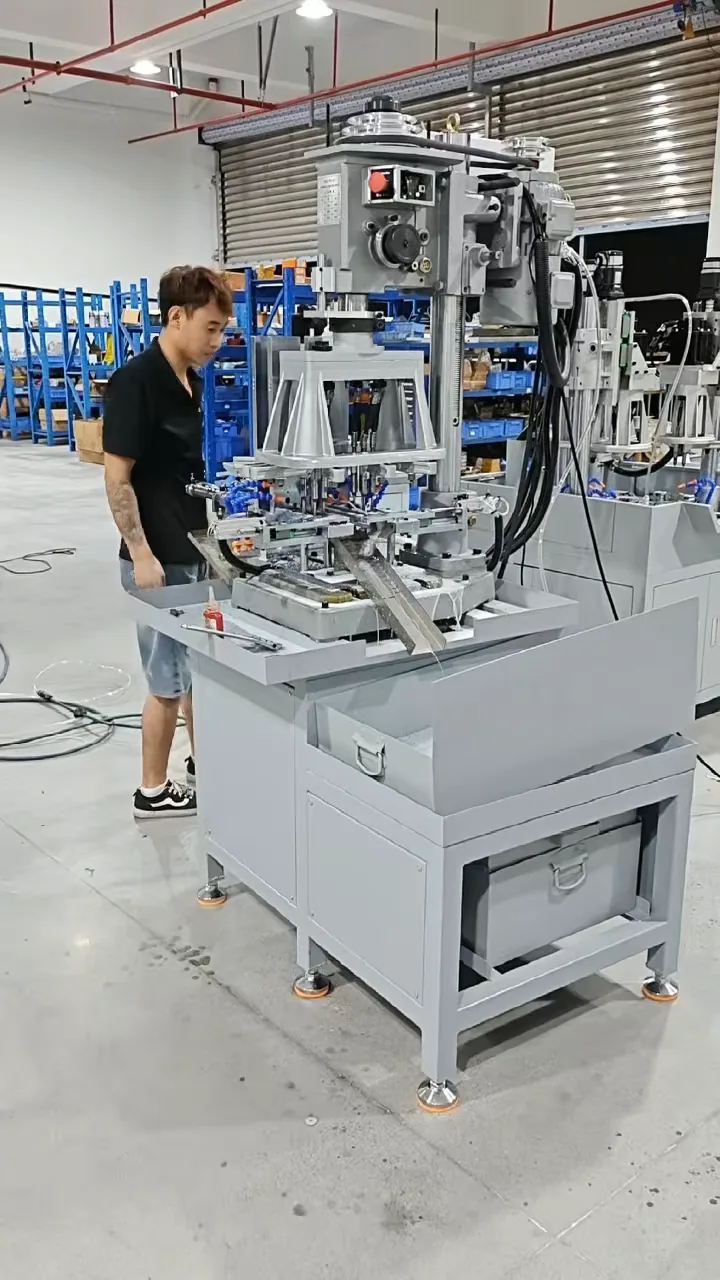
Zobacz obszar obróbki i szerszy układ maszyny do gwintowania detali z blachy w dwóch rozmiarach.
Zobacz projekt →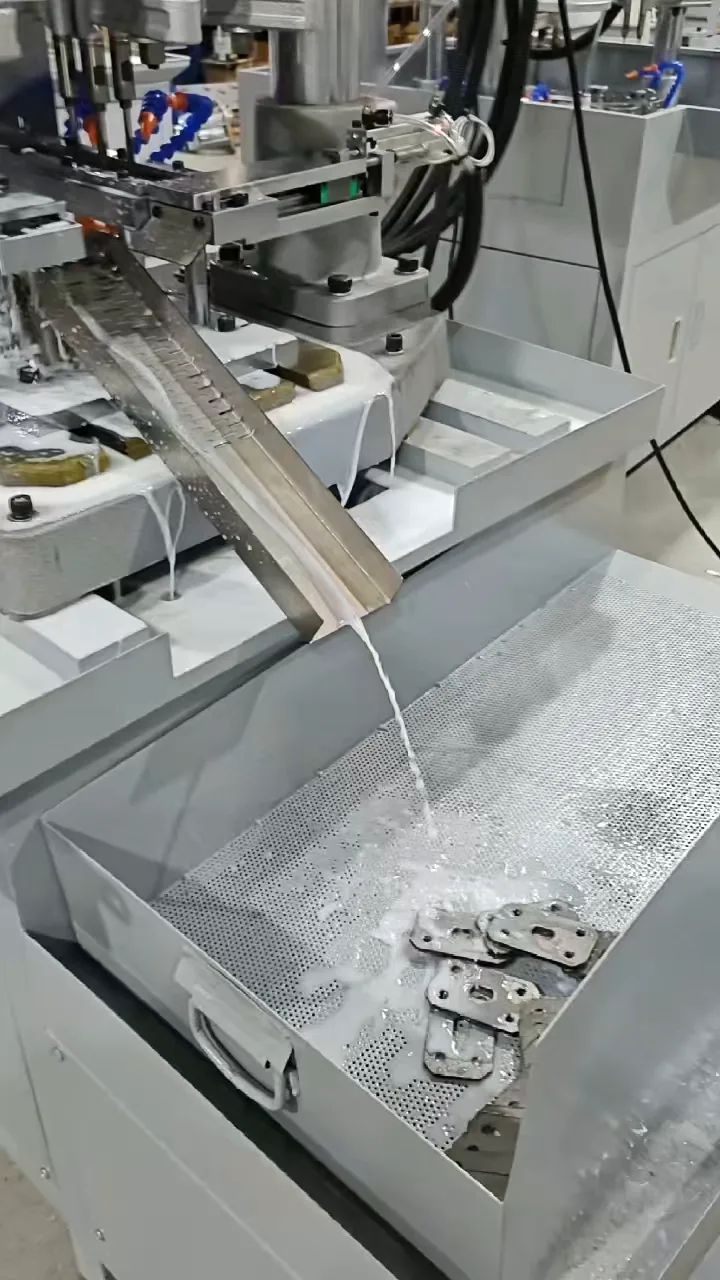
Prześledź drogę od podpory odbioru do perforowanej tacy służącej do zbierania detali i odprowadzania chłodziwa.
Zobacz projekt →Zaplanuj swoje zastosowanie
Rysunek jest przydatny, ale wyraźne zdjęcia detalu i opis wystarczą, aby rozpocząć rozmowę.
Omów swój detalWybrana maszyna lub rozwiązanie zostanie uwzględnione w zapytaniu.
Powiązane rozwiązania