Rozwiązania na zamówienie

Maszyny do wiercenia i gwintowania z indeksowaniem obrotowym

Zaplanuj wiercenie, fazowanie i gwintowanie wokół obrotowego stołu podziałowego. BINSING ocenia przypisanie operacji do stanowisk, przyrządy, narzędzia i sposób załadunku według rysunku części oraz procesu. Poproś o konfigurację wielostanowiskową z jasno określonym zakresem.

Wiercenie i gwintowanie z indeksowaniem obrotowym

Funkcje i proces

Połącz powtarzalne operacje w jedną sekwencję indeksowania

  • Kilka stanowisk obróbki wokół stołu obrotowego
  • Sekwencja obróbki sterowana przez PLC
  • Załadunek ręczny lub automatyczny dobrany do części

Wiercenie · Fazowanie · Gwintowanie · Indeksowanie

Prześledź drogę jednej części przez proponowane stanowiska

Ten przykładowy proces pokazuje pytania, na które musi odpowiadać plan stanowisk. Nie określa ich liczby ani nie oznacza, że każda wymieniona operacja jest dostarczana. Po ocenie części oferta może łączyć, rozdzielać lub pomijać funkcje.

Zakres procesu
FunkcjaZakres do ocenyDo potwierdzenia dla Twojej części
Załadunek i bazowanieCzęść trafia do procesu w uzgodnionym stanie dostawy i jest ustalana do dalszej obróbki.Kto ładuje część, jak określa się jej orientację i które bazy ją ustalają
WiercenieWymagany otwór wstępny wykonuje się przed późniejszym nacięciem w nim gwintu.Oznaczenia cech, dostęp narzędzi, odprowadzanie wiórów i wymagania wobec przygotowanego otworu
Fazowanie, jeśli wymaganeKrawędź lub wejście otworu określone na rysunku przygotowuje się na przypisanym etapie.Do której powierzchni trzeba dotrzeć i czy potrzebne jest osobne stanowisko lub narzędzie
GwintowaniePrzygotowany otwór trafia do przypisanego gwintownika.Parametry gwintu, głębokość, zależność posuwu od obrotów i sposób wycofania narzędzia
Rozładunek i kontrolaGotowa część opuszcza proces; o jej dalszym przeznaczeniu decydują uzgodnione kontrole.Które kontrole są uwzględnione, które odbywają się poza maszyną i gdzie zbiera się części

W ocenianym układzie kilka części może jednocześnie znajdować się na różnych stanowiskach. Każda część nadal przechodzi operacje w wymaganej kolejności. Liczba stanowisk, głowic i gotowych części na jeden krok indeksowania to różne wielkości; żadna z nich sama nie określa wydajności.

Mocowanie części w całym procesie

Dla każdej cechy zaznacz dostęp narzędzi i sposób mocowania. Określ, czy część pozostaje w jednym przyrządzie czy jest przenoszona, oraz jak po zakończeniu całej sekwencji sprawdza się relacje cech określone na rysunku.

Granice cyklu i pomiaru wydajności

Poproś o wykres czasu obejmujący obróbkę, wycofanie narzędzi, indeksowanie, ustabilizowanie po ruchu oraz załadunek i rozładunek. Potwierdź, które działania mogą zachodzić równolegle. Porównuj liczbę dobrych części w uzgodnionym okresie obserwacji, uwzględniając istotne przerwy.

Indeksowanie obrotowe czy przesuw serwonapędowy

Porównaj oba układy dla tych samych wariantów części, operacji i stanu wejściowego. Sama nazwa ruchu nie określa dostępu narzędzi, zakresu przezbrojenia ani wydajności; poproś o pełny proces dla każdego wariantu.

Przykłady urządzeń

Te przykłady urządzeń ilustrują układy. Parametry i wydajność potwierdza się dla proponowanej konfiguracji i części.

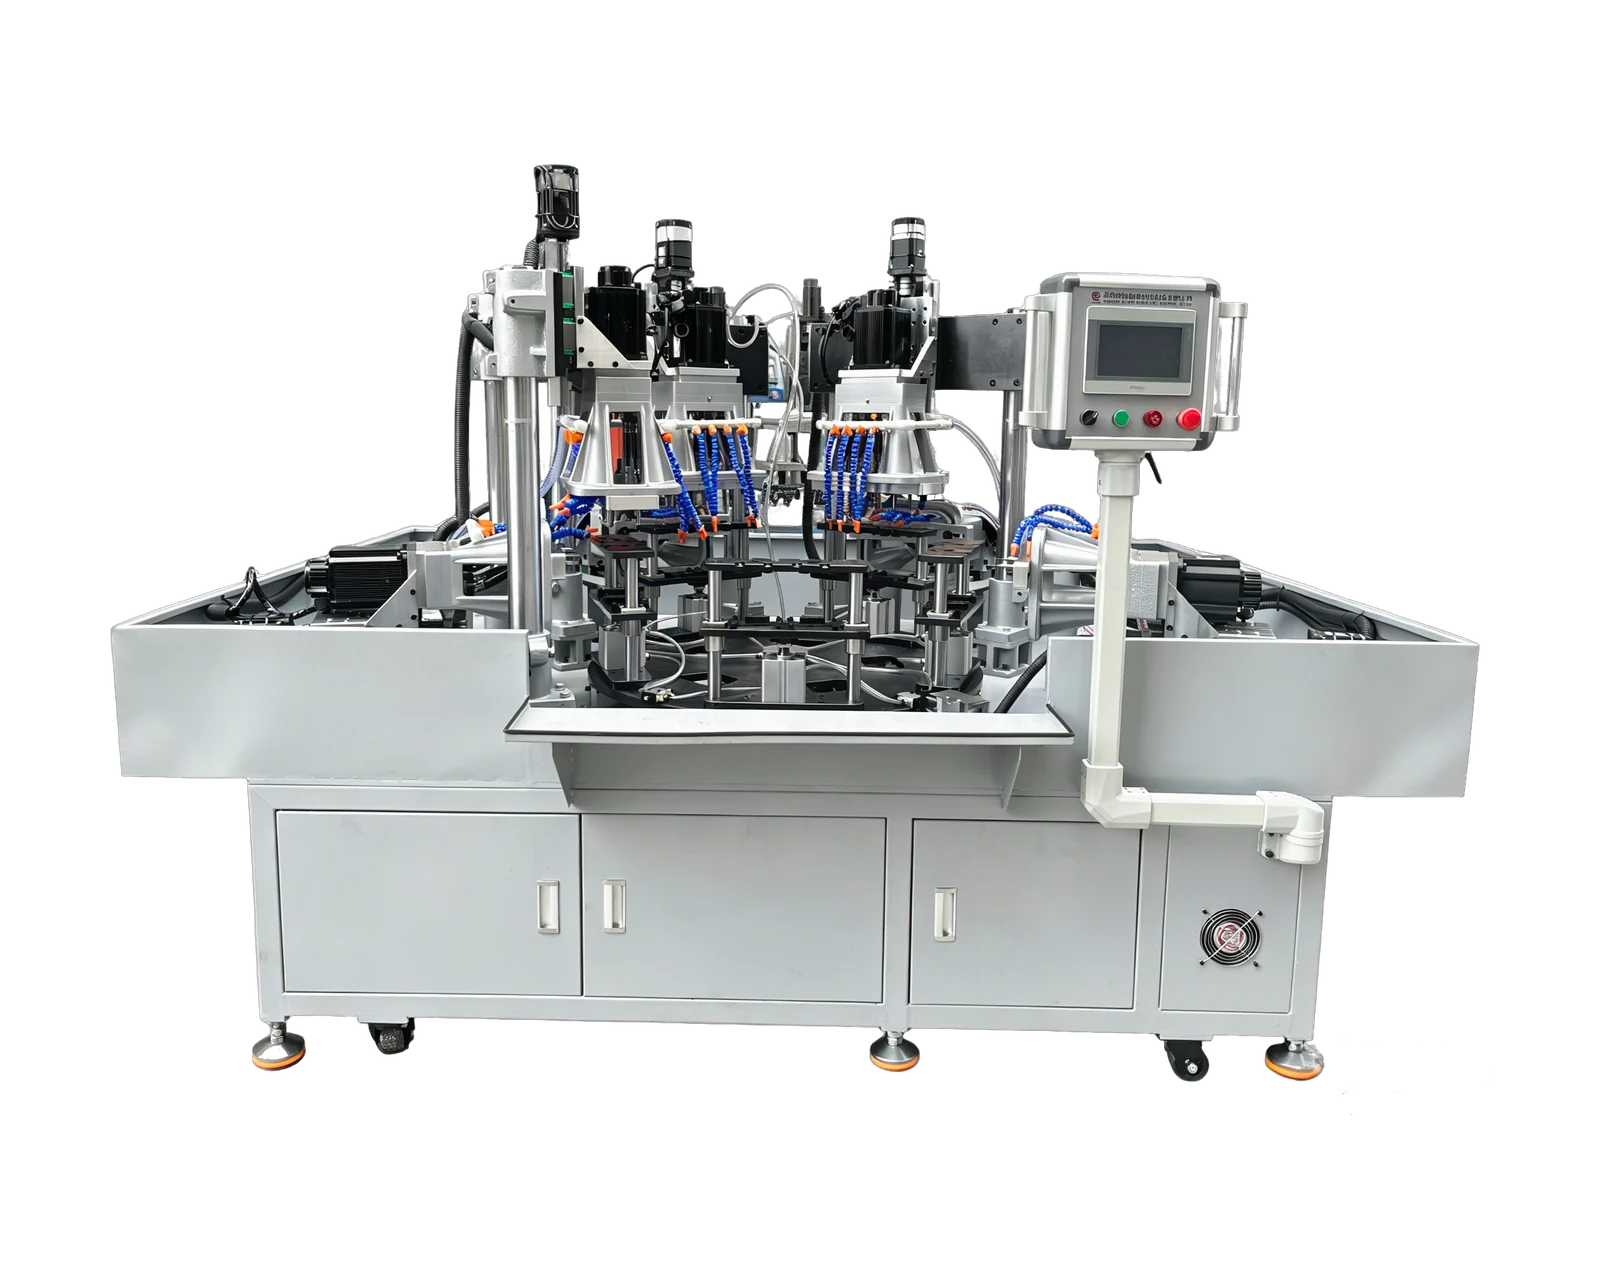
Wiercenie, fazowanie i gwintowanie z indeksowaniem obrotowym

Wiercenie, fazowanie i gwintowanie z indeksowaniem obrotowym

Osobne stanowiska kolejno wykonują operacje na części przemieszczanej krokami indeksowania.

Wielogłowicowa komórka do wiercenia i gwintowania ze stołem obrotowym

Wielogłowicowa komórka do wiercenia i gwintowania ze stołem obrotowym

Układ obrotowy łączy kilka głowic w jedną sekwencję obróbki części.

  • Rysunek części i wymagane operacje
  • Położenia przyrządów i dostępne powierzchnie obróbki
  • Docelowa wydajność i sposób załadunku

Film z pracy urządzenia

Wiercenie i gwintowanie z indeksowaniem obrotowym

Wiercenie i gwintowanie z indeksowaniem obrotowym

Filmy obsługi i zdalne instrukcje są dostępne po angielsku i chińsku.

Obejrzyj przykładowy film z pracy urządzenia

Cena i zakres dostawy

Oferta na maszynę z indeksowaniem obrotowym do wiercenia i gwintowania powinna wskazywać układ indeksowania, funkcje stanowisk, zamontowane głowice, przyrządy, narzędzia i zakres załadunku. Osobno określ sterowanie, gospodarkę wiórami i chłodziwem, rozładunek oraz uzgodnioną kontrolę. Odróżnij dostarczaną konfigurację od opcjonalnych przyszłych stanowisk lub funkcji.

  • Rysunek gotowej części z oznaczeniami cech oraz stan części wejściowej
  • Wymagana sekwencja wiercenia, fazowania i gwintowania, z pracami wyłączonymi
  • Materiał, wymiary otworów, wykaz gwintów i dopuszczalne powierzchnie mocowania
  • Uwzględnione warianty, przewidywane przezbrojenia i załadunek ręczny lub automatyczny
  • Docelowa wydajność, granice obserwacji, media techniczne i wyniki potwierdzające odbiór
Omów projekt

Pytania przed złożeniem zamówienia

Czy stół obrotowy oznacza, że wszystkie operacje odbywają się jednocześnie?

Układ musi określać, które stanowiska pracują równocześnie, a które działania muszą czekać. Wiercenie i gwintowanie tego samego otworu nadal odbywają się po kolei, nawet jeśli w tym czasie inne części są obrabiane gdzie indziej.

Ilu stanowisk potrzebuje moja maszyna?

Zacznij od wymaganych operacji, dostępu narzędzi, mocowania i transportu części. Oceniony proces określa układ stanowisk. Opublikowane zdjęcie maszyny jest przykładem konfiguracji, a nie stałą specyfikacją liczby stanowisk dla Twojej części.

Czy maszyna może być wyposażona w automatyczny załadunek?

W układzie obrotowym można rozważyć załadunek ręczny lub automatyczny. Automatyczne podawanie wymaga osobnej oceny sposobu przedstawiania części i określenia zakresu. Uwzględnij opakowanie wejściowe, orientację, chronione powierzchnie i reprezentatywne części.


Materiały techniczne

Powiązane urządzenia

4508 Automatyczna gwintownica z napędem zębatym

4508 Automatyczna gwintownica z napędem zębatym

Platforma do seryjnego gwintowania z napędem zębatym. Dobierz przekładnię do skoku gwintu, narzędzia i przyrząd do obrabianej części.

Zobacz szczegóły
Wielowrzecionowa wiertarko-gwintownica z dwoma serwonapędami

Wielowrzecionowa wiertarko-gwintownica z dwoma serwonapędami

Sterowane serwonapędami obroty i posuw wrzeciona na platformie wielowrzecionowej. Dobierz głowicę i przyrząd do otworów i gwintów części.

Zobacz szczegóły

Opisz swój detal

Przekaż rysunek, materiał, szczegóły otworów i gwintów, docelową wydajność i preferowany sposób załadunku.

Omów projekt