
Поставленный проект · Пример применения
Нарезание резьбы M3 с двумя сервоприводами для корпусов электроники
Одновременное нарезание резьбы в четырех отверстиях M3 × 0.5 штампованного стального корпуса толщиной 2.0 mm. Оператор подталкивает каждую деталь в позицию; станок нарезает резьбу и пневматически выталкивает готовую деталь в сборный желоб.
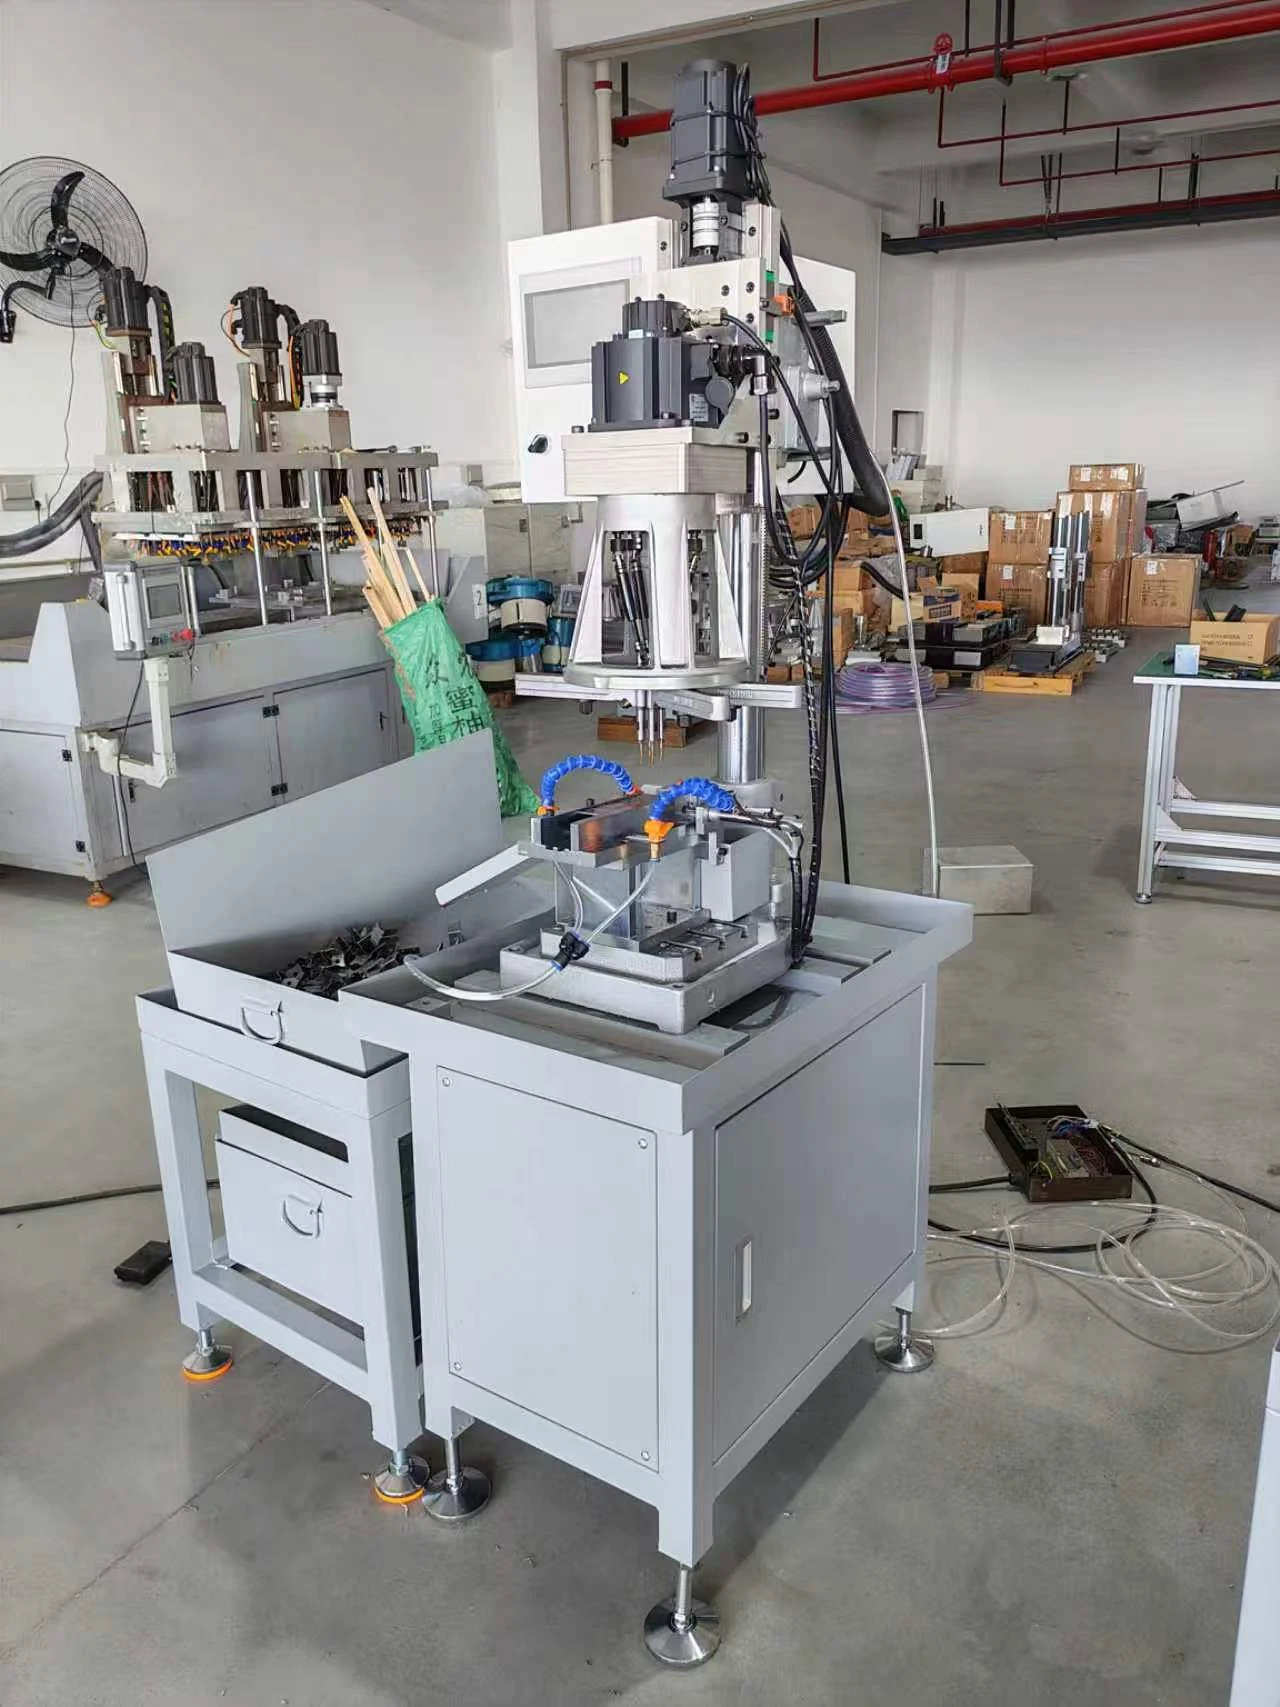 Открыть изображение в полном размере
Применение
Резьба малого диаметра в штампованном стальном корпусе толщиной 2.0 mm
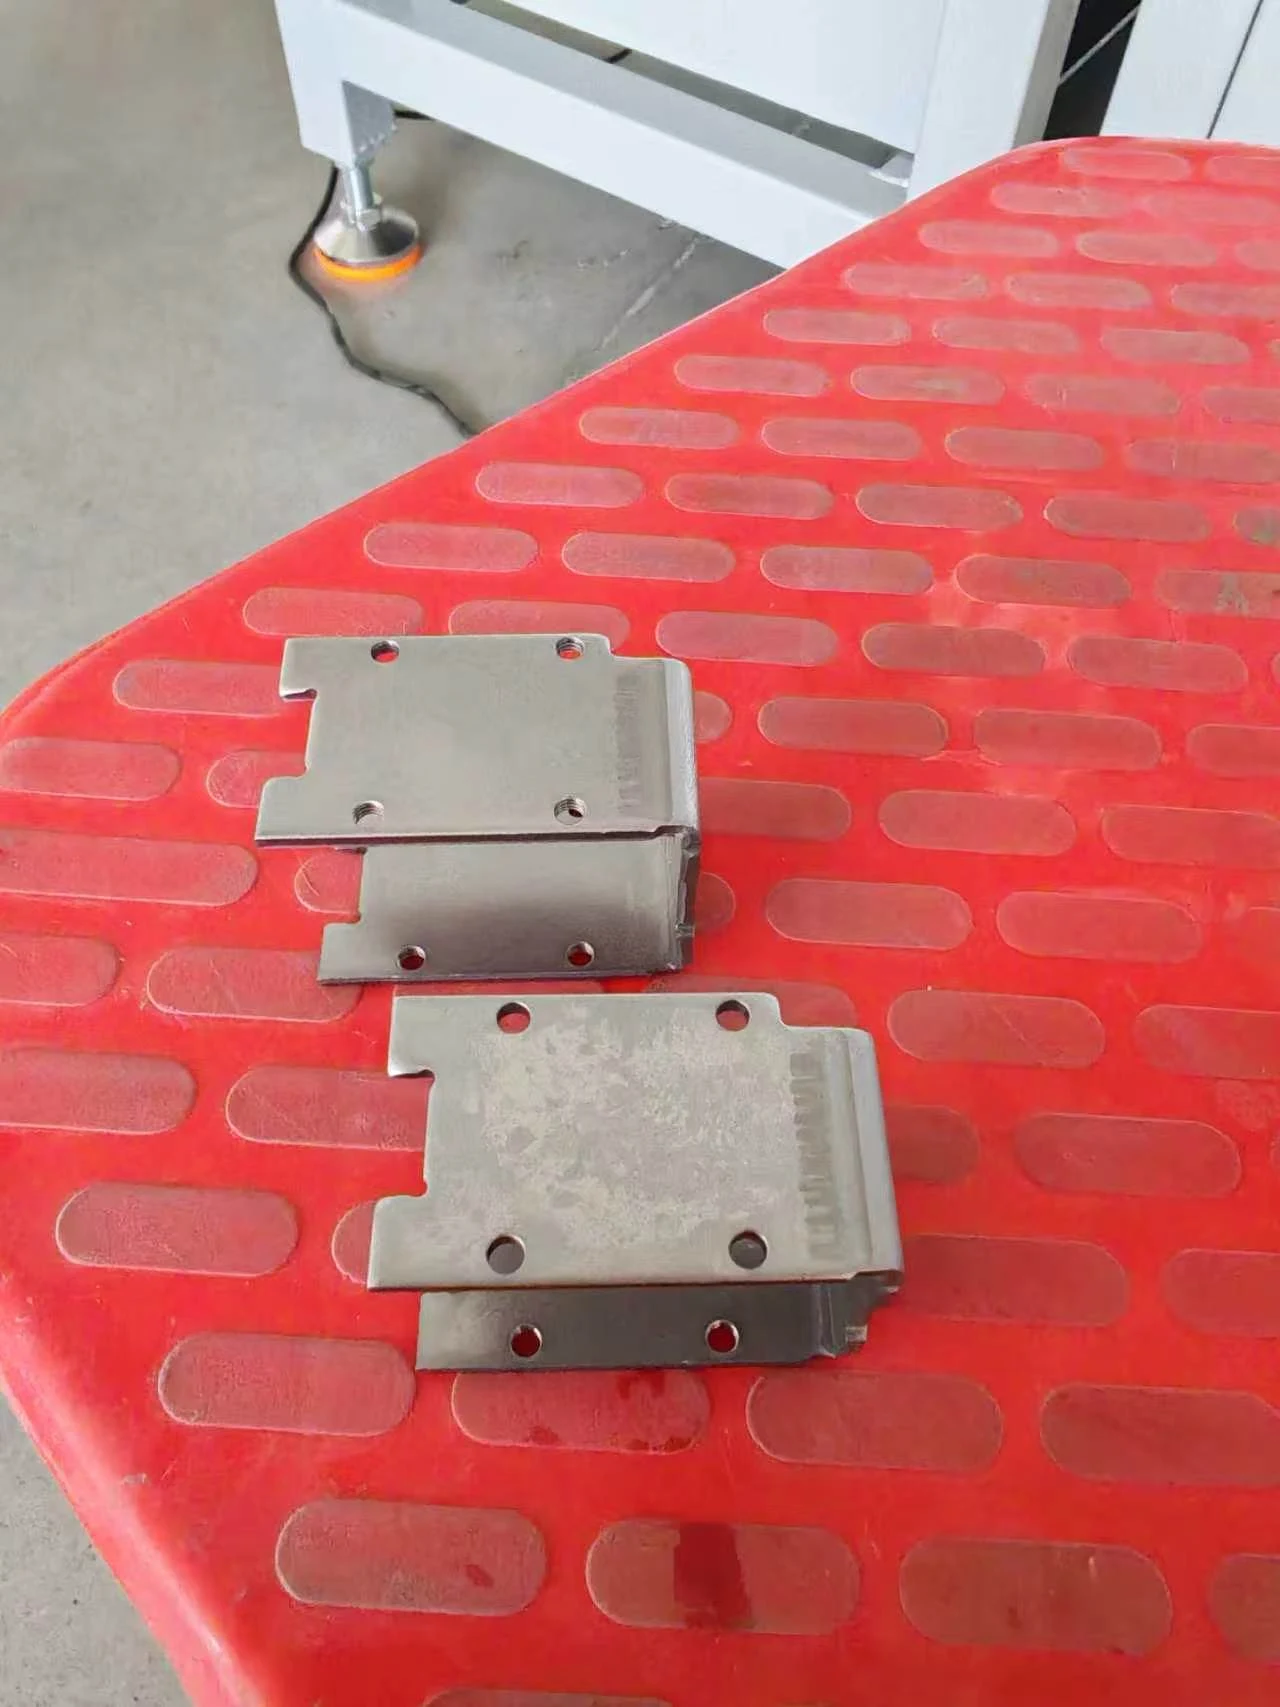
Компонент представляет собой корпус для электронных принадлежностей. В этом проекте четыре отверстия M3 × 0.5 обрабатываются одновременно за одну операцию нарезания резьбы.
 Открыть изображение в полном размере
Корпус и расположение четырех отверстий
Штампованный стальной корпус толщиной 2.0 mm устанавливается для одновременного нарезания резьбы в четырех отверстиях.
 Открыть изображение в полном размере
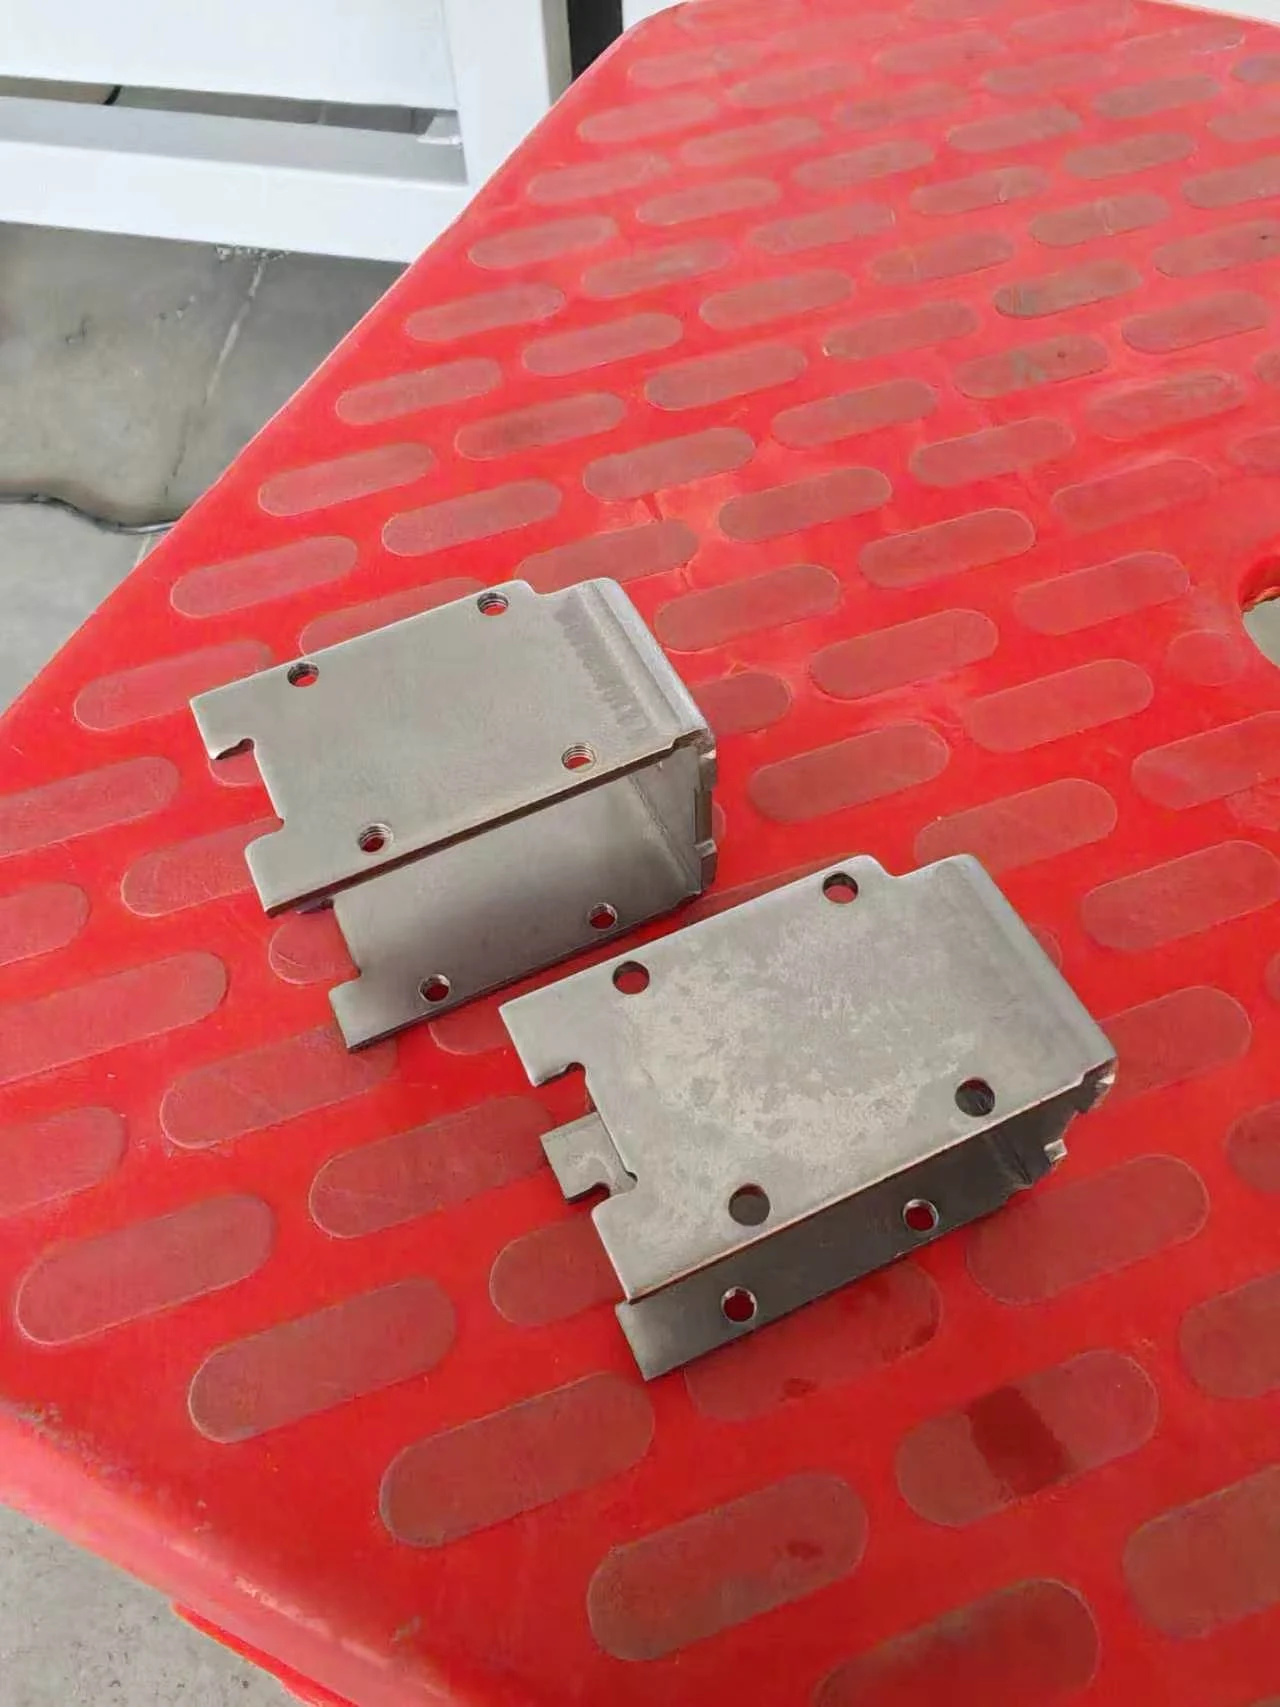
Деталь и резьба крупным планом
Параметры резьбы для поставленного оборудования: M3 × 0.5.
Повысить скорость обработки
Нарезать резьбу в четырех отверстиях одновременно и упростить перемещение между деталями.
Сократить ручное извлечение
Использовать пневматическую выгрузку для перемещения готовой детали в сборный желоб.
Повысить качество резьбы
Использовать сервоуправление вращением шпинделя и подачей при нарезании резьбы.
Это были цели проекта. Измеренные результаты выработки или качества резьбы до и после здесь не приводятся.
Последовательность процесса
Ручная подача, автоматическое нарезание резьбы и выгрузка
Оператор подает каждый корпус отдельно. После достижения установочной позиции дополнительная операция закрепления не требуется.
Подать корпус
Оператор подталкивает один корпус до установочной позиции приспособления.
Установить деталь
Специальное приспособление устанавливает корпус под четырехшпиндельную головку без дополнительного ручного закрепления.
Нарезать резьбу в четырех отверстиях M3
Система с двумя сервоприводами управляет вращением шпинделя и подачей при одновременном нарезании резьбы в четырех отверстиях.
Вытолкнуть и собрать
Пневматический механизм автоматически выталкивает готовый корпус в сборный желоб.
Конфигурация проекта
Отдельные сервоприводы вращения шпинделя и подачи
Систему образуют сервопривод шпинделя мощностью 1.5 kW и сервопривод подачи мощностью 0.75 kW. Четырехшпиндельная головка CT5 D120 mm соответствует расположению четырех отверстий M3 этого корпуса.
Сервоприводная подача по направляющим, управление ПЛК и сенсорный экран обеспечивают последовательность нарезания резьбы и взаимодействие с оператором.
| Заготовка | Штампованный стальной корпус для электронных принадлежностей; толщина листа 2.0 mm |
|---|---|
| Расположение резьб в проекте | Одновременное нарезание резьбы в четырех отверстиях M3 × 0.5 |
| Многошпиндельная головка | Четырехшпиндельная головка CT5 D120 mm |
| Сервопривод шпинделя | 1.5 kW |
| Сервопривод подачи | 0.75 kW; сервоприводная подача по направляющим |
| Ход подачи | 120 mm |
| Регулировка высоты колонны | 0–350 mm |
| Управление | Сервоуправление, ПЛК и сенсорный экран |
| Перемещение деталей | Ручная подача до установочной позиции; автоматическая пневматическая выгрузка |
| Габариты станка | Примерно 1100 × 1200 × 1950 mm |
| Масса станка | Примерно 160 kg |
Планирование цикла
Отделяйте время нарезания резьбы от полного цикла детали
При планировании выработки необходимо учитывать загрузку, позиционирование и выгрузку.
Проектное время нарезания резьбы
1–3 секунды на операцию нарезания резьбы, в зависимости от количества отверстий и диаметра резьбы в выбранной конфигурации. Этот диапазон не включает загрузку и выгрузку и не является измеренным полным циклом для данного корпуса.
Полный цикл детали
Примерно 5 секунд на деталь по оценке на основе предоставленного видео. Два последовательных интервала полного цикла занимают примерно 10 секунд. Замер между одинаковыми положениями возврата головки включает промежуточную последовательность ручной подачи, нарезания резьбы и автоматической выгрузки. Это короткий видеофрагмент, а не испытание устойчивой производительности.
Подробности об оборудовании
Изучите приводы, приспособление и систему выгрузки
Фотографии сохраняют полный кадр. Откройте любое изображение в полном размере для более подробного просмотра.
 Открыть изображение в полном размере
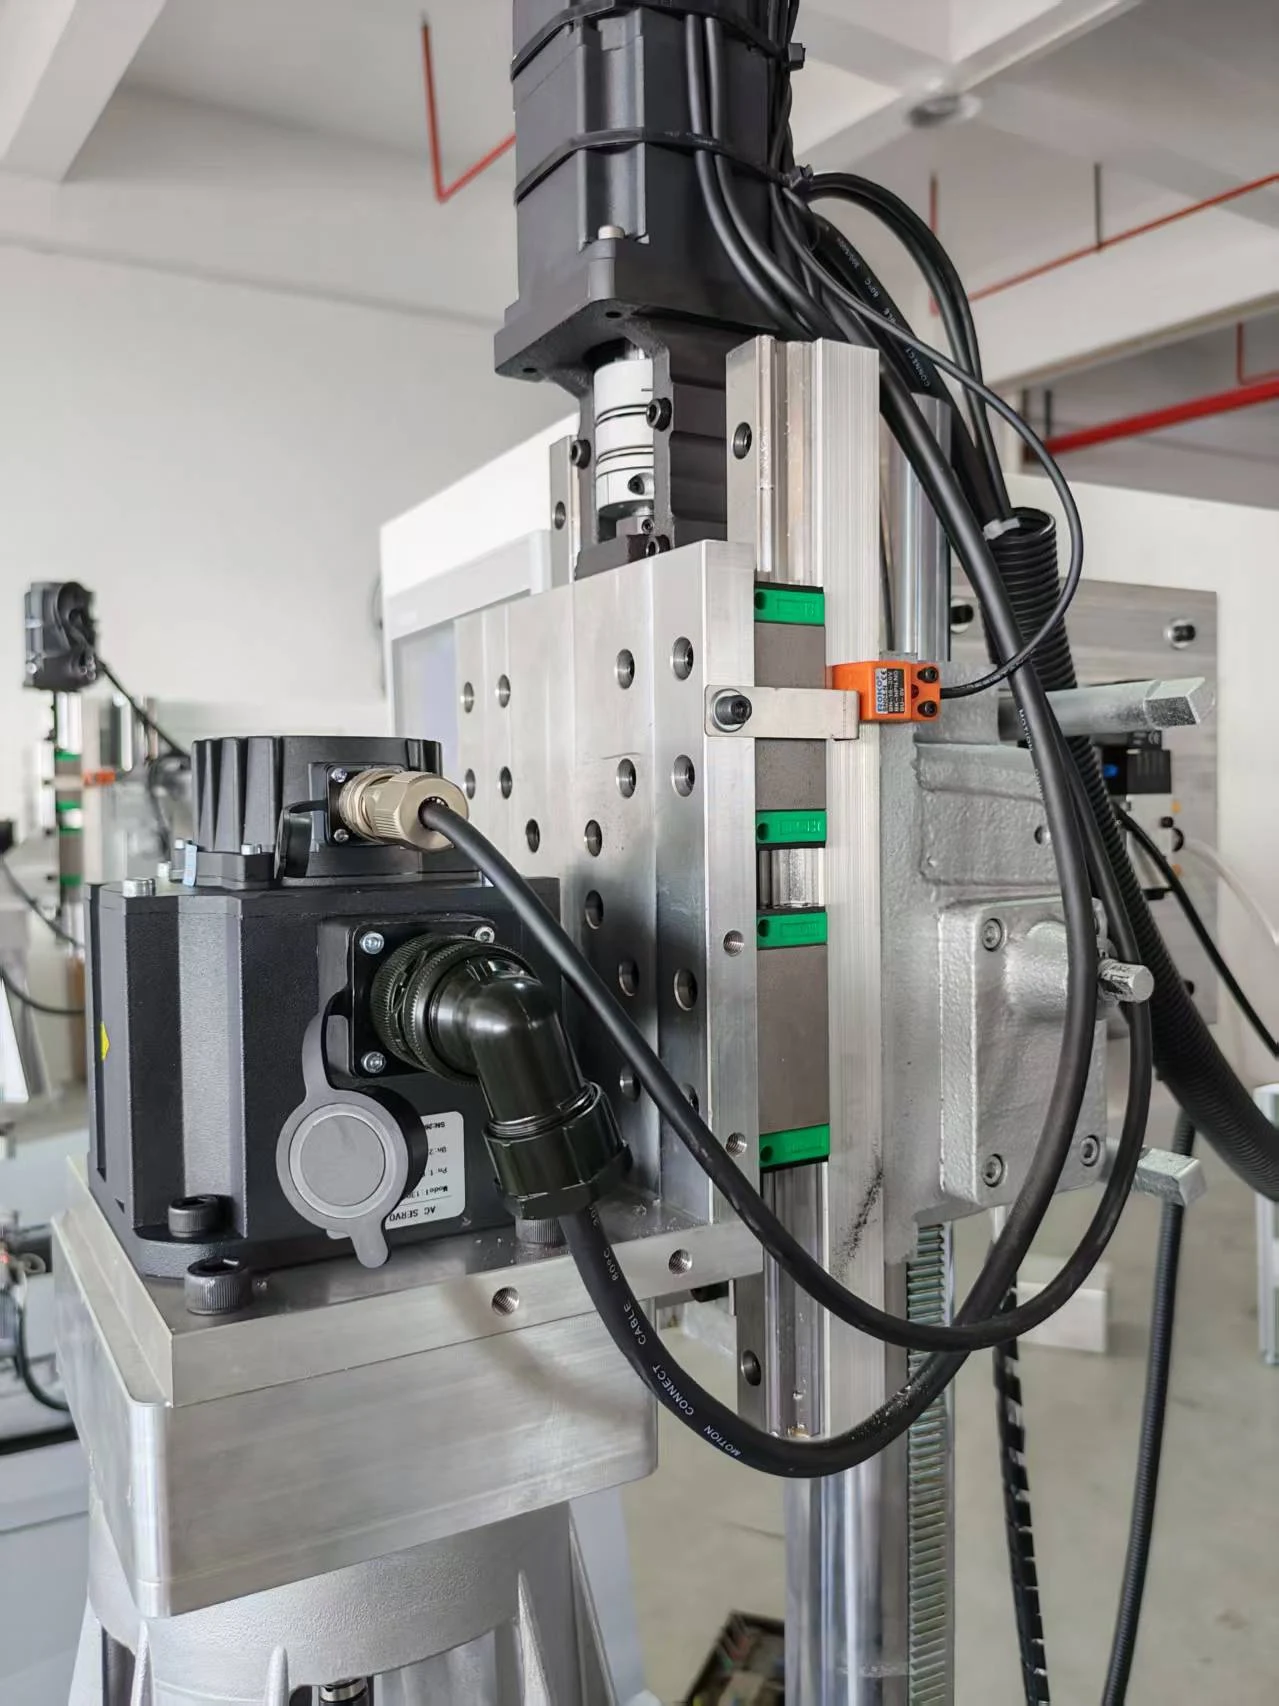
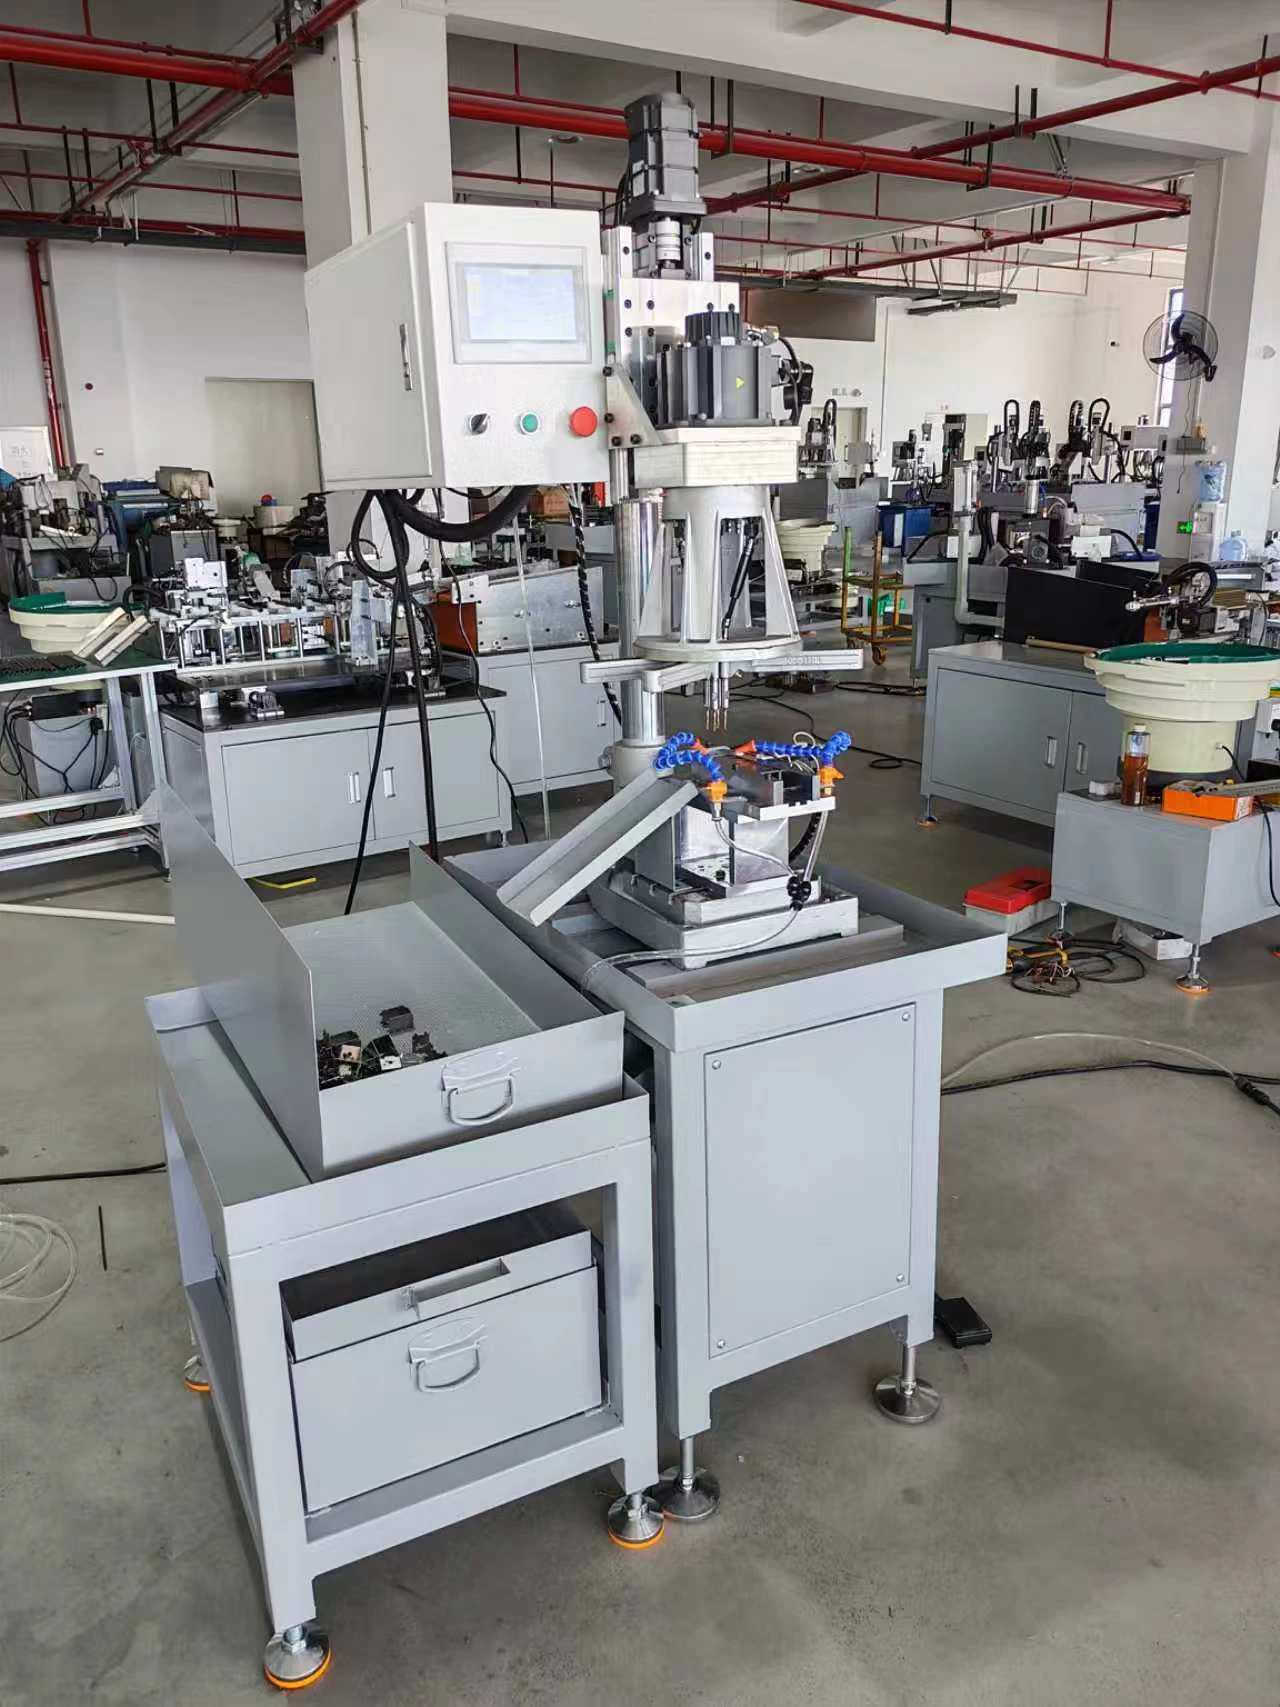
Отдельные приводы шпинделя и подачи
Сервопривод мощностью 1.5 kW вращает шпиндель, а отдельный сервопривод мощностью 0.75 kW обеспечивает подачу по направляющим.
 Открыть изображение в полном размере
Ручная подача деталей
Оператор подталкивает каждый корпус до установочной позиции. Перед автоматическим нарезанием резьбы дополнительное закрепление не требуется.
 Открыть изображение в полном размере
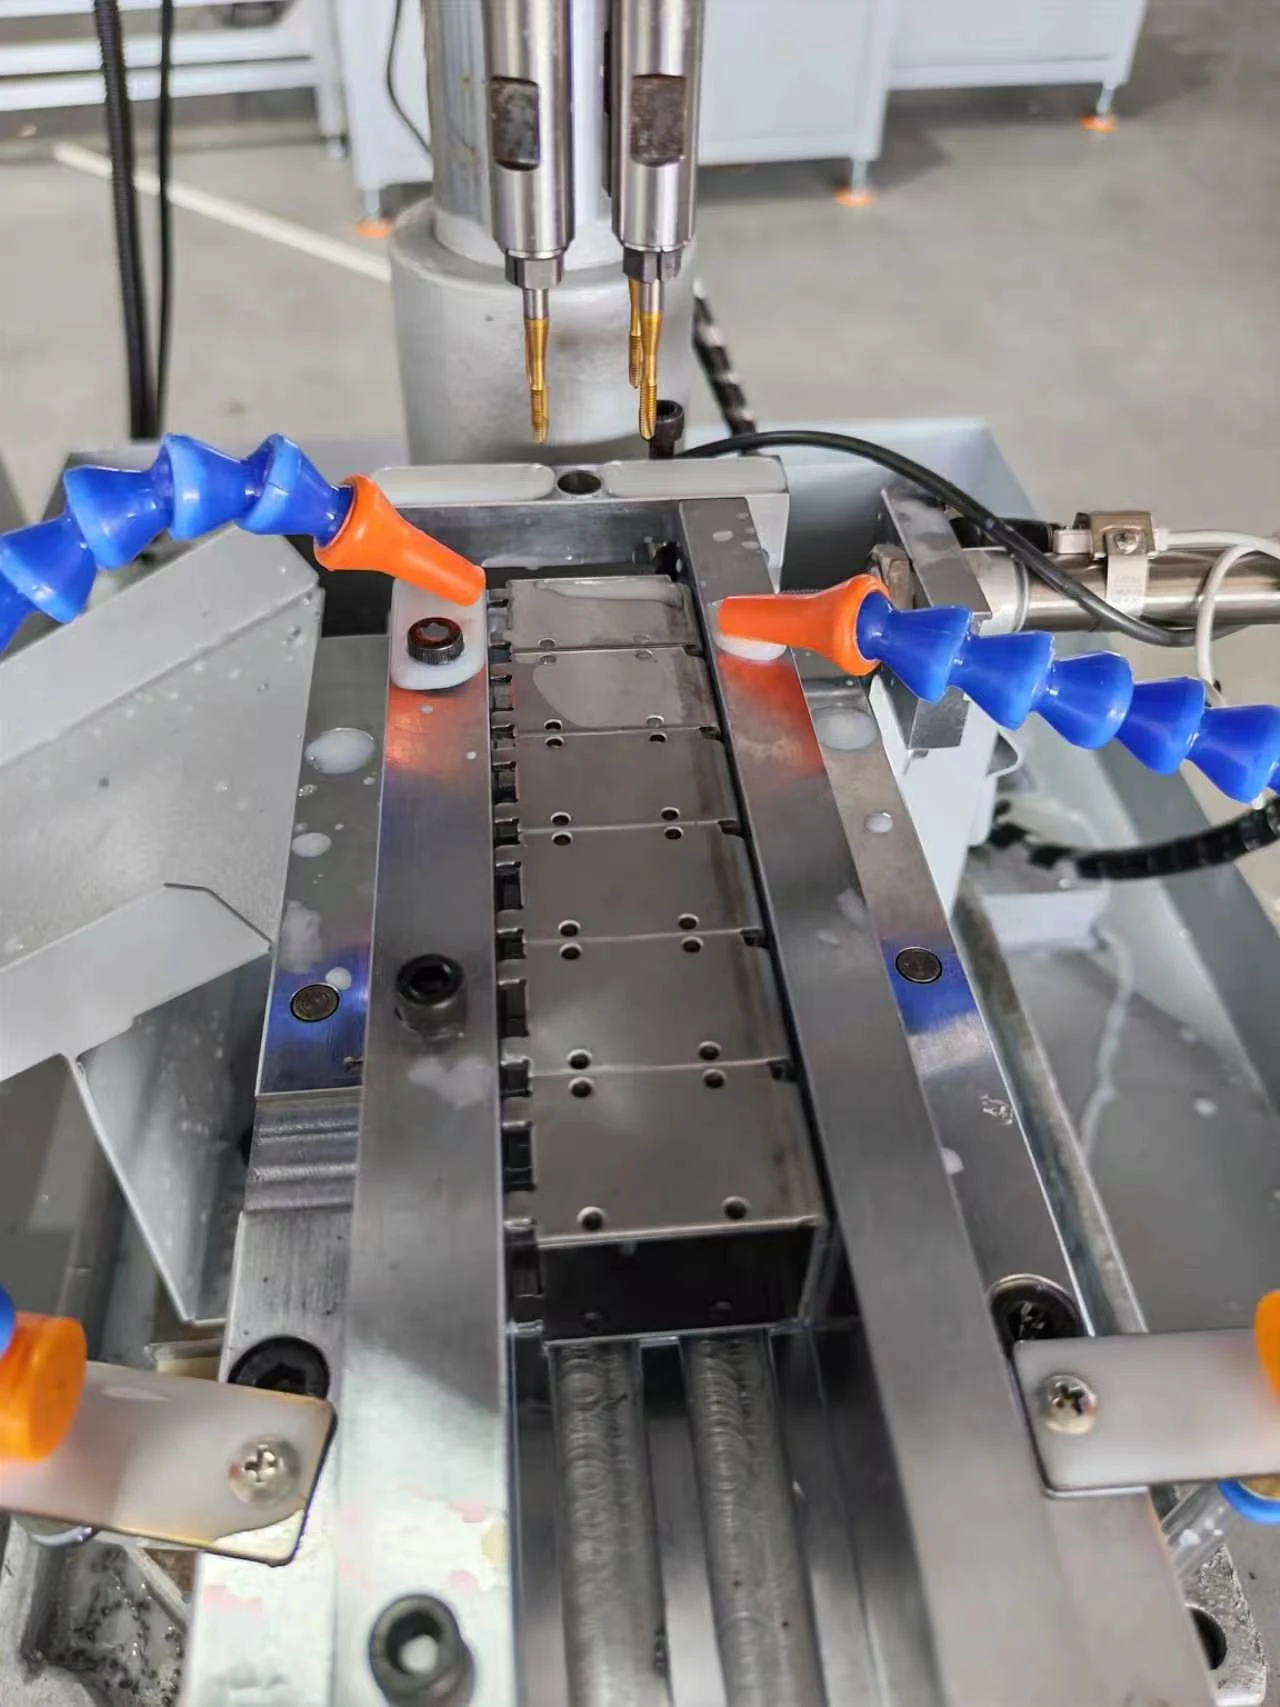
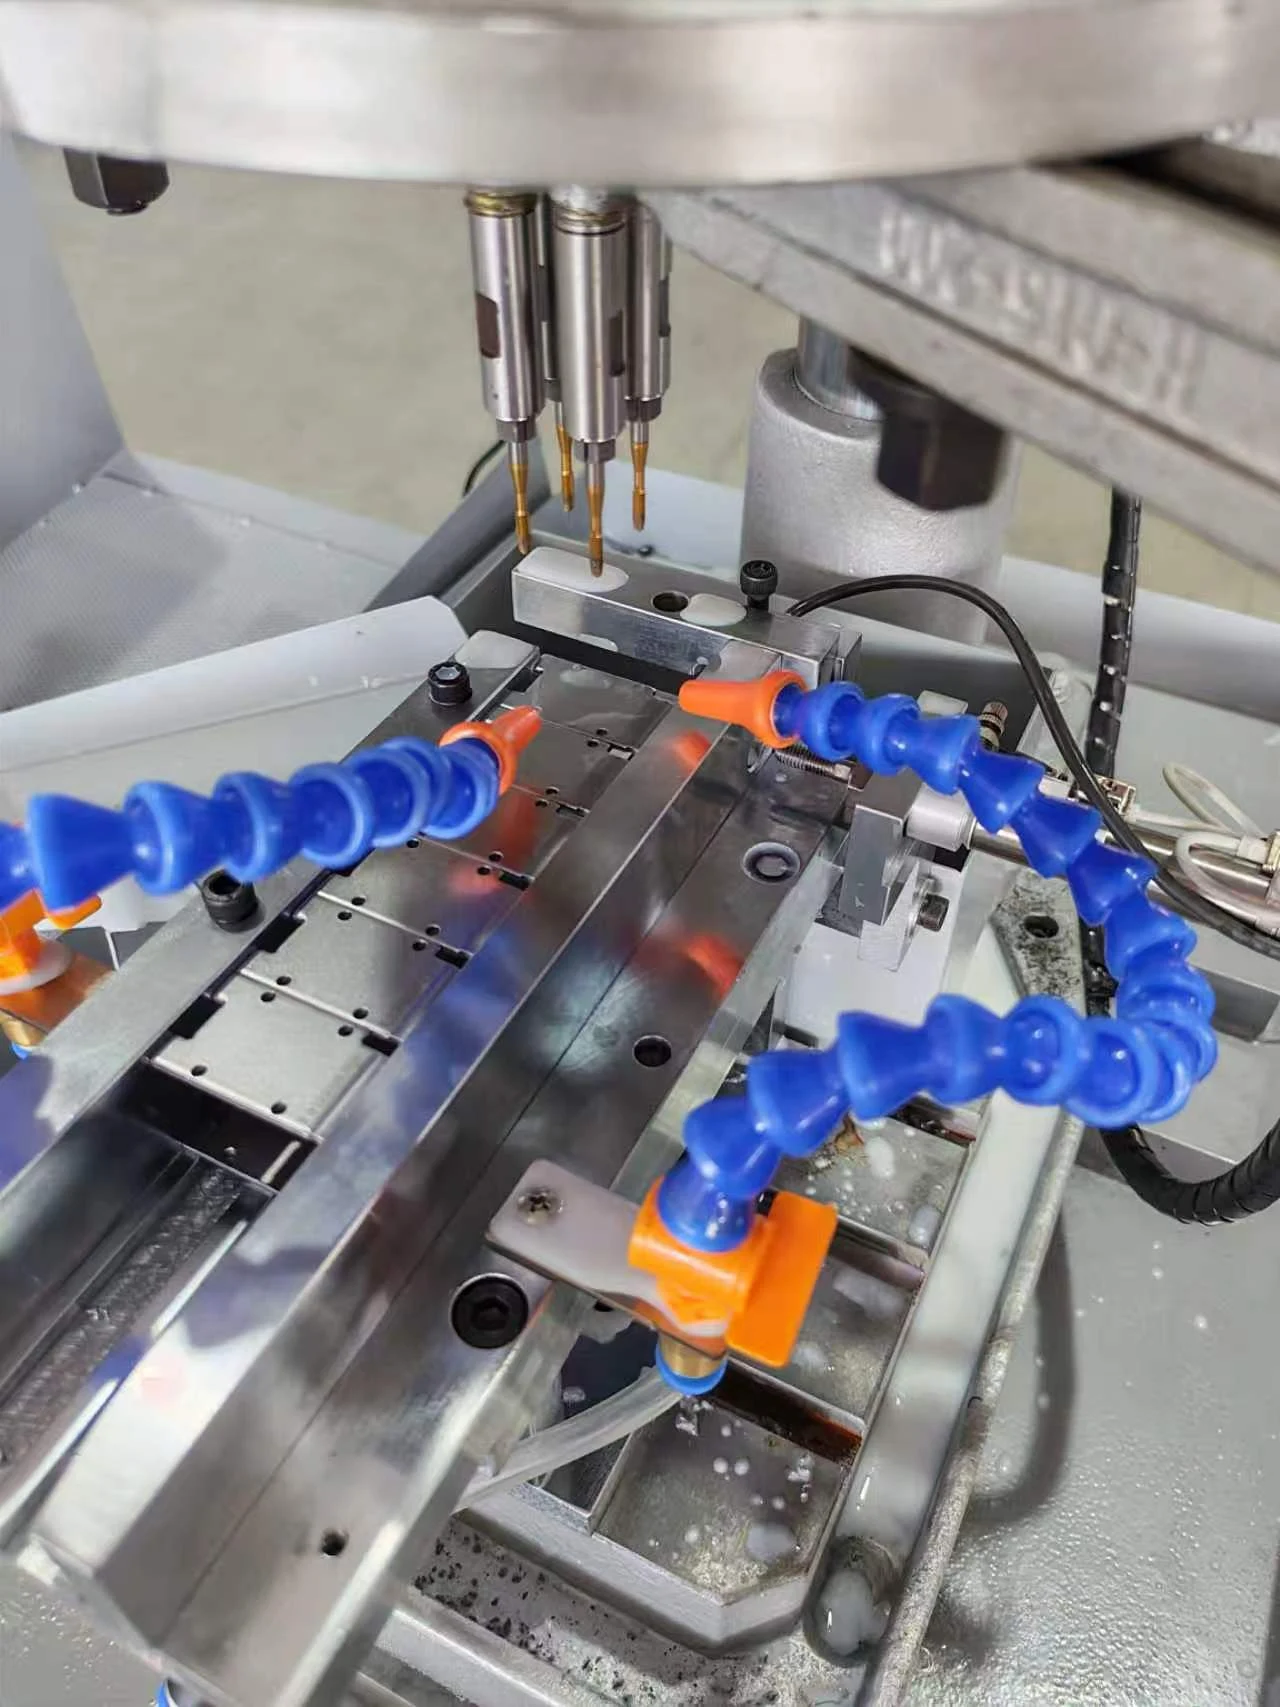
Приспособление и зона нарезания резьбы
Специальное приспособление устанавливает корпус под четырехшпиндельную головку CT5.
 Открыть изображение в полном размере
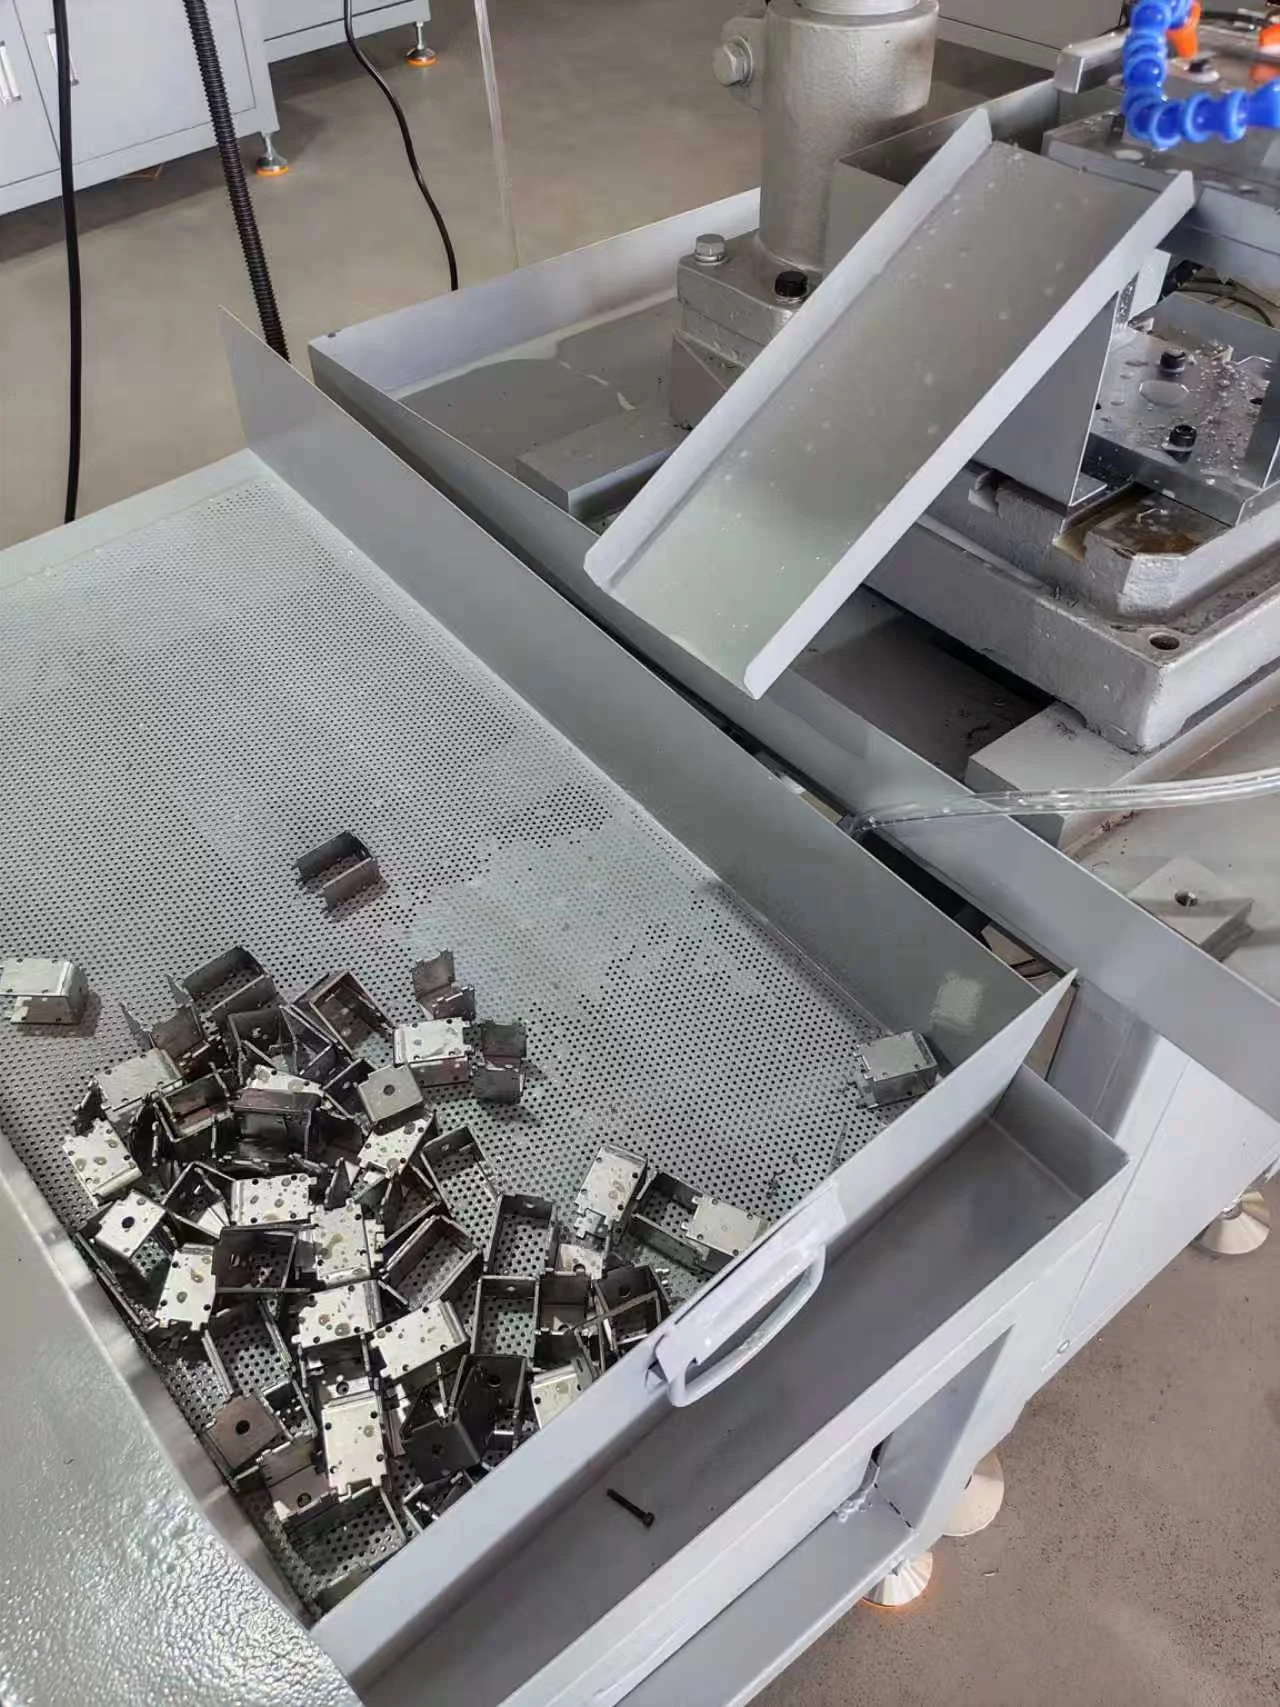
Пневматическая выгрузка и сбор
После нарезания резьбы пневматический механизм выталкивает готовый корпус в сборный желоб, устраняя необходимость извлекать его вручную.
 Открыть изображение в полном размере
Сенсорное управление
Сенсорный экран обеспечивает интерфейс оператора для системы управления сервоприводами и ПЛК.
Видео работы
Посмотрите последовательность перемещения деталей и процесс нарезания резьбы
Воспроизведите любой из двух видов, чтобы изучить работу поставленного станка.
Ручная подача и автоматическая выгрузка
Оператор подталкивает корпус в позицию. Станок нарезает резьбу в четырех отверстиях и пневматически выталкивает готовую деталь в сборный желоб.
Четырехшпиндельное нарезание резьбы крупным планом
Подробный вид приспособления и одновременного нарезания резьбы в четырех отверстиях.
Спланируйте ваше применение
Нужно нарезать несколько резьб малого диаметра за одну операцию?
Чертеж полезен, но для начала обсуждения достаточно четких фотографий детали и описания.
Обсудить вашу детальПолезная информация для обсуждения
- Чертеж детали или четкие фотографии корпуса
- Материал и толщина листа
- Размер резьбы, количество отверстий и межосевое расстояние
- Целевой цикл и предпочтительный способ перемещения деталей
Выбранный станок или решение будет включено в ваш запрос.
Связанные решения