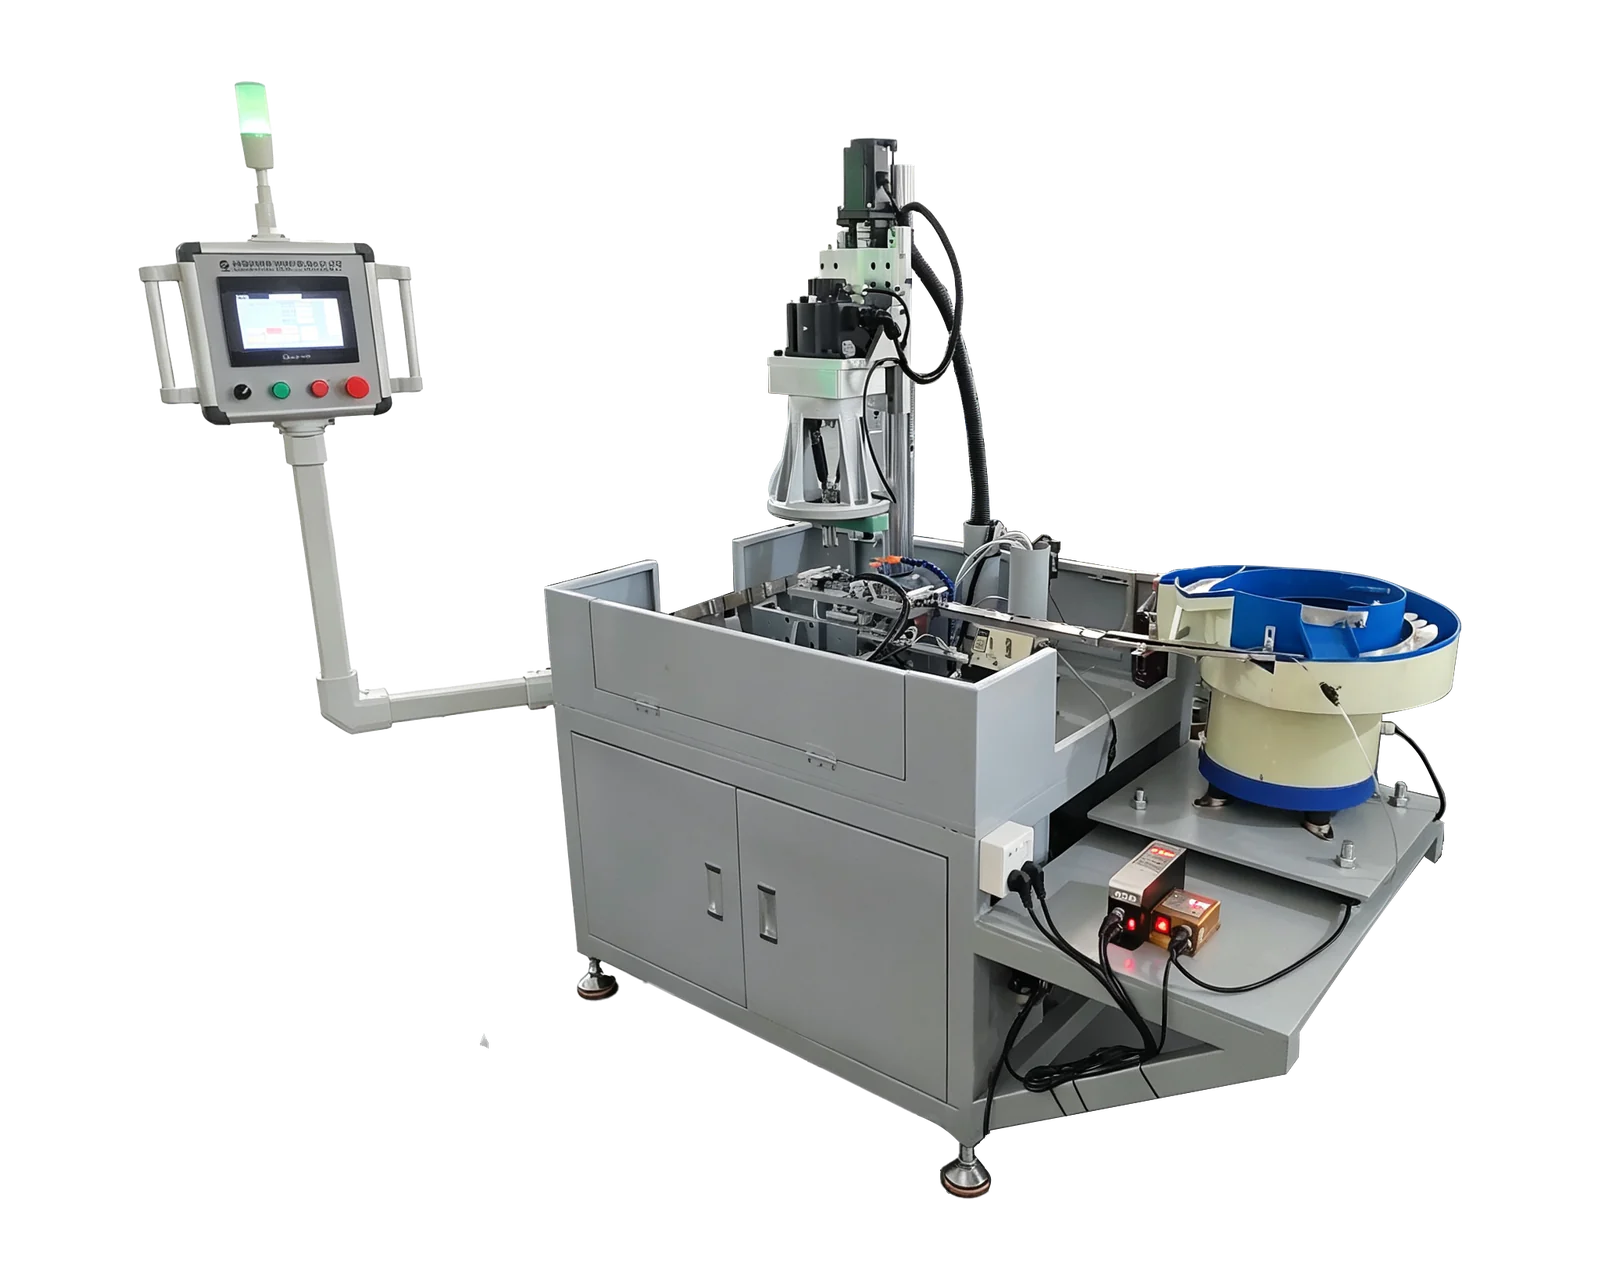
ดูเครื่องจักรสำหรับการสอบถามของคุณ
เครื่องเจาะและต๊าปหลายสปินเดิลแบบเซอร์โวคู่ →ทบทวนข้อมูลจำเพาะที่เผยแพร่และตัวเลือกการจัดชุดเทียบกับแบบชิ้นงานก่อนขอใบเสนอราคา
เริ่มจากช่วงเวลาส่งมอบและสัดส่วนชิ้นงาน
ให้ตารางความต้องการตามรหัสชิ้นงานและฉบับแก้ไขแบบแก่ผู้จัดจำหน่าย รวมจำนวนที่ต้องการในสัปดาห์ปกติ ช่วงที่มีความต้องการสูง และขนาดล็อตที่คาดว่าจะปล่อยผลิตจริง ความต้องการรายปีเพียงอย่างเดียวไม่แสดงว่าผลิตกระจายได้สม่ำเสมอหรือต้องเสร็จภายในช่วงส่งมอบสั้น แยกคำสั่งซื้อยืนยันออกจากการคาดการณ์ เพื่อให้การหารือกำลังผลิตสะท้อนความมั่นใจของแต่ละตัวเลข
อธิบายกะที่วางแผนไว้และวิธีใช้เครื่องร่วมกัน เครื่องที่รองรับชิ้นงานหลายตระกูลไม่สามารถจัดสรรชั่วโมงเดียวกันให้ทุกตระกูลได้ รวมความพร้อมของกระบวนการก่อนหน้าและข้อจำกัดของกระบวนการถัดไปเมื่อมีผลต่อเวลาที่ผลิตชิ้นงานได้ ข้อกำหนดเริ่มต้นควรอธิบายความต้องการผลิต ไม่ควรนำเสนอรอบเครื่องที่ต้องการเสมือนเป็นคำตอบที่พิสูจน์แล้ว
ตกลงความหมายของตัวเลขเวลาและผลผลิตแต่ละค่า
ใช้คำนิยามร่วมกันก่อนเปรียบเทียบข้อเสนอ ถามว่ารอบที่เสนอเริ่มจากฟิกซ์เจอร์ที่ใส่ชิ้นงานแล้ว รวมการถ่ายโอนและการใส่ชิ้นงาน หรืออธิบายเฉพาะการตัดเฉือน และระบุว่าผลผลิตนับชิ้นงานที่เสร็จหรือชิ้นงานที่ผ่านการยอมรับตามข้อกำหนดคุณภาพที่ตกลง แสดงชิ้นงานไม่ผ่านและชิ้นงานรอตรวจอย่างชัดเจน แทนการนับรวมในเป้าส่งมอบโดยไม่ระบุ
ใช้การคำนวณเพื่อเปิดเผยสมมติฐาน
พิจารณาตัวอย่างวางแผนสมมติ ไม่ใช่คำกล่าวอ้างสมรรถนะของ BINSING ผู้ซื้อต้องการชิ้นงานที่ผ่านการยอมรับ 600 ชิ้นในหนึ่งกะ กะมี 480 นาที โดยกันไว้ 60 นาทีอย่างชัดเจนสำหรับงานที่ไม่ใช่การผลิตตามแผน เหลือ 420 นาที หรือ 25200 วินาที หารด้วย 600 ได้เวลาผลิตที่มีอยู่ 42 วินาทีต่อชิ้นงานที่ผ่านการยอมรับที่ต้องการหนึ่งชิ้น นี่คือเวลาจัดสรรเพื่อวางแผน ไม่ใช่รอบเครื่องที่สาธิตพิสูจน์แล้ว
ตัวอย่างสมมติชิ้นงานตระกูลเดียวและยังไม่รวมการหยุดนอกแผนหรือชิ้นงานไม่ผ่าน แทนการใช้เปอร์เซ็นต์ประสิทธิภาพที่ไม่มีคำอธิบาย ให้แจกแจงความสูญเสียที่หักออกแล้วและที่ยังต้องประเมิน หากหนึ่งรอบออกมาหลายชิ้น ให้แยกผลผลิตต่อรอบออกจากผลผลิตต่อชิ้น และตรวจว่าตำแหน่งว่างหรือการพักชิ้นงานรอตรวจมีผลต่อการนับอย่างไร
ถามว่าจะยืนยันผลผลิตที่เสนออย่างไร
สำหรับใบเสนอราคาเริ่มต้น ขอให้ผู้จัดจำหน่ายระบุว่าตัวเลขผลผลิตเป็นค่าประมาณและแจ้งพื้นฐานที่ใช้ แยกข้อกำหนดการตัดเฉือนที่ทราบแล้วออกจากสมมติฐานการใส่ชิ้นงาน การเติมชิ้นงาน การเปลี่ยนงาน และการตรวจ ระบุว่าสมมติฐานใดต้องใช้ชิ้นงานตัวแทนหรือการสาธิตภายหลัง วิธีนี้สร้างทางจากค่าประมาณเบื้องต้นสู่หลักฐานที่ทบทวนได้ โดยไม่แสดงผังที่ยังไม่ทดสอบเป็นคำมั่นด้านผลผลิต
ในการสังเกตที่ตกลง ให้บันทึกฉบับแก้ไขชิ้นงาน สภาพขาเข้า จำนวนบุคลากร ระยะเวลาสังเกต จำนวนที่เสร็จ และจำนวนที่ผ่านการยอมรับ บันทึกการหยุดชะงักและกิจกรรมที่ทำอยู่นอกช่วงสังเกต การเดินเครื่องสั้นที่เสถียรอาจตอบคำถามเรื่องลำดับ แต่ยังไม่ตอบพฤติกรรมเมื่อผลิตนานขึ้น ระบุว่าสิ่งที่สังเกตรองรับข้อใดและยังต้องประเมินอะไร ก่อนยืนยันเป้าผลผลิต
แยกการเปลี่ยนความต้องการออกจากคำกล่าวอ้างของเครื่อง
เปรียบเทียบข้อกำหนดที่บันทึกไว้กับการจัดชุดที่เสนอและหลักฐาน หากยังมีช่องว่าง ให้หารือการเปลี่ยนแผนผลิต ขอบเขตการใส่ชิ้นงาน หรือผังอุปกรณ์เป็นทางเลือกแยกกัน สำหรับแพลตฟอร์มมาตรฐาน การทบทวนยังต้องใช้เครื่องมือและฟิกซ์เจอร์จริง สำหรับเซลล์ผลิตสั่งทำ ต้องรวมความสัมพันธ์ระหว่างสถานีและงานรอบข้างไว้ในขอบเขตผลผลิตด้วย
เก็บตารางความต้องการและคำนิยามเวลาไว้กับใบเสนอราคา เมื่อปริมาณคำสั่งซื้อ บุคลากร หรือสัดส่วนชิ้นงานเปลี่ยน ให้ปรับข้อกำหนดและถามว่าการประเมินเดิมยังใช้ได้หรือไม่ ส่งแบบ สัดส่วนล็อต และช่วงเวลาผลิตให้ BINSING ทางอีเมลเพื่อเริ่มหารือ ขอเอกสารแยกระหว่างผลผลิตที่ต้องการ ผลผลิตประมาณ และหลักฐานที่ต้องใช้ยืนยันผังที่เสนอ