
งานจับยึดตลอดเส้นทาง
ระบุทางเข้าของเครื่องมือและวิธีจับยึดสำหรับแต่ละลักษณะงาน ระบุว่าชิ้นงานอยู่ในฟิกซ์เจอร์เดียวตลอดหรือมีการย้าย และตรวจสอบความสัมพันธ์ตามแบบอย่างไรหลังครบทุกขั้นตอน
โซลูชันสั่งทำ
วางขั้นตอนเจาะ ลบมุม และต๊าปเกลียวรอบโต๊ะหมุนแบ่งสถานี BINSING ประเมินหน้าที่แต่ละสถานี ฟิกซ์เจอร์ เครื่องมือ และวิธีป้อนชิ้นงานตามแบบและกระบวนการของคุณ ขอการกำหนดค่าแบบหลายสถานีพร้อมขอบเขตงานที่ชัดเจน

รวมการทำงานซ้ำๆ เข้าด้วยกันเป็นลำดับเดียว
การเจาะ · การลบคม · การต๊าปเกลียว · การแบ่งตำแหน่ง
เส้นทางตัวอย่างนี้จะอธิบายคำถามที่แผนสถานีควรตอบ ไม่ใช่จำนวนสถานีที่ระบุหรืออ้างว่าการดำเนินการทุกรายการได้รับการจัดเตรียมไว้ ข้อเสนออาจรวม แยก หรือละเว้นฟังก์ชันต่างๆ หลังจากตรวจสอบชิ้นส่วนแล้ว
| ฟังก์ชัน | ขอบเขตในการตรวจสอบ | สิ่งที่ต้องยืนยันสำหรับชิ้นงาน |
|---|---|---|
| โหลดและระบุตำแหน่ง | ชิ้นส่วนจะเข้าสู่สถานะที่ตกลงไว้และตั้งอยู่สำหรับเส้นทาง | ใครเป็นคนโหลด วิธีกำหนดทิศทาง และการอ้างอิงตำแหน่งใด |
| เจาะ | ต้องเจาะรูตั้งต้นก่อนเข้าสู่ขั้นตอนต๊าปเกลียว | รหัสลักษณะงาน การเข้าถึงเครื่องมือ ระยะห่างของเศษ และข้อกำหนดของรูที่เตรียมไว้ |
| ลบมุม หากจำเป็น | เตรียมขอบหรือปากรูตามที่ระบุในแบบ ณ ขั้นตอนที่กำหนด | เข้าถึงพื้นผิวชิ้นงานใด และจำเป็นต้องมีตำแหน่งหรือเครื่องมือแยกต่างหากหรือไม่ |
| ต๊าปเกลียว | รูที่เตรียมไว้จะไปถึงเครื่องมือต๊าปเกลียวที่กำหนด | ข้อกำหนดเฉพาะของเกลียว ความลึก ความสัมพันธ์ในการป้อน/การหมุน และวิธีการถอนออก |
| ขนถ่ายและตรวจสอบ | นำชิ้นงานที่ทำเสร็จออกจากกระบวนการ แล้วใช้การตรวจสอบที่ตกลงกันตัดสินการรับหรือคัดแยก | รวมการตรวจสอบใดบ้าง ซึ่งเกิดขึ้นภายนอกเครื่องจักร และตำแหน่งที่รวบรวมชิ้นส่วน |
ในรูปแบบที่ประเมิน หลายชิ้นงานอาจอยู่คนละสถานีพร้อมกัน แต่ชิ้นงานแต่ละชิ้นยังต้องผ่านขั้นตอนตามลำดับที่กำหนด จำนวนสถานี จำนวนหัวตัดเฉือน และจำนวนชิ้นงานสำเร็จต่อการแบ่งตำแหน่งหนึ่งครั้งเป็นคนละค่า ไม่มีค่าใดเพียงค่าเดียวใช้ยืนยันผลผลิตได้
ระบุทางเข้าของเครื่องมือและวิธีจับยึดสำหรับแต่ละลักษณะงาน ระบุว่าชิ้นงานอยู่ในฟิกซ์เจอร์เดียวตลอดหรือมีการย้าย และตรวจสอบความสัมพันธ์ตามแบบอย่างไรหลังครบทุกขั้นตอน
ขอแผนภาพเวลาที่แสดงการตัดเฉือน การถอยเครื่องมือ การแบ่งตำแหน่ง การหยุดนิ่ง และการป้อน/นำชิ้นงานออก ยืนยันว่าขั้นตอนใดซ้อนเวลากันได้ แล้วเปรียบเทียบจำนวนชิ้นงานที่ผ่านเกณฑ์ในช่วงสังเกตที่ตกลงกัน รวมเหตุหยุดที่เกี่ยวข้อง
เปรียบเทียบทั้งสองแบบโดยใช้รุ่นชิ้นงาน ขั้นตอนที่ต้องทำ และสภาพชิ้นงานขาเข้าเดียวกัน ชื่อรูปแบบการเคลื่อนที่อย่างเดียวไม่บอกทางเข้าของเครื่องมือ งานเปลี่ยนรุ่น หรือผลผลิต ขอให้เสนอเส้นทางกระบวนการครบถ้วนสำหรับแต่ละทางเลือก
ข้อมูลอ้างอิงอุปกรณ์เหล่านี้แสดงเค้าโครง ข้อมูลจำเพาะและประสิทธิภาพได้รับการยืนยันสำหรับการกำหนดค่าและชิ้นงานที่เสนอ
สถานีแต่ละแห่งทำขั้นตอนต่อเนื่องบนชิ้นงานที่ถูกแบ่งตำแหน่งตามลำดับ
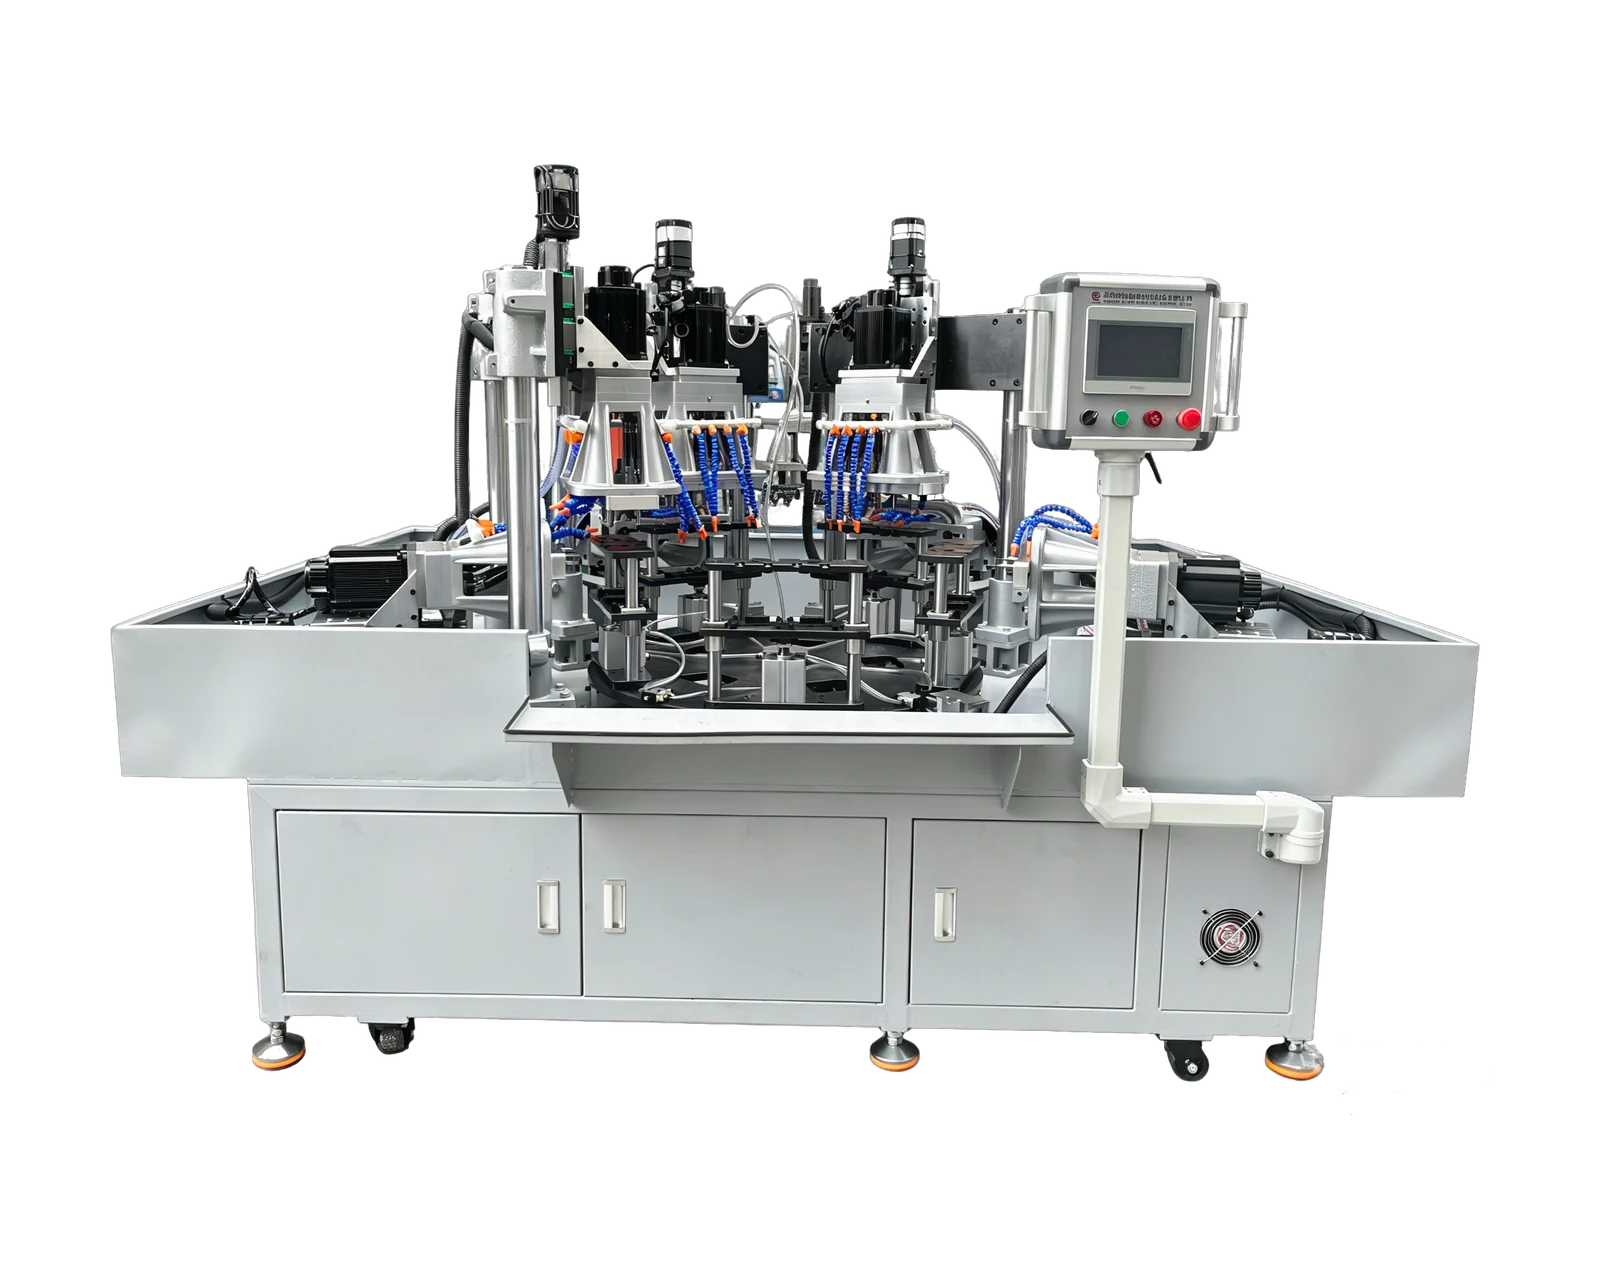
โครงสร้างแบบหมุนนำหัวเครื่องจักรหลายตัวมาไว้ในลำดับการประมวลผลชิ้นส่วนเดียว
มีวิดีโอการใช้งานและคำแนะนำระยะไกลเป็นภาษาอังกฤษและภาษาจีน
ชมวิดีโออ้างอิงอุปกรณ์ใบเสนอราคาเครื่องเจาะและต๊าปแบบหมุนควรระบุการจัดเรียงดัชนี ฟังก์ชันของสถานี หัวที่ติดตั้ง อุปกรณ์จับยึด เครื่องมือ และขอบเขตการป้อนชิ้นงาน เพิ่มส่วนควบคุม การจัดการเศษ/สารหล่อเย็น การจ่ายออก และการตรวจสอบที่ตกลงร่วมกันแยกกัน แยกแยะการกำหนดค่าที่ให้มาจากสถานีหรือฟังก์ชันเสริมในอนาคต
แบบจัดวางต้องระบุว่าสถานีใดทำงานพร้อมกันและขั้นตอนใดต้องรอ การเจาะและต๊าปรูเดียวกันยังต้องทำตามลำดับ แม้ขณะนั้นจะตัดเฉือนชิ้นงานอื่นที่สถานีอื่นก็ตาม
เริ่มต้นด้วยฟังก์ชันการทำงาน การเข้าถึง การทำงาน และการจัดการที่จำเป็น เส้นทางที่ตรวจสอบแล้วจะเป็นตัวกำหนดการจัดสถานี อิมเมจเครื่องที่เผยแพร่เป็นข้อมูลอ้างอิงการกำหนดค่า ไม่ใช่ข้อกำหนดเฉพาะของสถานีคงที่สำหรับชิ้นส่วนของคุณ
สามารถตรวจสอบการป้อนชิ้นงานแบบแมนนวลหรือแบบอัตโนมัติได้ด้วยรูปแบบการหมุน การป้อนอัตโนมัติจำเป็นต้องมีการประเมินและขอบเขตการนำเสนอชิ้นส่วนของตัวเอง รวมบรรจุภัณฑ์ที่เข้ามา การวางแนว พื้นผิวที่ได้รับการป้องกัน และชิ้นส่วนที่เป็นตัวแทนในการทบทวนนั้น
กำหนดความรับผิดชอบที่ชัดเจนในแต่ละขั้นตอน
เปรียบเทียบเค้าโครงเหนือขอบเขตกระบวนการเดียวกัน
เชื่อมโยงเค้าโครงที่มองเห็นได้กับหลักฐานที่คุณต้องการ
ให้ขอบเขตการจัดการมองเห็นได้ในข้อเสนอ

แท่นตัดเกลียวภายในแบบเกียร์ขับเคลื่อนสำหรับการตัดเกลียวซ้ำๆ เลือกเฟืองพิทช์เกลียว เครื่องมือ และฟิกซ์เจอร์สำหรับชิ้นงานของคุณ
ดูรายละเอียด
แท่นหลายสปินเดิลใช้เซอร์โวควบคุมการหมุนสปินเดิลและการป้อนเครื่องมือ เลือกหัวและฟิกซ์เจอร์ให้เหมาะกับรูและเกลียวบนชิ้นงาน
ดูรายละเอียดส่งแบบ วัสดุ รายละเอียดรูและเกลียว เป้าหมายการผลิต และวิธีโหลดชิ้นงานที่ต้องการ