
Mehrspindelbohren · Anwendungsfall
Servo-Bohren von PVC-Bauteilen mit sechs Spindeln
Mehrere Löcher in einem PVC-Bauteil in einem Arbeitsgang bohren, mit einstellbarer Einrichtung für unterschiedliche Bauteilvarianten. Der Bediener bestückt die Aufnahme und entnimmt jedes Fertigteil; Servoantriebe steuern Spindelrotation und Vorschub.
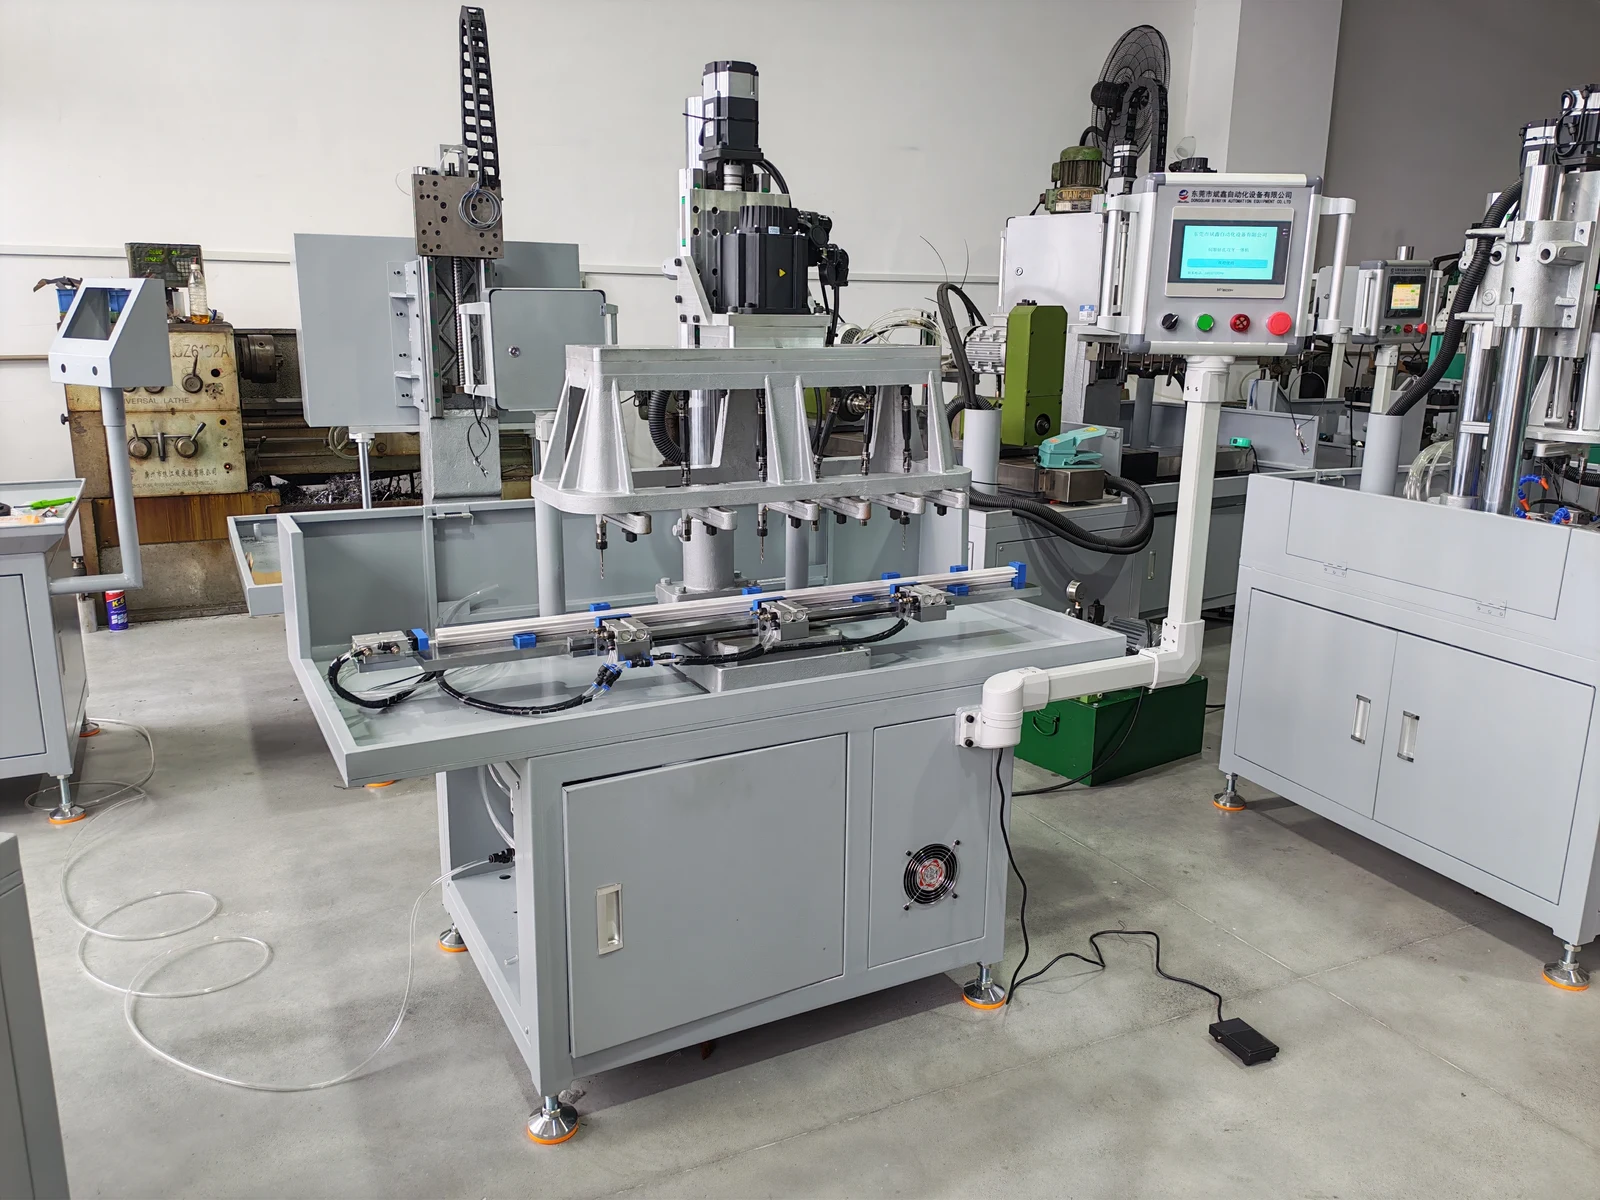 Bild in voller Größe anzeigen ↗
Die Aufgabe des Kunden
Eine einstellbare Einrichtung für mehrere PVC-Bauteile verwenden
Der Kunde wollte mehrere Löcher gleichzeitig bohren und die Maschine auf mehrere PVC-Bauteilvarianten einstellen können, um den Personalbedarf in der Produktion zu senken.
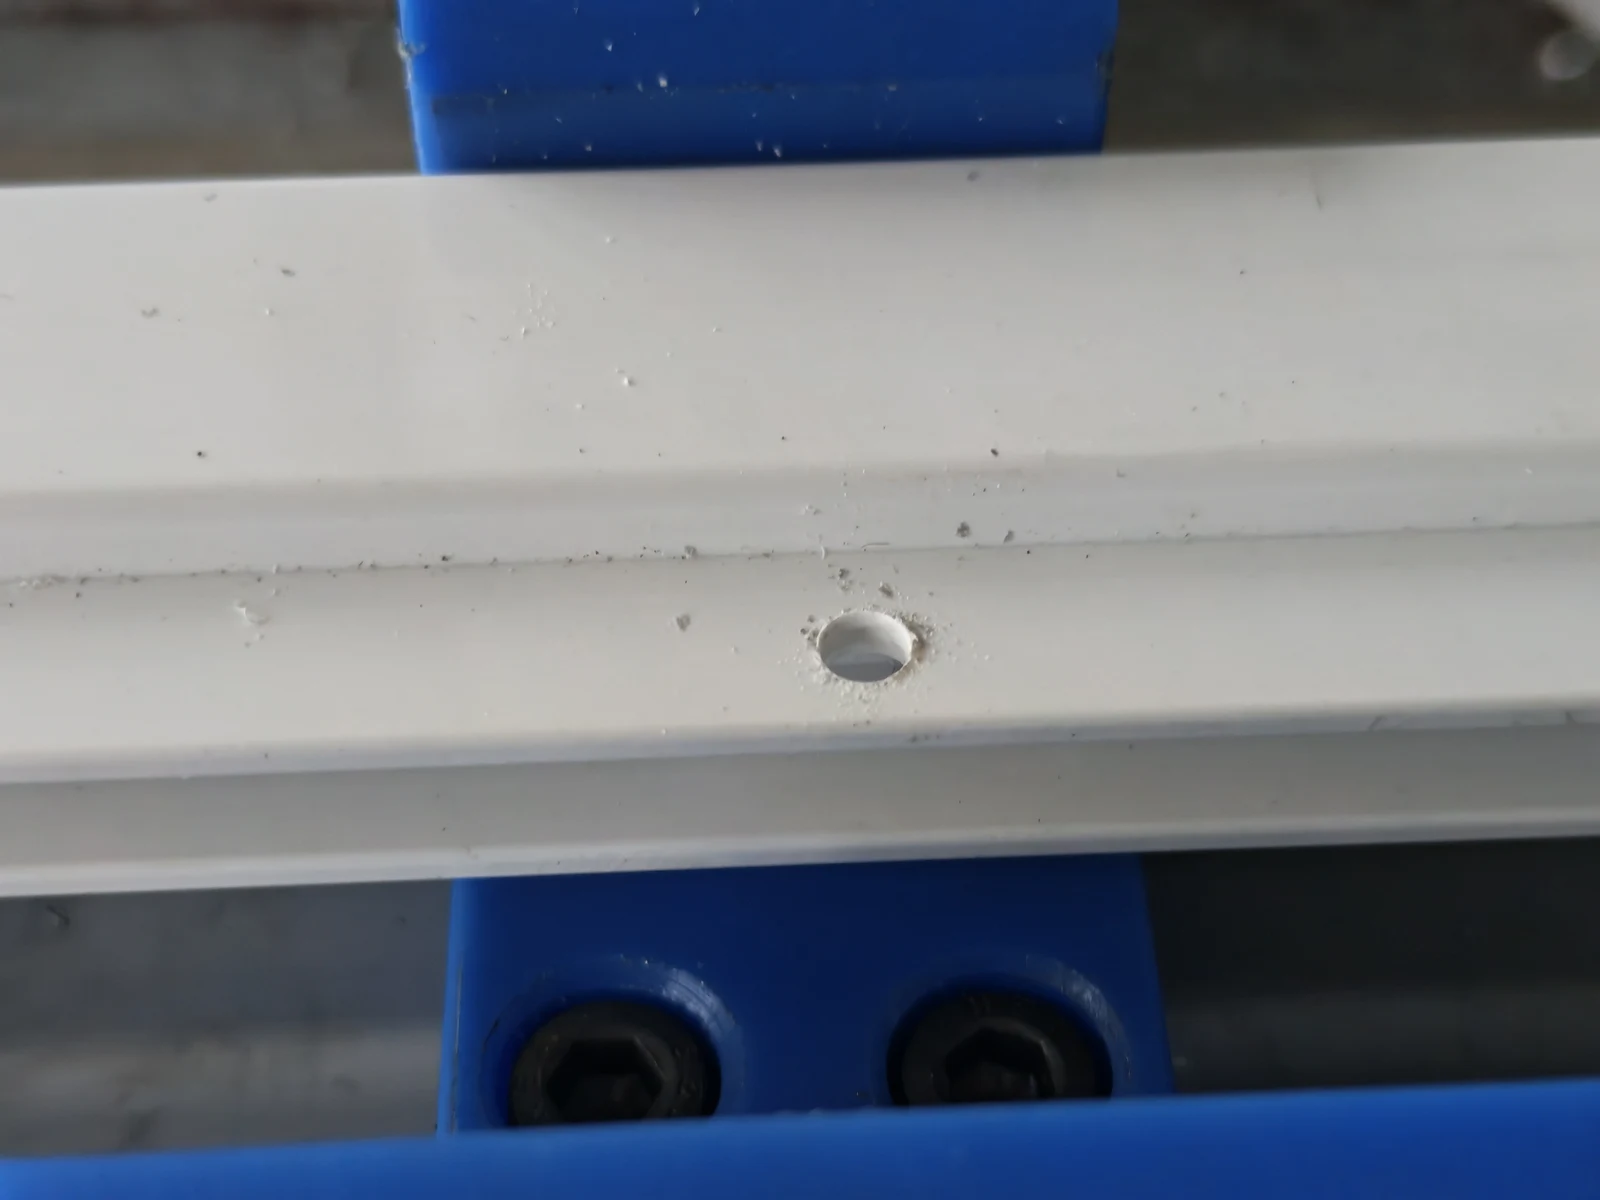 Bild in voller Größe anzeigen ↗
Auf das Lochbild einstellen und gemeinsam bohren
Die angegebenen Bauteile sind 540 bis 1184 mm lang und benötigen Bohrungen mit 3 bis 5.5 mm Durchmesser. Die Sechsspindelanordnung vereint mehrere Bohrpositionen in einem Arbeitsgang.
Die Maschine lässt sich für die bereitgestellten Bauteilvarianten einstellen. Der Bediener legt das Bauteil in die Aufnahme, startet den Bohrvorgang und entnimmt es nach der Bearbeitung.
Für Ihre Anwendung prüfen wir Länge, Querschnitt und Lochpositionen aller Varianten gemeinsam. Diese Angaben bestimmen Aufnahme und Spindelanordnung.
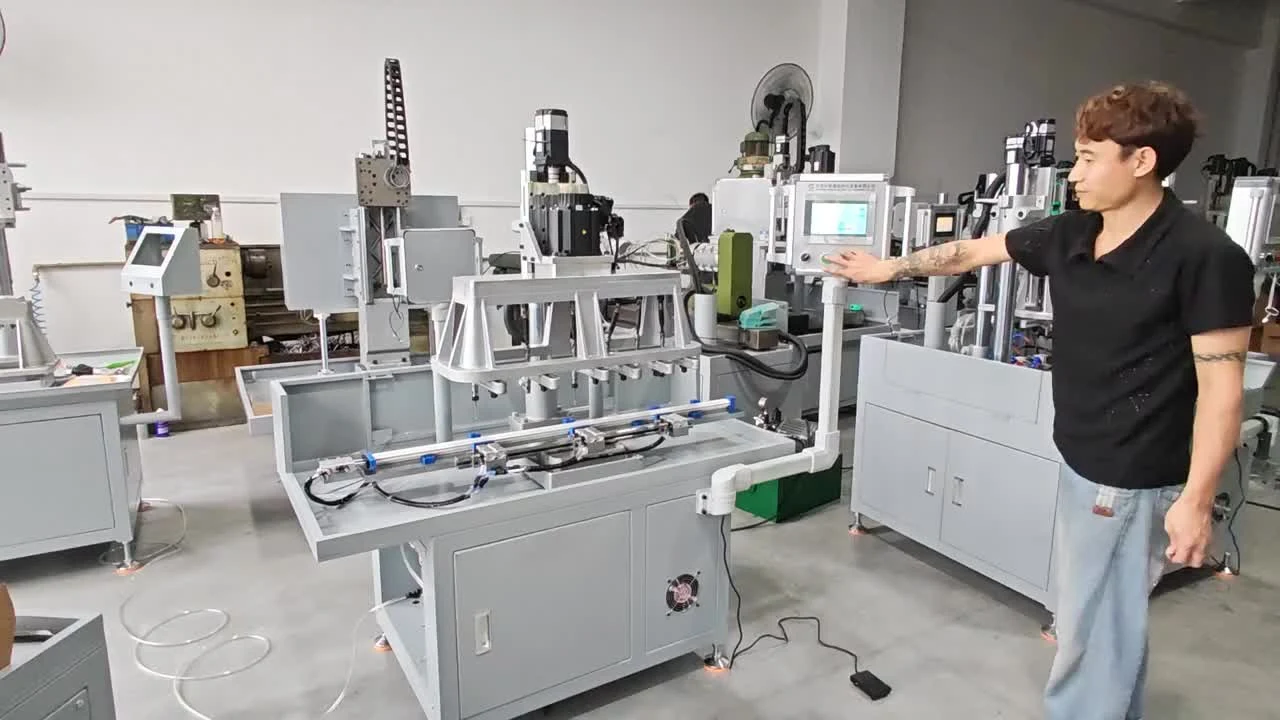
Video aus der Werkhalle
Maschinenstart und Bohren ansehen
Sehen Sie, wie der Bediener die Maschine startet und der Mehrspindelkopf bei ursprünglicher Betriebsgeschwindigkeit bohrt.
Arbeitsablauf
Manuelle Handhabung mit automatischem Mehrlochbohren
Werkstück einlegen
Der Bediener legt ein PVC-Bauteil in die Aufnahme und positioniert es zum Bohren.
Bearbeitung starten
Der Bediener startet die Maschine. Die SPS-Steuerung koordiniert den Bohrablauf.
Löcher gemeinsam bohren
Der Mehrspindelkopf bohrt mehrere Löcher in einem Arbeitsgang, mit servogesteuerter Spindelrotation und Vorschub.
Entnehmen und neu beladen
Nach Abschluss des Bohrens und Rückzug des Kopfes entnimmt der Bediener das Bauteil und legt das nächste ein.
Maschinenkonfiguration
Separate Servoantriebe für Rotation und Vorschub
Ein Servomotor mit 1.5 kW treibt das Spindelsystem an. Ein separater Servomotor mit 0.75 kW steuert den Vorschub; SPS und Touchscreen ermöglichen die Koordination und Parametereinstellung.
Die Aufnahme wird pneumatisch über Zylinder betätigt. Be- und Entladen bleiben manuell; die einstellbare Einrichtung eignet sich für die angegebenen PVC-Bauteilvarianten.
| Werkstückmaterial | PVC |
|---|---|
| Werkstücklänge | 540–1184 mm |
| Bohrdurchmesser | Ø3–5.5 mm |
| Spindelanordnung | Sechs Spindeln für gleichzeitiges Mehrlochbohren |
| Be- und Entladen | Manuell |
| Spindelmotor | 1.5-kW-Servomotor |
| Vorschubmotor | 0,75-kW-Servomotor |
| Betätigung der Aufnahme | Pneumatikzylinder |
| Steuerungssystem | SPS mit Parametereinstellung über Touchscreen |
| Stromversorgung | 380 V |
| Maschinenabmessungen | Ca. 1400 × 800 × 1700 mm |
| Maschinengewicht | Ca. 200 kg |
Maschinen- und Werkstückdetails
Aufnahme, Werkzeuge und Maschinenanordnung ansehen
Ausgewählte Fotos zeigen unterschiedliche Ansichten der Maschine und ihrer Arbeitskomponenten. Öffnen Sie jedes Foto in voller Größe.
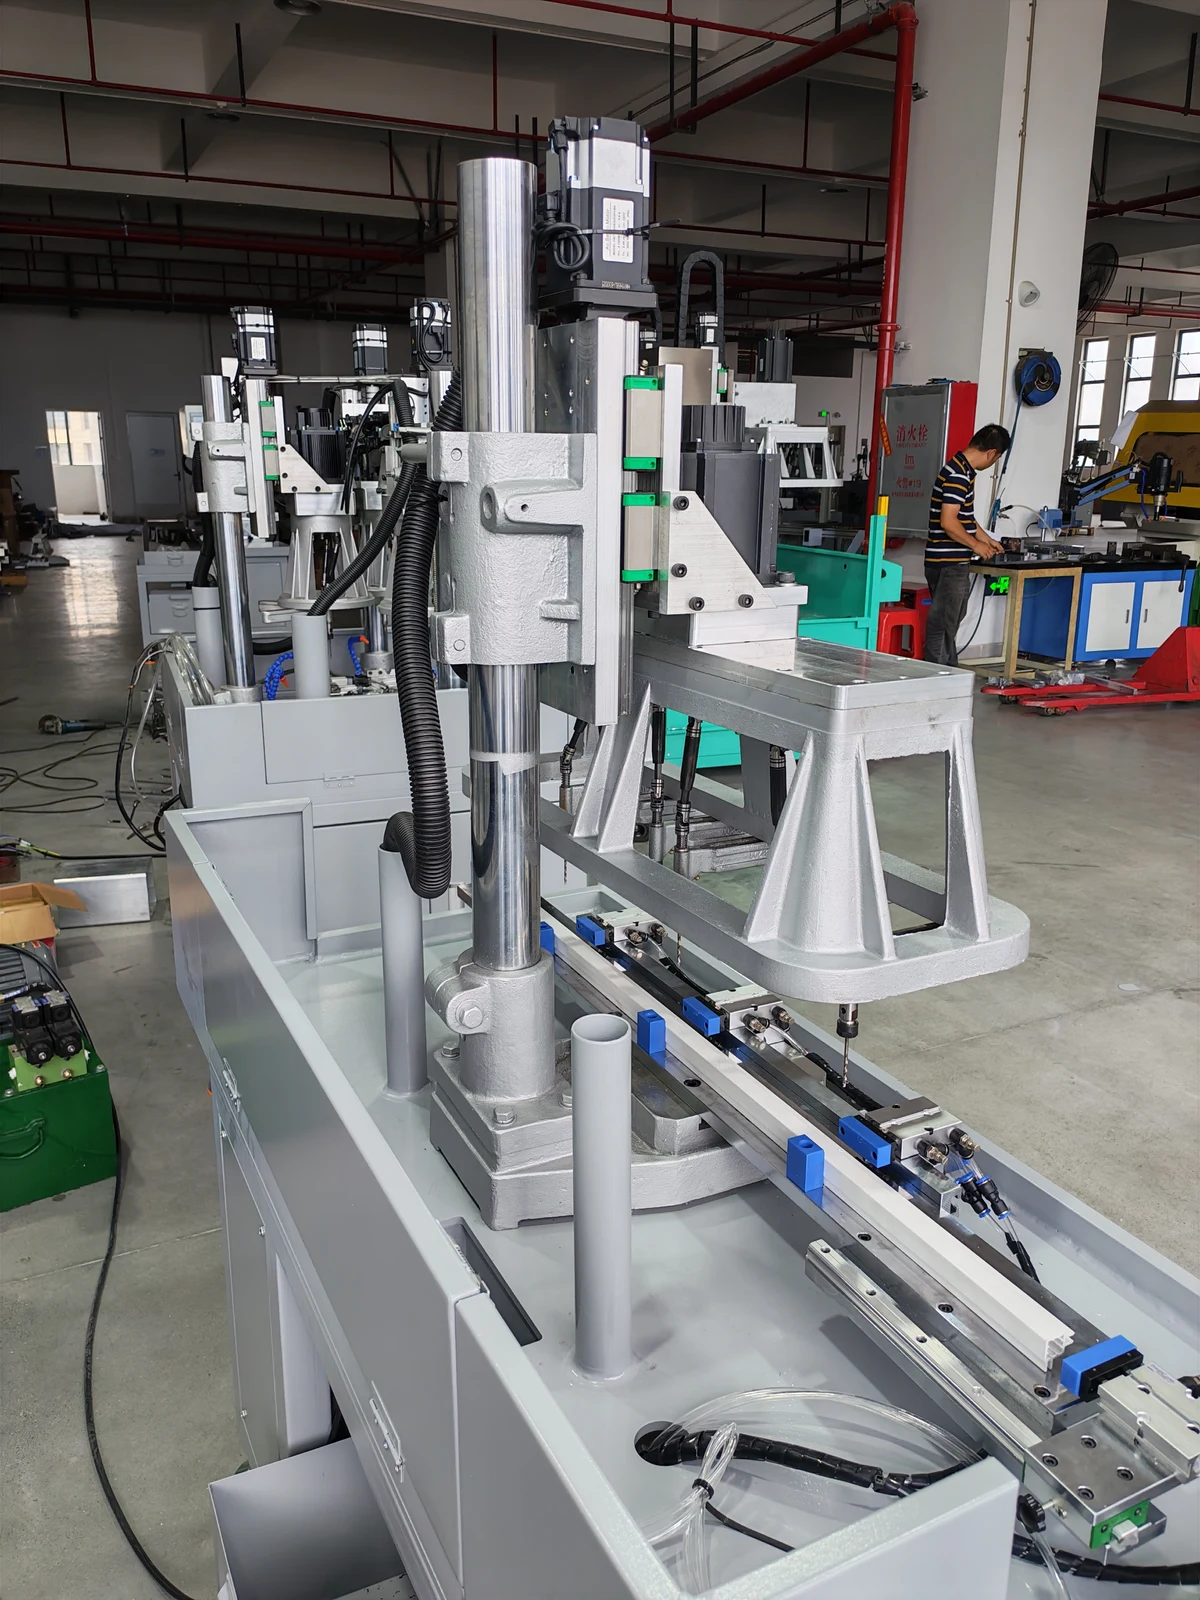 Bild in voller Größe anzeigen ↗
Seitenansicht
Seitenansicht von Säule, Vorschubeinheit und Werkstückaufnahme.
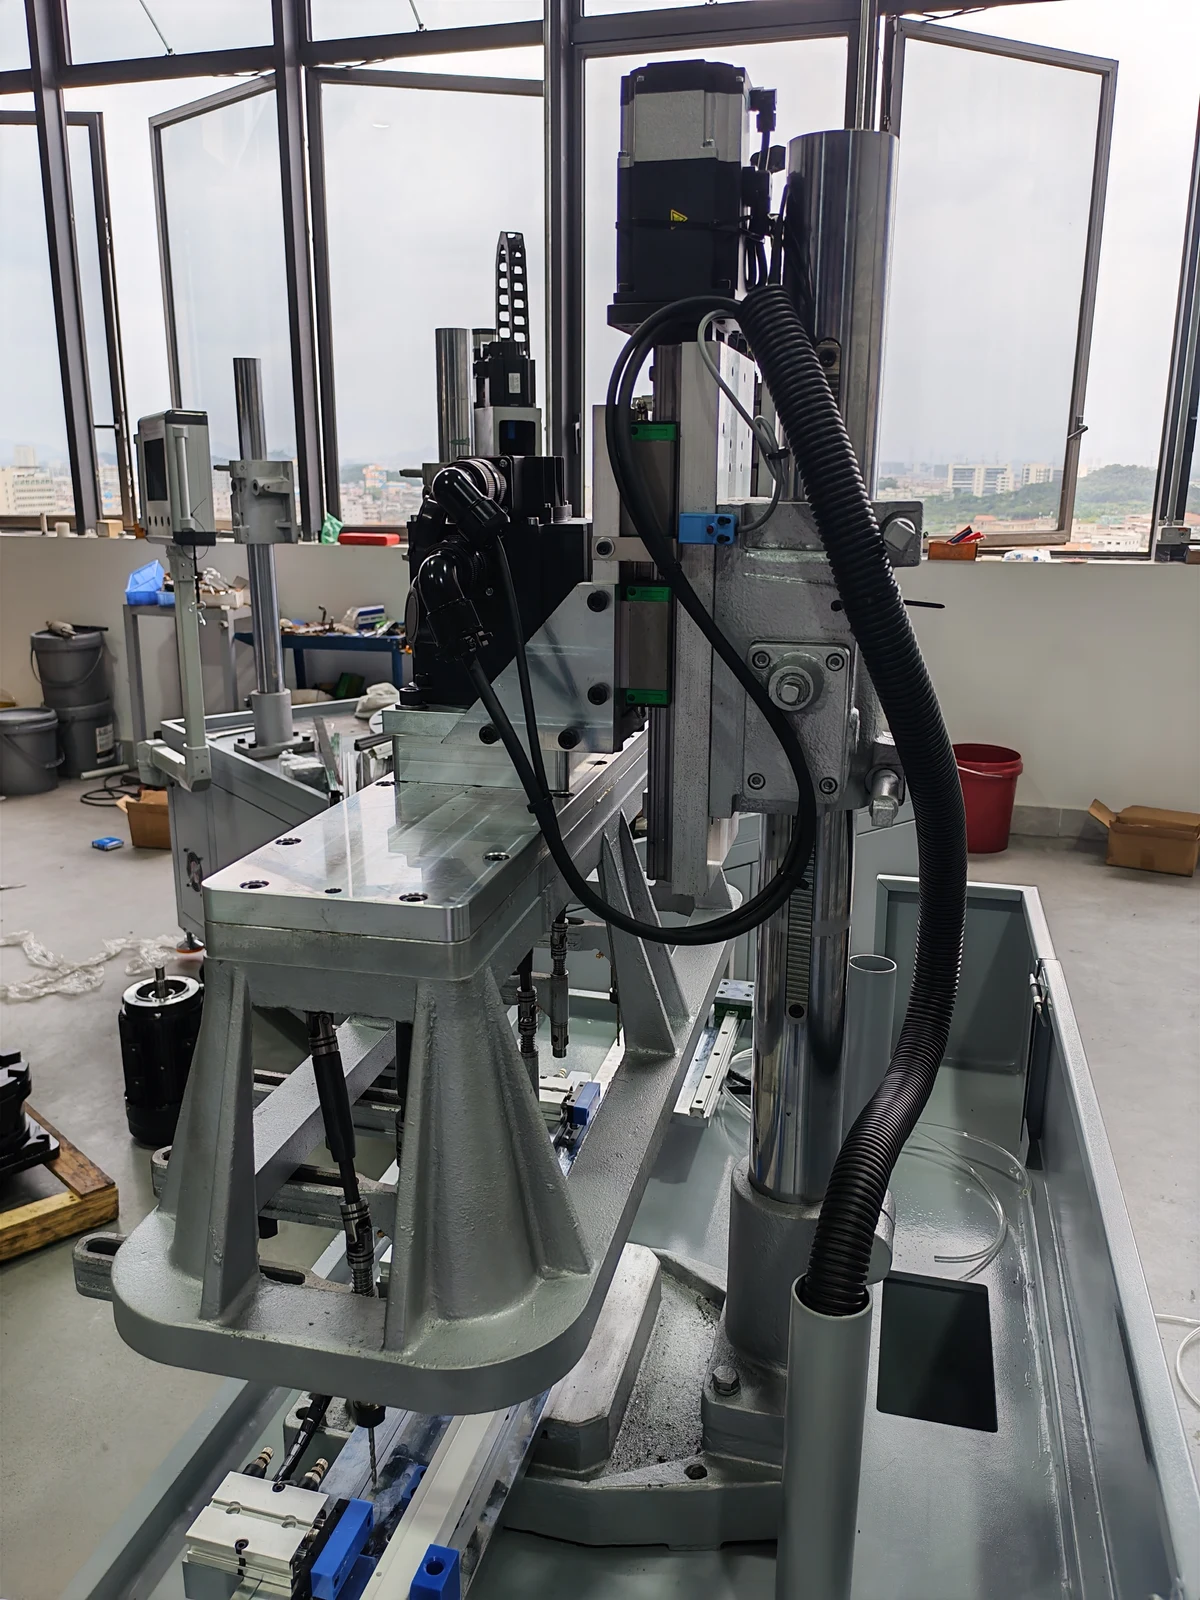 Bild in voller Größe anzeigen ↗
Rückansicht
Rückansicht von Kopfträger und Verkabelung der Servoantriebe.
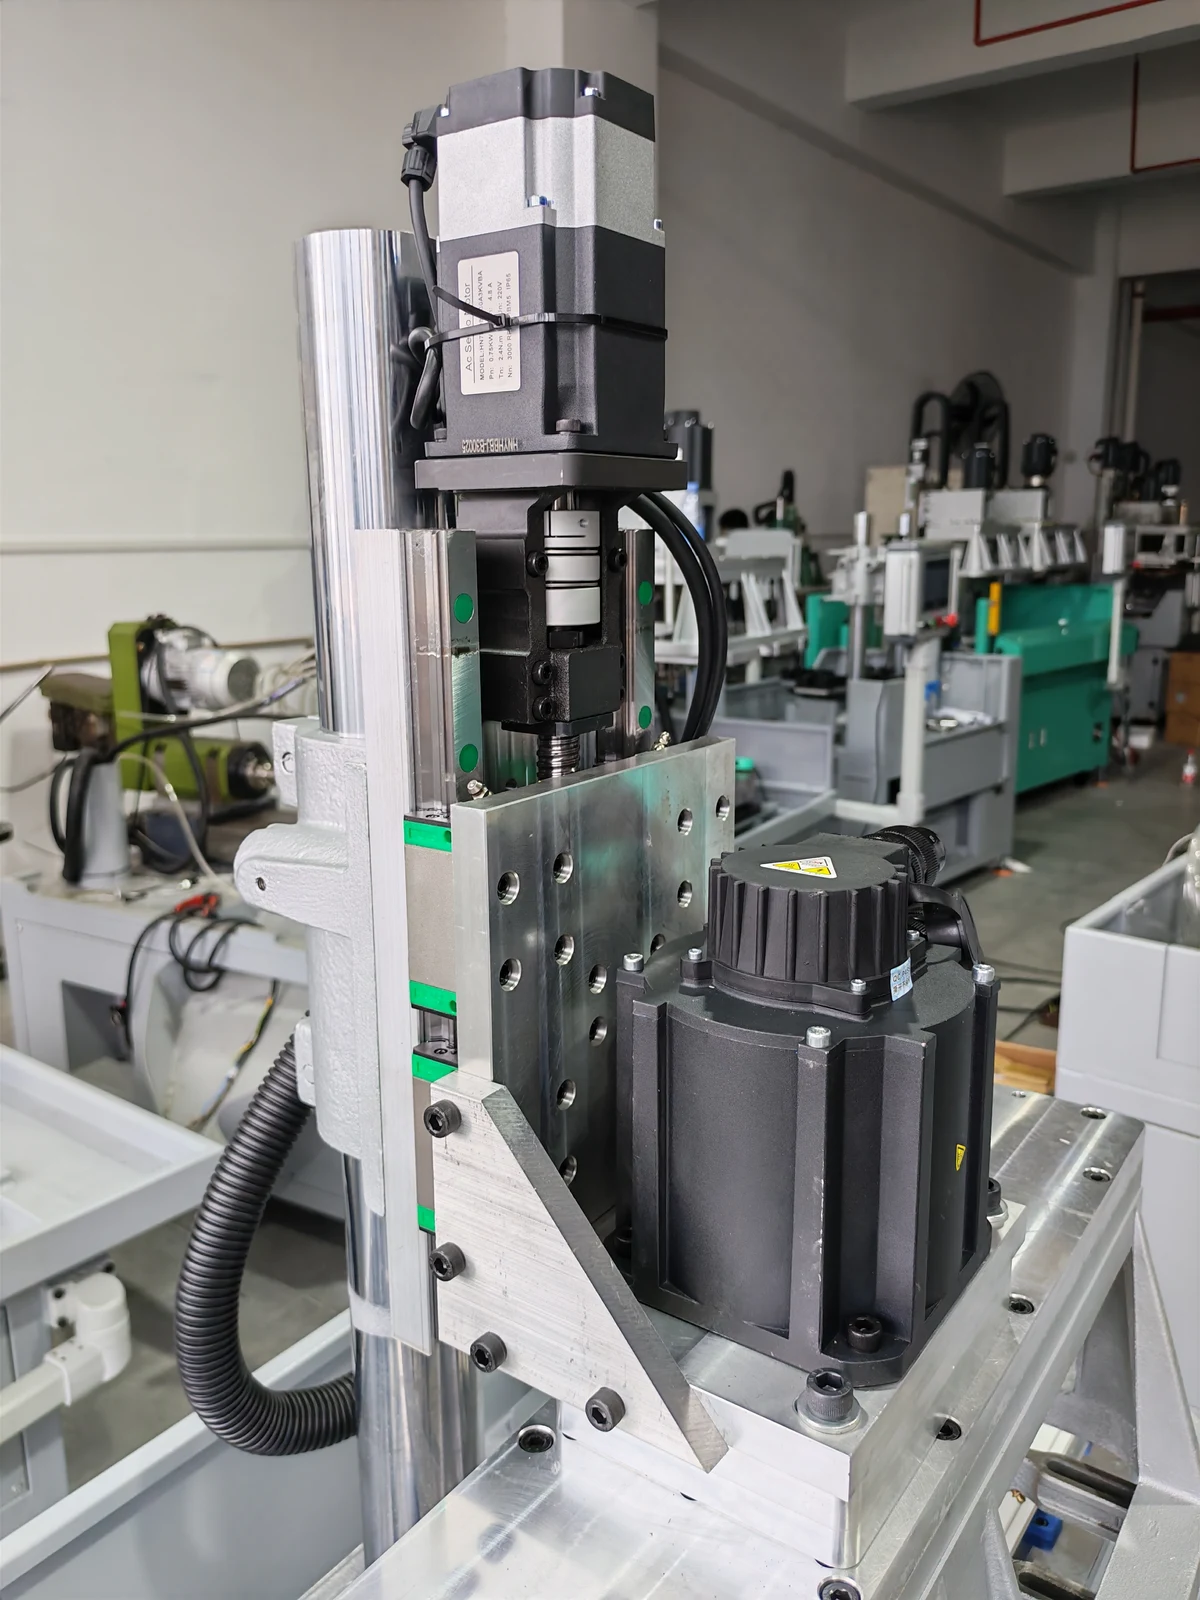 Bild in voller Größe anzeigen ↗
Servo-Vorschubantrieb
Nahansicht der Servo-Vorschubeinheit und des benachbarten Spindelantriebs.
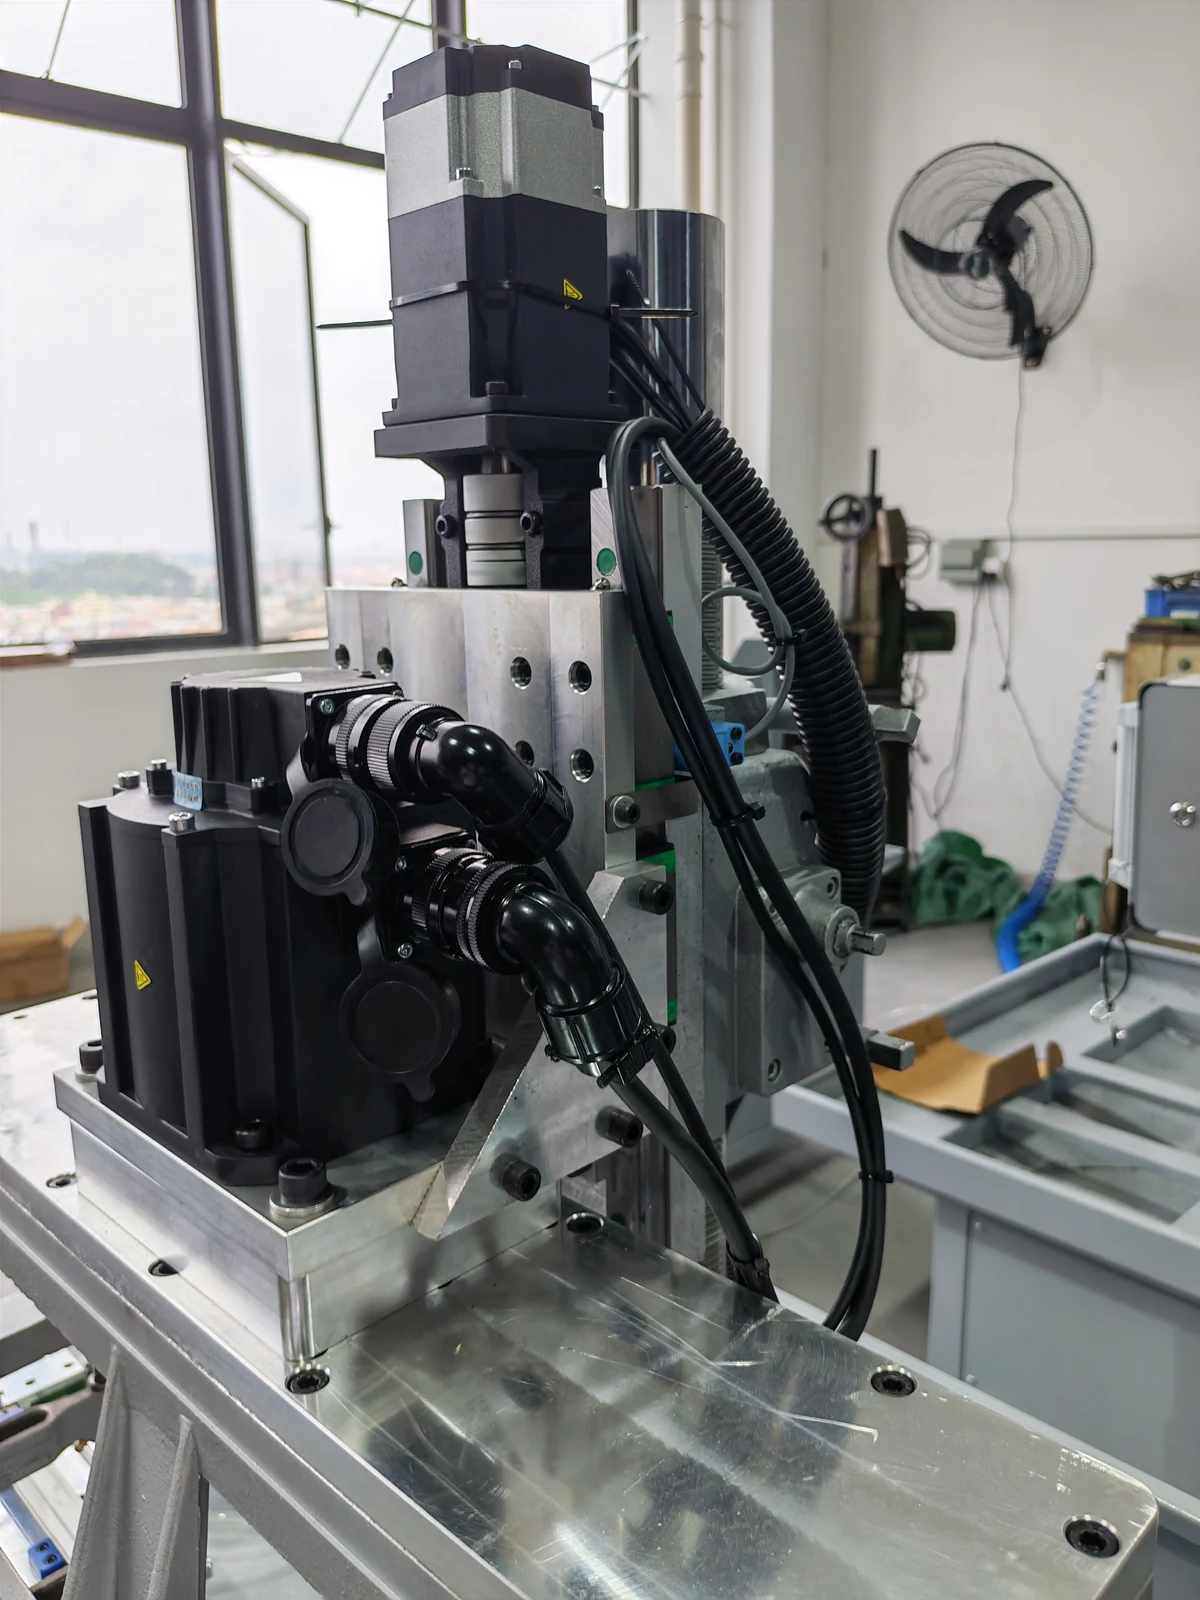 Bild in voller Größe anzeigen ↗
Anschlüsse der Servoantriebe
Motoranschlüsse und Kabelführung an der oberen Kopfbaugruppe.
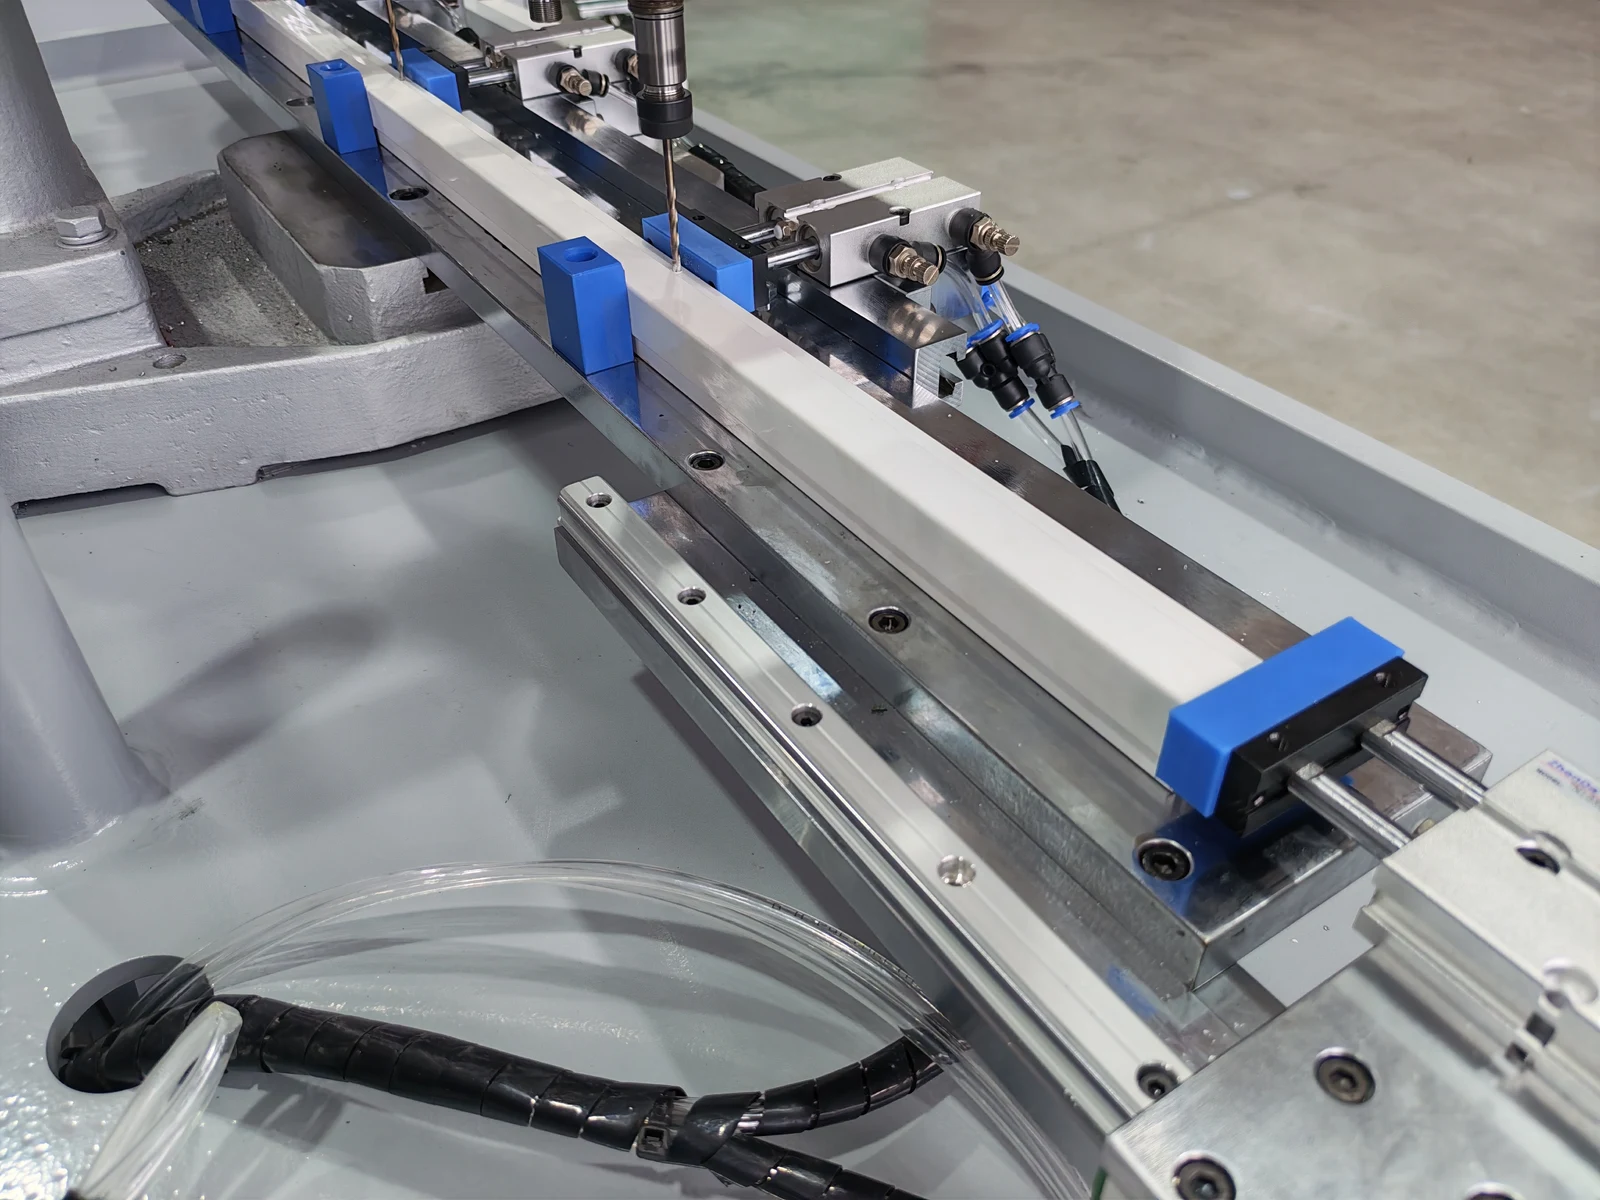 Bild in voller Größe anzeigen ↗
Aufnahme für PVC-Profile
PVC-Profil, entlang der Aufnahme durch blaue Positionierblöcke abgestützt.
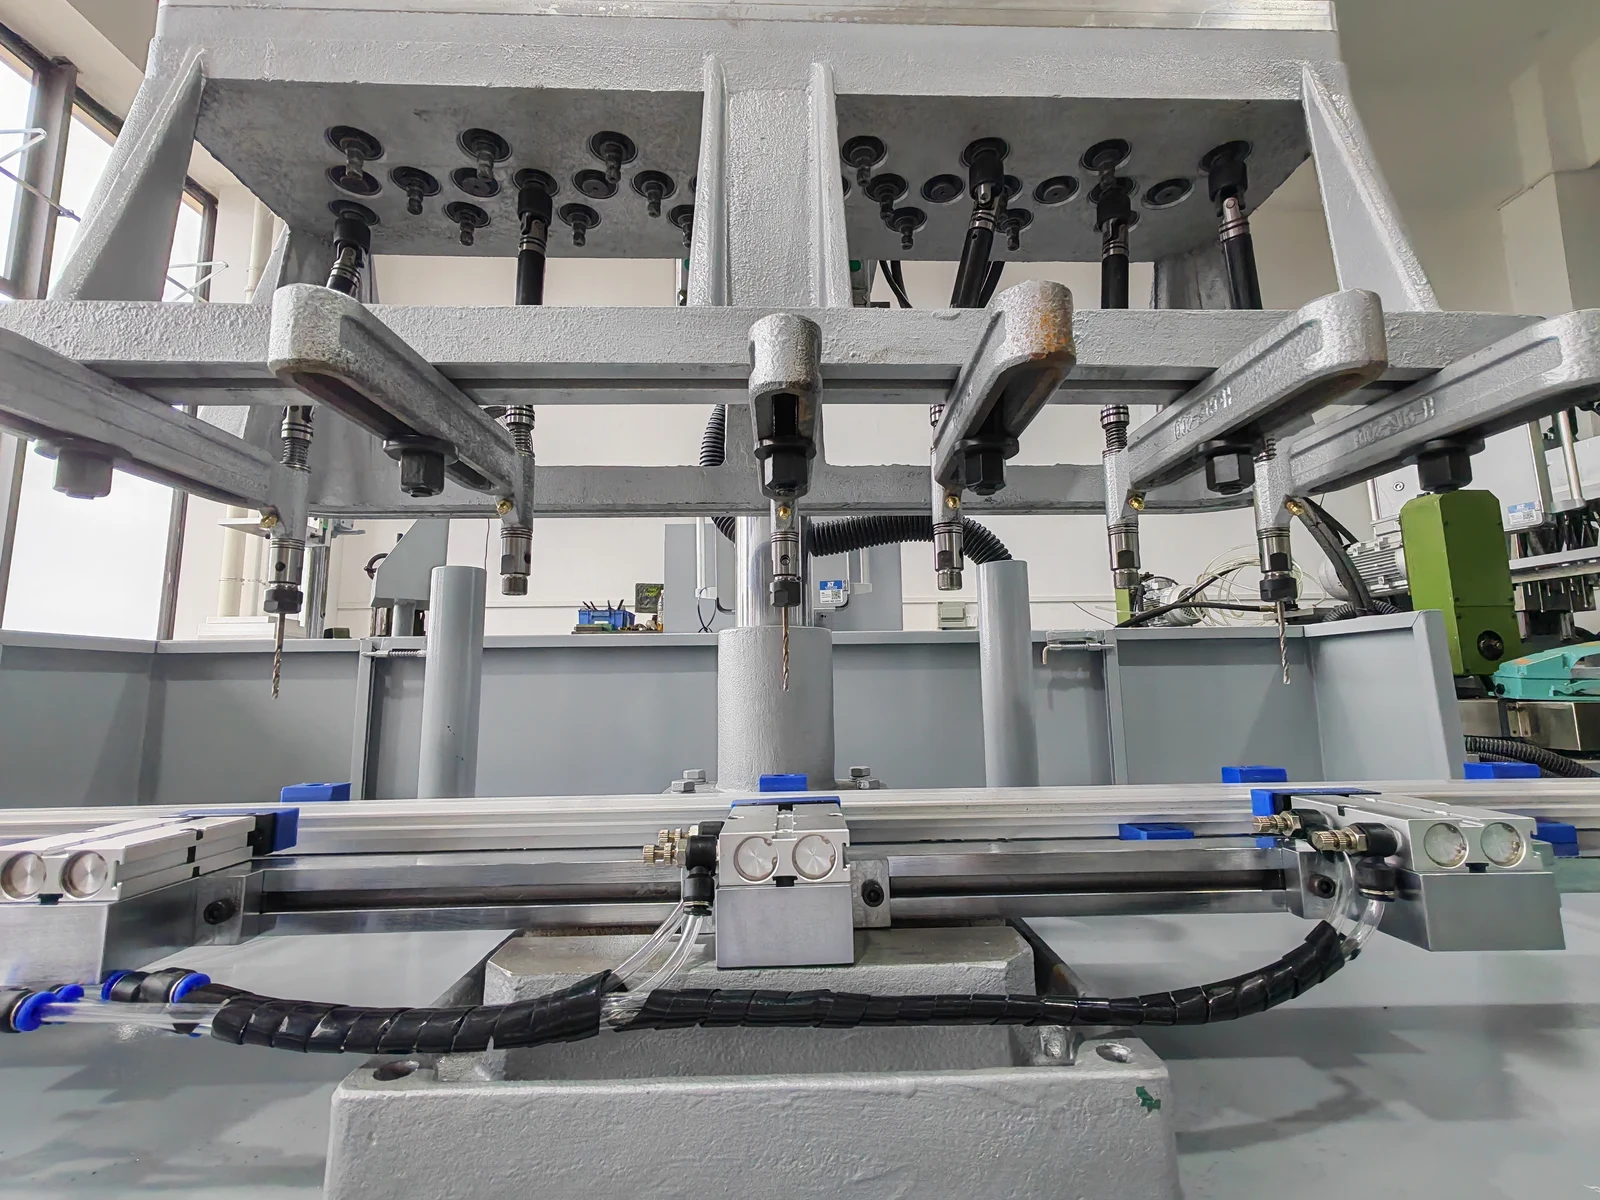 Bild in voller Größe anzeigen ↗
Sechsspindelkopf
Unteransicht des Bohrkopfs und der Werkzeuganordnung.
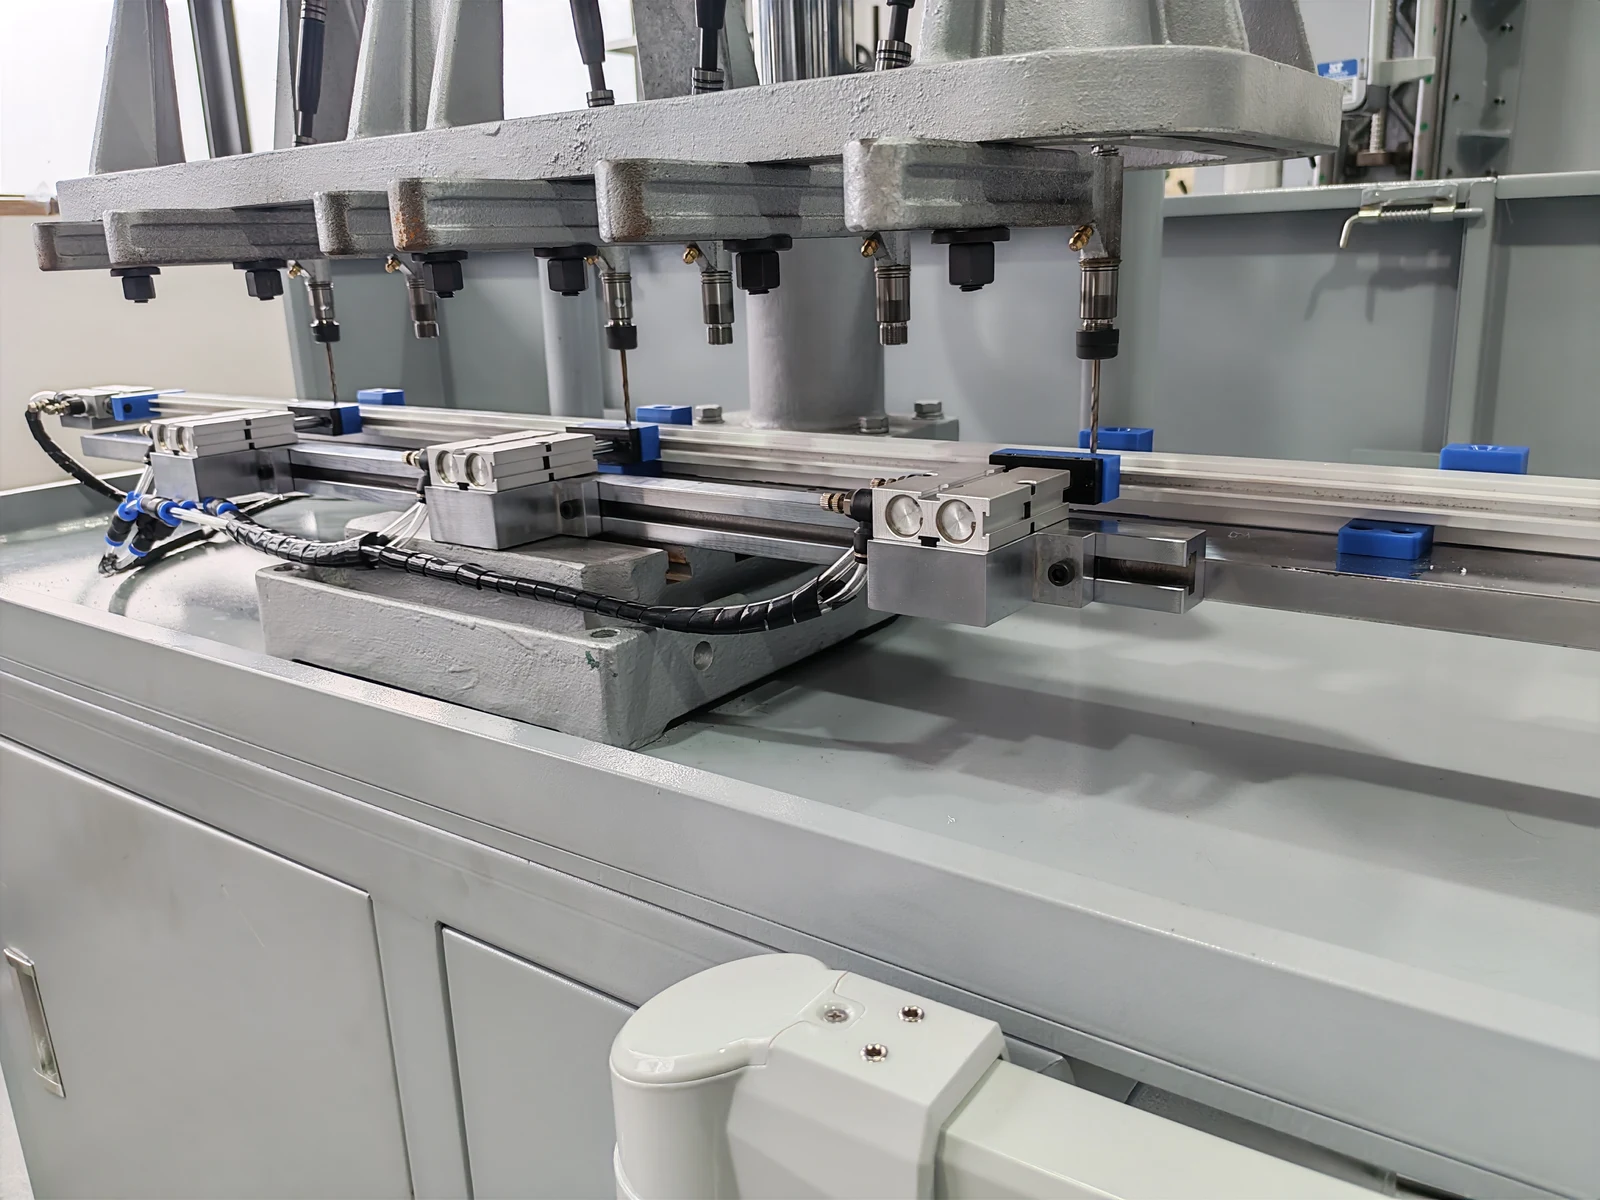 Bild in voller Größe anzeigen ↗
Bohrstation
Schrägansicht von Werkzeugen, Profilauflagen und Pneumatikzylindern.
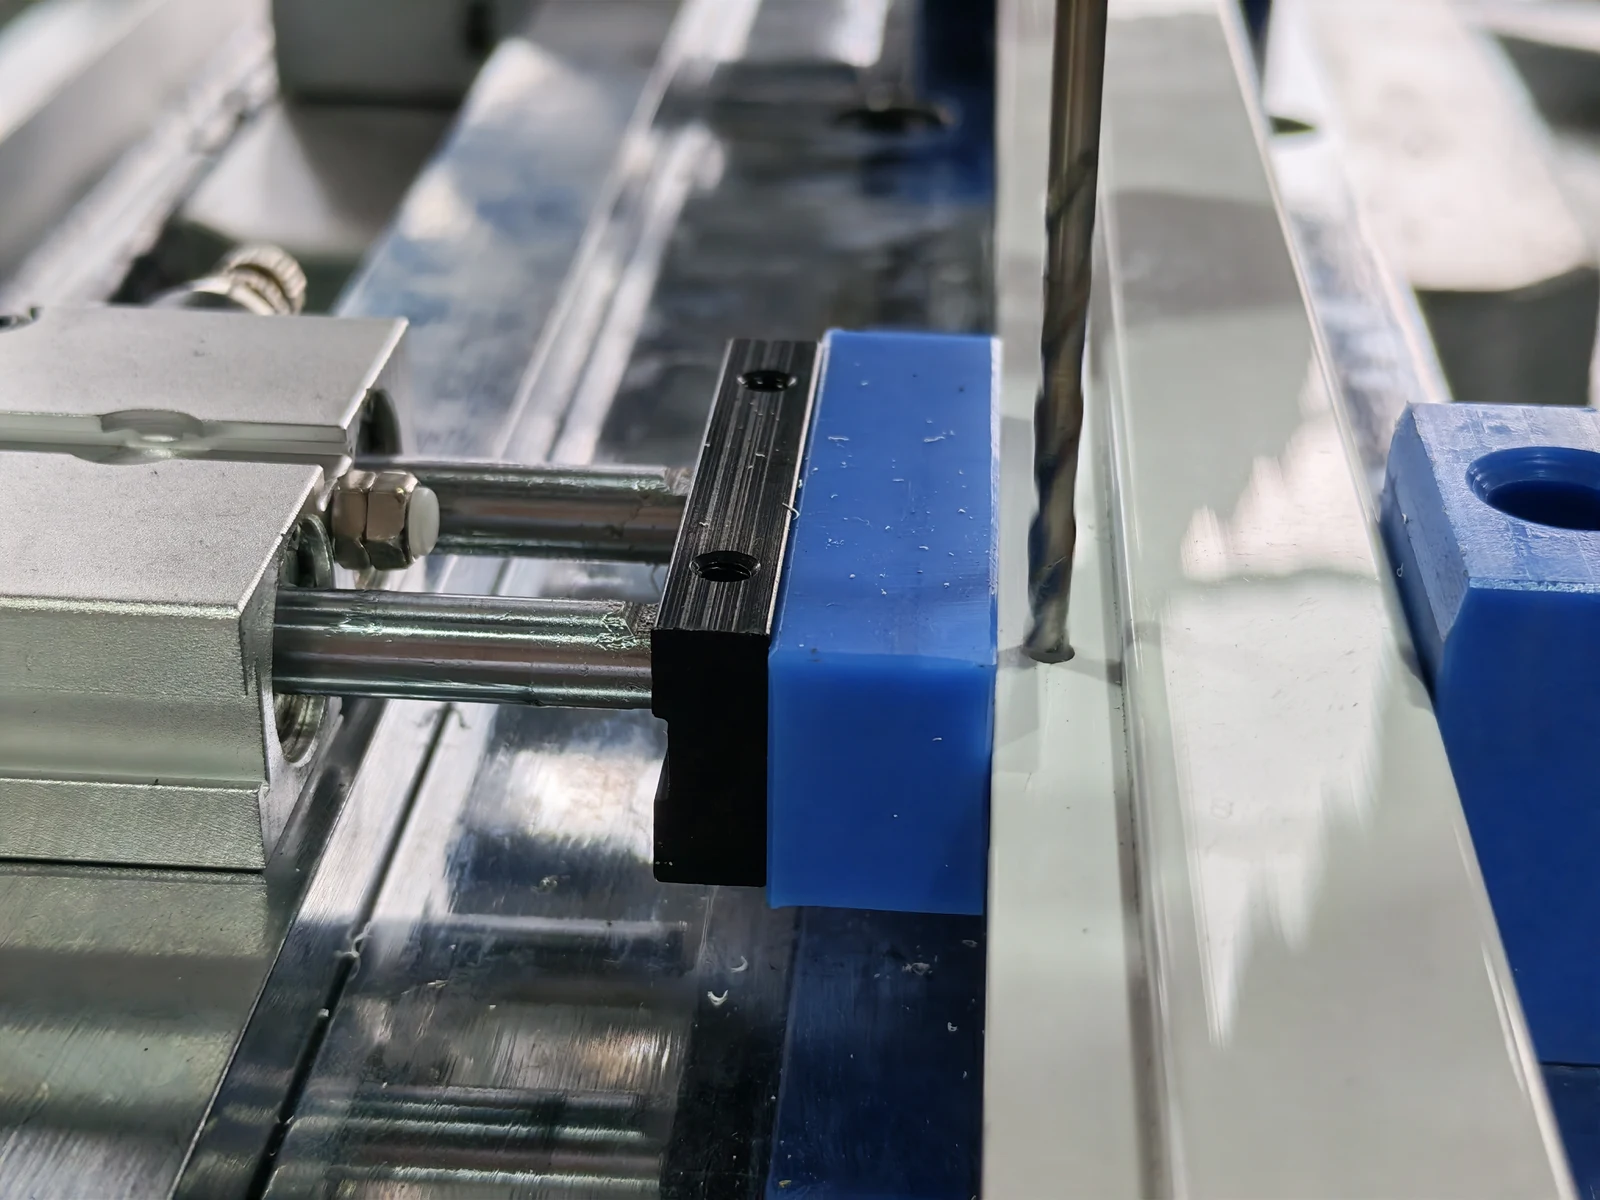 Bild in voller Größe anzeigen ↗
Detail von Bohrer und Aufnahme
Nahansicht einer Bohrposition neben dem Aufnahmeblock.
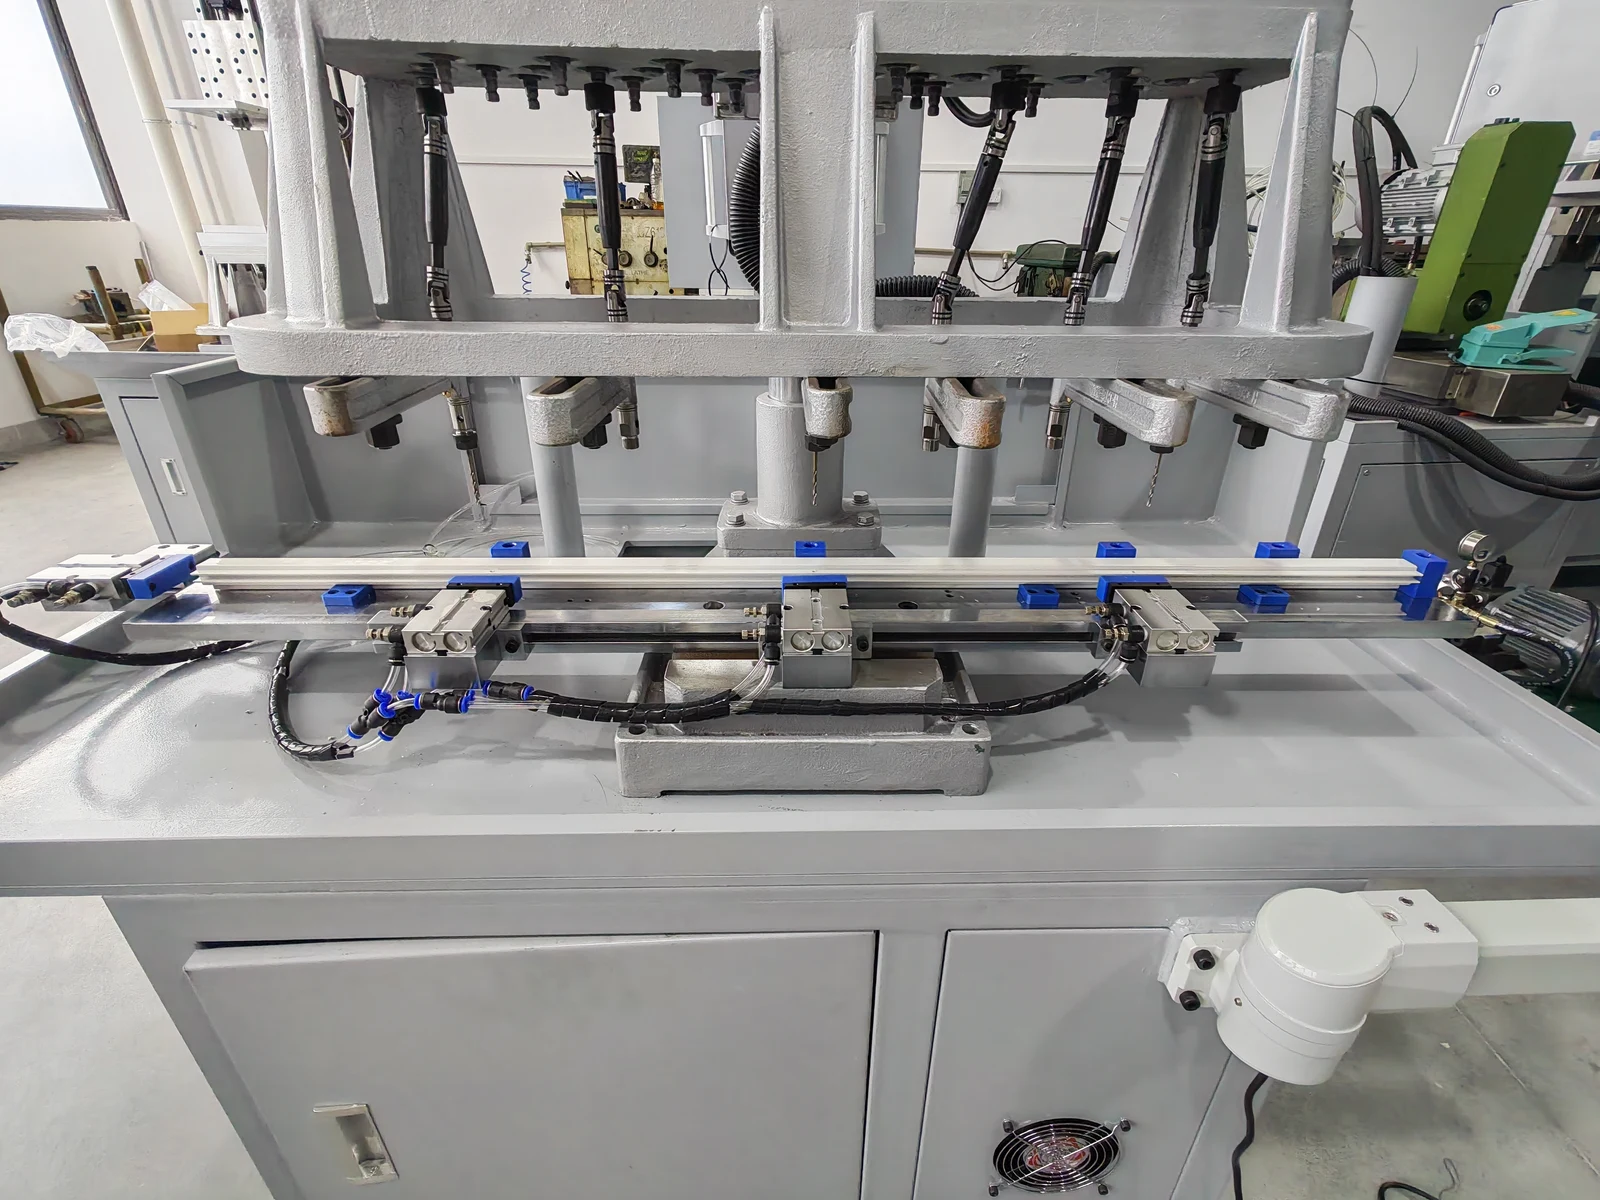 Bild in voller Größe anzeigen ↗
Vordere Aufnahmeanordnung
Vorderansicht der vollständigen Aufnahmeanordnung unter dem Bohrkopf.
Projektpreis als Referenz
EXW-Preis für die gezeigte Konfiguration
Dieser Richtpreis bezieht sich auf die Sechsspindelmaschine und ihre angegebenen PVC-Werkstücke. Wir prüfen Ihre Bauteilvarianten, Lochbilder und Handhabungsanforderungen, bevor wir die entsprechende Konfiguration anbieten.
Fertigung und Inbetriebnahme der abgebildeten Maschine sind abgeschlossen. Die unten genannte Lieferzeit beginnt mit Eingang der Anzahlung.
US$4,800
Angegebene Lieferzeit: 12–15 Tage nach Eingang der Anzahlung.
Umfang, Preis und Lieferzeit für Ihren Auftrag bestätigen wir im Angebot.
Angebot anfordernIhre Anwendung planen
Sollen mehrere Löcher in Ihre PVC-Bauteile gebohrt werden?
Eine Zeichnung ist hilfreich, aber aussagekräftige Bauteilfotos und eine Beschreibung genügen für ein erstes Gespräch.
Ihr Bauteil besprechenHilfreiche Angaben für Ihre Anfrage
- Zeichnungen oder deutliche Fotos jeder Bauteilvariante
- PVC-Spezifikation, Querschnitt und Werkstücklänge
- Bohrungsdurchmesser, Positionen, Tiefen und Toleranzen
- Gewünschte Ausbringung und bevorzugte Belademethode
Die ausgewählte Maschine oder Lösung wird in Ihre Anfrage aufgenommen.