Entdecken Sie Anlagen für Ihre Anfrage
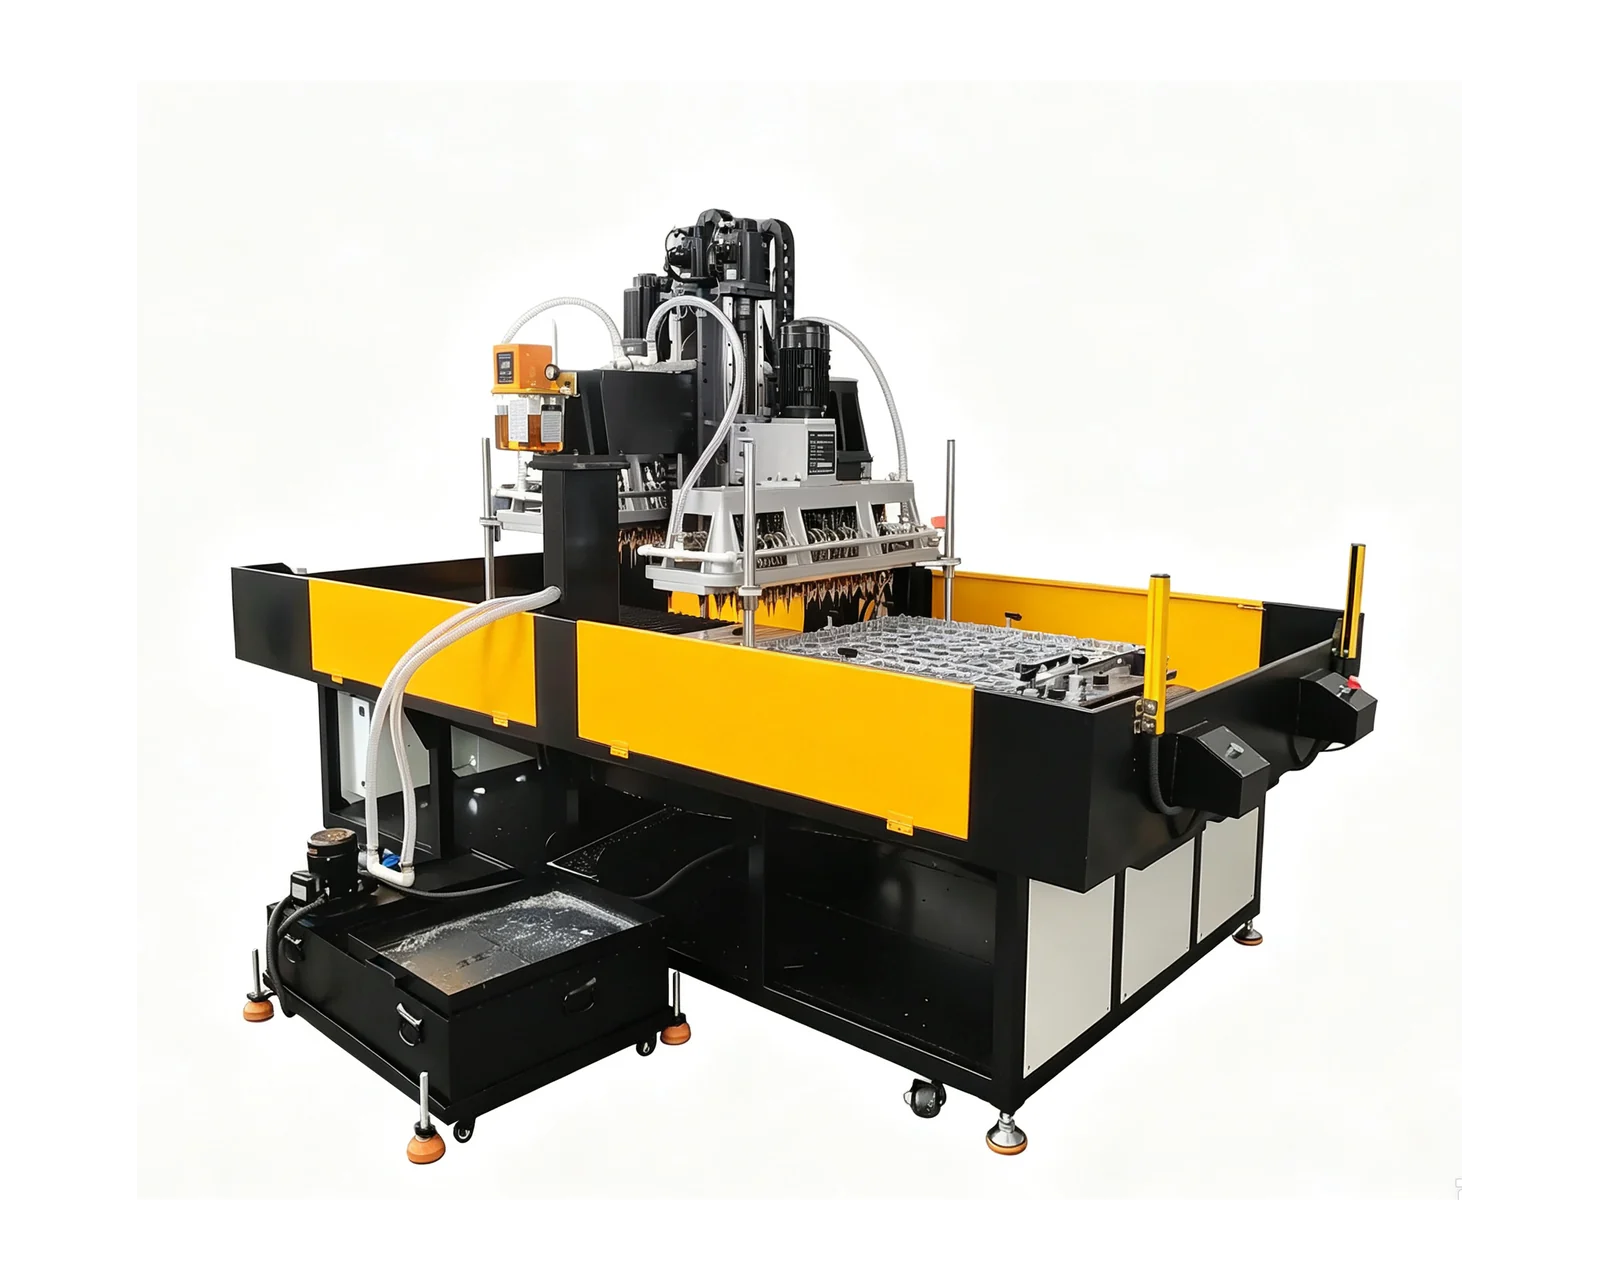
Mehrspindel-Bohr- und Gewindeschneidmaschine mit zwei Servoantrieben →Prüfen Sie die veröffentlichten Spezifikationen und Konfigurationsoptionen anhand Ihrer Werkstückzeichnung, bevor Sie ein Angebot anfordern.
Machen Sie die verborgene Unterseite für den Vorrichtungsprüfer sichtbar
Außenaufnahmen lassen häufig die Unterseite aus, die auf die Vorrichtung trifft. Liefern Sie diese Ansicht zusammen mit Schnitten durch Rippen, Ansätze und Deckelrand. Kennzeichnen Sie Zeichnungsbezüge, vorbereitete Flächen und Bereiche, die unberührt bleiben müssen. Lassen Sie Gussmerkmale sichtbar, statt sie in einem nur zur Darstellung des fertigen Aussehens bestimmten Präsentationsmodell zu glätten.
Die Druckguss-FAQ von NADCA erläutert, dass Auswerferstifte das Gussteil aus der Form drücken. Diese Fertigungsfunktion qualifiziert einen Bereich mit Auswerfermarken nicht als Bearbeitungsbezug. Behandeln Sie seine tatsächliche Lage und seinen Zustand als Eingabe des angelieferten Werkstücks und lassen Sie die Prüfung der Werkstückspannung bestimmen, ob die vorgeschlagene Kontaktanordnung mit den gelenkten Bauteilanforderungen vereinbar ist.
Trennen Sie Positionierbezüge von Stützkontakten
Fordern Sie vom Vorrichtungskonzept die Angabe, welche Kontakte die Werkstücklage festlegen, welche stützen und welche Spannkraft aufbringen. Die Fertigteilzeichnung bleibt Grundlage der erforderlichen Merkmalsbeziehungen. Nutzt die vorgeschlagene Vorrichtung einen anderen vorübergehenden Bezug, verlangen Sie eine Erklärung zur Herstellung und Verifikation der relevanten Beziehungen, statt die Änderung wegen scheinbar leichterer Beladung zu akzeptieren.
Je nach tatsächlicher Geometrie und Anforderungen kann eine Rippe Freirauminformationen, einen möglichen Stützbereich oder keines von beiden liefern. Erfassen Sie ihren zulässigen Zustand und die vorgesehene Kontaktrolle ausdrücklich. Ein einzelnes Foto kann nicht belegen, dass eine Rippe stets gleich liegt oder ein dünner Deckel dort ohne Beeinflussung der abgenommenen entspannten Form gespannt werden kann.
Erstellen Sie ein Kontakt- und Freiraumregister des Deckels
Dieses eigens entwickelte Register ist konkreter als eine allgemeine Gussliefercheckliste: Es verknüpft lokale Gussmerkmale mit der vorgeschlagenen Vorrichtung. Nutzen Sie Zeichnungskennungen und ergänzen Sie Grenzen oder Nachweise, die jeden Kontakt bestimmen. Ungeklärte Einträge werden vor Abschluss der Vorrichtungskonstruktion zu Prüfpunkten.
Prüfen Sie den vorgeschlagenen Bezug durch wiederholtes Einlegen
Betrachten Sie einen hypothetischen Deckel, der anders sitzt, wenn ein lokales Gussmerkmal auf einen Vorrichtungskontakt trifft. Bewahren Sie Werkstückkennung, Kontaktübersicht und Beobachtung auf, statt die Vorrichtung sofort an dieses Einzelteil anzupassen. Fragen Sie Guss- und Vorrichtungsprüfer, ob das Muster im akzeptierten Anlieferzustand liegt und welche kontrollierte Änderung gegebenenfalls geeignet ist.
Eine nützliche Bewertung kann wiederholtes Einlegen identifizierter Muster nach vereinbartem Verfahren sowie die Messung erforderlicher Merkmalsbeziehungen nach dem Lösen umfassen. Der Qualitätsverantwortliche sollte Stichprobenabdeckung und Abnahmemethode wählen. Beziehen Sie gegebenenfalls repräsentative Formnest- oder Chargenkennungen ein. Wiederholtes Einlegen eines ausgewählten Deckels liefert andere Nachweise als die Bewertung der Streuung über die freigegebene Lieferung.
Bewahren Sie Kontaktannahmen bei geänderten Gussdetails
Änderungen an Auswerferanordnung, Rippe, Beschnittablauf oder vorbereitetem Bezug können die äußere Bauteilkontur ähnlich erscheinen lassen. Vergleichen Sie diese Änderungen mit dem Kontaktregister, bevor Sie die alte Vorrichtungsbewertung als aktuell behandeln. Halten Sie Gussteil- und Bearbeitungsstufenrevision zusammen, damit der Einkauf erkennt, welche Kombination die vorgeschlagene Anlage abdeckt.
Für eine BINSING Anfrage senden Sie Fertigteil- und Anlieferzeichnungen, Unterseitenansichten, Kontaktbeschränkungen und repräsentative Gussteile. Fordern Sie eine Prüfung der Werkstückspannung und des Zugangs für die tatsächlichen Bohr- und Gewindemerkmale an. Die Katalogplattform ist ein Gesprächseinstieg. Das anzustrebende Ergebnis ist ein Vorrichtungskonzept mit ausdrücklich benannten lokalen Kontakten und ein mit der Prüfung gelöster Werkstücke verknüpfter Versuchsplan.