
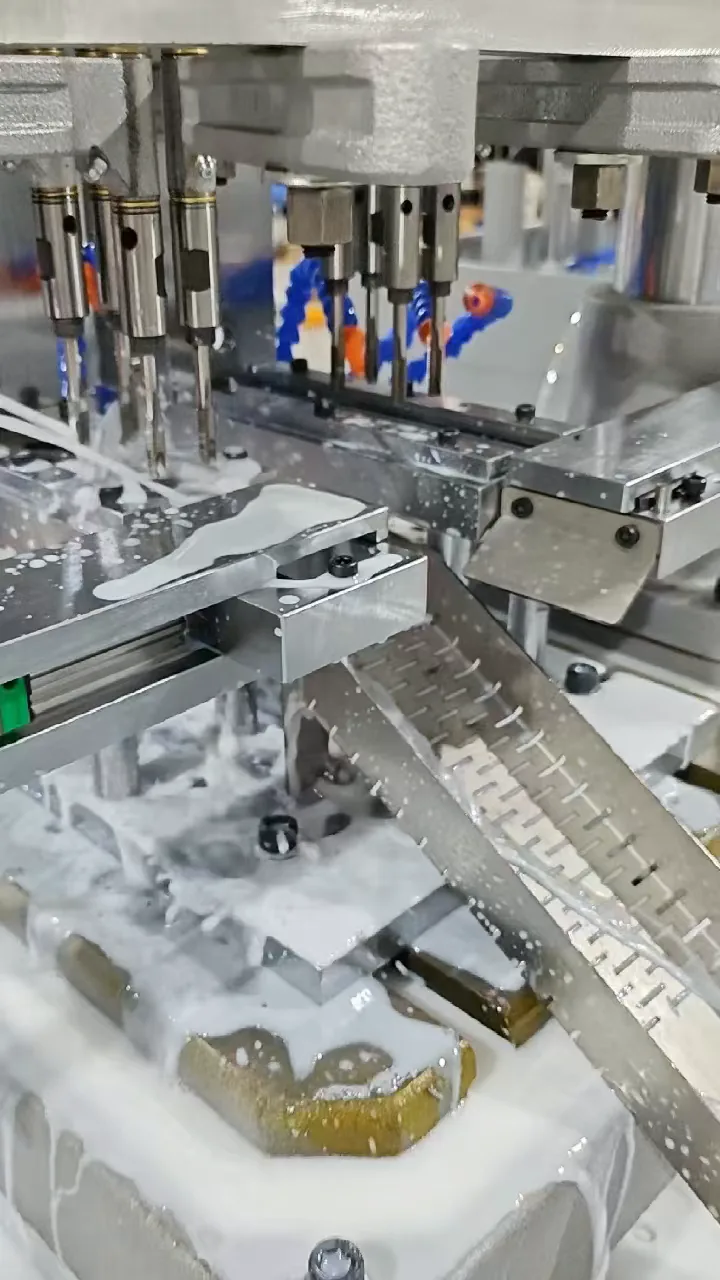
Taraudage M8 — Alimentation et évacuation automatiques
Observez la zone de taraudage, la manutention pneumatique et le trajet d’évacuation de la machine sur mesure. Une seule variante de pièce est traitée à la fois.
Voir le projet →Projet livré · Étude de cas
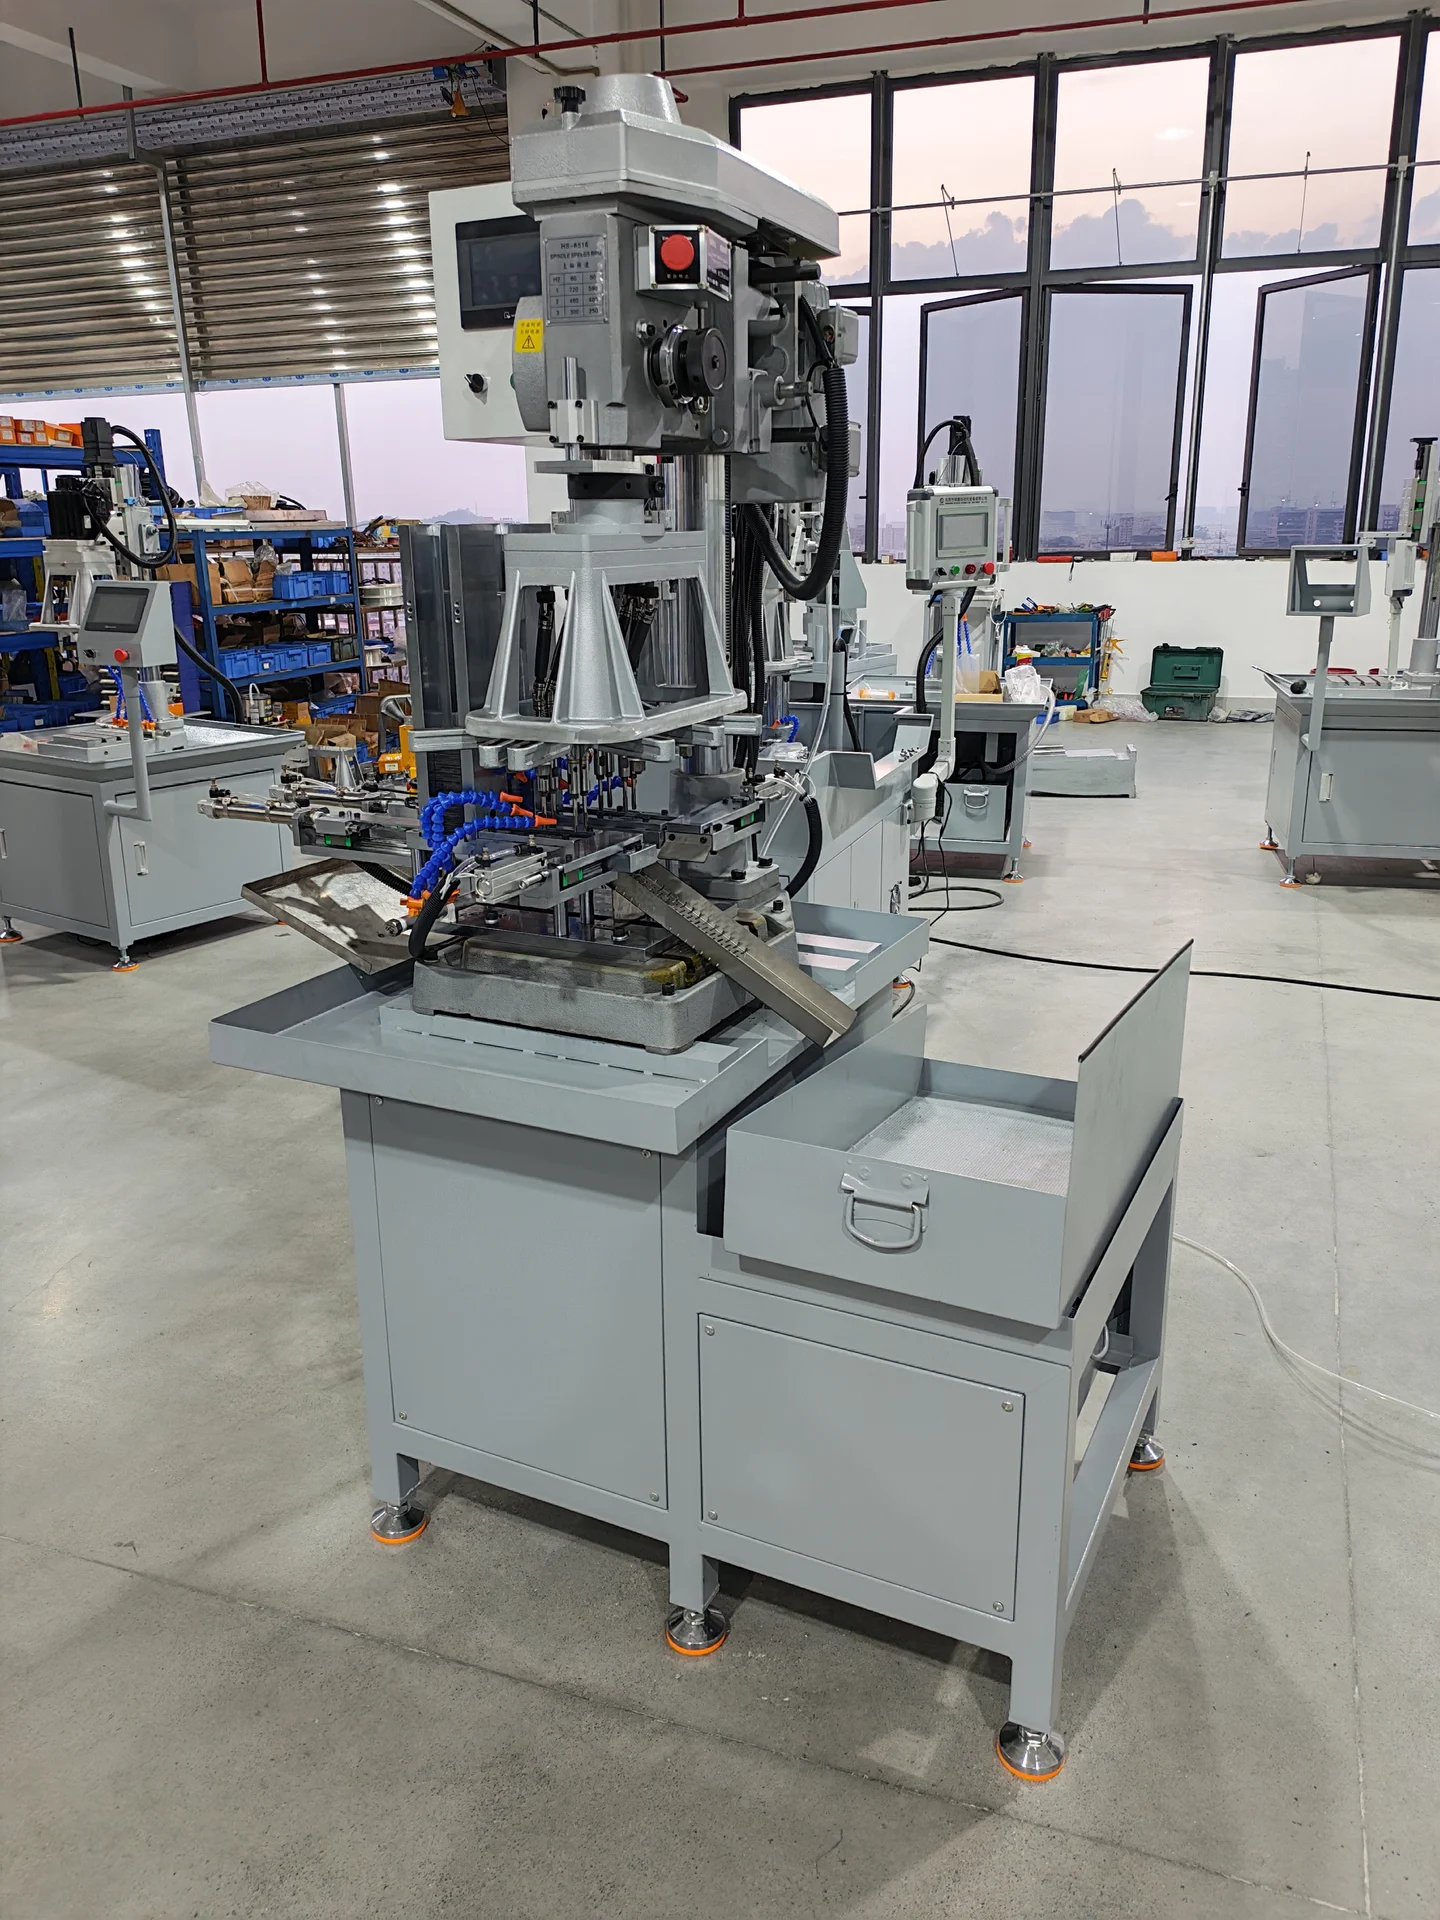
Une machine pour deux variantes de pièces, avec quatre trous taraudés simultanément sur la pièce sélectionnée. Des mécanismes pneumatiques dédiés d’alimentation et d’évacuation relient le chargement du magasin à la collecte des pièces finies. La machine a été livrée.
 Afficher l’image en grand format
Le besoin
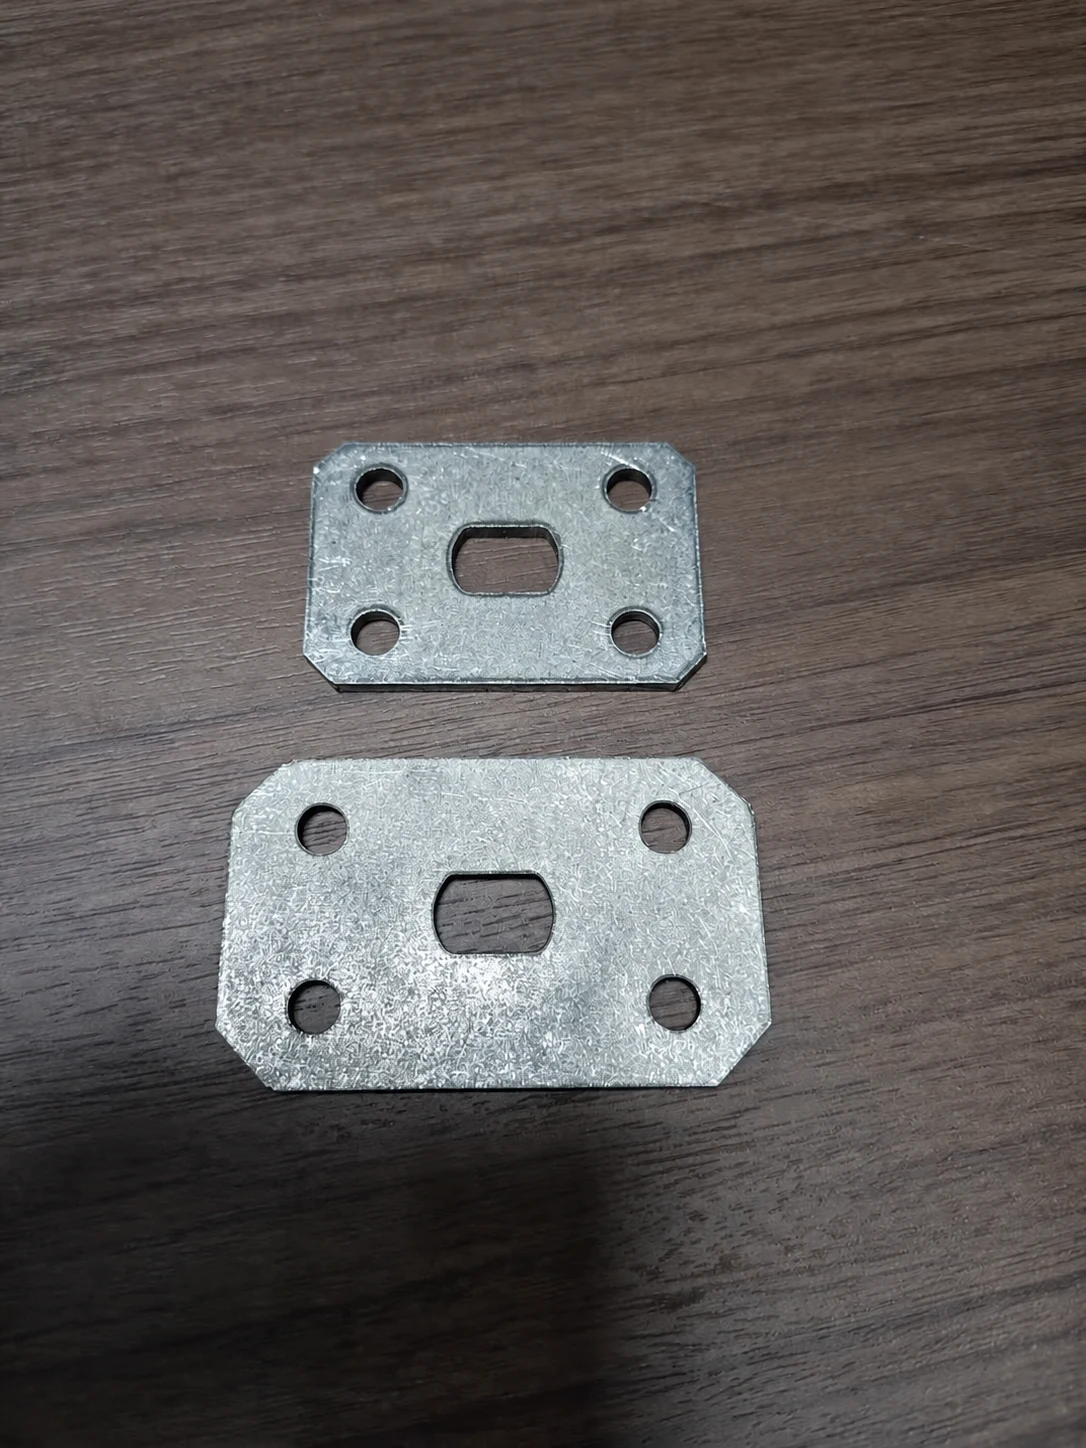
Le client avait besoin d’une machine adaptée aux grands et aux petits composants, avec manutention automatique après le réapprovisionnement du magasin sélectionné par l’opérateur.
 Afficher l’image en grand format
La tête multibroche renforcée comporte huit broches de taraudage réparties en deux groupes de quatre. Un groupe correspond au grand composant, l’autre au petit.
Les deux montages propres aux pièces sont intégrés dans un seul ensemble de fixation. Chaque variante dispose d’un magasin, d’un rail d’alimentation, d’un pousseur pneumatique et d’un vérin d’évacuation distincts.
Une seule variante est traitée à la fois. Lorsque la grande pièce est sélectionnée, le circuit d’alimentation de la petite reste inactif, et inversement. Le changement nécessite des réglages de préparation.
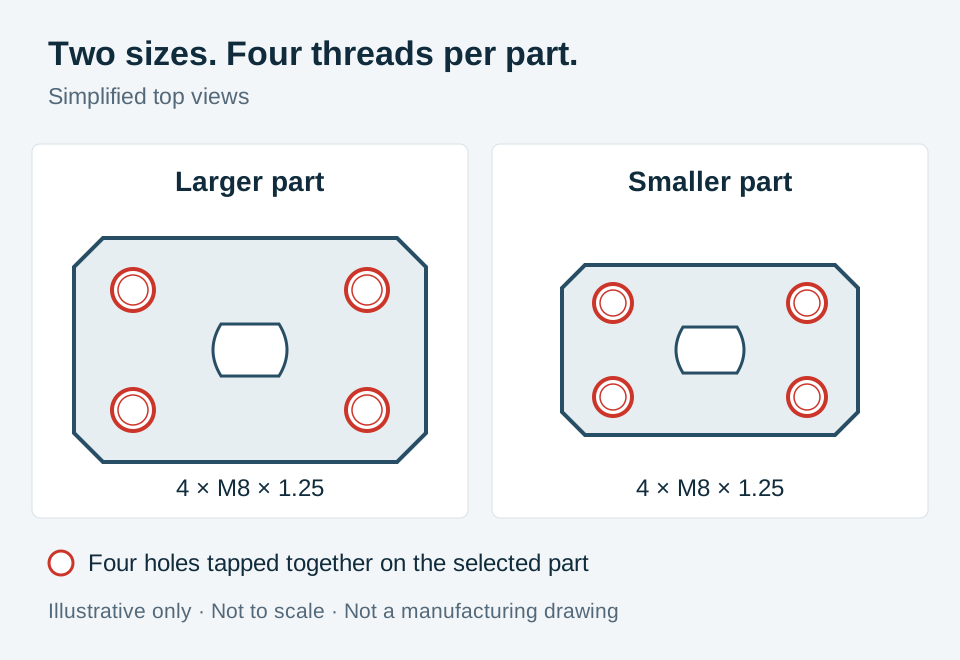 Afficher le schéma en grand format
Schéma simplifié à partir des photographies fournies. Les identifiants du client, les dimensions et les tolérances sont omis. Le contour et les positions des trous sont illustratifs, sans échelle, et ne constituent pas un plan de fabrication.
Déroulement du procédé
La manutention automatique couvre le circuit d’alimentation sélectionné. L’opérateur doit toujours réapprovisionner les pièces par lots et surveiller la production.
L’opérateur réapprovisionne le magasin correspondant à la taille de pièce sélectionnée.
Un pousseur pneumatique avance la pièce jusqu’à la position d’usinage.
Le groupe de quatre broches correspondant taraude les trous M8, avec refroidissement automatique et évacuation des copeaux par arrosage.
Le mécanisme d’évacuation transfère la pièce sur le support puis dans un bac perforé permettant l’égouttage du liquide de coupe.
Configuration du projet
La taraudeuse 6516 à entraînement par engrenages, les deux groupes de quatre broches et les circuits d’alimentation dédiés forment une configuration intégrée. Un automate programmable et un écran tactile assurent la commande de la machine et l’interaction avec l’opérateur.
| Plateforme de taraudage | Taraudeuse 6516 à entraînement par engrenages |
|---|---|
| Disposition multibroche | Deux groupes de quatre broches de taraudage ; un seul groupe utilisé à la fois |
| Variantes de pièces | Deux tailles de pièces en tôle, traitées séparément |
| Spécification du filetage | Quatre trous M8 × 1.25 par pièce |
| Alimentation et évacuation | Mécanismes pneumatiques dédiés à chaque variante |
| Commandes | Automate programmable et écran tactile |
| Liquide de coupe et collecte | Refroidissement automatique, évacuation des copeaux par arrosage et bac de collecte perforé |
Comparaison de la manutention
Les deux dispositifs taraudent quatre trous simultanément. La comparaison porte sur une machine à quatre broches nécessitant un chargement et un déchargement manuels.
| Aspect du procédé | Taraudage à quatre broches avec manutention manuelle | Ce projet d’alimentation automatique |
|---|---|---|
| Opération de taraudage | Quatre trous taraudés simultanément | Quatre trous taraudés simultanément sur la variante sélectionnée |
| Manutention des pièces | L’opérateur charge et décharge chaque pièce | Alimentation et évacuation pneumatiques après chargement du magasin par lots |
| Intervention de l’opérateur | Un opérateur s’occupe en permanence de la machine | Le réapprovisionnement périodique par lots et la surveillance de la production restent nécessaires |
| Cycle par pièce | Estimation : 8–10 secondes | Objectif : 6–8 secondes pour chaque taille Comprend l’alimentation, le taraudage et l’évacuation. Mesuré : 6.5 secondes pour la grande pièce ; 6.2 secondes pour la petite pièce. |
Faites défiler horizontalement pour comparer toutes les colonnes sur les petits écrans.
L’objectif du projet est de 6–8 secondes par pièce pour les deux tailles, alimentation et évacuation comprises. Les durées de cycle mesurées ont été fournies et confirmées par BINSING ; la référence manuelle de 8–10 secondes reste une estimation, et non un essai mesuré avant et après. Le temps de cycle ne représente pas la production soutenue sur un poste : le réapprovisionnement périodique et la surveillance de la production restent nécessaires.
Détails de l’équipement
Ouvrez chaque photographie en grand format pour examiner l’agencement. Les images conservent leur cadrage complet afin de laisser visibles les circuits d’alimentation et les équipements environnants.
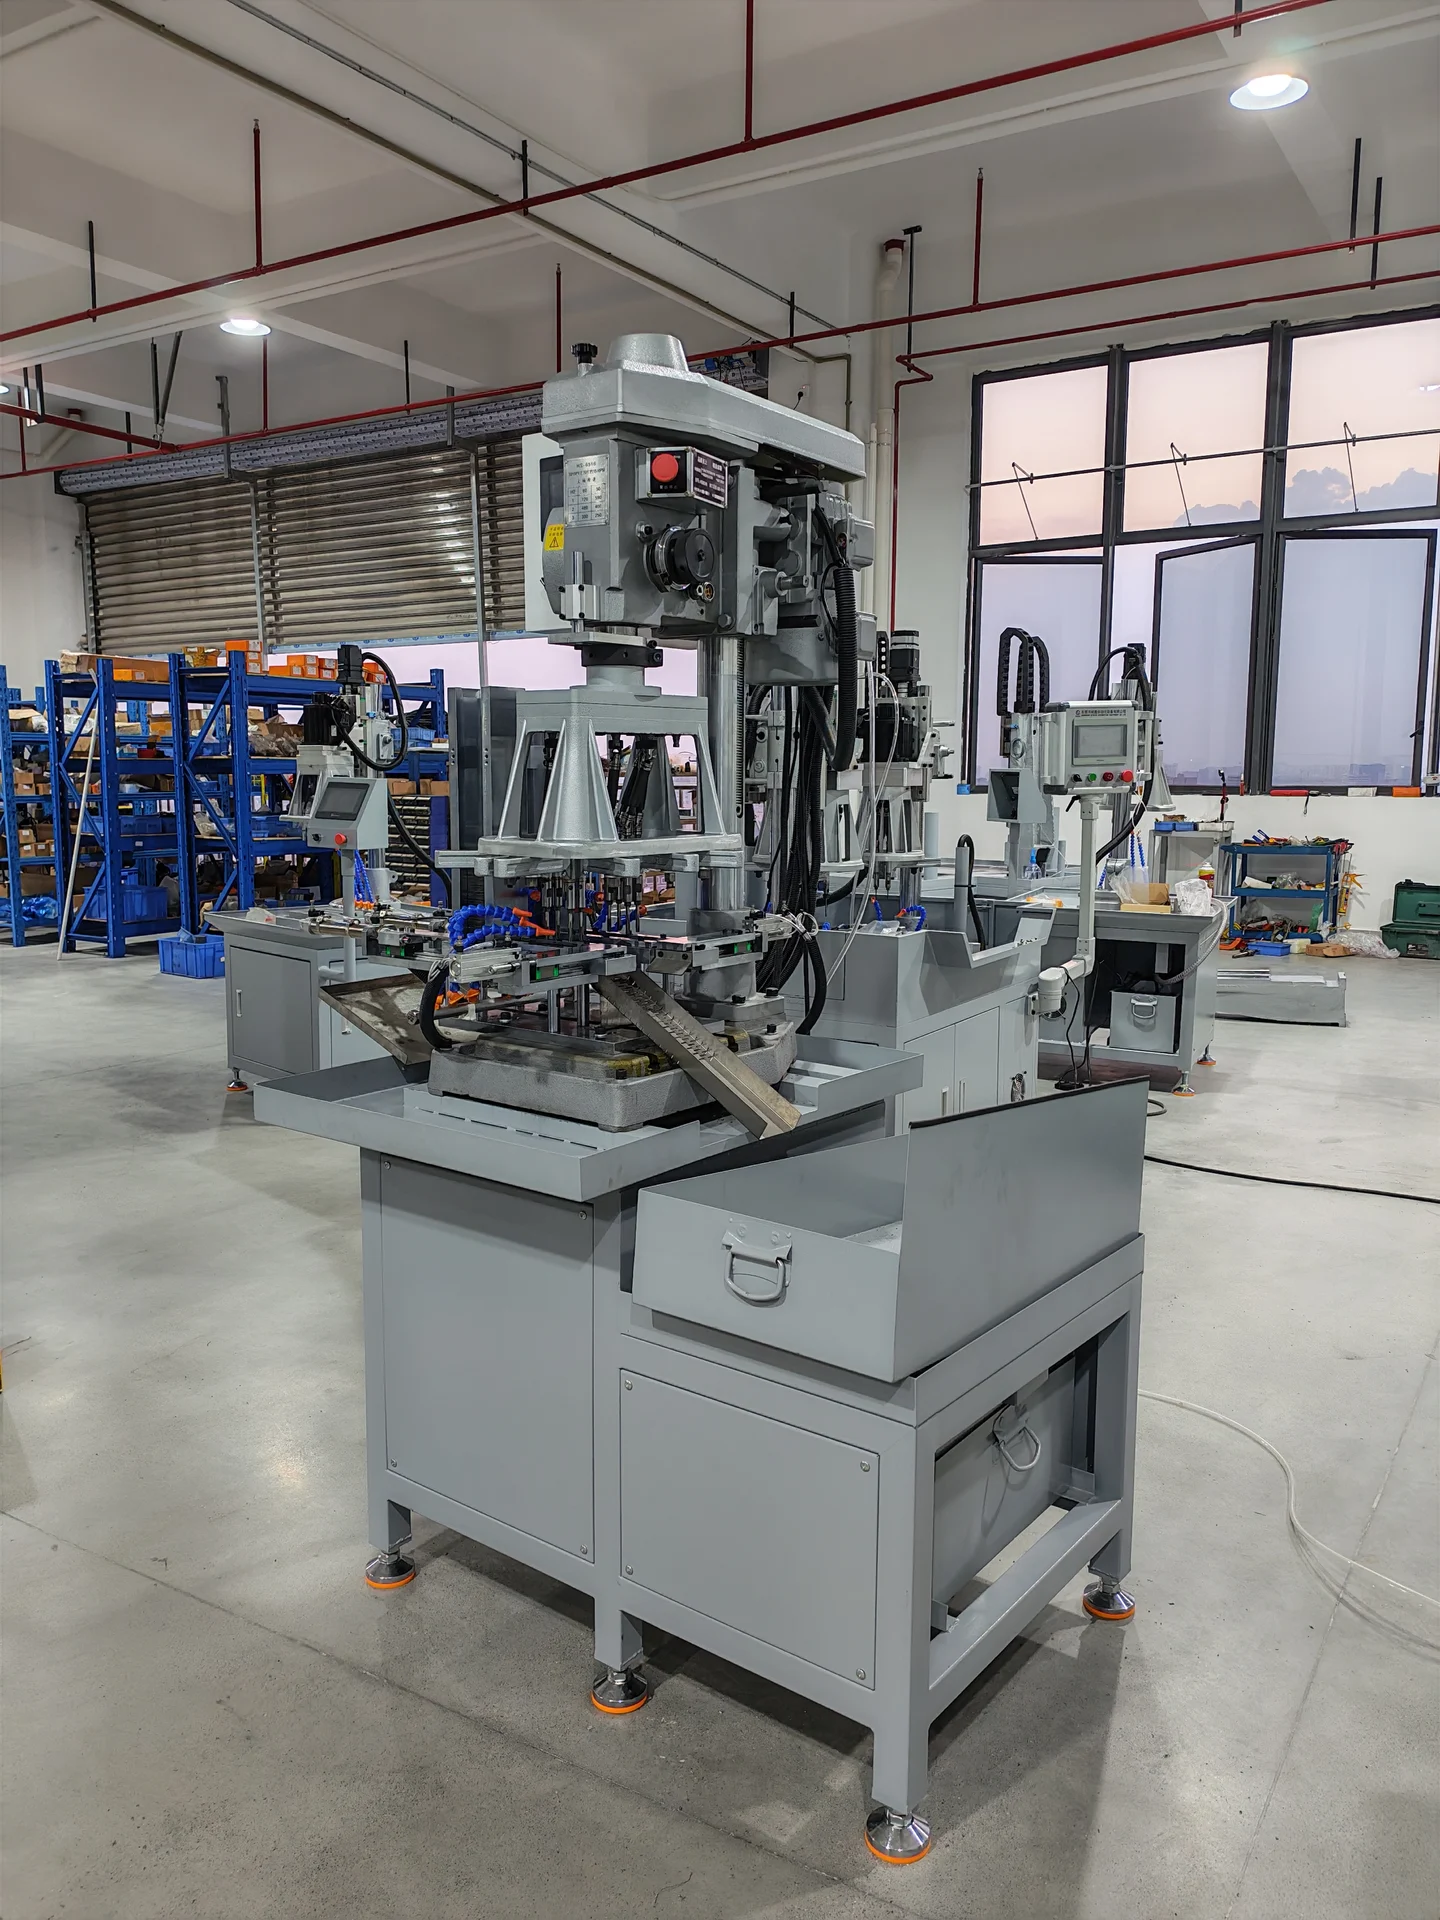 Afficher l’image en grand format
La plateforme de taraudage, le dispositif d’alimentation et la collecte des pièces finies sont intégrés dans l’agencement d’une seule machine.
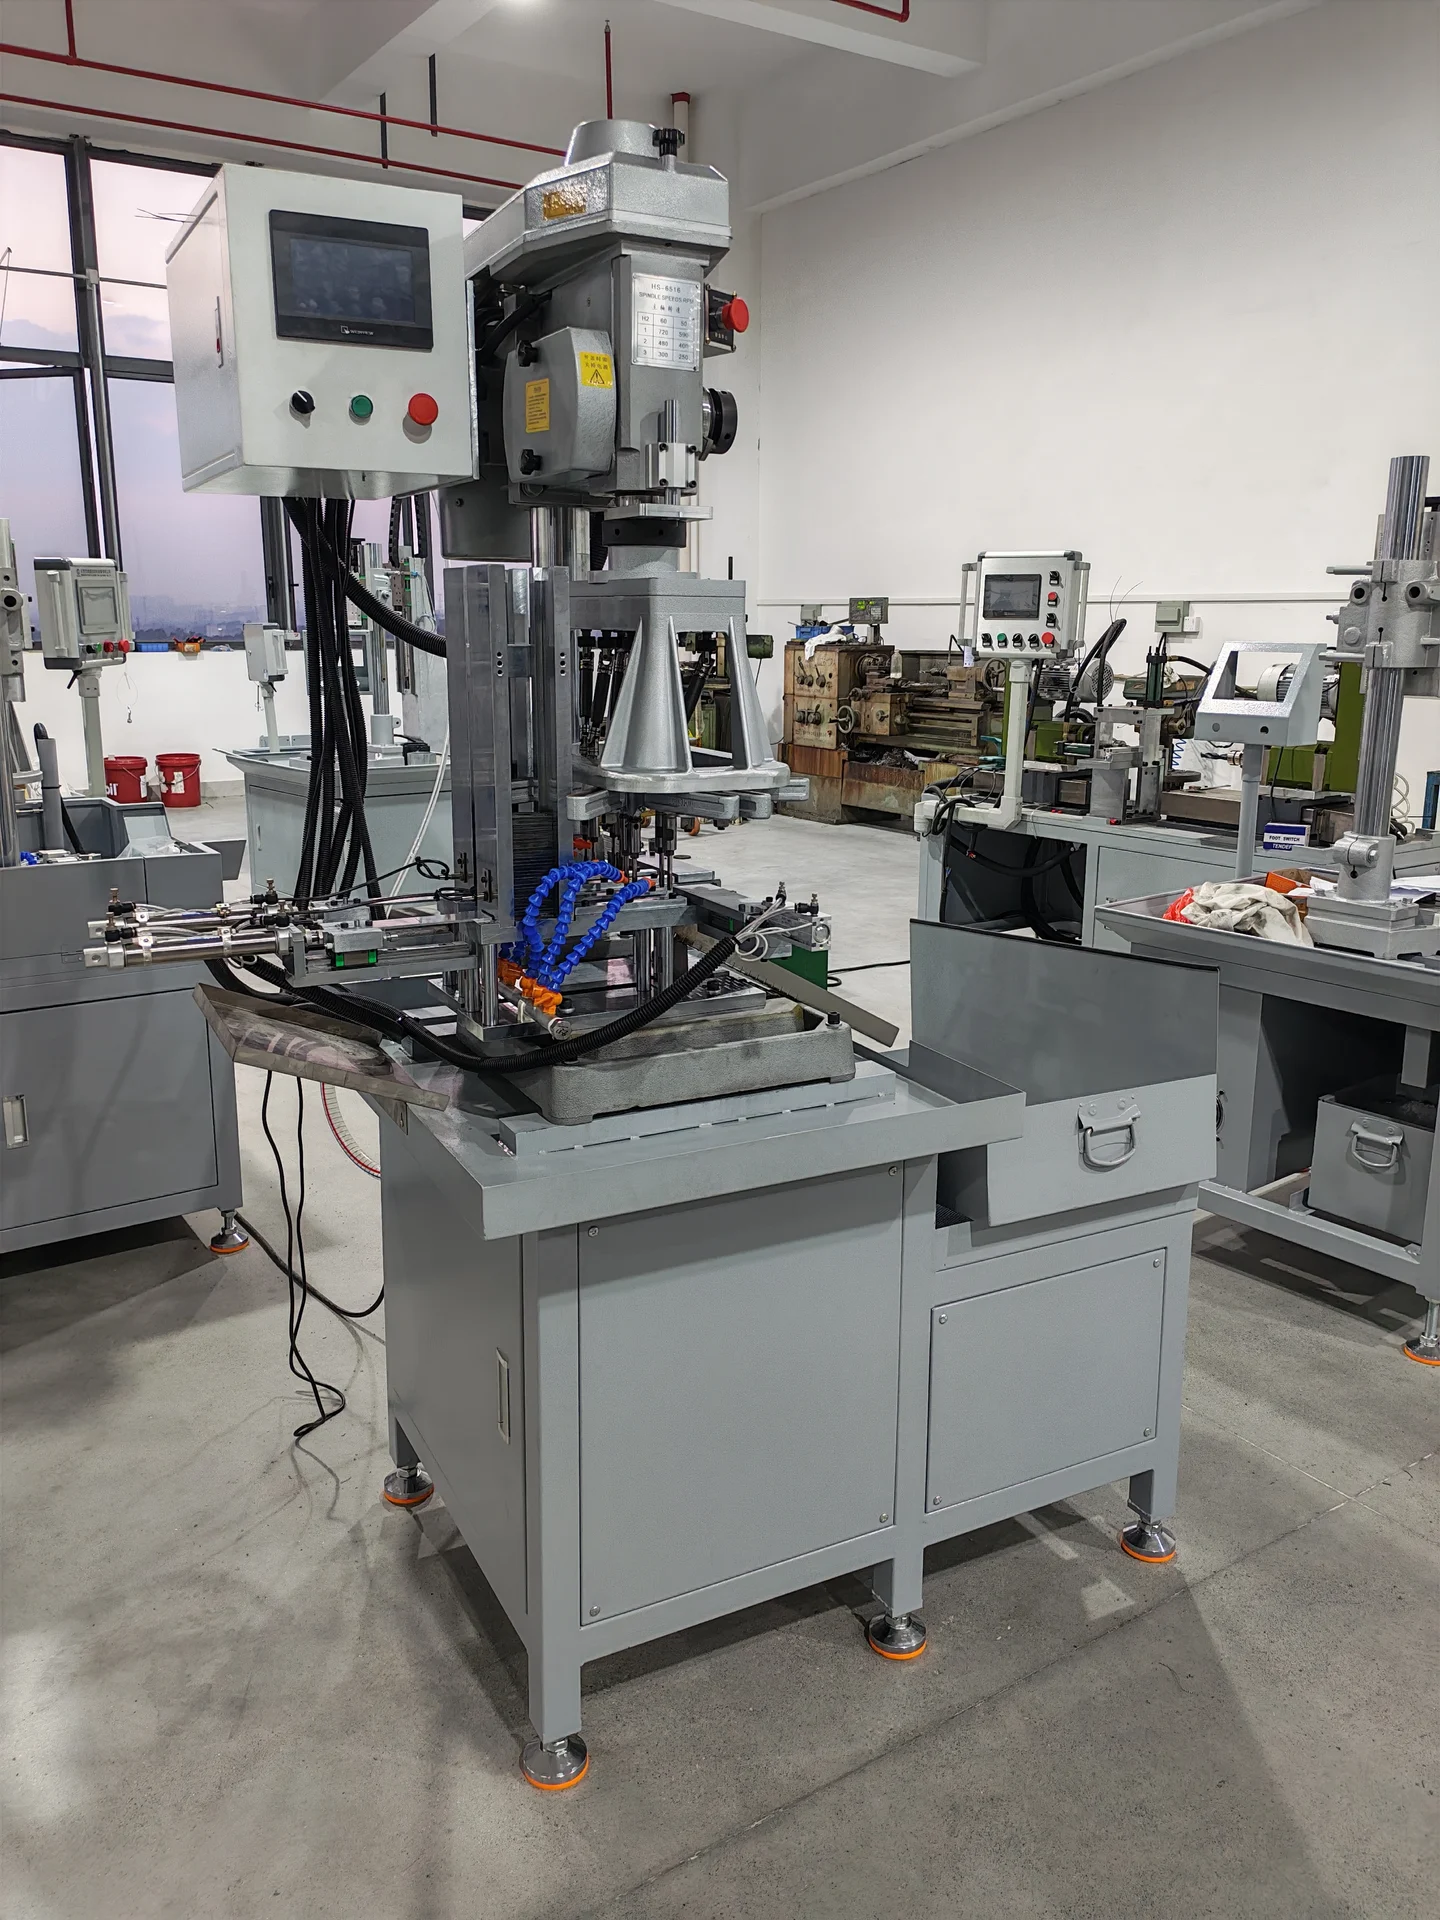 Afficher l’image en grand format
L’automate programmable et l’écran tactile permettent de commander la machine. Le changement de taille de pièce nécessite des réglages de préparation.
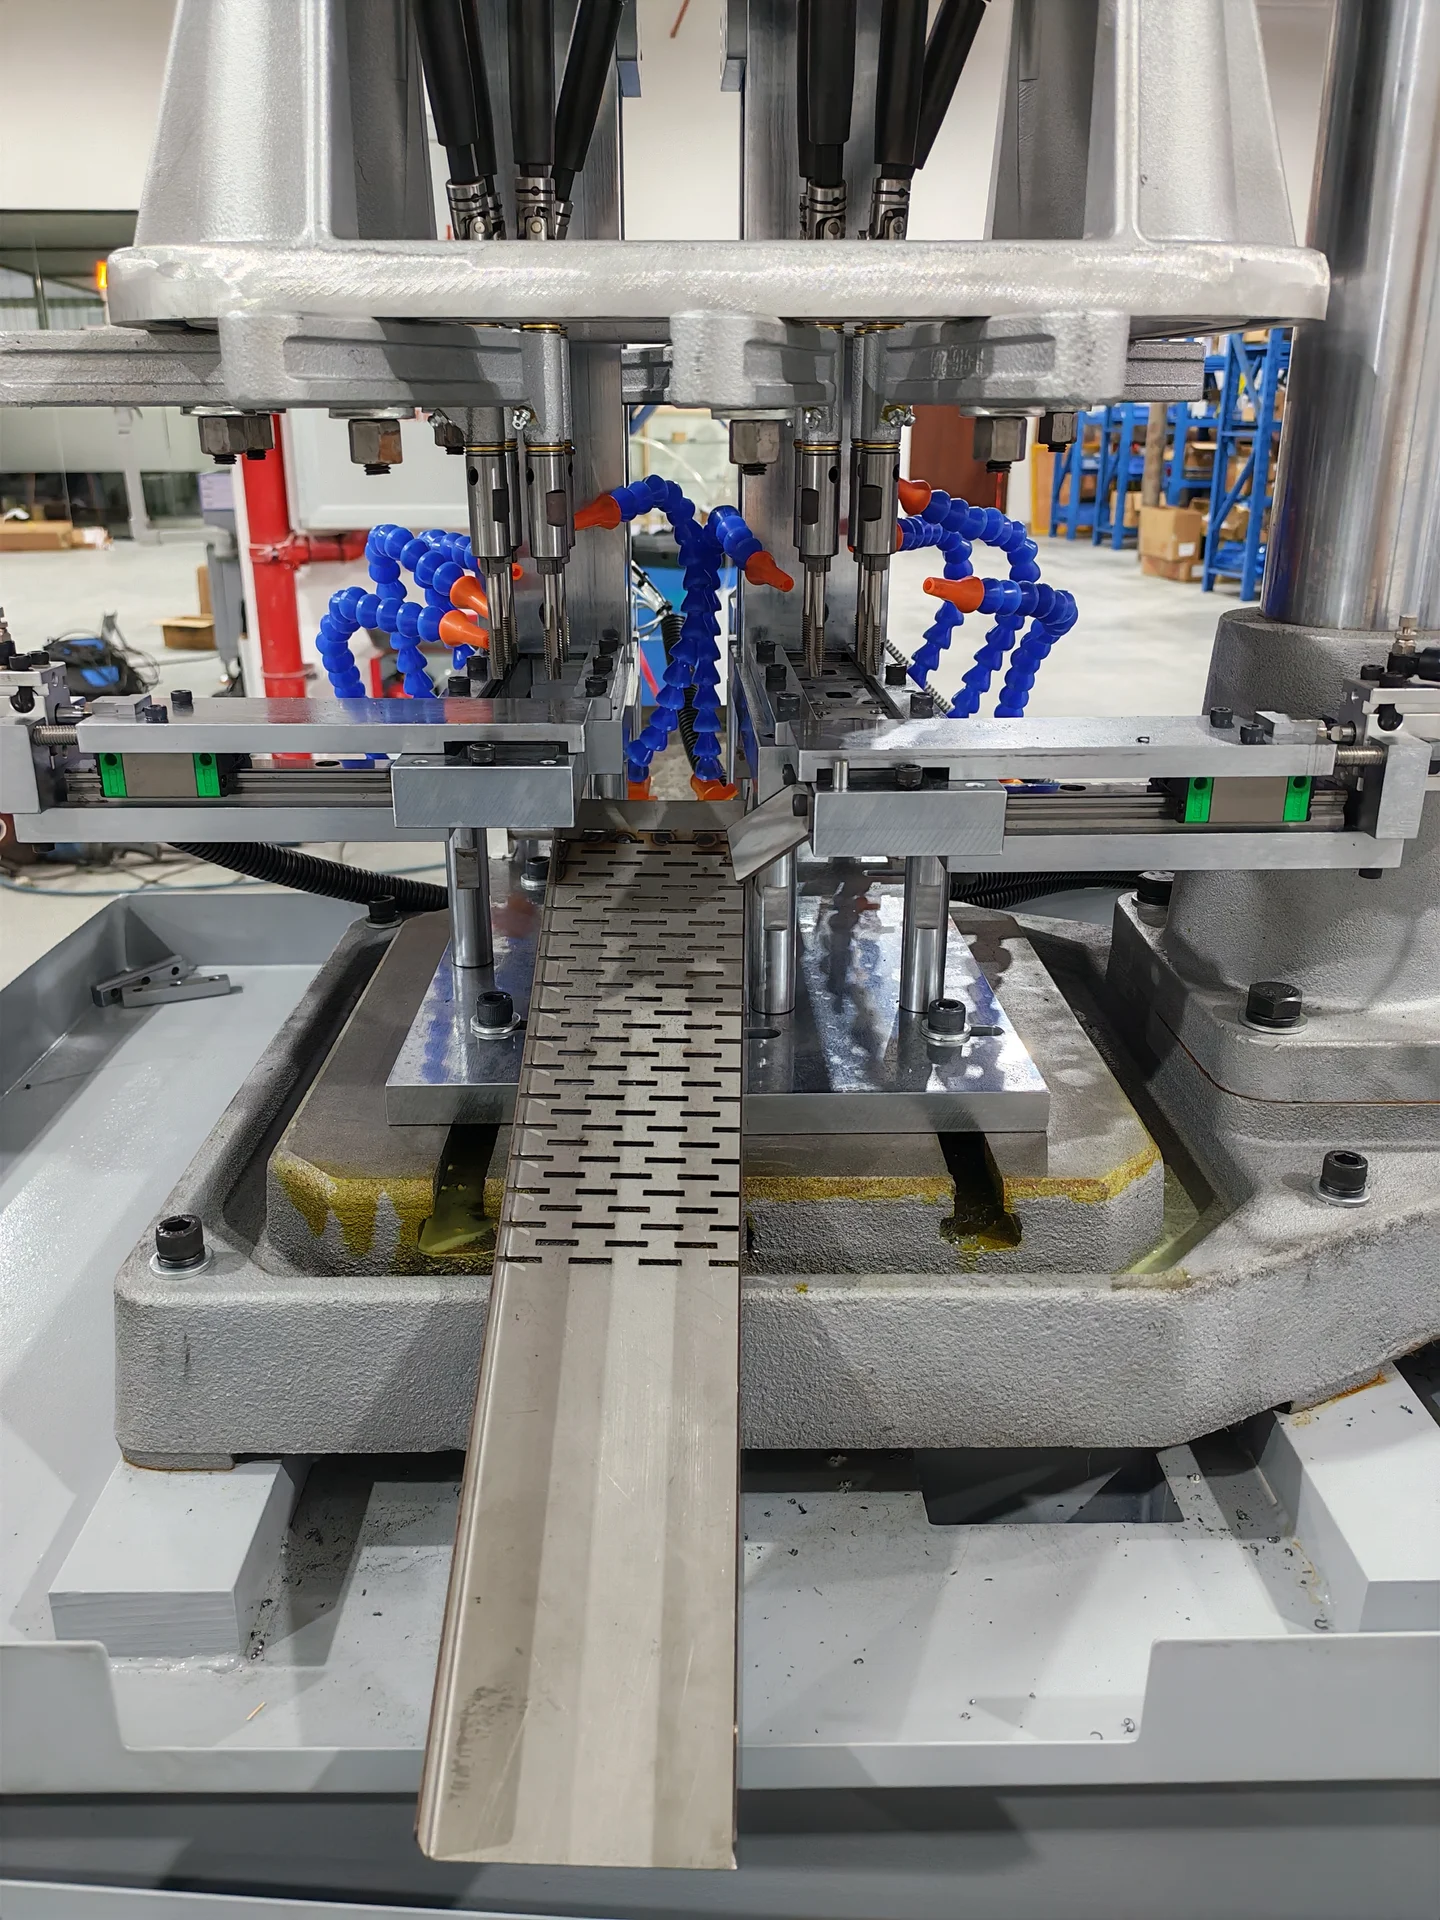 Afficher l’image en grand format
Chaque taille de pièce possède son propre magasin, rail d’alimentation, pousseur pneumatique et mécanisme d’évacuation.
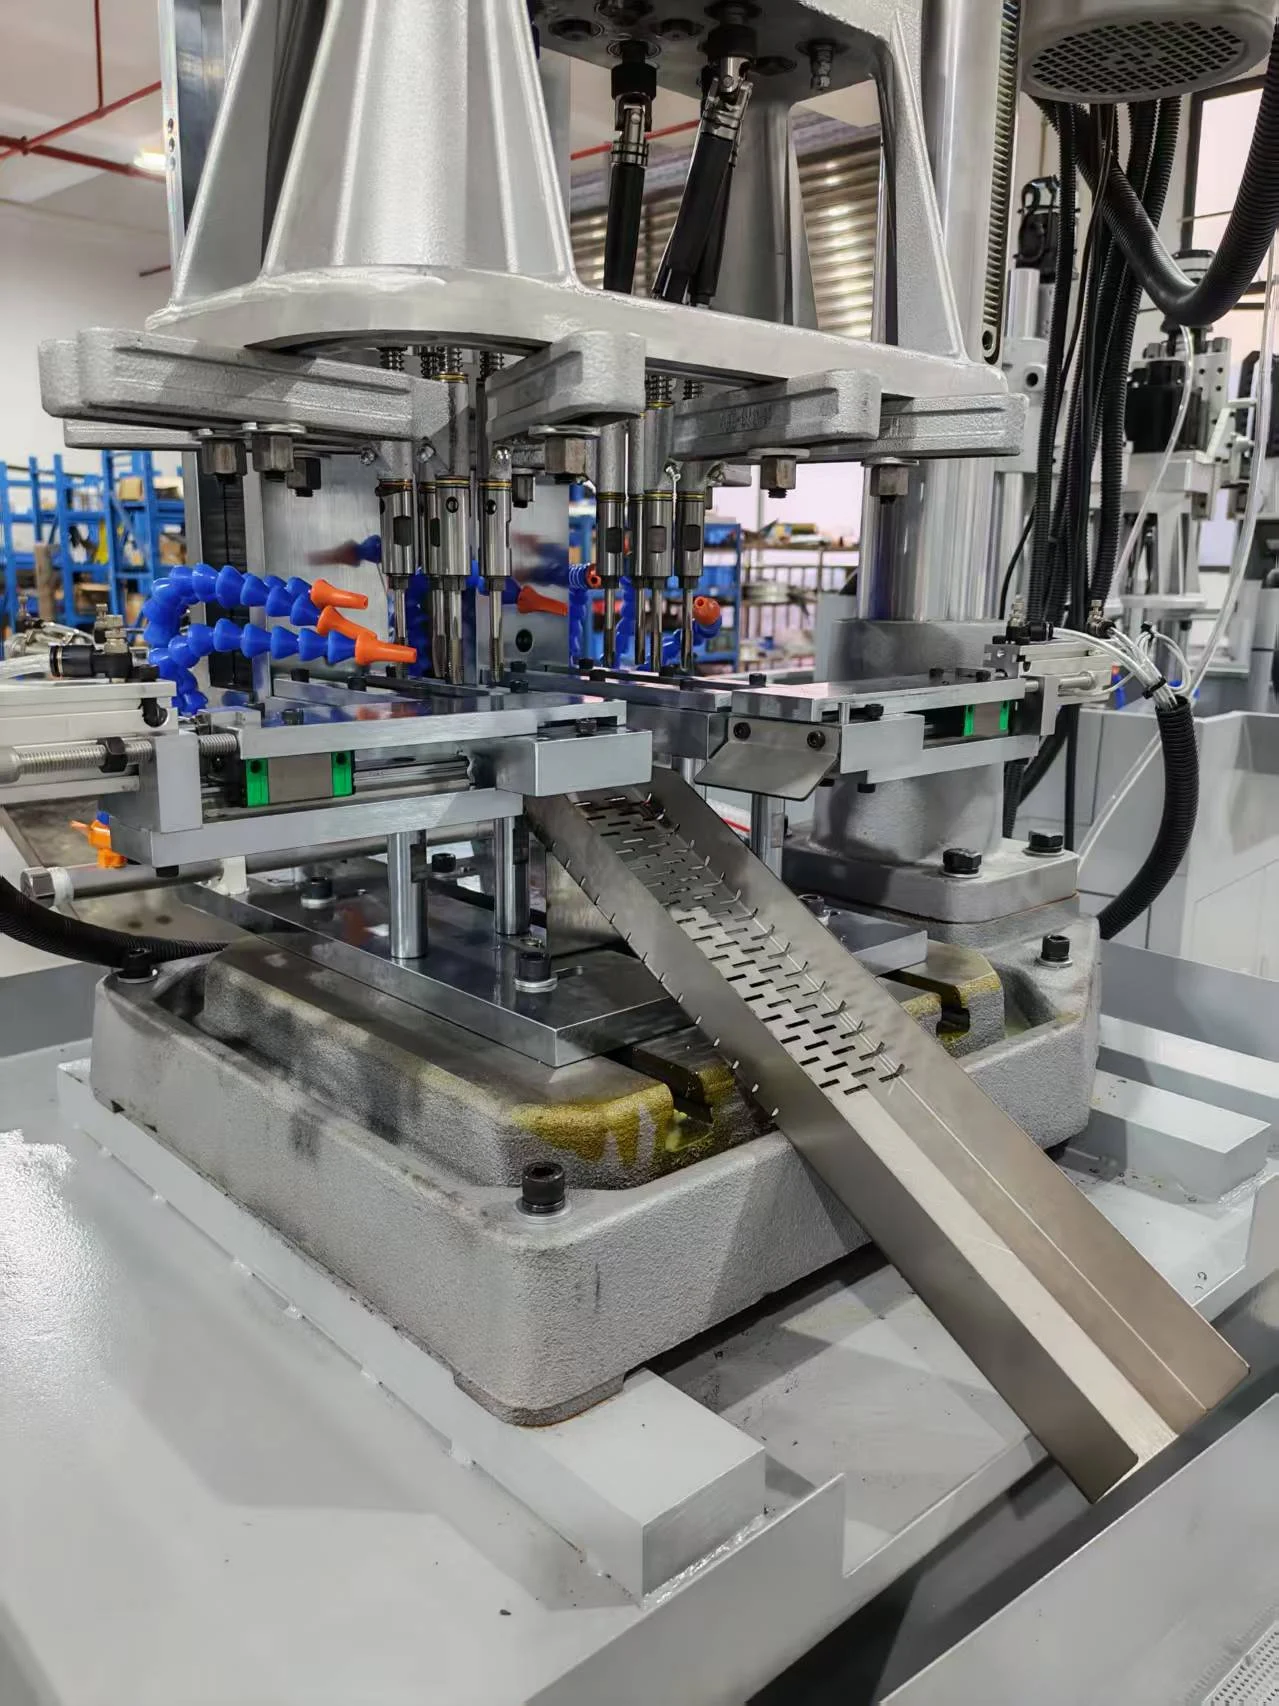 Afficher l’image en grand format
Le mécanisme d’évacuation transfère la pièce taraudée sur un support puis dans le bac de collecte avec égouttage.
Fonctionnement de la machine
Quatre vues du même projet : alimentation et évacuation automatiques, gros plan sur l’usinage, vue générale de la machine et collecte des pièces finies. Sélectionnez une vidéo pour la lire.
Observez la zone de taraudage, la manutention pneumatique et le trajet d’évacuation de la machine sur mesure. Une seule variante de pièce est traitée à la fois.
Voir le projet →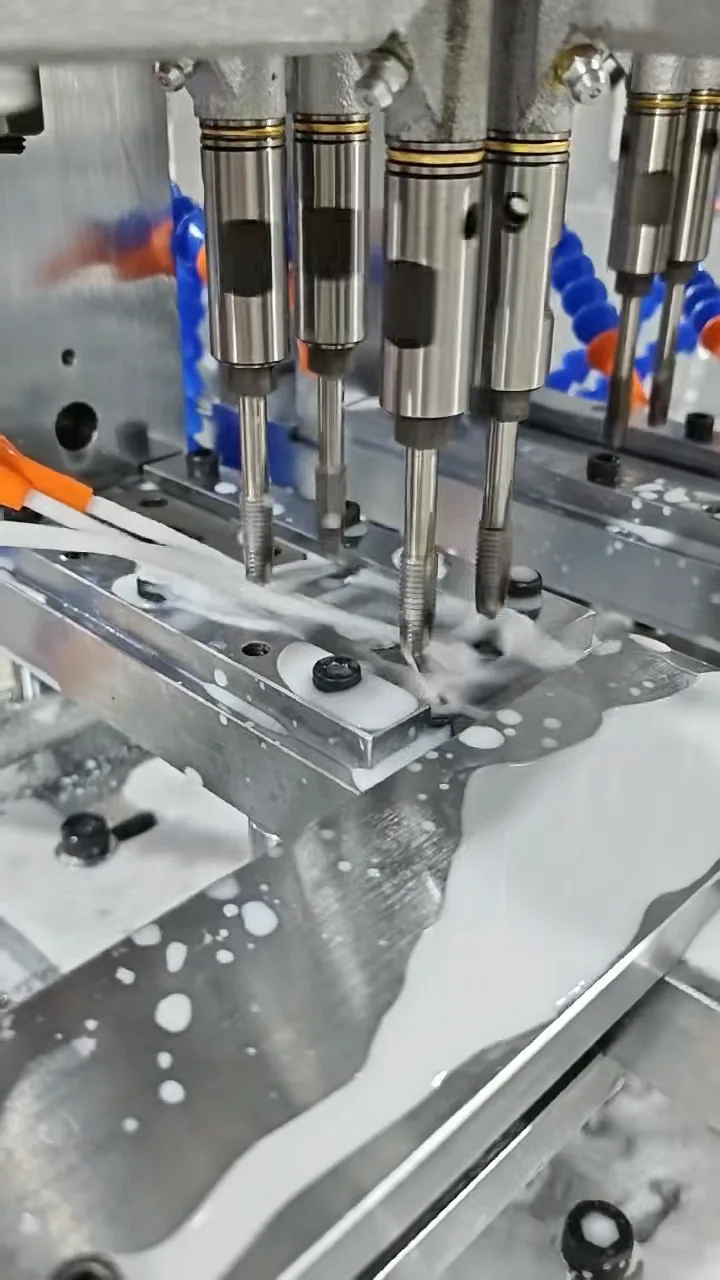
Vue rapprochée du groupe de taraudage à quatre broches, du montage de pièce et de l’alimentation en liquide de coupe pendant le fonctionnement.
Voir le projet →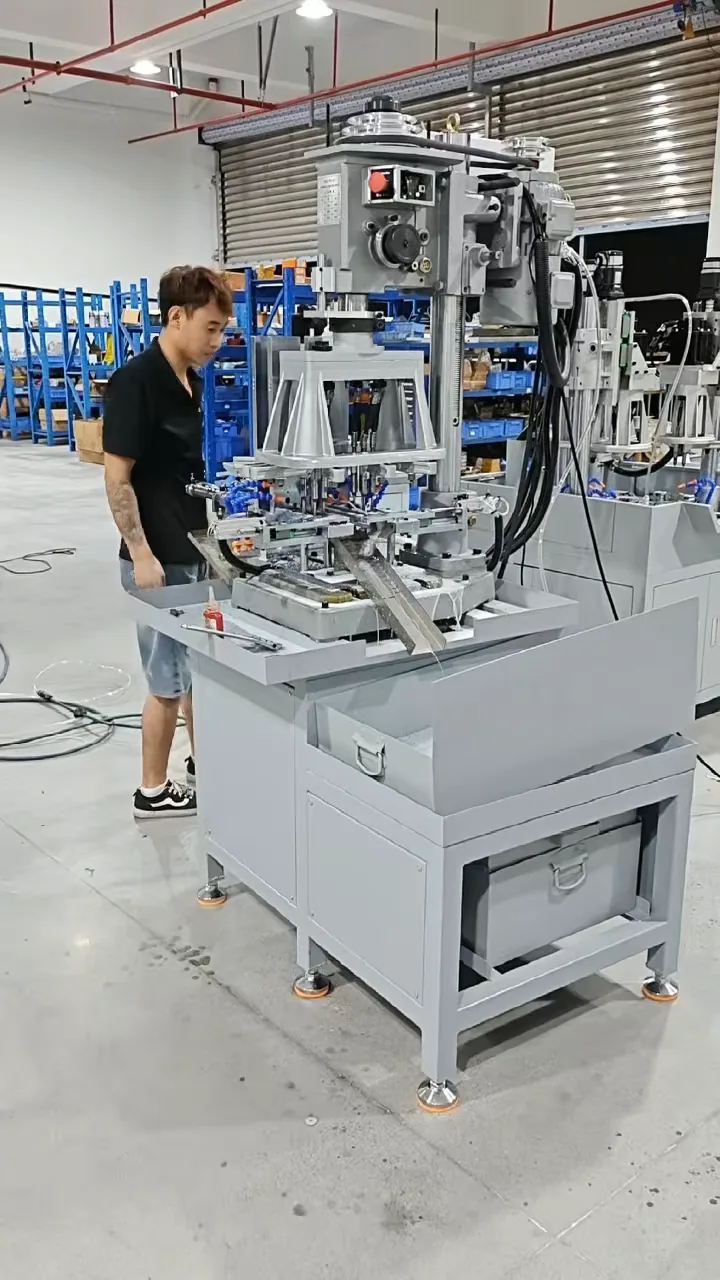
Découvrez la zone d’usinage et l’agencement général de la machine pour cette application de taraudage de pièces en tôle de deux tailles.
Voir le projet →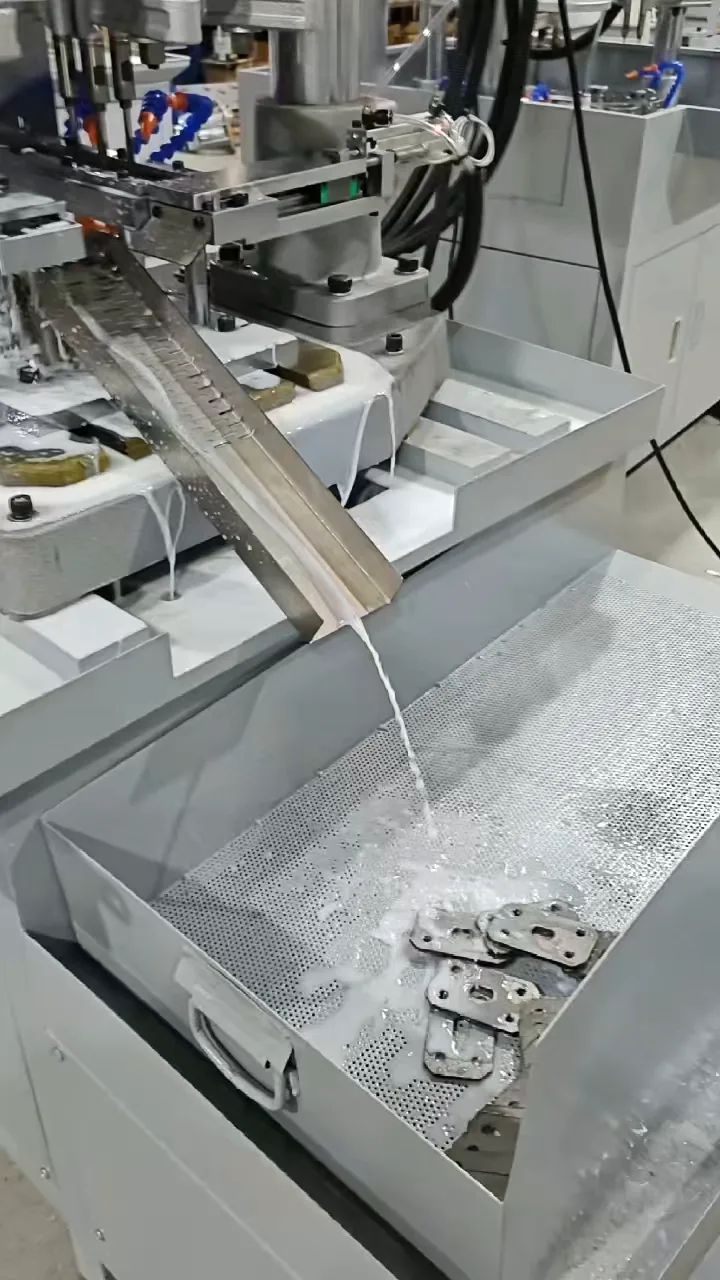
Suivez le support d’évacuation jusqu’au bac perforé servant à collecter les pièces et à égoutter le liquide de coupe.
Voir le projet →Préparez votre application
Un plan est utile, mais des photos nettes de la pièce et une description suffisent pour commencer la discussion.
Parlons de votre pièceLa machine ou la solution sélectionnée sera incluse dans votre demande.
Solutions associées