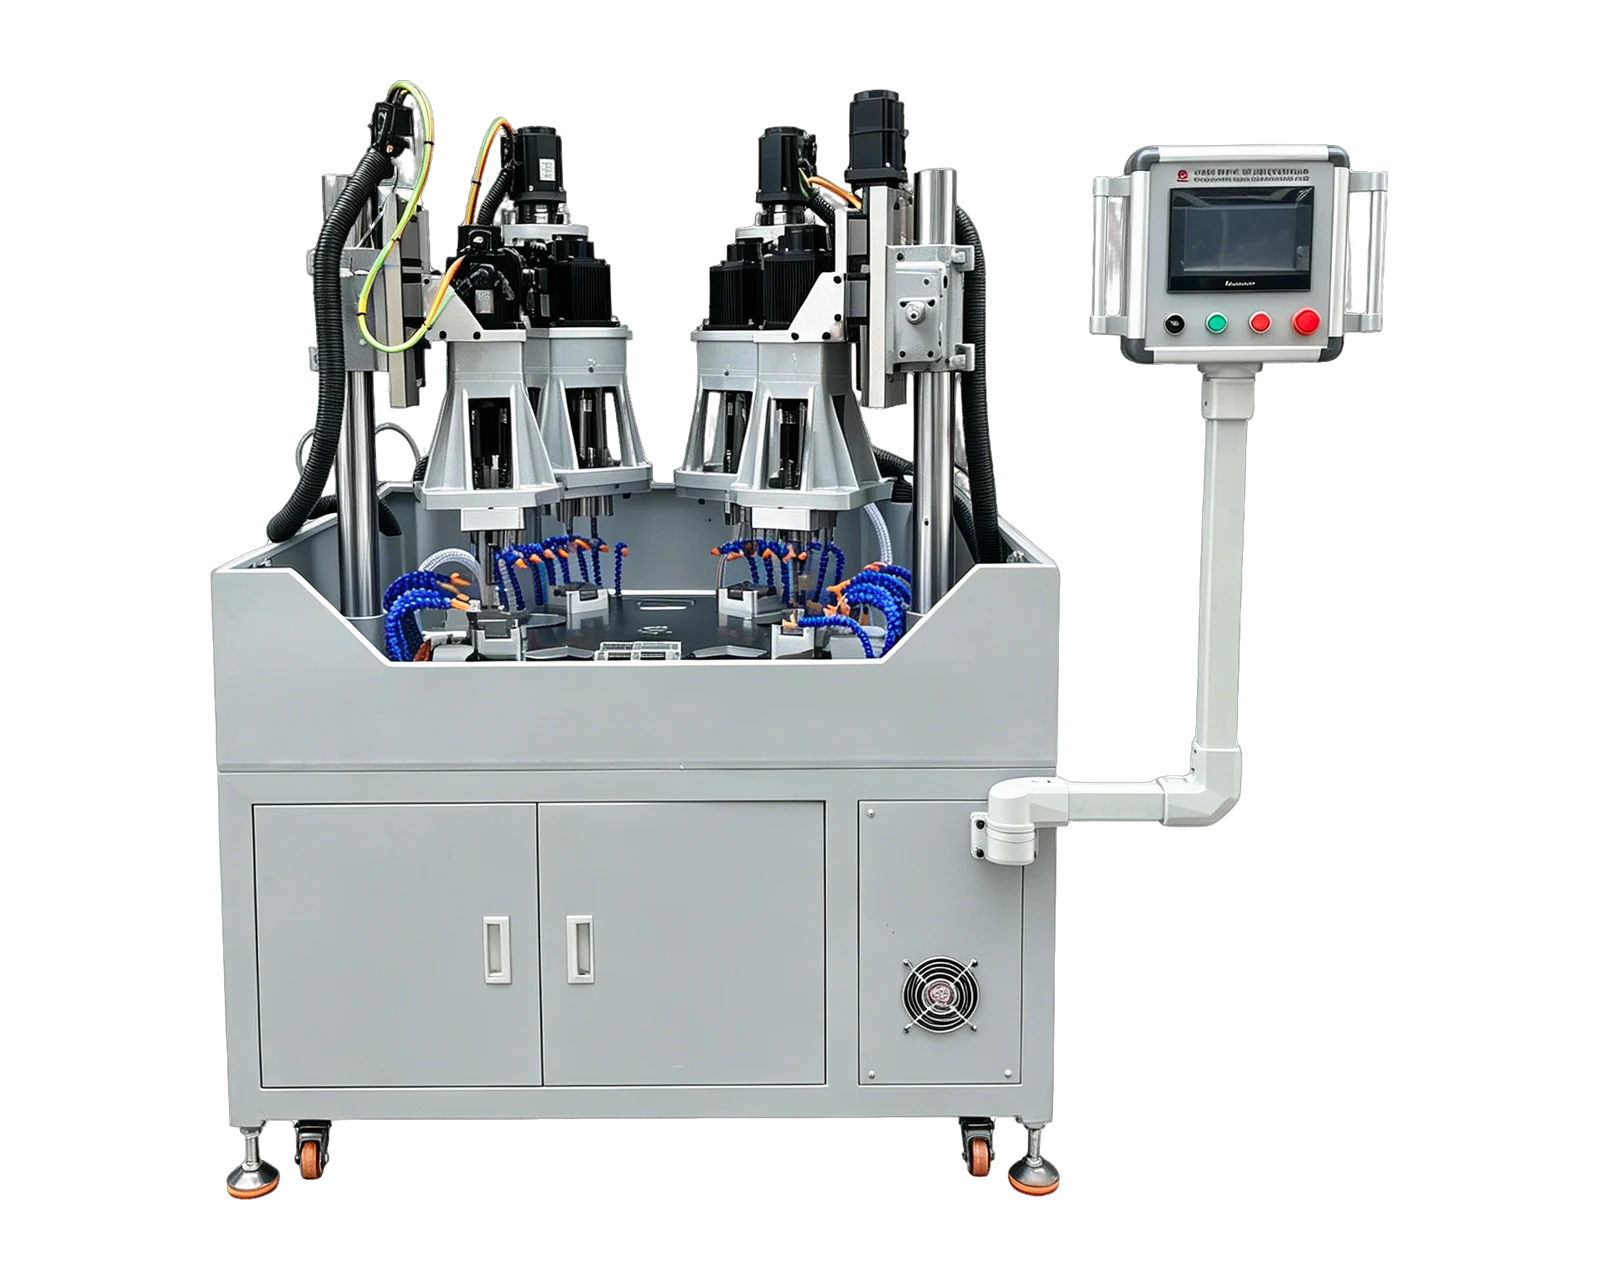
Découvrez les équipements pour votre demande
Machine multibroche de perçage et taraudage à double servocommande →Comparez les spécifications publiées et les options de configuration au plan de votre pièce avant de demander un devis.
Définissez le composant, pas seulement la boîte assemblée
Une demande concernant une boîte à bornes peut viser un corps moulé, un couvercle amovible, un adaptateur ou une pièce de montage. Identifiez la pièce individuelle qui entre dans la machine et précisez si les équipements internes sont absents à cette étape. Indiquez sa désignation matière et sa forme à l’entrée. Une photographie de l’ensemble aide à expliquer l’orientation, mais la proposition d’usinage nécessite le plan du composant et les coupes pertinentes.
Repérez l’interface avec le moteur et toutes les surfaces d’accouplement soumises à contrôle. Indiquez quelles faces sont déjà dans leur état accepté et lesquelles nécessitent une opération préalable. Si deux variantes de boîte à bornes ont le même extérieur mais des dispositions de montage ou d’entrée différentes, fournissez des cartographies distinctes. Cela évite de considérer une option d’assemblage comme un programme d’usinage interchangeable sans vérifier ses différences physiques.
Classez les trous selon l’interface desservie
Distinguez les vis du couvercle des éléments de fixation au moteur et des raccordements d’entrée de câble. Fournissez pour chaque groupe les exigences spécifiées de filetage ou de trou et leurs cotes de référence. Lorsqu’un raccord acheté est utilisé, joignez les informations approuvées sur son interface au lieu de demander au fournisseur de la machine de déduire la connexion d’un écrou échantillon ou d’un diamètre extérieur approximatif.
Utilisez les mêmes identifiants sur le plan, dans l’offre et dans le plan de contrôle. Le seul nombre de trous peut masquer des accès, des profondeurs et des opérations de finition différents. Précisez si la préparation des entrées, le taraudage, la finition des arêtes et le nettoyage font partie de cet achat. Si un élément nécessite un procédé dépassant le périmètre de perçage ou de taraudage proposé, conservez-le comme opération séparée avec un responsable identifié.
Utilisez une cartographie des éléments et des responsabilités de la boîte à bornes
Ce modèle original transforme l’ensemble en demande d’usinage. Remplissez uniquement les lignes présentes sur votre composant et joignez les exigences maîtrisées. Il ne définit ni distances d’isolement électrique, ni exigences d’étanchéité, ni indice de protection.
Définissez l’étape du revêtement et la passation après évacuation des copeaux
Précisez si l’usinage intervient avant ou après la peinture ou une autre finition spécifiée. La page de Hammond sur la modification des enveloppes décrit la réalisation de trous et de découpes avant peinture dans le cadre de son propre processus de fabrication. Cet exemple montre utilement pourquoi l’ordre des opérations doit figurer dans une demande ; ce n’est ni une règle universelle pour toutes les boîtes à bornes de moteurs ni une affirmation sur les services de finition de BINSING.
Pour le processus proposé, identifiez les surfaces de contact à protéger, l’état accepté des arêtes nouvellement usinées et le responsable de toute restauration approuvée de la finition. Définissez les conditions de propreté lors du transfert vers l’assemblage suivant, y compris pour les éléments où des copeaux peuvent rester hors de vue directe. Consignez la méthode de contrôle et son responsable plutôt que de supposer que le déchargement du composant satisfait à toutes les exigences de nettoyage.
Séparez les preuves d’usinage des preuves relatives au produit assemblé
Un essai hypothétique peut montrer que les trous de fixation et les filetages du couvercle respectent le plan du composant. Il ne démontre pas les performances de la boîte assemblée, des entrées installées, du joint ou des équipements électriques. Demandez au responsable du produit de préciser les contrôles d’assemblage requis et toute procédure de qualification applicable. Ne présentez pas un essai d’usinage comme un essai d’indice de protection de l’enveloppe ou de certification électrique.
Envoyez à BINSING le plan du composant, les références d’interfaces, la description de l’étape du revêtement et la répartition des variantes à produire. Demandez une étude spécifique à l’application concernant l’accès, le maintien de la pièce et les opérations de perçage et de taraudage incluses. Si des versions avec entrée à gauche et à droite sont nécessaires, incluez les deux dans la liste des variantes et demandez comment l’identification, le réglage et le contrôle de la première pièce permettront de les distinguer avant le chiffrage des quantités de production.