
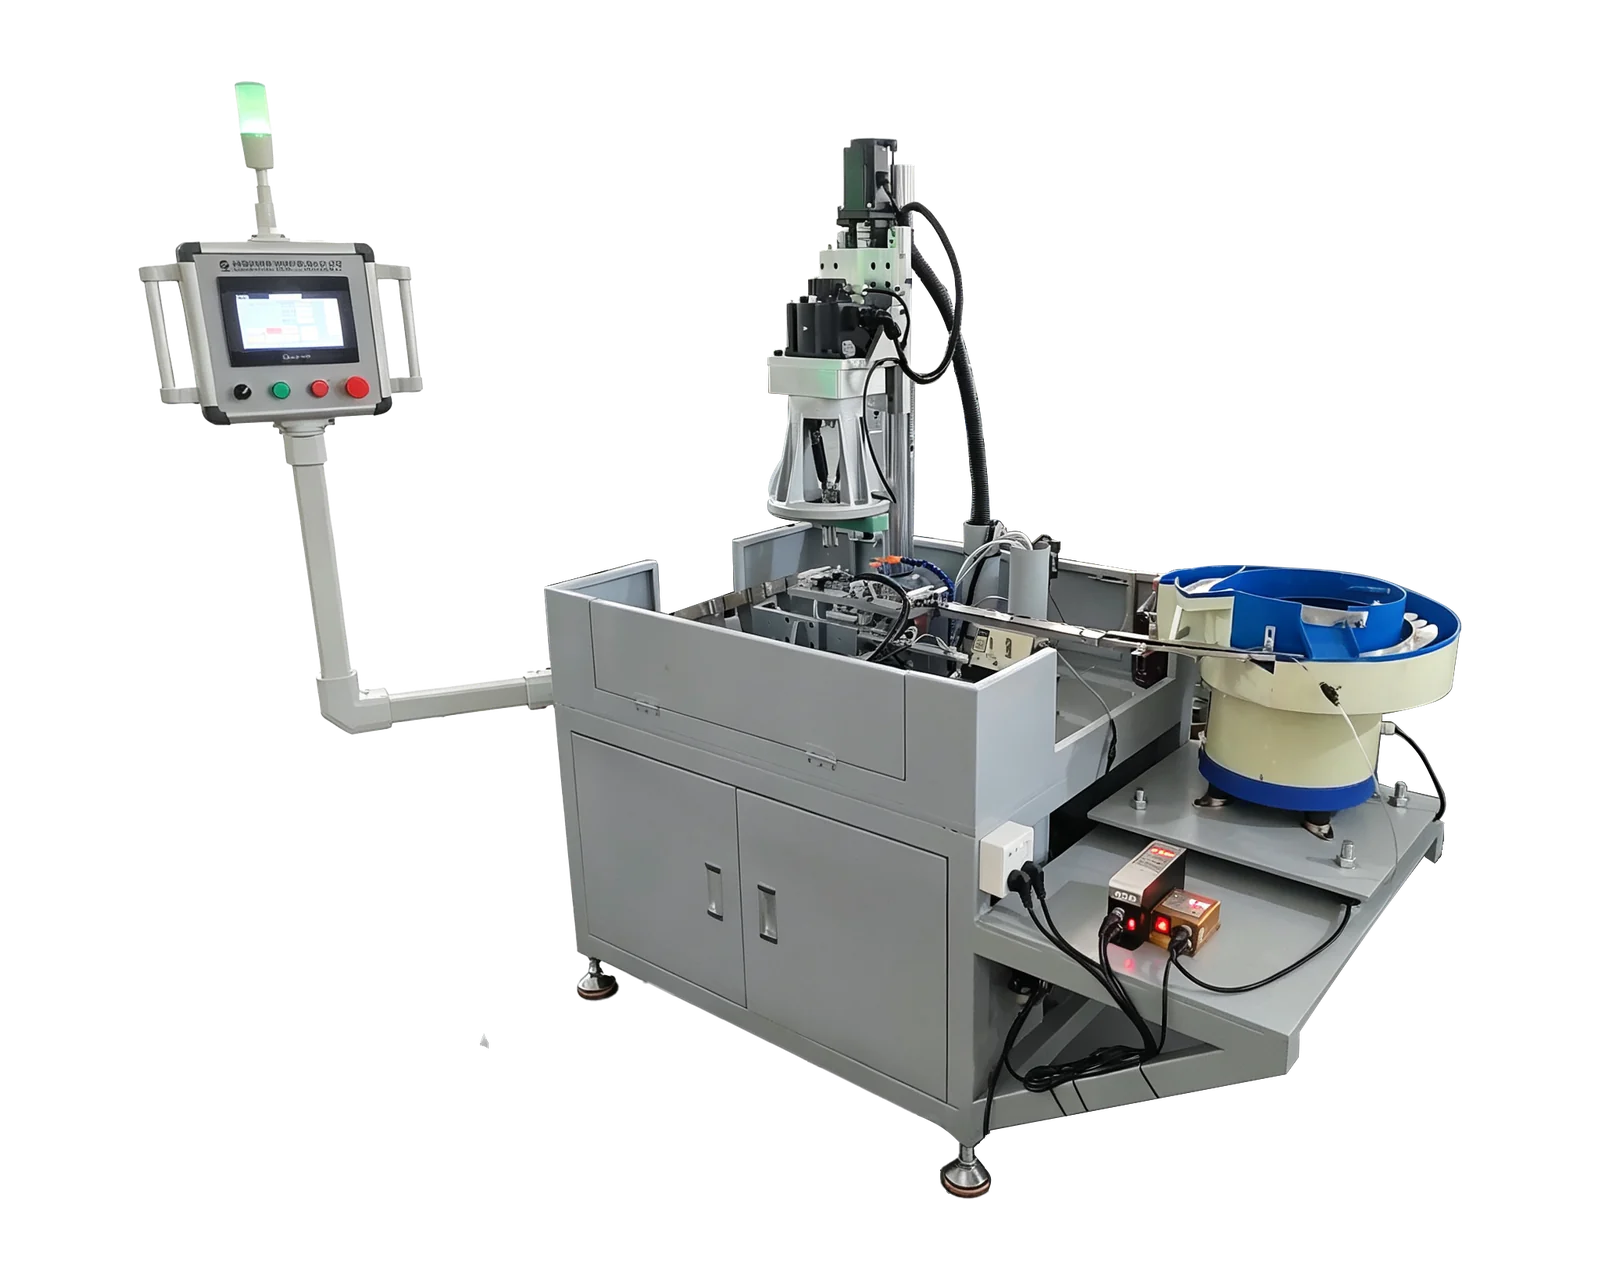
Découvrez les équipements pour votre demande
Alimentation et taraudage automatiques →Examinez les options d’implantation et les informations requises sur la pièce pour définir le périmètre d’une demande d’équipement sur mesure.
1. Décrivez la présentation des pièces livrées
Précisez si le fournisseur doit évaluer des composants en vrac, des plateaux, des bandes, des supports ou une autre présentation définie. Fournissez les dimensions des contenants et des photographies représentatives avec le plan de la pièce. Incluez les attentes d’orientation et les emballages à retirer avant la limite de l’équipement. Une demande indiquant que les petites pièces arrivent dans des boîtes laisse ouverte la question de savoir qui les sépare, établit leur orientation et les transfère vers la disposition d’usinage.
Énumérez les variantes pouvant être présentes simultanément. Si les pièces arrivent par lot, expliquez comment le lot est identifié et s’il doit rester séparé pendant tout l’usinage. Distinguez une condition d’entrée approuvée d’un problème de livraison occasionnel. L’offre doit reposer sur une entrée définie, les conditions exceptionnelles étant attribuées à une personne ou à un processus au lieu de devenir implicitement une exigence d’automatisation.
2. Décidez où l’identité de la pièce doit être conservée
Un petit composant peut être difficile à distinguer d’une autre variante par un simple coup d’œil. Identifiez les caractéristiques ou les enregistrements utilisés par votre processus qualité actuel pour établir l’identité, puis demandez comment la cellule proposée s’interface avec ce processus. Si un équipement d’identification est demandé, indiquez séparément sa finalité et les preuves attendues. Ne supposez pas qu’un système de chargement automatique reconnaît aussi le type de pièce, le lot ou l’état d’achèvement de l’usinage.
3. Précisez la disposition de collecte finale
Décrivez le contenant ou le support recevant les composants terminés, y compris toute séparation par variante, lot ou statut. Précisez si le périmètre de collecte s’arrête au déchargement dans un contenant ou comprend un transfert supplémentaire. Un comptage des cycles d’usinage, un comptage à un point de déchargement et une quantité acceptée de pièces finies sont des enregistrements différents et ne doivent pas être considérés comme interchangeables.
Précisez dans la documentation de production comment l’acheteur souhaite traiter les pièces incertaines ou au traitement interrompu. Demandez au fournisseur d’expliquer les emplacements physiques proposés et les informations disponibles à l’interface. Il s’agit d’une discussion de périmètre, pas d’une instruction d’improviser des actions de reprise. La procédure opératoire approuvée et l’équipe de production responsable doivent déterminer les règles de traitement avant la mise en service régulière de l’équipement.
4. Comparez le flux complet pour des variantes similaires
Exemple d’achat hypothétique : deux petits inserts partagent le même contour extérieur, mais nécessitent des filetages différents. L’acheteur les reçoit dans des plateaux séparés et étiquetés et doit conserver les lots terminés séparément. Une proposition d’usinage d’un insert avec chargement manuel peut satisfaire le besoin actuel ; une proposition d’alimentation en vrac exige une explication tout aussi claire du contrôle d’entrée et de la collecte finale. Aucune proposition ne doit être créditée de fonctions d’identité absentes de sa liste d’équipements.
Pour un changement de série planifié, identifiez ce qui arrive aux pièces restant à chaque étape du flux. Demandez au fournisseur de documenter les emplacements concernés et les enregistrements ou indications visuelles inclus dans son périmètre. L’enjeu d’achat est de savoir si la disposition proposée prend en charge le processus d’identité et de collecte défini par l’acheteur sur l’ensemble du parcours de la pièce.
5. Démontrez les limites convenues
Préparez une revue avec la présentation d’entrée et les contenants finaux convenus. Consignez les variantes et les conditions de lot représentées. Demandez que le rapport de démonstration identifie les fonctions de manutention incluses, les responsabilités manuelles et les fonctions proposées restant non vérifiées. Lorsque le comptage ou l’identification sont inclus, convenez des preuves avec l’équipe qualité responsable au lieu d’accepter une déclaration générale selon laquelle la cellule est entièrement automatique.
Pour une demande à BINSING, envoyez le plan du composant, les photographies de présentation, la liste des variantes et la disposition de collecte souhaitée. Expliquez quelles informations doivent accompagner les pièces et où s’arrête la responsabilité du fournisseur d’équipement. Ces détails permettent de comparer une plateforme standard de taraudage avec une disposition de manutention étudiée ou une cellule sur mesure sur la même base pratique : les pièces entrantes définies et la sortie requise à la limite convenue.

