

Machines standard

BX-4508V Machine de taraudage automatique à entraînement par engrenages

Une machine à entraînement par engrenages pour tarauder de façon répétée des trous préparés. Adaptez les engrenages correspondant au pas, le taraud, le porte-taraud et le dispositif de bridage à la pièce. Étudiez la BX-4508V une fois l'opération définie ; indiquez toutes les variantes de filetage et l'état des trous à leur arrivée.

4508 Machine de taraudage automatique à entraînement par engrenages

Caractéristiques et processus

Opérations de taraudage répétées pour lesquelles la dimension et le pas du filetage ainsi que le bridage peuvent être définis à l'avance.

  • Avance de taraudage entraînée par engrenages
  • Configurations d'outillage monobroches ou multibroches
  • Bridage adapté à la pièce

Taraudage · Avance entraînée par engrenages

Définir le filetage et les engrenages correspondant au pas

Partez de l'état des trous à leur arrivée au poste de taraudage. Le devis doit associer chaque exigence de filetage à des engrenages, un outillage et un dispositif de bridage définis.

Périmètre du processus
FonctionPérimètre à évaluerÀ confirmer pour votre pièce
Liste des filetagesIdentifier chaque taille de filetage, pas de filetage et profondeur utile requise.Désignation métrique ou en pouces, tolérance et variantes de pièces
Engrenages adaptés au pas du filetageConfirmez l'engrenage fourni pour chaque pas de filetage prévu et la manière dont les modifications sont effectuées.Jeux d'engrenages inclus, procédure de remplacement et vérification du réglage
Trou préparéDéfinissez l'état des trous avant le taraudage, y compris les opérations déjà réalisées en amont.Spécification du trou préparé, état de l'entrée, trou débouchant ou borgne et référence de profondeur
Taraud et porte-taraudExaminez l'outil choisi en tenant compte de l'avance de la machine et de la pièce.Identification du taraud, interface du porte-taraud, longueur en saillie et dégagement disponible
Dispositif de bridage et chargementPrécisez comment la pièce est positionnée, bridée, chargée et retirée.Surfaces de positionnement, zones protégées, manutention manuelle ou alimentation séparée

La gamme M1–M8 publiée est une référence de plate-forme. Elle n'établit pas l'adéquation pour chaque pièce en acier inoxydable, en laiton ou en aluminium, ni pour chaque charge multibroche. L'outillage, l'état des matériaux, la géométrie des trous et la configuration proposée nécessitent un examen de l'application.

Pas de filetage répétés ou changements fréquents

Énumérez les pas de filetage et la succession des lots avant de comparer le taraudage par engrenages et par servocommande. Demandez quels engrenages, outils et dispositifs de bridage doivent être changés, qui effectue le réglage et comment la première pièce est contrôlée. Le type d'entraînement ne détermine pas, à lui seul, la durée totale du changement de série.

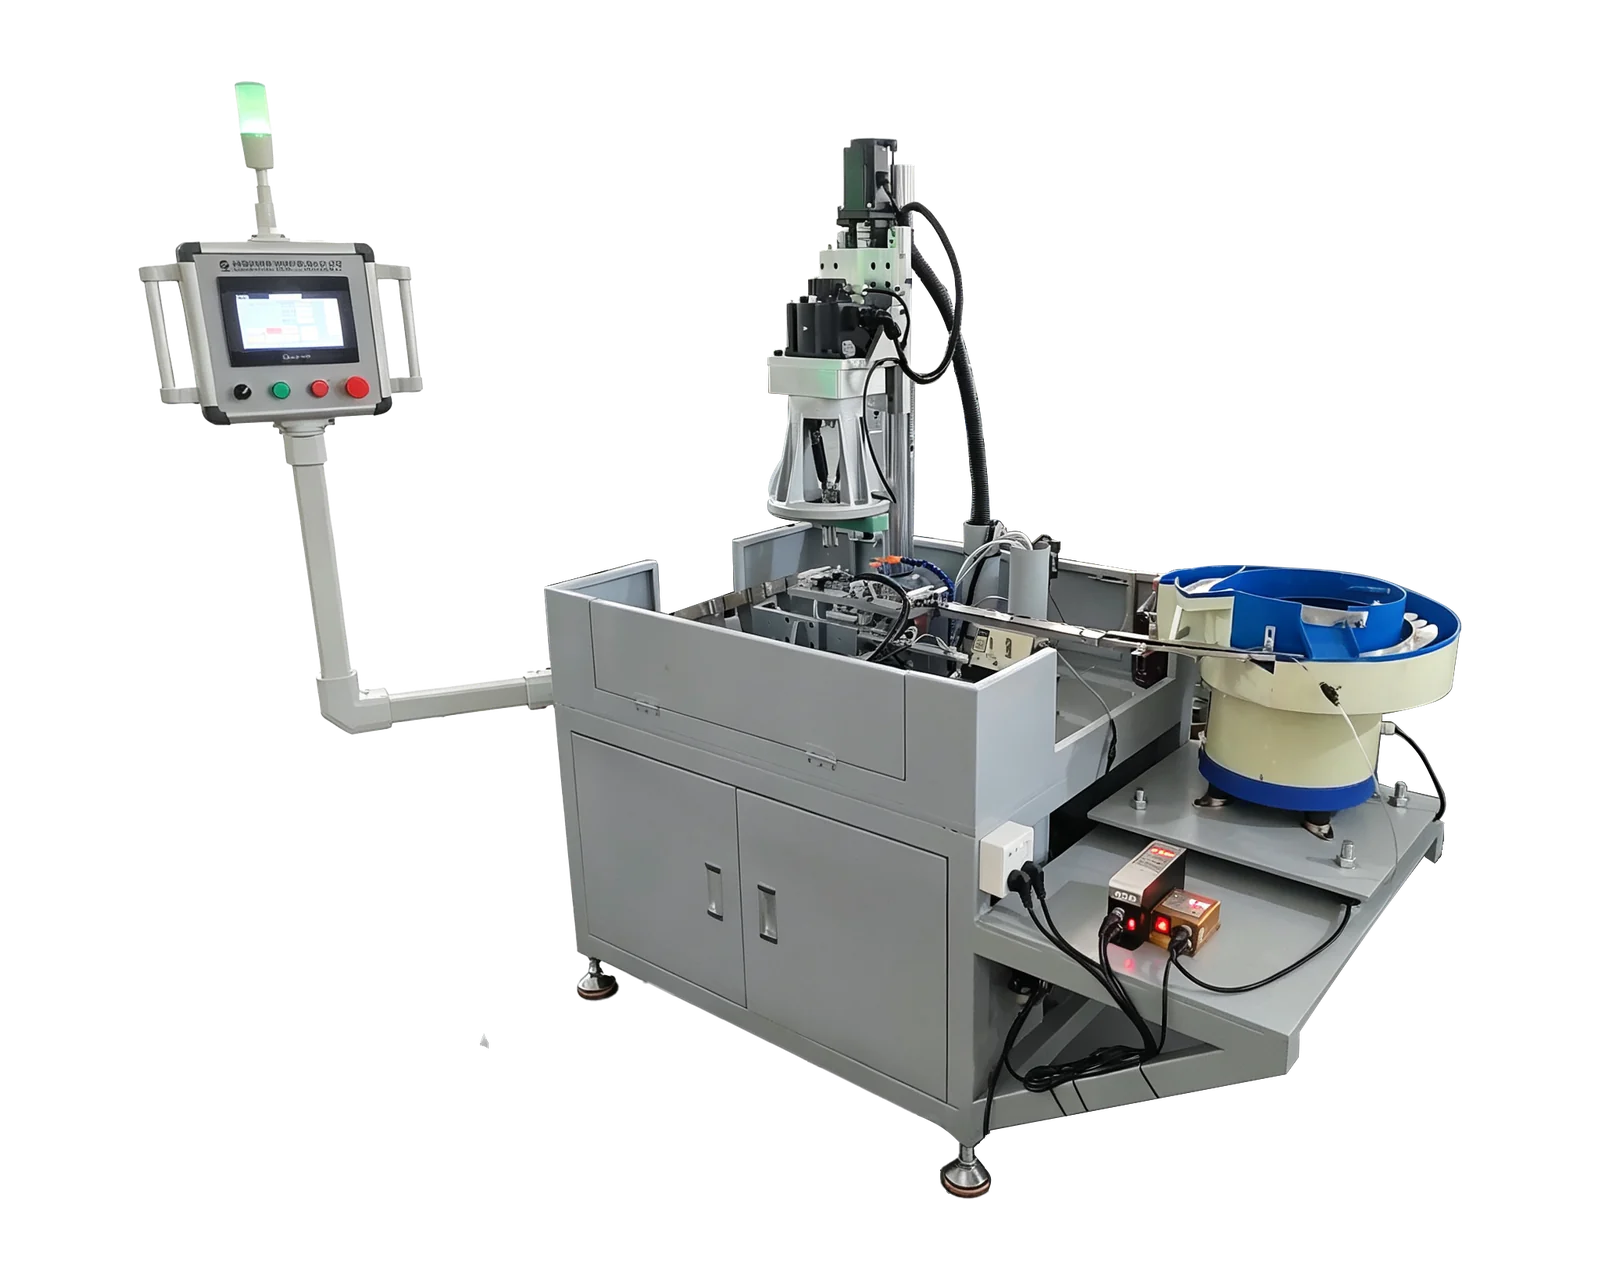
Exigences relatives aux trous borgnes

Indiquez séparément la profondeur utile du filetage et celle du trou préparé, ainsi que la référence du plan et la géométrie du fond. Demandez au fournisseur de confirmer la course, l'inversion, la garde au fond et le nettoyage pour le taraud choisi. Ne supposez pas une marge universelle au fond du trou.

Taraudage monobroche ou multibroche

Pour plusieurs trous, indiquez les coordonnées, les pas et les dégagements des outils. Une tête multibroche est une option à étudier pour l'application ; la proposition doit définir les outils actifs et un système d'avance compatible. Des pas différents ne sont pas automatiquement compatibles avec une même course d'avance.

Spécifications de référence

Ces valeurs de catalogue décrivent la plateforme de la machine. Confirmez avant la commande la plage applicable à votre matériau, au nombre de broches, à l'outillage et aux exigences d'usinage.

BX-4508V
Modèle catalogueBX-4508V
Plage de taraudageM1–M8
Course de broche45 mm
Puissance moteur0.75 kW
Réglage de la tête0–260 mm

Options et exigences

  • Engrenages pour pas métriques ou en pouces
  • Tête de taraudage multibroche
  • Dispositif de bridage propre à la pièce
  • Dimension et pas du filetage
  • Matériau de la pièce et profondeur du filetage
  • Schéma de perçage et dessin de la pièce

Vidéo de fonctionnement de l'équipement

4508 Machine de taraudage automatique à entraînement par engrenages

4508 Machine de taraudage automatique à entraînement par engrenages

Les vidéos d’utilisation et l’assistance à distance sont proposées en anglais et en chinois.

Regardez la vidéo de référence de l'équipement

Prix et périmètre

Le prix de la taraudeuse BX-4508V dépend des engrenages correspondant aux pas inclus, des porte-tarauds, de l'outillage, du dispositif de bridage et de toute tête multibroche. Distinguez le perçage, le chargement et l'inspection afin de ne pas confondre le devis d'un poste de taraudage avec celui d'une cellule de production complète.

  • Plan de la pièce et liste des filetages pour chaque variante
  • Nuance du matériau, état de livraison et spécification des trous préparés
  • Profondeur de filetage utilisable, géométrie du trou borgne et exigences d'inspection
  • Jeux d'engrenages requis pour les pas, outillage et périmètre du dispositif de bridage
  • Mode de chargement souhaité, objectif de production, destination et alimentation électrique
Discuter de votre projet

Questions avant de commander

La BX-4508V perce-t-elle le trou avant le taraudage ?

Cette plateforme est présentée pour le taraudage par engrenages. Précisez l'état dans lequel les trous préparés sont fournis. Si le perçage ou le chanfreinage doivent être inclus, demandez une étude complète du processus et comparez les configurations à double servocommande ou personnalisées ; ne présumez pas que ces opérations sont incluses ici.

Peut-elle tarauder de l'acier inoxydable ou des trous borgnes ?

Fournissez la nuance exacte, l'état du matériau et la géométrie du filetage et du trou pour évaluation. La plage du catalogue ne confirme ni une capacité propre à ce matériau ni une garde au fond du trou. Demandez que l'offre précise l'outillage proposé et le périmètre des essais sur des pièces représentatives avant de considérer l'application comme validée.

Les pas de filetage métriques et en pouces sont-ils inclus ?

Un engrenage à pas de vis métrique ou en pouces est répertorié en option. Le devis doit identifier les pas de filetage et les jeux d'engrenages réellement fournis, ainsi que la procédure de changement. Une liste générale des options ne signifie pas que tous les pas de filetage requis sont inclus.

Ressources techniques

Équipement associé

Perçage et taraudage à indexation rotative

Perçage et taraudage à indexation rotative

Une configuration rotative déplace les pièces entre les postes de perçage, de chanfreinage et de taraudage. Le nombre de postes, l'outillage et le chargement sont définis selon la pièce.

Voir les détails
Alimentation automatique et taraudage

Alimentation automatique et taraudage

Combinez l'alimentation, le positionnement et l'usinage des pièces dans une cellule dédiée. L'adéquation de l'alimentation dépend de la forme, de l'orientation et de l'état de surface de la pièce.

Voir les détails

Présentez-nous votre pièce

Partagez le plan, la matière, les détails des trous et filetages, la production visée et le mode de chargement.

Discuter de votre projet