Produits

Taraudeuses automatiques

Comparez les taraudeuses par engrenages et par servocommande pour des filetages intérieurs répétés dans des pièces métalliques. Partez de la liste des filetages, de l'état des trous préparés et du matériau, puis choisissez une configuration BX-4508V ou BX-20015. Évaluez séparément les trous borgnes, l'outillage multibroche et le chargement.

4508 Machine de taraudage automatique à entraînement par engrenages

Que se passe-t-il avant et après le taraudage ?

Évaluez le trou préparé, la profondeur du filetage et l'orientation de la pièce avec le taraudage. Une alimentation dédiée peut être utile pour la production répétitive de petites pièces.

  • Dimension et pas du filetage, profondeur utile et exigence d'inspection
  • Dimensions du trou préparé, référence de profondeur et caractère débouchant ou borgne
  • Nuance du matériau, forme et état de livraison, et disponibilité d'échantillons représentatifs
  • Plan de la pièce, toutes les variantes, mode de chargement souhaité et opérations en amont

Machines standard

Spécifications de référence
Machines standardAdéquation à l'applicationSpécifications de référence
4508 Machine de taraudage automatique à entraînement par engrenagesOpérations de taraudage répétées pour lesquelles la dimension et le pas du filetage ainsi que le bridage peuvent être définis à l'avance.

Modèle catalogue: BX-4508V

Plage de taraudage: M1–M8

Course de broche: 45 mm

Puissance moteur: 0.75 kW

Réglage de la tête: 0–260 mm

Machine multibroche de perçage et de taraudage à double servocommandePièces avec des motifs de trous ou de filetages répétés qui bénéficient d'un usinage multibroches coordonné.

Modèle catalogue: BX-20015

Plage de perçage: Ø1–15 mm

Plage de taraudage: M0.8–M16

Course de la broche: 50–200 mm

Vitesse de broche: 200–5,000 rpm

Puissance du servomoteur: 1.0–3.0 kW

Ces valeurs de catalogue décrivent la plateforme de la machine. Confirmez avant la commande la plage applicable à votre matériau, au nombre de broches, à l'outillage et aux exigences d'usinage.

4508 Machine de taraudage automatique à entraînement par engrenages

4508 Machine de taraudage automatique à entraînement par engrenages

Une plateforme de taraudage par engrenages pour la réalisation répétée de filetages. Choisissez les engrenages correspondant au pas, l'outillage et le dispositif de bridage selon la pièce.

Voir les détails
Machine multibroche de perçage et de taraudage à double servocommande

Machine multibroche de perçage et de taraudage à double servocommande

Rotation de la broche et avance contrôlées par servomoteurs sur une plateforme multibroche. Adaptez la tête et le dispositif de bridage aux trous et aux filetages de la pièce.

Voir les détails

Choisir selon la méthode de taraudage, l'état des trous et le matériau

Utilisez ces exigences pour orienter votre demande. Le nom du matériau et le type d'entraînement sont des points de départ pour l'étude ; ils ne prouvent ni une capacité particulière ni un résultat de filetage garanti.

Votre besoinPoints à évaluerExplorez les options
Taraudage répétitif de trous préparésComparez les engrenages requis pour chaque pas, les outils, les porte-tarauds et les changements de série aux réglages asservis, pour le même périmètre de bridage.Choisir entre entraînement par engrenages et servocommande
Taraudage de trous borgnesDistinguez la profondeur utile du filetage, celle du trou préparé et la géométrie du fond ; identifiez la face de référence et les exigences d'inspection.Exigences relatives aux trous borgnes (English)
Taraudage de l'acier inoxydableIndiquez la nuance, l'état de livraison et les trous préparés. Définissez les échantillons d'essai représentatifs et les relevés de résultats nécessaires.Étude d'un essai sur l'acier inoxydable (English)
Perçage et taraudage de l'aluminiumIndiquez l'alliage, l'état métallurgique, la forme de la pièce brute et les opérations en amont. Précisez les caractéristiques déjà finies à l'arrivée et celles qui relèvent de cette machine.Étude d'une pièce en aluminium (English)
Perçage et taraudage du laitonIndiquez la nuance exacte, la forme de livraison, l'état des trous préparés et les zones de contact autorisées pour le positionnement ou le bridage.Examen des pièces en laiton (English)

Périmètre de l'automatisation

Un cycle de taraudage contrôle la rotation de l'outil et son mouvement axial pour réaliser le filetage. Il n'inclut pas, à lui seul, le tri des pièces en vrac, le chargement du dispositif de bridage ni le retrait des pièces finies. Une cellule d'alimentation dédiée ajoute ces étapes après l'étude de la forme, de l'orientation et de l'état de livraison de la pièce.

Perçage et taraudage à indexation rotative

Perçage et taraudage à indexation rotative

Une configuration rotative déplace les pièces entre les postes de perçage, de chanfreinage et de taraudage. Le nombre de postes, l'outillage et le chargement sont définis selon la pièce.

Voir les détails
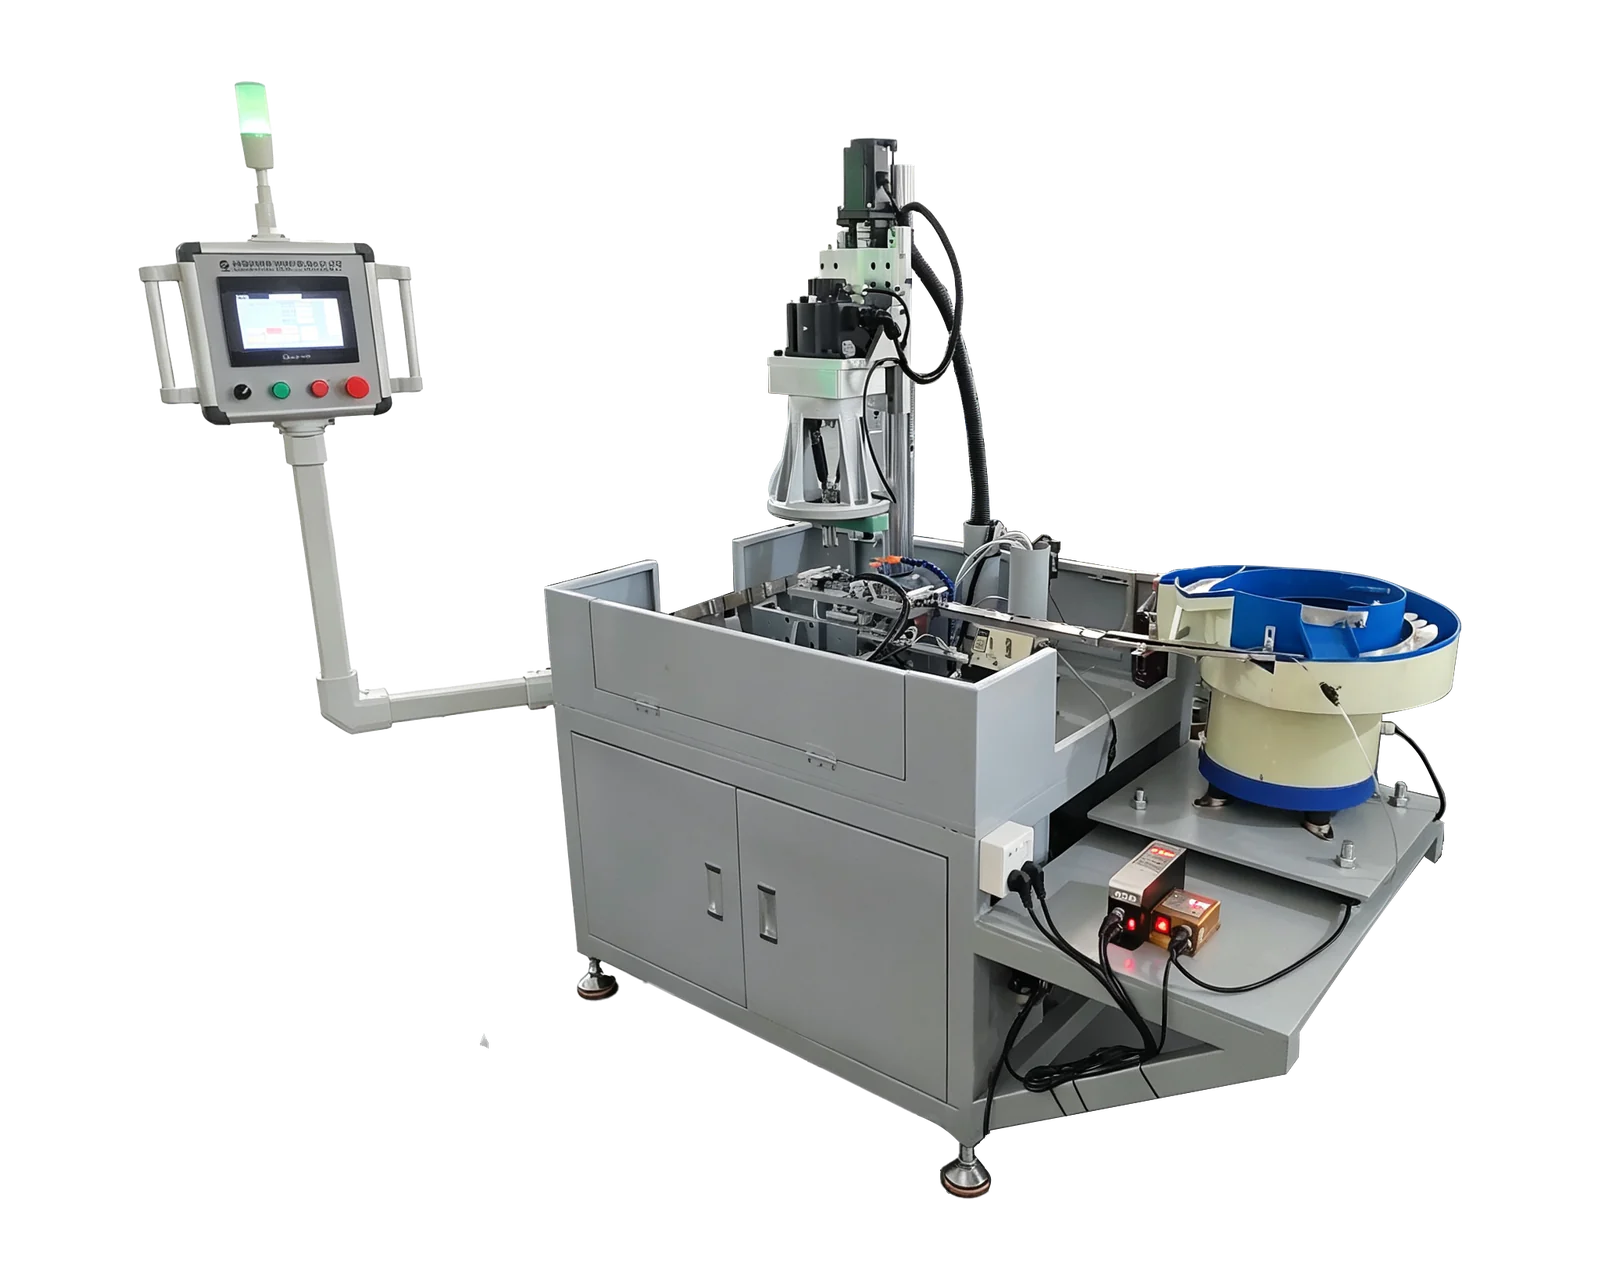
Alimentation automatique et taraudage

Alimentation automatique et taraudage

Combinez l'alimentation, le positionnement et l'usinage des pièces dans une cellule dédiée. L'adéquation de l'alimentation dépend de la forme, de l'orientation et de l'état de surface de la pièce.

Voir les détails

Adapter les outils à la pièce

Configurations de taraudage multibroche

La BX-4508V propose une tête multibroche en option ; la BX-20015 fournit une plateforme à double servocommande pour une configuration à étudier. La plage de taraudage au catalogue d'aucune de ces plateformes ne valide tous les groupes de filetages ni le nombre de tarauds pouvant travailler simultanément.

Exigence relative à la pièceConfiguration à examinerInformations à envoyer
Filetages répétés de même pasÉvaluez une tête adaptée pour un groupe compatible. Confirmez la relation entre rotation et avance, les porte-tarauds, la profondeur et l'inversion à chaque position.Spécifications des filetages, pas, trou borgne ou débouchant et profondeur utile
Pas ou profondeurs de taraudage différentsSéparez les caractéristiques en groupes de processus avant de choisir un taraudage simultané ou séquentiel. Une avance commune ne peut pas être présumée compatible avec tous les filetages.Liste des filetages caractéristique par caractéristique et séquence requise
Machine existante qui recevra la têteVérifiez l'entraînement, l'interface de montage, la course et la disposition des commandes avant de confirmer la configuration d'une tête d'usinage.Caractéristiques de la machine existante, plans des interfaces et photos de la zone de travail

Un cycle de taraudage synchronisé concerne la rotation de la broche et l’avance axiale. Il ne définit pas à lui seul le chargement automatique des pièces et ne garantit pas que des pas de filetage différents puissent partager un même mouvement d’avance.

Vidéo de fonctionnement de l'équipement

4508 Machine de taraudage automatique à entraînement par engrenages

4508 Machine de taraudage automatique à entraînement par engrenages

Les vidéos d’utilisation et l’assistance à distance sont proposées en anglais et en chinois.

Regardez la vidéo de référence de l'équipement

Prix et périmètre

Le prix d'une taraudeuse dépend de la plateforme choisie, des engrenages correspondant au pas ou de la configuration asservie, de la disposition des broches, des outils, des porte-tarauds et du dispositif de bridage. Indiquez la nuance du matériau, l'état des trous préparés, la profondeur de filetage requise et le périmètre des essais convenus. Distinguez le perçage, le chargement et l'inspection pour comparer des offres portant sur la même pièce finie.

  • Dimension et pas du filetage, profondeur utile et exigence d'inspection
  • Dimensions du trou préparé, référence de profondeur et caractère débouchant ou borgne
  • Nuance du matériau, forme et état de livraison, et disponibilité d'échantillons représentatifs
  • Plan de la pièce, toutes les variantes, mode de chargement souhaité et opérations en amont
Discuter de votre projet

Questions avant de commander

Dois-je choisir le taraudage par engrenages ou par servocommande ?

Comparez les dimensions et les pas réels des filetages, les matériaux et les changements de série nécessaires. La BX-4508V utilise des engrenages correspondant au pas ; la BX-20015 commande la rotation de la broche et l'avance par servomoteurs. Évaluez l'outillage, le dispositif de bridage et les réglages nécessaires pour chaque pièce, sans choisir sur le seul type d'entraînement.

Une même taraudeuse convient-elle à l'acier inoxydable, au laiton et à l'aluminium ?

La seule famille du matériau ne suffit pas pour choisir la machine. Indiquez la nuance, l'état de livraison, les dimensions des filetages, la spécification des trous préparés et la géométrie de la pièce. Évaluez les outils proposés, le dispositif de bridage et les essais pour chaque application au lieu d'appliquer la même plage de catalogue à tous les matériaux.

Comment choisir une machine pour le taraudage de trous borgnes ?

Indiquez séparément la profondeur utile du filetage et celle du trou préparé, ainsi que la face de référence, la géométrie du fond et l'exigence d'inspection. Demandez la confirmation conjointe de l'outil, du porte-taraud, de la course, de l'inversion et de l'évacuation des copeaux ou du nettoyage. Le type d'entraînement ne définit pas une garde au fond universelle.

Peut-on combiner alimentation automatique et taraudage ?

BINSING propose des configurations dédiées à l'alimentation et au taraudage. Leur adéquation dépend de la possibilité de séparer, orienter, positionner et évacuer la pièce de façon répétable dans son état normal de livraison. Envoyez un plan, des photos et des informations sur des échantillons représentatifs avant de considérer l'alimentation automatique comme confirmée.

Quelles données faut-il fournir pour obtenir un devis de taraudeuse ?

Indiquez la dimension et le pas du filetage, la profondeur utile, le caractère débouchant ou borgne du trou, le matériau et la spécification des trous préparés. Ajoutez les positions des trous, des photos des pièces, l'objectif de production et le mode de chargement souhaité. Précisez tout perçage ou chanfreinage supplémentaire afin que la proposition couvre l'ensemble de l'usinage.


Ressources techniques

Présentez-nous votre pièce

Partagez le plan, la matière, les détails des trous et filetages, la production visée et le mode de chargement.

Discuter de votre projet