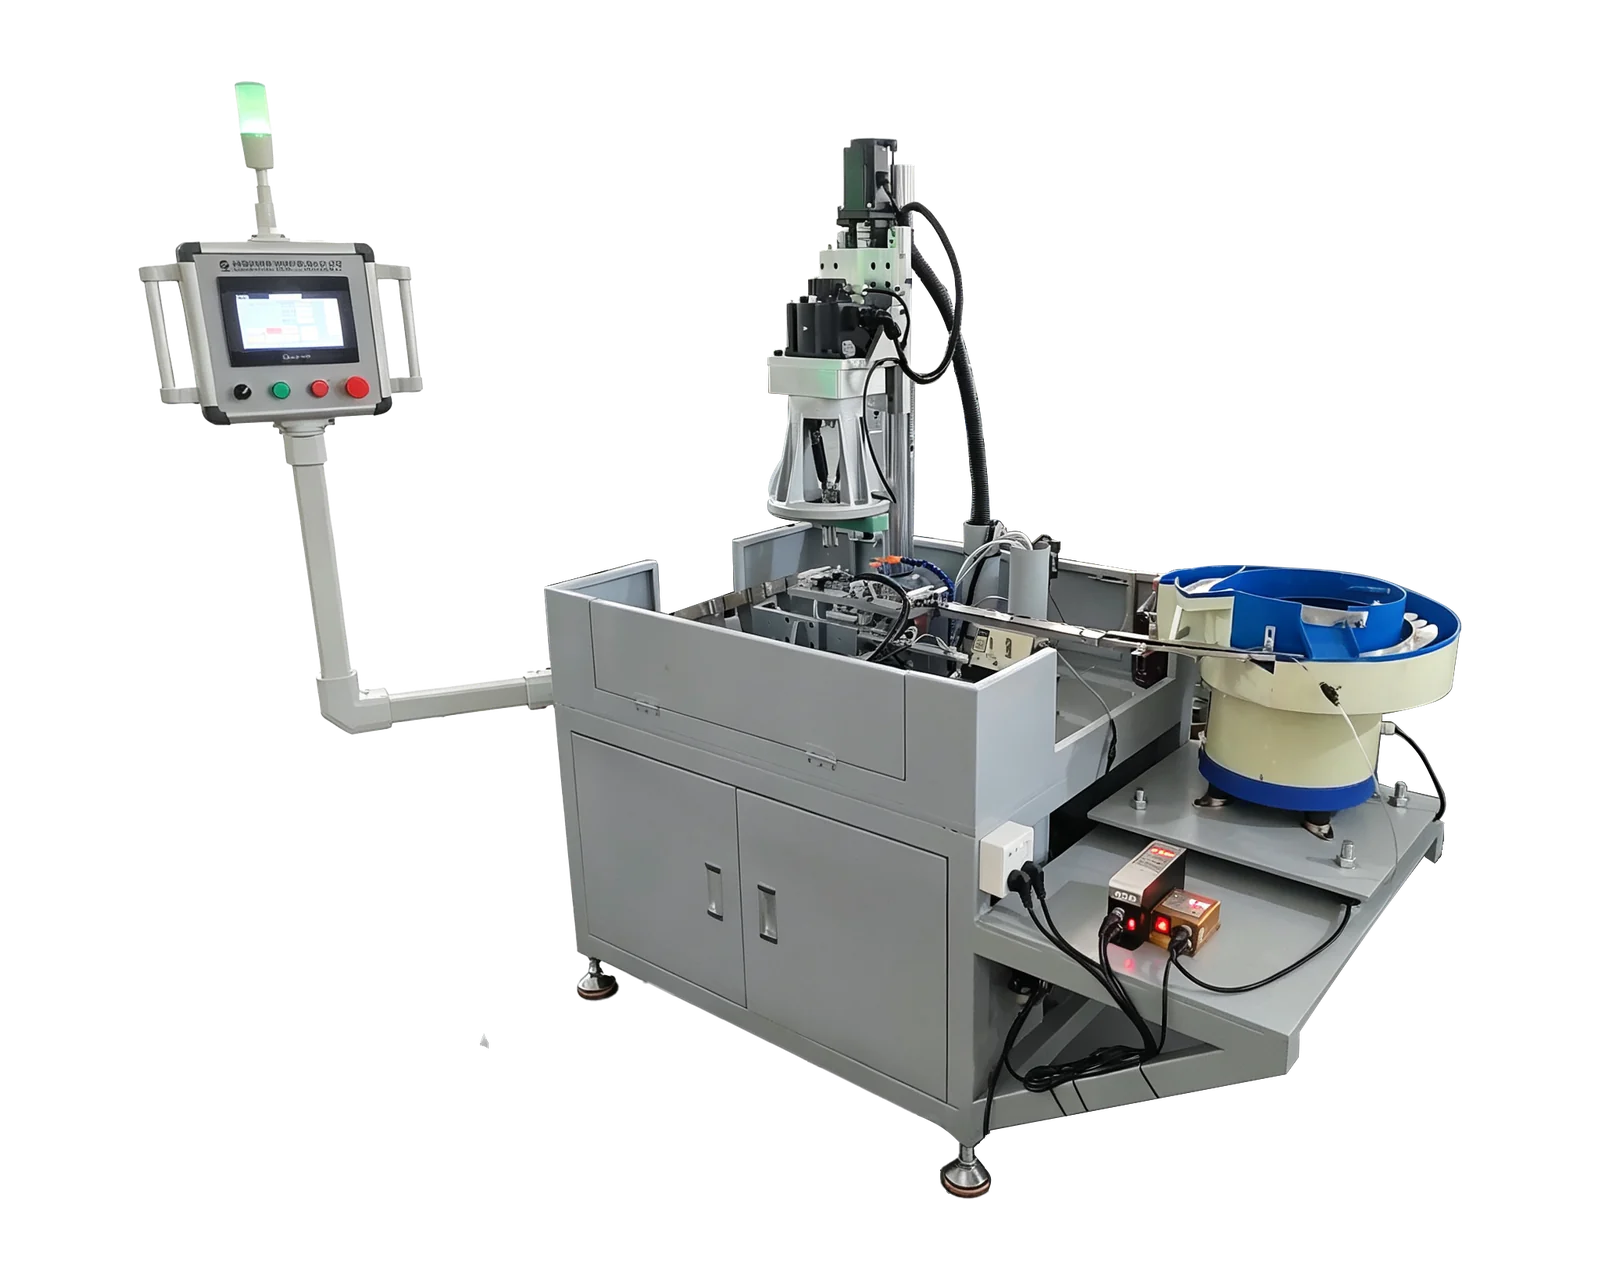
Esplora le attrezzature per la tua richiesta
Foratura e maschiatura a indexaggio rotativo →Verifica le opzioni di disposizione e i dati richiesti sul pezzo per definire l’ambito di una richiesta di attrezzatura personalizzata.
Usare tavola e teste visibili come riferimento di discussione
Il riferimento BINSING collegato mostra una disposizione circolare di bloccaggio e due teste di lavorazione verticali. I fotogrammi fonte esaminati includono viste ravvicinate di tavola, sedi dedicate e utensili sovrastanti. Le osservazioni aiutano a spiegare il concetto fisico. Non identificano tutte le operazioni, non provano una sequenza completa e non forniscono una cadenza accettata per il pezzo dell’acquirente.
Iniziare dal percorso del componente anziché dal numero richiesto di stazioni. Dichiarare quali caratteristiche debbano essere completate nella cella proposta e quali arrivino finite. Includere i controlli necessari prima dello scarico. Il fornitore potrà spiegare un assetto stazioni rispetto a un processo definito anziché riprodurre il layout visibile senza conoscere la produzione richiesta.
Seguire un pezzo attraverso il percorso proposto
Assegnare al pezzo uno stato espresso chiaramente prima e dopo ogni azione prevista. Esempi: caricato ma non lavorato, prima operazione completa, pronto per la successiva e accettato per lo scarico. Sono etichette di pianificazione per l’applicazione, non dichiarazioni sulla macchina mostrata. Collegare ogni stato alla caratteristica o al controllo che lo stabilisce.
La distinzione conta quando più pezzi occupano una tavola rotante. La camera può mostrare più attrezzature senza spiegare come siano identificati lavoro incompleto, sede vuota o pezzo rientrato dopo un’interruzione. Inserire gli scenari nella verifica. Chiedere come il sistema proposto registri le condizioni e cosa debba fare l’operatore quando la sequenza normale non possa continuare.
Creare una mappa stazioni prima di confrontare i layout
Usare questa scheda originale per descrivere le azioni senza prescrivere il numero finale di stazioni. Il fornitore può proporre di combinarle o assegnare una posizione separata dopo la verifica di pezzo e processo. Tenere visibile il requisito per verificare un layout modificato rispetto allo stesso risultato atteso.
Mantenere attività operatore e controllo nell’ambito
Registrare chi carica e scarica, dove vadano pezzi accettati e irrisolti e l’accesso necessario. La presenza di una tavola rotante non definisce da sola movimentazione automatica. Con attività manuali, chiedere come si inseriscano nella sequenza e come l’assetto finale affronti requisiti di accesso e protezione.
Trattare ogni requisito di controllo come attività definita con responsabile e risultato. Un’indicazione di lavorazione completata non è automaticamente un’accettazione dimensionale. Chiarire se siano inclusi controllo nella cella, campionamento esterno o solo interfaccia per un controllo successivo. Preservare la distinzione confrontando offerte affinché un controllo omesso non appaia come costo inferiore dell’attrezzatura.
Richiedere una dimostrazione che spieghi l’intero percorso
Per la verifica applicativa, richiedere pezzo identificato e spiegazione della mappa proposta. La dimostrazione deve chiarire stati iniziale e finale, comprese fasi di movimentazione altrimenti fuori campo. Se occorre una dichiarazione produttiva, concordare la registrazione di osservazioni rappresentative e conteggi dei pezzi accettati anziché stimare la produzione da una clip montata.
Verificare separatamente con il fornitore responsabilità di interruzione e riavvio. Chiedere procedura approvata e prove per conoscere lo stato dei pezzi rimasti in macchina; non improvvisare il ripristino da un video. Inviare a BINSING disegno, percorso operativo, quantità e requisiti di controllo con questa scheda. Il risultato dovrebbe essere una sequenza proposta con responsabilità esplicite e decisioni aperte, pronta per un confronto significativo delle offerte.