Poznaj wyposażenie do swojego zapytania
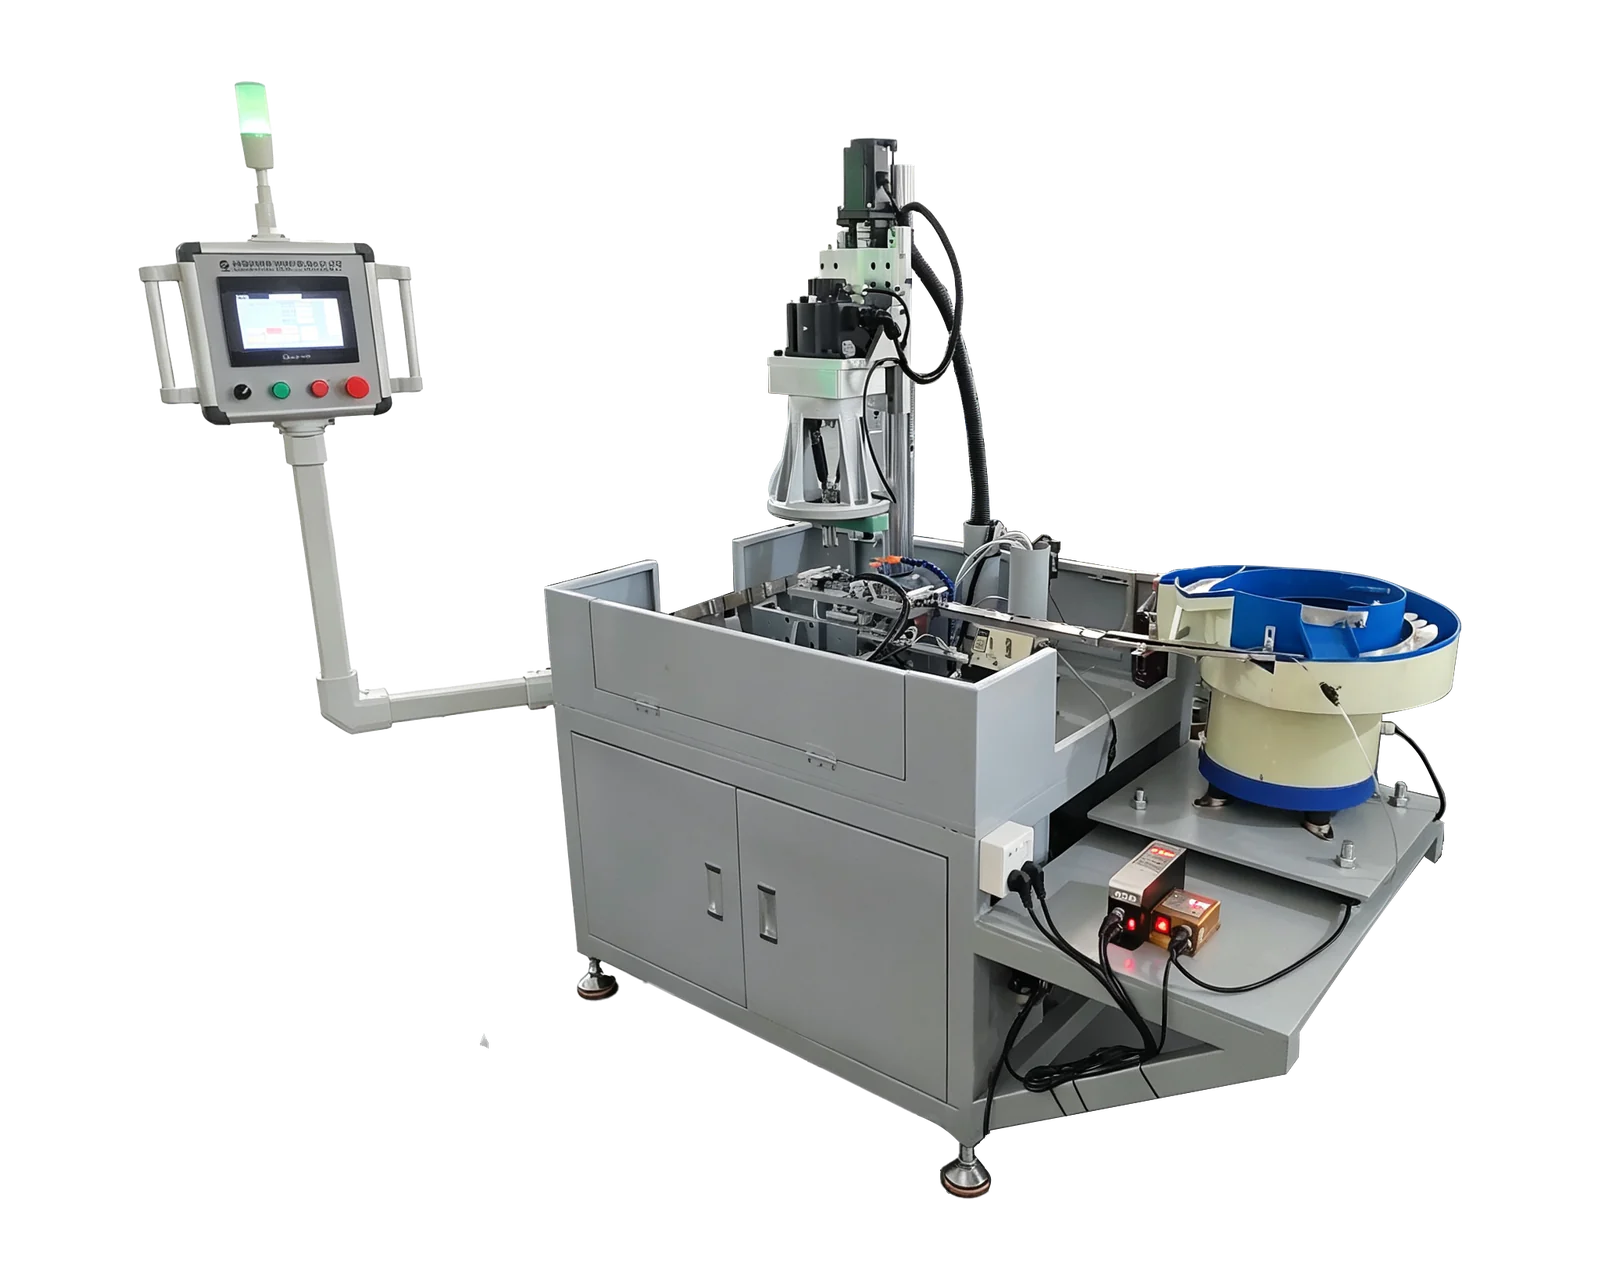
Wielowrzecionowa wiertarko-gwintownica z przesuwem serwosterowanym →Przed zapytaniem o wycenę porównaj opublikowane parametry i opcje konfiguracji z rysunkiem swojego detalu.
1. Określ znaczenie każdej liczby
Podaj liczbę oddzielnych elementów w proponowanym przyrządzie i czy każda pozycja zawiera ten sam detal. Nadaj każdemu miejscu mocowania identyfikator, a każdemu elementowi własne oznaczenie detalu. Następnie zapytaj, które narzędzia obrabiają jakie cechy na każdym etapie. Kilka wrzecion może obrabiać kilka otworów w jednym elemencie, a przyrząd z kilkoma elementami może przeprowadzać je przez więcej niż jedną operację.
Zachowaj te liczby w osobnych polach oceny oferty: dostępne miejsca, miejsca wymagające obsadzenia, detale wchodzące do cyklu i całkowicie ukończone detale wychodzące. Jeśli wyposażenie korzysta z kilku stanowisk, pokaż przebieg na każdym. Zapobiega to automatycznemu odczytaniu rysunku z wieloma detalami jako tej samej liczby gotowych elementów przy każdym ruchu maszyny.
2. Porównuj to samo wymaganie gotowego detalu
Poproś o pełny proces dla układu jedno- i wielodetalowego, gdy rozważa się oba. Uwzględnij te same otwory, gwinty, granicę kontroli i sposób podania wejściowego. Porównanie powinno ujawnić pracę przeniesioną do załadunku lub kontroli zamiast liczyć tylko część obróbczą. Poproś dostawcę o wskazanie założeń wymagających demonstracji.
3. Zapytaj o brak pełnego zestawu
Produkcja może dać niekompletny ostatni zestaw na końcu partii lub detal wejściowy nieodpowiedni do załadunku. Wyjaśnij, czy takie sytuacje są częste w zakładzie. Poproś dostawcę o określenie dozwolonych warunków obsadzenia proponowanego wyposażenia i uzgodnionej reakcji produkcyjnej. Nie zakładaj, że puste pozycje lub mieszane elementy są dopuszczalne tylko dlatego, że przyrząd ma kilka miejsc mocowania.
Gdy zakup wymaga kilku wariantów detalu, wskaż, czy różne warianty mogą dzielić zestaw, czy muszą pracować osobno. Poproś o zgodną z tym koncepcję konfiguracji i identyfikacji. Projektant wyposażenia powinien określić potrzebne kontrole i sterowanie w uzgodnionym zakresie. Zakupy powinny zapisywać obsługiwane warunki zamiast wymyślać obejście braku lub innego elementu.
4. Licz zwolnione elementy w reprezentatywnym okresie
Hipotetyczny przykład zakupowy: proponowany przyrząd ma cztery miejsca, ale demonstracja rejestruje tylko przedział obróbki po wcześniejszym załadowaniu wszystkich czterech detali. Inna propozycja rejestruje załadunek, obróbkę i wyjęcie jednego elementu. Pomnożenie pierwszej wartości przez liczbę miejsc nie tworzy uczciwego porównania wydajności. Uzgodnij granicę czasu i licz elementy rzeczywiście ukończone według tego samego wymagania.
Uwzględnij uzgodnioną metodę załadunku, pracę kontroli i normalne warunki partii w ocenie produkcji. Zapisuj częściowo ukończone zestawy i detale oczekujące kontroli oddzielnie od zaakceptowanej produkcji. Jeśli wynik wymaga zbadania, identyfikacja miejsca może pomóc uporządkować dowody; uzgodnij metodę zapisu z zespołem jakości. Nie oznacza to dostawy automatycznej identyfikowalności ani kontroli, chyba że podano je w ofercie.
5. Zweryfikuj kupowane miejsca mocowania i konfiguracje
Uzgodnij, jak demonstracja obejmuje pozycje przyrządu i warunki zakupu. Przy zapisie wyników wskaż miejsce i konfigurację pochodzenia każdego elementu. Próbka z jednej pozycji nie dokumentuje automatycznie wszystkich pozycji przyrządu. Jeśli alternatywne ustawienie używa mniej elementów lub innego wariantu, określ, czy jest objęte ofertą i jakich dowodów się oczekuje.
Prześlij BINSING rysunek detalu, wielkości partii, planowaną metodę załadunku i okres wydajności do oceny. Poproś o propozycję oddzielającą pojemność przyrządu od wykazanej liczby ukończonych detali. Uwzględnij przyrząd, narzędzia i dostarczane funkcje kontroli w ocenie zakresu. Wynikiem jest porównanie zakupowe oparte na użytecznej produkcji, a nie wizualnym wrażeniu zapełnionego stołu roboczego.