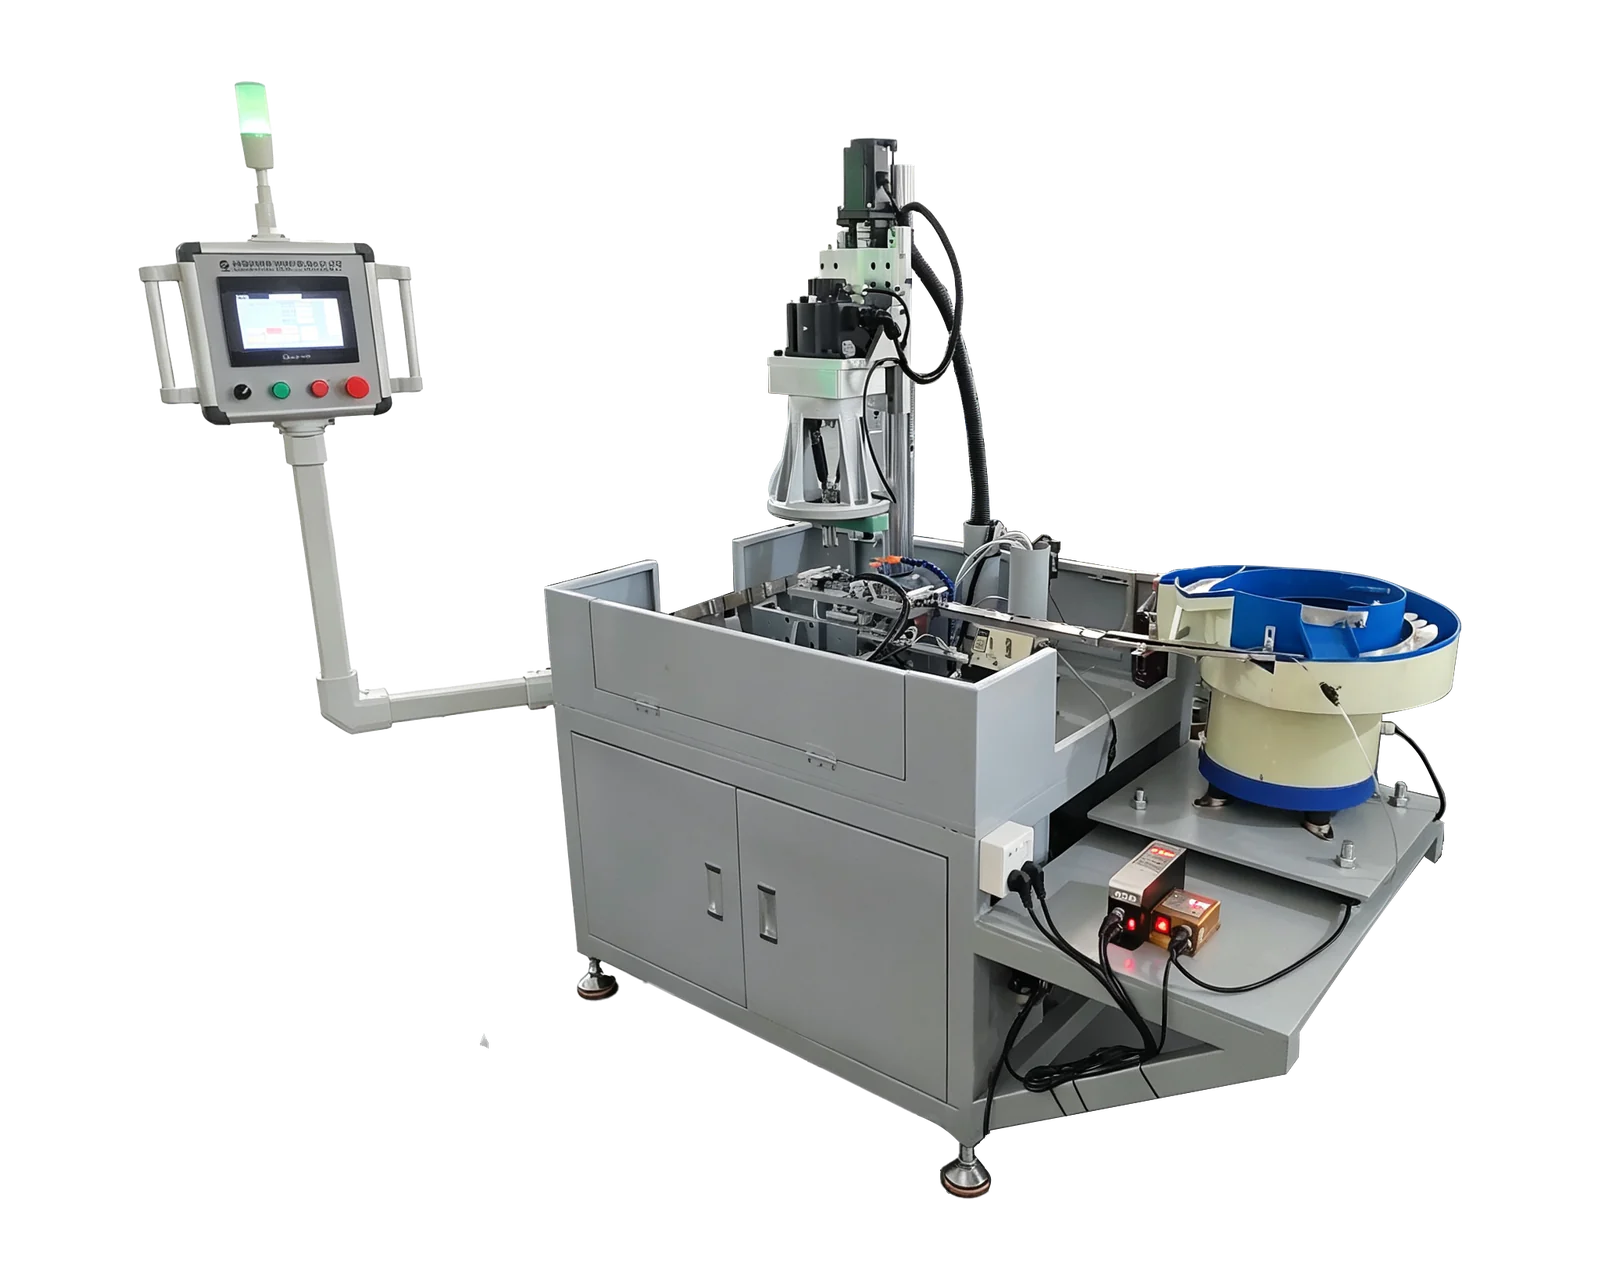
Poznaj urządzenia odpowiednie do Twojego zapytania
Wielowrzecionowa wiertarko-gwintownica z podwójnym serwonapędem →Przed poproszeniem o wycenę sprawdź opublikowane specyfikacje i opcje konfiguracji względem rysunku swojej części.
Zacznij od okna dostawy i asortymentu części
Przekaż dostawcy tabelę zapotrzebowania według numeru części i rewizji rysunku. Uwzględnij ilość wymaganą w zwykłym tygodniu, okresach szczytowych i wielkości partii faktycznie planowanych do uruchomienia. Sam popyt roczny ukrywa, czy produkcję można rozłożyć równomiernie, czy musi zmieścić się w krótkim oknie dostawy. Oddziel zamówienia potwierdzone od prognoz, aby rozmowy o zdolności odzwierciedlały pewność każdej liczby.
Opisz planowane zmiany i sposób współdzielenia urządzenia. Maszyna obsługująca kilka rodzin części nie może przydzielić tych samych godzin każdej rodzinie. Uwzględnij dostępność wcześniejszych etapów i ograniczenia kolejnych, jeśli wpływają na moment obróbki części. Wstępne wymaganie powinno opisywać potrzebę produkcyjną, a nie przedstawiać preferowany cykl maszyny jako już dowiedzione rozwiązanie.
Uzgodnij znaczenie każdej wartości czasu i produkcji
Przed porównaniem propozycji użyj wspólnego zestawu definicji. Zapytaj, czy podany cykl zaczyna się od załadowanego przyrządu, obejmuje transport i załadunek, czy opisuje tylko obróbkę. Wskaż też, czy produkcja liczy części ukończone, czy zaakceptowane według uzgodnionych wymagań jakości. Utrzymuj widoczność odrzutów i części oczekujących na kontrolę, zamiast po cichu zaliczać je do celu dostawy.
Użyj obliczeń do ujawnienia założeń
Rozważ hipotetyczny przykład planowania, a nie twierdzenie o wydajności BINSING. Nabywca potrzebuje 600 zaakceptowanych części na zmianę. Zmiana ma 480 minut, z czego 60 minut wyraźnie zarezerwowano na planowane prace nieprodukcyjne. Pozostaje 420 minut, czyli 25200 sekund. Podzielenie przez 600 daje 42 sekundy dostępnego czasu produkcji na każdą wymaganą zaakceptowaną część. To planistyczny przydział czasu, a nie zademonstrowany cykl maszyny.
Przykład zakłada jedną rodzinę części i nie uwzględnia jeszcze nieplanowanych przerw ani odrzutów. Zamiast stosować niewyjaśniony procent efektywności, wymień straty już wyłączone i nadal wymagające oceny. Jeśli w cyklu powstaje kilka części, odróżnij produkcję na cykl od produkcji na część i sprawdź wpływ pustych pozycji lub wstrzymań kontroli na liczenie.
Zapytaj, jak zostanie ustalona proponowana wydajność
Przy wczesnej wycenie poproś dostawcę o oznaczenie wartości produkcji jako szacunku i podanie podstawy. Oddziel znane wymagania obróbki od założeń załadunku, uzupełniania, przezbrojeń i kontroli. Wskaż założenia wymagające reprezentatywnych części lub późniejszego pokazu. Tworzy to drogę od wstępnego szacunku do dowodów możliwych do sprawdzenia bez przedstawiania nieprzetestowanego układu jako zobowiązania produkcyjnego.
Podczas uzgodnionej obserwacji zapisz rewizję części, stan wejściowy, obsadę, czas obserwacji, liczbę ukończoną i liczbę zaakceptowaną. Zapisz przerwy i czynności wykonywane poza oknem obserwacji. Krótka stabilna praca może odpowiedzieć na pytanie o sekwencję, pozostawiając nierozstrzygnięte zachowanie w dłuższej produkcji. Wskaż, co obserwacja potwierdza i co nadal wymaga oceny przed potwierdzeniem celu produkcyjnego.
Oddziel zmiany popytu od twierdzeń o maszynie
Porównaj udokumentowane wymaganie z proponowaną konfiguracją i jej dowodami. Jeśli pozostaje luka, omów możliwe zmiany planu produkcji, zakresu załadunku lub układu urządzenia jako oddzielne opcje. Dla standardowej platformy przegląd nadal wymaga rzeczywistych narzędzi i przyrządu. Dla niestandardowego gniazda obróbczego w granicy wydajności trzeba też uwzględnić związek między stanowiskami i otaczającą pracą.
Zachowaj tabelę zapotrzebowania i definicje czasu z wyceną. Gdy zmienia się wielkość zamówień, obsada lub asortyment części, zaktualizuj wymaganie i zapytaj, czy wcześniejsza ocena nadal obowiązuje. Prześlij BINSING rysunki, asortyment partii i okno produkcyjne e-mailem, aby rozpocząć rozmowę. Poproś o pisemne rozróżnienie wydajności wymaganej, szacowanej i dowodów potrzebnych do potwierdzenia proponowanego układu.