Poznaj wyposażenie do swojego zapytania
Automatyczne wiertarko-gwintownice →Porównaj standardowe platformy i niestandardowe układy, a następnie przygotuj wymagania dotyczące detalu i produkcji do wyceny.
Rozdziel cztery znaczenia typu maszyny
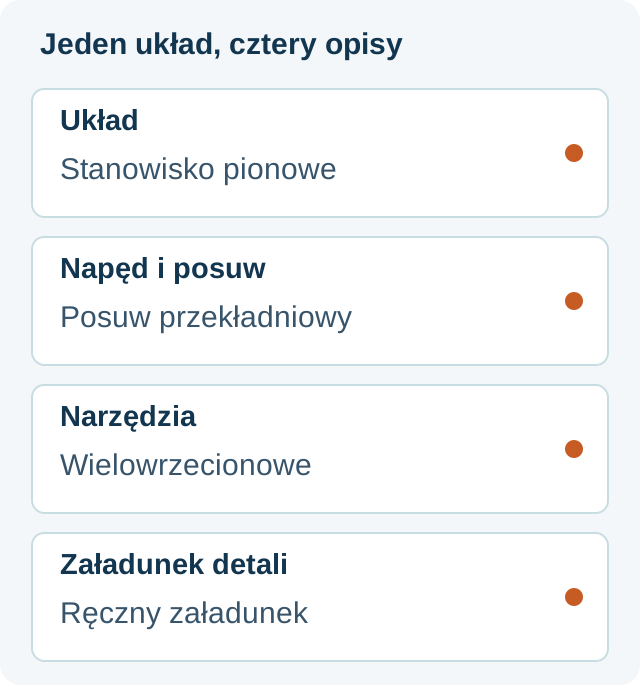
Ramię, pionowa, serwo, wielowrzecionowa i automatyczna opisują różne cechy. Lista przedstawiająca je jako wzajemnie wykluczające się opcje ukrywa użyteczne kombinacje. Opisz proponowaną maszynę jednym zdaniem: gdzie pracuje narzędzie, jak powstaje obrót i posuw, ile otworów jest obrabianych oraz kto lub co ładuje detal.
Schemat przedstawia hipotetyczną kombinację, a nie specyfikację dostarczonej maszyny. Tabela pokazuje, co mówi każda klasyfikacja i jakie decyzje pozostają odrębne.
Dobierz układ do detalu
Przegubowe ramię gwintujące podpiera narzędzie podczas prowadzenia go do otworów w zasięgu roboczym. Przy dużym komponencie z rozproszonymi dostępnymi otworami sprawdź najpierw dostęp do każdej pozycji przy podpartym detalu. Oprócz nominalnego zasięgu sprawdź orientację i mocowanie. Oficjalna oferta ROSCAMAT obejmuje elektryczne i pneumatyczne ramiona przegubowe; te napędy należą do kategorii ramion.
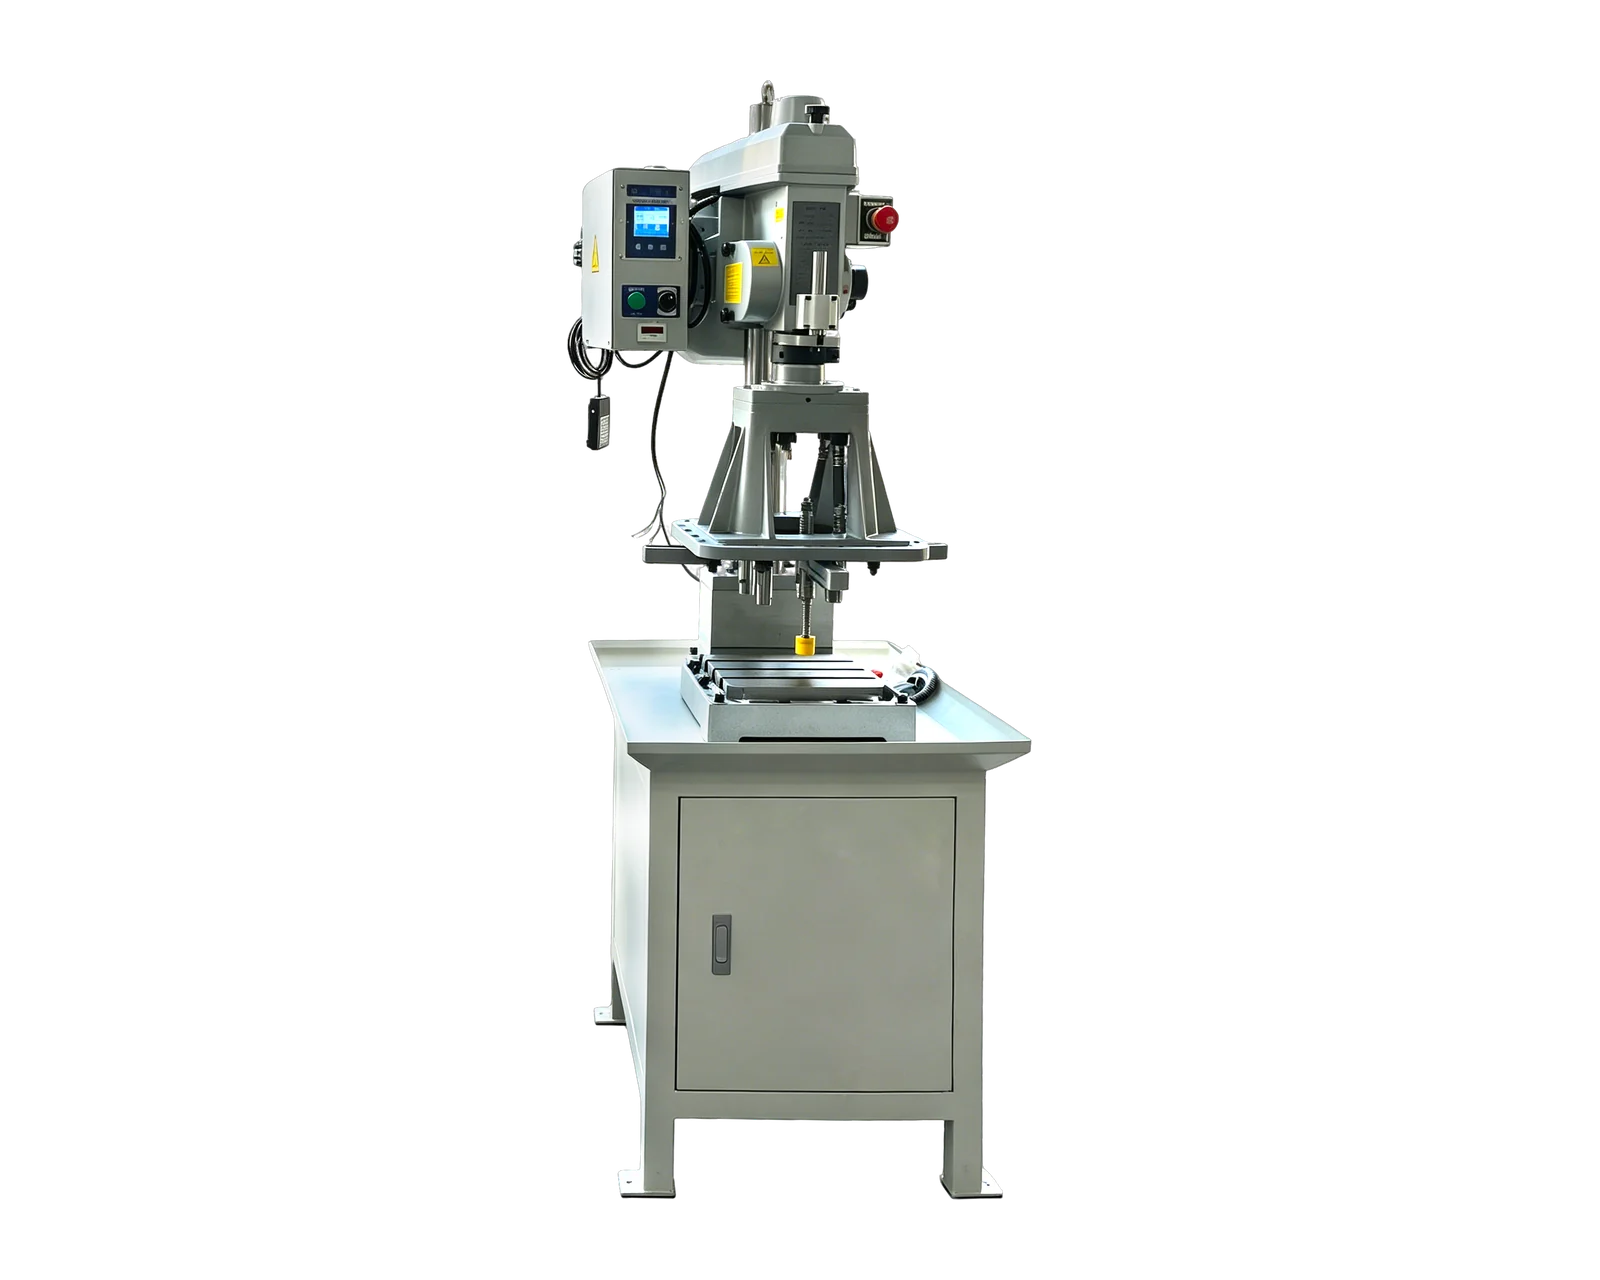
Dedykowane stanowisko pionowe prowadzi narzędzie z góry do określonego mocowania. Jest kandydatem dla powtarzalnych detali z dostępnymi otworami na przedstawionej powierzchni. Naszkicuj położenie, zamocowanie i cechy dostępne dla narzędzia. Pionowy opisuje kierunek podejścia; nie określa zakresu gwintów, liczby wrzecion ani automatycznego załadunku.
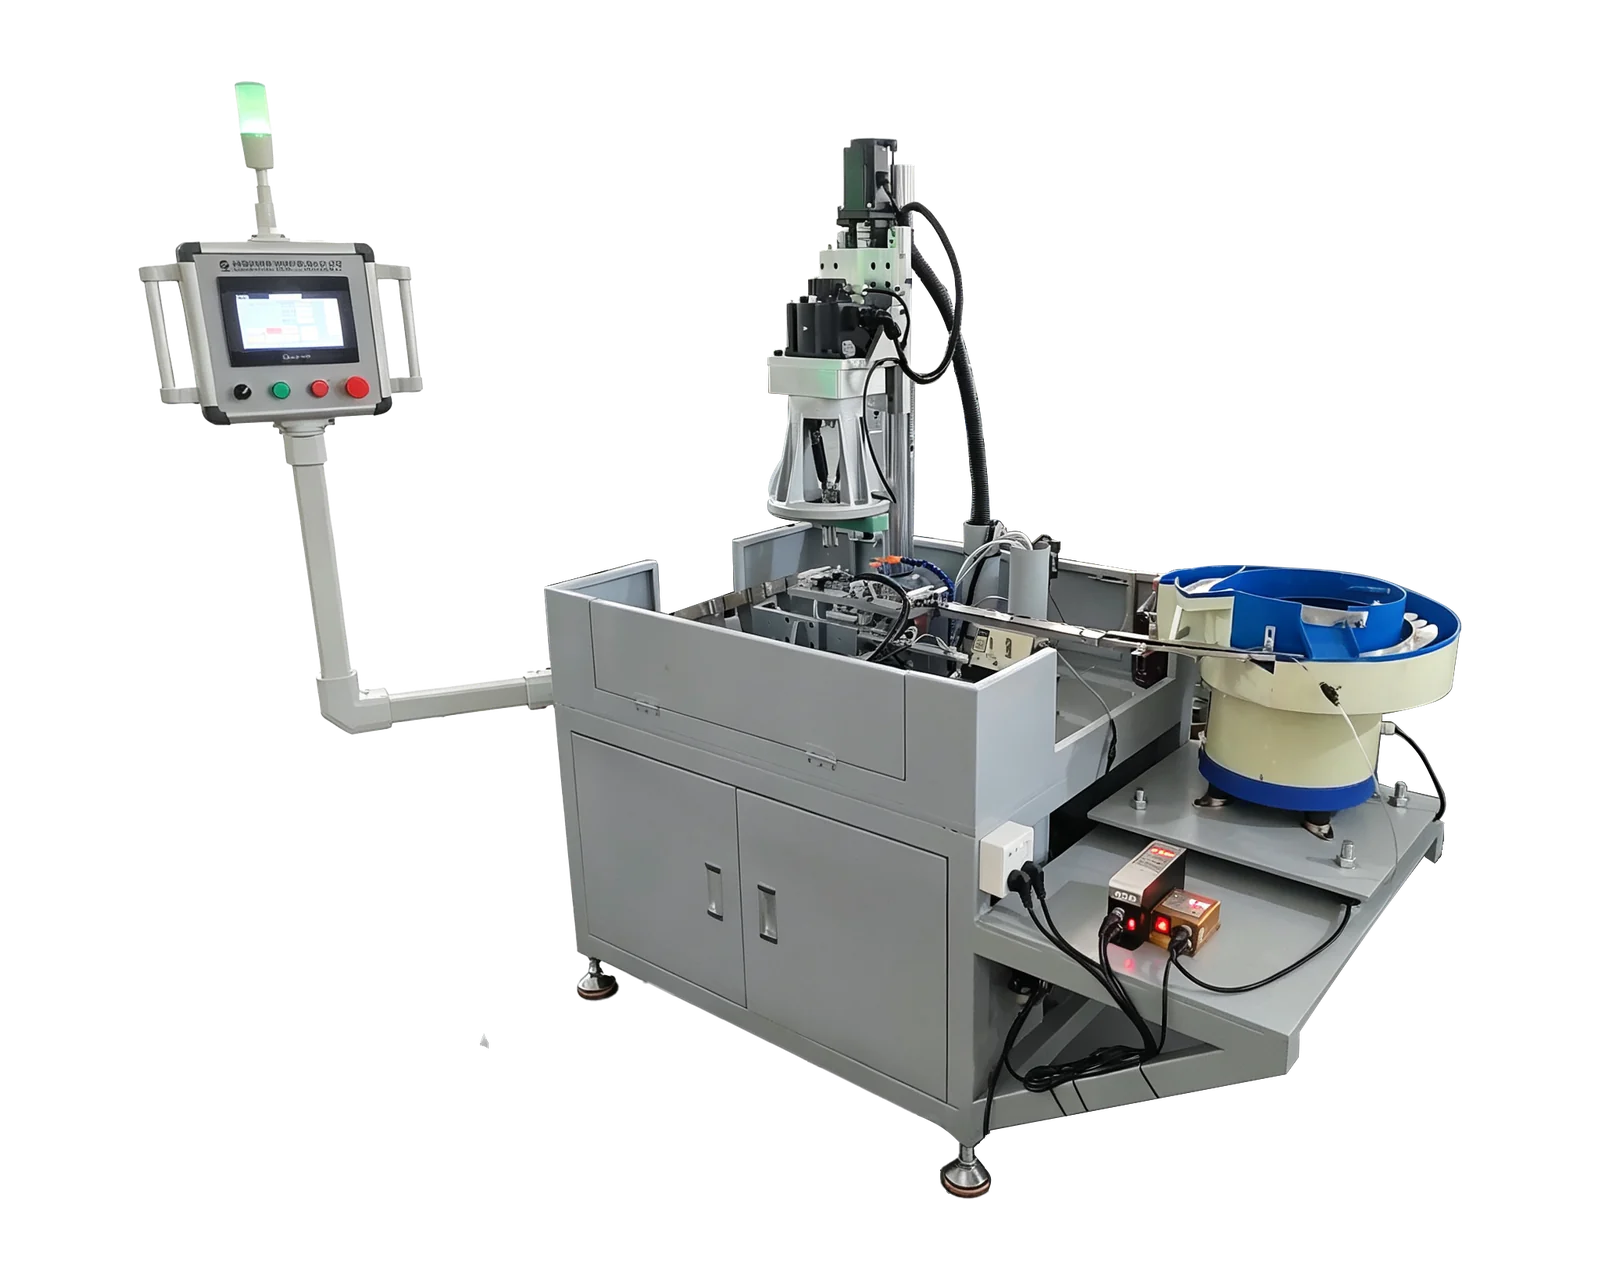
Zintegrowana cela produkcyjna koordynuje obróbkę z innymi stanowiskami lub urządzeniami obsługowymi. Rozważ ją, gdy detal wymaga kolejnych operacji, udostępnienia kilku powierzchni lub kontrolowanego transferu między etapami. Jedną z możliwości jest obrotowy układ indeksujący. Nadal może mieć ręczne stanowisko załadunku: indeksowanie między stanowiskami i podawanie luzem są osobnymi funkcjami.
Odróżnij moc silnika od posuwu gwintowania
Silnik obraca narzędzie; układ posuwu steruje jego przesuwem. Przekładniowy posuw według skoku i gwintowanie sterowane serwo opisują zarządzanie tą zależnością. Oferta producenta Sugino osobno wymienia jednostki z posuwem mechanicznym i serwo, pokazując, dlaczego mechanizm posuwu zasługuje na osobną klasyfikację.
W standardowej ofercie BINSING model BX-4508V wykorzystuje przekładniowy posuw gwintowania, a BX-20015 serwonapęd obrotu wrzeciona i posuwu. Stabilne powtarzalne gwintowanie przygotowanych otworów można zacząć od oceny platformy przekładniowej. Dla wiercenia i gwintowania punktem wyjścia może być platforma z dwoma serwonapędami. W obu przypadkach przed wyborem dopasuj materiał, skok gwintu, głębokość, stan otworu, narzędzia i mocowanie.
Pneumatyczny również określa źródło napędu: ROSCAMAT wymienia ramiona z silnikami pneumatycznymi. Nie jest to uniwersalna alternatywa dla posuwu przekładniowego lub serwo i nie oznacza automatycznej obsługi detali. Porównaj faktyczny obrót, posuw, sterowanie i wymagane media. Ani określenie serwo, ani pneumatyczny nie dowodzi ogólnej przewagi dokładności lub wydajności.
Osobno wybierz układ otworów i sposób załadunku
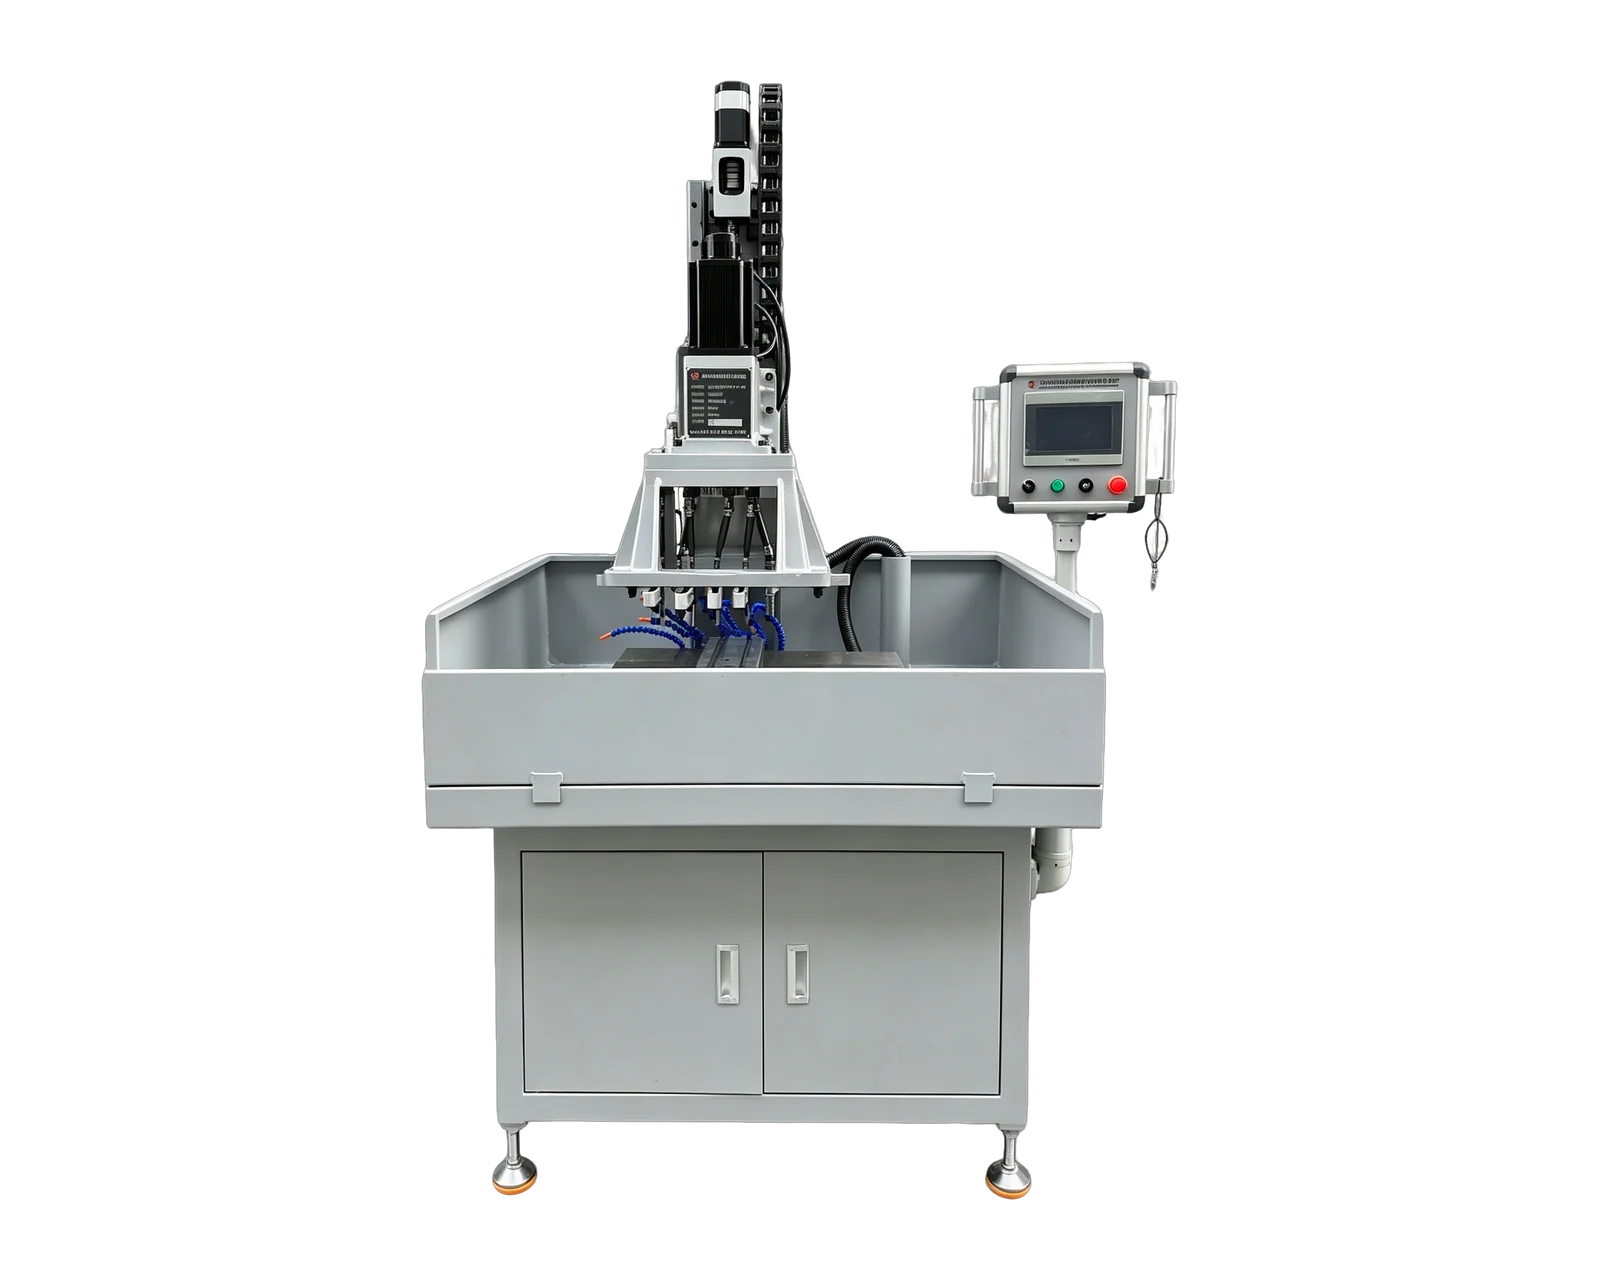
Pojedyncze wrzeciono obsługuje jedną pozycję narzędzia naraz; pozostałe otwory wymagają odpowiedniej sekwencji pozycjonowania. Głowica wielowrzecionowa grupuje narzędzia według określonego układu. Oficjalny katalog Sugino zawiera głowice stałe i regulowane. Sprawdź rozstaw osi, odstępy narzędzi i oprawek, kierunek podejścia oraz obciążenie całego zespołu narzędzi. Wielowrzecionowość opisuje oprzyrządowanie, nie liczbę osi ruchu CNC.
Ręczny załadunek można połączyć z napędzanym cyklem gwintowania lub głowicą wielowrzecionową. Automatyczne podawanie dodaje zadanie obsługi detali: trzeba je dostarczyć, zorientować, ustalić i przenieść do obróbki. Określ także odbiór. Uzupełnianie, kontrole i wznowienie po zakłóceniu pozostają częścią planu produkcji nawet przy automatycznym transferze.
Stan przygotowanego otworu pozwala odróżnić samo gwintowanie od wiercenia z późniejszym gwintowaniem. Dla powtarzalnych półfabrykatów nakrętek najpierw określ operację gwintowania i geometrię wejściową, a potem wspólnie oceń podawanie i odbiór. Dla detalu z wieloma otworami ustal ich układ, zanim założysz, że podajnik lub większa grupa wrzecion usprawni cały proces.
Zbuduj krótką listę na podstawie rzeczywistego zadania
Dla dużych okazjonalnych detali z rozproszonymi otworami zbadaj ramię oraz jego zasięg i orientację. Dla małych powtarzalnych detali z przygotowanymi otworami na dostępnej powierzchni zbadaj dedykowane stanowisko i powtarzalne mocowanie. Dla stałej grupy otworów oceń głowicę wielowrzecionową względem rozstawu i odstępów narzędzi. Przy kolejnych operacjach lub powtarzalnych luźnych detalach dodaj ocenę celi lub podawania do wybranej platformy. To punkty wyjścia, nie uniwersalny ranking wydajności.
Zapisz zadania obsługi i kontroli przed, wewnątrz i po każdym rozważanym układzie. Porównaj liczbę zgodnych wyrobów w tym samym okresie produkcji, uwzględniając przezbrojenia istotne dla asortymentu. Nominalny zakres gwintów ani krótkie nagranie obróbki nie zastąpią oceny całej drogi produkcyjnej.
Przedstawiona oferta BINSING obejmuje standardowe platformy przekładniowe i z dwoma serwonapędami oraz dostosowane podawanie, indeksowanie obrotowe i inne układy aplikacyjne. Szersza klasyfikacja obejmuje urządzenia innych producentów i nie oznacza, że BINSING dostarcza każdą kategorię. Poniższe odnośniki prowadzą do właściwych platform i szczegółowych porównań ramienia ze stanowiskiem, przekładni z serwo oraz podawania.