Conheça equipamentos para sua consulta
Máquinas automáticas de furação e rosqueamento →Compare plataformas padrão e arranjos personalizados e, depois, prepare os requisitos da peça e da produção para sua cotação.
Separe quatro sentidos de tipo de máquina
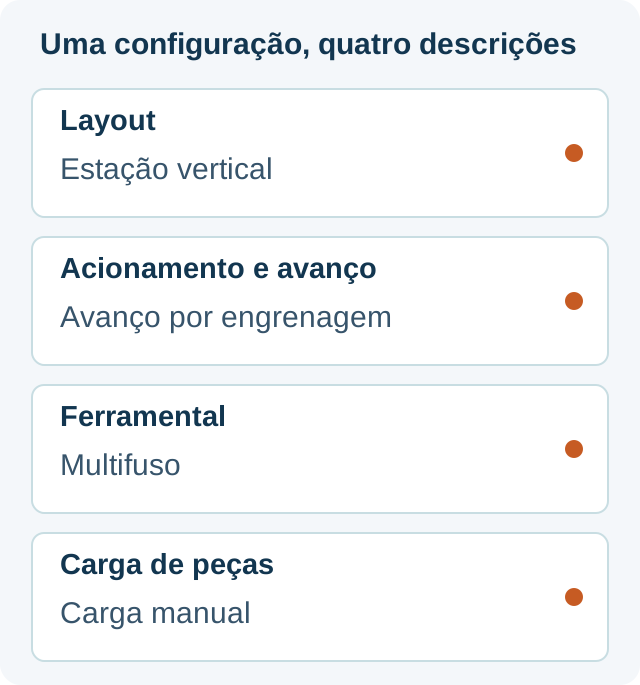
Braço, vertical, servo, multifuso e automático descrevem características diferentes. Uma lista que os apresenta como opções mutuamente exclusivas oculta combinações úteis. Descreva a máquina proposta em uma frase: onde a ferramenta trabalha, como rotação e avanço são fornecidos, quantos furos são atendidos e quem ou o que carrega a peça.
O diagrama mostra uma combinação hipotética, não uma especificação de máquina fornecida. A tabela mostra o que cada classificação informa e o que ainda exige decisão separada.
Escolha o layout em função da peça
Um braço de rosqueamento articulado sustenta a ferramenta enquanto ela é levada aos furos dentro de seu alcance de trabalho. Para um componente grande com furos acessíveis e dispersos, verifique primeiro se a ferramenta alcança todas as posições necessárias com a peça apoiada. Confira orientação e fixação além do alcance nominal. A linha oficial ROSCAMAT inclui braços articulados elétricos e pneumáticos; ambos são opções de acionamento dentro da categoria de braço.
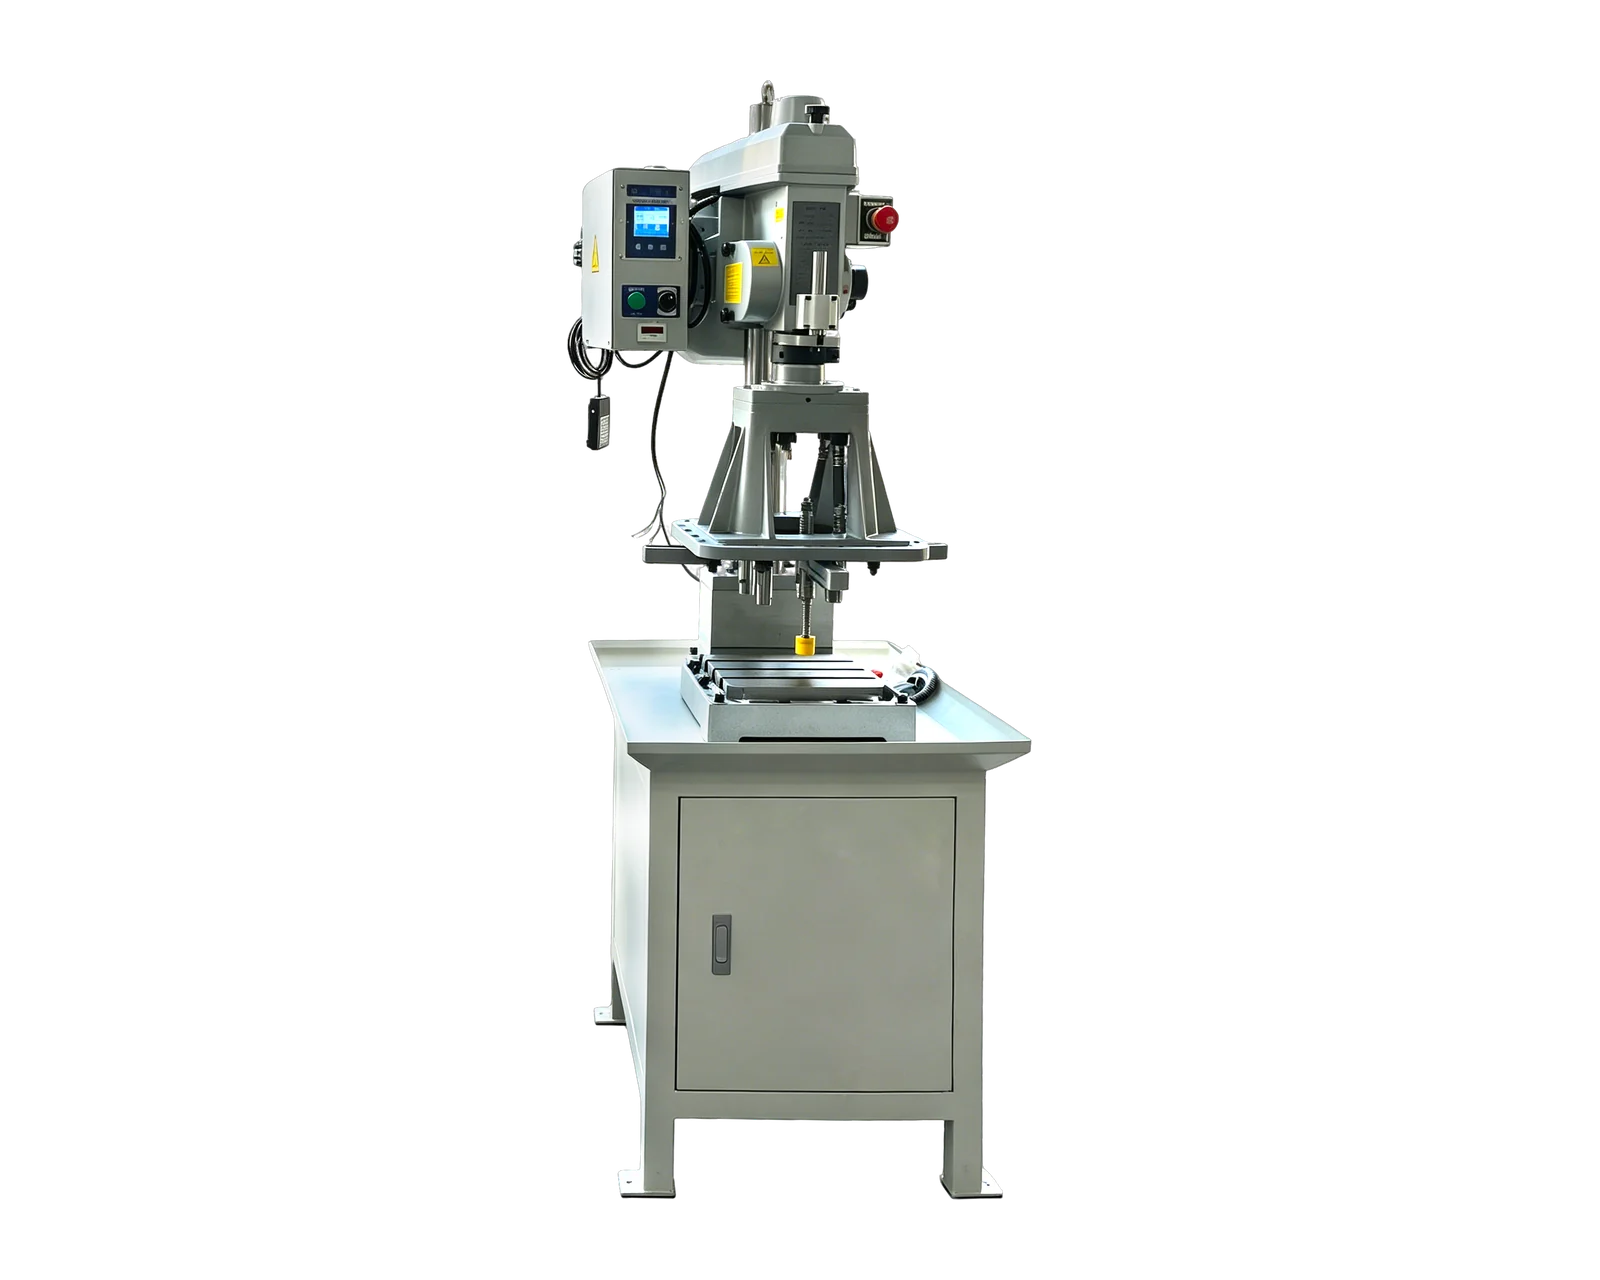
Uma estação vertical dedicada aproxima as ferramentas de um dispositivo definido por cima. É uma possibilidade para peças repetitivas com furos acessíveis na face apresentada. Esboce onde a peça fica, como é fixada e quais características a ferramenta alcança. Vertical descreve a direção de aproximação; não estabelece capacidade de rosca, número de fusos ou carga automática.
Uma célula de produção integrada coordena a usinagem com outras estações ou equipamentos de movimentação. Considere esse layout quando um componente exigir operações sucessivas, mais de uma face apresentada ou transferência controlada entre etapas. Uma mesa rotativa indexada é uma possibilidade. Ela ainda pode ter uma estação de carga manual: indexar peças entre estações e alimentar peças soltas na máquina são funções distintas.
Diferencie potência do motor de avanço de rosqueamento
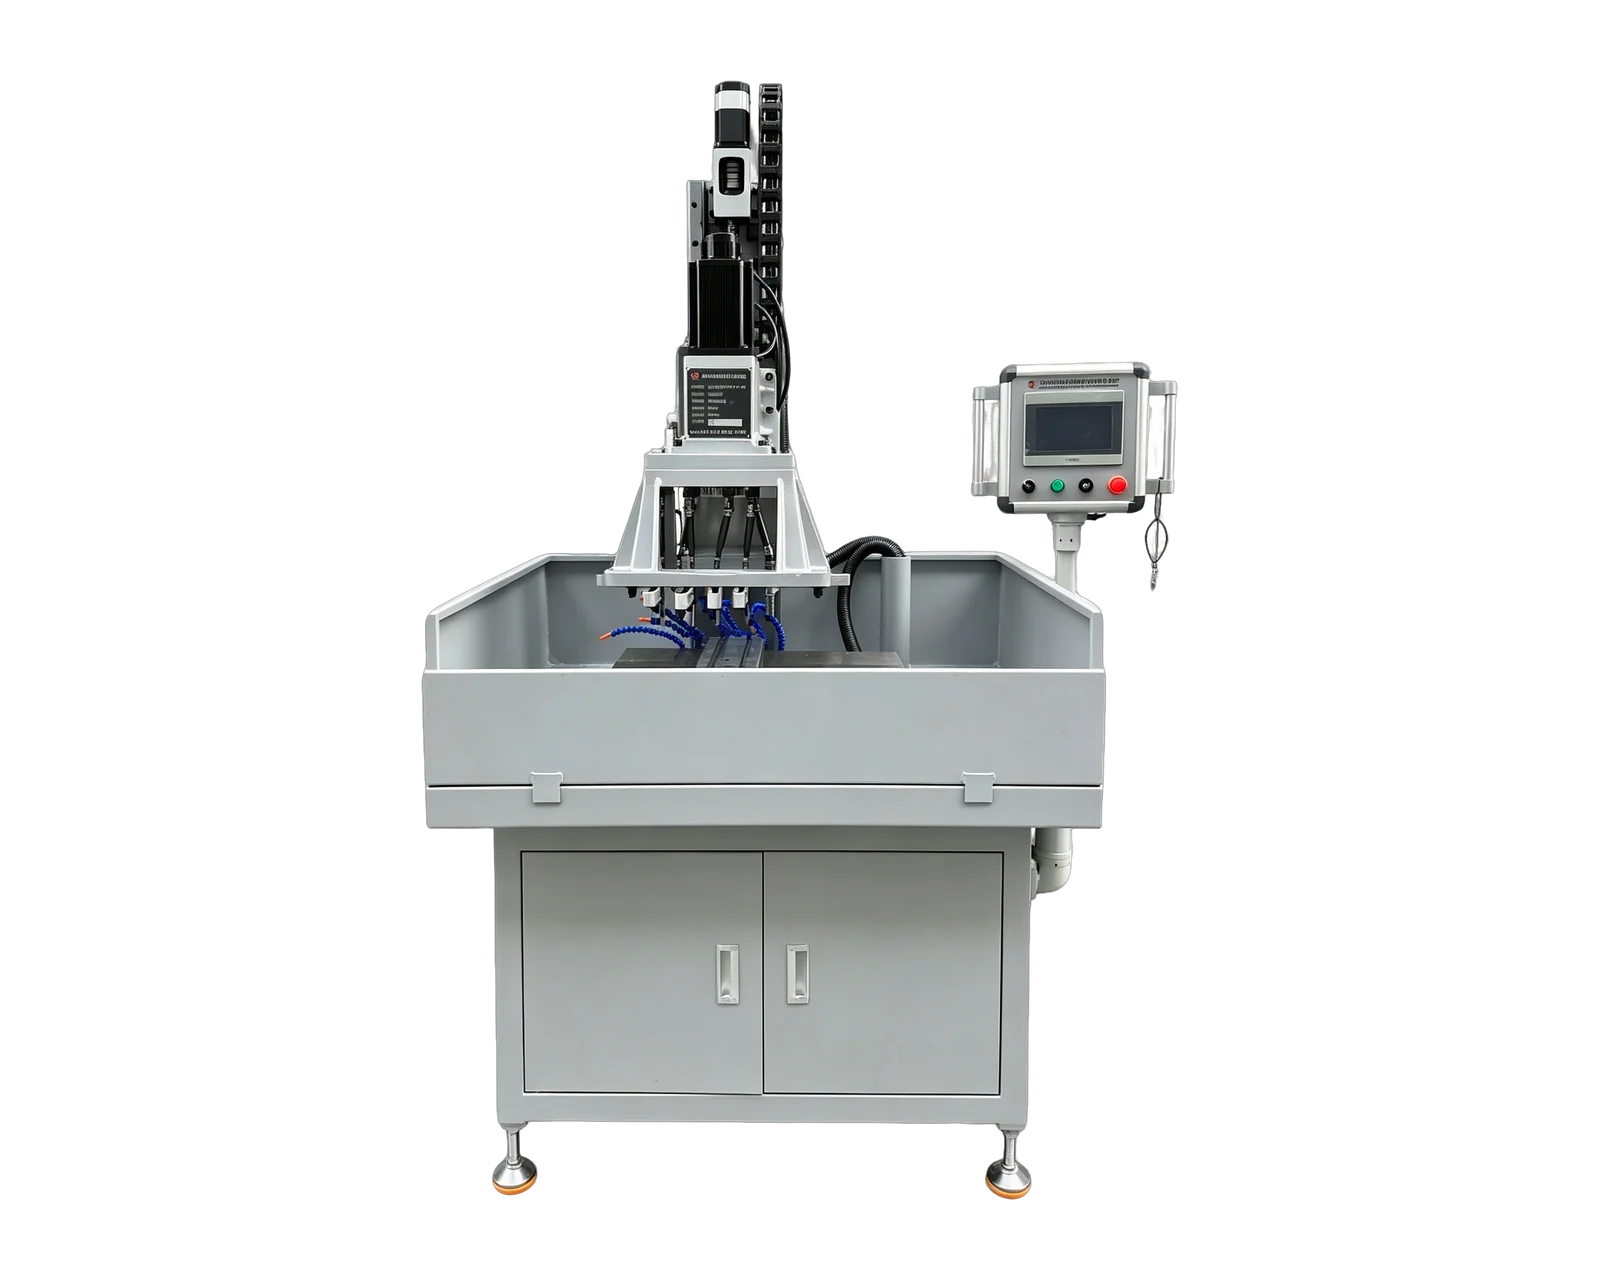
Um motor gira a ferramenta; o sistema de avanço controla sua progressão. O avanço por passo com engrenagens e o rosqueamento controlado por servo descrevem como a máquina oferecida administra essa relação. A linha do fabricante Sugino identifica separadamente unidades de avanço mecânico e servo, mostrando por que o mecanismo de avanço merece classificação própria.
Na linha padrão BINSING, BX-4508V usa avanço de rosqueamento por engrenagem, enquanto BX-20015 usa servo para rotação do fuso e avanço. Um trabalho repetitivo e estável em furos preparados pode começar pela plataforma de engrenagem. Uma necessidade de furação e rosqueamento pode começar pela plataforma de duplo servo. Em ambos os casos, compatibilize material, passo e profundidade da rosca, condição do furo, ferramentas e fixação antes da seleção.
Pneumático também descreve uma fonte de potência: a ROSCAMAT lista braços de rosqueamento com motores pneumáticos. Não é alternativa universal ao avanço por engrenagem ou servo e não implica movimentação automática de peças. Compare rotação, avanço, controle e utilidades necessárias. Nem servo nem pneumático garantem vantagem geral de precisão ou produtividade.
Escolha separadamente a disposição dos furos e o carregamento
Um único fuso atende uma posição de ferramenta por vez; outras posições exigem sequência adequada de posicionamento. Um cabeçote multifuso agrupa ferramentas para um padrão definido. O catálogo oficial Sugino lista cabeçotes de rosqueamento fixos e ajustáveis. Verifique distâncias entre centros, folgas de ferramentas e porta-ferramentas, direção de aproximação e carga do conjunto. Multifuso descreve o ferramental, não o número de eixos de movimento CNC.
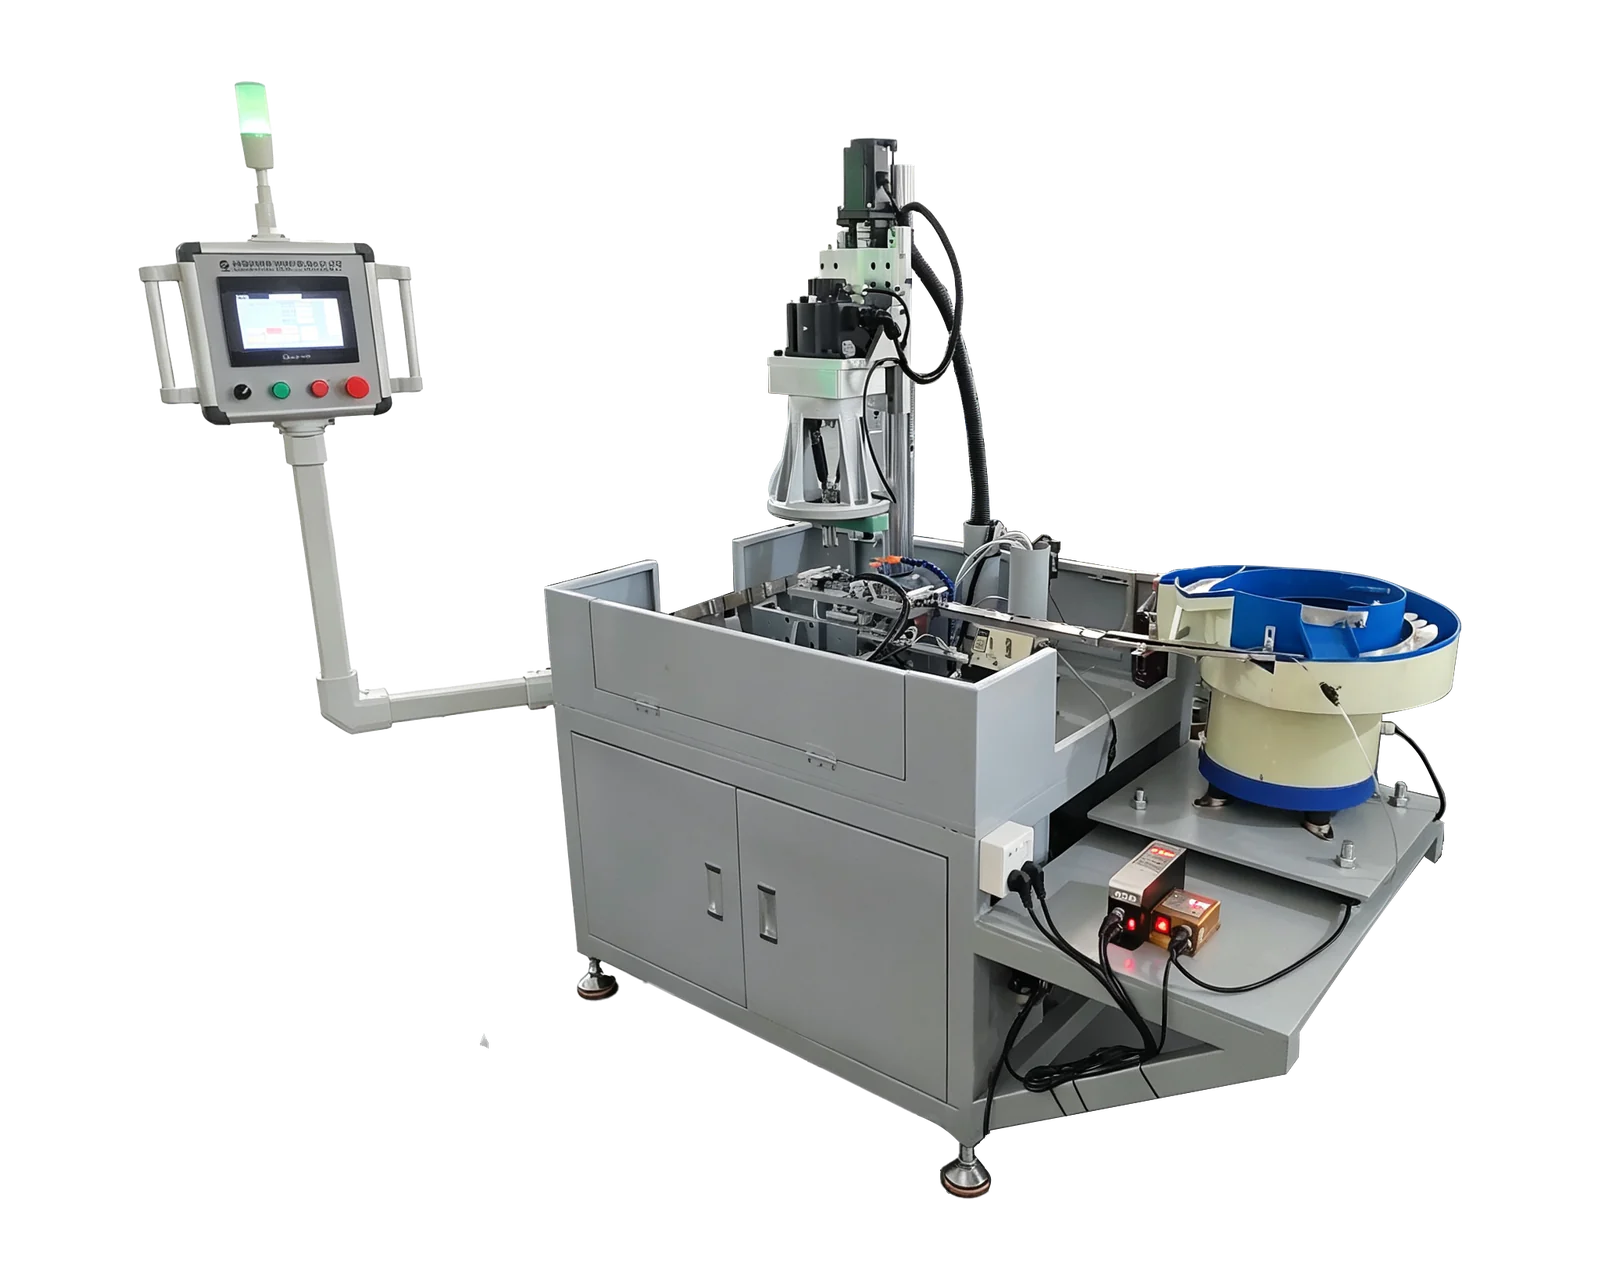
A carga manual pode ser combinada com ciclo de rosqueamento acionado ou cabeçote multifuso. A alimentação automática acrescenta uma tarefa de movimentação: componentes recebidos devem ser fornecidos, orientados, posicionados e transferidos à posição de usinagem. Especifique também a descarga. Reposição, verificações e recuperação de interrupções continuam no plano de produção mesmo com transferência automática.
Use a condição do furo preparado para distinguir apenas rosqueamento de furação seguida de rosqueamento. Para uma porca repetitiva, identifique primeiro a operação de rosca e a geometria recebida; depois avalie alimentação e descarga em conjunto. Para uma peça com vários furos, resolva o padrão antes de supor que um alimentador ou grupo maior de fusos melhorará o processo completo.
Monte uma lista curta a partir do trabalho real
Para peças grandes ocasionais com furos dispersos, investigue um braço e mapeie alcance e orientação. Para pequenas peças repetitivas com furos preparados em uma face acessível, investigue uma estação dedicada e dispositivo de posicionamento repetível. Para um grupo estável de furos, avalie um cabeçote multifuso conforme espaçamento e folgas das ferramentas. Para operações sucessivas ou peças soltas repetitivas, acrescente a avaliação de célula ou alimentação à plataforma escolhida. São pontos de partida, não classificações universais de desempenho.
Registre as tarefas de movimentação e inspeção antes, dentro e depois de cada alternativa. Compare peças acabadas aceitas no mesmo período de produção, incluindo trocas relevantes para sua variedade de produtos. Uma faixa nominal de roscas ou um vídeo curto de corte não substitui essa rota completa.
A linha BINSING aqui abrange plataformas padrão por engrenagem e duplo servo, além de alimentação personalizada, indexação rotativa e outros layouts por aplicação. A classificação mais ampla inclui equipamentos de outros fabricantes; isso não significa que a BINSING forneça todas as categorias. Os links abaixo levam às plataformas pertinentes e às comparações detalhadas de braço e estação, engrenagem e servo, e alimentação.