
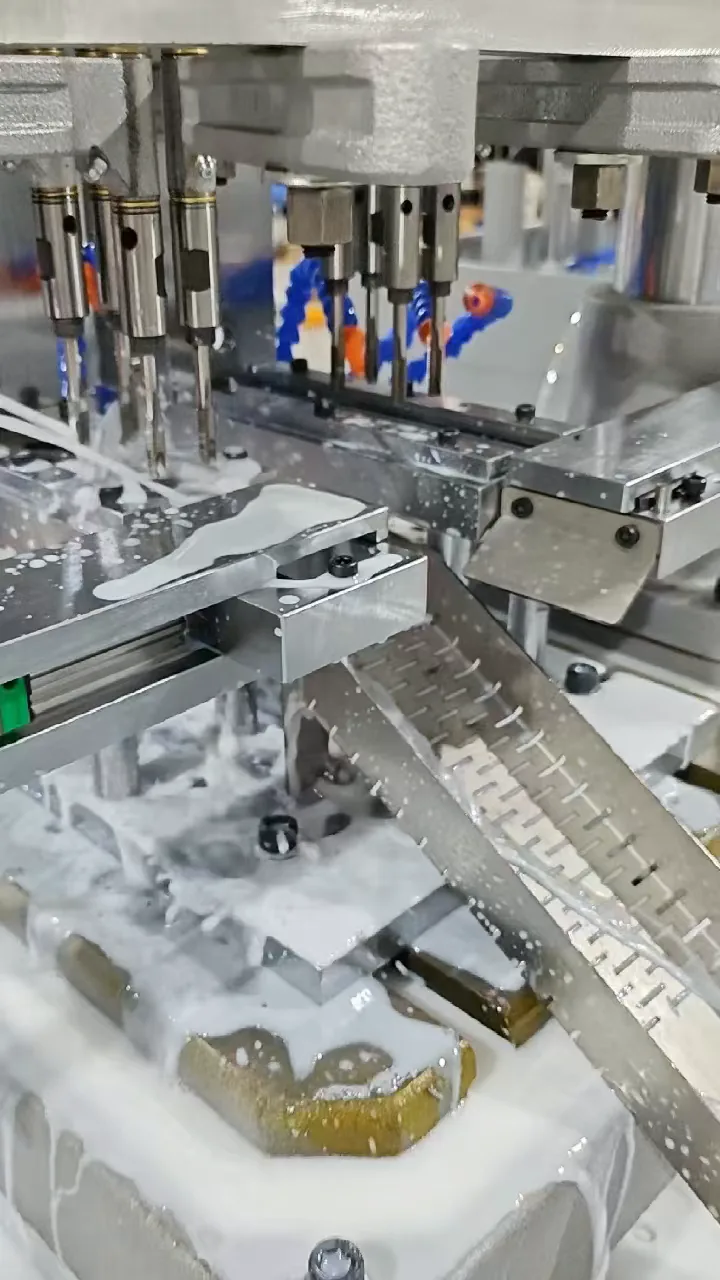
Нарезание резьбы M8 — Автоматическая подача и выгрузка
Посмотрите зону нарезания резьбы, пневматическое перемещение и путь выгрузки на специальном станке. Одновременно обрабатывается только один вариант детали.
Посмотреть проект →Поставленный проект · Пример применения
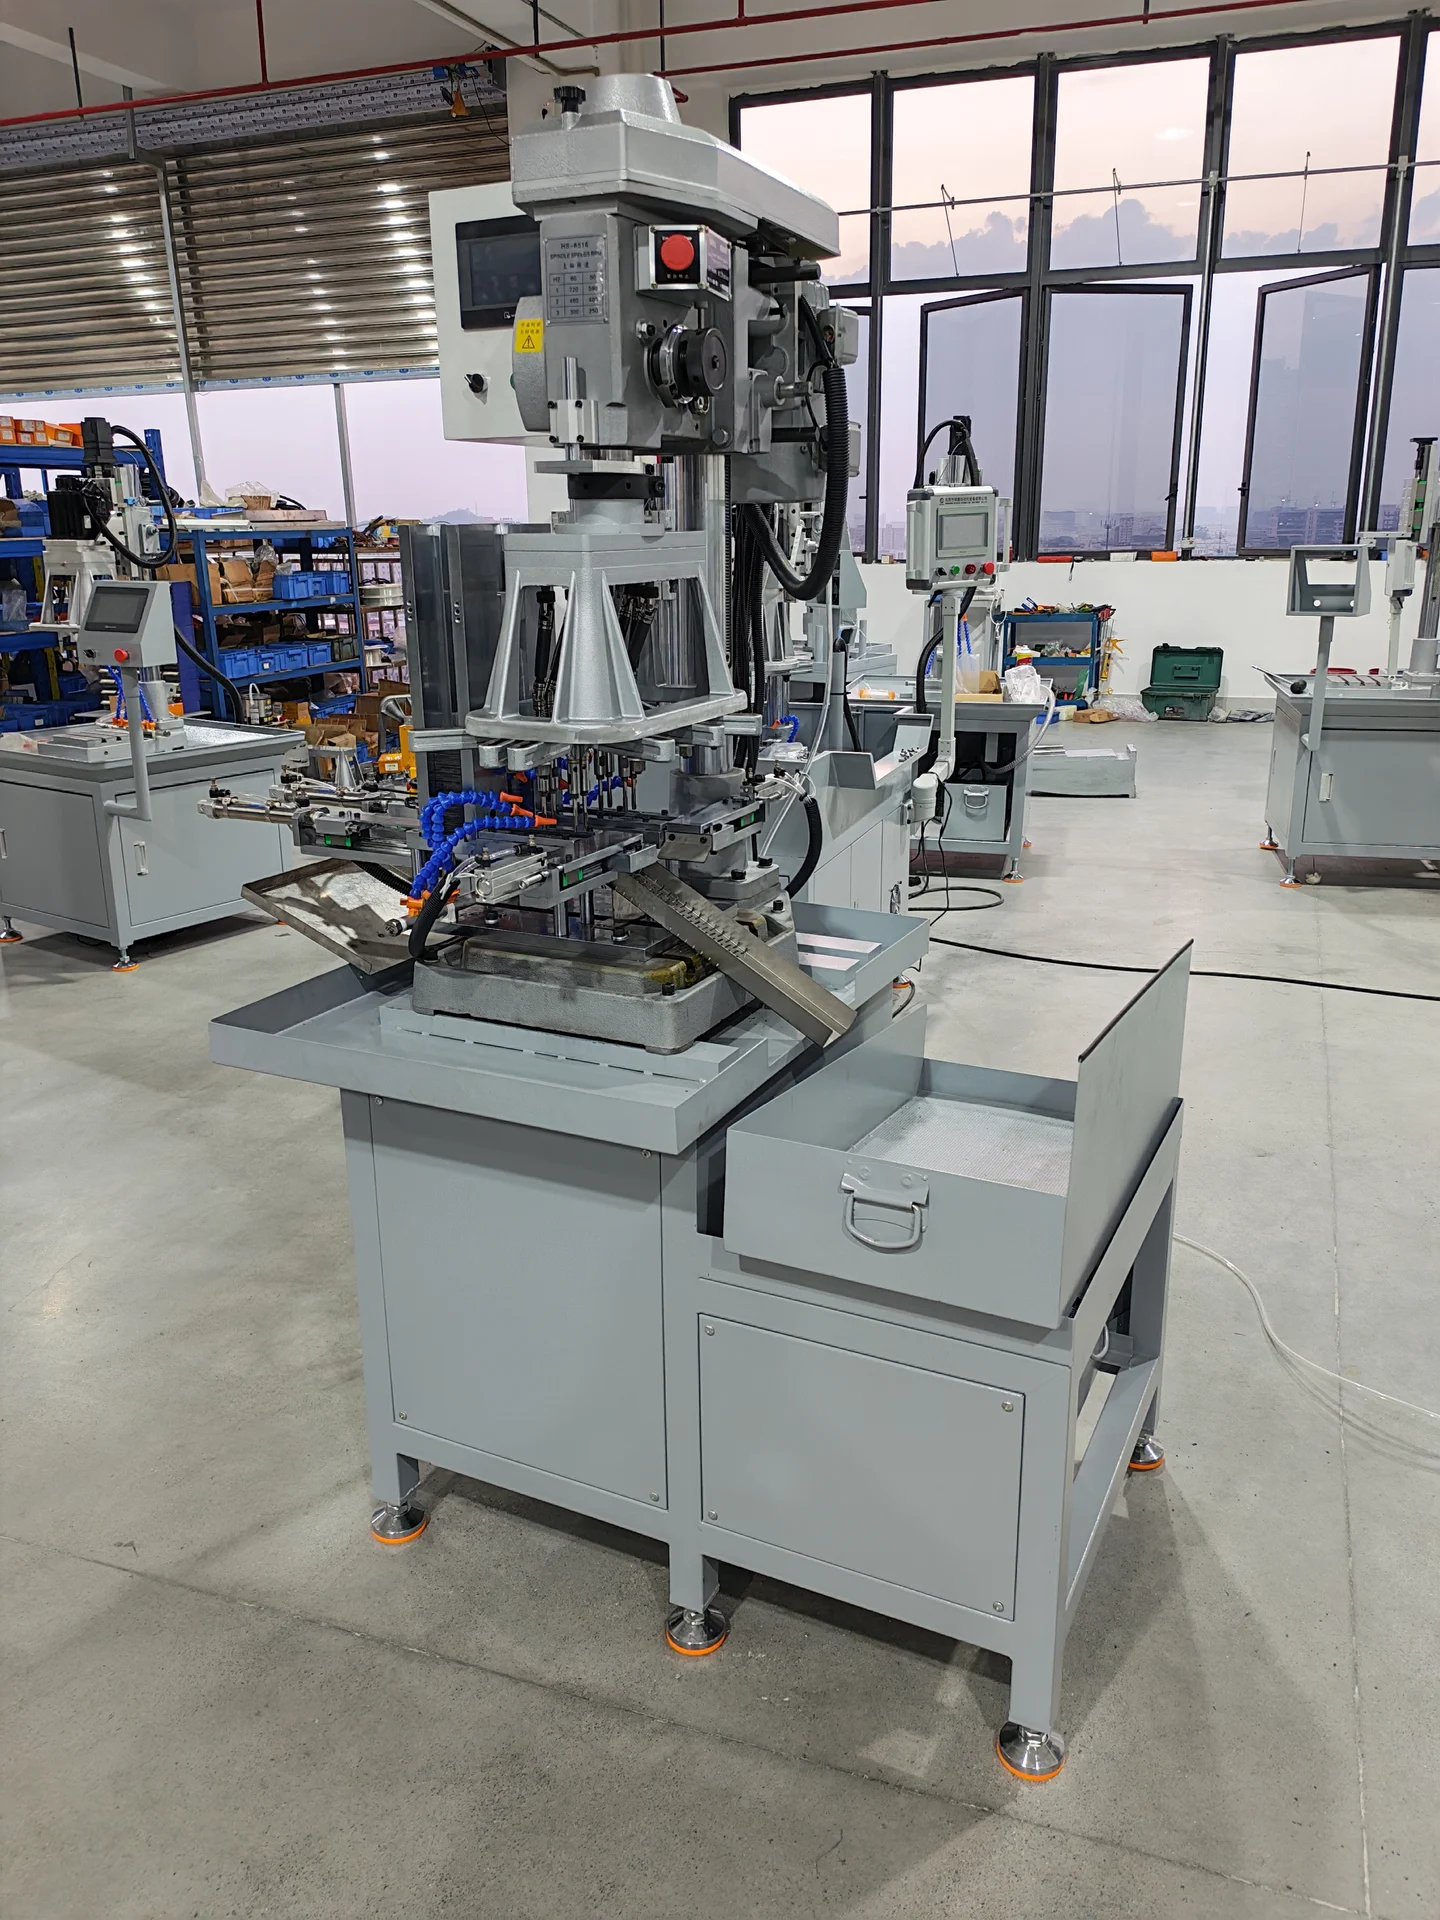
Один станок для двух вариантов деталей с одновременным нарезанием резьбы в четырех отверстиях выбранной детали. Специальные пневматические механизмы подачи и выгрузки связывают загрузку магазина со сбором готовых деталей. Станок уже поставлен.
 Открыть изображение в полном размере
Требование
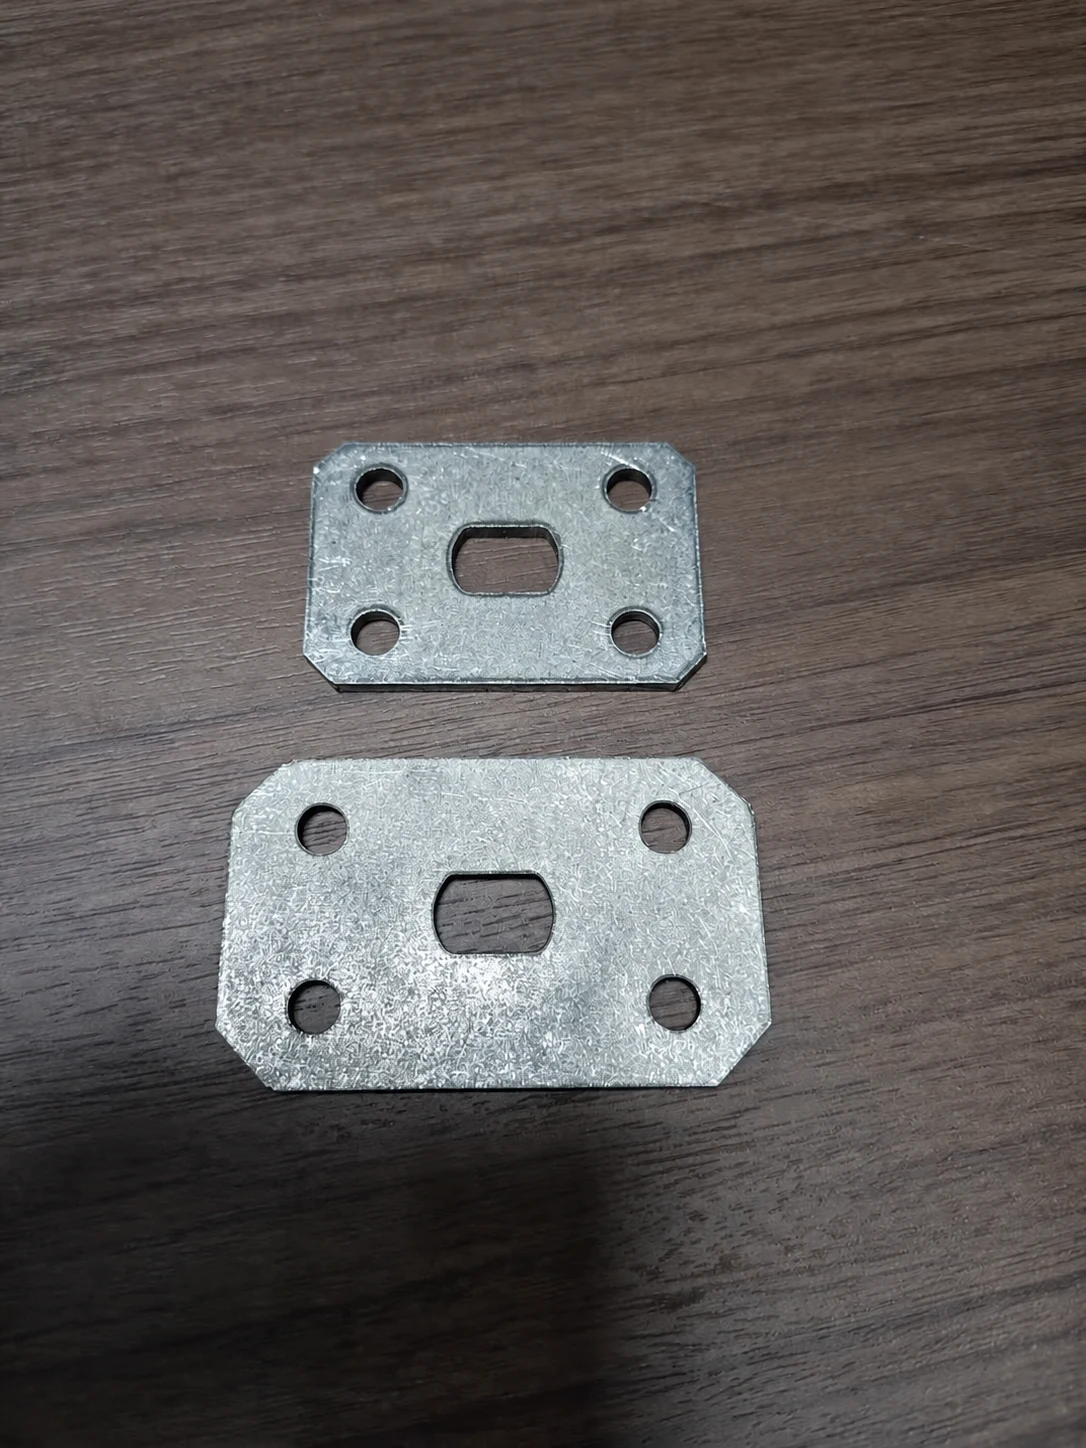
Заказчику требовался один станок для крупных и мелких компонентов с автоматическим перемещением деталей после пополнения выбранного магазина оператором.
 Открыть изображение в полном размере
Усиленная многошпиндельная головка имеет восемь резьбонарезных шпинделей, разделенных на две группы по четыре. Одна группа предназначена для крупного компонента, другая — для мелкого.
Оба приспособления под конкретные детали объединены в один узел. Для каждого варианта предусмотрены отдельные накопительный магазин, направляющая подачи, пневматический толкатель и цилиндр выгрузки.
Одновременно обрабатывается только один вариант. При выборе крупной детали тракт подачи мелкой детали остается неактивным, и наоборот. Переход на другой вариант требует наладки.
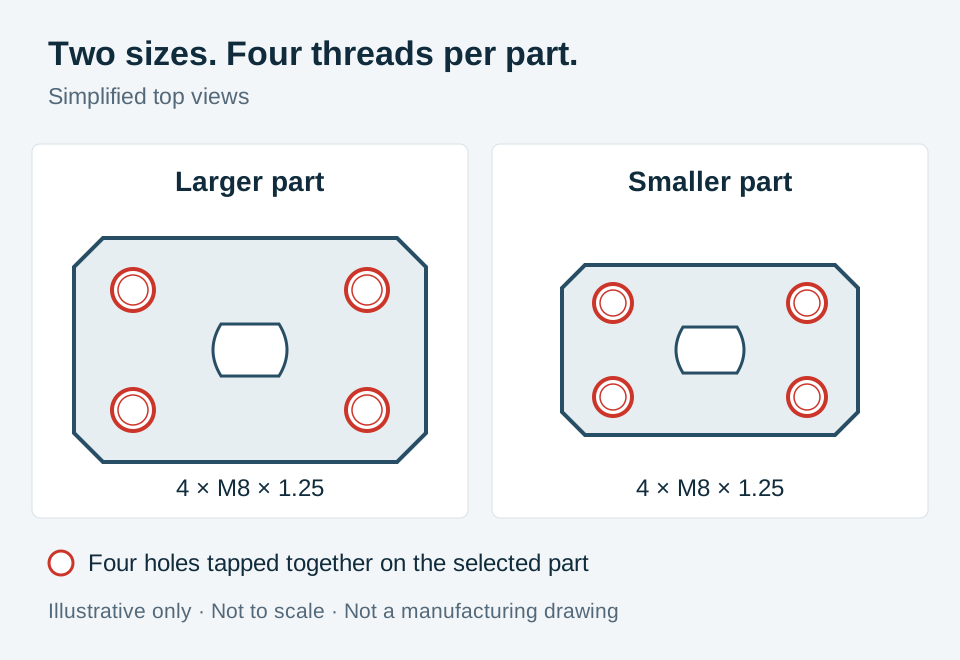 Открыть схему в полном размере
Упрощено по предоставленным фотографиям деталей. Идентификаторы заказчика, размеры и допуски не указаны. Контур и расположение отверстий приведены для иллюстрации, не в масштабе; схема не является производственным чертежом.
Последовательность процесса
Автоматическое перемещение охватывает выбранный тракт подачи. Оператор по-прежнему пополняет детали партиями и следит за производством.
Оператор пополняет накопительный магазин для выбранного размера детали.
Пневматический толкатель перемещает деталь в позицию обработки.
Соответствующая группа из четырех шпинделей нарезает резьбу M8 с автоматическим охлаждением и смывом стружки.
Механизм выгрузки перемещает деталь на опору, а затем в перфорированный лоток, через который стекает СОЖ.
Конфигурация проекта
Резьбонарезной станок 6516 с зубчатым приводом, две группы по четыре шпинделя и отдельные тракты подачи образуют единую конфигурацию. ПЛК и сенсорный экран обеспечивают управление станком и взаимодействие с оператором.
| Резьбонарезная платформа | Резьбонарезной станок 6516 с зубчатым приводом |
|---|---|
| Расположение шпинделей | Две группы по четыре резьбонарезных шпинделя; одновременно используется одна группа |
| Варианты деталей | Два размера деталей из листового металла, обрабатываемые отдельно |
| Параметры резьбы | Четыре отверстия M8 × 1.25 на деталь |
| Подача и выгрузка | Отдельные пневматические механизмы для каждого варианта |
| Управление | ПЛК и сенсорный экран |
| СОЖ и сбор деталей | Автоматическое охлаждение, смыв стружки и перфорированный сборный лоток |
Сравнение перемещения деталей
Оба варианта одновременно нарезают резьбу в четырех отверстиях. Сравнение проводится с четырехшпиндельным станком, требующим ручной загрузки и выгрузки.
| Аспект процесса | Четырехшпиндельное нарезание резьбы с ручным перемещением деталей | Данный проект с автоматической подачей |
|---|---|---|
| Нарезание резьбы | Одновременное нарезание резьбы в четырех отверстиях | Одновременное нарезание резьбы в четырех отверстиях выбранного варианта |
| Перемещение деталей | Оператор загружает и выгружает каждую деталь | Пневматическая подача и выгрузка после загрузки партии в магазин |
| Участие оператора | Один оператор постоянно обслуживает станок | Периодическое пополнение партиями и наблюдение за производством остаются необходимыми |
| Цикл на деталь | Оценка: 8–10 секунд | Цель: 6–8 секунд для любого из двух размеров Включает подачу, нарезание резьбы и выгрузку. Измерено: 6.5 секунды для крупной детали; 6.2 секунды для мелкой детали. |
На небольших экранах прокручивайте по горизонтали для сравнения всех столбцов.
Целевой цикл проекта составляет 6–8 секунд на деталь для обоих размеров, включая подачу и выгрузку. Измеренные значения цикла предоставлены и подтверждены BINSING; исходные 8–10 секунд при ручном обслуживании остаются оценкой, а не результатом измерительного испытания до и после. Время цикла не отражает устойчивую выработку за смену: периодическое пополнение и наблюдение за производством по-прежнему необходимы.
Подробности об оборудовании
Откройте любую фотографию в полном размере, чтобы рассмотреть компоновку. Изображения сохраняют полный кадр, чтобы были видны тракты подачи и окружающее оборудование.
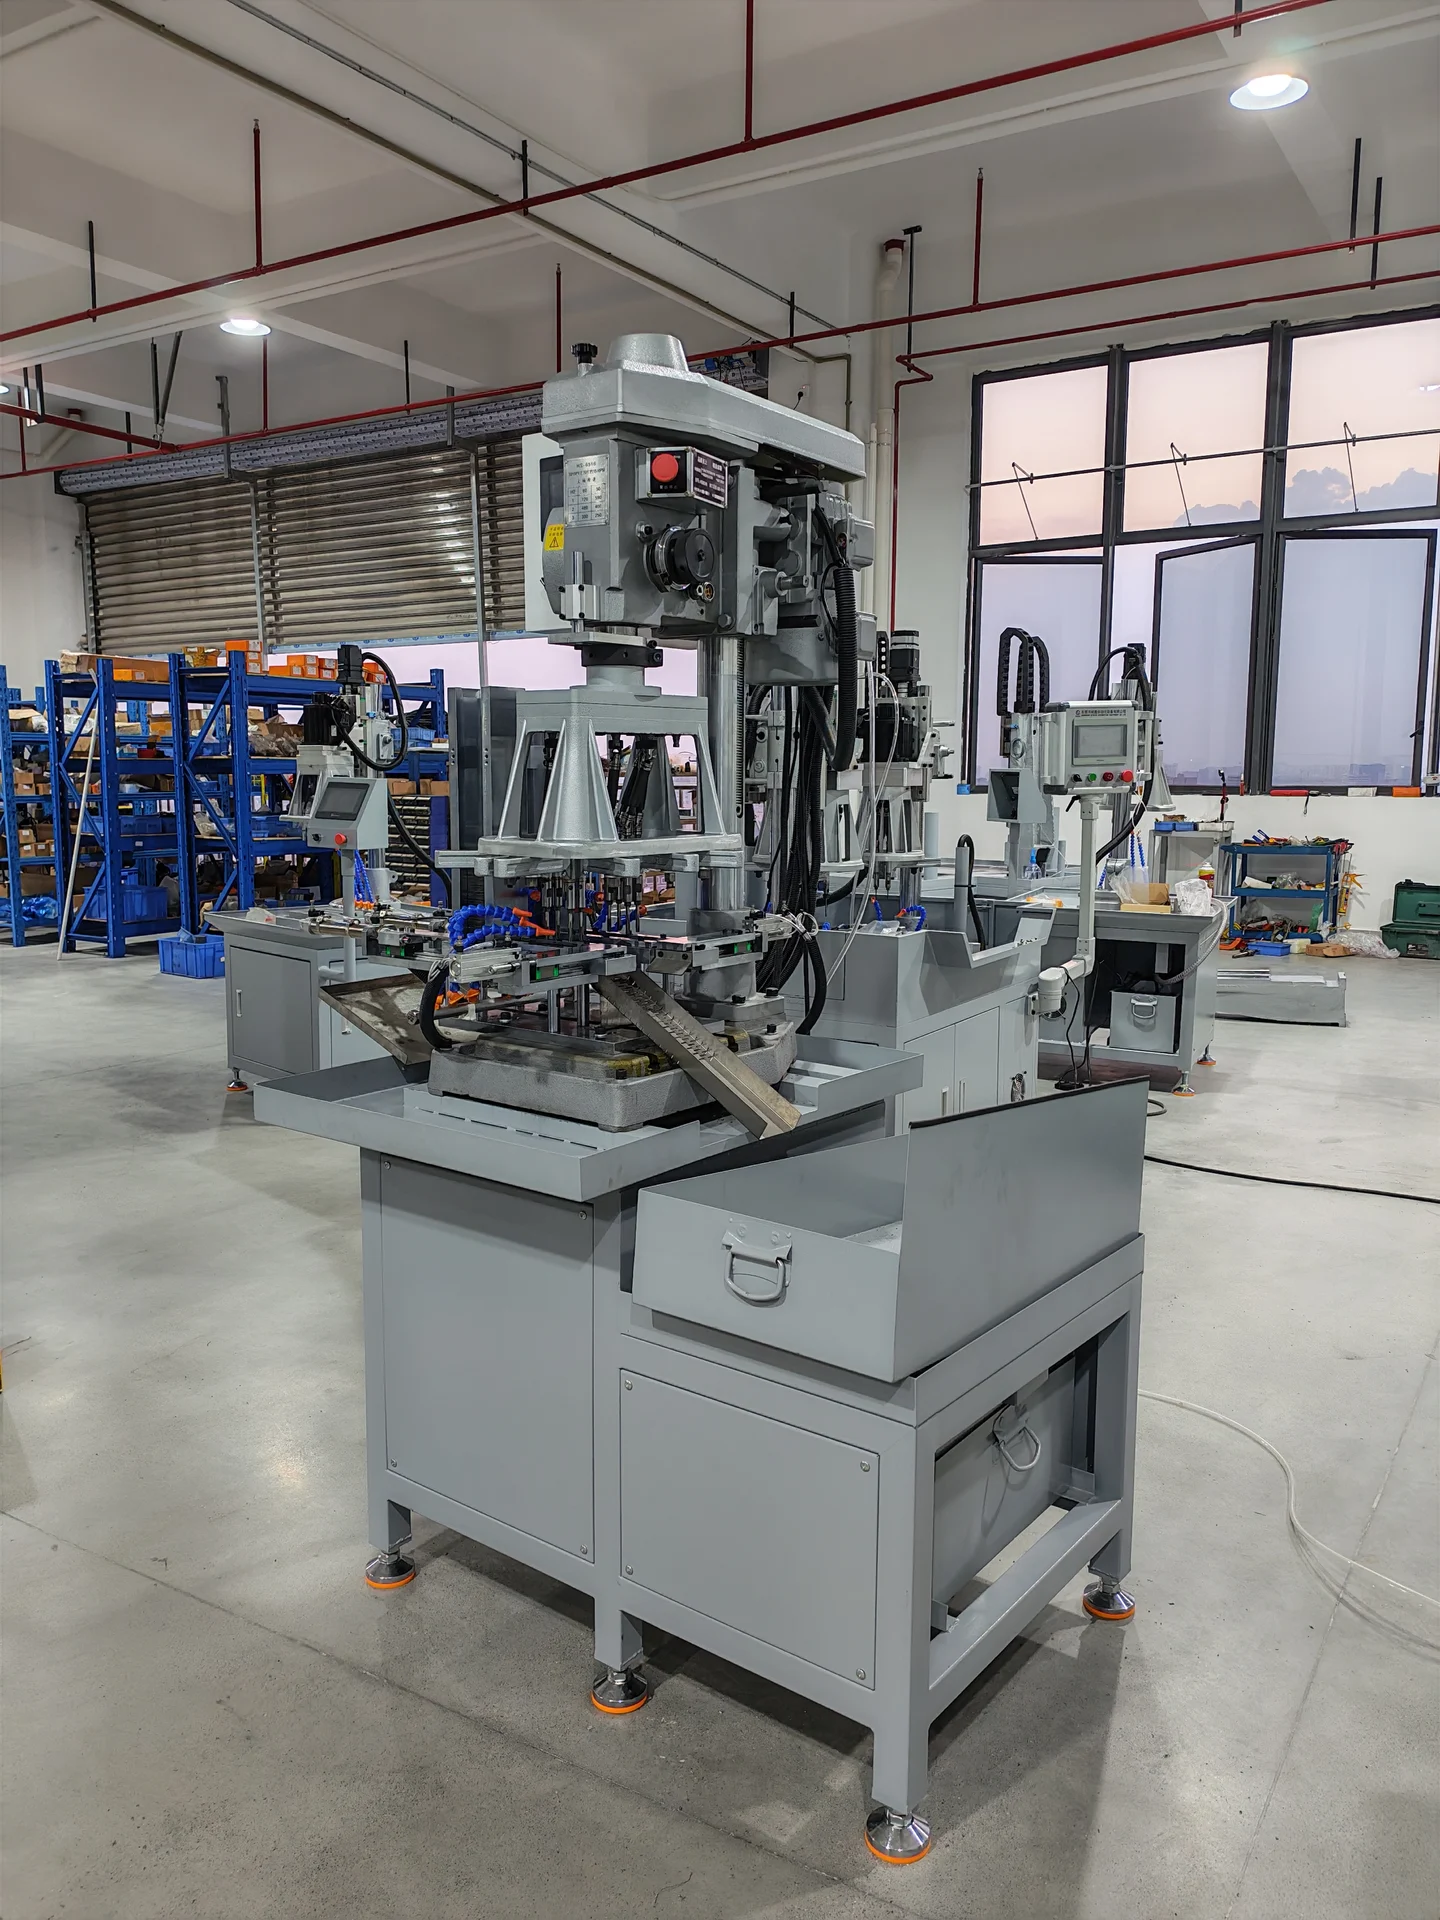 Открыть изображение в полном размере
Резьбонарезная платформа, система подачи и сбор готовых деталей объединены в компоновке одного станка.
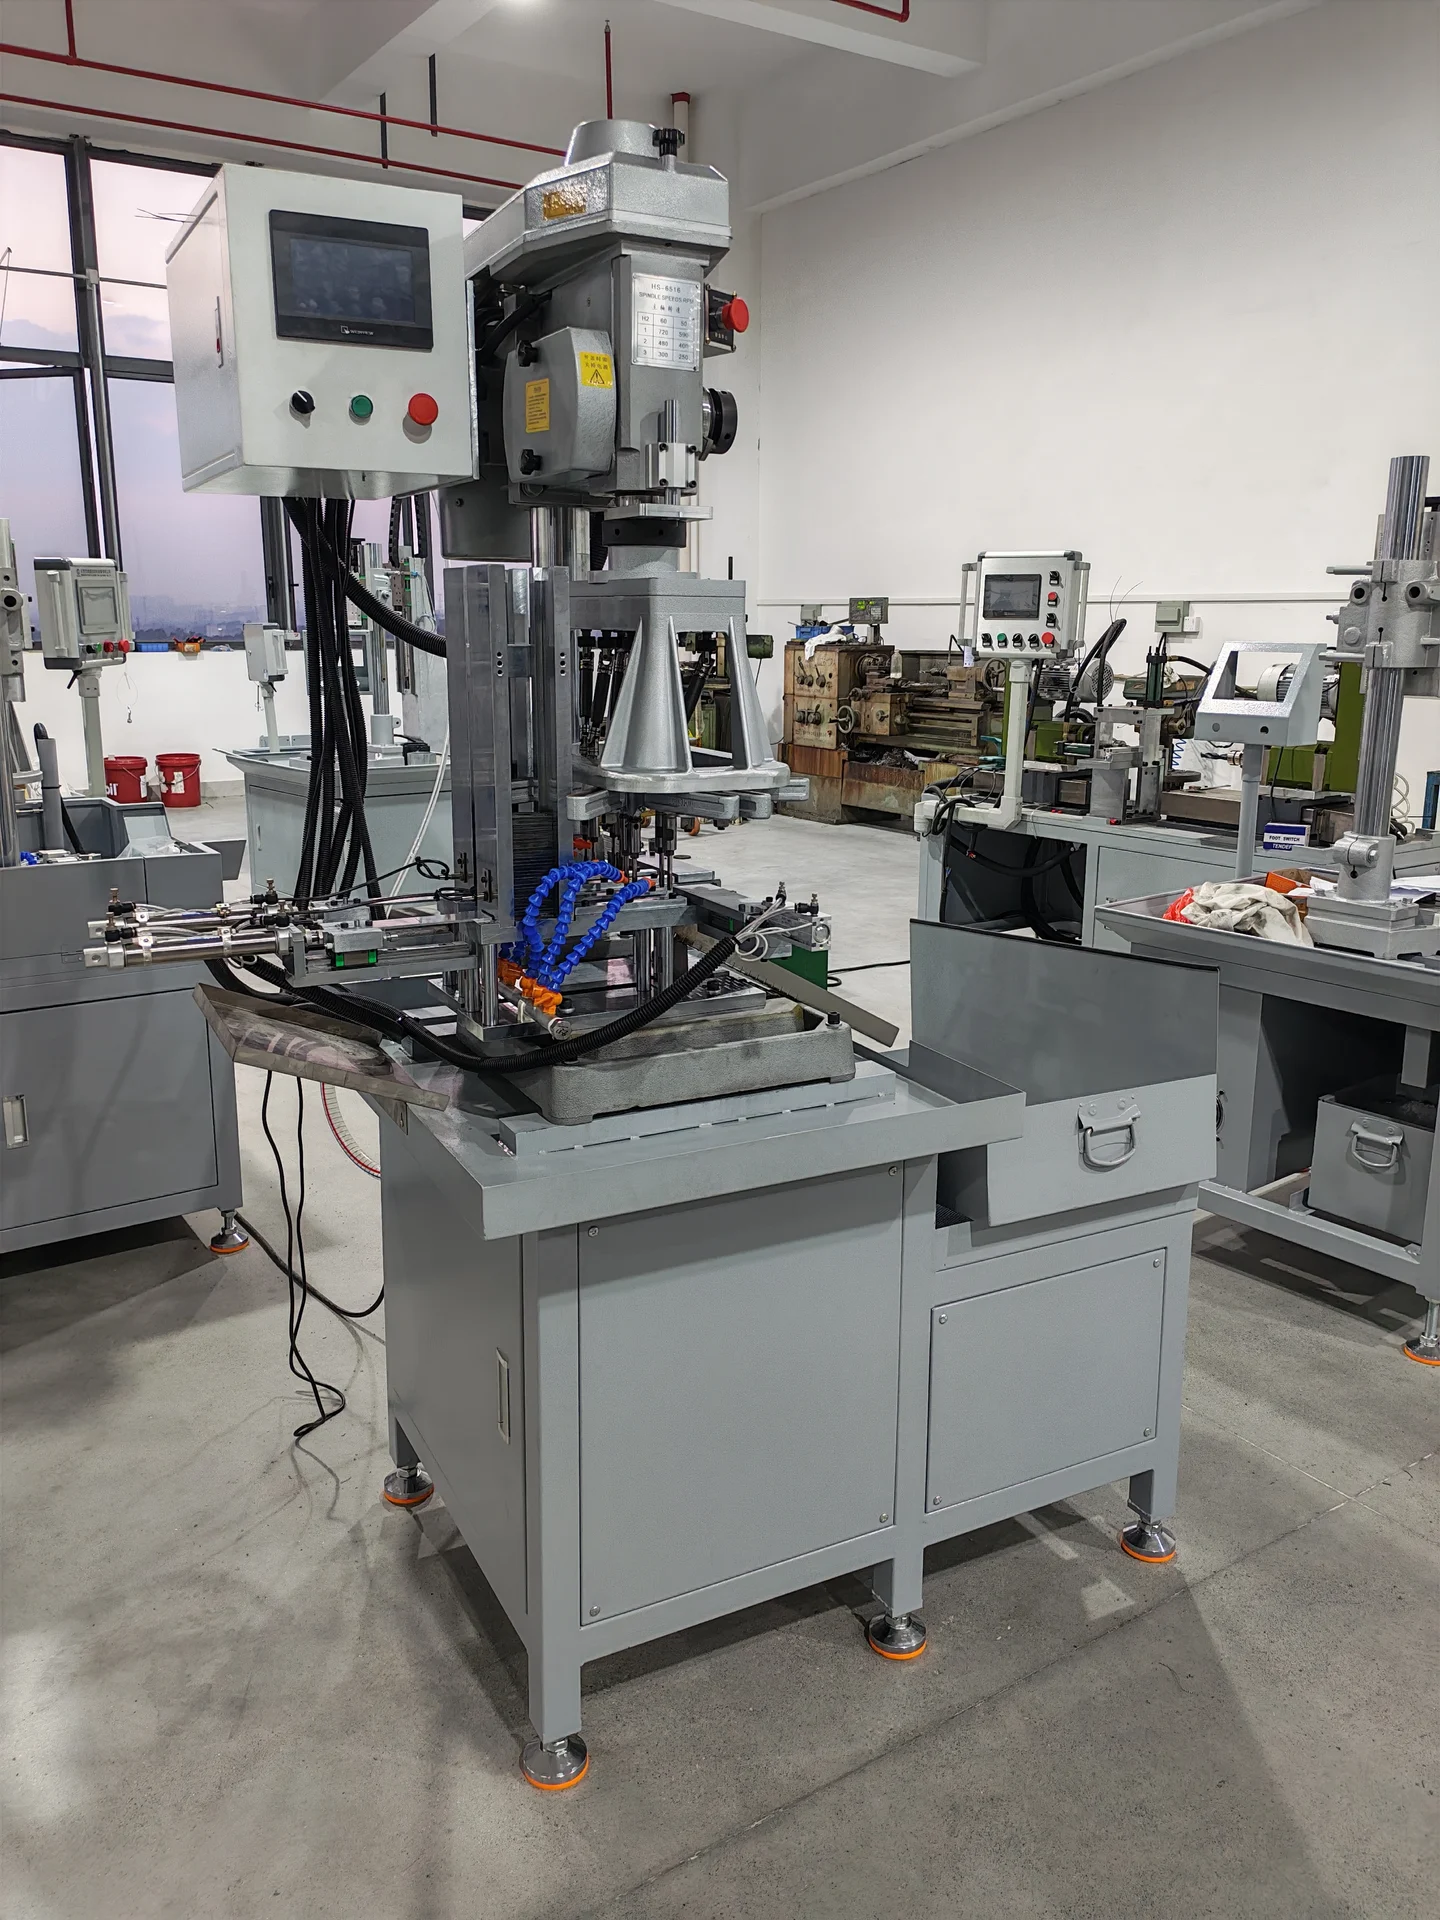 Открыть изображение в полном размере
ПЛК и сенсорный экран обеспечивают управление станком. Переход на другой размер детали требует наладки.
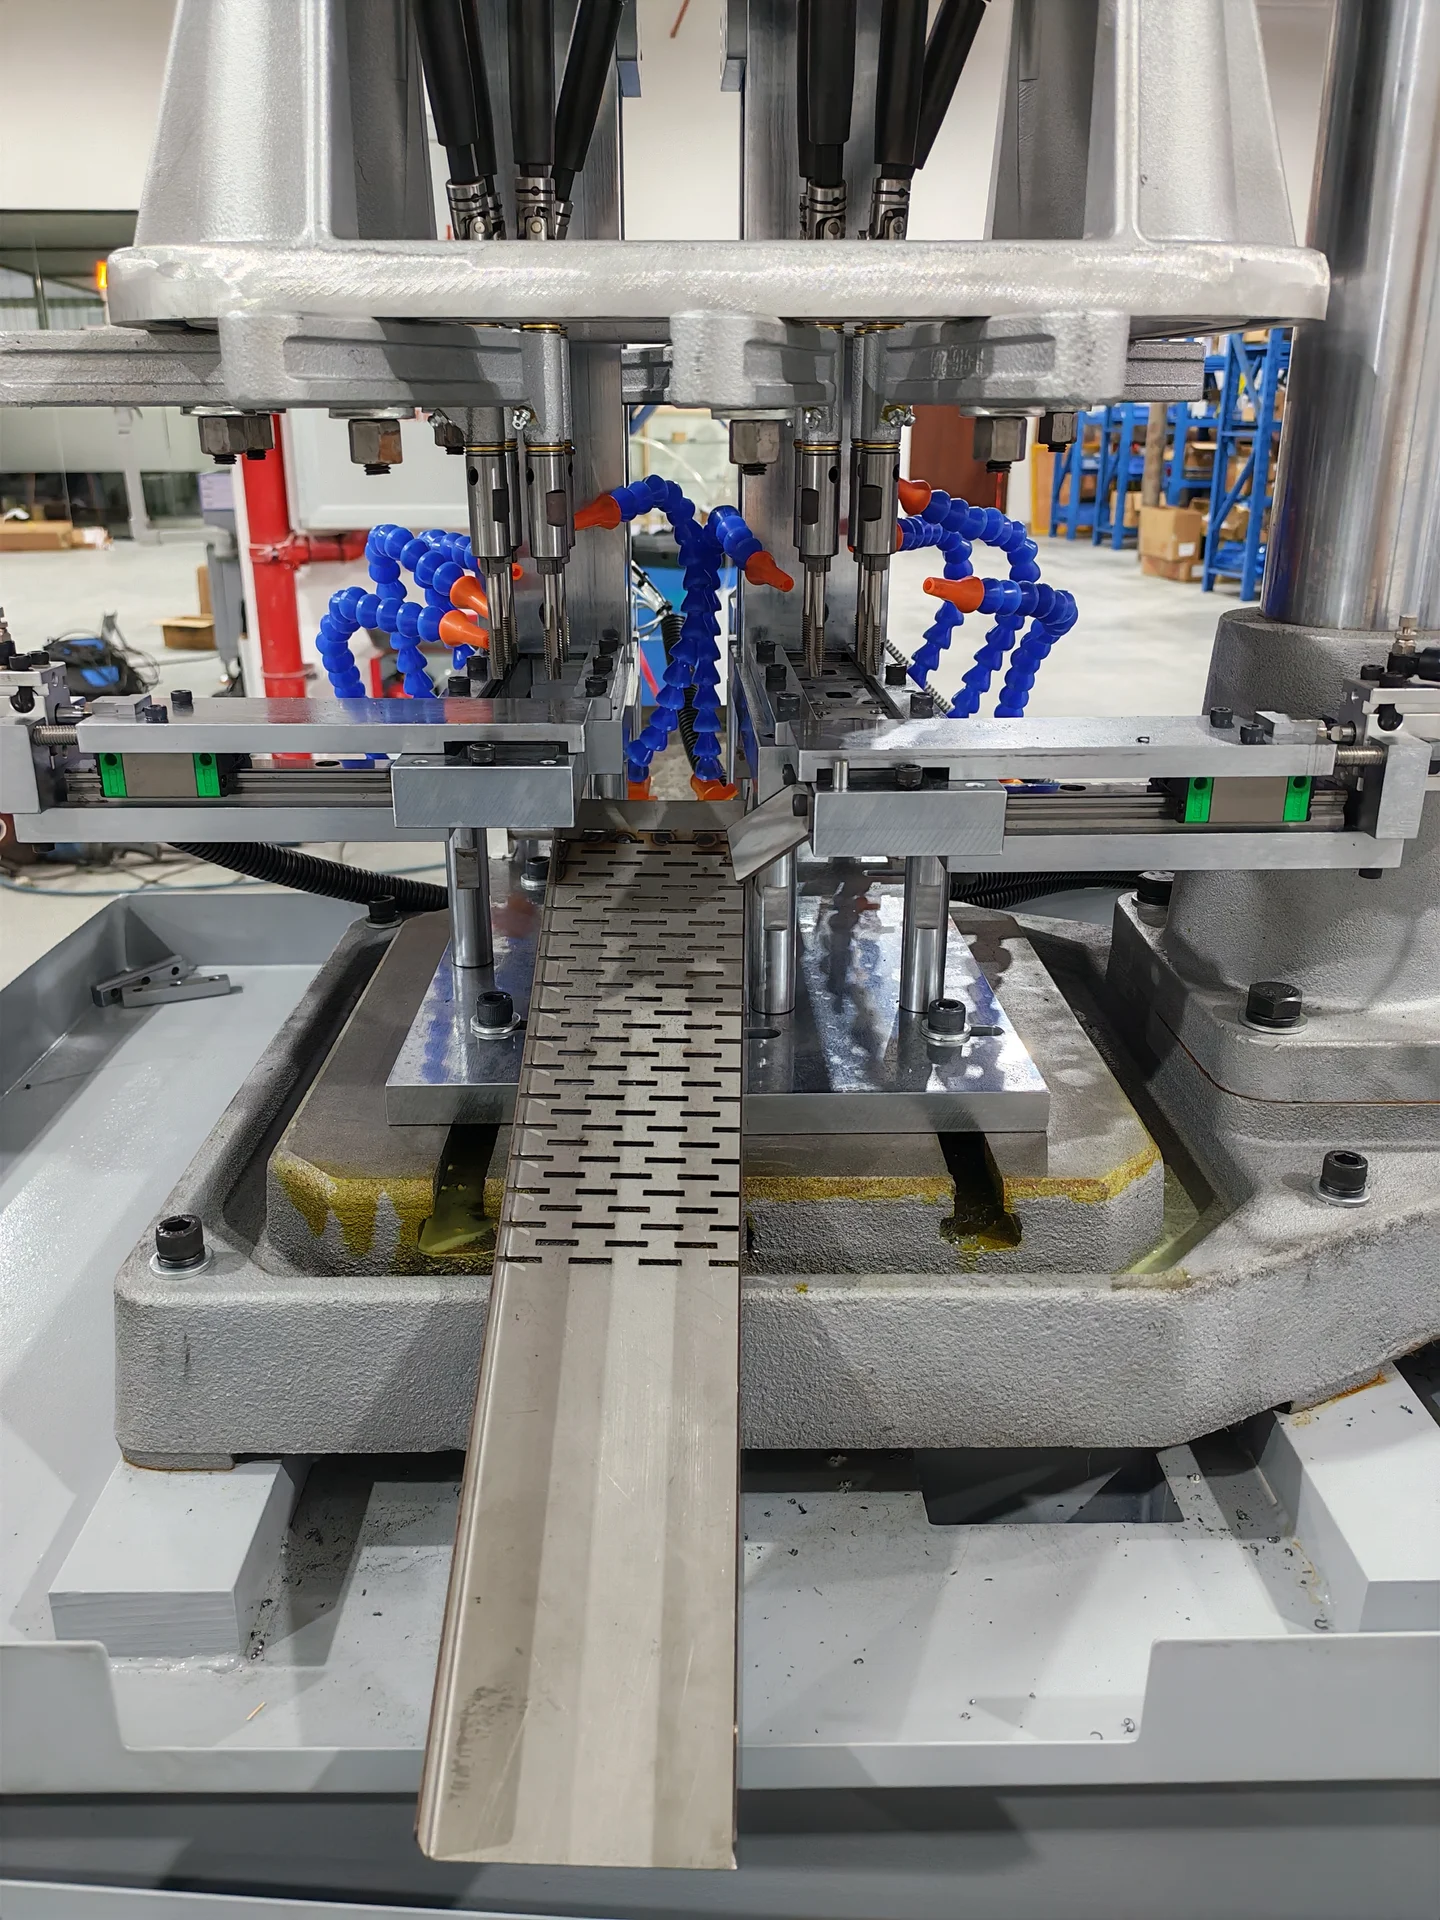 Открыть изображение в полном размере
Для каждого размера детали предусмотрены собственные накопительный магазин, направляющая подачи, пневматический толкатель и механизм выгрузки.
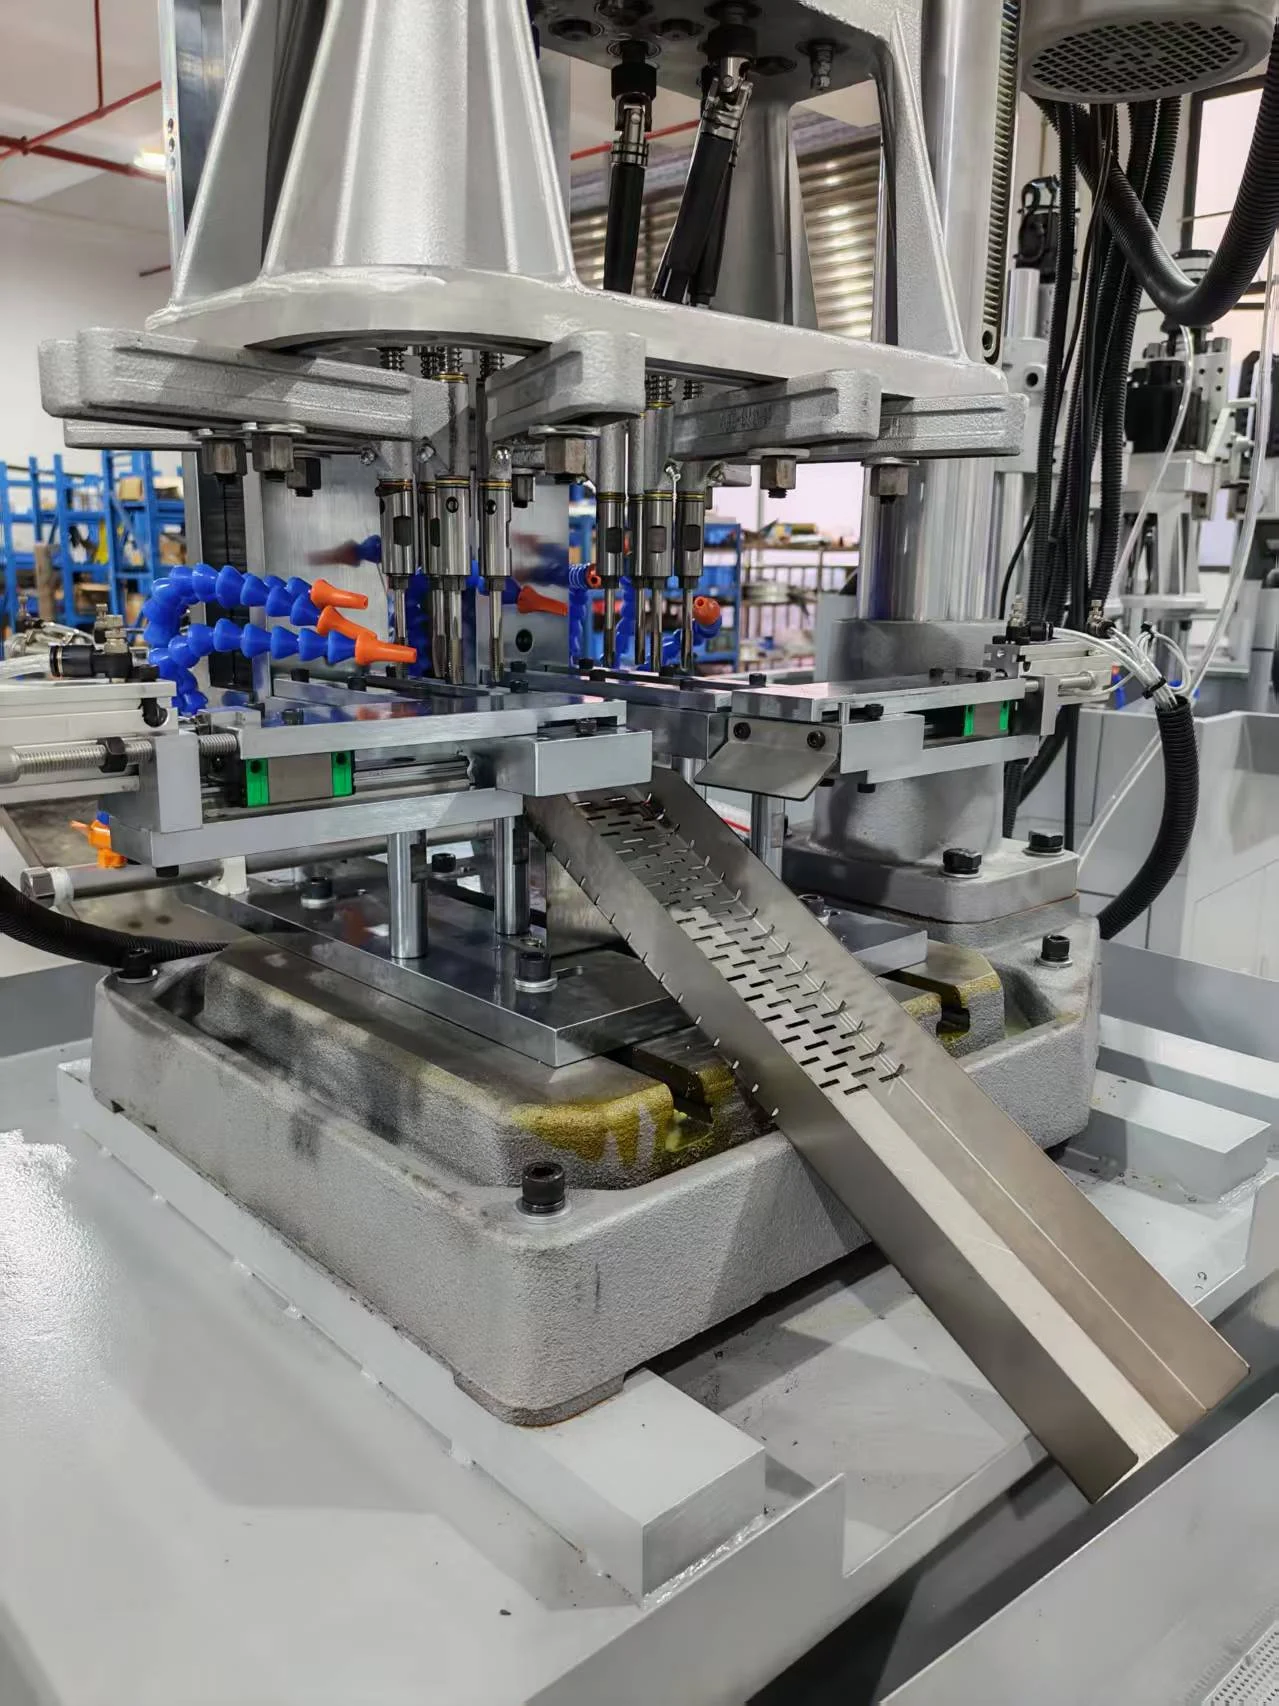 Открыть изображение в полном размере
Механизм выгрузки перемещает деталь с нарезанной резьбой на опору, а затем в сборный лоток со сливом СОЖ.
Работа станка
Четыре вида одного проекта: автоматическая подача и выгрузка, крупный план обработки, общий вид станка и сбор готовых деталей. Выберите видео для воспроизведения.
Посмотрите зону нарезания резьбы, пневматическое перемещение и путь выгрузки на специальном станке. Одновременно обрабатывается только один вариант детали.
Посмотреть проект →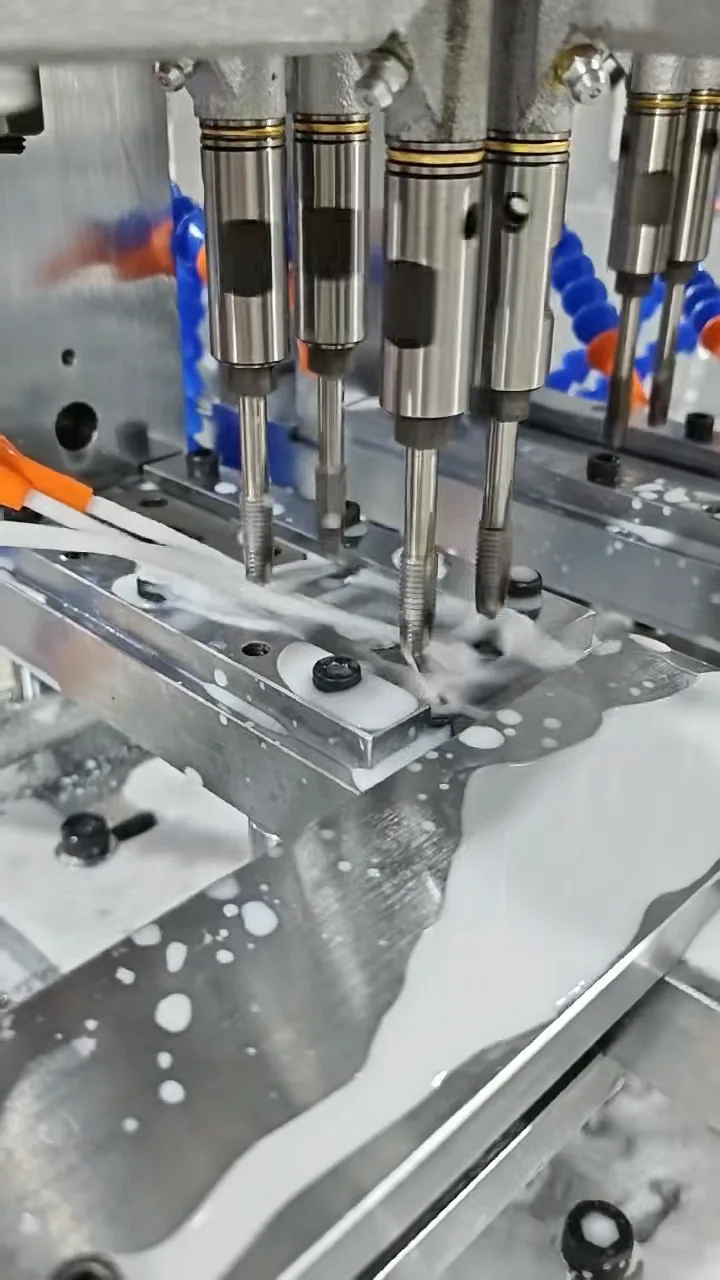
Подробный вид четырехшпиндельной резьбонарезной группы, приспособления для детали и подачи СОЖ во время работы.
Посмотреть проект →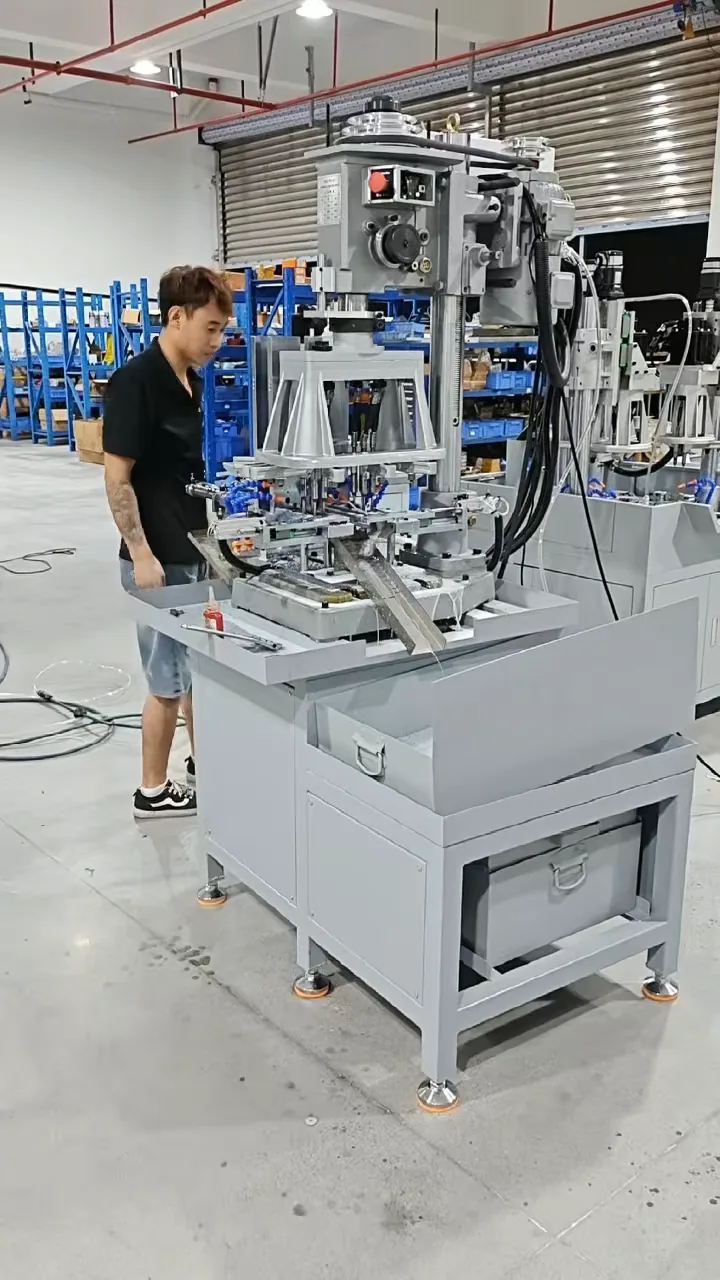
Посмотрите зону обработки и общую компоновку станка для нарезания резьбы в деталях из листового металла двух размеров.
Посмотреть проект →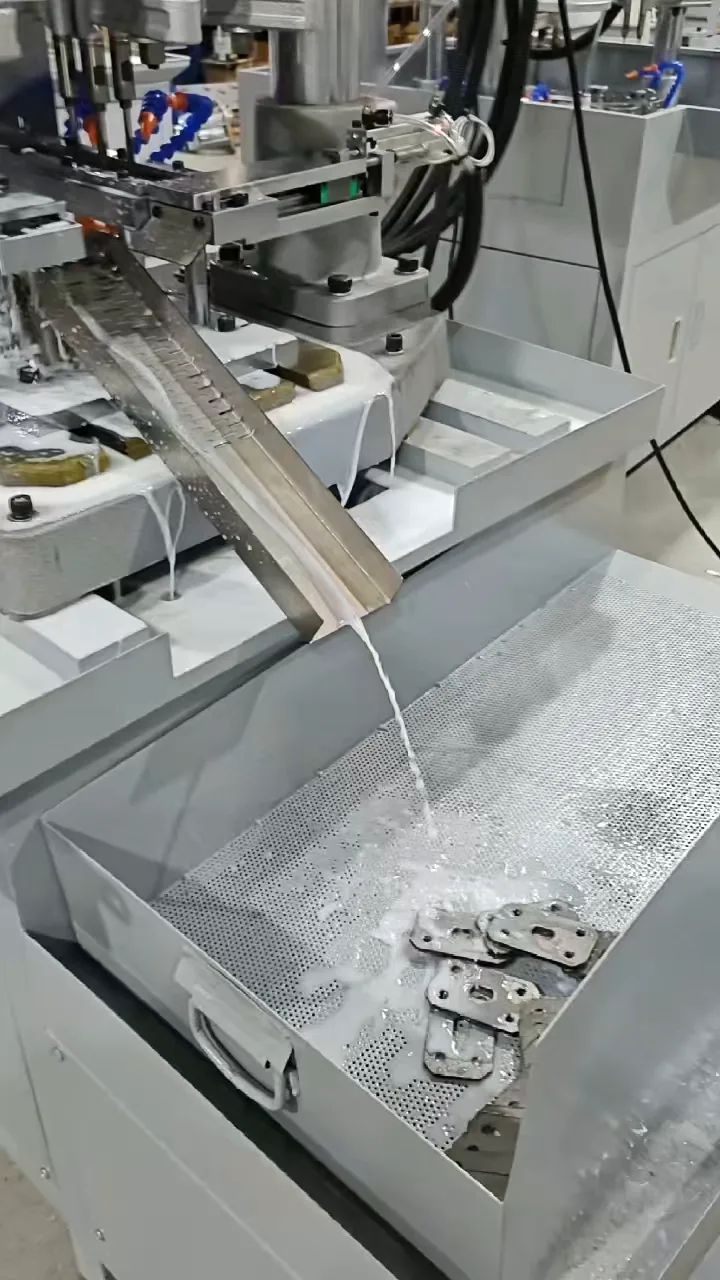
Проследите путь по опоре выгрузки до перфорированного лотка, предназначенного для сбора деталей и слива СОЖ.
Посмотреть проект →Спланируйте ваше применение
Чертеж полезен, но для начала обсуждения достаточно четких фотографий детали и описания.
Обсудить вашу детальВыбранный станок или решение будет включено в ваш запрос.
Связанные решения