
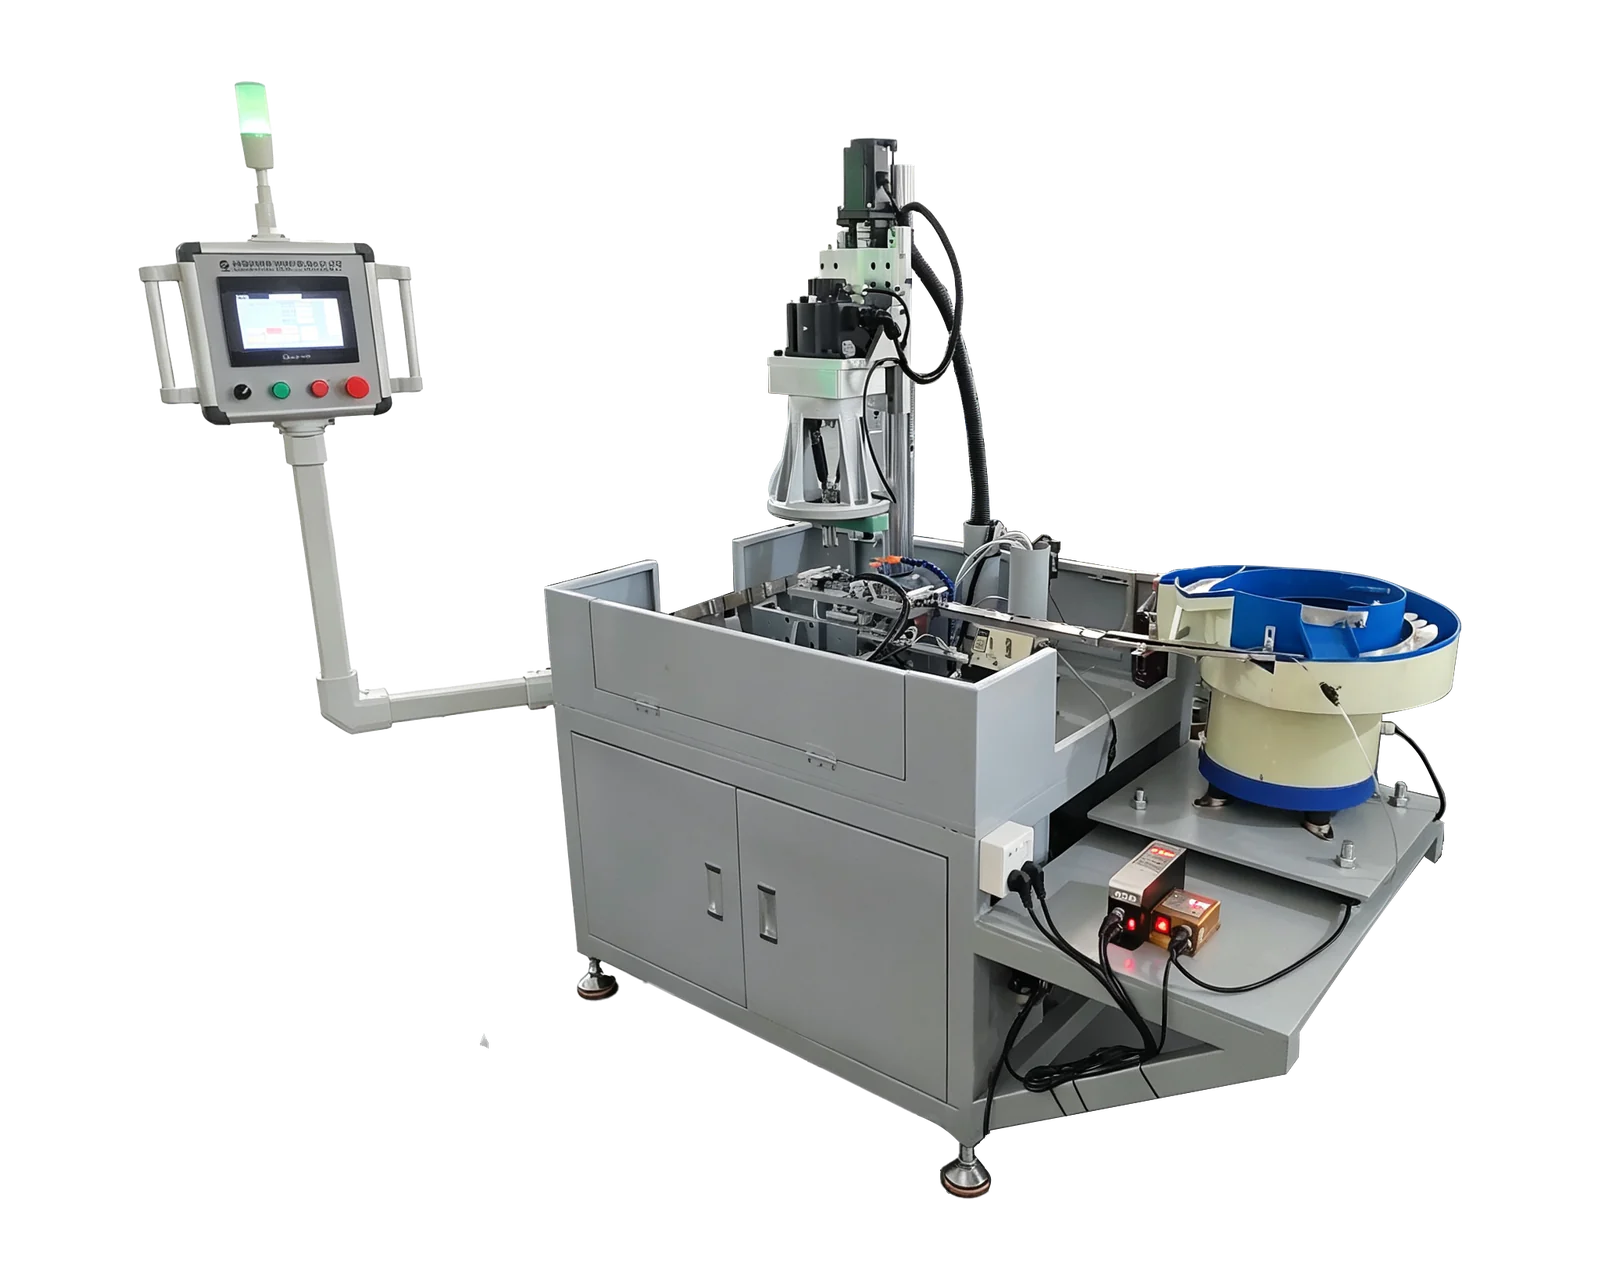
Оборудование для вашего запроса
Автоматическая подача и нарезание резьбы →Изучите варианты компоновки и необходимые сведения о детали, чтобы определить объем запроса на специальное оборудование.
Определите, где начинается и заканчивается автоматизация
Начните с состояния, в котором детали поступают к станку. Они лежат россыпью в таре, разложены в лотках, уже ориентированы или вручную устанавливаются в приспособление? Затем опишите действия после нарезания резьбы: ручное извлечение, направленная выгрузка, сбор или передача на другой процесс. Эти границы определяют требования к перемещению деталей.
Фраза «автоматическое нарезание резьбы» не отвечает на эти вопросы. Станок может выполнять цикл, тогда как оператор загружает и извлекает каждую деталь. Другое предложение может объединять подачу, позиционирование, обработку и выгрузку. Для справедливого сравнения обоим необходимы ясные описания ручных задач и поставляемого оборудования.
Условный пример предложений: предложение A начинается с установки оператором ориентированной заготовки в приспособление и заканчивается ее извлечением оператором. Предложение B начинается с одобренных заготовок россыпью на входе подающего устройства и заканчивается желобом сбора деталей. Оба описывают автоматическое нарезание резьбы, но только B предлагает автоматизированное перемещение деталей. Распаковка до входа или контроль после желоба остаются вне указанных границ, если не включены отдельно. Пример определяет объем работ, а не описывает конкретный поставляемый станок.
Разделите каждую функцию в предложении
Попросите поставщиков отметить каждую функцию как включенную, опциональную, обеспечиваемую заказчиком или находящуюся вне объема. Избегайте единственной отметки «полная автоматизация». Пофункциональное сравнение выявляет отличия до обсуждения цены и дает обеим сторонам практическую основу приемки.
Оцените деталь до выбора подающего устройства
Решение автоматической подачи и нарезания резьбы может использовать вибробункер или специальную систему подачи деталей. Пригодность зависит от формы заготовки, ориентации и состояния поверхности. Предоставьте фотографии со всех сторон, размеры и по запросу представительные образцы; один чертеж может не показывать поведение поступающих деталей при перемещении.
Опишите заусенцы, масло, покрытия и склонность деталей поступать вперемешку или сцепленными. Укажите декоративные поверхности и ориентацию у инструмента. Это исходные данные оценки, а не основания предполагать, что конкретный питатель будет или не будет работать. Попросите подтвердить предлагаемый метод на представительных поступающих деталях.
Сохраняйте видимость работы оператора в производственном плане
Даже при включенной системе подачи уточните пополнение, сбор готовых деталей, смену инструмента, проверки и восстановление после остановок. Уточните ожидаемое регулярное вмешательство и оборудование или расходные материалы, которые должен обеспечить завод. Полезное предложение объясняет эти обязанности без опоры на неоднозначное заявление о работе без оператора.
Для сравнения выпуска используйте полностью готовые годные детали за согласованный производственный период. Укажите допущения по подаче, контролю и остановкам. Видео нескольких успешных циклов демонстрирует часть процесса; оно не подтверждает долговременную надежность подачи или устойчивый выпуск другого компонента.
Выберите подходящий объем автоматизации для задачи
Ручная загрузка может оставаться вариантом, если ассортимент, требования к перемещению или характер партий не оправдывают отдельную систему подачи. Интегрированная ячейка заслуживает оценки, когда повторяющиеся детали и определенная ориентация делают подачу центральной производственной задачей. Сравнивайте фактические ручные задачи и границы процесса каждого предложения.
Поэтому стандартная резьбонарезная платформа может быть отправной точкой, не подразумевая полной системы подачи. Если нужны автоматические подача и выгрузка, укажите это в первом запросе. До заказа подтвердите спецификацию поступающих деталей, включенное оборудование перемещения, условия испытания образцов и согласованный контроль приемки в письменном составе поставки станка.