
ต๊าป M8 — ป้อนและคายอัตโนมัติ
ชมพื้นที่ต๊าป การจัดการด้วยระบบลม และเส้นทางคายบนเครื่องสั่งทำ โดยตัดเฉือนชิ้นงานทีละแบบเท่านั้น
ดูโครงการ →โครงการที่ส่งมอบแล้ว · กรณีศึกษา
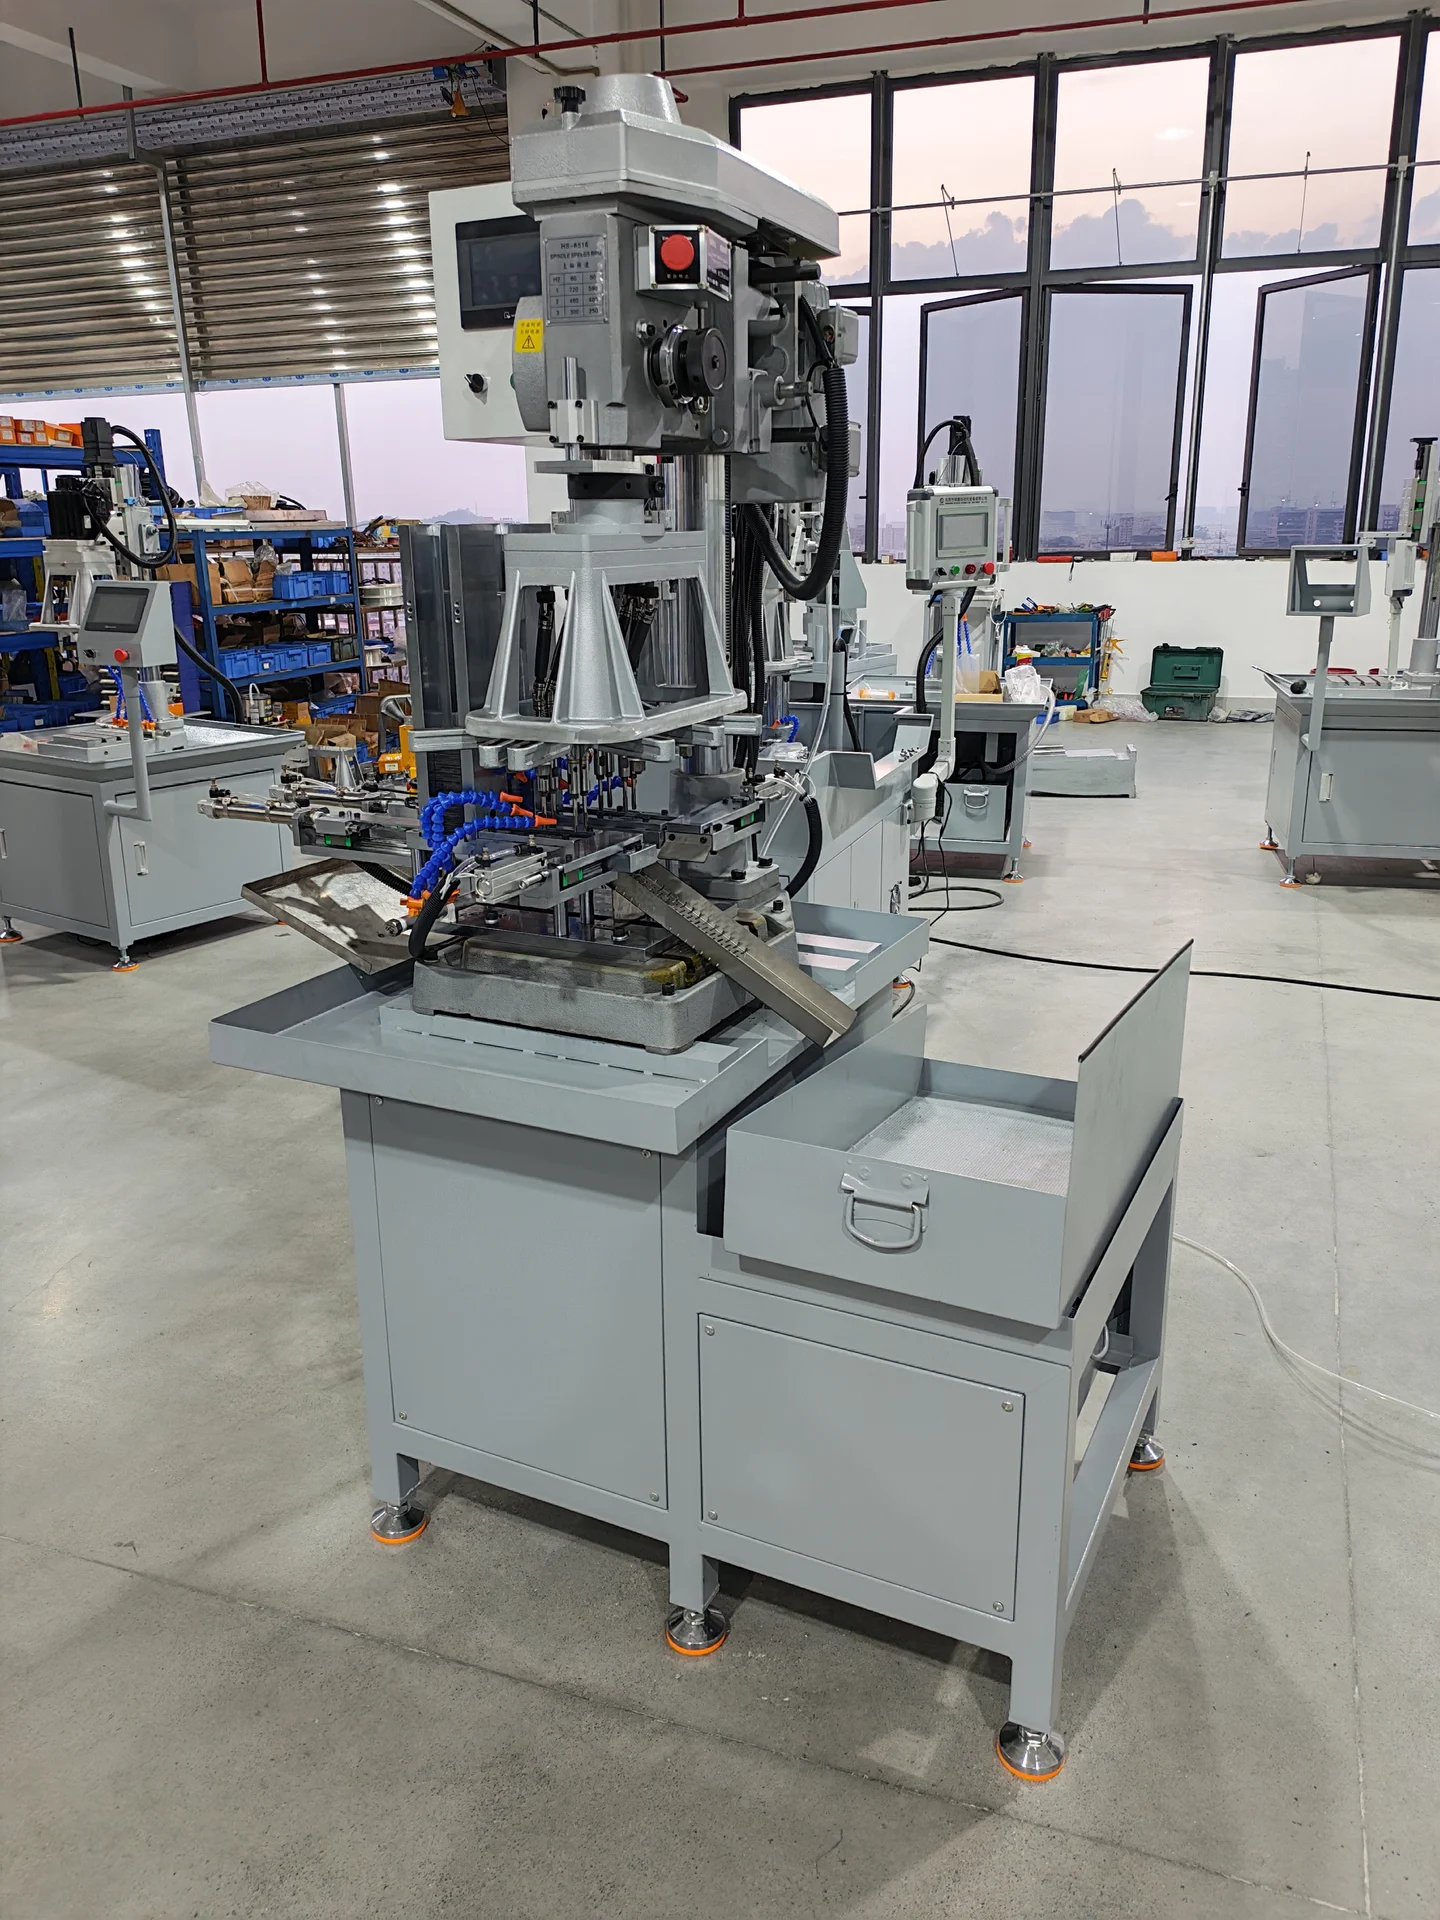
เครื่องเดียวรองรับชิ้นงานสองแบบ โดยต๊าปสี่รูพร้อมกันบนชิ้นงานแบบที่เลือก กลไกป้อนและคายชิ้นงานระบบลมเฉพาะเชื่อมต่อการบรรจุแมกกาซีนกับการเก็บชิ้นงานสำเร็จ เครื่องนี้ส่งมอบแล้ว
 ดูภาพขนาดเต็ม
ความต้องการ
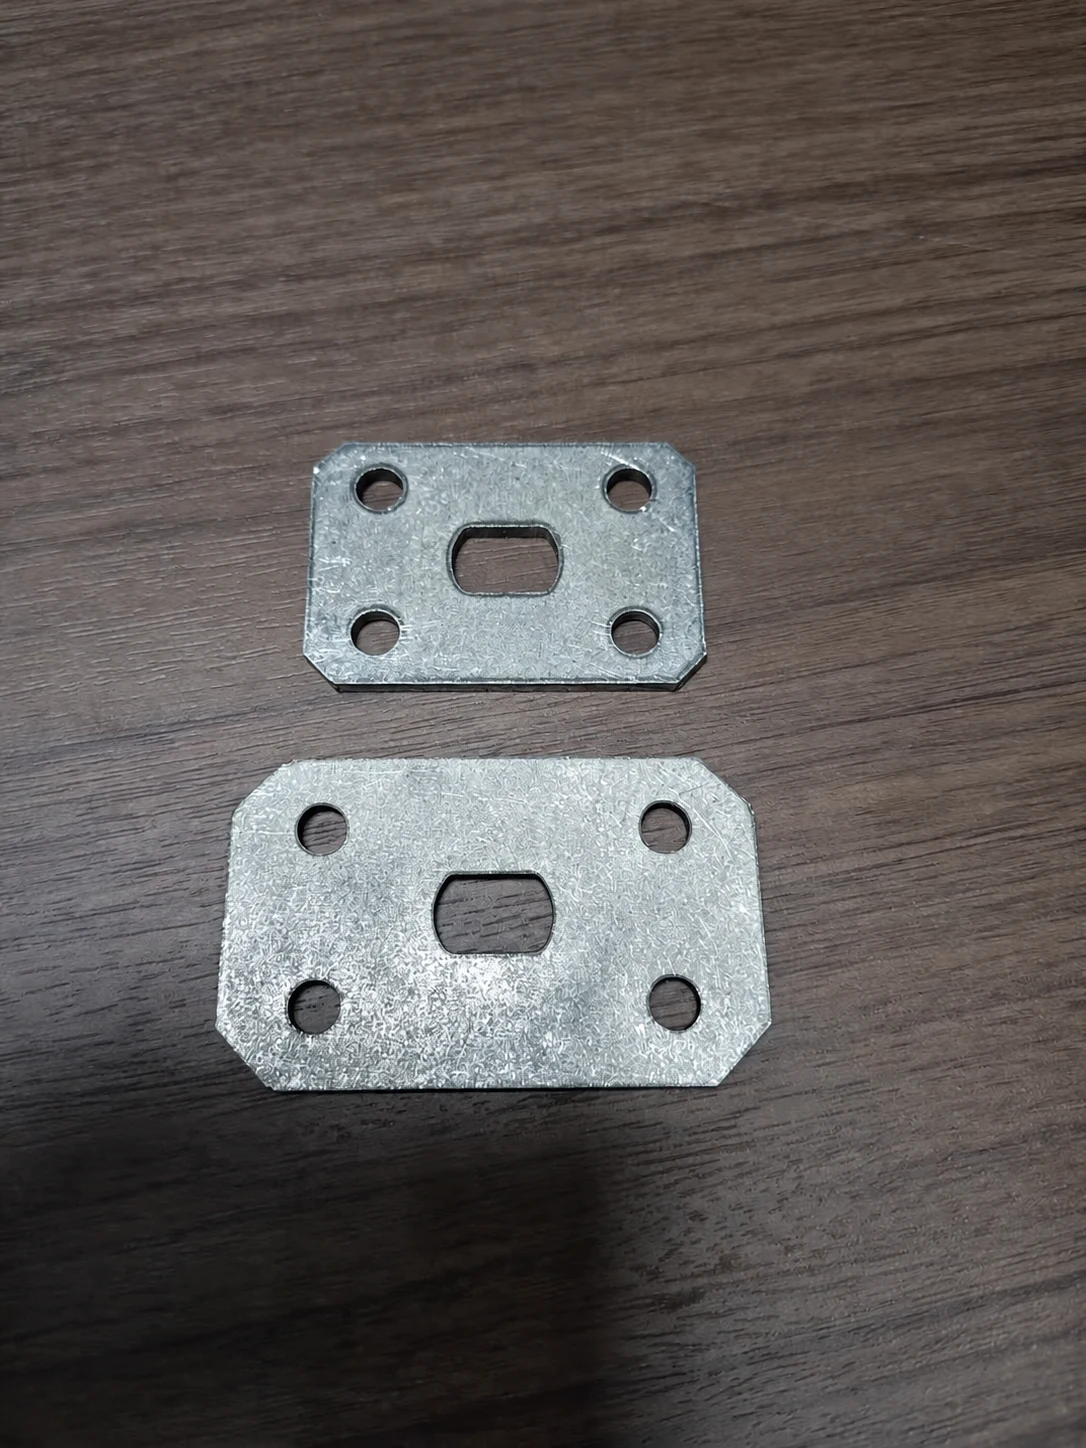
ลูกค้าต้องการเครื่องเดียวที่รองรับชิ้นงานขนาดใหญ่และเล็ก พร้อมการจัดการชิ้นงานอัตโนมัติหลังจากผู้ปฏิบัติงานเติมชิ้นงานในแมกกาซีนที่เลือก
 ดูภาพขนาดเต็ม
หัวหลายสปินเดิลสำหรับงานหนักมีสปินเดิลต๊าปแปดแกน แบ่งเป็นสองชุด ชุดละสี่แกน ชุดหนึ่งสำหรับชิ้นงานใหญ่ อีกชุดสำหรับชิ้นงานเล็ก
ฟิกซ์เจอร์เฉพาะชิ้นงานทั้งสองแบบรวมอยู่ในชุดฟิกซ์เจอร์เดียว แต่ละแบบมีแมกกาซีนเก็บชิ้นงาน รางป้อน ตัวดันระบบลม และกระบอกลมคายชิ้นงานแยกกัน
ทำงานทีละแบบเท่านั้น เมื่อเลือกชิ้นงานใหญ่ เส้นทางป้อนชิ้นงานเล็กจะไม่ทำงาน และในทางกลับกัน การเปลี่ยนแบบต้องปรับตั้งเครื่อง
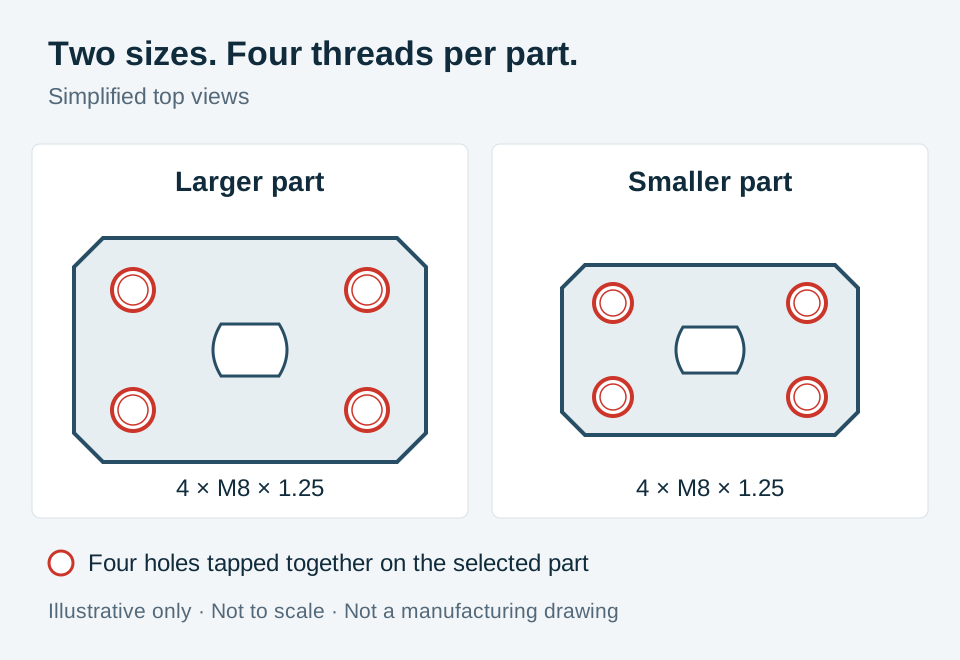 ดูแผนผังขนาดเต็ม
ย่อจากภาพชิ้นงานที่ได้รับ โดยละข้อมูลระบุตัวตนลูกค้า ขนาด และค่าความคลาดเคลื่อน เส้นรอบรูปและตำแหน่งรูใช้เพื่อประกอบความเข้าใจ ไม่ได้แสดงตามมาตราส่วนและไม่ใช่แบบสำหรับการผลิต
ลำดับกระบวนการ
การจัดการอัตโนมัติครอบคลุมเส้นทางป้อนที่เลือก ผู้ปฏิบัติงานยังต้องเติมชิ้นงานเป็นชุดและดูแลการผลิต
ผู้ปฏิบัติงานเติมชิ้นงานในแมกกาซีนสำหรับขนาดที่เลือก
ตัวดันระบบลมเลื่อนชิ้นงานเข้าสู่ตำแหน่งตัดเฉือน
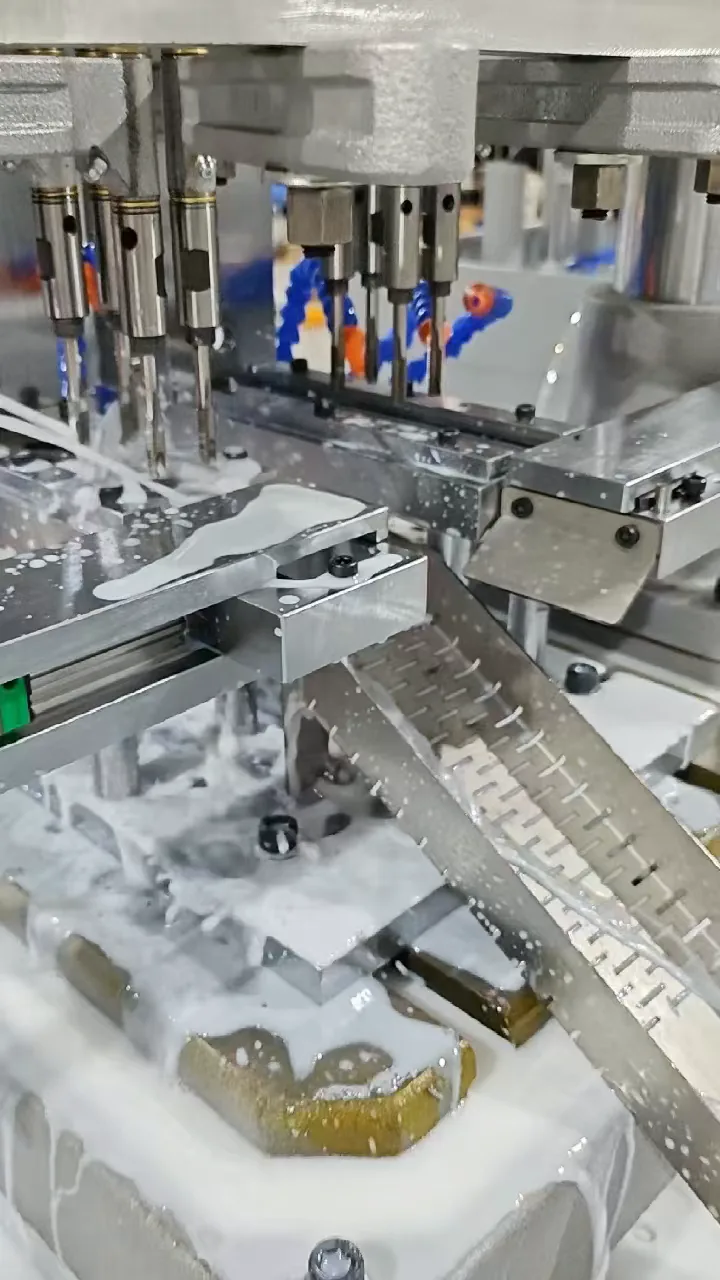
ชุดสปินเดิลสี่แกนที่ตรงกันต๊าปรู M8 พร้อมหล่อเย็นและชะล้างเศษอัตโนมัติ
กลไกคายชิ้นงานย้ายชิ้นงานไปยังฐานรองและลงถาดเจาะรูที่ให้น้ำหล่อเย็นระบายออกได้
การกำหนดค่าโครงการ
เครื่องต๊าปขับเคลื่อนด้วยเฟืองรุ่น 6516 ชุดสปินเดิลสองชุด ชุดละสี่แกน และเส้นทางป้อนเฉพาะ รวมเป็นการกำหนดค่าแบบบูรณาการเดียว PLC และจอสัมผัสใช้ควบคุมเครื่องและเป็นส่วนติดต่อผู้ปฏิบัติงาน
| แพลตฟอร์มต๊าป | เครื่องต๊าปขับเคลื่อนด้วยเฟืองรุ่น 6516 |
|---|---|
| การจัดวางหลายสปินเดิล | สปินเดิลต๊าปสองชุด ชุดละสี่แกน ใช้งานทีละชุด |
| แบบชิ้นงาน | โลหะแผ่นสองขนาดตัดเฉือนแยกกัน |
| ข้อกำหนดเกลียว | รู M8 × 1.25 สี่รูต่อชิ้นงาน |
| การป้อนและคาย | กลไกระบบลมเฉพาะสำหรับแต่ละแบบ |
| ระบบควบคุม | PLC และจอสัมผัส |
| น้ำหล่อเย็นและการเก็บชิ้นงาน | หล่อเย็นอัตโนมัติ ชะล้างเศษ และถาดเก็บแบบเจาะรู |
การเปรียบเทียบการจัดการชิ้นงาน
ทั้งสองรูปแบบต๊าปสี่รูพร้อมกัน โดยเปรียบเทียบกับเครื่องสี่สปินเดิลที่ต้องบรรจุและนำชิ้นงานออกด้วยมือ
| ด้านของกระบวนการ | ต๊าปสี่สปินเดิลพร้อมจัดการชิ้นงานด้วยมือ | โครงการป้อนอัตโนมัตินี้ |
|---|---|---|
| ขั้นตอนต๊าป | ต๊าปสี่รูพร้อมกัน | ต๊าปสี่รูพร้อมกันบนชิ้นงานแบบที่เลือก |
| การจัดการชิ้นงาน | ผู้ปฏิบัติงานบรรจุและนำแต่ละชิ้นออก | ป้อนและคายด้วยระบบลมหลังจากบรรจุแมกกาซีนเป็นชุด |
| การมีส่วนร่วมของผู้ปฏิบัติงาน | ผู้ปฏิบัติงานหนึ่งคนดูแลเครื่องอย่างต่อเนื่อง | ยังต้องเติมชิ้นงานเป็นชุดตามระยะและดูแลการผลิต |
| รอบเวลาต่อชิ้น | ประมาณ 8–10 วินาที | เป้าหมาย: 6–8 วินาทีสำหรับแต่ละขนาด รวมการป้อน การต๊าป และการคายชิ้นงาน ค่าที่วัดได้: 6.5 วินาทีสำหรับชิ้นงานใหญ่; 6.2 วินาทีสำหรับชิ้นงานเล็ก |
เลื่อนแนวนอนเพื่อเปรียบเทียบทุกคอลัมน์บนหน้าจอขนาดเล็ก
เป้าหมายโครงการคือ 6–8 วินาทีต่อชิ้นสำหรับทั้งสองขนาด รวมการป้อนและคายชิ้นงาน ตัวเลขรอบเวลาที่วัดได้จัดหาและยืนยันโดย BINSING ส่วนค่าอ้างอิงแบบใช้มือ 8–10 วินาทียังคงเป็นค่าประมาณ ไม่ใช่ผลทดสอบวัดก่อนและหลัง รอบเวลาไม่ได้หมายถึงผลผลิตต่อเนื่องตลอดกะ เพราะยังต้องเติมชิ้นงานตามระยะและดูแลการผลิต
รายละเอียดอุปกรณ์
เปิดภาพใดก็ได้ขนาดเต็มเพื่อดูการจัดวาง ภาพคงกรอบเต็มเพื่อให้เห็นเส้นทางป้อนและอุปกรณ์รอบข้าง
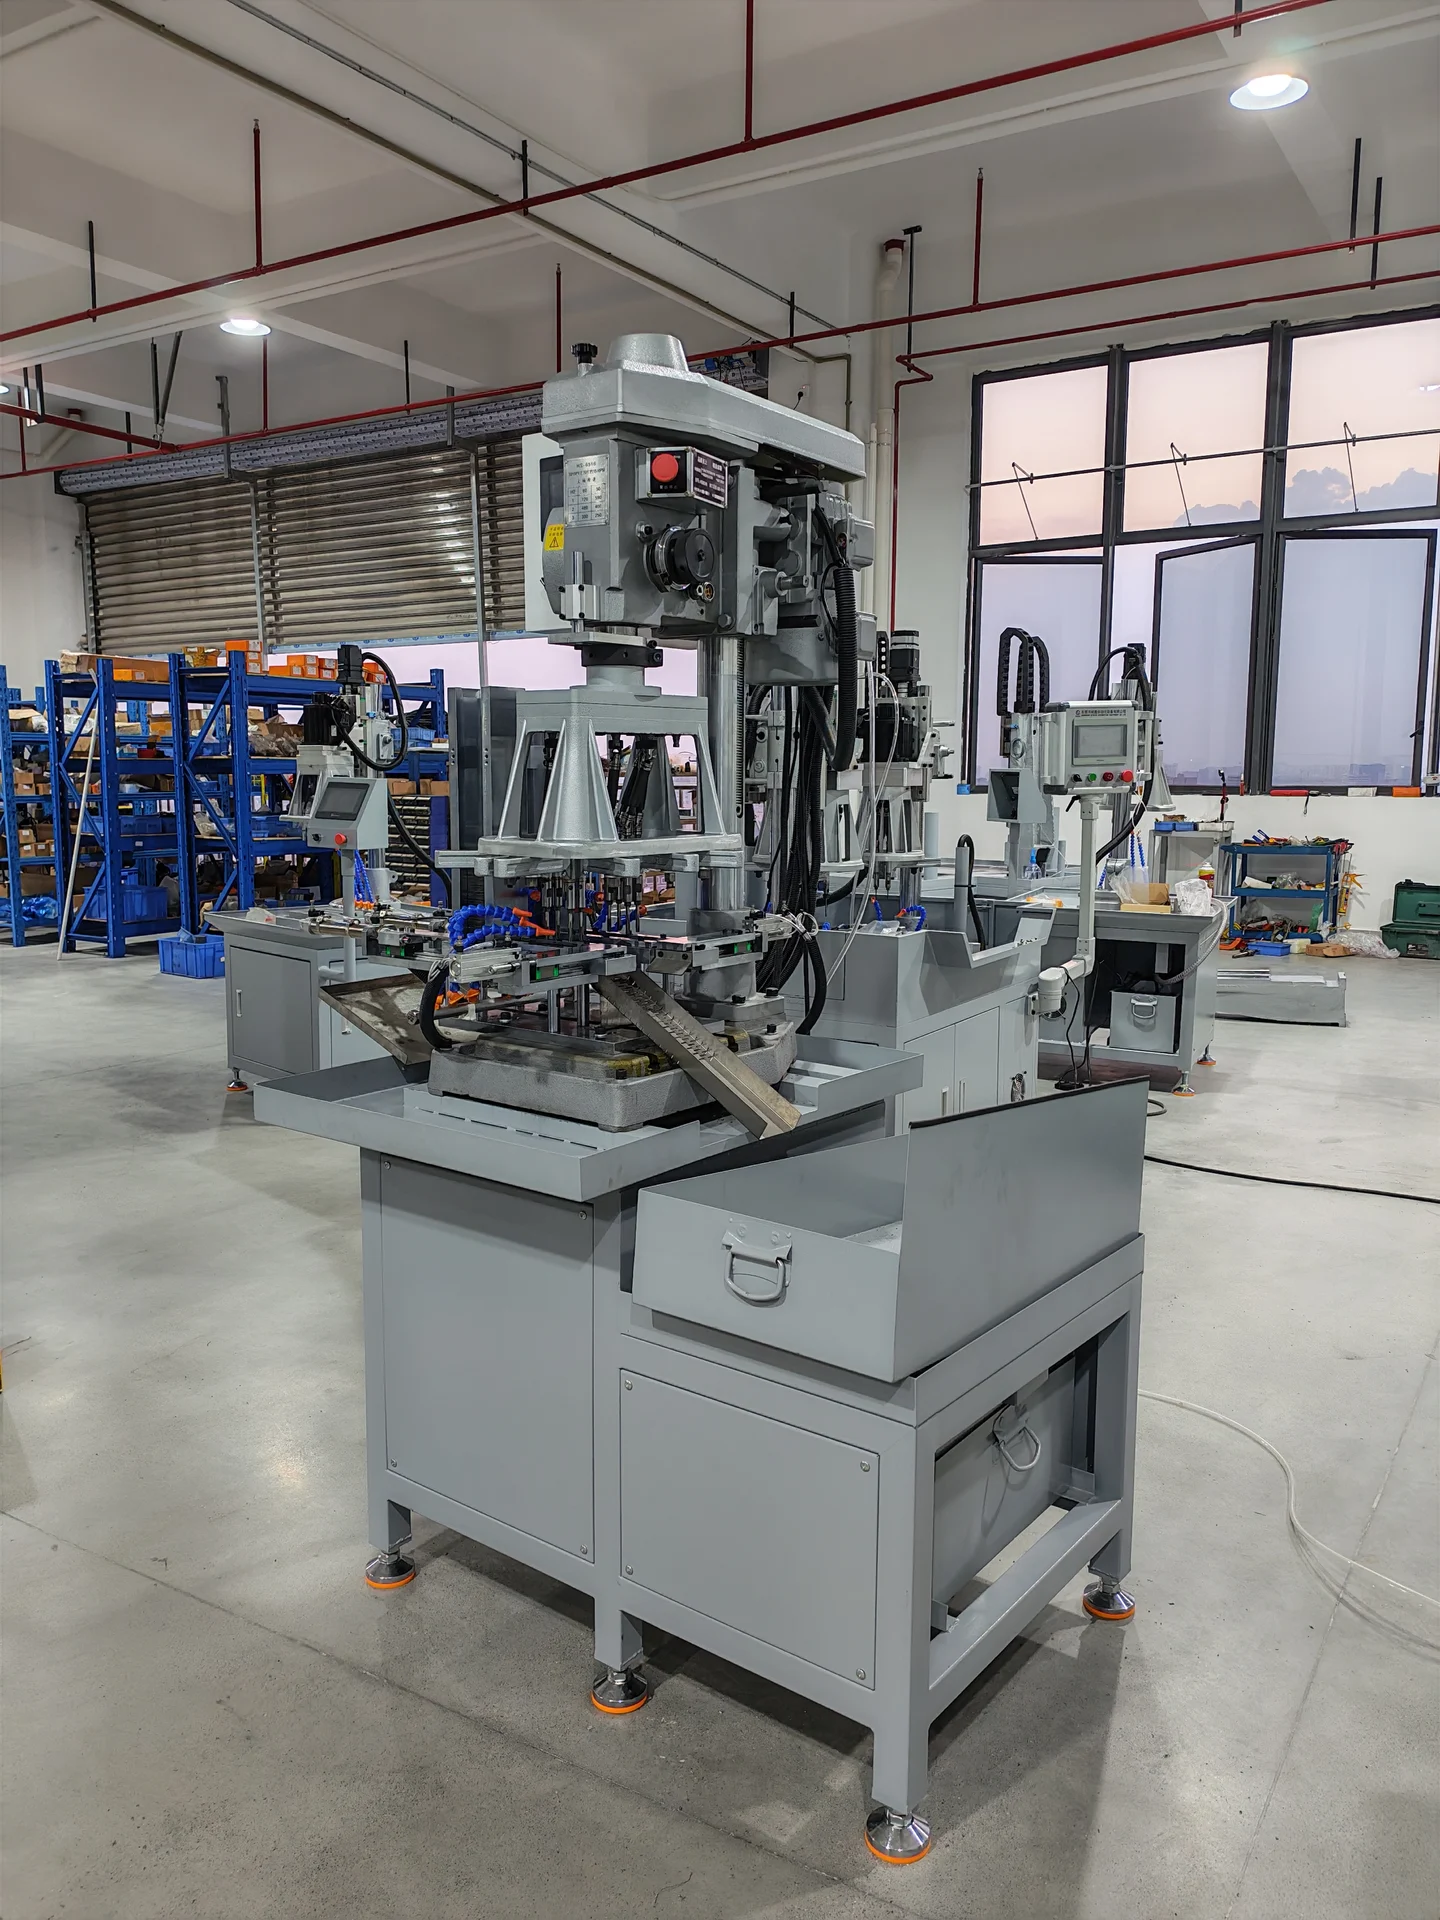 ดูภาพขนาดเต็ม
แพลตฟอร์มต๊าป ชุดป้อน และการเก็บชิ้นงานสำเร็จรวมอยู่ในโครงร่างเครื่องเดียว
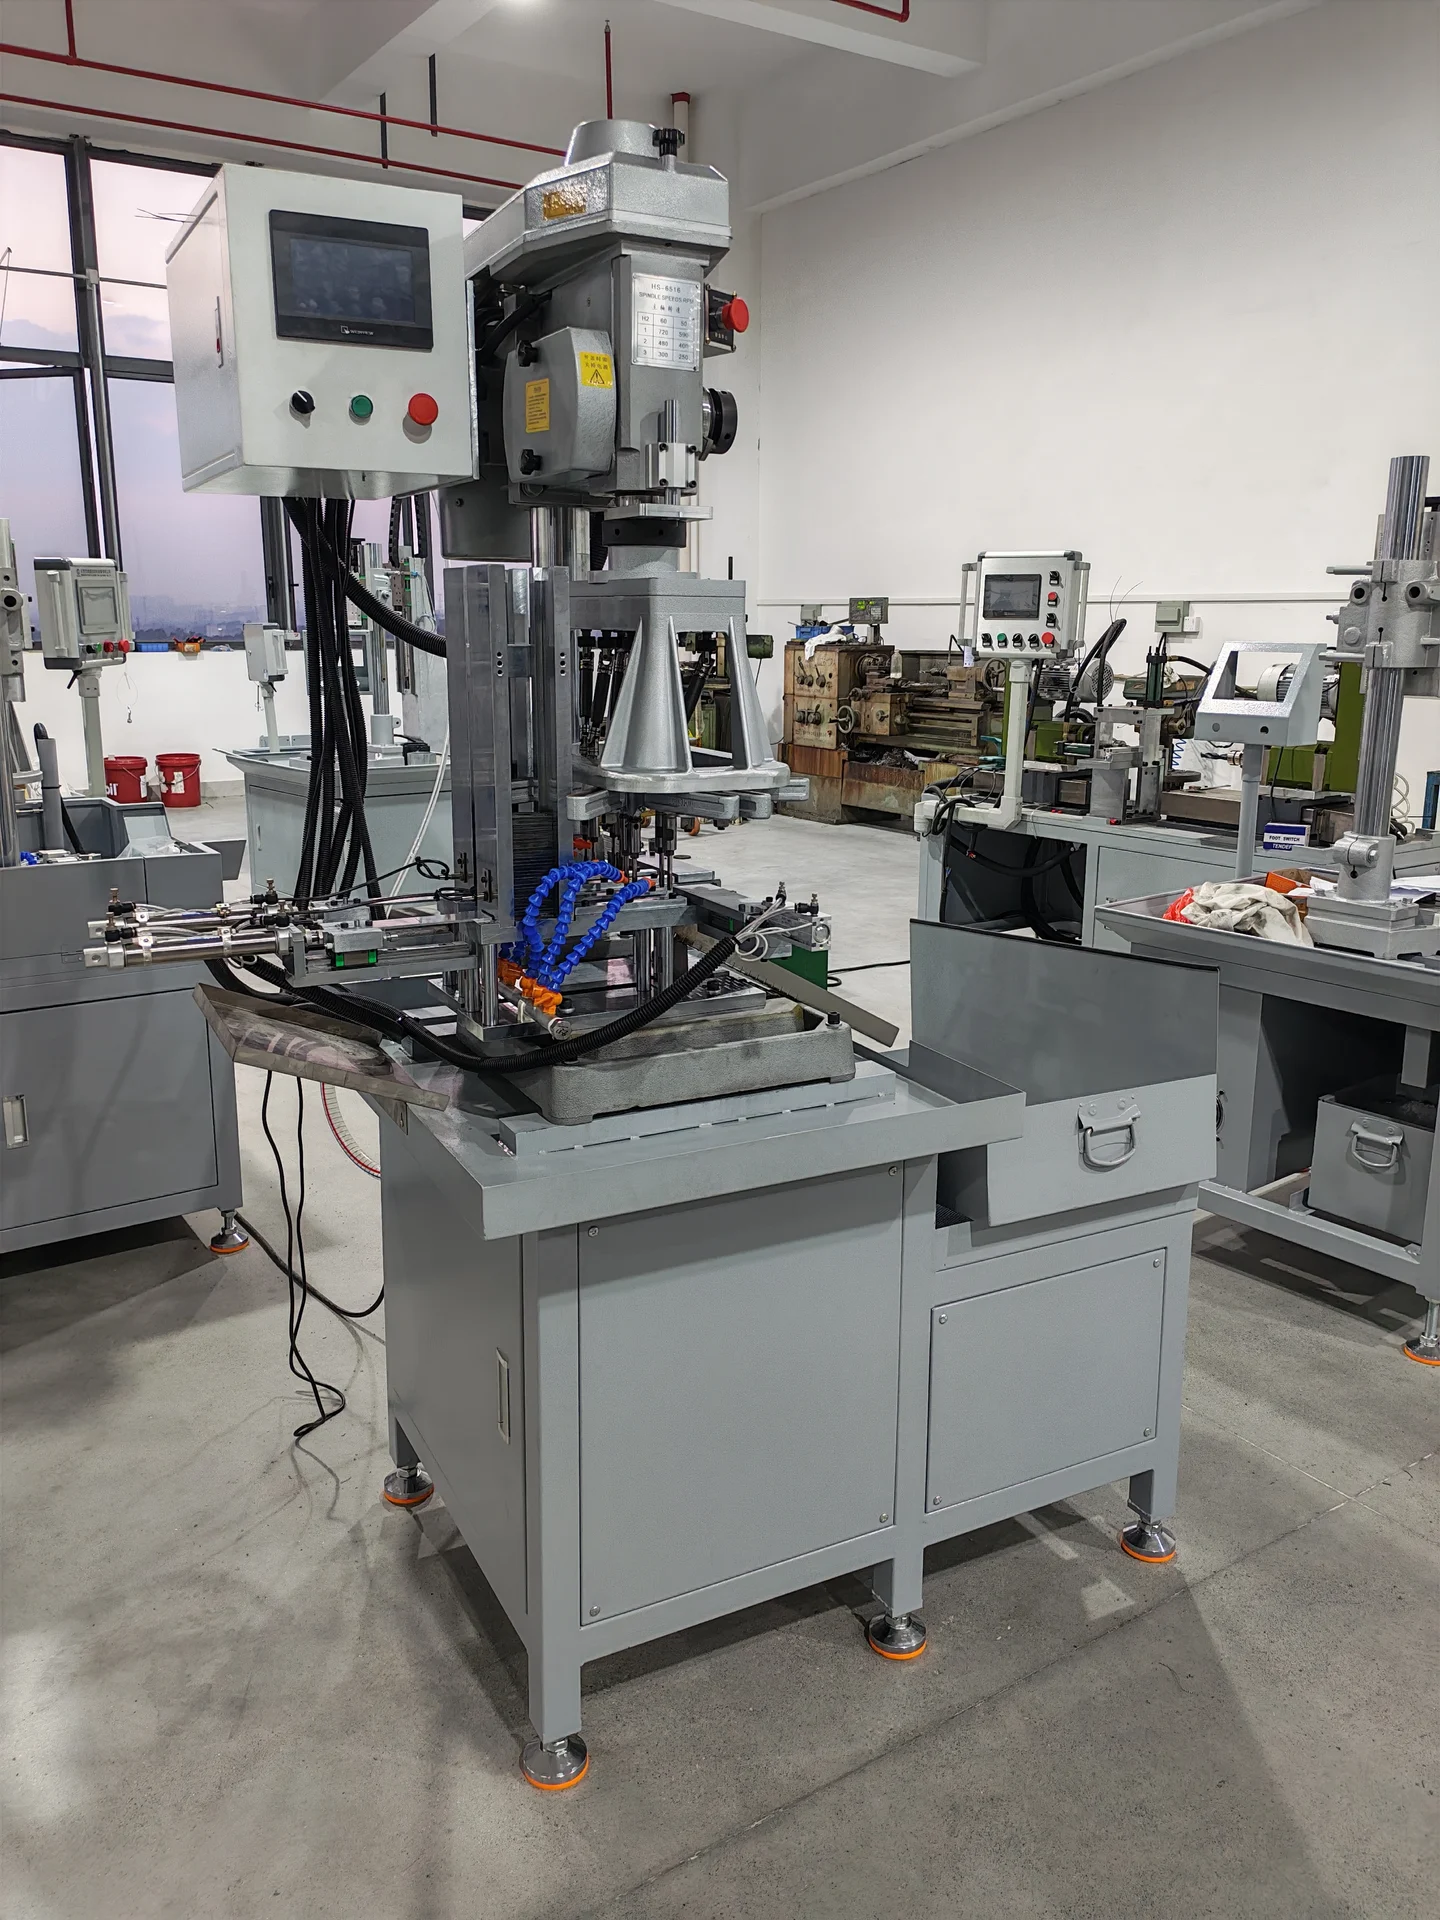 ดูภาพขนาดเต็ม
ระบบควบคุม PLC และจอสัมผัสรองรับการทำงานของเครื่อง การเปลี่ยนขนาดชิ้นงานต้องปรับตั้งเครื่อง
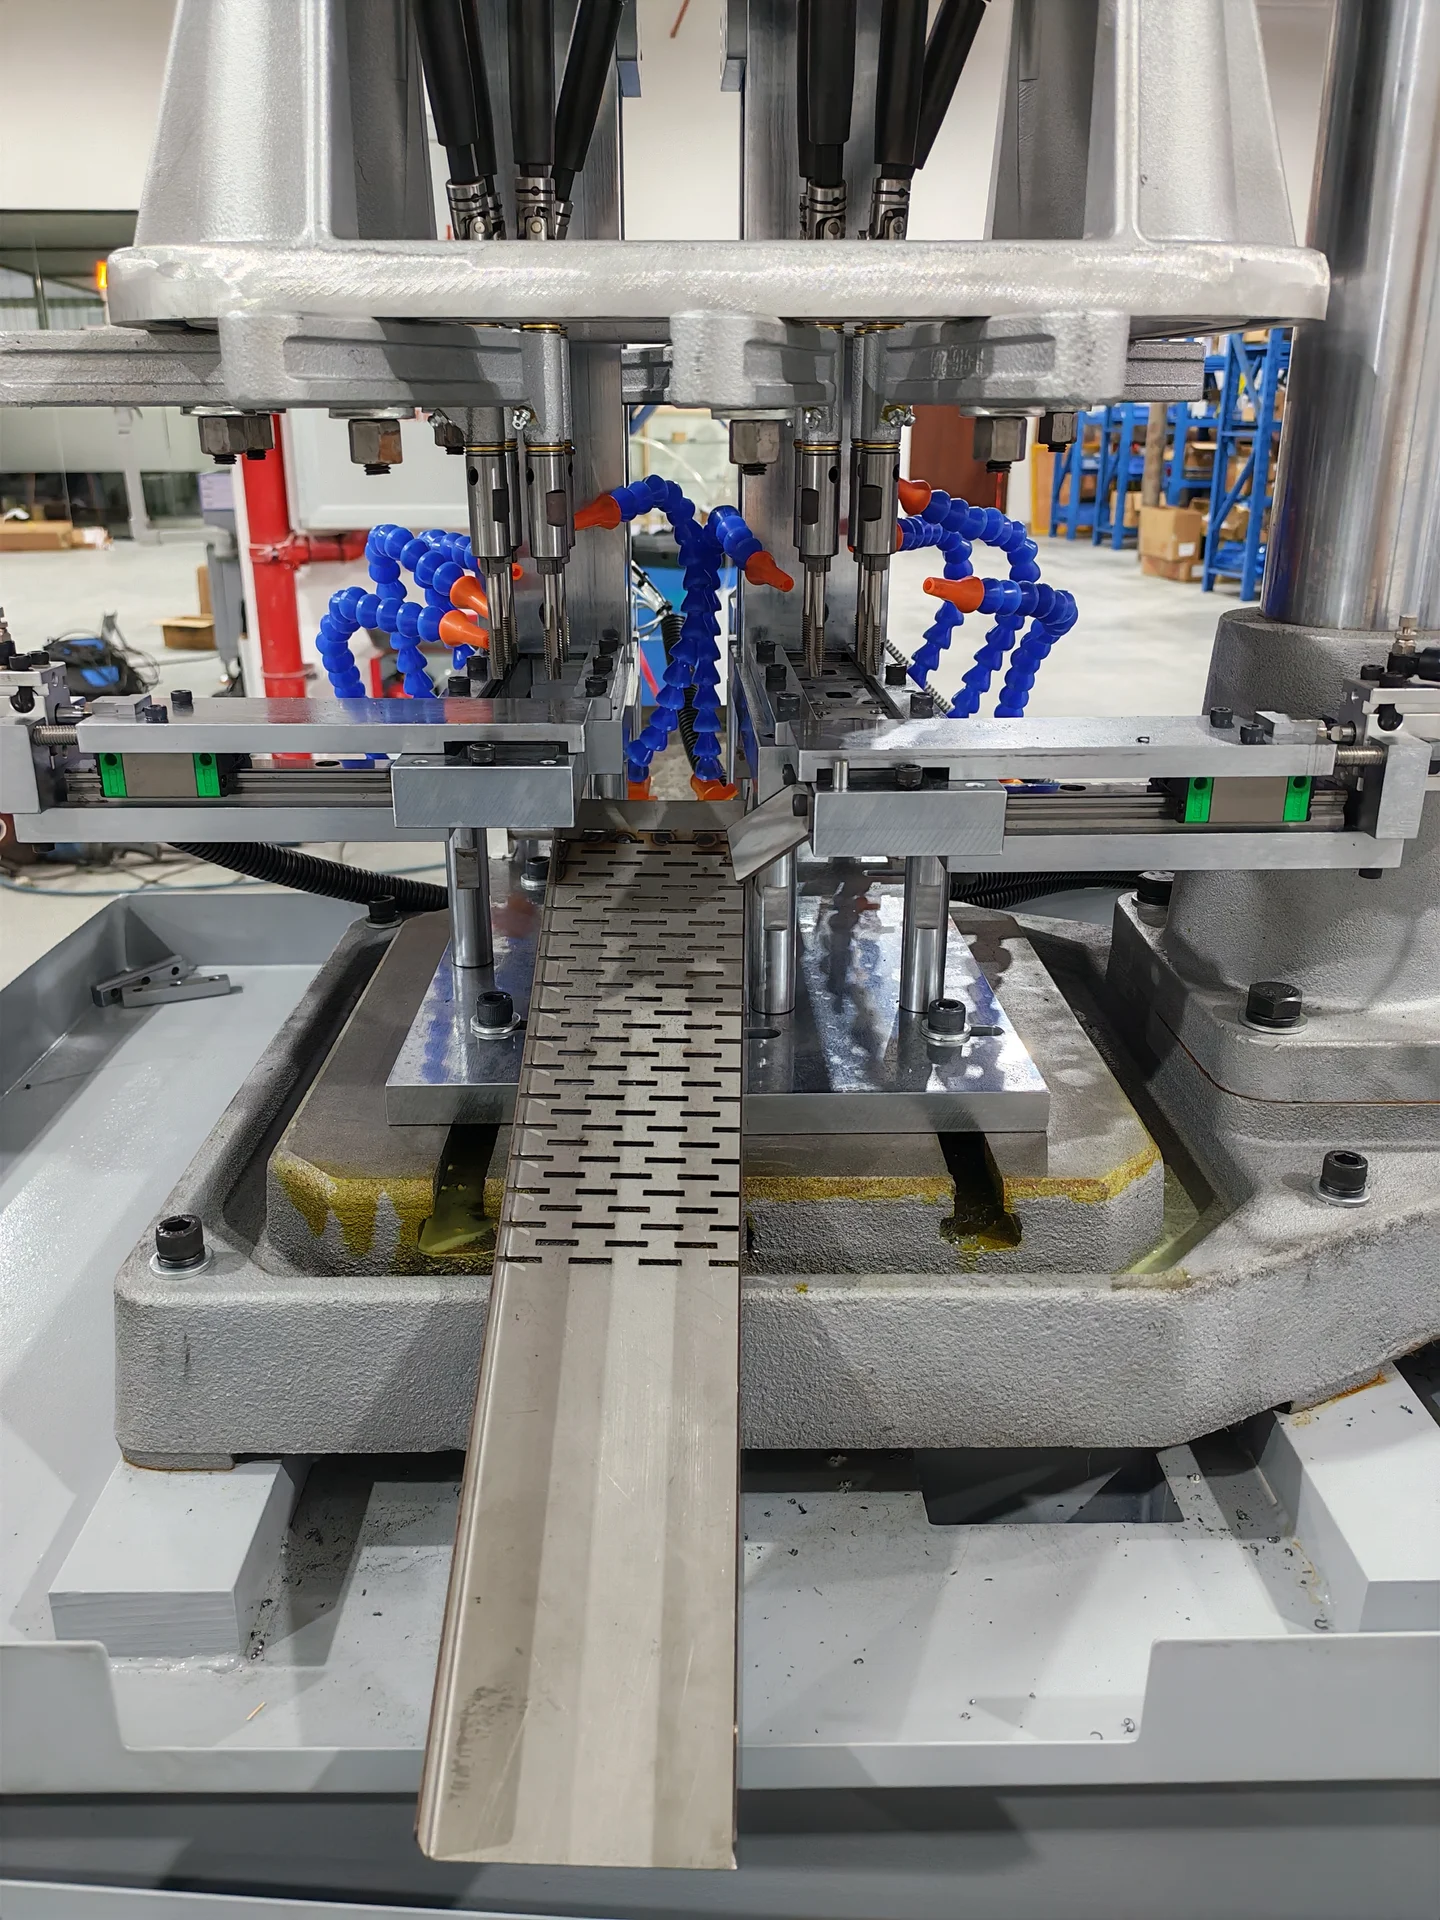 ดูภาพขนาดเต็ม
ชิ้นงานแต่ละขนาดมีแมกกาซีนเก็บ รางป้อน ตัวดันระบบลม และกลไกคายของตนเอง
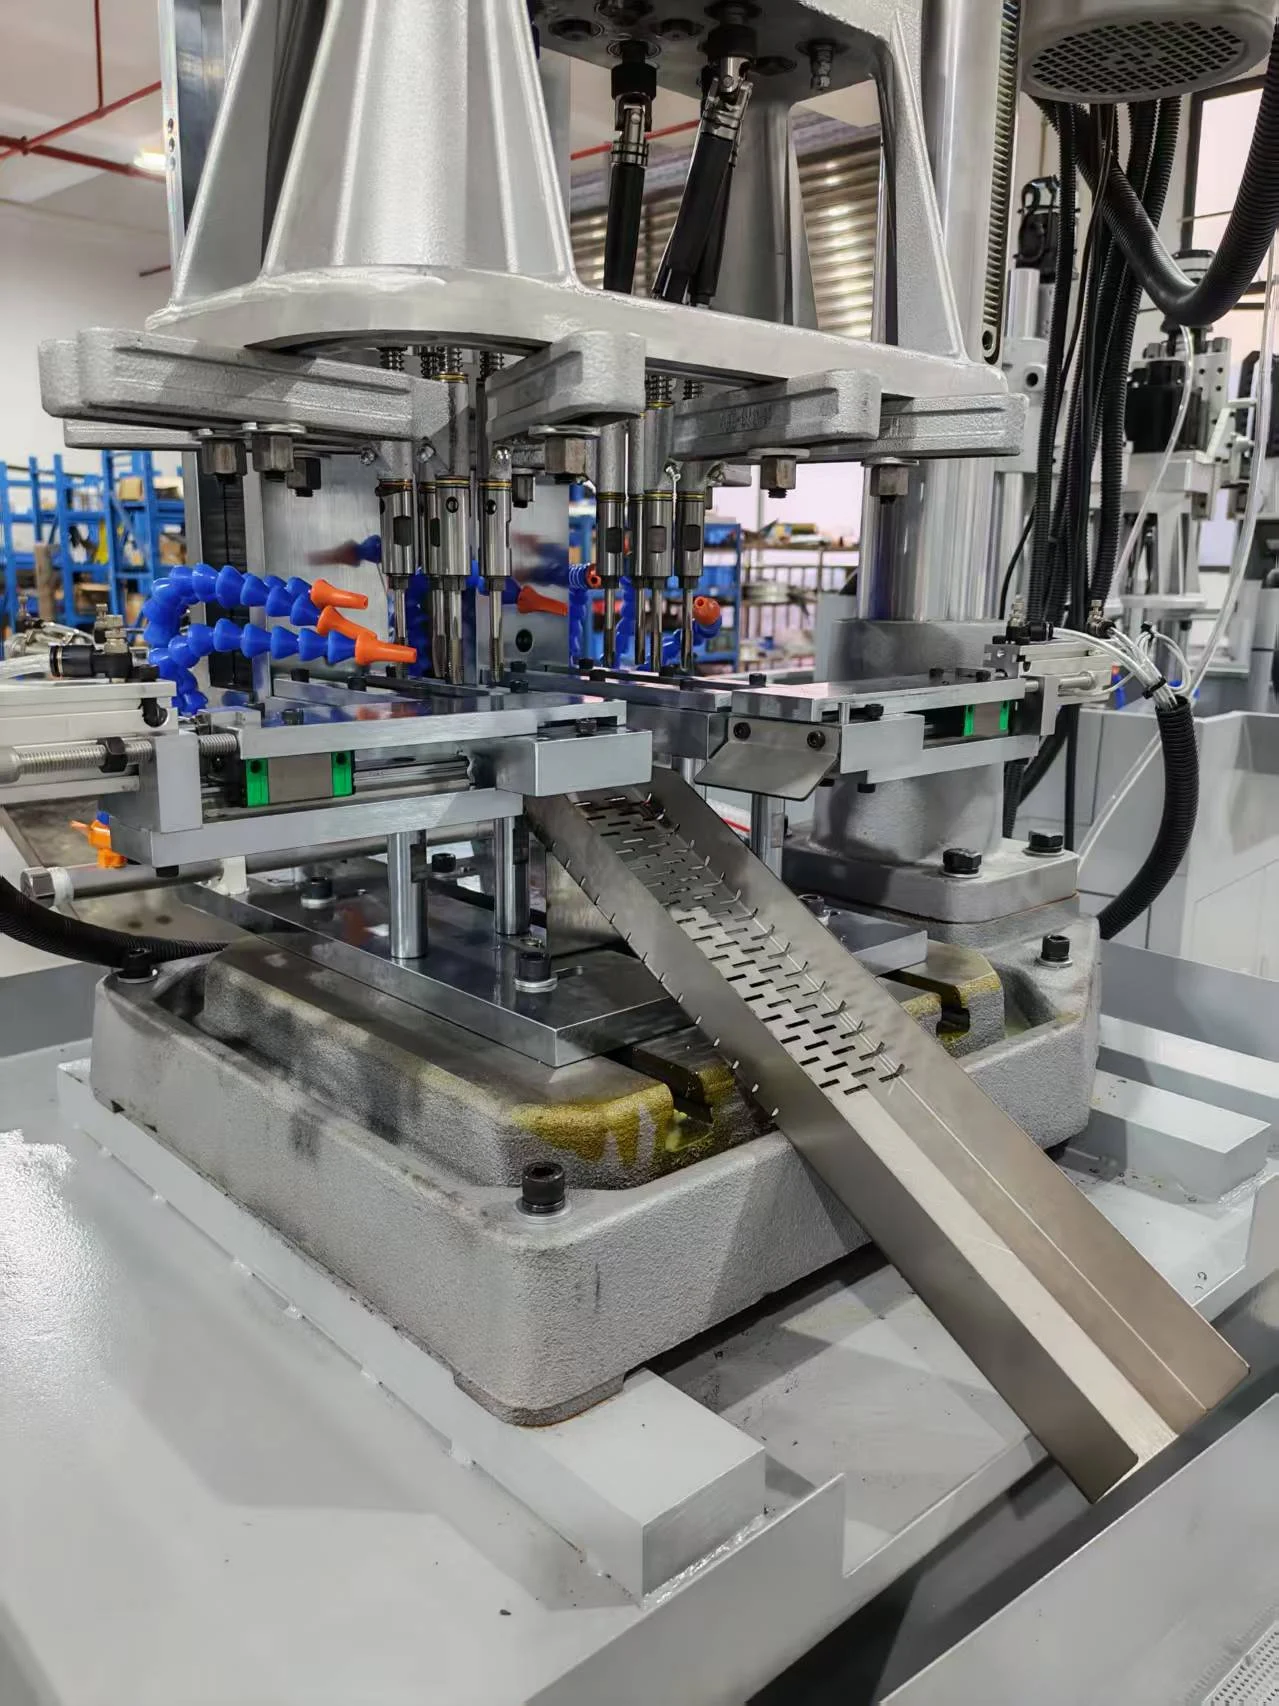 ดูภาพขนาดเต็ม
กลไกคายส่งชิ้นงานที่ต๊าปแล้วไปยังฐานรองและลงถาดเก็บที่ระบายน้ำได้
การทำงานของเครื่อง
สี่มุมมองของโครงการเดียวกัน ได้แก่ การป้อนและคายอัตโนมัติ ภาพระยะใกล้ขณะตัดเฉือน ภาพรวมเครื่อง และการเก็บชิ้นงานสำเร็จ เลือกวิดีโอเพื่อเล่น
ชมพื้นที่ต๊าป การจัดการด้วยระบบลม และเส้นทางคายบนเครื่องสั่งทำ โดยตัดเฉือนชิ้นงานทีละแบบเท่านั้น
ดูโครงการ →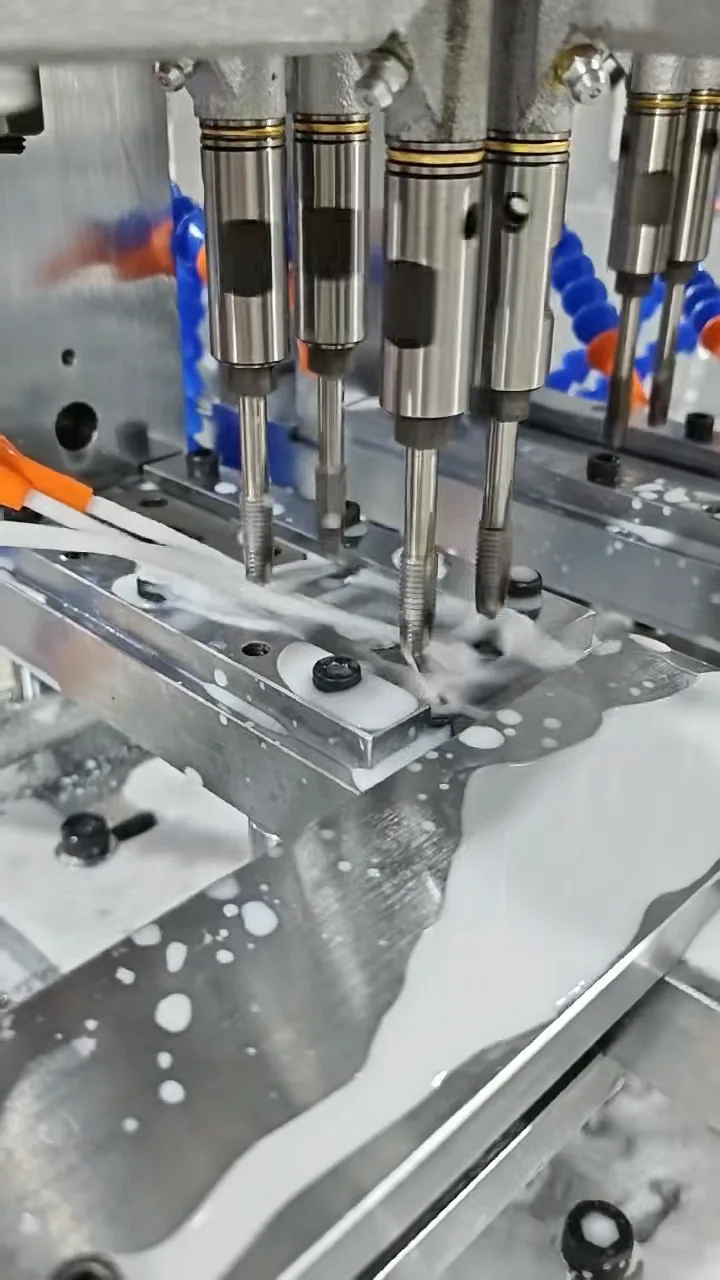
ภาพใกล้ขึ้นของชุดต๊าปสี่สปินเดิล ฟิกซ์เจอร์ชิ้นงาน และการจ่ายน้ำหล่อเย็นระหว่างทำงาน
ดูโครงการ →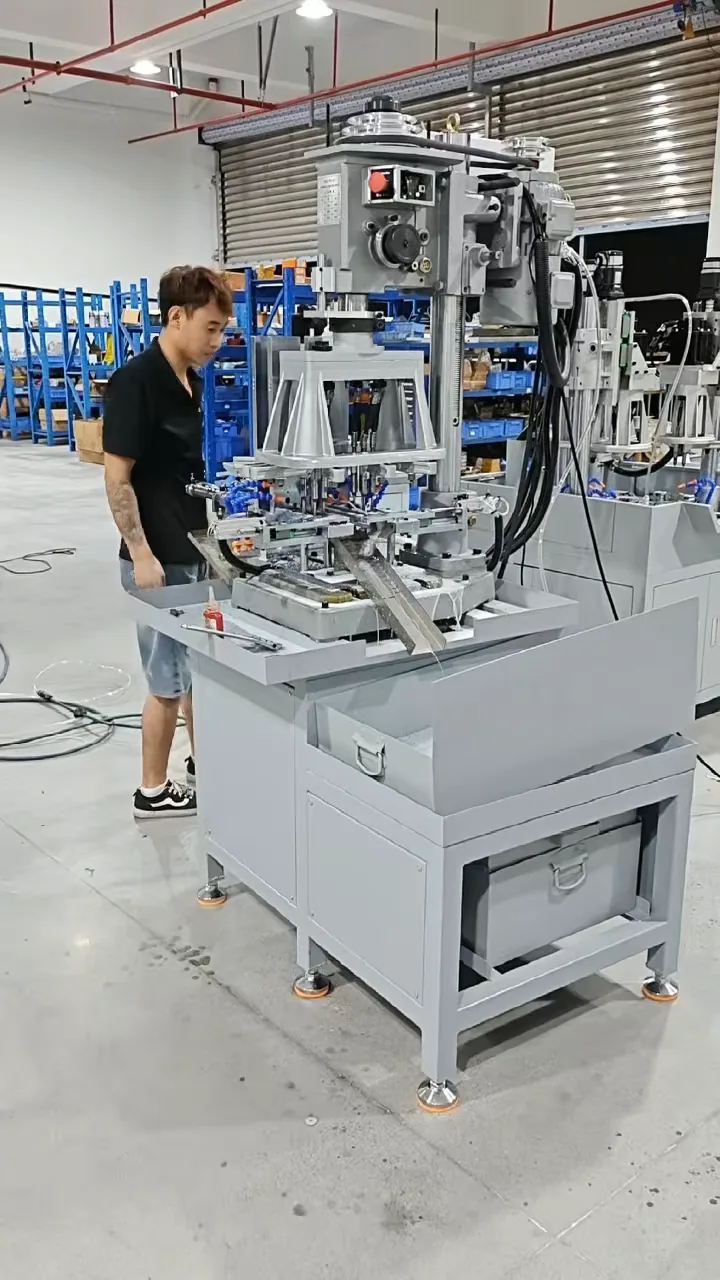
ดูพื้นที่ตัดเฉือนและการจัดวางเครื่องในมุมกว้างสำหรับงานต๊าปโลหะแผ่นสองขนาด
ดูโครงการ →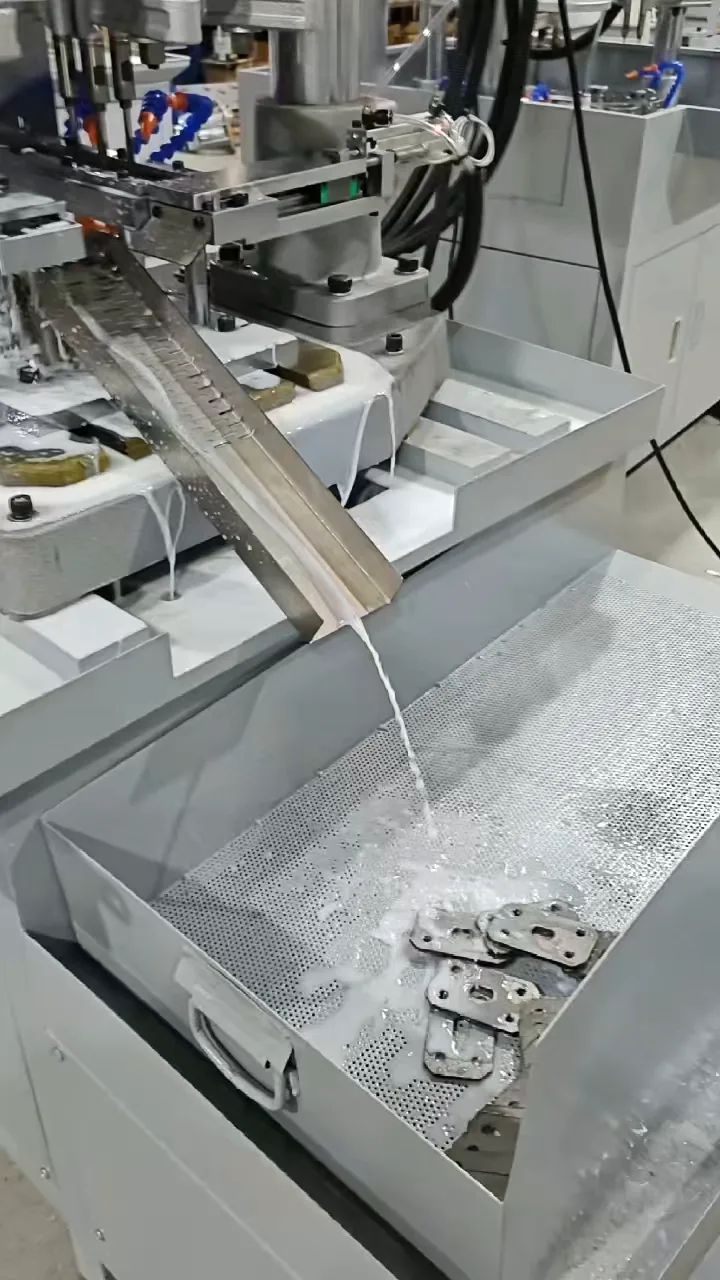
ติดตามฐานรองการคายไปยังถาดเจาะรูที่ใช้เก็บชิ้นงานและระบายน้ำหล่อเย็น
ดูโครงการ →วางแผนงานประยุกต์ของคุณ
แบบชิ้นงานมีประโยชน์ แต่ภาพชิ้นงานที่ชัดเจนพร้อมคำอธิบายก็เพียงพอที่จะเริ่มปรึกษา
ปรึกษาเกี่ยวกับชิ้นงานของคุณเครื่องหรือโซลูชันที่เลือกจะรวมอยู่ในคำขอสอบถามของคุณ
โซลูชันที่เกี่ยวข้อง