
สภาพชิ้นส่วนและการปกป้องพื้นผิว
ประเมินชิ้นงานตัวอย่างในสภาพเดียวกับที่ส่งเข้าผลิตจริง ชิ้นงานที่ดูคล้ายกันอาจป้อนต่างกันเมื่อมีน้ำมัน เกยซ้อน หรือคละรุ่น ระบุผิวที่ต้องป้องกันก่อนเลือกจุดสัมผัสและวิธีส่งต่อชิ้นงาน
โซลูชันสั่งทำ
พิจารณาเซลล์ต๊าปเกลียวที่ใช้ชามป้อนสั่นหรือระบบป้อนเฉพาะสำหรับชิ้นงานผลิตซ้ำ BINSING เลือกระบบป้อน การจัดทิศทาง การจับยึด การต๊าป และการนำชิ้นงานออกให้เหมาะกับชิ้นงานที่ส่งมา กรุณาส่งแบบและข้อมูลชิ้นงานขาเข้าเพื่อกำหนดค่าและขอใบเสนอราคา
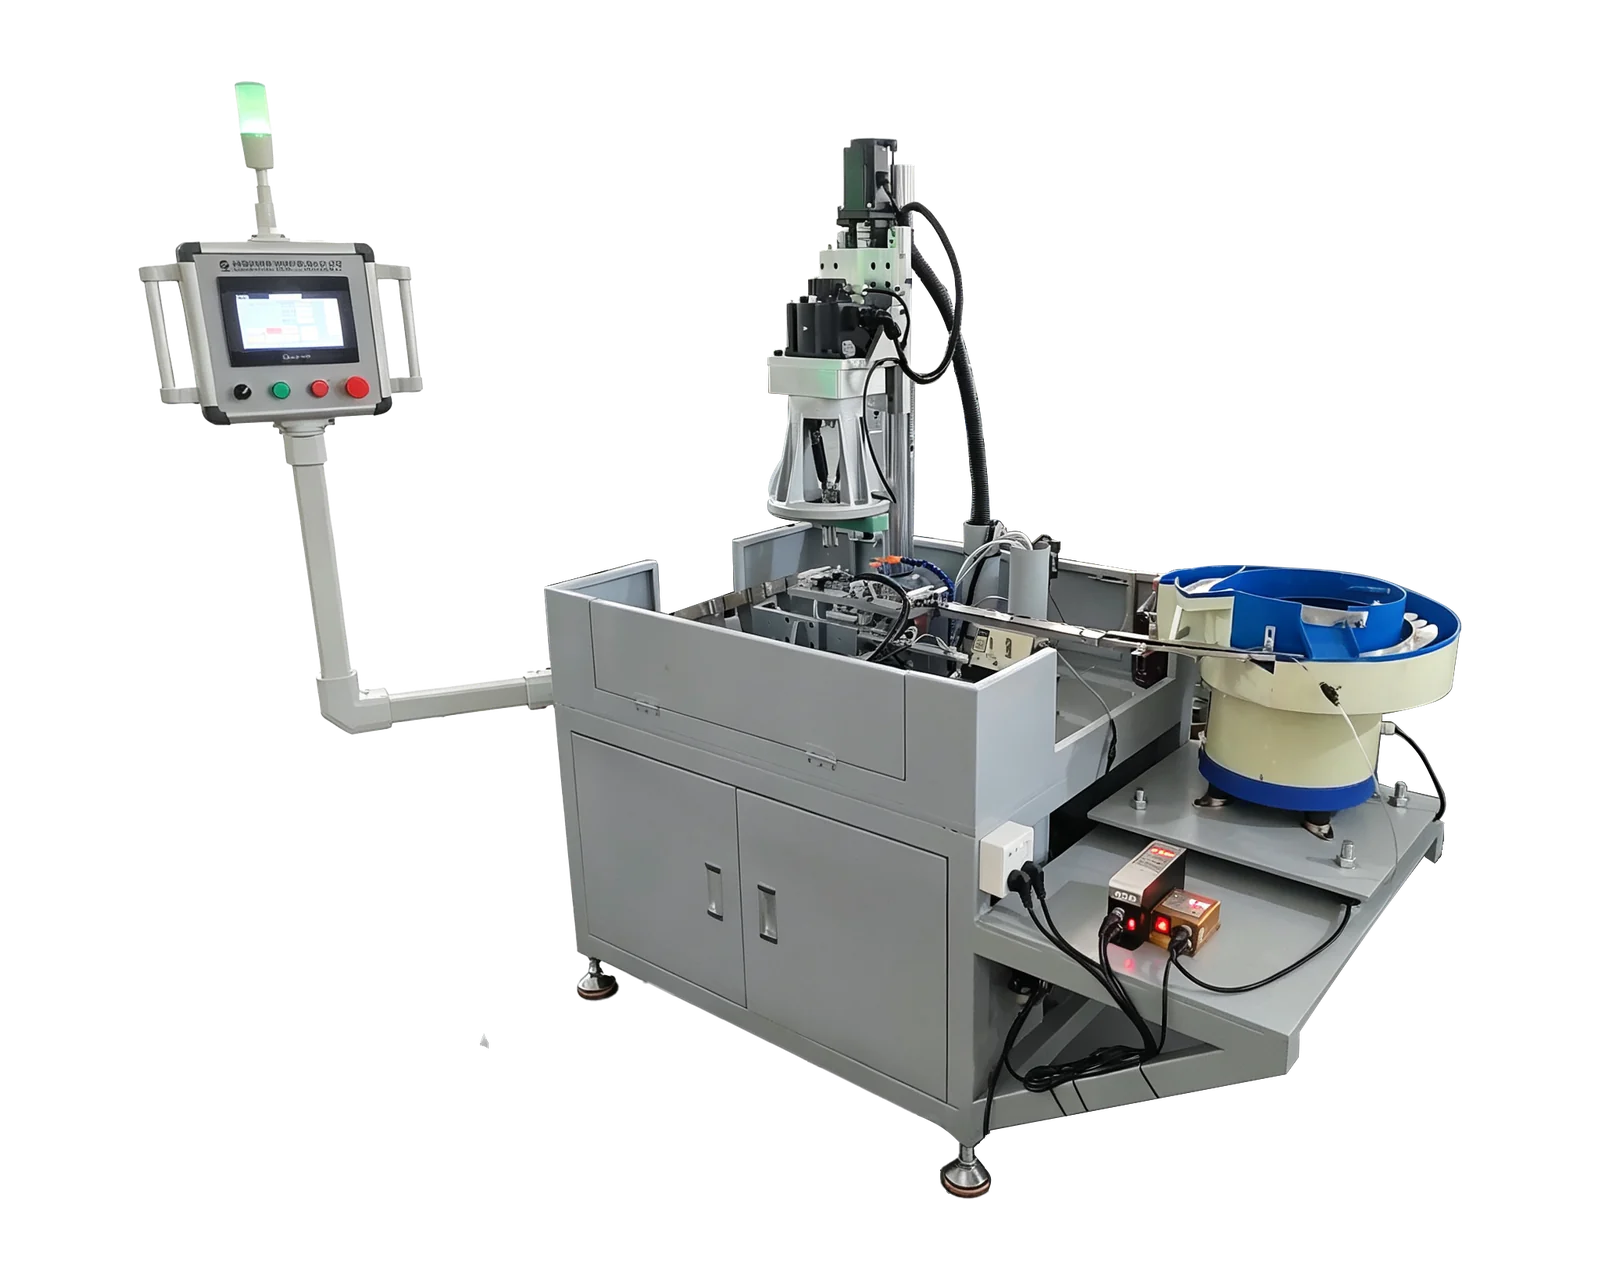
ป้อน กำหนดตำแหน่ง และตัดเฉือนชิ้นส่วนขนาดเล็กที่ผลิตซ้ำ
การป้อนชิ้นงาน · การต๊าปเกลียว · การขนถ่าย
ใช้แผนผังนี้หารือว่าควรรวมฟังก์ชันใดในเซลล์ผลิต โดยเป็นรายการสำหรับประเมิน ไม่ใช่ชุดอุปกรณ์ตายตัว หลังประเมินความเหมาะสมในการป้อนแล้ว ชิ้นงานบางชนิดอาจต้องใช้วิธีส่งเข้าฟิกซ์เจอร์แบบอื่น
| ฟังก์ชัน | ขอบเขตในการตรวจสอบ | สิ่งที่ต้องยืนยันสำหรับชิ้นงาน |
|---|---|---|
| ป้อนและแยกชิ้นงาน | นำเสนอชิ้นส่วนจากภาชนะขาเข้าที่ตกลงกันไว้ ประเมินชามสั่นสะเทือนหรือเครื่องป้อนเฉพาะ | รูปทรงของชิ้นส่วน รูปแบบผสม น้ำมัน ครีบ วิธีการซ้อนและการเติม |
| ทิศทางและการถ่ายโอน | ส่งปลายหรือพื้นผิวชิ้นงานที่ต้องการไปยังฟิกซ์เจอร์โดยไม่สูญเสียการวางแนวที่กำหนดไว้ | มุมมองทุกทิศทาง พื้นผิวที่ได้รับการป้องกัน และส่วนต่อประสานการถ่ายโอน |
| ค้นหาและยึด | กำหนดตำแหน่งชิ้นงานและการเข้าถึงเครื่องมือต๊าปเกลียว | การค้นหาตำแหน่งอ้างอิง ความแปรผันที่เข้ามา และพื้นที่จับยึดที่อนุญาต |
| ต๊าปเกลียว | จับคู่เกลียว รูที่เตรียมไว้ เครื่องมือ และการตั้งค่าเครื่องจักร | วัสดุ ขนาด/ระยะพิทช์เกลียว ความลึกที่ใช้งาน และการเตรียมรูต้นทาง |
| ปล่อยและรวบรวม | กำหนดวิธีที่ชิ้นส่วนออกจากฟิกซ์เจอร์และไปถึงจุดรวบรวมที่ตกลงกันไว้ | เส้นทางนำชิ้นงานออก ข้อกำหนดด้านผิวภายนอก และขอบเขตการตรวจสอบหรือคัดแยกแยกต่างหาก |
การป้อนชิ้นงานอัตโนมัติเพียงอย่างเดียวไม่ได้ยืนยันว่าเครื่องทำงานโดยไม่มีผู้ดูแลได้ ต้องตกลงผู้รับผิดชอบการเติมชิ้นงาน การเปลี่ยนรุ่นงาน การบำรุงรักษาเครื่องมือ การเริ่มงานใหม่หลังหยุดชะงัก และการตรวจสอบคุณภาพ การทดลองป้อนชิ้นงานและการตรวจสอบชิ้นงานที่ต๊าปเกลียวแล้วตอบคำถามต่างกัน จึงต้องเชื่อมโยงผลทั้งสองก่อนยอมรับกระบวนการทั้งหมด
ประเมินชิ้นงานตัวอย่างในสภาพเดียวกับที่ส่งเข้าผลิตจริง ชิ้นงานที่ดูคล้ายกันอาจป้อนต่างกันเมื่อมีน้ำมัน เกยซ้อน หรือคละรุ่น ระบุผิวที่ต้องป้องกันก่อนเลือกจุดสัมผัสและวิธีส่งต่อชิ้นงาน
ระบุรุ่นชิ้นงานทุกแบบที่รวมไว้และข้อกำหนดเกลียวของแต่ละรุ่น สอบถามว่าต้องเปลี่ยนชิ้นส่วนระบบป้อน ฟิกซ์เจอร์ และเครื่องมือใด วิธีคืนค่าการตั้งที่เคยยืนยัน และเกณฑ์ตรวจชิ้นแรกก่อนเริ่มผลิต
ตั้งค่าจุดเริ่มต้นและจุดสิ้นสุดของการสังเกตผลผลิต รวมงานทั่วไปและการหยุดชะงักที่เกี่ยวข้องกับการซื้อของคุณ การเข้าใกล้จังหวะการต๊าปเกลียวไม่สามารถสร้างผลผลิตที่ยอมรับได้ของเซลล์
ข้อมูลอ้างอิงอุปกรณ์เหล่านี้แสดงเค้าโครง ข้อมูลจำเพาะและประสิทธิภาพได้รับการยืนยันสำหรับการกำหนดค่าและชิ้นงานที่เสนอ
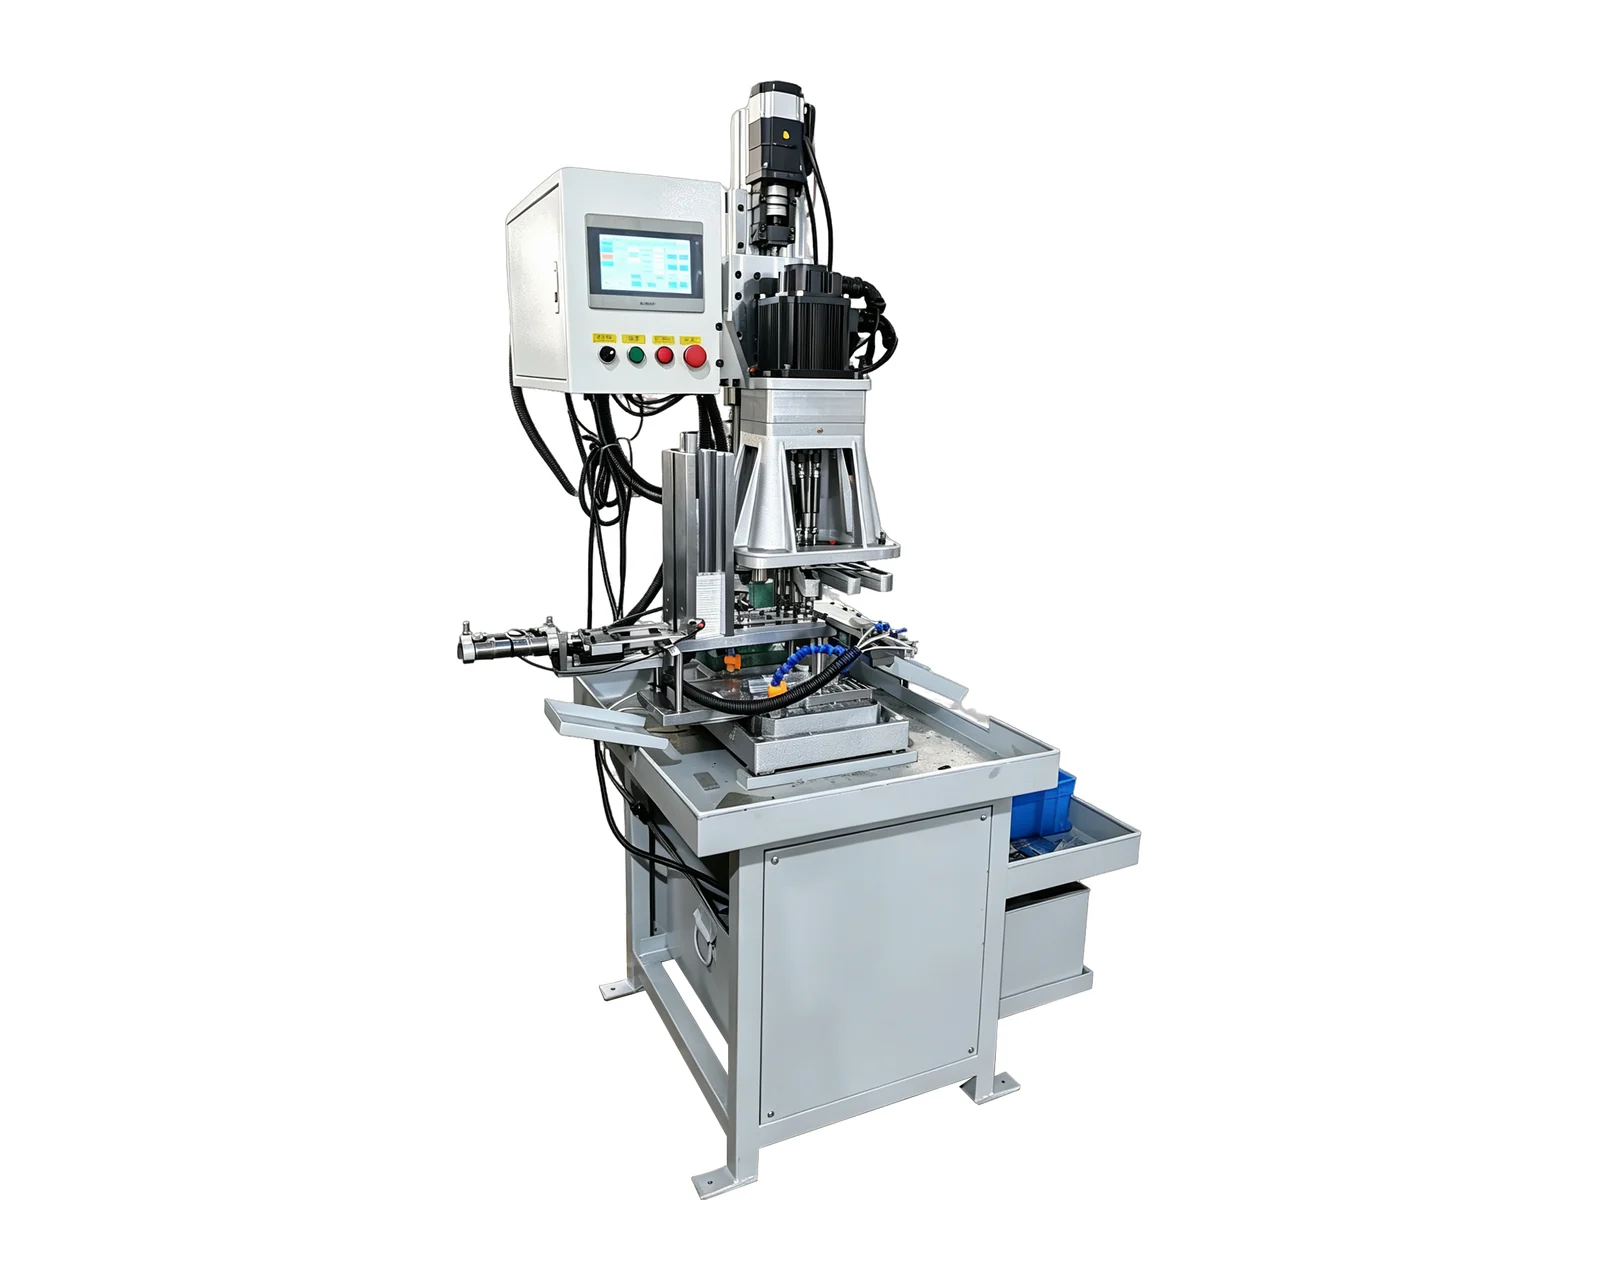
ระบบป้อนเฉพาะส่งชิ้นงานเข้าสู่ฟิกซ์เจอร์ต๊าปเกลียว
ชามแบบสั่นจะวางตำแหน่งชิ้นส่วนซ้ำก่อนการตัดเฉือน
มีวิดีโอการใช้งานและคำแนะนำระยะไกลเป็นภาษาอังกฤษและภาษาจีน
ชมวิดีโออ้างอิงอุปกรณ์ราคาขึ้นอยู่กับเส้นทางป้อนชิ้นงาน งานจัดทิศทางและส่งต่อ แท่นต๊าป ฟิกซ์เจอร์ เครื่องมือ ระบบควบคุม และการนำชิ้นงานออกหรือการตรวจสอบที่ตกลงกัน ขอให้แยกขอบเขตแต่ละรายการ รวมชิ้นส่วนเปลี่ยนรุ่นที่จัดหาและการทดลองใช้งาน ต้องยืนยันสมรรถนะการป้อนสำหรับชิ้นงานนั้นด้วยตัวอย่างที่เป็นตัวแทน
ระบบป้อนแบบชามไม่ได้เหมาะกับทุกชิ้นงาน ต้องประเมินรูปทรง การแยกชิ้น การจัดทิศทาง สภาพผิว และวิธีส่งชิ้นงานเข้าตำแหน่ง ส่งตัวอย่างที่เป็นตัวแทนและระบุรุ่นชิ้นงานก่อนยืนยันวิธีป้อน
ทำได้เฉพาะเมื่อข้อเสนอรวมงานนั้นไว้ ต้องระบุว่าชิ้นงานมีรูเจาะมาก่อนหรือยังต้องเจาะ ลบมุม และต๊าปเกลียว หากต้องทำหลายขั้นตอนต่อเนื่อง อาจพิจารณาโต๊ะหมุนแบ่งสถานี
ตกลงสภาพชิ้นงานขาเข้า ช่วงเวลาสังเกตต่อเนื่อง เหตุหยุดที่ต้องบันทึก และวิธีตรวจชิ้นงานผลผลิตที่ระบุไว้ เชื่อมผลการป้อนกับผลการตัดเฉือน เพราะการจัดทิศทางสำเร็จอย่างเดียวไม่ได้พิสูจน์ว่าเกลียวผ่านเกณฑ์
กำหนดตำแหน่งที่ระบบอัตโนมัติจะเริ่มต้นและสิ้นสุด
เตรียมข้อมูลชิ้นส่วนที่เข้ามาและการวางแนว
รวมถึงการจัดการ การเติม และการเปลี่ยนเครื่อง
แยกการเคลื่อนไหวที่มองเห็นได้จากผลลัพธ์ที่ยืนยันแล้ว

แท่นตัดเกลียวภายในแบบเกียร์ขับเคลื่อนสำหรับการตัดเกลียวซ้ำๆ เลือกเฟืองพิทช์เกลียว เครื่องมือ และฟิกซ์เจอร์สำหรับชิ้นงานของคุณ
ดูรายละเอียดส่งแบบ วัสดุ รายละเอียดรูและเกลียว เป้าหมายการผลิต และวิธีโหลดชิ้นงานที่ต้องการ