
Ausgeliefertes Projekt · Anwendungsfall
M3-Gewindeschneiden mit zwei Servoantrieben für Elektronikgehäuse
Vier M3 × 0,5-Gewinde werden gleichzeitig in ein Gehäuse aus 2,0 mm starkem gestanztem Stahlblech geschnitten. Der Bediener schiebt jedes Bauteil in Position; die Maschine schneidet die Gewinde und stößt das fertige Bauteil pneumatisch in eine Sammelrutsche aus.
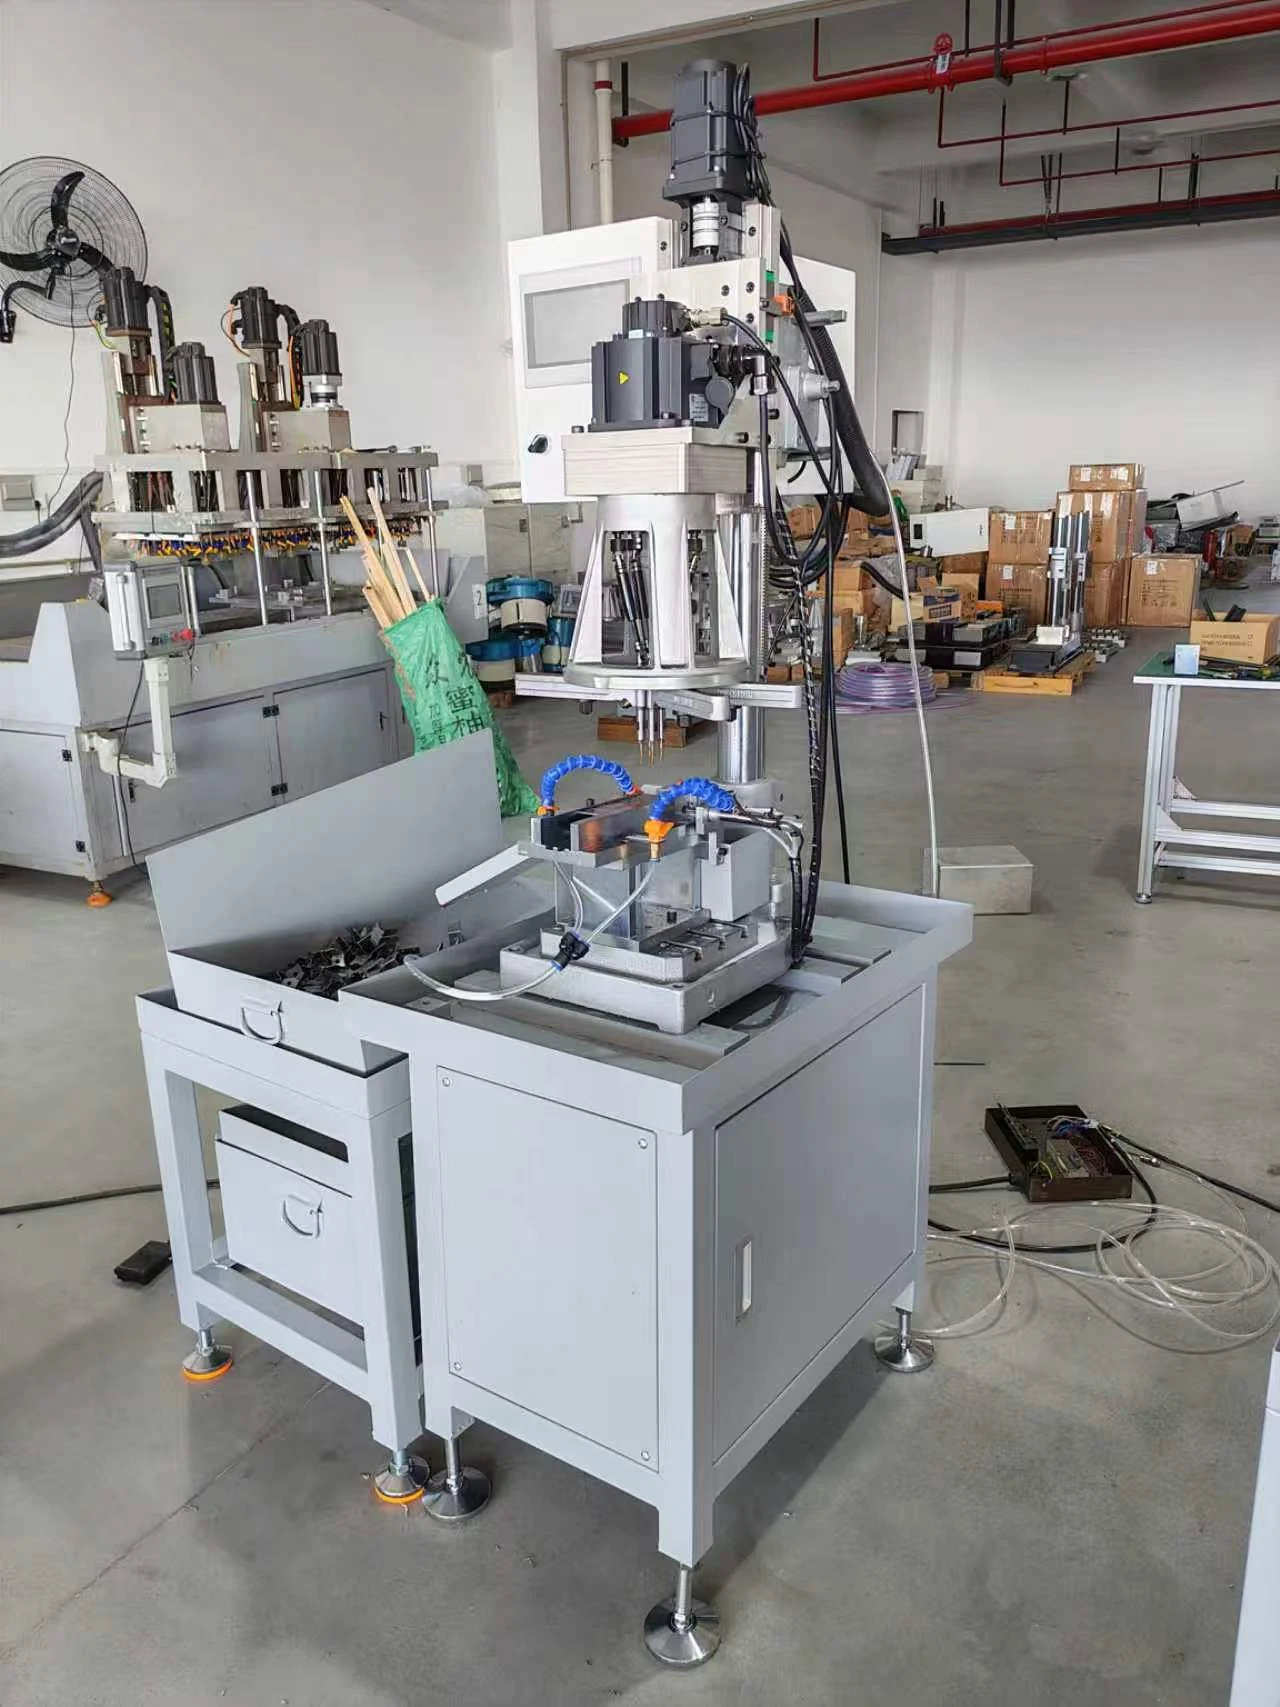 Bild in voller Größe anzeigen
Die Anwendung
Kleine Gewinde in einem Stahlblech-Stanzgehäuse mit 2,0 mm Blechdicke
Das Bauteil ist ein Gehäuse für Elektronikzubehör. In diesem Projekt werden vier M3 × 0,5-Gewinde in einem gleichzeitigen Gewindeschneidvorgang hergestellt.
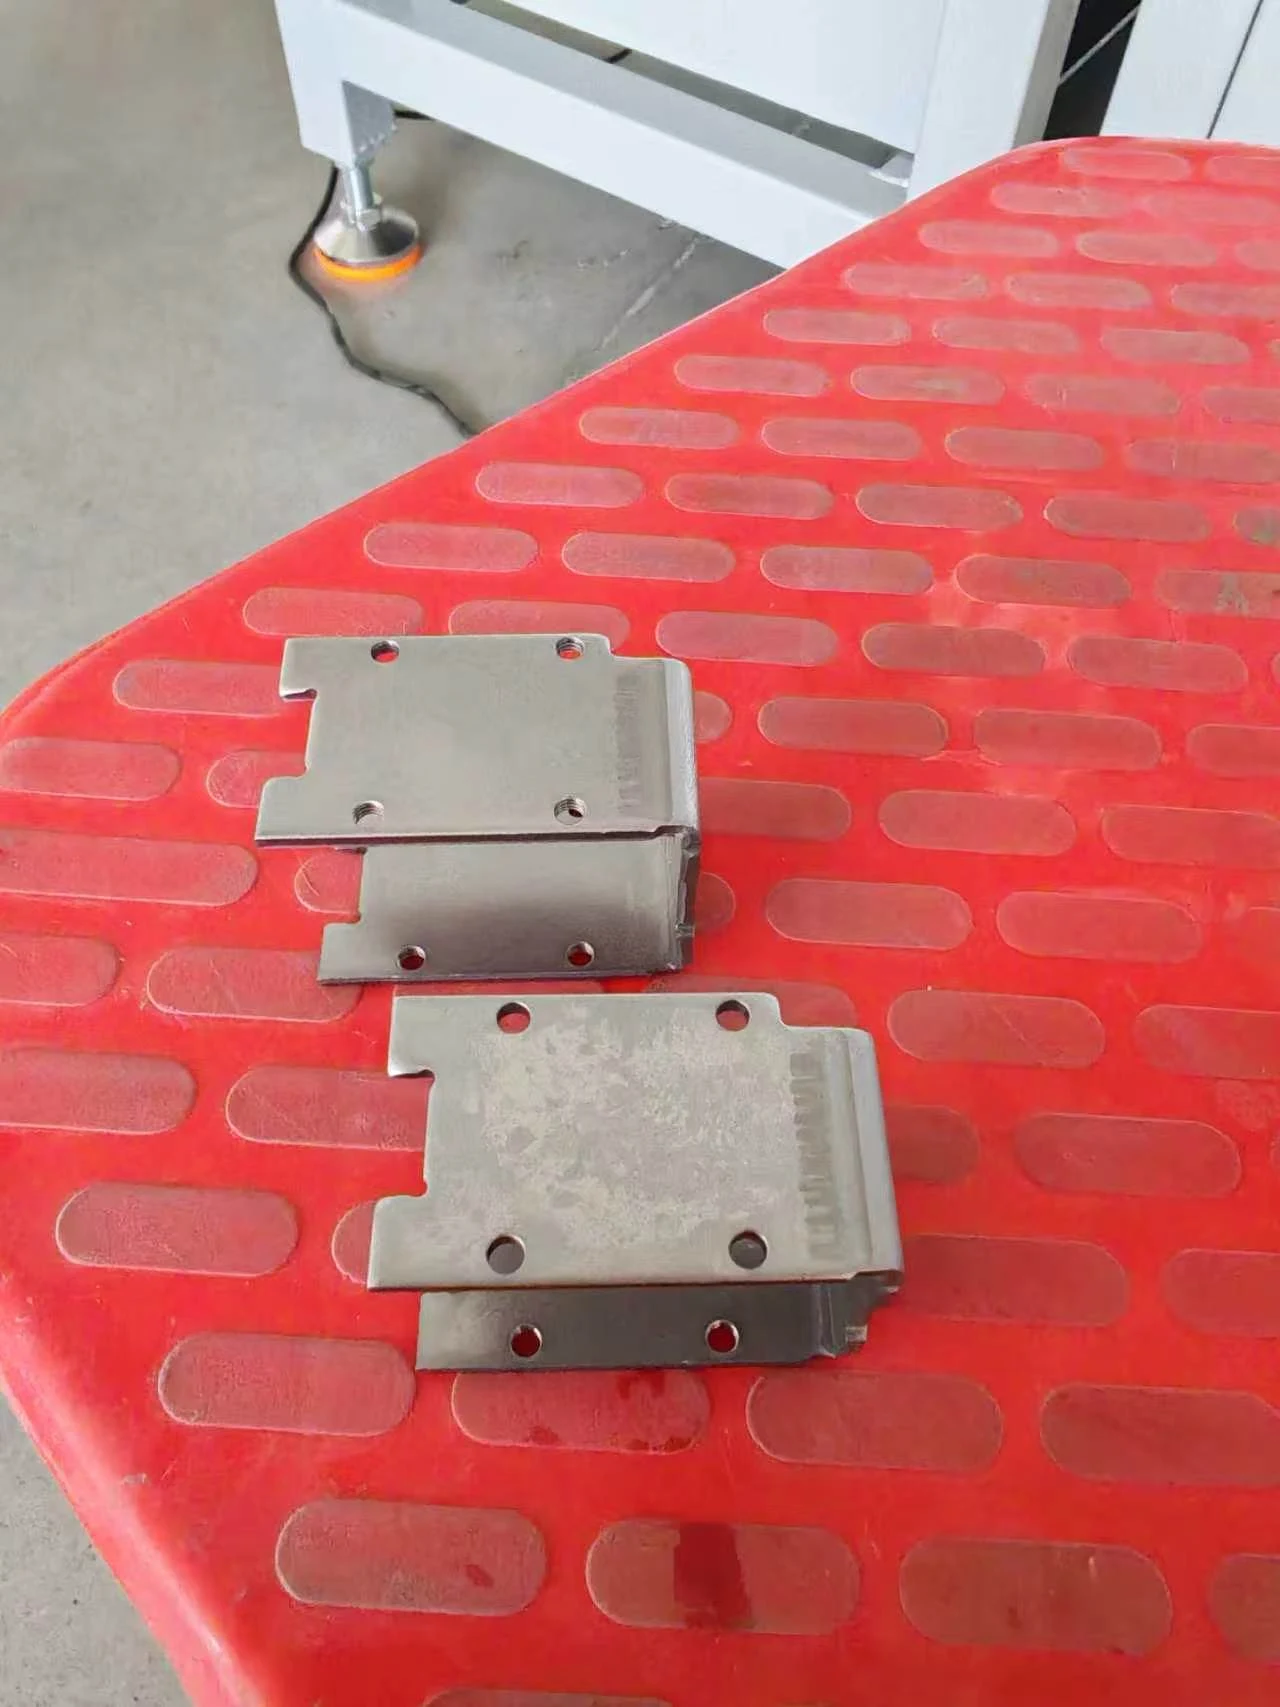 Bild in voller Größe anzeigen
Gehäuse und Vierloch-Anordnung
Das Gehäuse aus 2,0 mm starkem gestanztem Stahlblech wird so positioniert, dass vier Gewinde gleichzeitig geschnitten werden können.
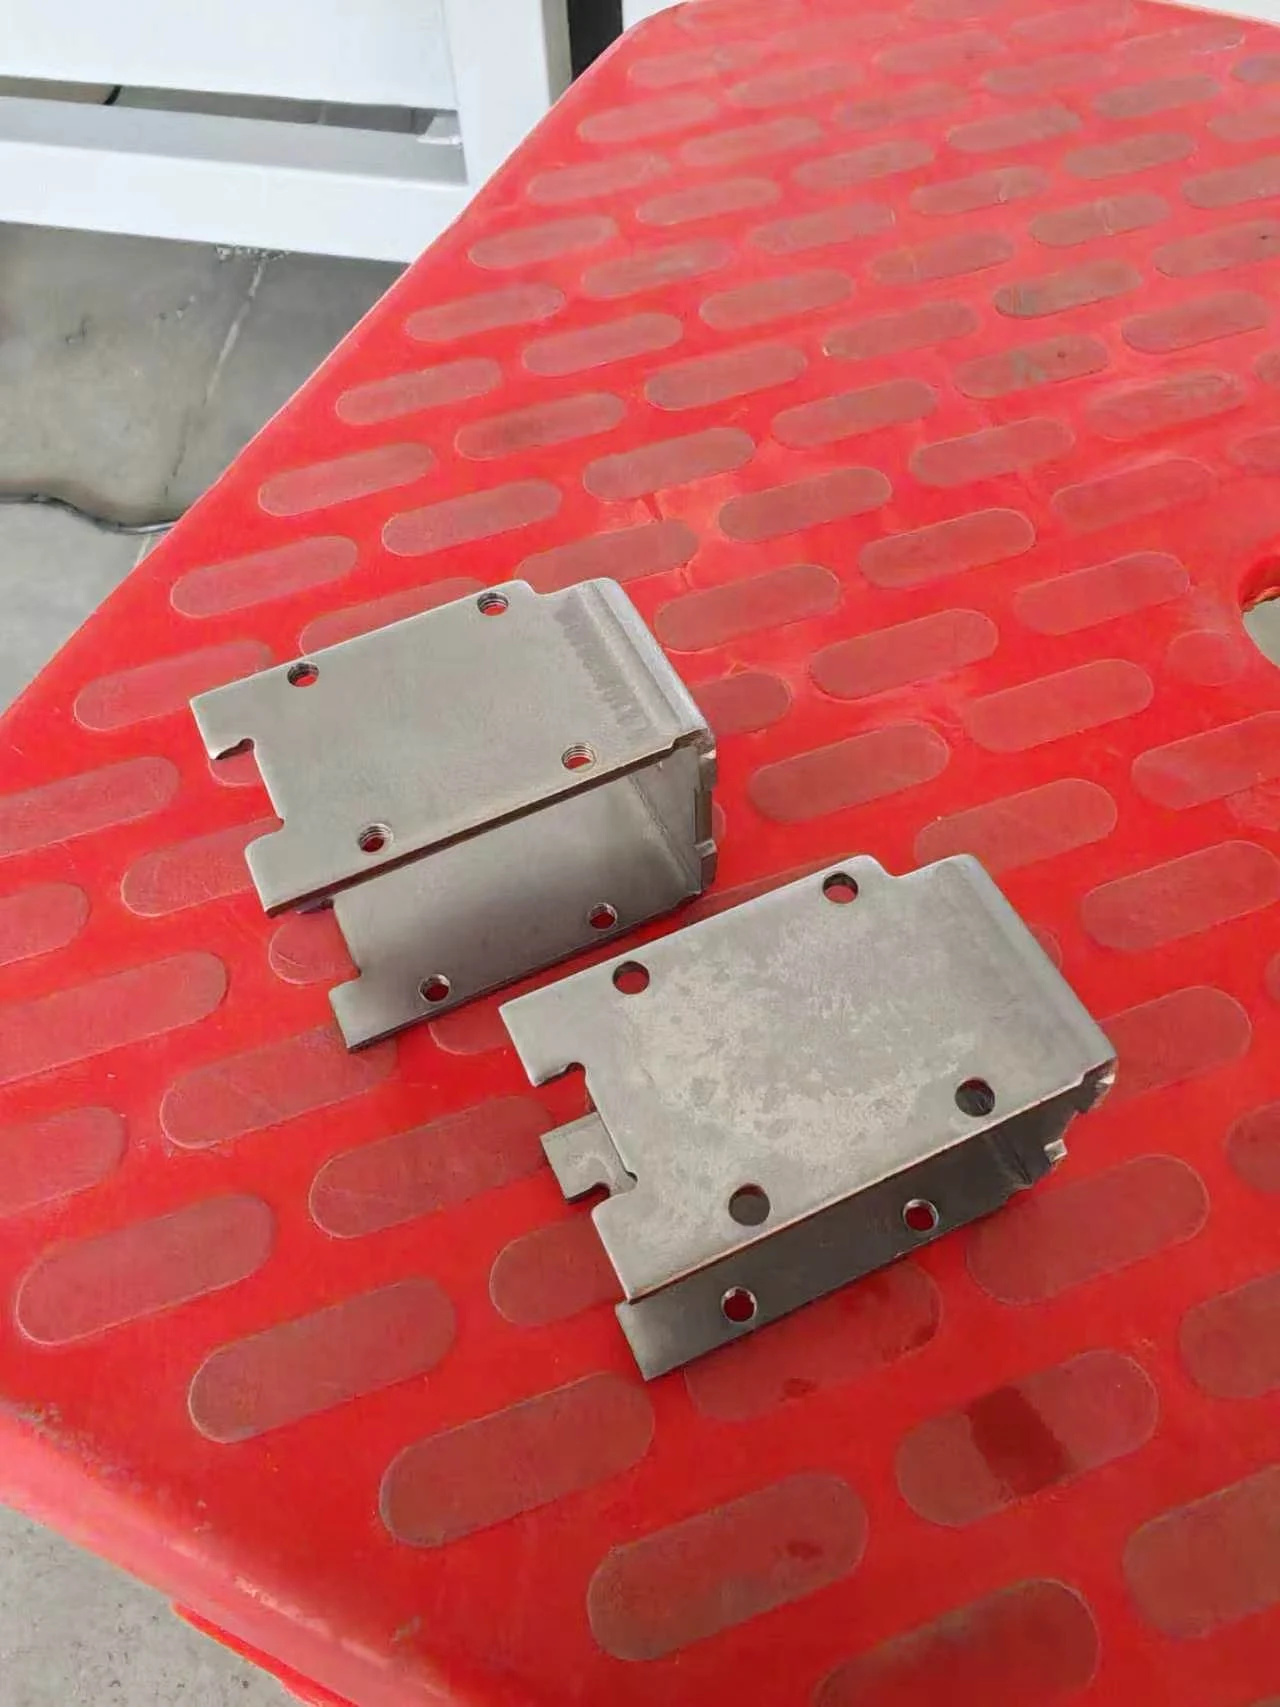 Bild in voller Größe anzeigen
Bauteil- und Gewindedetail
Gewindespezifikation dieser ausgelieferten Anwendung: M3 × 0,5.
Bearbeitung beschleunigen
Vier Gewinde gleichzeitig schneiden und die Handhabung zwischen den Bauteilen vereinfachen.
Manuelle Entnahme reduzieren
Das fertige Bauteil pneumatisch in die Sammelrutsche überführen.
Gewindequalität verbessern
Servogesteuerte Spindeldrehung und Vorschub für das Gewindeschneiden nutzen.
Dies waren die Projektziele. Gemessene Vorher-nachher-Ergebnisse zur Produktion oder Gewindequalität werden hier nicht angegeben.
Prozessablauf
Manuelle Zuführung, automatisches Gewindeschneiden und Ausschleusen
Der Bediener führt jedes Gehäuse einzeln zu. Sobald das Bauteil seine Position erreicht hat, ist kein zusätzlicher Fixiervorgang erforderlich.
Gehäuse zuführen
Der Bediener schiebt ein Gehäuse zur Positionierstelle der Vorrichtung.
Bauteil positionieren
Die bauteilspezifische Vorrichtung positioniert das Gehäuse für den Vierspindelkopf, ohne zusätzlichen manuellen Fixierschritt.
Vier M3-Gewinde schneiden
Das System mit zwei Servoantrieben steuert Spindeldrehung und Vorschub, während die vier Gewinde gleichzeitig geschnitten werden.
Ausstoßen und sammeln
Der pneumatische Mechanismus schiebt das fertige Gehäuse automatisch in die Sammelrutsche.
Projektkonfiguration
Getrennte Servoantriebe für Spindeldrehung und Vorschub
Ein 1,5-kW-Spindelservo und ein 0,75-kW-Vorschubservo bilden das System mit zwei Servoantrieben. Der Vierspindelkopf CT5 mit D120 mm ist auf die M3-Vierloch-Anordnung dieses Gehäuses abgestimmt.
Servogetriebener Vorschub entlang der Führungsschienen, SPS-Steuerung und ein Touchscreen unterstützen den Gewindeschneidablauf und die Bedienung.
| Werkstück | Stahlblech-Stanzgehäuse für Elektronikzubehör; 2,0 mm Blechdicke |
|---|---|
| Gewindeanordnung des Projekts | Vier M3 × 0,5-Gewinde gleichzeitig geschnitten |
| Mehrspindelkopf | Vierspindelkopf CT5 mit D120 mm |
| Spindelservo | 1.5 kW |
| Vorschubservo | 0,75 kW; servogetriebener Vorschub entlang der Führungsschienen |
| Vorschubhub | 120 mm |
| Höhenverstellung der Säule | 0–350 mm |
| Steuerung | Servosteuerung, SPS und Touchscreen |
| Bauteilhandhabung | Manuelle Zuführung zur Positionierstelle; automatische pneumatische Ausschleusung |
| Maschinenabmessungen | Etwa 1100 × 1200 × 1950 mm |
| Maschinengewicht | Etwa 160 kg |
Zyklusplanung
Gewindeschneidzeit vom vollständigen Bauteilzyklus unterscheiden
Bei der Planung der Produktionsausbringung müssen Beladen, Positionieren und Ausschleusen berücksichtigt werden.
Auslegungswert der Gewindeschneidzeit
1–3 Sekunden für den Gewindeschneidvorgang, abhängig von Lochzahl und Gewindedurchmesser der Konfiguration. Dieser Bereich schließt Be- und Entladen aus und ist kein gemessener vollständiger Zyklus für dieses Gehäuse.
Vollständiger Bauteilzyklus
Etwa 5 Sekunden je Bauteil, anhand des bereitgestellten Videos geschätzt. Zwei aufeinanderfolgende vollständige Zyklusintervalle dauern etwa 10 Sekunden. Die Zeitmessung zwischen gleichen Rückkehrpositionen des Kopfes umfasst die dazwischenliegende manuelle Zuführung, das Gewindeschneiden und die automatische Ausschleusung. Dies ist eine kurze Videostichprobe, kein Test der dauerhaften Produktionsausbringung.
Ausrüstungsdetails
Antriebe, Vorrichtung und Ausschleusanordnung betrachten
Die Fotos zeigen den vollständigen Bildausschnitt. Öffnen Sie ein Bild in voller Größe für eine nähere Ansicht.
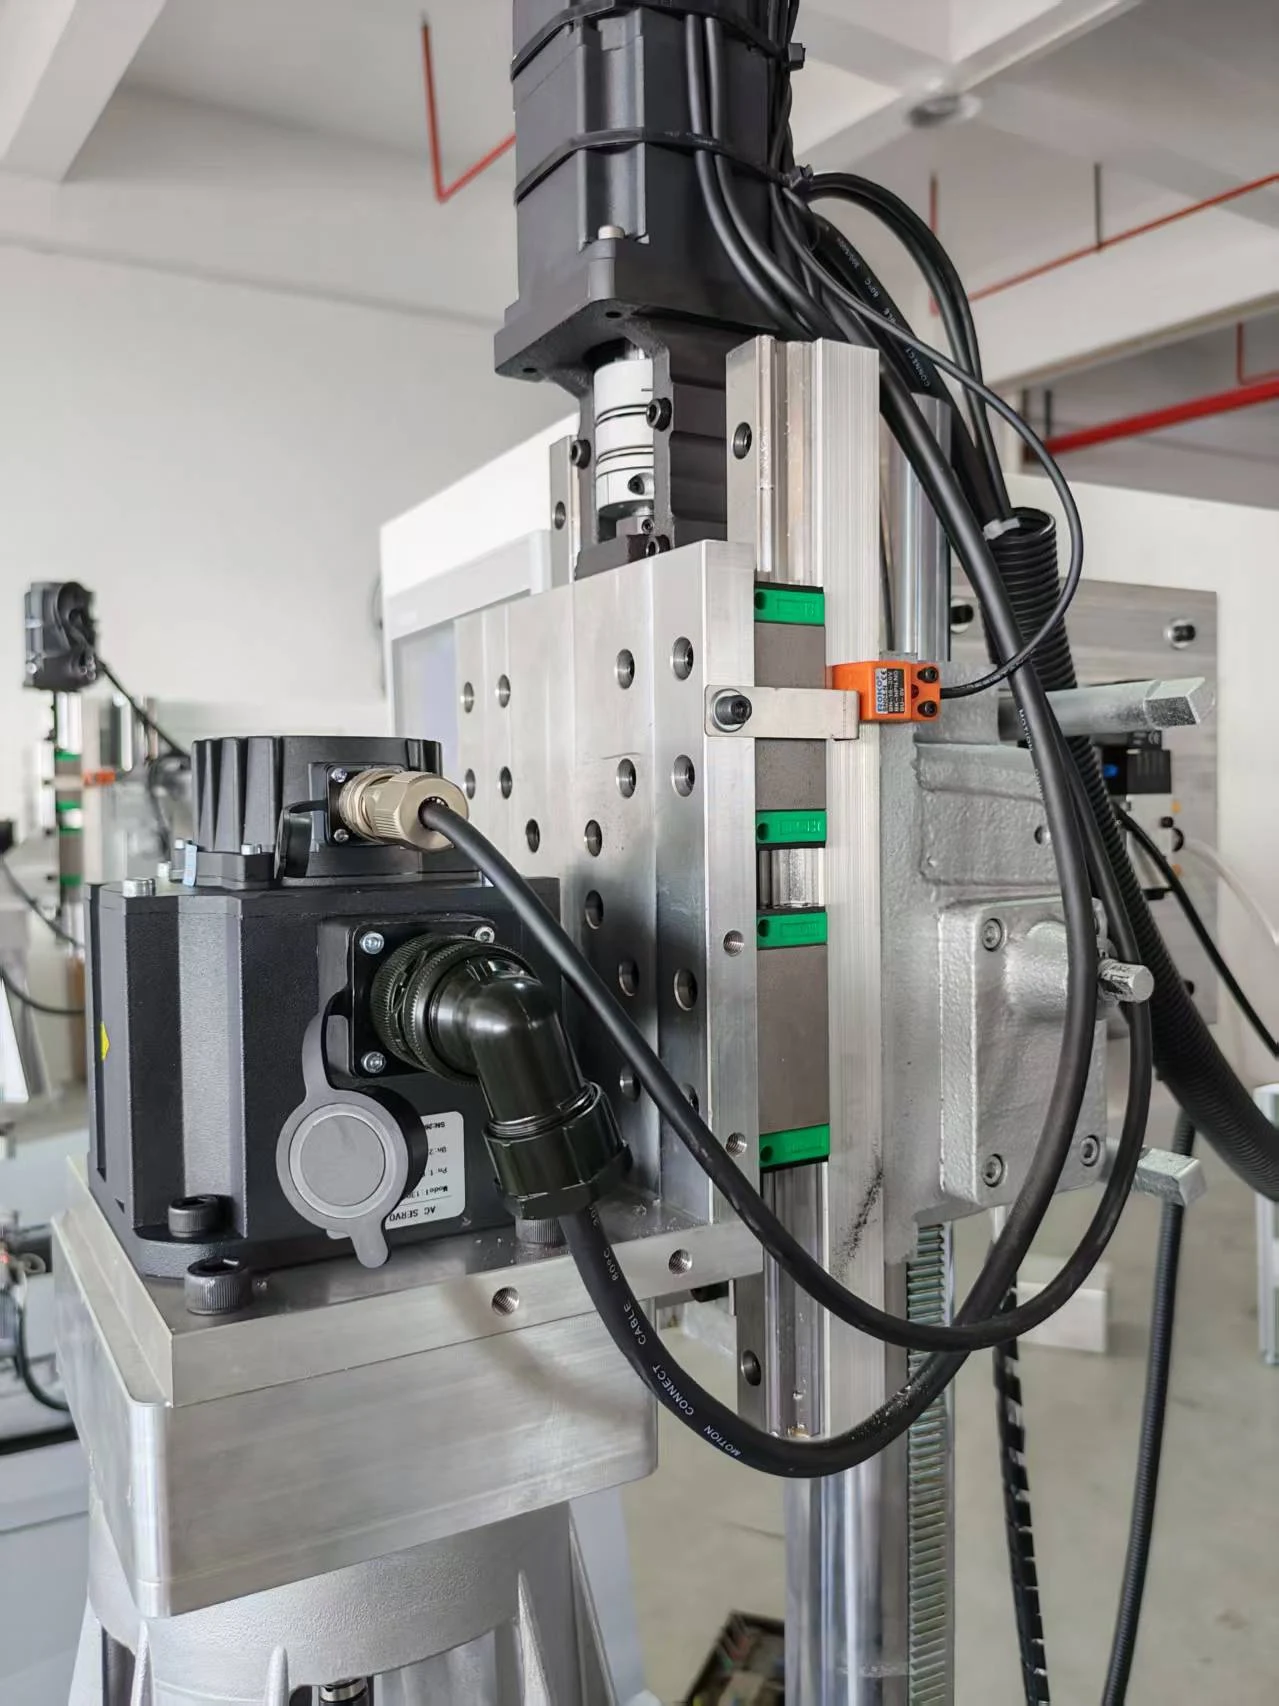 Bild in voller Größe anzeigen
Getrennte Spindel- und Vorschubantriebe
Ein 1,5-kW-Servo treibt die Spindel an, während ein separater 0,75-kW-Servo den Vorschub entlang der Führungsschienen antreibt.
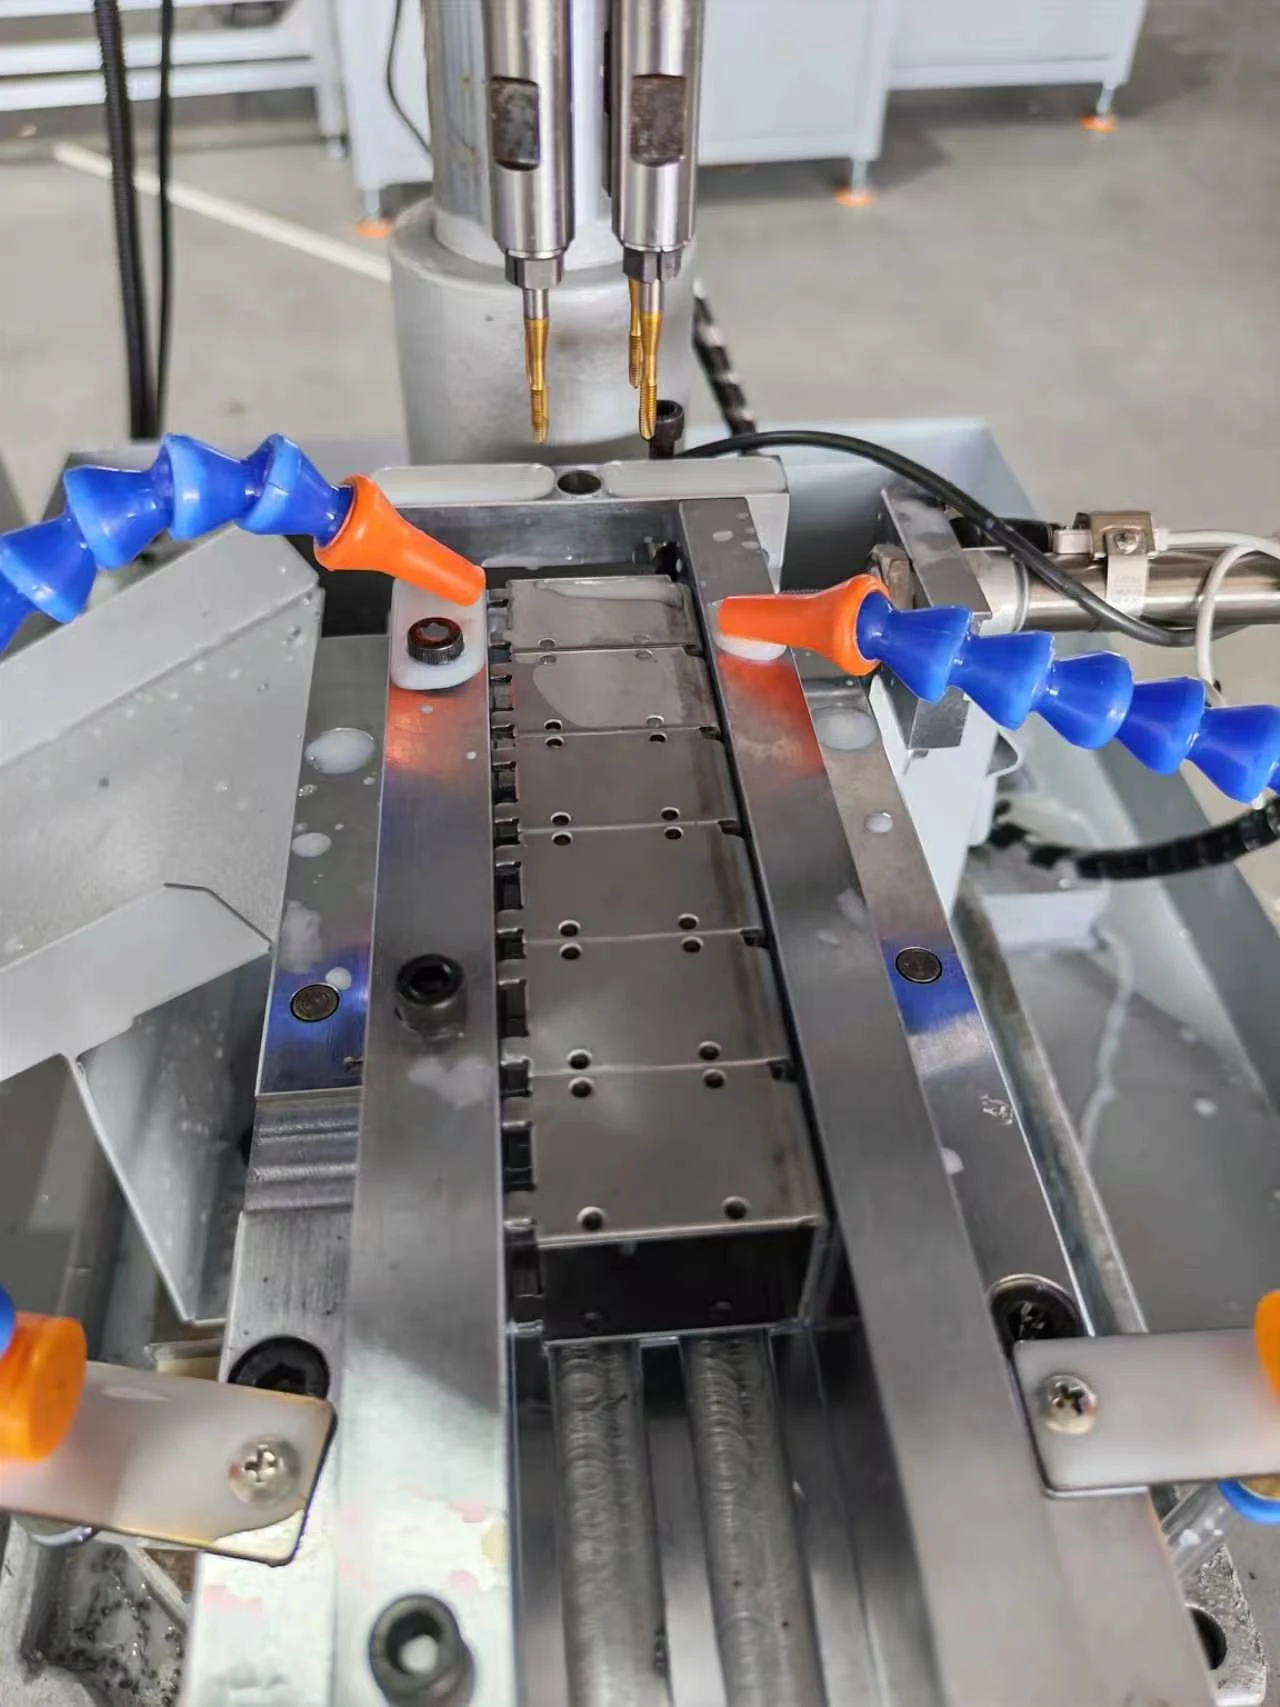 Bild in voller Größe anzeigen
Manuelle Bauteilzuführung
Der Bediener schiebt jedes Gehäuse an seine Positionierstelle. Vor dem automatischen Gewindeschneiden ist kein zusätzlicher Fixiervorgang erforderlich.
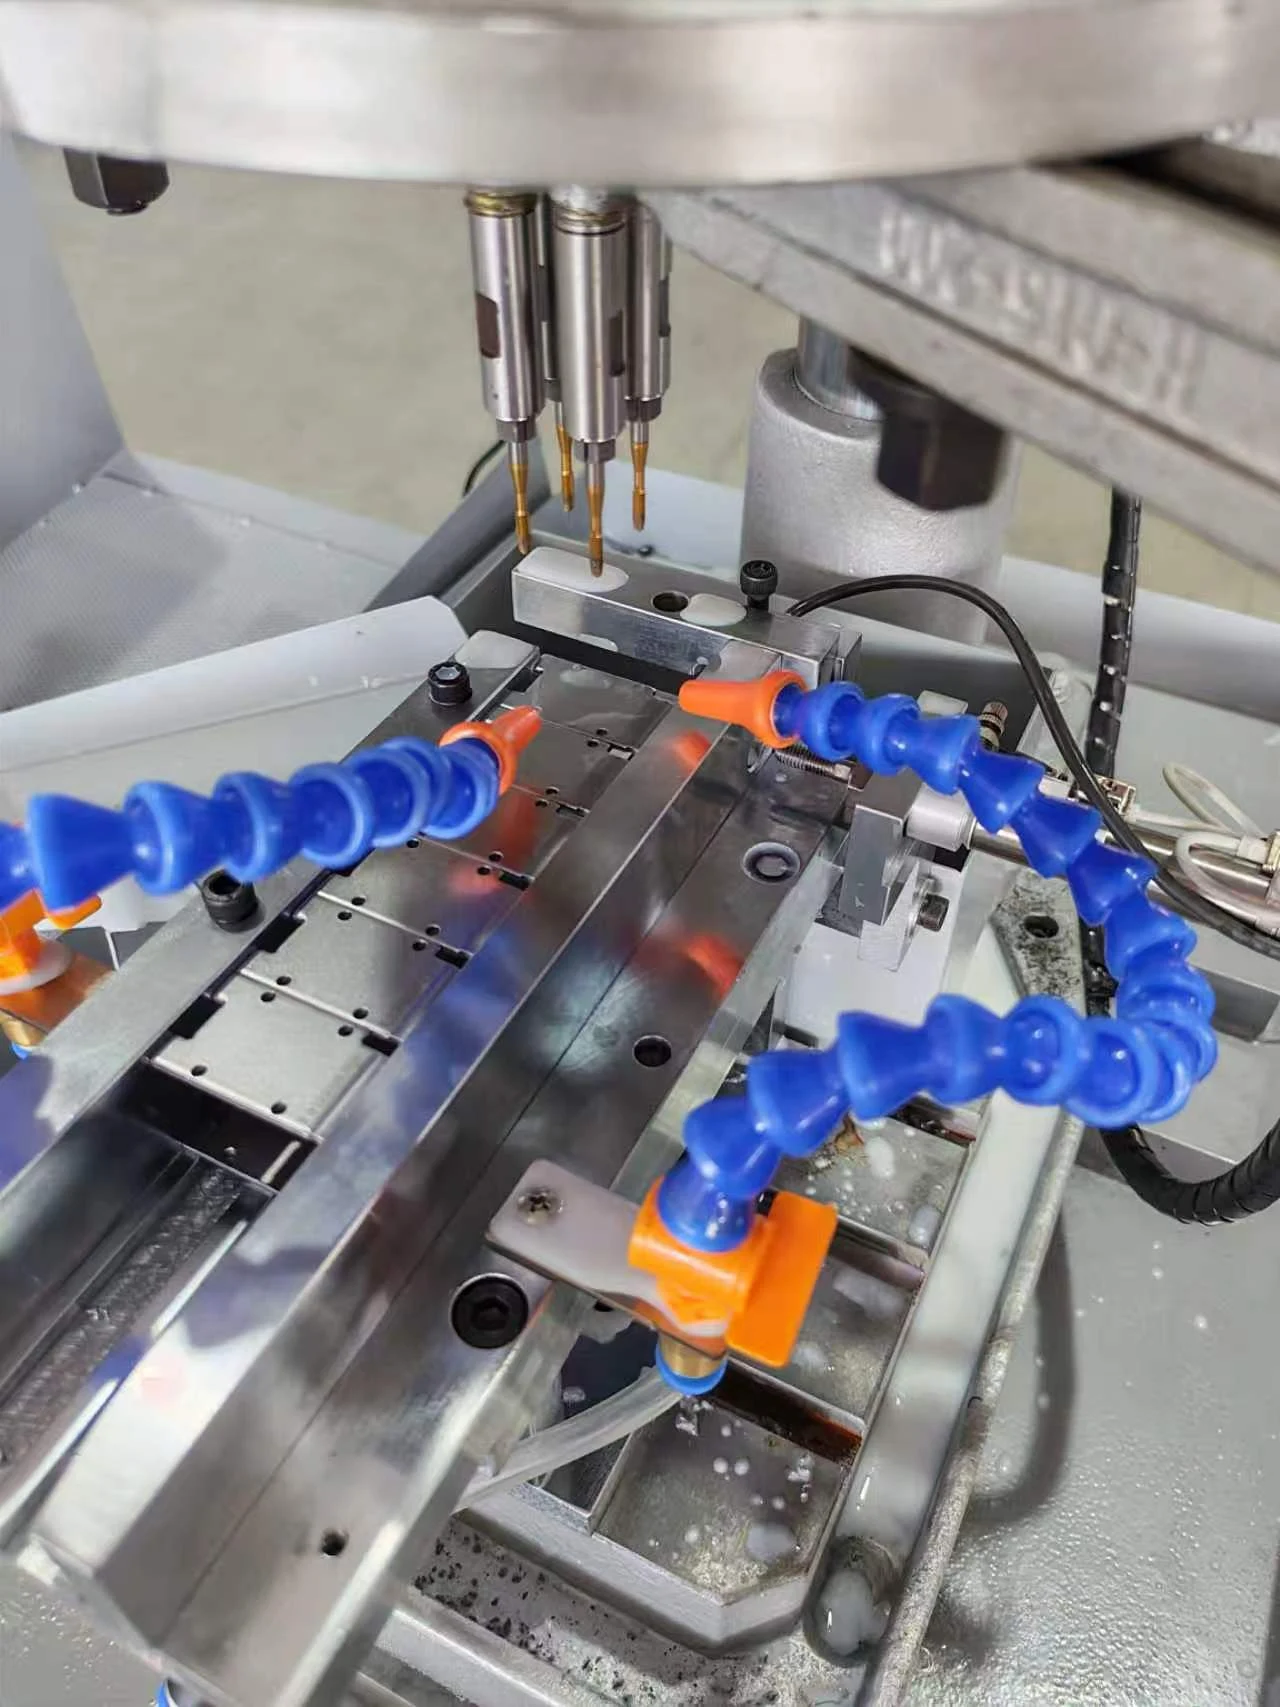 Bild in voller Größe anzeigen
Vorrichtung und Gewindeschneidbereich
Die bauteilspezifische Vorrichtung positioniert das Gehäuse unter dem Vierspindelkopf CT5.
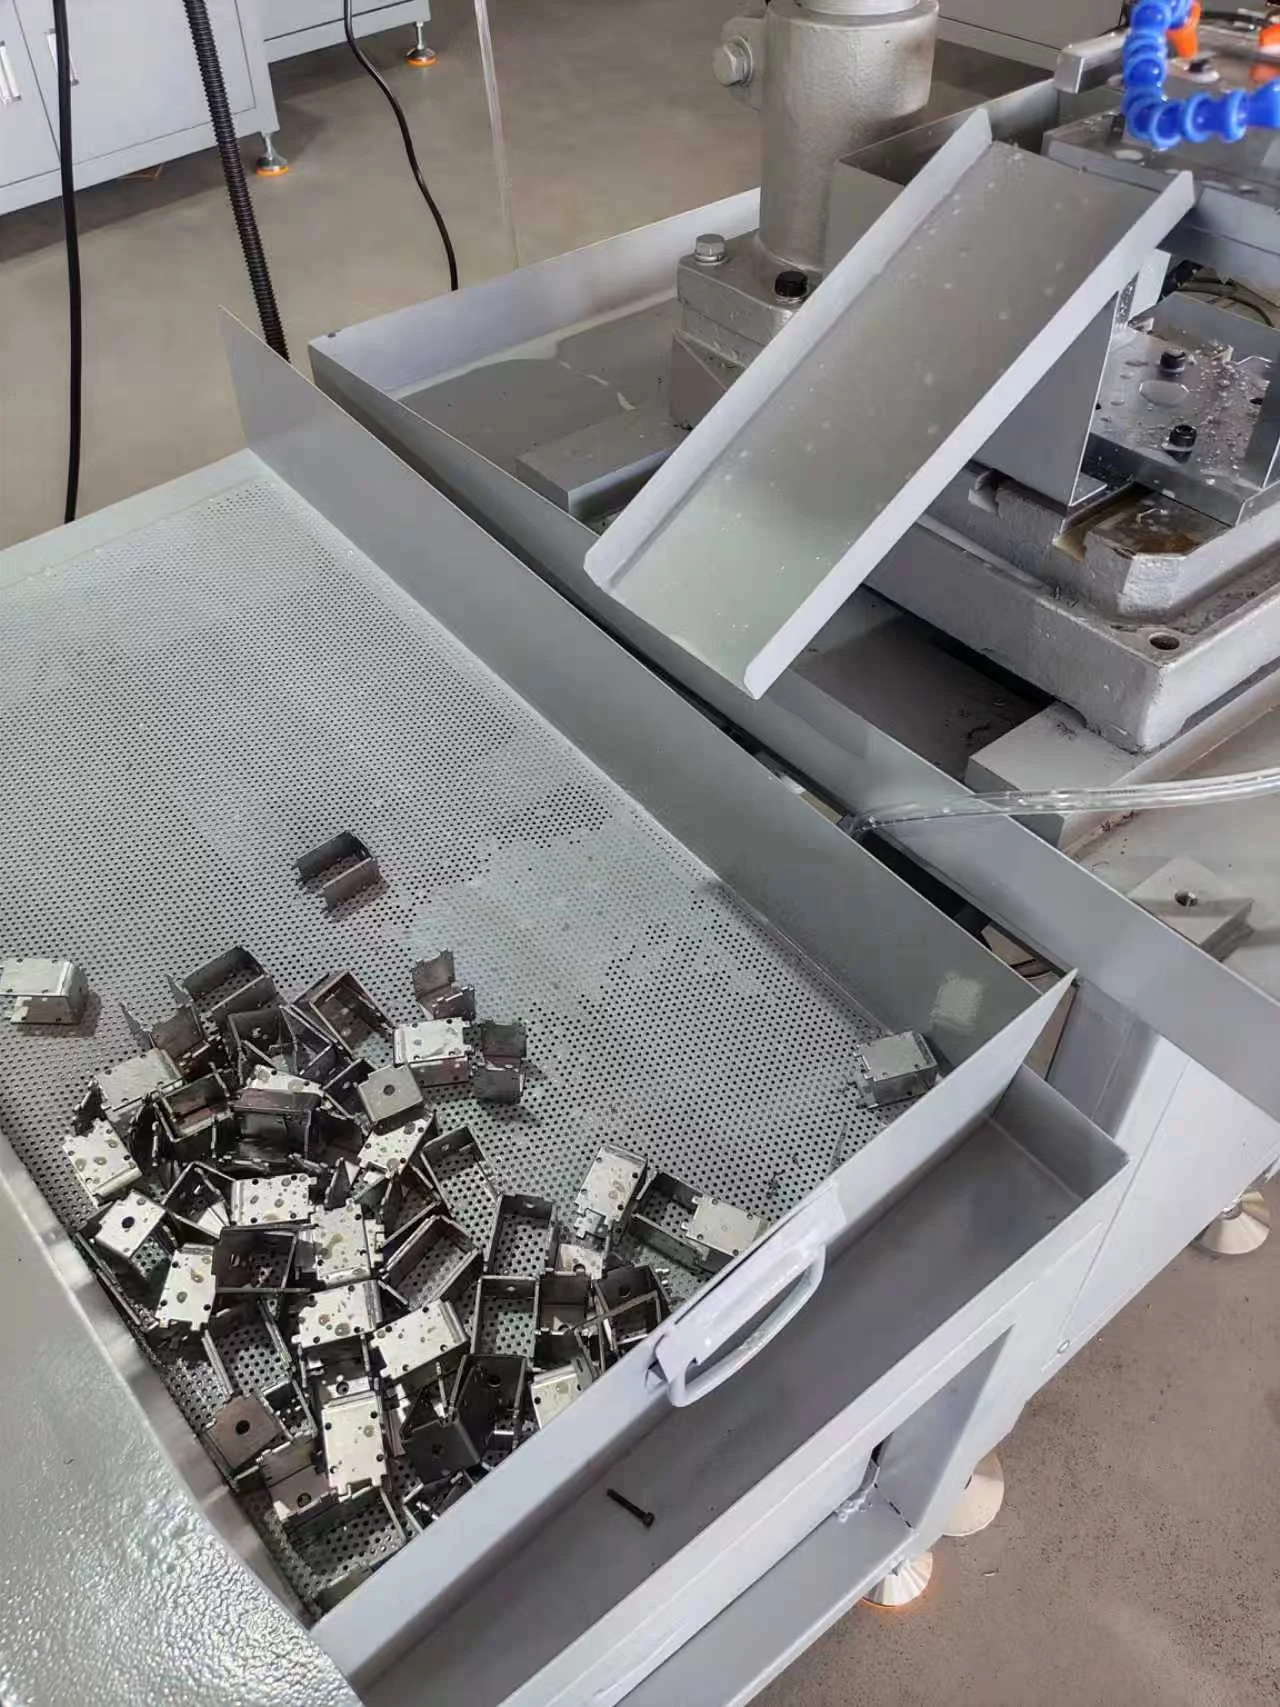 Bild in voller Größe anzeigen
Pneumatische Ausschleusung und Sammlung
Nach dem Gewindeschneiden schiebt der pneumatische Mechanismus das fertige Gehäuse in die Sammelrutsche, sodass es nicht von Hand entnommen werden muss.
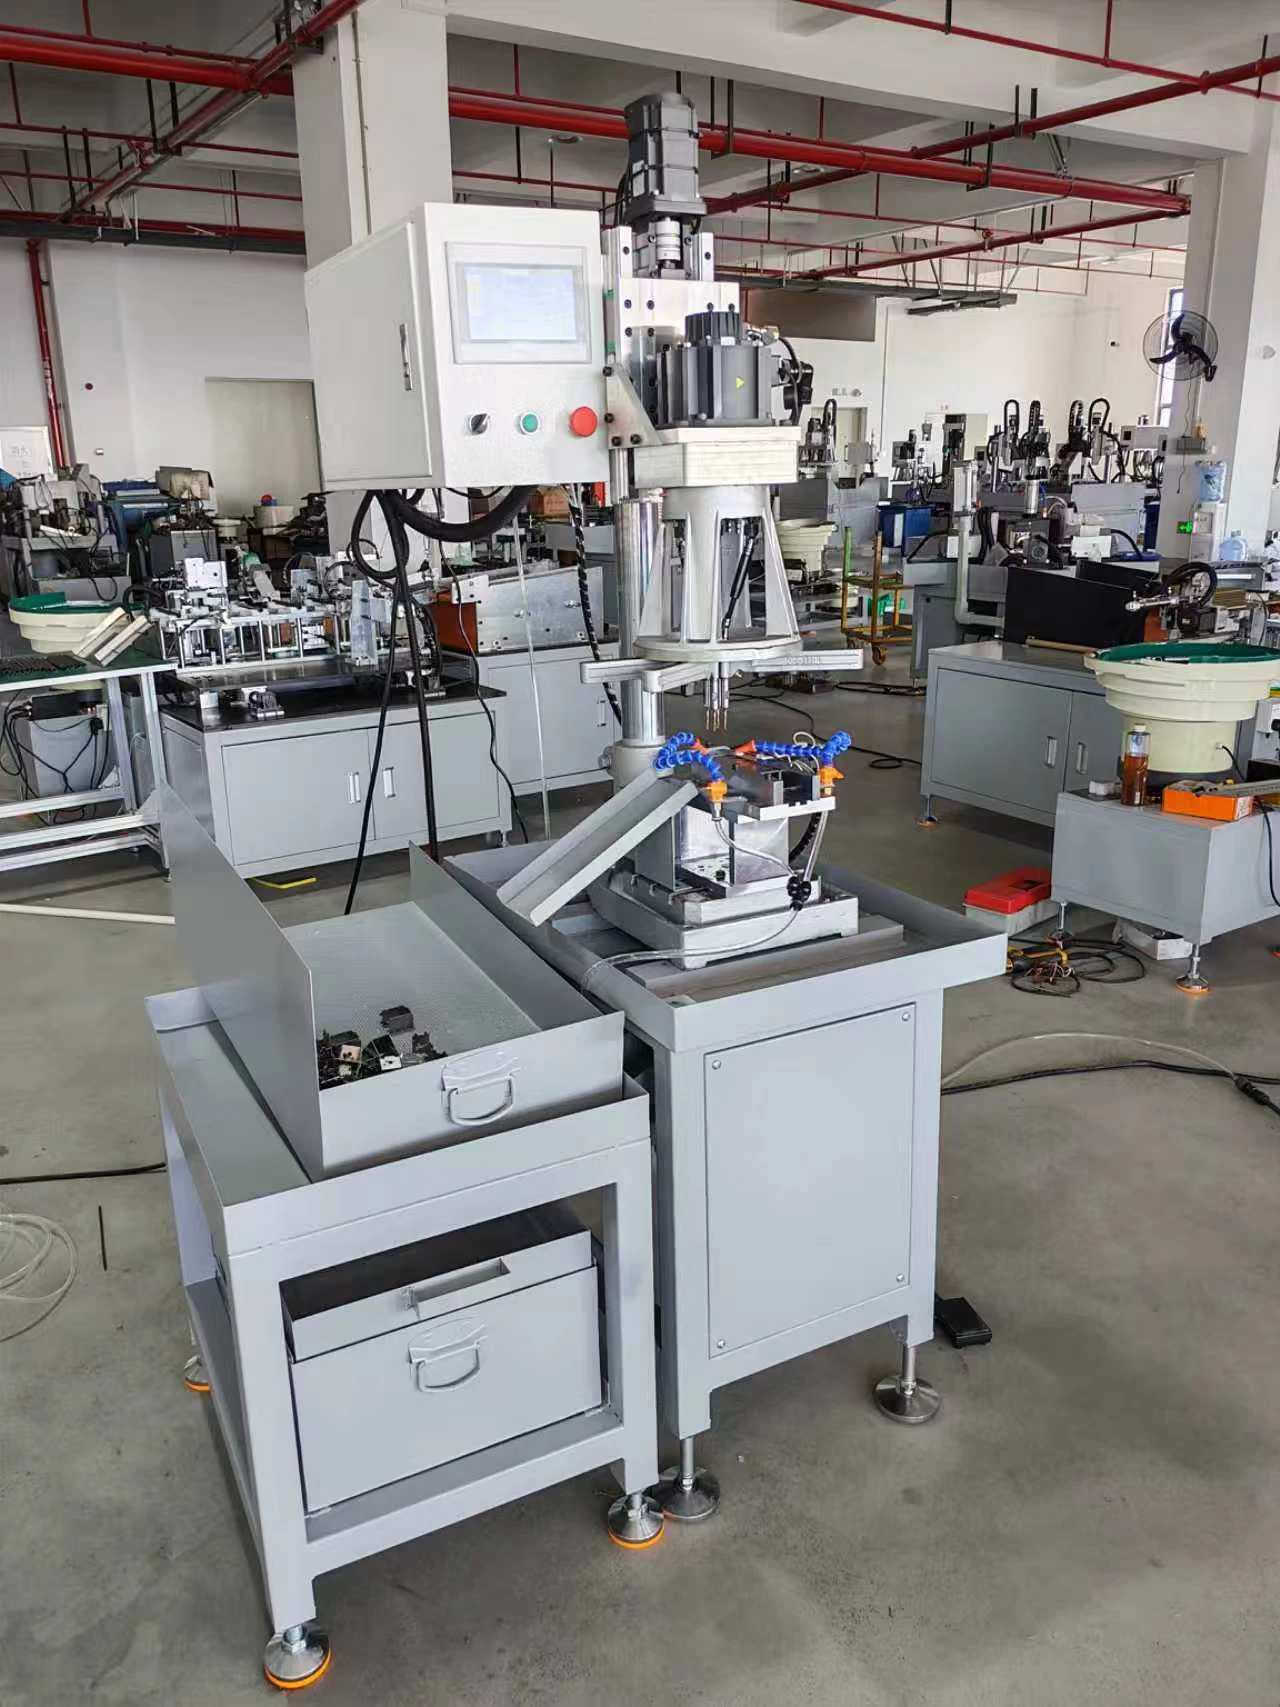 Bild in voller Größe anzeigen
Touchscreen-Steuerung
Der Touchscreen bildet die Bedienoberfläche für das Servo- und SPS-Steuerungssystem.
Betriebsvideos
Handhabungsablauf und Gewindeschneiddetail ansehen
Spielen Sie eine der beiden Ansichten ab, um die ausgelieferte Maschine im Betrieb zu betrachten.
Manuelle Zuführung und automatische Ausschleusung
Der Bediener schiebt das Gehäuse in Position. Die Maschine schneidet vier Gewinde und stößt das fertige Bauteil pneumatisch in die Sammelrutsche aus.
Nahaufnahme des Vierspindel-Gewindeschneidens
Nähere Ansicht der Vorrichtung und des gleichzeitigen Schneidens von vier Gewinden.
Ihre Anwendung planen
Benötigen Sie mehrere kleine Gewinde in einem Arbeitsgang?
Eine Zeichnung ist hilfreich, aber aussagekräftige Bauteilfotos und eine Beschreibung genügen für ein erstes Gespräch.
Ihr Bauteil besprechenHilfreiche Angaben für Ihre Anfrage
- Bauteilzeichnung oder aussagekräftige Gehäusefotos
- Werkstoff und Blechdicke
- Gewindegröße, Lochzahl und Lochabstand
- Zielzyklus und bevorzugte Bauteilhandhabung
Die ausgewählte Maschine oder Lösung wird in Ihre Anfrage aufgenommen.
Verwandte Lösungen