

เครื่องเจาะหลายแกนแบบเซอร์โวคู่และเครื่องต๊าปเกลียว
แท่นหลายสปินเดิลใช้เซอร์โวควบคุมการหมุนสปินเดิลและการป้อนเครื่องมือ เลือกหัวและฟิกซ์เจอร์ให้เหมาะกับรูและเกลียวบนชิ้นงาน
ดูรายละเอียดผลิตภัณฑ์
เปรียบเทียบเครื่องเจาะอัตโนมัติสำหรับการเจาะรูซ้ำในชิ้นส่วนโลหะ BINSING นำเสนอหัวตัดเฉือนคู่แบบเซอร์โวคู่ แนวนอน และแพลตฟอร์มเซอร์โวทราเวิร์ส พร้อมโครงร่างหลายสปินเดิลและหลายด้านแบบกำหนดเองที่ตรงกับรูปวาดของคุณ
รูปแบบซ้ำๆ ในหน้าเดียว รูที่ปลายทั้งสองข้าง และลักษณะต่างๆ ในหลายหน้า ต้องใช้แนวทางการวางตำแหน่งและการจับยึดที่แตกต่างกัน
| เครื่องจักรมาตรฐาน | เหมาะกับการใช้งาน | ข้อกำหนดอ้างอิง |
|---|---|---|
| เครื่องเจาะหลายแกนแบบเซอร์โวคู่และเครื่องต๊าปเกลียว | ชิ้นส่วนที่มีรูซ้ำหรือรูปแบบเกลียวที่ได้ประโยชน์จากการตัดเฉือนหลายสปินเดิลที่ประสานกัน | รุ่นตามแค็ตตาล็อก: BX-20015 ระยะการเจาะ: Ø1–15 mm ช่วงการต๊าปเกลียว: M0.8–M16 ระยะชักสปินเดิล: 50–200 mm ความเร็วแกนหมุน: 200–5,000 rpm กำลังเซอร์โวมอเตอร์: 1.0–3.0 kW |
| เครื่องเจาะสองหัวแนวนอน | ชิ้นส่วนซ้ำซึ่งต้องเจาะที่ปลายทั้งสองข้างและมีฟิกซ์เจอร์ที่วางตำแหน่งหน้าตัดทั้งสองข้าง | การจัดวางเครื่องจักร: หัวตัดแนวนอนสองหัวที่อยู่ตรงข้ามกัน ขนาดชิ้นงาน: ยืนยันจากแบบร่างชิ้นงาน ความจุของรูและระยะเคลื่อนที่: ได้รับการยืนยันสำหรับวัสดุและเครื่องมือ วิธีการป้อนชิ้นงาน: เลือกให้เหมาะกับงานนี้ |
| เครื่องเจาะและต๊าปเกลียวหลายสปินเดิลแบบเลื่อนตำแหน่งด้วยเซอร์โว | รูปแบบรูซ้ำหรือลำดับการตัดเฉือนที่ต้องมีการควบคุมตำแหน่งการเคลื่อนที่ | แพลตฟอร์ม: การเคลื่อนที่ของเซอร์โว แบบหลายสปินเดิล การจัดเรียงสปินเดิล: เลือกจากลายรู การเคลื่อนที่ในแนวขวางและการตัดเฉือน: ยืนยันจากขนาดชิ้นส่วน ความสามารถในการเจาะและการต๊าปเกลียว: ได้รับการยืนยันสำหรับวัสดุและเครื่องมือ |
ค่าแค็ตตาล็อกเหล่านี้อธิบายแพลตฟอร์มของเครื่องจักร ตรวจสอบช่วงที่เกี่ยวข้องสำหรับวัสดุ จำนวนสปินเดิล เครื่องมือ และข้อกำหนดในการตัดเฉือนของคุณก่อนสั่งซื้อ
แท่นหลายสปินเดิลใช้เซอร์โวควบคุมการหมุนสปินเดิลและการป้อนเครื่องมือ เลือกหัวและฟิกซ์เจอร์ให้เหมาะกับรูและเกลียวบนชิ้นงาน
ดูรายละเอียด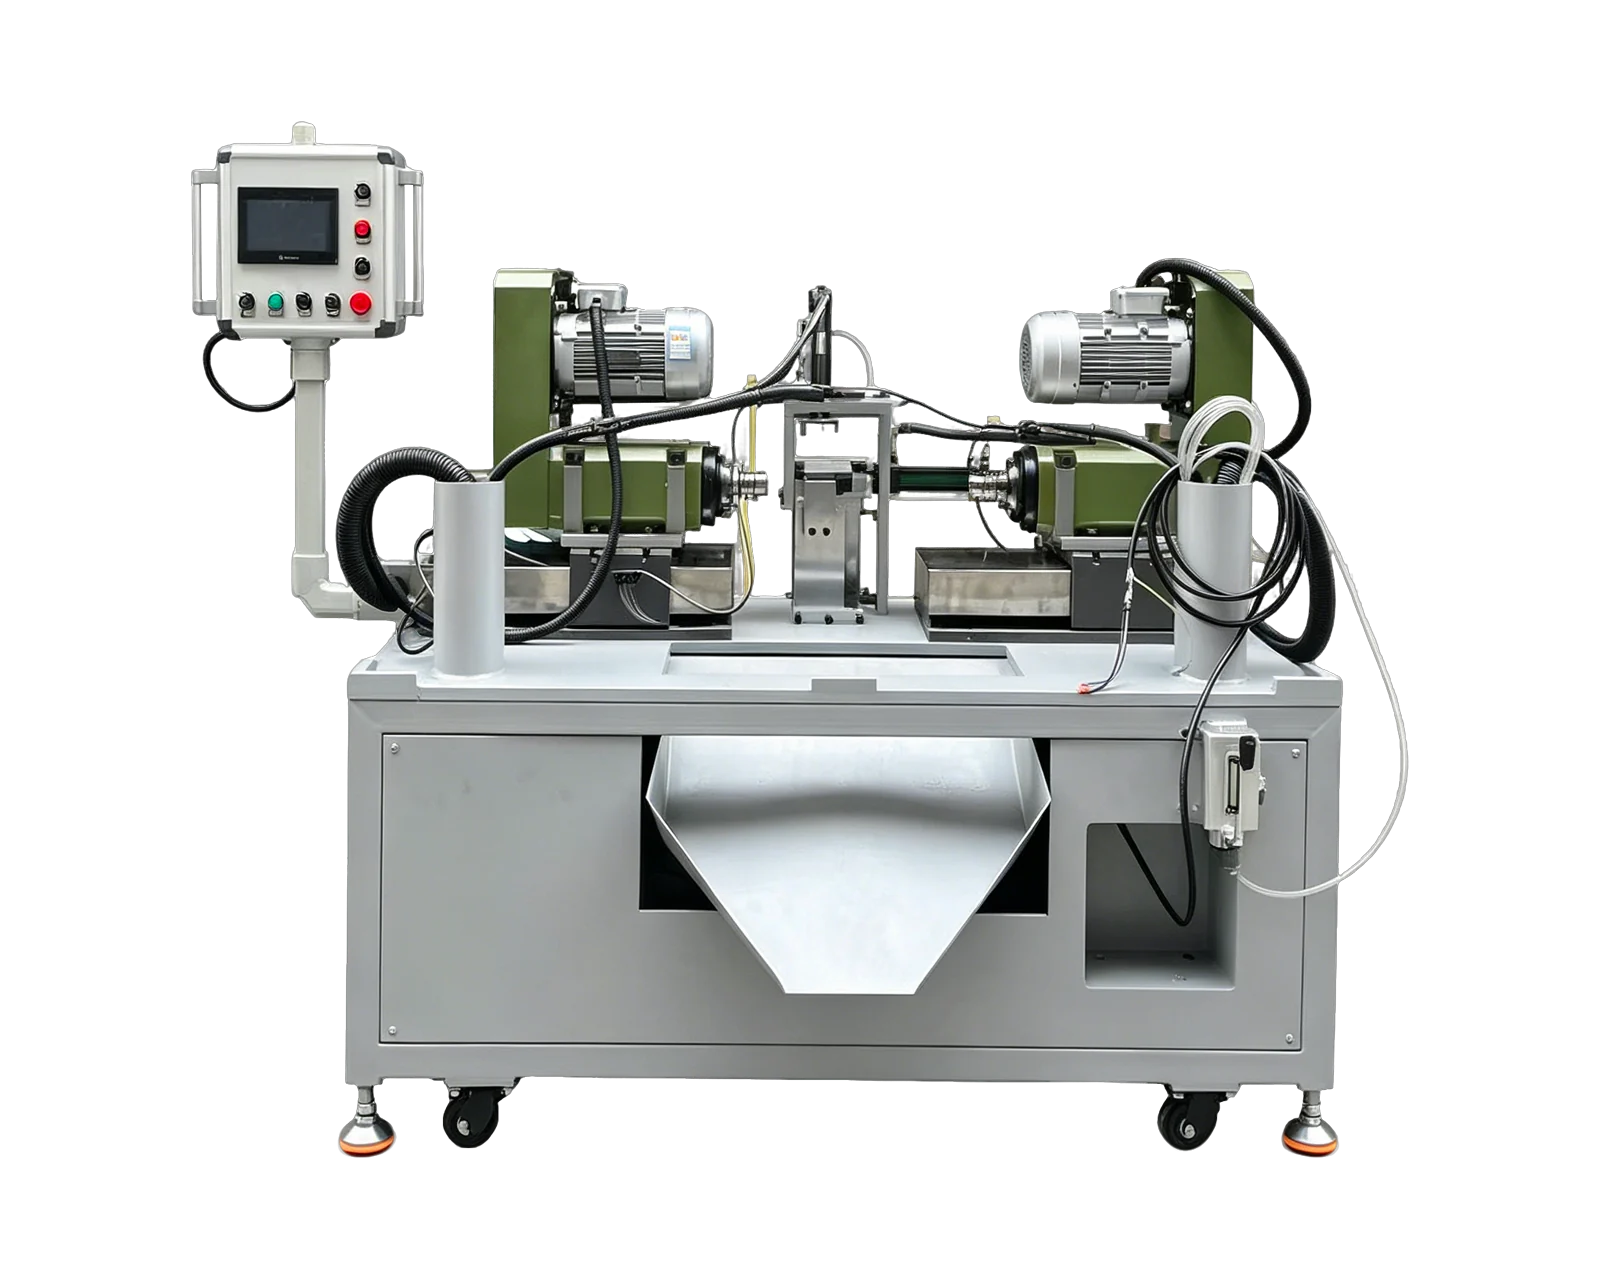
หัวเจาะแนวนอนสองหัวหันเข้าหากันสำหรับชิ้นงานที่ต้องตัดเฉือนทั้งสองปลาย เลือกวิธีจับยึดและป้อนชิ้นงานตามรูปทรงชิ้นงาน
ดูรายละเอียด
แท่นเลื่อนตำแหน่งด้วยเซอร์โวจัดตำแหน่งชิ้นงานผ่านลำดับการตัดเฉือนหลายสปินเดิล กำหนดรูปแบบการเคลื่อนที่และเครื่องมือจากแบบชิ้นงาน
ดูรายละเอียดการป้อนเครื่องมืออัตโนมัติขยับเครื่องมือตัดตลอดรอบเจาะ ส่วนการป้อนชิ้นงานอัตโนมัตินำชิ้นงานใหม่เข้าตำแหน่ง และระบบนำออกเอาชิ้นงานสำเร็จออก ทั้งสามเป็นคนละฟังก์ชัน ต้องระบุว่าผู้ปฏิบัติงานป้อนแต่ละชิ้นเองหรือโครงการต้องมีระบบป้อนและนำออกแบบรวม

โต๊ะหมุนเคลื่อนชิ้นงานผ่านสถานีเจาะ ลบมุม และต๊าปเกลียว จำนวนสถานี เครื่องมือ และวิธีป้อนชิ้นงานกำหนดตามชิ้นงานจริง
ดูรายละเอียด
รวมหัวตัดแนวตั้งและแนวนอนสำหรับชิ้นส่วนที่มีรูหรือเกลียวบนหลายหน้า ยืนยันการเข้าถึง การจับยึด และลำดับการทำงานก่อนเลือกเค้าโครง
ดูรายละเอียด
การจัดเรียงหลายสปินเดิลและโครงเครื่องแบบแกนทรีแบบกำหนดเองสำหรับชิ้นงานที่ต้องการรูปแบบรู โต๊ะทำงาน หรือฟิกซ์เจอร์โดยเฉพาะ ขนาดเครื่องจักรและสภาพการตัดเป็นไปตามชิ้นส่วนจริง
ดูรายละเอียดมีวิดีโอการใช้งานและคำแนะนำระยะไกลเป็นภาษาอังกฤษและภาษาจีน
ชมวิดีโออ้างอิงอุปกรณ์ใบเสนอราคาเครื่องเจาะอัตโนมัติขึ้นอยู่กับหัวตัดเฉือน โครงร่างของสปินเดิล ระยะเคลื่อนที่ อุปกรณ์จับยึดชิ้นงาน และการจัดการป้อนชิ้นงาน เส้นผ่านศูนย์กลางของรู ความลึก วัสดุ และพิกัดความเผื่อจะกำหนดการตรวจสอบการใช้งาน ส่งแบบร่างและผลผลิตเป้าหมายเพื่อให้ใบเสนอราคาสามารถระบุการกำหนดค่าที่เสนอ เครื่องมือที่รวมอยู่ และอุปกรณ์การจัดการใดๆ แยกต่างหาก
สำหรับรูปแบบรูซ้ำๆ ให้ตรวจสอบแพลตฟอร์มเซอร์โวคู่ BX-20015 สำหรับรูที่ปลายตรงข้ามกัน ให้ตรวจสอบการจัดเรียงหัวตัดเฉือนคู่แนวนอน แพลตฟอร์มเซอร์โวทราเวิร์สหรือโครงร่างแบบกำหนดเองอาจเหมาะสมเมื่อชิ้นส่วนต้องการตำแหน่งการตัดเฉือนหลายตำแหน่ง การเลือกขั้นสุดท้ายขึ้นอยู่กับการเข้าถึงเครื่องมือ การทำงาน และแบบร่างที่สมบูรณ์
การเจาะอัตโนมัติไม่ได้กำหนดขอบเขตการป้อนชิ้นงาน เครื่องจักรสามารถทำการตัดอัตโนมัติในขณะที่ผู้ปฏิบัติงานโหลดและขนชิ้นส่วนออก หากคุณต้องการการจัดการชิ้นส่วนแบบอัตโนมัติ ให้จัดเตรียมรูปถ่ายชิ้นส่วน ขนาด และสภาพปกติที่ให้มา เพื่อให้สามารถประเมินการป้อน การวางตำแหน่ง และการคายออก ซึ่งเป็นส่วนหนึ่งของข้อเสนอ
ส่งแบบกำหนดขนาดพร้อมตำแหน่งของรู เส้นผ่านศูนย์กลาง ความลึก และพิกัดความเผื่อ รวมถึงวัสดุ ขนาดชิ้นส่วน และผลผลิตเป้าหมาย รวมวิธีการป้อนชิ้นงานที่ต้องการและตัวเลือกชิ้นส่วนต่างๆ หากคุณมีเพียงภาพถ่ายในตอนแรก ให้ระบุด้านของการตัดเฉือนและระบุขนาดที่ขาดหายไปในระหว่างการตรวจสอบ
ส่งแบบ วัสดุ รายละเอียดรูและเกลียว เป้าหมายการผลิต และวิธีโหลดชิ้นงานที่ต้องการ