Talebiniz için ekipmanları inceleyin
Otomatik Delme ve Kılavuz Çekme Makineleri →Standart platformları ve özel düzenleri karşılaştırın, ardından fiyat teklifiniz için parça ve üretim gereksinimlerini hazırlayın.
Makine türünün dört anlamını ayırın
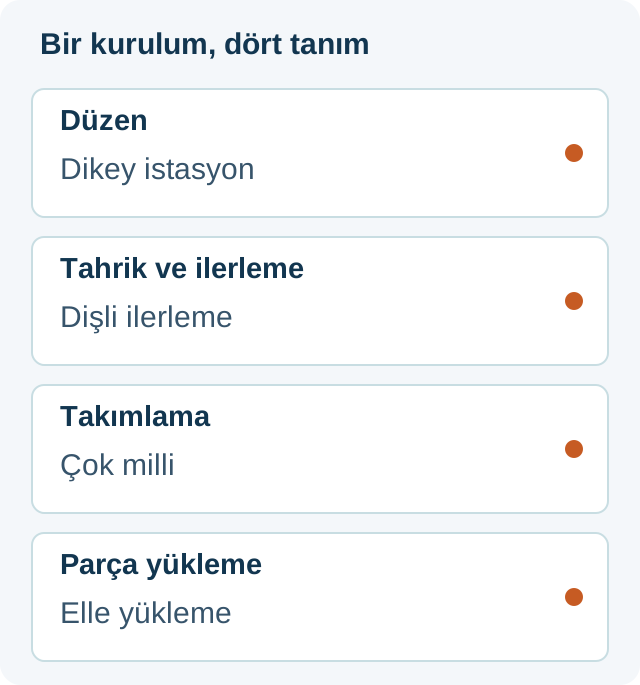
Kol, dikey, servo, çok milli ve otomatik farklı özellikleri tanımlar. Bunları birbirini dışlayan seçenekler olarak sıralamak yararlı birleşimleri gizler. Önerilen makineyi tek cümlede açıklayın: takım nerede çalışır, dönme ve ilerleme nasıl sağlanır, kaç delik işlenir ve parçayı kim veya ne yükler?
Şema teslim edilen bir makinenin teknik özelliği değil, varsayımsal bir birleşimdir. Tablo her sınıflandırmanın ne anlattığını ve hangi kararın ayrı verilmesi gerektiğini gösterir.
Düzeni parçaya göre seçin
Mafsallı kılavuz çekme kolu, çalışma alanı içindeki deliklere götürülürken takımı destekler. Erişilebilir delikleri dağınık büyük bir parçada önce parça desteklenirken tüm konumlara ulaşılıp ulaşılmadığını kontrol edin. Nominal erişim yanında yönlendirme ve bağlamayı da inceleyin. ROSCAMAT resmi ürün serisi elektrikli ve pnömatik mafsallı kollar içerir; bu tahrik seçenekleri kol kategorisindedir.
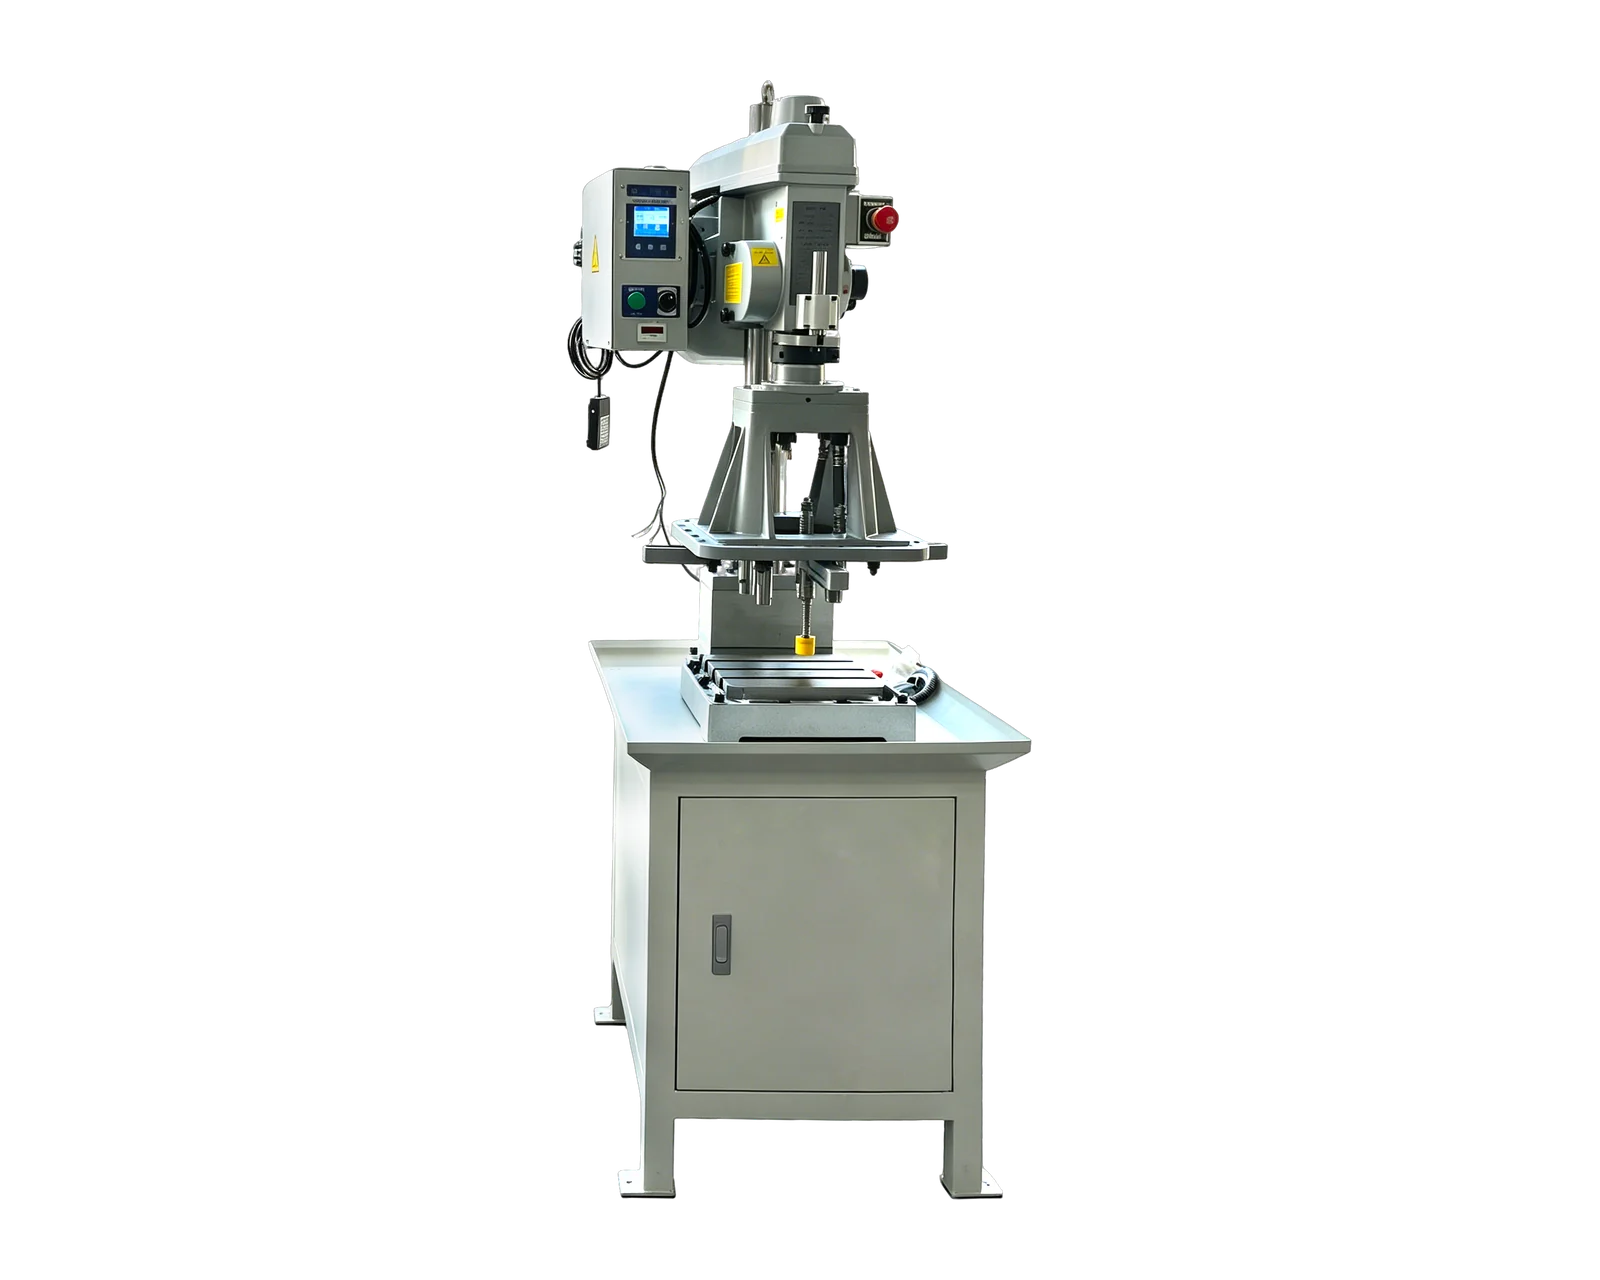
Özel dikey istasyon takımı yukarıdan tanımlı bir fikstüre yaklaştırır. Sunulan yüzünde erişilebilir delikler bulunan tekrarlı parçalar için adaydır. Parçanın yerini, bağlanmasını ve takımın erişebileceği özellikleri çizin. Dikey yaklaşma yönünü belirtir; diş kapasitesini, mil sayısını veya otomatik yüklemeyi belirlemez.
Entegre üretim hücresi işlemeyi diğer istasyonlar veya taşıma ekipmanıyla koordine eder. Parça ardışık işlemler, birden fazla sunulan yüz veya aşamalar arasında kontrollü aktarım gerektiriyorsa bu düzeni değerlendirin. Döner indeksleme olası bir hücre düzenidir. Yine de elle yükleme istasyonu bulunabilir: istasyonlar arası indeksleme ile serbest parçaların makineye beslenmesi ayrı işlevlerdir.
Motor gücünü kılavuz ilerlemesinden ayırın
Motor takımı döndürür; ilerleme düzeni takımın ilerleyişini yönetir. Dişliyle sağlanan adım ilerlemesi ve servo kontrollü kılavuz çekme, makinenin bu ilişkiyi nasıl yönettiğini açıklar. Sugino üretici serisi mekanik ve servo ilerlemeli üniteleri ayrı tanımlar; bu, ilerleme mekanizmasının ayrı sınıflandırılmasının nedenini gösterir.
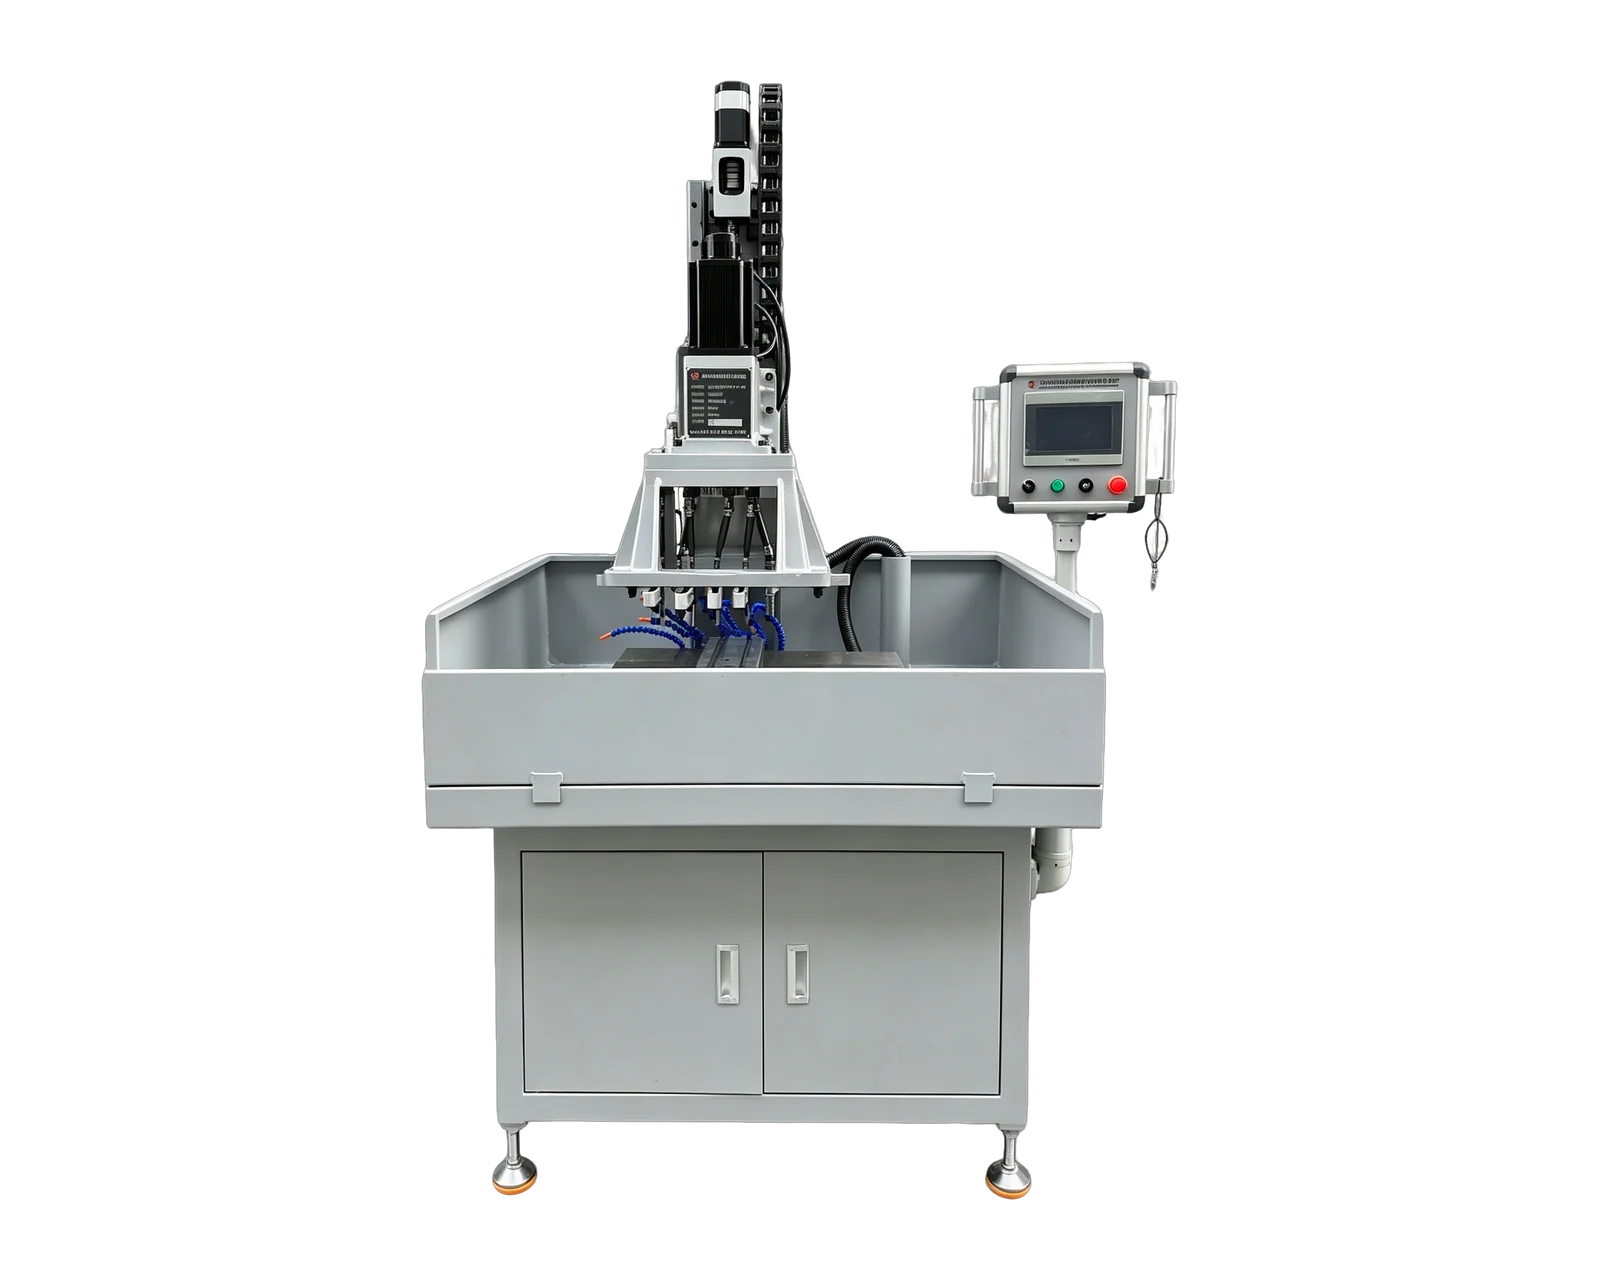
BINSING standart serisinde BX-4508V dişli kılavuz ilerlemesi, BX-20015 ise servo mil dönüşü ve servo ilerleme kullanır. Hazır deliklerde kararlı ve tekrarlı kılavuz çekme için dişli platform başlangıç olabilir. Delme ve kılavuz çekme için çift servolu platformla başlanabilir. Her iki durumda makineyi seçmeden önce malzeme, diş adımı, derinlik, delik durumu, takım ve bağlamayı eşleştirin.
Pnömatik de güç kaynağını tanımlar: ROSCAMAT pnömatik motorlu kollar listeler. Bu, dişli veya servo ilerlemeye evrensel bir alternatif değildir ve otomatik parça taşıma anlamına gelmez. Gerçek dönüşü, ilerlemeyi, kontrolü ve gerekli tesis bağlantılarını karşılaştırın. Servo veya pnömatik adı genel bir hassasiyet ya da üretim hızı üstünlüğü sağlamaz.
Delik düzenini ve yükleme yöntemini ayrı seçin
Tek mil bir seferde bir takım konumunda çalışır; diğer delikler uygun konumlandırma sırası gerektirir. Çok milli kafa takımları belirli bir desene göre gruplar. Sugino resmi kataloğunda sabit ve ayarlanabilir kılavuz çekme kafaları listelenir. Merkez aralıklarını, takım ve tutucu boşluklarını, yaklaşma yönünü ve tüm takım grubunun yükünü kontrol edin. Çok milli ifadesi CNC hareket ekseni sayısını değil, takımlamayı anlatır.
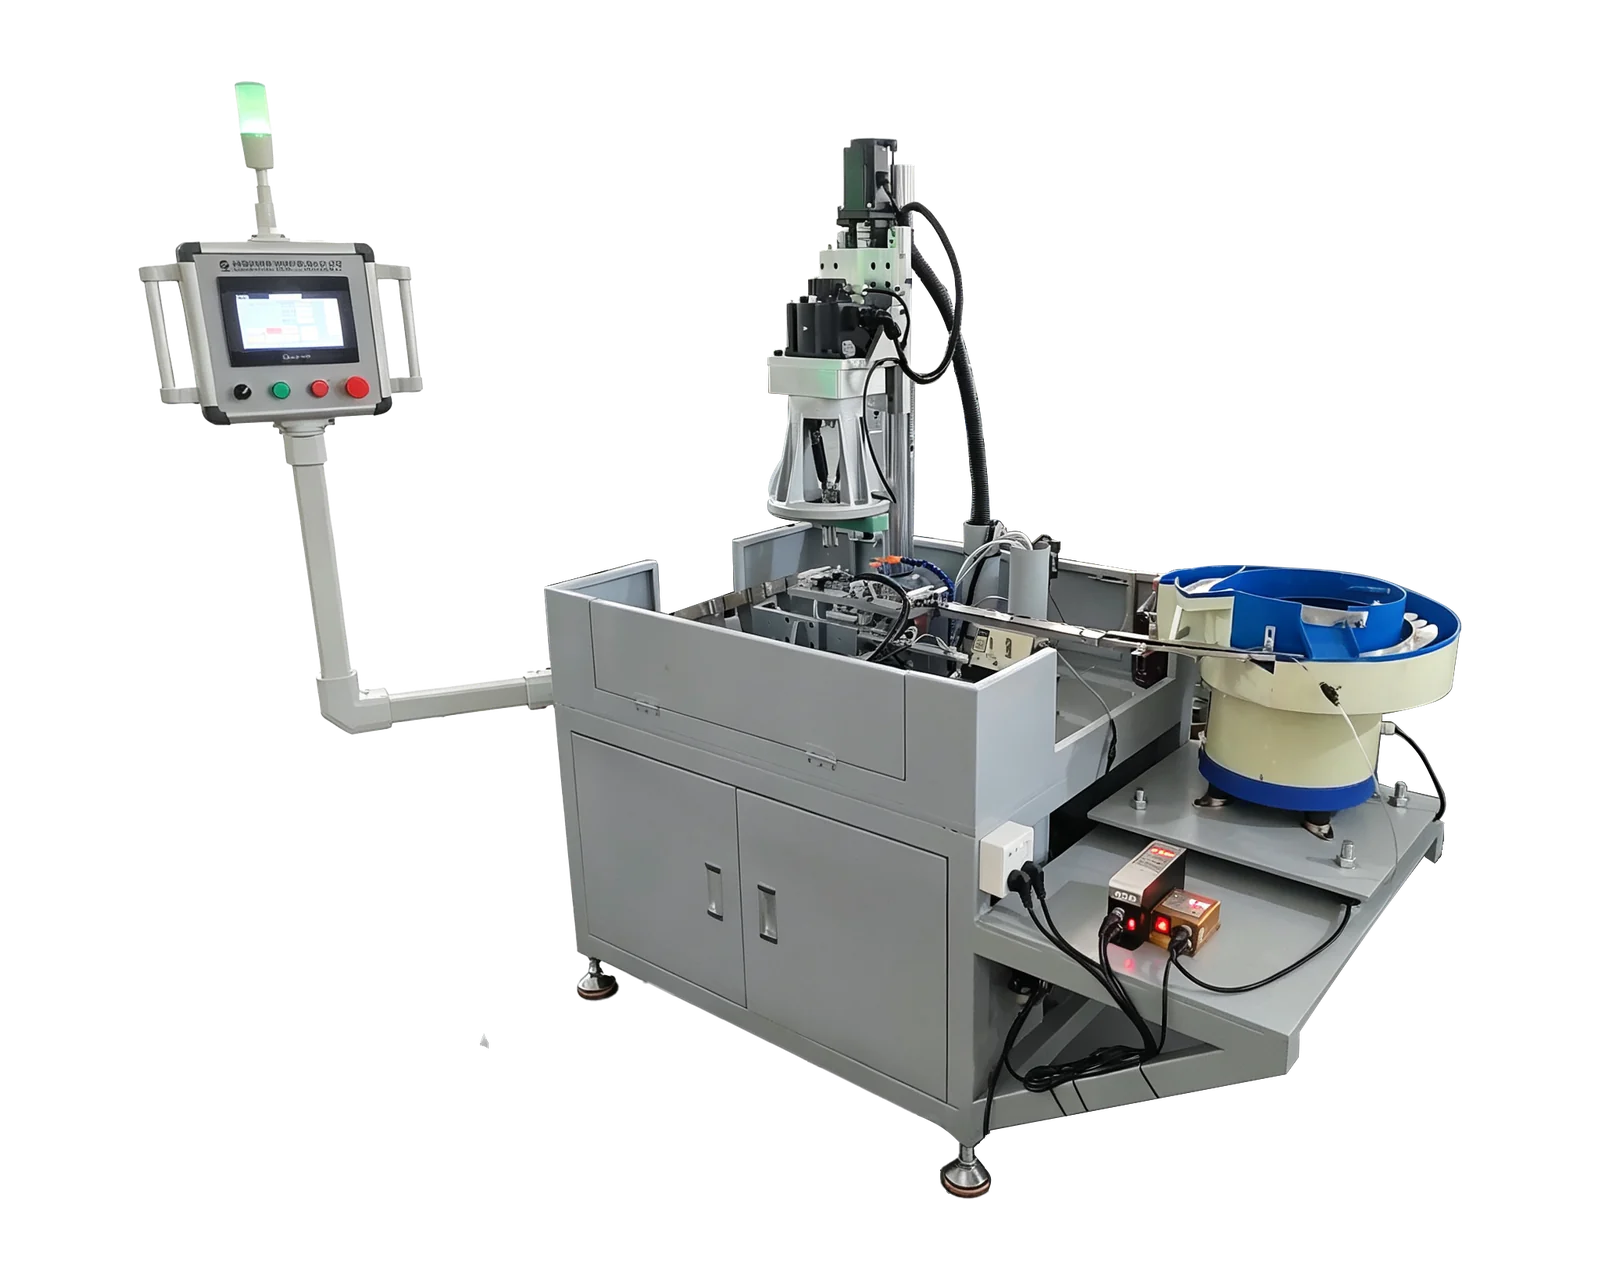
Elle yükleme, motorlu kılavuz çekme çevrimi veya çok milli kafayla birleştirilebilir. Otomatik besleme parça taşıma görevi ekler: gelen parçalar sağlanmalı, yönlendirilmeli, konumlandırılmalı ve işleme konumuna aktarılmalıdır. Boşaltmayı da belirtin. Aktarım otomatik olsa bile yeniden doldurma, kontroller ve kesinti sonrası toparlanma üretim planında kalır.
Yalnızca kılavuz çekmeyi delme ardından kılavuz çekmeden ayırmak için hazır deliğin durumunu kullanın. Tekrarlanan somun ham parçasında önce diş işlemini ve giriş geometrisini belirleyin, ardından besleme ve boşaltmayı birlikte değerlendirin. Birden fazla delikli parçada, besleyicinin veya daha büyük mil grubunun tüm süreci iyileştireceğini varsaymadan önce delik desenini çözün.
Gerçek işe göre kısa liste oluşturun
Dağınık delikli ve seyrek işlenen büyük parçalar için kol düzenini inceleyin, erişim ve yönlendirmeyi haritalayın. Tek erişilebilir yüzünde hazır delikler bulunan küçük tekrarlı parçalar için özel istasyon ve tekrarlanabilir fikstür inceleyin. Sabit delik grubu için çok milli kafayı aralık ve takım boşluklarına göre değerlendirin. Ardışık işlemler veya tekrarlanan serbest parçalar için seçilen platforma hücre veya besleme değerlendirmesi ekleyin. Bunlar evrensel performans sıralaması değil, seçim başlangıç noktalarıdır.
Kısa listedeki her düzenin öncesinde, içinde ve sonrasında yapılan taşıma ve kontrol görevlerini yazın. Ürün karışımınıza uygun değişimleri de dahil ederek aynı üretim döneminde kabul edilebilir bitmiş parça sayılarını karşılaştırın. Nominal diş aralığı veya kısa kesme videosu tüm sürecin yerini tutamaz.
Burada BINSING serisi standart dişli ve çift servolu platformları, özel besleme, döner indeksleme ve diğer uygulama düzenlerini kapsar. Daha geniş sınıflandırma başka üreticilerin ekipmanını da içerir; BINSING her kategoriyi sağlar anlamına gelmez. Aşağıdaki bağlantılar ilgili platformlara ve kol-istasyon, dişli-servo ve besleme karşılaştırmalarına yönlendirir.