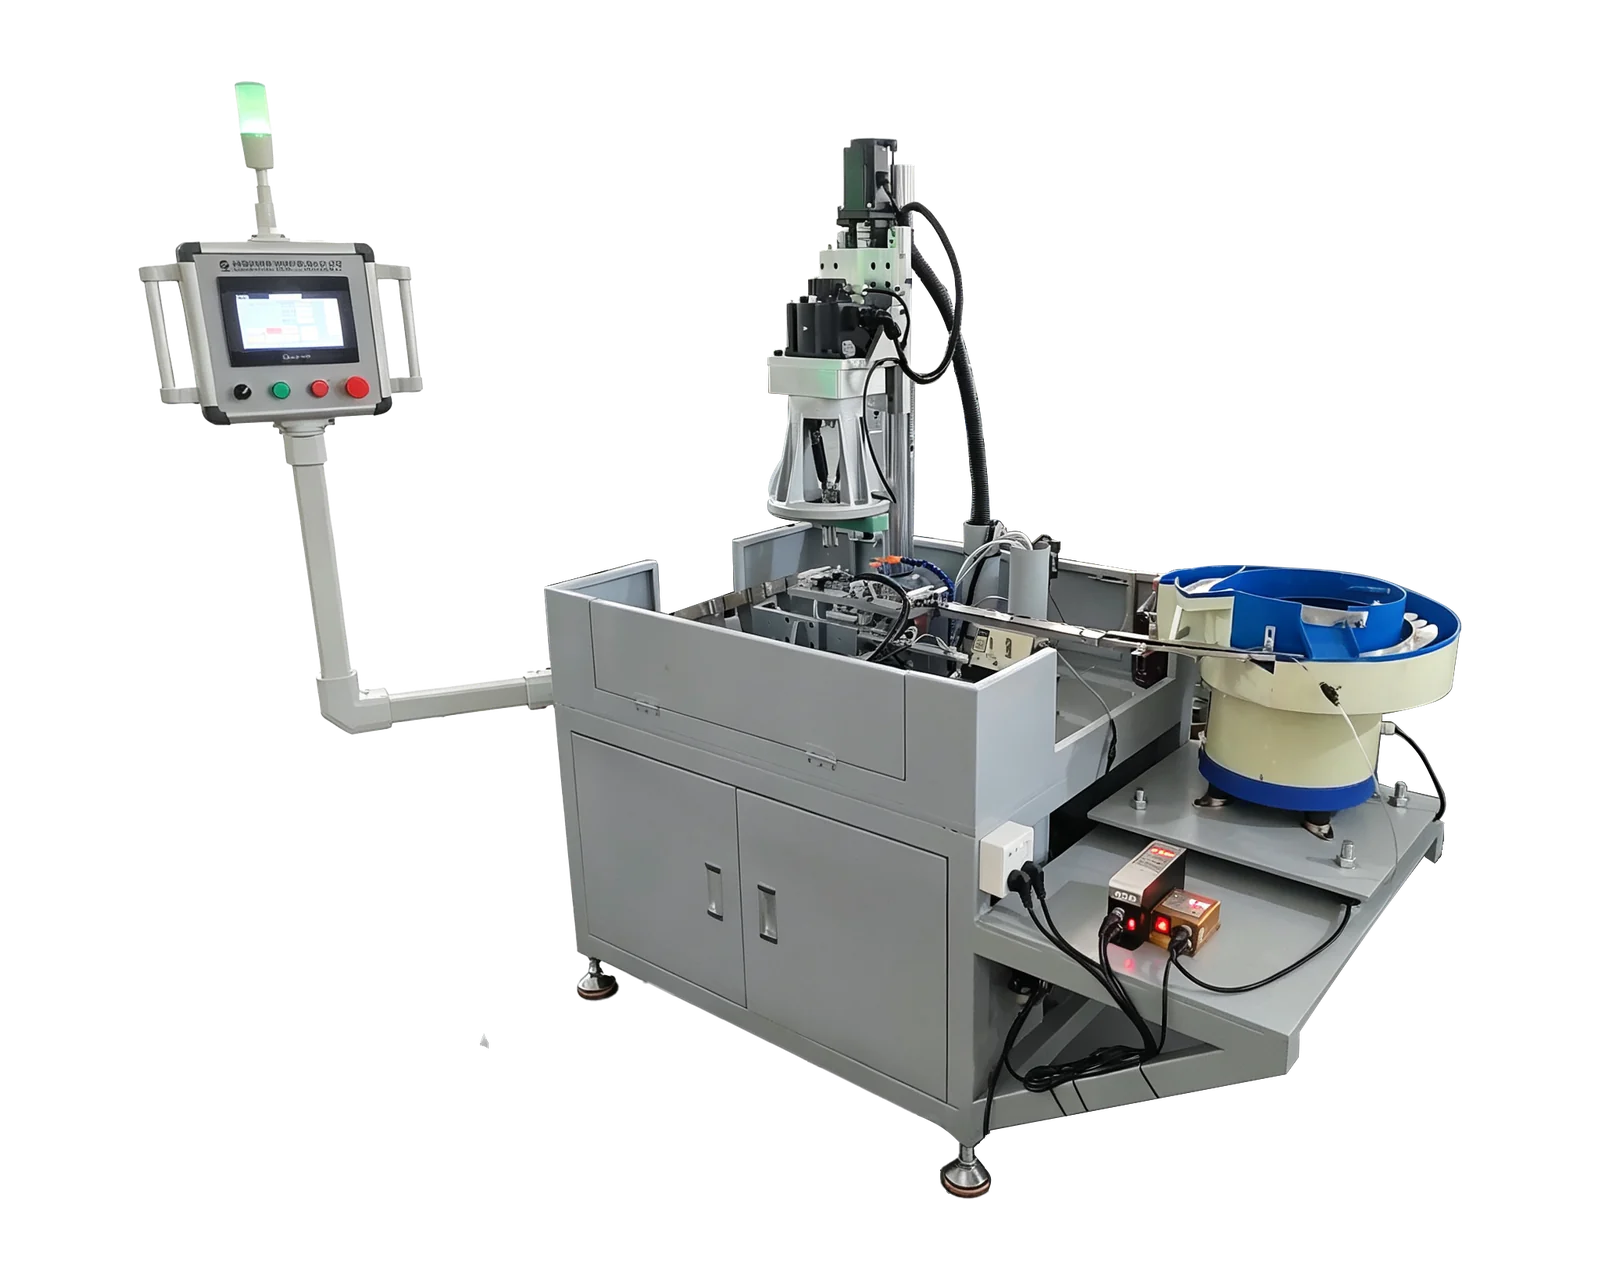
Özellikler ve süreç
Diş ölçüsü, adımı ve iş parçası bağlaması önceden tanımlanabilen tekrarlı kılavuz çekme işlemleri.
- Dişli tahrikli kılavuz çekme ilerlemesi
- Tek veya çok milli takımlama konfigürasyonları
- Parça için seçilen iş parçası bağlama
Kılavuz çekme · Dişli tahrikli ilerleme
Dişleri ve diş adımı dişli düzenini tanımlayın
Kılavuz çekme istasyonuna gelen deliklerin durumundan başlayın. Teklif, her diş gereksinimini belirli bir dişli düzeni, takım ve iş parçası bağlama yöntemiyle ilişkilendirmelidir.
Süreç kapsamı| İşlev | İncelenecek kapsam | İş parçanız için doğrulanacaklar |
|---|
| Diş gereksinimleri listesi | Her vida dişi boyutunu, vida dişi adımını ve gerekli kullanılabilir derinliği tanımlayın. | Metrik veya inç tanımı, tolerans ve parça çeşitleri |
|---|
| Diş adımına uygun dişli takımı | İstenilen her vida dişi adımı için sağlanan dişliyi ve değişikliklerin nasıl yapıldığını doğrulayın. | Dişli setleri, değiştirme prosedürü ve kurulum kontrolü dahildir |
|---|
| Hazırlanmış delik | Önceki aşamalarda tamamlanan işler dahil, kılavuz çekme öncesi delik durumunu tanımlayın. | Kılavuz deliği özellikleri, giriş durumu, açık/kör delik ayrıntısı ve derinlik referansı |
|---|
| Kılavuz ve tutucu | Seçilen takımı makinenin ilerleme hareketi ve iş parçasıyla birlikte değerlendirin. | Kılavuz tanımı, tutucu bağlantısı, çıkıntı ve mevcut boşluk |
|---|
| Fikstür ve yükleme | Parçanın nasıl yerleştirileceğini, sıkıştırılacağını, yükleneceği ve çıkarılacağını belirtin. | Konumlandırma yüzeyleri, korunan alanlar, elle taşıma veya ayrı parça besleme kapsamı |
|---|
Yayınlanan M1–M8 aralığı bir platform referansıdır. Her paslanmaz çelik, pirinç veya alüminyum parçaya veya her çok milli yüke uygunluk sağlamaz. Takımlama, malzeme durumu, delik geometrisi ve önerilen kurulum, uygulamanın incelenmesini gerektirir.
Sabit diş adımı veya sık ürün değişimi
Dişli tahrikli ve servo kılavuz çekmeyi karşılaştırmadan önce diş adımlarını ve parti sırasını listeleyin. Hangi dişlilerin, takımların ve fikstürlerin değiştiğini, kurulumu kimin yaptığını ve ilk parçanın nasıl kontrol edildiğini sorun. Tahrik tipi tek başına toplam ürün değişim süresini belirlemez.
Kör delik gereksinimleri
Kullanılabilir diş derinliğini, çizimdeki referans ve delik dibi geometrisiyle birlikte, hazırlanmış delik derinliğinden ayrı belirtin. Tedarikçiden seçilen kılavuz için takım hareketini, geri dönüşünü, boşluğu ve temizliği doğrulamasını isteyin. Her işe uyan genel bir dip payı varsaymayın.
Tek veya çok milli kılavuz çekme
Birden fazla delik için koordinatları, diş adımlarını ve takım boşluklarını belirtin. Çok milli kafa uygulamaya özel bir seçenektir; teklif etkin takımları ve uyumlu ilerleme düzenini tanımlamalıdır. Farklı diş adımlarının tek ortak strokta otomatik olarak işlenebileceği varsayılmamalıdır.
Referans özellikleri
Bu katalog değerleri makine platformunu tanımlar. Sipariş vermeden önce malzemeniz, mil sayınız, takımlama ve işleme gereksinimleriniz için geçerli aralığı onaylayın.
BX-4508V| Katalog modeli | BX-4508V |
|---|
| Kılavuz çekme aralığı | M1–M8 |
|---|
| İş mili stroku | 45 mm |
|---|
| Motor gücü | 0.75 kW |
|---|
| işleme kafası ayarı | 0–260 mm |
|---|
Fiyat ve kapsam
BX-4508V kılavuz çekme makinesinin fiyatı; dahil edilen diş adımı dişlilerine, kılavuz tutucularına, takımlara, fikstüre ve varsa çok milli kafaya bağlıdır. Kılavuz çekme istasyonu teklifi tam üretim hücresiyle karıştırılmasın diye delme, yükleme ve muayeneyi ayrı listeleyin.
- Her varyant için parça çizimi ve diş gereksinimleri listesi
- Malzeme sınıfı, teslim durumu ve hazırlanmış delik özellikleri
- Kullanılabilir vida dişi derinliği, kör delik geometrisi ve inceleme gereksinimleri
- Gerekli vida dişi dişli setleri, takım ve fikstür kapsamı
- Yükleme tercihi, hedef çıktı, hedef ve elektrik beslemesi
Projenizi görüşelim